 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


परिशुद्धता को अनलॉक करना: मल्टी-स्लाइड डाई कास्टिंग तकनीक कैसे काम करती है
संक्षिप्त में
मल्टी-स्लाइड डाई कास्टिंग प्रौद्योगिकी एक उन्नत विनिर्माण प्रक्रिया है जो छोटे, जटिल और उच्च-परिशुद्धता वाले धातु भागों के उत्पादन के लिए आमतौर पर चार या अधिक गतिशील स्लाइड वाले डाई का उपयोग करती है। गर्म कक्ष प्रक्रिया के विकास के रूप में, यह उच्च गति से नेट-आकृति वाले घटकों के निर्माण में उत्कृष्ट है, जिससे अक्सर द्वितीयक मशीनीकरण की आवश्यकता समाप्त हो जाती है। जहां सटीकता और निरंतरता महत्वपूर्ण होती है, वहां जटिल, उच्च-मात्रा वाले उत्पादन के लिए यह विधि अत्यधिक लागत-प्रभावी है।
मल्टी-स्लाइड डाई कास्टिंग क्या है?
मल्टी-स्लाइड डाई कास्टिंग धातु आकृति में एक महत्वपूर्ण प्रगति है, जो असाधारण सटीकता के साथ छोटे, जटिल घटकों के उत्पादन के लिए विशेष रूप से डिज़ाइन की गई है। इसके मूल में, यह हॉट चैम्बर डाई कास्टिंग का एक विशेष प्रकार है। पारंपरिक विधियों के विपरीत, जो साधारण दो-भागीय मोल्ड का उपयोग करती हैं, मल्टी-स्लाइड प्रक्रिया चार, और कभी-कभी छह तक व्यक्तिगत स्लाइड्स वाले अधिक परिष्कृत उपकरण का उपयोग करती है। ये स्लाइड्स एक दूसरे के लंबवत गति करते हुए एक पूर्ण, सीलबंद डाई गुहा बनाते हैं।
इस तंत्र की मौलिकता इसकी बहुआयामी दिशाओं से जटिल ज्यामिति बनाने की क्षमता में निहित है। टूल की प्रत्येक स्लाइड गुहा या कोर का एक हिस्सा रखती है। जब मशीन साइकिल करती है, तो ये स्लाइड अपार बल के साथ एक साथ संगमित होकर अंतिम भाग के सटीक नकारात्मक आकार का निर्माण करती हैं। फिर उच्च दबाव के तहत गलित धातु, जो आमतौर पर जस्ता या मैग्नीशियम मिश्र धातु होती है, एक 'गूसनेक' तंत्र के माध्यम से इस गुहा में डाली जाती है जो गलित स्नान में डूबा रहता है, जो गर्म कक्ष प्रक्रिया की एक मुख्य विशेषता है। में विशेषज्ञों के अनुसार सनराइज मेटल , यह दृष्टिकोण पारंपरिक गर्म कक्ष ढलाई का एक उन्नत संस्करण है, जिसका उपयोग मुख्य रूप से लघु जस्ता मिश्र धातु भागों के लिए किया जाता है।
इस तकनीक का प्राथमिक उद्देश्य नेट-आकृति या लगभग नेट-आकृति वाले भागों का उत्पादन करना है। इसका अर्थ है कि घटक अपने अंतिम, पूर्ण रूप में सीधे साँचे से निकलता है, जिसमें बाद की कोई या लगभग कोई मशीनीकरण या परिष्करण प्रक्रिया की आवश्यकता नहीं होती है। जैसा कि उद्योग के अग्रणी द्वारा उल्लेखित Dynacast , यह क्षमता आंतरिक और बाह्य थ्रेड जैसी सुविधाओं को सीधे ढलाई चक्र के दौरान बनाने की अनुमति देती है, जिसके लिए अन्यथा महंगे द्वितीयक चरणों की आवश्यकता होती। यह दक्षता इंजीनियरों और डिजाइनरों के लिए बहु-स्लाइड डाई ढलाई की ओर रुख करने का एक प्रमुख कारण है, विशेष रूप से उन घटकों के लिए जो पैमाने पर जटिलता और लागत प्रभावीता दोनों की मांग करते हैं।
बहु-स्लाइड प्रौद्योगिकी के प्रमुख लाभ
छोटे, जटिल घटकों से संबंधित अनुप्रयोगों के लिए विशेष रूप से, पारंपरिक विधियों की तुलना में बहु-स्लाइड डाई ढलाई प्रौद्योगिकी एक अलग सेट लाभ प्रदान करती है, जो इसे विशिष्ट अनुप्रयोगों के लिए उत्कृष्ट विकल्प बनाती है। ये लाभ परिशुद्धता, लागत-दक्षता, गति और डिजाइन स्वतंत्रता पर केंद्रित हैं। इन सुधारों के लिए आधार विशिष्ट टूलिंग निर्माण है, जो मानक दो-भागीय ढलाई के साथ प्राप्त करना कठिन है, एक उत्पादन उत्कृष्टता के स्तर को सक्षम करता है।
सबसे महत्वपूर्ण लाभों में से एक किसी भाग के जीवनकाल के दौरान उत्पादन लागत में आने वाली भारी कमी है। यह लागत प्रभावशीलता कई कारकों से उत्पन्न होती है। सबसे पहले, इस प्रक्रिया से फ्लैश-मुक्त ढलाई होती है जिसमें न्यूनतम रनर सामग्री का उपयोग होता है, जिससे सामग्री की बर्बादी में काफी कमी आती है। दूसरे, शुद्ध आकार के भागों के उत्पादन से ड्रिलिंग, टैपिंग या मिलिंग जैसे द्वितीयक संचालन की आवश्यकता को कम कर दिया जाता है या पूरी तरह से समाप्त कर दिया जाता है। टेकमायर इस तकनीक के अग्रणी निर्माता के अनुसार, इससे सामग्री, ऊर्जा और श्रम में महत्वपूर्ण बचत होती है। थ्रेड्स और जटिल अंडरकट जैसी सुविधाओं को सीधे साँचे में एकीकृत करने की क्षमता उत्पादन चरणों को एकीकृत करती है और लीड समय को कम करती है।
यह तकनीक असाधारण सटीकता और भाग-दर-भाग पुनरावृत्ति भी प्रदान करती है। मजबूत, बहु-स्लाइड उपकरण डिज़ाइन यह सुनिश्चित करता है कि प्रत्येक भाग पिछले भाग का लगभग पूर्ण प्रतिकृति हो, उच्च मात्रा वाले उत्पादन चक्रों में भी कड़े सहिष्णुता को बनाए रखते हुए। चिकित्सा उपकरणों और उपभोक्ता इलेक्ट्रॉनिक्स जैसे संवेदनशील उद्योगों में उपयोग किए जाने वाले घटकों के लिए यह स्थिरता महत्वपूर्ण है। इसके अतिरिक्त, यह प्रक्रिया अत्यंत तेज़ है, त्वरित चक्र गति के साथ जो इसे बड़े पैमाने पर उत्पादन के लिए आदर्श बनाती है। डाई के अंदर डी-गेटिंग और रनरों से भागों का स्वचालित अलगाव प्रक्रिया को और अधिक सुव्यवस्थित कर सकता है।
डिजाइनरों और इंजीनियरों के लिए, सबसे बड़ा लाभ बढ़ी हुई डिजाइन लचीलापन है। विभिन्न दिशाओं में गति करने वाले कई स्लाइड का उपयोग करने की क्षमता डिजाइनरों को एक साधारण खुले-बंद साँचे के बाधाओं से मुक्त कर देती है। इससे अत्यधिक जटिल ज्यामिति के निर्माण की अनुमति मिलती है जिन्हें पारंपरिक तरीकों से एकल टुकड़े के रूप में ढाला नहीं जा सकता। यह क्षमता नवाचार को सशक्त करती है, छोटे, हल्के और अधिक कार्यात्मक घटकों के विकास की अनुमति देती है।
- बढ़ी हुई डिजाइन लचीलापन: अंडरकट और क्रॉस-होल्स सहित जटिल ज्यामिति के उत्पादन को सक्षम करता है, जो दो-भाग साँचे के साथ संभव नहीं है।
- उच्च परिशुद्धता एवं स्थिरता: मजबूत उपकरणीकरण उत्कृष्ट भाग अनुरूपता और पुनरावृत्ति सुनिश्चित करता है, जो उच्च मात्रा वाले आदेशों के लिए महत्वपूर्ण है।
- महत्वपूर्ण लागत कटौती: सामग्री के अपशिष्ट को कम करता है और माध्यमिक संचालन के अधिकांश हिस्से को समाप्त कर देता है, जिससे कुल भाग लागत कम होती है।
- गति और कुशलता: त्वरित चक्र गति और साँचे में ही डी-गेटिंग जैसी स्वचालित प्रक्रियाओं की सुविधा प्रदान करता है जिससे उत्पादन तेज होता है।
- उत्कृष्ट गुणवत्ता: सुधरी हुई सतह पूर्णता और कम छिद्रता के साथ फ्लैश-मुक्त ढलाई उत्पादित करता है।
मल्टी-स्लाइड बनाम पारंपरिक डाई कास्टिंग: एक सीधी तुलना
मल्टी-स्लाइड और पारंपरिक डाई कास्टिंग के बीच मूलभूत अंतर उपकरण के निर्माण और संचालन में होता है। यह मूल अंतर प्रत्येक प्रक्रिया की शक्तियों, कमजोरियों और आदर्श अनुप्रयोगों को निर्धारित करता है। जबकि दोनों उच्च-दबाव डाई कास्टिंग के रूप हैं, वे विभिन्न विनिर्माण चुनौतियों को हल करने के लिए डिज़ाइन किए गए हैं। एक विशिष्ट घटक के लिए सबसे कुशल और लागत प्रभावी विधि का चयन करने के लिए इन अंतरों को समझना महत्वपूर्ण है।
पारंपरिक डाई कास्टिंग एक दो-भाग वाले उपकरण का उपयोग करता है, जिसमें एक निश्चित डाई आधा और एक निकासी डाई आधा शामिल होता है। यह सरल, मजबूत डिज़ाइन कम ज्यामितीय जटिलता वाले बड़े भागों के उत्पादन के लिए उपयुक्त है। इसके विपरीत, मल्टी-स्लाइड डाई कास्टिंग कम से कम चार लंबवत स्लाइड वाले उपकरण का उपयोग करता है जो साथ मिलकर मोल्ड बनाते हैं। एक तुलना में विस्तार से बताया गया है कि Dynacast , यह बहु-दिशात्मक दृष्टिकोण जटिल विशेषताओं वाले छोटे भागों (आमतौर पर 400 ग्राम से कम) के लिए अंतर्निहित रूप से बेहतर है। अधिक स्लाइड के उपयोग से इन जटिल डिज़ाइनों के लिए भिन्नताएँ कम होती हैं और प्राप्तांक में सुधार होता है।
इस टूलिंग अंतर का पश्च-प्रसंस्करण पर महत्वपूर्ण प्रभाव पड़ता है। पारंपरिक ढलाई अक्सर फ्लैश (पार्टिंग लाइन पर अतिरिक्त सामग्री) वाले भागों का उत्पादन करती है और थ्रेड या क्रॉस-होल जैसी विशेषताएँ जोड़ने के लिए द्वितीयक संचालन की आवश्यकता होती है। हालांकि, मल्टी-स्लाइड तकनीक को सीधे साँचे से नेट-शेप, फ्लैश-मुक्त और पूर्ण भागों के उत्पादन के लिए डिज़ाइन किया गया है। पश्च-प्रसंस्करण चरणों के इस उन्मूलन से न केवल समय और धन की बचत होती है, बल्कि भाग की स्थिरता में भी सुधार होता है।
एक स्पष्ट अवलोकन प्रदान करने के लिए, नीचे दी गई तालिका मुख्य भिन्नताओं का सारांश प्रस्तुत करती है:
| विशेषता | मल्टी-स्लाइड डाई कास्टिंग | पारंपरिक डाई कास्टिंग |
|---|---|---|
| टूलिंग निर्माण | चार या अधिक लंबवत गतिशील स्लाइड | दो-भाग वाला टूल (स्थिर और इजेक्टर आधे) |
| आदर्श भाग का आकार | छोटा, आमतौर पर 400 ग्राम से कम | बड़े भाग, लघु घटकों के लिए कम उपयुक्त |
| ज्यामितीय जटिलता | एकाधिक विशेषताओं वाले अत्यधिक जटिल भागों के लिए उत्कृष्ट | सरल ज्यामिति के लिए सबसे उपयुक्त |
| पोस्ट-प्रोसेसिंग की आवश्यकता | न्यूनतम या शून्य; नेट-शेप भागों का उत्पादन करता है | अक्सर माध्यमिक संचालन (डी-फ्लैशिंग, ड्रिलिंग, टैपिंग) की आवश्यकता होती है |
| लागत-कुशलता | उच्च मात्रा में जटिल भागों के लिए अत्यधिक लागत प्रभावी | बड़े, सरल भागों के लिए अधिक किफायती |
मल्टी-स्लाइड डाई कास्टिंग प्रक्रिया और अनुप्रयोग
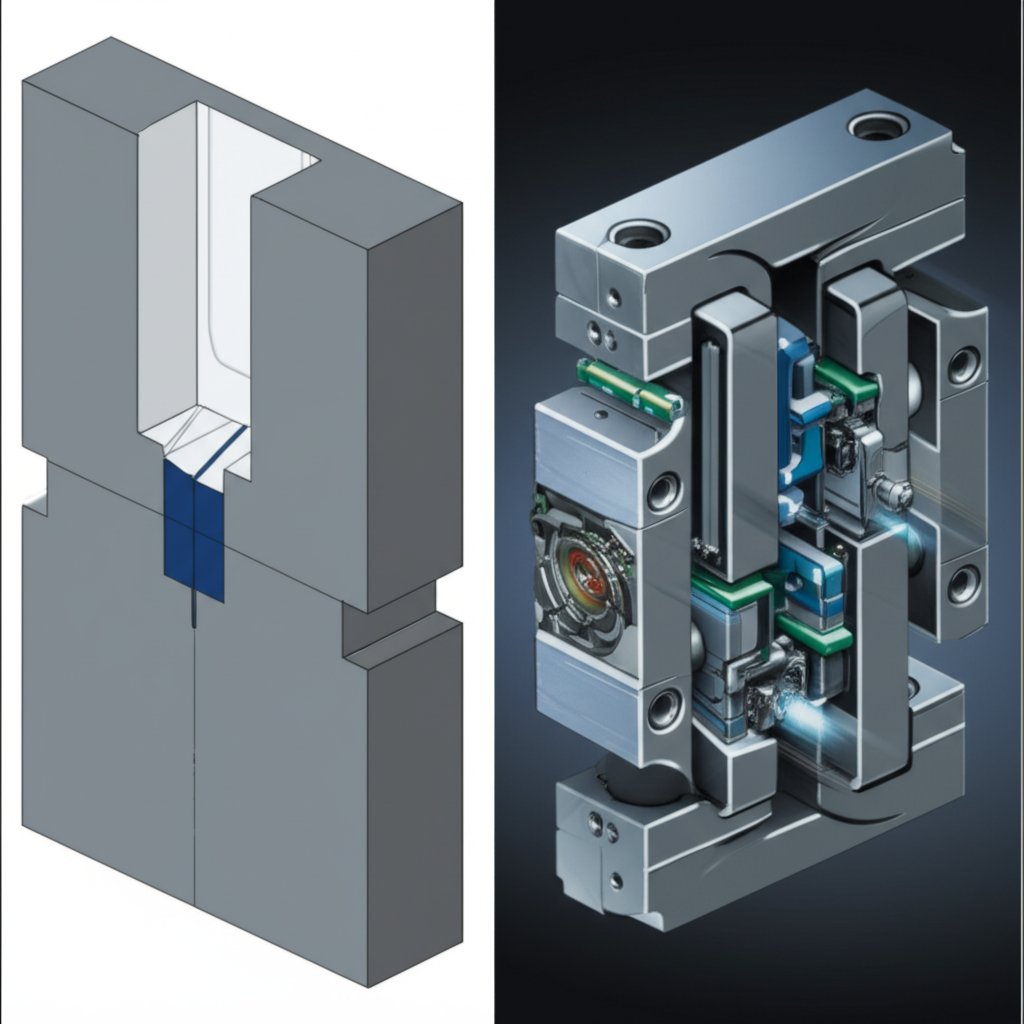
मल्टी-स्लाइड डाई कास्टिंग प्रक्रिया गति और सटीकता के लिए अत्यधिक सुव्यवस्थित और स्वचालित अनुक्रम है। एक हॉट चैम्बर विधि के रूप में, इंजेक्शन तंत्र पिघली धातु के स्नान में डूबा रहता है, जिससे बहुत तेज़ साइकिल समय संभव होता है। इस प्रक्रिया को कई अलग-अलग चरणों में विभाजित किया जा सकता है जो हजारों समान भागों के उत्पादन के लिए बिना किसी अंतर के दोहराए जाते हैं।
संचालन चक्र दक्षता का एक आदर्श उदाहरण है:
- डाई बंद होती है: उपकरण के चार से छह लंबवत स्लाइड अंदर की ओर गति करते हुए सीलित और पूर्ण डाई कैविटी बनाने के लिए सटीक रूप से मिलते हैं। वे एक शक्तिशाली टॉगल तंत्र द्वारा एक साथ तय किए जाते हैं।
- इन्जेक्शन: डूबे हुए 'गूसनेक' के भीतर एक प्लंजर गलित धातु (जस्ता, मैग्नीशियम या सीसा मिश्र धातु) की पहले से मापी गई मात्रा को नोजल के माध्यम से उच्च गति और दबाव में डाई कैविटी में धकेलता है।
- ठोसीकरण: गलित धातु जल-शीतलित डाई के भीतर कुछ ही सेकंड में ठंडी होकर जम जाती है और कैविटी के बिल्कुल अनुरूप आकार ले लेती है।
- विस्थापन: स्लाइड पीछे हट जाते हैं, और ठोसीभूत भाग, जो अब एक ठोस ढलवाँ है, को प्रायः वायु प्रणोदन की सहायता से साँचे से बाहर निकाल दिया जाता है। कई प्रणालियों में, भाग को स्वचालित रूप से रनर प्रणाली से अलग कर दिया जाता है।
- चक्र दोहराया जाता है: मशीन तुरंत अगले चक्र की शुरुआत कर देती है, जो निरंतर, उच्च गति उत्पादन की अनुमति देती है।
उन्नत नियंत्रण प्रणालियों द्वारा इस प्रक्रिया को बढ़ावा दिया जाता है। आधुनिक मशीनों में अक्सर प्रक्रिया पैरामीटर और शॉट मॉनिटरिंग सिस्टम (PPCS) और क्लोज्ड लूप नियंत्रण होता है, जो हर एकल भाग के सख्त गुणवत्ता मानकों को पूरा करने सुनिश्चित करने के लिए वास्तविक समय में समायोजन की अनुमति देता है। ये प्रणालियाँ इंजेक्शन गति, भरने का समय और दबाव जैसे चरों की निगरानी करती हैं और स्वचालित रूप से किसी भी विचलन को सही करती हैं।
अपनी अद्वितीय क्षमताओं के कारण, बहु-स्लाइड डाई कास्टिंग का उपयोग महत्वपूर्ण घटकों के लिए विभिन्न उद्योगों में किया जाता है। छोटे, जटिल और टिकाऊ भागों का उत्पादन करने की इसकी क्षमता आधुनिक विनिर्माण के लिए अपरिहार्य बनाती है।
सामान्य अनुप्रयोग निम्न हैं:
- ऑटोमोटिव: छोटे गियर, सेंसर हाउसिंग, कनेक्टर और आंतरिक घटक।
- उपभोक्ता इलेक्ट्रॉनिक्स: फाइबर ऑप्टिक्स के लिए कनेक्टर, मोबाइल फोन के घटक और हीट सिंक।
- चिकित्सा उपकरण: शल्य उपकरणों, नैदानिक उपकरणों और ड्रग डिलीवरी प्रणालियों के लिए सटीक घटक।
- हार्डवेयर: विभिन्न यांत्रिक उपकरणों के लिए जटिल ताला बैरल, फास्टनर और गियर।
अक्सर पूछे जाने वाले प्रश्न
1. बहु-स्लाइड डाई कास्टिंग के लिए कौन सी सामग्री सबसे उपयुक्त होती हैं?
मल्टी-स्लाइड डाई कास्टिंग एक हॉट चैम्बर प्रक्रिया है, जो इसे उन धातुओं के लिए आदर्श बनाती है जिनके गलनांक कम होते हैं और जो मशीन के इंजेक्शन घटकों को क्षरण नहीं करते। जिंक मिश्रधातु सबसे आम सामग्री है क्योंकि वे उत्कृष्ट तरलता, शक्ति और ढलाई योग्यता प्रदान करते हैं। मैग्नीशियम और सीसा मिश्रधातु भी अक्सर उपयोग किए जाते हैं। एल्यूमीनियम, जो जिंक की तुलना में कम आम है, का उपयोग मल्टी-स्लाइड डाई कास्टिंग में भी किया जा सकता है।
2. क्या मल्टी-स्लाइड डाई कास्टिंग एक महंगी प्रक्रिया है?
मल्टी-स्लाइड डाई कास्टिंग के लिए प्रारंभिक टूलिंग अधिक जटिल हो सकती है और इसलिए पारंपरिक टूलिंग की तुलना में अधिक महंगी हो सकती है। हालाँकि, सही अनुप्रयोग—छोटे, जटिल भाग जो उच्च मात्रा में उत्पादित किए जाते हैं—के लिए, यह अत्यंत लागत प्रभावी है। बचत माध्यम से आती है द्वितीयक संचालन के उन्मूलन, कम सामग्री अपशिष्ट, और बहुत उच्च उत्पादन गति से, जो उत्पादन चक्र के दौरान प्रति भाग की कुल लागत को काफी कम कर देती है।
3. इस तकनीक के साथ बनाए गए भागों का सामान्य आकार क्या है?
मल्टी-स्लाइड तकनीक को छोटे और बहुत छोटे घटकों के उत्पादन के लिए विशेष रूप से अनुकूलित किया गया है। यद्यपि कोई सार्वभौमिक मानक नहीं है, लेकिन आमतौर पर भाग 400 ग्राम (लगभग 0.9 पाउंड) से कम होते हैं। इस प्रक्रिया में पतली दीवारों, जटिल विवरणों और कठोर सहिष्णुता वाले भागों को बनाने में उत्कृष्टता है, जिन्हें बड़े पैमाने पर या अन्य ढलाई विधियों से बनाना कठिन या असंभव होता।