 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ऑटोमोटिव पार्ट्स के लिए हॉट बनाम कोल्ड चैम्बर डाई कास्टिंग
संक्षिप्त में
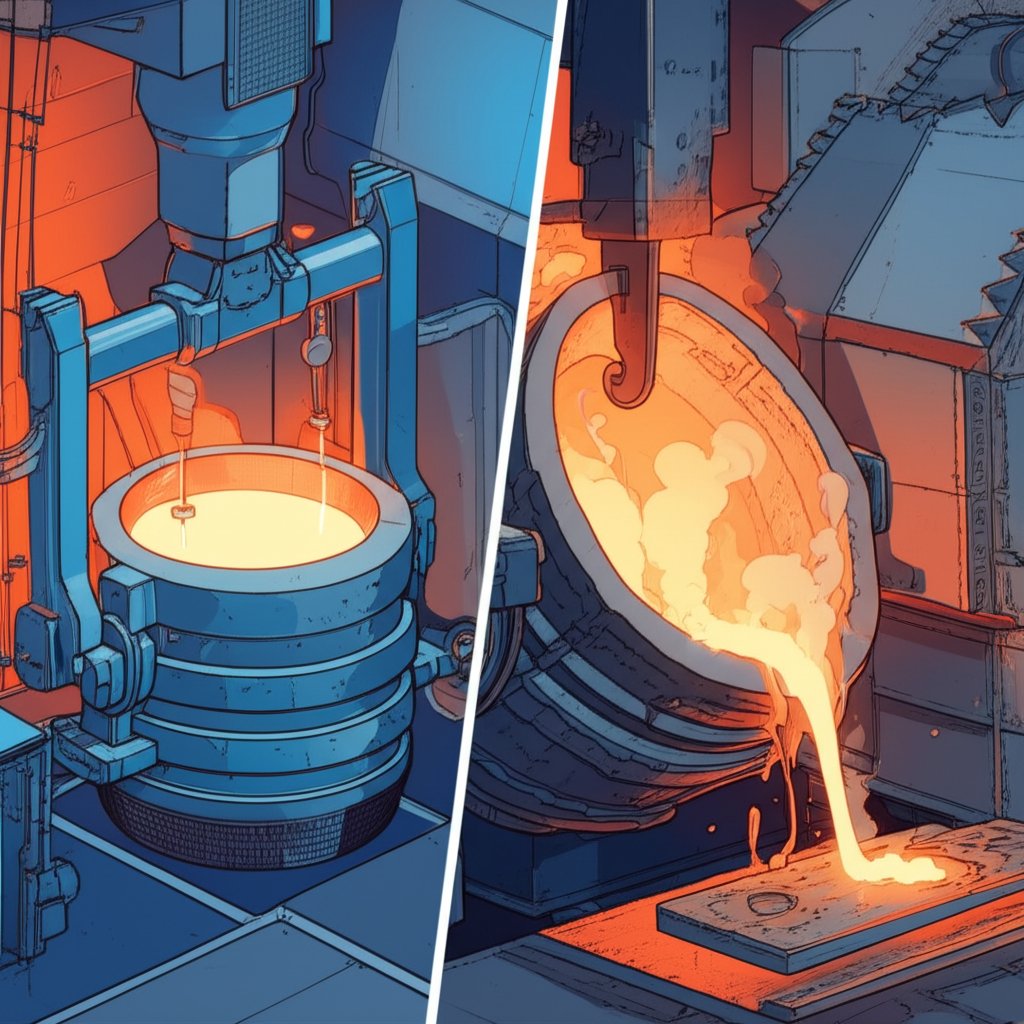
गर्म कक्ष और ठंडे कक्ष की डाई कास्टिंग को इस आधार पर अलग किया जाता है कि धातु को कहाँ पिघलाया जाता है। गर्म कक्ष डाई कास्टिंग मशीन के अंदर धातु को पिघलाती है, जिससे जस्ता, टिन और सीसा जैसे कम गलनांक वाले मिश्रधातुओं के लिए त्वरित उत्पादन चक्र संभव होते हैं। इसके विपरीत, ठंडे कक्ष डाई कास्टिंग एक अलग भट्ठी का उपयोग करती है, जो एल्यूमीनियम जैसे उच्च गलनांक वाले मिश्रधातुओं के लिए आवश्यक है, जो कई ऑटोमोटिव अनुप्रयोगों के लिए मजबूत और अधिक स्थायी घटक बनाते हैं।
मूल अंतर: प्रक्रिया और तंत्र
गर्म और ठंडे कक्ष डाई कास्टिंग के बीच मौलिक अंतर को समझना मशीनरी के डिज़ाइन और भट्ठी के स्थान से शुरू होता है। यह एकल कारक प्रक्रिया की गति, सामग्री संगतता और अंततः, प्रत्येक विधि द्वारा उत्पादित घटकों के प्रकार को निर्धारित करता है। मुख्य अंतर पिघलने वाले बर्तन के एकीकरण में निहित है: गर्म कक्ष मशीनों में आंतरिक, एकीकृत भट्ठी होती है, जबकि ठंडे कक्ष मशीनों को बाहरी भट्ठी पर निर्भरता होती है।
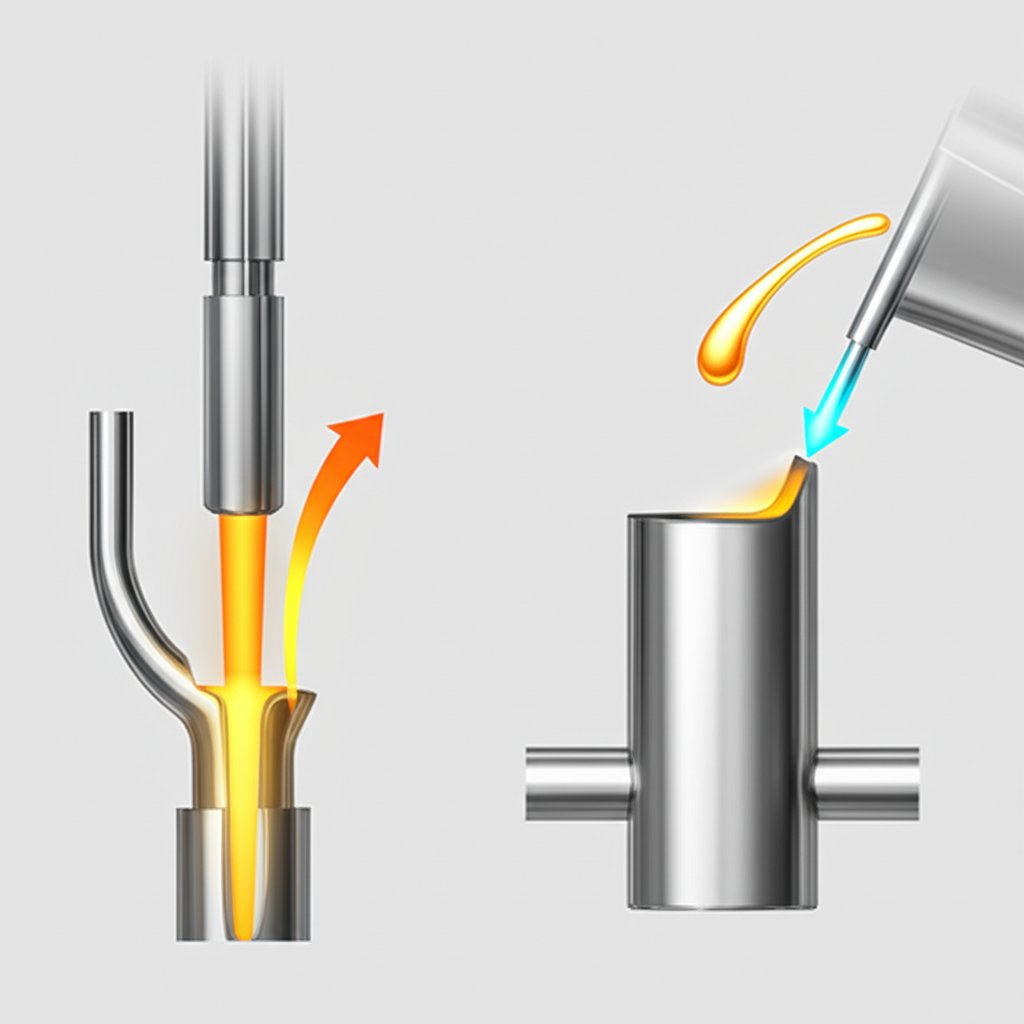
गर्म कक्ष डाई कास्टिंग में, इंजेक्शन तंत्र, जिसे अक्सर "गूसनेक" कहा जाता है, मशीन के भीतर स्थित पिघली धातु के एक जलाशय में सीधे डुबोया जाता है। जब कोई चक्र शुरू होता है, तो एक पिस्टन इस तरल धातु को गूसनेक के माध्यम से डाई गुहा में धकेलता है। चूंकि धातु की आपूर्ति आंतरिक होती है और लगातार पिघली रहती है, इसलिए यह प्रक्रिया अत्यंत तेज़ और कुशल होती है। कुछ उद्योग विश्लेषणों के अनुसार, गर्म कक्ष मशीनें प्रति घंटे 400 से 900 चक्रों की उत्पादन दर प्राप्त कर सकती हैं। यह एकीकृत प्रणाली धातु के वायुमंडल के संपर्क में आने को कम करती है, जिससे ऑक्सीकरण और सामग्री के अपव्यय में कमी आती है।
इसके विपरीत, ठंडे कक्ष डाई कास्टिंग में भट्ठी को ढलाई मशीन से अलग किया जाता है। धातु को एक समर्पित बाहरी भट्ठी में पिघलाया जाता है और फिर इसे मशीन के "शॉट स्लीव" में हाथ से या स्वचालित लैडल के माध्यम से स्थानांतरित किया जाता है। वहाँ से, एक उच्च-दाब हाइड्रोलिक प्लंजर गर्म धातु को डाई में इंजेक्ट करता है। धातु को स्थानांतरित करने के इस अतिरिक्त चरण के कारण उत्पादन चक्र स्वाभाविक रूप से धीमा हो जाता है, जिसमें आमतौर पर प्रति घंटे 50 से 90 चक्र की दर होती है। यद्यपि यह धीमा है, यह अलगाव महत्वपूर्ण है, क्योंकि यह कुछ मिश्र धातुओं के उच्च तापमान और क्षरणकारी प्रकृति से मशीन के इंजेक्शन घटकों को क्षति से बचाता है।
सामग्री संगतता: सही मिश्र धातु का चयन
ऑटोमोटिव भाग के लिए निर्दिष्ट मिश्र धातु के आधार पर गर्म और ठंडे कक्ष डाई कास्टिंग के बीच चयन मुख्य रूप से निर्धारित होता है। प्रत्येक प्रक्रिया के संचालन तापमान और डिज़ाइन के कारण उपयोग की जाने वाली धातुओं पर सख्त सीमाएँ आती हैं। गर्म कक्ष कास्टिंग केवल कम गलनांक वाली मिश्र धातुओं के लिए होती है, जबकि उच्च गलनांक वाली मिश्र धातुओं के लिए ठंडे कक्ष कास्टिंग आवश्यक विकल्प है, जो उत्कृष्ट शक्ति और ऊष्मा प्रतिरोध प्रदान करती हैं।
गर्म कक्ष मशीनें जस्ता, मैग्नीशियम, टिन और सीसे जैसे अलौह मिश्र धातुओं के लिए आदर्श होती हैं। इन सामग्रियों के पिघलने के तापमान अपेक्षाकृत कम होते हैं (आमतौर पर 450°C से नीचे), जिसे मशीन की एकीकृत इंजेक्शन प्रणाली महत्वपूर्ण क्षरण के बिना सहन कर सकती है। जस्ता मिश्र धातुएँ विशेष रूप से उनकी उत्कृष्ट तरलता के लिए लोकप्रिय हैं, जो जटिल विवरणों और चिकनी सतह परिष्करण वाले भागों के निर्माण की अनुमति देती है। हालाँकि, गर्म कक्ष मशीन में एल्यूमीनियम जैसी उच्च-गलनांक वाली मिश्र धातु का उपयोग करना संभव नहीं है। पिघले हुए एल्यूमीनियम के उच्च तापमान और संक्षारक गुण डूबे हुए गूसनेक और पिस्टन प्रणाली को जल्दी नुकसान पहुँचाएँगे या नष्ट कर देंगे।
ठंडे कक्ष डाई कास्टिंग के अस्तित्व का कारण यही सीमा है। एक अलग भट्ठी में धातु को पिघलाकर, यह प्रक्रिया एल्युमीनियम, तांबा और पीतल जैसे उच्च-गलनांक वाले मिश्रधातुओं को सुरक्षित ढंग से संभाल सकती है। एल्युमीनियम ऑटोमोटिव उद्योग में एक प्रमुख सामग्री है क्योंकि इसका उत्कृष्ट शक्ति-से-वजन अनुपात होता है, जो इसे संरचनात्मक घटकों के लिए आदर्श बनाता है। ठंडे कक्ष प्रक्रिया मजबूत, हल्के भागों के निर्माण को सक्षम बनाती है जो वाहन के प्रदर्शन, सुरक्षा और ईंधन दक्षता के लिए महत्वपूर्ण हैं।
| प्रक्रिया | संगत मिश्र धातुएँ | प्राथमिक विशेषताएँ |
|---|---|---|
| गर्म चैम्बर डाइ कास्टिंग | जस्ता, टिन, सीसा | कम गलनांक, उत्कृष्ट तरलता, विस्तृत भागों के लिए उपयुक्त। |
| कोल्ड चैम्बर डाई कास्टिंग | एल्युमीनियम, मैग्नीशियम, तांबा, पीतल | उच्च गलनांक, उच्च शक्ति, संरचनात्मक घटकों के लिए आदर्श। |
ऑटोमोटिव अनुप्रयोग: इंजन ब्लॉक से लेकर एम्ब्लम तक
ऑटोमोटिव क्षेत्र में, गर्म और ठंडे कक्ष डाई कास्टिंग दोनों महत्वपूर्ण भूमिका निभाते हैं, लेकिन उनका उपयोग सामग्री के गुणों और विनिर्माण क्षमताओं के आधार पर स्पष्ट रूप से अलग-अलग प्रकार के घटकों के लिए किया जाता है। यह निर्णय इस बात पर निर्भर करता है कि क्या किसी भाग को संरचनात्मक और उच्च-शक्ति वाला होने की आवश्यकता है या छोटा, अधिक विस्तृत और बहुत अधिक मात्रा में उत्पादित किया जाना है।
ठंडे कक्ष डाई कास्टिंग बड़े, महत्वपूर्ण और संरचनात्मक ऑटोमोटिव भागों के लिए कामकाजी घोड़ा है। उच्च-शक्ति एल्यूमीनियम मिश्र धातुओं का उपयोग करने की क्षमता वाहन की अखंडता और सुरक्षा सुनिश्चित करने वाले घटकों के निर्माण के लिए इसे अपरिहार्य बनाती है। विशिष्ट अनुप्रयोगों में शामिल हैं:
- इंजन ब्लॉक और सिलेंडर हेड
- ट्रांसमिशन हाउसिंग और गियरबॉक्स
- कंट्रोल आर्म और नॉकल्स जैसे सस्पेंशन घटक
- संरचनात्मक चेसिस भाग और सबफ्रेम
- इलेक्ट्रिक वाहन (EV) बैटरी और मोटर्स के लिए हाउसिंग
इन भागों को ठंडे कक्ष द्वारा ढाले गए एल्यूमीनियम और उसकी मिश्र धातुओं द्वारा प्रदान की जाने वाली उत्कृष्ट यांत्रिक विशेषताओं और टिकाऊपन की आवश्यकता होती है।
हॉट चैम्बर डाई कास्टिंग, जो अपनी उच्च गति और सटीकता के लिए जानी जाती है, विशाल मात्रा में छोटे, गैर-संरचनात्मक और अक्सर सौंदर्य संबंधी घटकों के उत्पादन में उत्कृष्ट है। इन भागों को बारीक विवरण और उच्च गुणवत्ता वाली सतह परिष्करण की आवश्यकता होती है, जिसे जस्ता मिश्र धातुएँ अच्छी तरह से प्रदान करने में सक्षम होती हैं। हॉट चैम्बर कास्टिंग के लिए सामान्य ऑटोमोटिव अनुप्रयोगों में शामिल हैं:
- आंतरिक फिटिंग और सजावटी ट्रिम
- एम्ब्लम, लोगो और बैज
- सेंसर और छोटे इलेक्ट्रॉनिक मॉड्यूल के लिए हाउजिंग
- दरवाजे के ताला तंत्र और खिड़की उपकरण
- छोटे ब्रैकेट और फास्टनर
डाई कास्टिंग जटिल आकृतियों के लिए उत्कृष्ट है, लेकिन यह ध्यान रखना महत्वपूर्ण है कि अधिकतम शक्ति और थकान प्रतिरोध की आवश्यकता वाले घटकों के लिए अन्य प्रक्रियाएँ जैसे कि फोर्जिंग महत्वपूर्ण हैं। उदाहरण के लिए, कई महत्वपूर्ण ड्राइवट्रेन और सस्पेंशन भाग फोर्ज किए जाते हैं, जो उच्च तनाव वाले अनुप्रयोगों के लिए सटीक इंजीनियर विशेषज्ञों द्वारा प्रदान की जाने वाली प्रक्रिया है, जैसे शाओयी (निंगबो) मेटल टेक्नोलॉजी , जो उच्च तनाव वाले अनुप्रयोगों के लिए सटीक इंजीनियर विशेषज्ञ समाधान प्रदान करते हैं।
प्रदर्शन विस्तृत विश्लेषण: एक सीधी तुलना
एक ऑटोमोटिव एप्लीकेशन के लिए डाई कास्टिंग प्रक्रिया का चयन करते समय, इंजीनियर और प्रोजेक्ट मैनेजर को उत्पादन गति, घटक की गुणवत्ता और समग्र लागत से संबंधित कई ट्रेड-ऑफ़ को ध्यान में रखना चाहिए। हॉट चैम्बर कास्टिंग सीमित सामग्री की एक संकीर्ण श्रृंखला के लिए गति और दक्षता प्रदान करती है, जबकि कोल्ड चैम्बर कास्टिंग धीमी गति पर लचीलापन और मजबूती प्रदान करती है। एक सीधी तुलना अंतिम निर्णय को आकार देने वाले स्पष्ट लाभ और नुकसान को उजागर करती है।
सबसे महत्वपूर्ण प्रदर्शन अंतर उत्पादन की गति है। एकीकृत भट्ठी के साथ, गर्म कक्ष प्रक्रिया काफी तेज़ होती है, जो संगत भागों के उच्च मात्रा वाले उत्पादन के लिए इसे अत्यधिक लागत-प्रभावी बनाती है। इसके विपरीत, प्रत्येक चक्र के लिए धातु को स्कूप करने की आवश्यकता ठंडे कक्ष प्रक्रिया को स्वाभाविक रूप से धीमा बना देती है। हालाँकि, गति में यह तुलनात्मक कमी भाग की उत्तम गुणवत्ता द्वारा संतुलित हो जाती है। ठंडे कक्ष ढलाई सघन, मजबूत भाग उत्पादित करती है जिनमें बेहतर यांत्रिक गुण होते हैं, जिससे यह सुरक्षा-महत्वपूर्ण और संरचनात्मक घटकों के लिए एकमात्र विकल्प बन जाती है।
लागत एक अन्य महत्वपूर्ण कारक है। उच्च मात्रा के लिए गर्म कक्ष मशीनों में तेज़ चक्र और लंबे साँचे के जीवन के कारण संचालन लागत कम होती है, क्योंकि कम-तापमान मिश्र धातुएँ साँचों पर कम तापीय तनाव डालती हैं। ठंडे कक्ष मशीनों का प्रारंभिक निवेश अधिक होता है, और साँचे अधिक तापीय झटके के अधीन होते हैं, जिससे उनका जीवनकाल कम हो सकता है। हालाँकि, एल्यूमीनियम या अन्य उच्च-शक्ति मिश्र धातुओं की आवश्यकता वाले भागों के लिए कोई विकल्प नहीं है, और प्रदर्शन आवश्यकताओं द्वारा लागत उचित ठहराई जाती है। अंततः चयन आवश्यक सामग्री गुणों को वांछित उत्पादन मात्रा और बजट के साथ संतुलित करने पर निर्भर करता है।
| विशेषता | गर्म चैम्बर डाइ कास्टिंग | कोल्ड चैम्बर डाई कास्टिंग |
|---|---|---|
| प्रक्रिया तंत्र | एकीकृत भट्ठी, निमग्न इंजेक्शन प्रणाली ('गूसनेक) | अलग बाहरी भट्ठी, धातु को 'शॉट स्लीव' में डाला जाता है |
| लागू धातुएँ | कम-गलनांक वाली मिश्र धातुएँ (जस्ता, टिन, सीसा) | उच्च-गलनांक वाली मिश्र धातुएँ (एल्यूमीनियम, मैग्नीशियम, तांबा, पीतल) |
| उत्पादन गति / चक्र समय | बहुत तेज़ (उदाहरण: 400-900 चक्र/घंटा) | धीमा (उदाहरण के लिए, 50-90 चक्र/घंटा) |
| घटक का आकार | छोटे से मध्यम आकार के भागों के लिए सबसे उपयुक्त | बड़े, संरचनात्मक भागों के लिए उपयुक्त |
| यांत्रिक गुण | अच्छी सतह परिष्करण, कम शक्ति | उत्कृष्ट शक्ति और घनत्व, संरचनात्मक उपयोग के लिए आदर्श |
| उपकरण एवं डाई जीवन | कम तापीय तनाव के कारण लंबा | उच्च तापमान और तापीय झटकों के कारण छोटा |
| विशिष्ट लागत प्रोफ़ाइल | उच्च मात्रा के लिए कम संचालन लागत | उच्च प्रारंभिक निवेश और चक्र लागत |
अक्सर पूछे जाने वाले प्रश्न
1. हॉट चैम्बर डाई कास्टिंग के क्या नुकसान हैं?
हॉट चैम्बर डाई कास्टिंग के मुख्य नुकसान इसकी सीमित सामग्री और दबाव आवश्यकताएं हैं। यह केवल कम गलनांक वाले मिश्र धातुओं, जैसे जस्ता और टिन के लिए उपयुक्त है, क्योंकि एल्यूमीनियम जैसी उच्च-तापमान वाली धातुएं मशीन के इंजेक्शन घटकों को क्षतिग्रस्त कर देंगी। इसके अतिरिक्त, यह प्रक्रिया कम मात्रा वाले उत्पादन के लिए लागत प्रभावी नहीं हो सकती है, और उपयोग की जाने वाली विशिष्ट मिश्र धातुओं की तरलता द्वारा भागों की जटिलता सीमित हो सकती है।
2. कोल्ड चैम्बर डाई कास्टिंग का उपयोग किसके लिए किया जाता है?
कोल्ड चैंबर डाई कास्टिंग का उपयोग उच्च गुणवत्ता वाले, टिकाऊ धातु भागों को उच्च पिघलने बिंदु वाले मिश्र धातुओं से बनाने के लिए किया जाता है, जैसे एल्यूमीनियम, पीतल और तांबा। ऑटोमोटिव उद्योग में, यह बड़े, संरचनात्मक और सुरक्षा-महत्वपूर्ण घटकों जैसे इंजन ब्लॉक, ट्रांसमिशन हाउसिंग, सस्पेंशन पार्ट्स और ईवी बैटरी के घोंसले के उत्पादन के लिए आवश्यक है। इसकी मजबूत, घने भाग बनाने की क्षमता उच्च यांत्रिक प्रदर्शन की आवश्यकता वाले अनुप्रयोगों के लिए अमूल्य बनाती है।
3. किस मरम्मत मशीन में आमतौर पर अधिक उत्पादन दर होती है, शीत कक्ष या गर्म कक्ष?
गर्म कक्ष मरने का झोंका मशीनों में एक काफी अधिक उत्पादन दर है। चूंकि पिघली हुई धातु को मशीन के अंदर रखा जाता है और सीधे इंजेक्ट किया जाता है, इसलिए चक्र समय बहुत तेज होता है, अक्सर प्रति घंटे सैकड़ों चक्र की अनुमति मिलती है। शीत कक्ष मशीनें धीमी होती हैं क्योंकि प्रत्येक शॉट के लिए उन्हें एक बाहरी भट्ठी से मशीन में पिघलती धातु को स्थानांतरित करने के अतिरिक्त चरण की आवश्यकता होती है।