 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


लेजर ब्लैंकिंग बनाम मैकेनिकल ब्लैंकिंग: लागत और प्रदर्शन ब्रेक-ईवन विश्लेषण
संक्षिप्त में
आधुनिक निर्माताओं के लिए, लेजर ब्लैंकिंग बनाम यांत्रिक ब्लैंकिंग केवल गति के बारे में नहीं है—यह स्वामित्व की कुल लागत (TCO) और चुस्तता की गणना है। उद्योग डेटा लगातार वार्षिक प्रति 60,000 और 100,000 भागों के बीच ब्रेक-ईवन बिंदु को स्थान देता है; इस दहलीज से नीचे, शून्य-उपकरण मॉडल वाली लेजर ब्लैंकिंग आमतौर पर उत्तम ROI प्रदान करती है। जबकि उच्च-गति, स्थिर बड़े पैमाने पर उत्पादन के लिए यांत्रिक ब्लैंकिंग अभी भी अप्रतिद्वंद्वी नेता बनी हुई है, उन्नत उच्च-सामर्थ्य इस्पात (AHSS) और उच्च-मिश्रण, कम-मात्रा वाले घटकों के प्रसंस्करण के लिए लेजर ब्लैंकिंग प्रमुख समाधान बन गई है क्योंकि इसमें उत्कृष्ट सामग्री उपयोग और किनारे की गुणवत्ता होती है।
मौलिक परिवर्तन: हार्ड टूलिंग बनाम सॉफ्ट टूलिंग
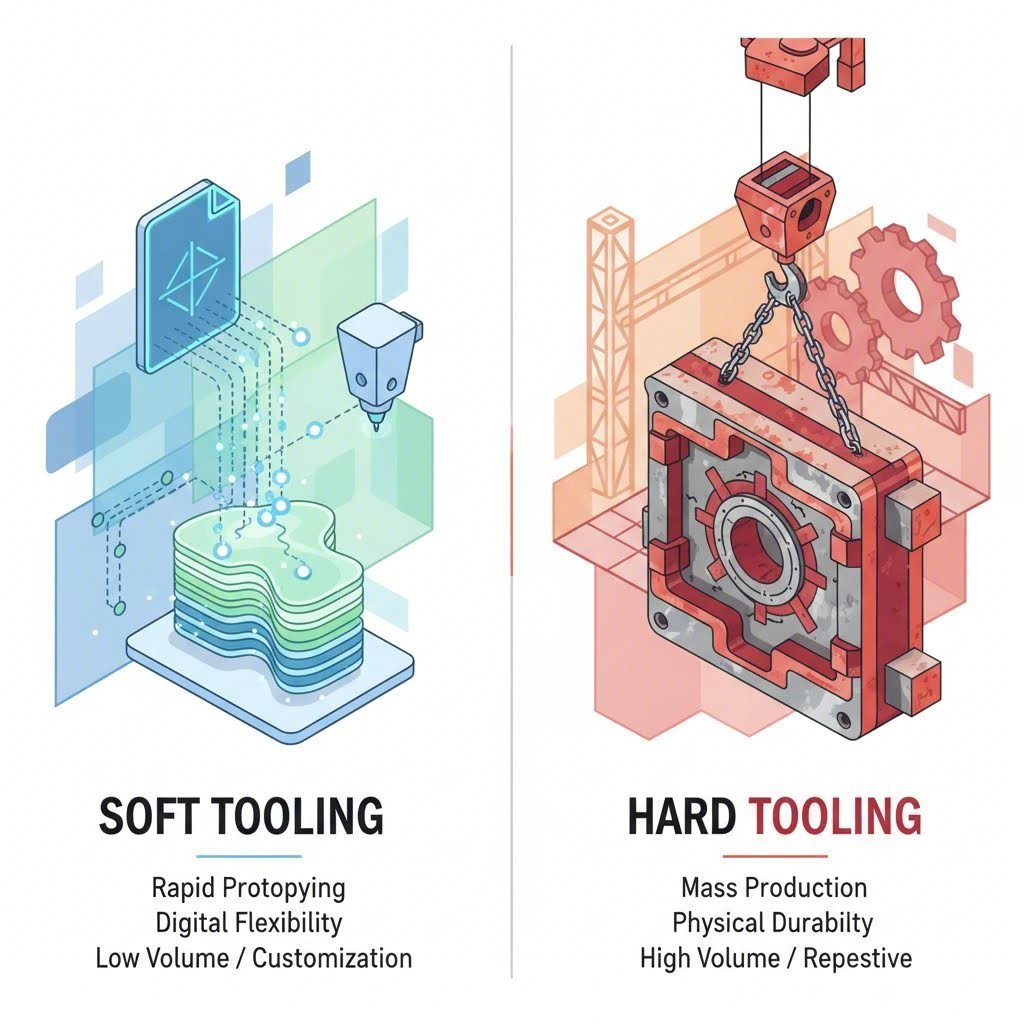
इन दोनों तकनीकों के बीच मूल संचालन अंतर यह है कि वे "टूलिंग" को कैसे परिभाषित करते हैं। यांत्रिक ब्लैंकिंग निर्भर करती है कठिन टूलिंग —कई टन वजन वाले उपकरण स्टील से बने भौतिक डाई, जिन्हें मशीन द्वारा काटा जाता है। एक उत्पादन भाग को स्टैम्प करने से पहले इन डाई को डिज़ाइन, निर्माण और परीक्षण में महीनों का समय लगता है। एक बार संचालन में आने के बाद, भागों के बीच परिवर्तन के लिए भारी ओवरहेड क्रेन और भौतिक डाई सेट को बदलने में काफी डाउनटाइम (अक्सर 30–60 मिनट) की आवश्यकता होती है।
इसके विपरीत, लेज़र ब्लैंकिंग का उपयोग करता है सॉफ्ट टूलिंग । "उपकरण" केवल एक CAD फ़ाइल से प्राप्त CNC प्रोग्राम है। इसमें कोई भौतिक आघातक या निर्माण के लिए कोई डाई नहीं होती। एक यांत्रिक सेटअप में जहां डिज़ाइन परिवर्तन की लागत $50,000 हो सकती है और छह सप्ताह का समय लग सकता है, लेज़र ब्लैंकिंग लाइन में एक नई फ़ाइल अपलोड करके कुछ ही मिनटों में इसे लागू किया जा सकता है। भौतिक संपत्ति से डिजिटल संपत्ति की ओर यह परिवर्तन "भाग तक के समय" को नाटकीय ढंग से कम कर देता है, जिससे निर्माताओं को डिज़ाइन फ्रीज़ से लगभग तुरंत उत्पादन में जाने की अनुमति मिलती है। ऐसे उद्योगों के लिए जैसे ऑटोमोटिव, जहां मॉडल वर्ष और फेसलिफ्ट लगातार ज्यामिति परिवर्तन करते हैं, यह लचीलापन अक्सर कच्ची थ्रूपुट से अधिक मूल्यवान होता है।
लागत विश्लेषण और ब्रेक-ईवन मात्रा
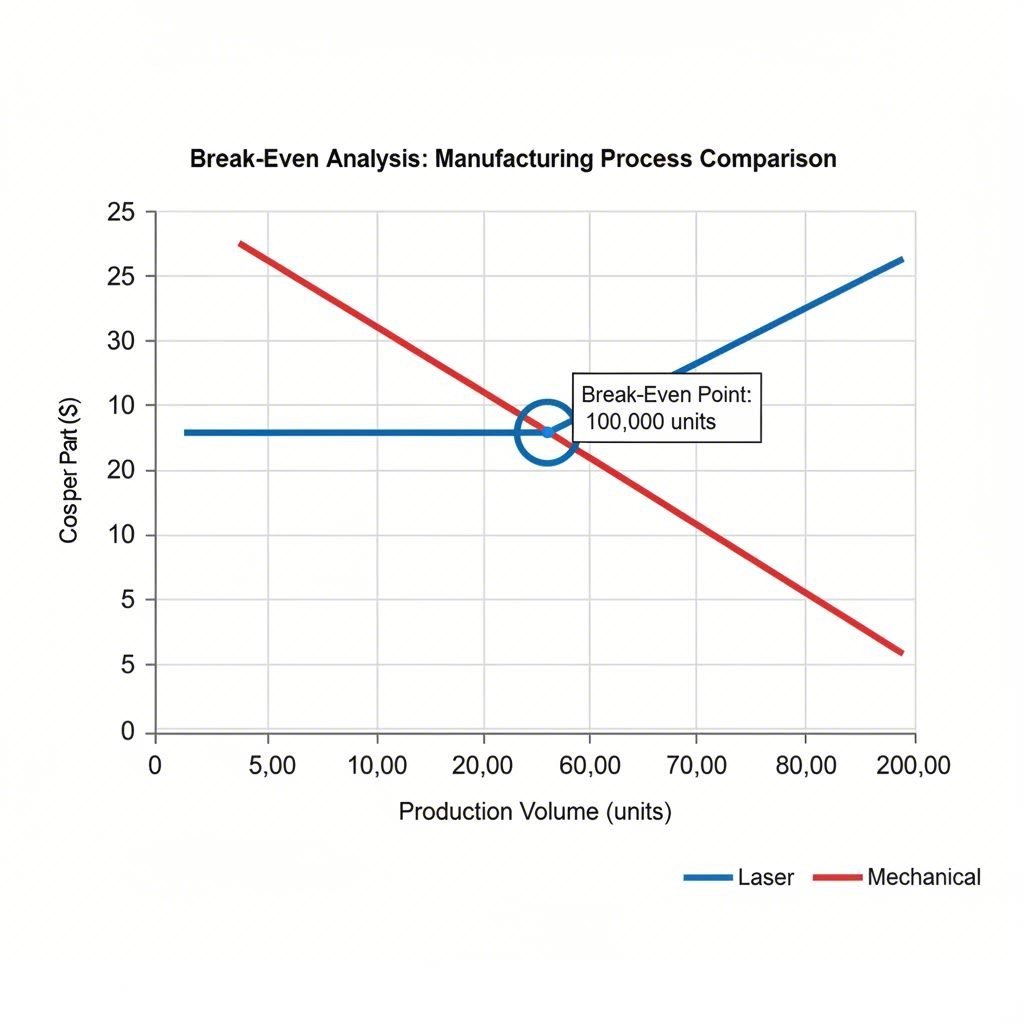
सीएफओ और संयंत्र प्रबंधकों के लिए, निर्णय अक्सर ब्रेक-ईवन मात्रा पर निर्भर करता है। उद्योग विश्लेषण, सहित रिपोर्ट्स मेटलफॉर्मिंग मैगज़ीन , सुझाव देते हैं कि वित्तीय टिपिंग पॉइंट आमतौर पर प्रति वर्ष 60,000 और 100,000 भागों के बीच होता है .
कैपेक्स बनाम ऑपेक्स का व्यापार-ऑफ
- मैकेनिकल ब्लैंकिंग (उच्च कैपेक्स, कम इकाई लागत): डाई में भारी प्रारंभिक निवेश (प्रति भाग $20,000 से लेकर $100,000 से अधिक तक) और प्रेस के लिए गहरी खाई नींव की आवश्यकता होती है। हालाँकि, एक बार चलने के बाद, उच्च गति के कारण प्रति भाग संचालन लागत अत्यंत कम होती है।
- लेज़र ब्लैंकिंग (कम कैपेक्स, उच्च परिवर्तनशील लागत): डाई लागत को पूरी तरह से समाप्त कर देता है। प्रारंभिक मशीन निवेश महत्वपूर्ण है, लेकिन यह एक मानक सपाट फर्श पर स्थापित होता है। प्रति भाग लागत ऊर्जा और गैस उपभोग्य सामग्री के कारण अधिक होती है, लेकिन 100k के थ्रेशोल्ड से नीचे की मात्रा के लिए कुल स्वामित्व लागत कम रहती है क्योंकि डाई का भारी अपमूर्तिकरण हटा दिया जाता है।
छिपी हुई लागत भी एक भूमिका निभाती है। यांत्रिक रूप से स्ट्रेचिंग के लिए ढेरों की लागत वाली जमीन की आवश्यकता होती है। लेजर ब्लैंकिंग इस पूंजी को मुक्त करता है, जिससे सुविधाओं को भारी इस्पात उपकरण को गोदाम करने के बजाय सक्रिय उत्पादन के लिए फर्श स्थान का उपयोग करने की अनुमति मिलती है।
सामग्री उपयोग और घोंसला लगाने की दक्षता
ऑटोमोबाइल विनिर्माण में, सामग्री की लागत एक स्टैम्प्ड भाग के कुल मूल्य का 70% तक हो सकती है। यह वह जगह है जहाँ लेजर ब्लैंकिंग अक्सर यांत्रिक तरीकों से बेहतर होता है, गति के बावजूद। यांत्रिक मरने के लिए कतरनी के भौतिक द्वारा प्रतिबंधित हैं; उन्हें स्ट्रोक के दौरान संरचनात्मक अखंडता बनाए रखने के लिए भागों के बीच "इंजीनियरिंग स्क्रैप" या वेबिंग की आवश्यकता होती है।
लेजर ब्लैंकिंग का उपयोग करता है मुक्त शैली में घोंसला बनाना और आम लाइन काटने. चूंकि शीट पर कोई शारीरिक बल नहीं लगाया जाता है, इसलिए भागों को एक दूसरे के मिमी के भीतर घोंसला लगाया जा सकता है, या यहां तक कि एक कट लाइन साझा कर सकते हैं। अनियमित आकार जैसे कि एल-ब्रेसलेट या खिड़की के कटऑफ को ऐसे तरीकों से आपस में जोड़ा जा सकता है जो हार्ड टूलींग के साथ असंभव है। से डेटा निर्माता संकेत देता है कि लेजर ब्लैंकिंग दे सकता है 3% से 20% सामग्री की बचत यांत्रिक मुद्रांकन की तुलना में। महंगे एल्यूमीनियम या उच्च शक्ति वाले इस्पात के बड़े पैमाने पर उत्पादन पर, 3% की उपज में सुधार से वार्षिक बचत में लाखों डॉलर की राशि हो सकती है।
किनारे की गुणवत्ता और सामग्री उपयुक्तता (एएचएसएस)
उन्नत उच्च शक्ति वाले इस्पात (एएचएसएस) के उदय ने यांत्रिक रूप से रिक्त होने के मामले को जटिल बना दिया है। जब उच्च टन के प्रेस AHSS (1000 MPa से अधिक तन्यता ताकत वाले सामग्री) को काटते हैं, तो प्रभाव अक्सर कारण बनता है सूक्ष्मभंग कट किनारे के साथ. इन माइक्रोफ्रैक्चर से बाद के मोल्डिंग ऑपरेशन के दौरान विभाजन विफलता हो सकती है, जिससे डाउनस्ट्रीम स्क्रैप दर बढ़ जाती है।
लेजर ब्लैंकिंग एक गैर-संपर्क थर्मल प्रक्रिया है। यह 1500 एमपीए प्रेस-हार्ड स्टील को हल्के स्टील की तरह आसानी से काटने के लिए सामग्री-अज्ञेय है। परिणामी किनारा माइक्रोफ्रैक्चर से मुक्त है, और गर्मी से प्रभावित क्षेत्र (HAZ) आमतौर पर नगण्य है (0.2 मिमी से कम) । इसके अतिरिक्त, मैकेनिकल प्रेस पर एएचएसएस का प्रसंस्करण मोल्ड पहनने में तेजी लाता है, जिससे रखरखाव लागत अक्सर बढ़ जाती है। चार गुना अधिक नरम इस्पात के लिए की तुलना में। लेजर काटने से यह पहनने का कारक पूरी तरह से समाप्त हो जाता है, जिससे पहले भाग से लेकर मिलियनवें तक किनारे की गुणवत्ता बनी रहती है।
उत्पादन की गति: अंतर कम हो रहा है
ऐतिहासिक रूप से, यांत्रिक रिक्त गति का निर्विवाद राजा था, जो प्रति मिनट 60+ स्ट्रोक (एसपीएम) देने में सक्षम था। जबकि यह अभी भी सरल भागों के बड़े पैमाने पर चलने के लिए लाभ रखता है, लेजर प्रौद्योगिकी पकड़ रही है। आधुनिक कॉइल-एड लेजर लाइनें बहु-मुख्य प्रणालियाँ (अक्सर 2 से 4 लेजर हेड एक साथ काम करते हैं) और "डायनामिकफ्लो" तकनीक प्रति मिनट 3040+ भागों की प्रभावी गति प्राप्त करने के लिए।
गति का आकलन करते समय प्रति मिनट स्ट्रोक की तुलना में "शुद्ध उत्पादन दर" की गणना करनी चाहिए। एक यांत्रिक प्रेस तेज़ चल सकती है, लेकिन यदि कुछ घंटों में डाई परिवर्तन के लिए 45 मिनट का बंद समय आवश्यक है, तो इसकी शुद्ध दक्षता कम हो जाती है। लेज़र लाइन 5–7 मिनट में परिवर्तन कर लेती है। प्रतिदिन कई बार परिवर्तन की आवश्यकता वाले उच्च-मिश्रण उत्पादन वातावरण में, कछुआ (लेज़र) अक्सर खरगोश (यांत्रिक) को हरा देता है।
निर्णय मैट्रिक्स: कब क्या चुनें
चयन प्रक्रिया को सरल बनाने के लिए, अपनी उत्पादन सीमाओं के आधार पर इस निर्णय ढांचे का उपयोग करें:
| निर्णय कारक | लेज़र ब्लैंकिंग चुनें | यांत्रिक ब्लैंकिंग चुनें |
|---|---|---|
| वार्षिक उत्पादन | < 100,000 भाग/वर्ष | > 100,000 भाग/वर्ष |
| डिज़ाइन परिपक्वता | नए उत्पाद का परिचय (NPI), बार-बार परिवर्तन | फ्रोज़न डिज़ाइन, परिपक्व उत्पाद लाइन |
| सामग्री की लागत | उच्च (एल्युमीनियम, AHSS) – नेस्टिंग दक्षता की आवश्यकता | निम्न (मृदु इस्पात) – सामग्री कचरा कम महत्वपूर्ण है |
| प्रसव अवधि | तत्काल (दिनों में) | मानक (डाई निर्माण के लिए महीनों) |
| पूंजी बजट | OPEX-केंद्रित (डाई निवेश से बचें) | CAPEX-केंद्रित (न्यूनतम इकाई लागत प्राथमिकता) |
हालांकि लेजर ब्लैंकिंग अतुल्य चुस्ती प्रदान करती है, लेकिन वास्तविकता यह है कि परिपक्व उत्पाद लाइनों के लिए ऑटोमोटिव बड़े पैमाने पर उत्पादन अक्सर पारंपरिक स्टैम्पिंग की विशाल उत्पादन क्षमता की मांग करता है। प्रोटोटाइप से लाखों इकाइयों तक बढ़ रहे निर्माताओं के लिए, सत्यापित निर्माण भागीदार जैसे शाओयी मेटल तकनीक इस अंतर को पाटते हैं, IATF 16949-प्रमाणित सटीक स्टैम्पिंग क्षमताओं की पेशकश करते हैं जो 600 टन तक की होती हैं और उच्च मात्रा की मांग को पूरा करती हैं जो लेजर ब्लैंकिंग की आर्थिक सीमा से अधिक होती है।