 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


फेंडर स्टैम्पिंग प्रक्रिया: कच्ची कॉइल से एरोडायनामिक सटीकता तक
संक्षिप्त में
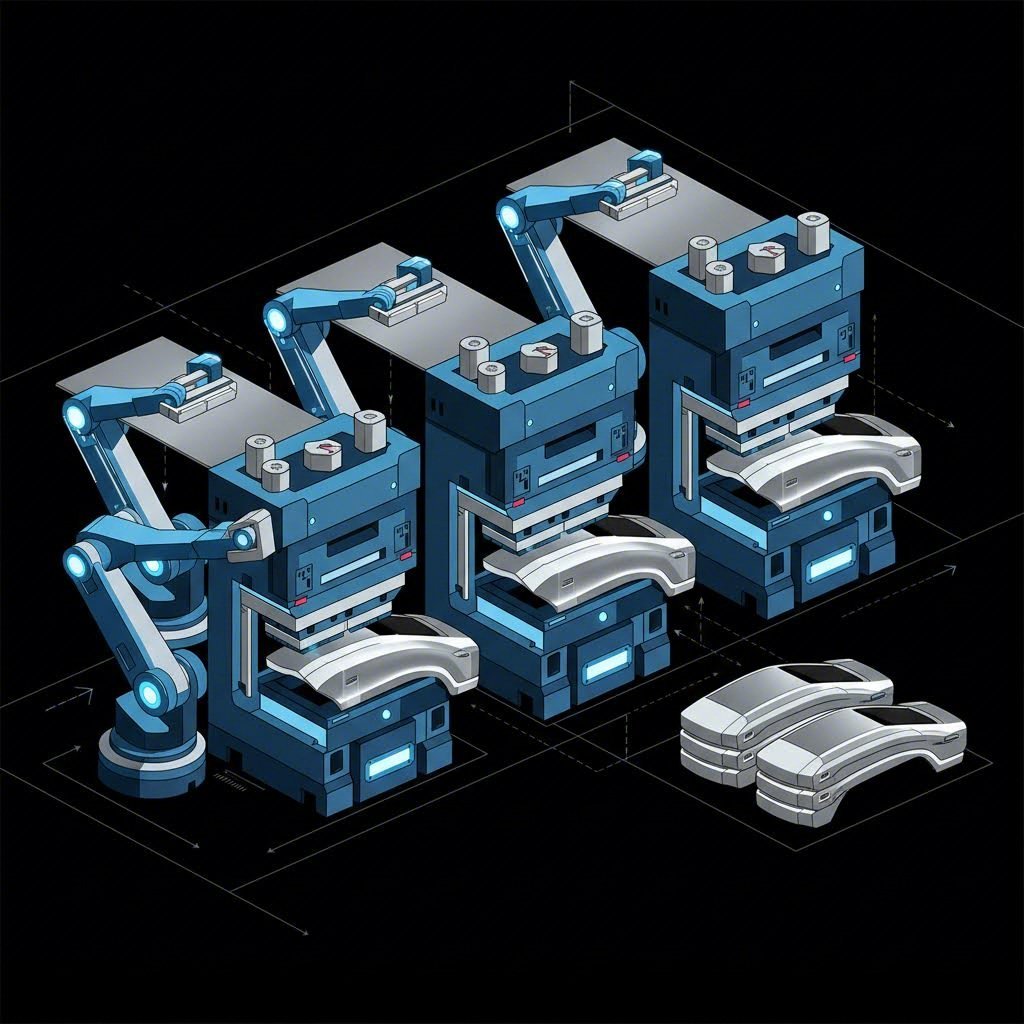
फेंडर स्टैम्पिंग प्रक्रिया एक उच्च-परिशुद्धता वाली निर्माण अनुक्रम है जो समतल धातु कॉइल्स को वाहनों पर देखे जाने वाले जटिल, वायुगतिकीय बॉडी पैनल में बदल देती है। इसकी शुरुआत होती है खाली करना , जहां कच्चे स्टील या एल्युमीनियम को मोटे 2D आकार में काटा जाता है, उसके बाद महत्वपूर्ण गहरा खींचना चरण आता है, जहां उच्च-टन भार वाले प्रेस धातु को 3D डाई में धकेलकर संयुक्त वक्र बनाते हैं। इसके बाद के संचालन जैसे कटाई और फ्लैंजिंग किनारों को सुव्यवस्थित करते हैं और माउंटिंग बिंदु जोड़ते हैं, इससे पहले कि पार्ट सतह निष्पादन से गुजरे। यह कार्यप्रवाह प्रत्येक फेंडर को कठोर "क्लास A" सतह मानकों को पूरा करने के लिए सामग्री विज्ञान और भारी औद्योगिक यांत्रिकी का संतुलन बनाता है।
चरण 1: सामग्री का चयन और ब्लैंकिंग (आधार)
प्रत्येक फेंडर एक समतल कॉइल के रूप में शुरू होता है, और इस सामग्री का चयन पूरी अनुवर्ती प्रक्रिया को निर्धारित करता है। निर्माता आमतौर पर चयन करते हैं कोल्ड-रोल्ड स्टील और एल्यूमीनियम मिश्र धातु ठंडा-लुढ़का स्टील लागत, आकृति बनाने की क्षमता और शक्ति के संतुलन के कारण उद्योग मानक है। हालांकि, आधुनिक विनिर्माण—विशेष रूप से टेस्ला जैसे इलेक्ट्रिक वाहनों के लिए—वजन कम करने और रेंज बढ़ाने के लिए एल्युमीनियम मिश्र धातुओं की ओर बढ़ रहा है। एल्युमीनियम महत्वपूर्ण द्रव्यमान कमी प्रदान करता है, लेकिन स्टील की तुलना में इसकी कम लोच के कारण उच्च लागत और आकृति बनाने में अधिक कठिनाई प्रस्तुत करता है।
एक बार जब सामग्री का चयन कर लिया जाता है, तो यह खाली करना चरण में प्रवेश करती है। यहां, निरंतर धातु कॉइल को खोला जाता है और एक विशेष प्रेस में डाला जाता है जो इसे "ब्लैंक्स" के रूप में जानी जाने वाली अलग-अलग, मोटी समतल आकृतियों में काटता है। यह केवल कॉइल को आयतों में काटना नहीं है; उन्नत ऑसिलेटिंग शियर मूल्य अक्सर स्क्रैप अपशिष्ट को कम से कम करने के लिए ट्रेपेज़ॉइडल या आकार वाले आकृतियों में काटे जाते हैं। इन ब्लैंक्स को फिर गहराई तक साफ और धोया जाता है। इस चरण पर तेल, धूल और सूक्ष्म अवशेष को हटाना अनिवार्य है, क्योंकि बाद में साँचे में फंसा हुआ एक भी कण उच्च-दबाव ड्राइंग चरण के दौरान सतह पर महीन फुंसियां या धातु को फाड़ सकता है।
चरण 2: गहरी ड्राइंग और निर्माण (महत्वपूर्ण चरण)
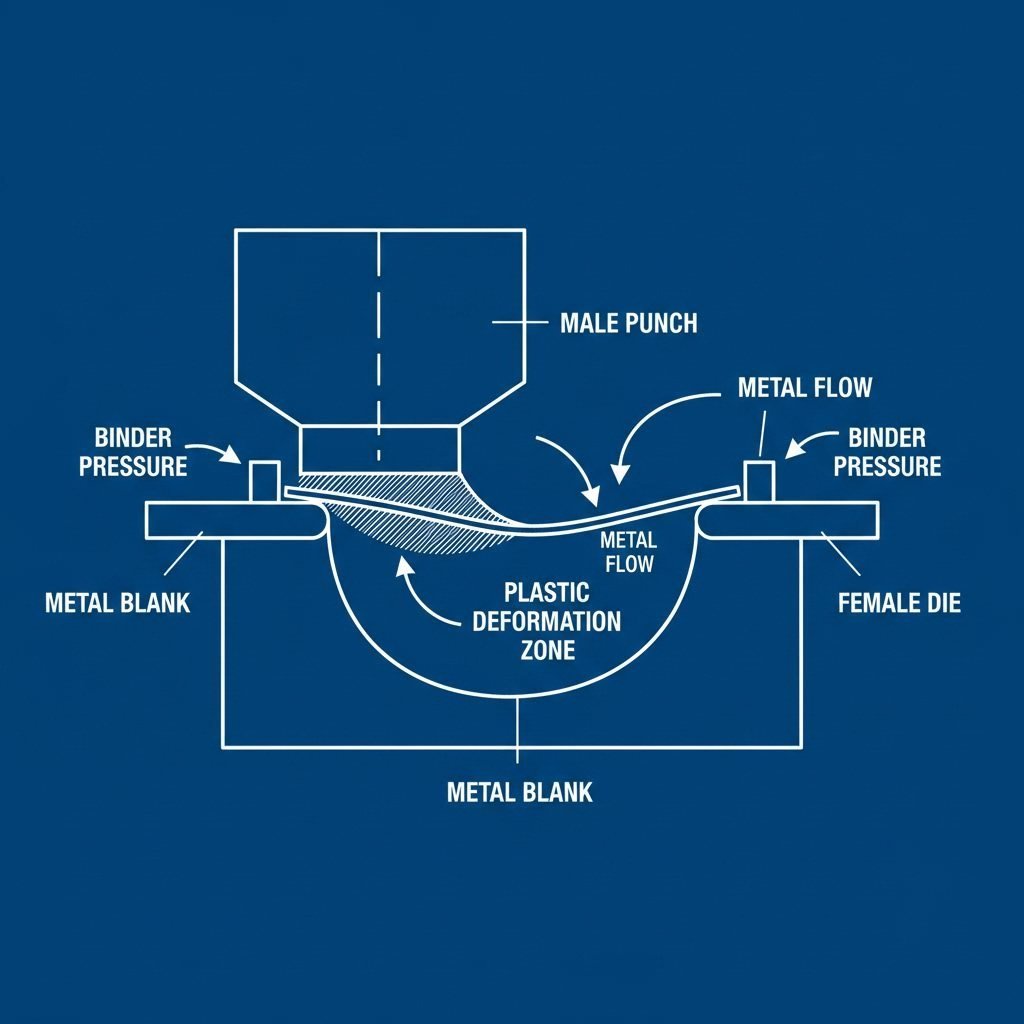
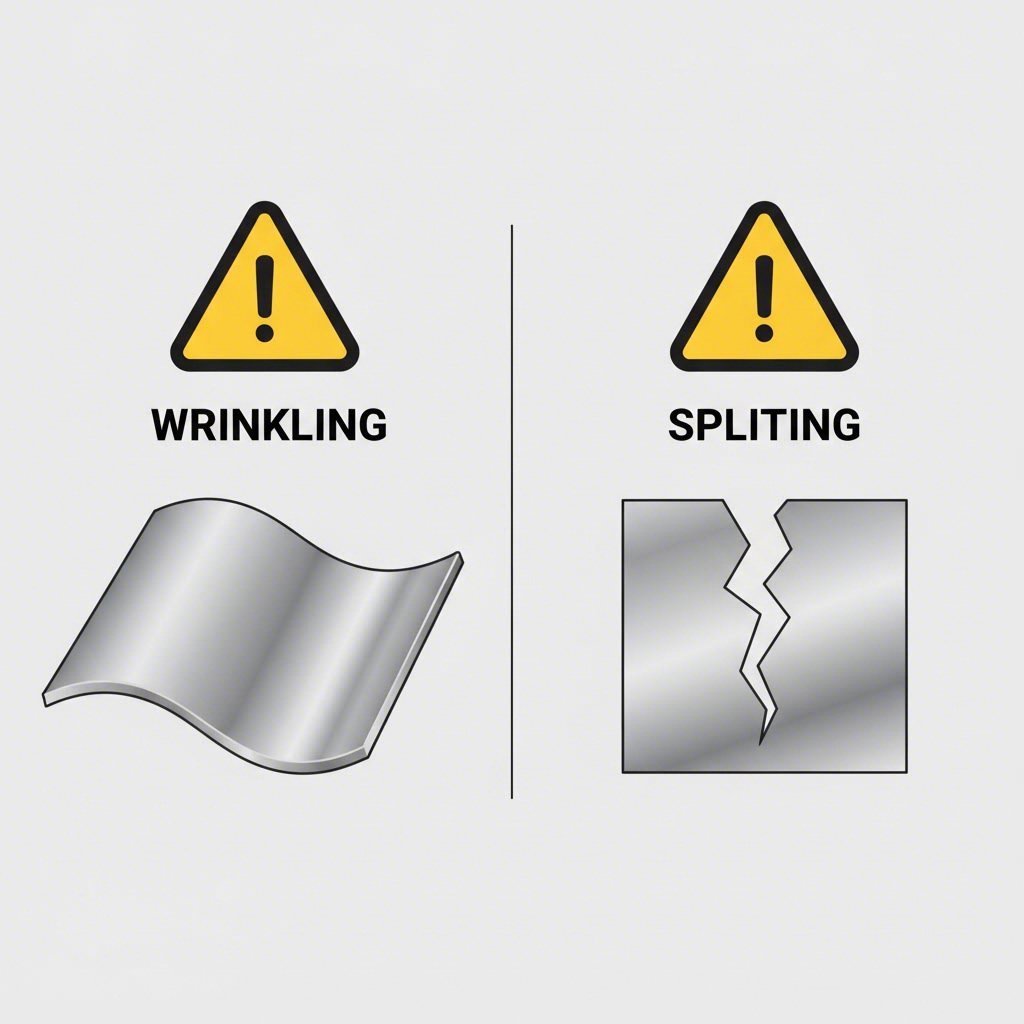
फेंडर स्टैम्पिंग प्रक्रिया का दिल है गहरा खींचना । इस चरण में, समतल ब्लैंक को जटिल संयुक्त वक्रों वाले त्रि-आयामी आकार में बदल दिया जाता है। ब्लैंक को मादा साँचे के गुहा पर रखा जाता है, और एक विशाल पुरुष पंच उतरता है जो धातु को फेंडर के आकार में ढकेलता है। एक "बाइंडर" या "ब्लैंक होल्डर" वलय धातु के किनारों को कसकर पकड़ता है ताकि प्रवाह को नियंत्रित किया जा सके। यदि धातु बहुत स्वतंत्रता से प्रवाहित होती है, तो वह झुर्रियां बना देती है; यदि इसे बहुत ज्यादा कसकर पकड़ा जाता है, तो यह खिंचाव करता है जब तक कि यह फट न जाए।
इन वायुगतिकीय ज्यामितियों को प्राप्त करने के लिए अपार बल और सटीक नियंत्रण की आवश्यकता होती है। प्रेस को सतह के सम्पूर्ण क्षेत्र में सैकड़ों टन के दबाव को समान रूप से लागू करना चाहिए। यहीं पर निर्माण भागीदार की क्षमता महत्वपूर्ण हो जाती है। उदाहरण के लिए, ऑटोमोटिव आपूर्ति श्रृंखलाएं अक्सर विशेषज्ञ फर्मों जैसे शाओयी मेटल तकनीक पर निर्भर करती हैं, जो त्वरित प्रोटोटाइपिंग से लेकर उच्च-मात्रा वाले उत्पादन तक के अंतर को पाटने के लिए 600 टन तक की प्रेस क्षमता का उपयोग करती हैं। IATF 16949 मानकों का पालन करने से यह सुनिश्चित होता है कि डीप ड्रॉइंग प्रक्रिया लगातार बनी रहे, चाहे पचास प्रोटोटाइप भागों का उत्पादन हो रहा हो या पांच मिलियन उत्पादन इकाइयां।
के बीच अंतर सिंगल एक्शन और डबल एक्शन प्रेस यहां भी महत्वपूर्ण हैं। डबल एक्शन प्रेस में, बाहरी स्लाइड पहले बाइंडर को क्लैम्प करती है, और आंतरिक स्लाइड अलग से पंच को चलाती है। इससे धातु के प्रवाह पर उत्कृष्ट नियंत्रण संभव होता है, जो आधुनिक एसयूवी और स्पोर्ट्स कारों में पाए जाने वाले गहरे, नाटकीय व्हील आर्च के लिए आवश्यक है।
चरण 3: ट्रिमिंग, फ्लेंजिंग और पियर्सिंग (समापन)
गहन ड्रॉइंग के बाद, फेंडर को उसका सामान्य आकार मिल जाता है, लेकिन यह बाइंडर द्वारा पकड़ी गई अतिरिक्त धातु से घिरा होता है। कटाई यह ऑपरेशन इस अपशिष्ट धातु को हटा देता है, जिससे भाग को अंतिम परिमाप तक काट दिया जाता है। इस चरण में इस्पात के कठोरीकृत कटिंग उपकरणों की आवश्यकता होती है, जिन्हें किनारों पर बर्र (धातु के छोटे अवशेष) न छोड़ने के लिए बहुत तेज धार वाला बनाए रखना आवश्यक होता है।
इसके बाद आता है फ्लैंजिंग और छेदन फ्लैंजिंग में फेंडर के विशिष्ट किनारों—जैसे व्हील आर्च के किनारे या हुड की जुड़ने वाली सतह—को आमतौर पर 90 डिग्री तक मोड़ना शामिल है। ये फ्लैंज संरचनात्मक कठोरता प्रदान करते हैं और बॉन्डिंग या वेल्डिंग के लिए सतहें बनाते हैं। इसी समय, पियर्सिंग डाई माउंटिंग बोल्ट्स, साइड मार्कर लाइट्स और ट्रिम क्लिप्स के लिए आवश्यक छेद बनाती है। बड़े पैमाने पर उत्पादन में, इन ऑपरेशनों को अक्सर सही संरेखण सुनिश्चित करने के लिए एकल "रिस्ट्राइक" या "कैलिब्रेशन" डाई में संयोजित किया जाता है। कम मात्रा वाले प्रोटोटाइप के लिए, निर्माता प्रारंभिक डाई लागत बचाने के लिए कठोर उपकरणों के बजाय 5-एक्सिस लेजर ट्रिमर का उपयोग कर सकते हैं।
चरण 4: सतह परिष्करण और ई-कोटिंग
क्योंकि फेंडर "क्लास ए" बाहरी सतह होते हैं, इसलिए उनकी फिनिश बिल्कुल निर्दोष होनी चाहिए। कच्ची स्टैम्प की गई धातु जंग के प्रति अत्यधिक संवेदनशील होती है, इसलिए असेंबली के तुरंत बाद इसे एक कठोर रासायनिक उपचार से गुजारा जाता है। उद्योग का मानक है ई-कोटिंग इलेक्ट्रो-डिपॉजिशन कोटिंग (इलेक्ट्रो-डिपॉजिशन कोटिंग), एक प्रक्रिया जो प्राइमर और क्षरण निरोधक के रूप में काम करती है।
प्रक्रिया शुरू होती है फॉस्फेटिंग , जहाँ फेंडर को जस्ता फॉस्फेट समाधान में डुबोया जाता है जो थोड़ा सा धातु की सतह को खरोंचता है, एक क्रिस्टल मैट्रिक्स बनाता है जो पेंट के चिपकने की अनुमति देता है। फिर भाग को विद्युत आवेशित पेंट एमल्शन की टंकी में डुबोया जाता है। फेंडर के माध्यम से एक विद्युत धारा प्रवाहित होती है, जो पेंट के कणों को हर दरार में आकर्षित करती है, यह सुनिश्चित करते हुए कि मोड़े गए किनारों के अंदर भी 100% कवरेज हो। अंत में, कोटिंग को पकाने के लिए ओवन में फेंडर को सेंका जाता है, एक कठोर, टिकाऊ खोल बनाते हुए जो नमक के छींटे और सड़क के मलबे का प्रतिरोध करता है।
चरण 5: सामान्य दोष और गुणवत्ता नियंत्रण
जटिल आकृतियों को स्टैम्प करने से अक्सर विशिष्ट दोष उत्पन्न होते हैं जिन्हें इंजीनियरों को लगातार कम करना पड़ता है। सबसे आम समस्याएं शामिल हैं:
- झुर्रियाँ: जब बाइंडर दबाव बहुत कम होता है, तो यह घटना होती है, जिसके कारण मेटल डाई त्रिज्या में एक स्थान पर इकट्ठा हो जाती है।
- विभाजन/फाड़: झुर्रियों के विपरीत; अत्यधिक तनाव के कारण होता है जहाँ धातु पतली होती जाती है जब तक कि वह टूट न जाए।
- स्प्रिंगबैक: फॉर्मिंग के बाद धातु द्वारा अपने मूल सपाट आकार में लौटने की लोचदार प्रवृत्ति। डाई डिजाइनरों को इसकी भरपाई करनी चाहिए "थोड़ा अधिक मोड़कर" ताकि भाग सही ज्यामिति में वापस आ जाए।
- सतह दोष: डिंग, खरोंच या "ऑरेंज पील" बनावट जो पेंटिंग के लिए आवश्यक दर्पण जैसी चमकदार सतह को खराब कर देती है।
गुणवत्ता नियंत्रण प्रौद्योगिकी और प्रशिक्षित नजरों दोनों पर निर्भर करता है। समन्वय मापने वाली मशीनें (CMM) और "ब्लू लाइट स्कैनर" मिलीमीटर के अंश तक फेंडर की आयामी सटीकता को सत्यापित करते हैं। सतही गुणवत्ता के लिए, भागों को एक "लाइट टनल" से गुजारा जाता है—एक अत्यधिक प्रकाशित निरीक्षण स्टेशन जहाँ निरीक्षक चमकदार पेंट के नीचे दिखाई देने वाली सूक्ष्म लहरों या दोषों की तलाश करते हैं।
निष्कर्ष
एक स्टील कॉइल से लेकर एक तैयार फेंडर तक की यात्रा आधुनिक निर्माण दक्षता में एक उत्कृष्ट उदाहरण है। इसमें हाइड्रोलिक प्रेस की भारी शक्ति का संयोजन रासायनिक इंजीनियरिंग की सूक्ष्म सटीकता के साथ होता है। इस प्रक्रिया को समझने से यह स्पष्ट होता है कि वाहन बॉडी पैनल केवल धातु की साधारण चादरें नहीं हैं, बल्कि सुरक्षा, एरोडायनामिक्स और दीर्घायु के लिए अत्यधिक इंजीनियर घटक हैं। जैसे-जैसे सामग्री हल्के एल्युमीनियम और कंपोजिट्स की ओर विकसित हो रही हैं, स्टैम्पिंग प्रक्रिया भी अनुकूलित होती रहती है, जिसमें और अधिक कसे हुए सहिष्णुता और उन्नत मशीनरी की आवश्यकता होती है।
अक्सर पूछे जाने वाले प्रश्न
1. स्टैम्पिंग और बेंडिंग में क्या अंतर है?
बेंडिंग एक सरल ऑपरेशन है जो शीट मेटल में सीधी-रेखा कोण बनाने के लिए आमतौर पर प्रेस ब्रेक पर किया जाता है। स्टैम्पिंग एक जटिल, उच्च-गति प्रक्रिया है जो कस्टम डाई का उपयोग करके धातु को काटने, खींचने और एकल या प्रगतिशील चक्र में 3D आकार में आकार देती है। स्टैम्पिंग फेंडर जैसे जटिल भागों के बड़े पैमाने पर उत्पादन के लिए आदर्श है, जबकि बेंडिंग कम मात्रा वाले ब्रैकेट या सरल एन्क्लोज़िंग के लिए बेहतर है।
2. फेंडर के स्टैम्पिंग का आमतौर पर चक्र समय क्या होता है?
एक उच्च-मात्रा ऑटोमोटिव स्टैम्पिंग लाइन में, चक्र समय अत्यंत तेज होता है, जो आमतौर पर प्रति भाग 10 से 15 सेकंड के बीच होता है। स्वचालित ट्रांसफर प्रेस लाइन ब्लैंकिंग से ड्राइंग और ट्रिमिंग तक बिना किसी मैनुअल हस्तक्षेप के भाग को स्थानांतरित कर सकती है, जिससे निर्माता प्रति शिफ्ट हजारों फेंडर का उत्पादन कर सकते हैं।
3. स्टैम्पिंग में "लैंसिंग" प्रक्रिया क्या है?
लैंसिंग एक विशेष कटिंग प्रक्रिया है जिसका उपयोग किसी भी सामग्री (अपशिष्ट) को हटाए बिना वेंट, टैब या लूवर बनाने के लिए किया जाता है। धातु को तीन ओर से काटकर एक साथ मोड़ दिया जाता है। हालाँकि फेंडर की बाहरी सतह पर यह कम उपयोग होती है, लेकिन आंतरिक संरचनात्मक पुनर्बलन पर संलग्नक बिंदु या तार मार्ग सुरक्षित करने के लिए इसका अक्सर उपयोग किया जाता है।