 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


डाई कास्टिंग बनाम परमानेंट मोल्ड: ऑटो पार्ट्स के लिए महत्वपूर्ण चयन
संक्षिप्त में
ऑटोमोटिव अनुप्रयोगों के लिए, डाई कास्टिंग और स्थायी मोल्ड कास्टिंग के बीच चयन मात्रा, लागत और भाग विशेषताओं के बीच एक समझौते पर निर्भर करता है। उच्च गति पर चिकनी सतहों के साथ जटिल, सटीक भागों के उत्पादन में डाई कास्टिंग उत्कृष्ट है, जिससे यह उच्च मात्रा वाले उत्पादन के लिए आदर्श बन जाता है, भले ही इसकी प्रारंभिक उपकरण लागत काफी अधिक हो। इसके विपरीत, स्थायी मोल्ड कास्टिंग में उपकरण निवेश कम होता है और घने, मजबूत भाग उत्पादित होते हैं, जिससे यह निम्न-से-मध्यम उत्पादन मात्रा के लिए अधिक लागत प्रभावी होता है जहां यांत्रिक अखंडता सर्वोच्च महत्व की होती है।
मूल प्रक्रिया यांत्रिकी: उच्च दबाव बनाम गुरुत्वाकर्षण-संचालित
डाई कास्टिंग और स्थायी मोल्ड कास्टिंग के बीच मूलभूत अंतर को समझना इस बात से शुरू होता है कि पिघली धातु मोल्ड में कैसे प्रवेश करती है। यह मूल भिन्नता उत्पादन गति से लेकर अंतिम भाग के गुणों तक प्रक्रिया के लगभग हर पहलु को प्रभावित करती है। दोनों विधियों में पुन: प्रयोज्य धातु मोल्ड का उपयोग होता है, जो आमतौर पर स्टील से बने होते हैं, लेकिन भरने की तंत्र पूरी तरह से अलग होती है।
उच्च-दाब डाई कास्टिंग (HPDC) एक अत्यधिक स्वचालित प्रक्रिया है जिसमें गलित धातु को इस्पात की डाई में अपार दबाव के तहत धकेला जाता है। यह दबाव, जो 1,500 से लेकर 20,000 PSI से अधिक तक होता है, यह सुनिश्चित करता है कि धातु मोल्ड गुहा के हर जटिल विवरण को अत्यंत तेज़ी से भर दे। यह प्रक्रिया तीव्र है, जिसमें धातु तेजी से ठोस हो जाती है, जिससे बहुत कम साइकिल समय की अनुमति मिलती है। यह गति मुख्य कारण है कि डाई कास्टिंग बड़े पैमाने पर उत्पादित ऑटोमोटिव घटकों के लिए प्रमुख विधि है।
इसके विपरीत, स्थायी मोल्ड कास्टिंग मुख्य रूप से गुरुत्वाकर्षण पर निर्भर करती है। इस विधि में, गलित धातु को मोल्ड में डाला जाता है, जो नीचे से ऊपर की ओर गुहा को भरता है। कुछ भिन्नताएँ कम दबाव (7 से 30 PSI) या भरने में सहायता के लिए झुकाव-डालने के तंत्र का उपयोग करती हैं, लेकिन यह HPDC की तुलना में बहुत अधिक कोमल प्रक्रिया बनी हुई है। ठंडा होने की दर धीमी होती है, जो धातु के ठोस होने के दौरान गैसों को बाहर निकलने की अनुमति देती है। इसके परिणामस्वरूप उच्च-दाब इंजेक्शन से बने भागों की तुलना में घनी, कम सम्मिश्रित आंतरिक संरचना प्राप्त होती है।
ये यांत्रिक अंतर उपकरण की जटिलता और समग्र प्रक्रिया की गति को निर्धारित करते हैं, जैसा कि नीचे दी गई तालिका में बताया गया है।
| विशेषता | उच्च दबाव डाई कास्टिंग | स्थायी मोल्ड ढाल |
|---|---|---|
| भरने की विधि | उच्च-दबाव इंजेक्शन | गुरुत्वाकर्षण-संचालित या निम्न दबाव |
| विशिष्ट दबाव | 1,500 - 25,000+ PSI | गुरुत्वाकर्षण या 3 - 20 PSI |
| चक्र गति | बहुत तेज़ (सेकंड से मिनटों में) | धीमा (मिनटों में) |
| उपकरण जटिलता | उच्च (जटिल मशीनरी) | मध्यम |
उपकरण और लागत विश्लेषण: निवेश बनाम मात्रा
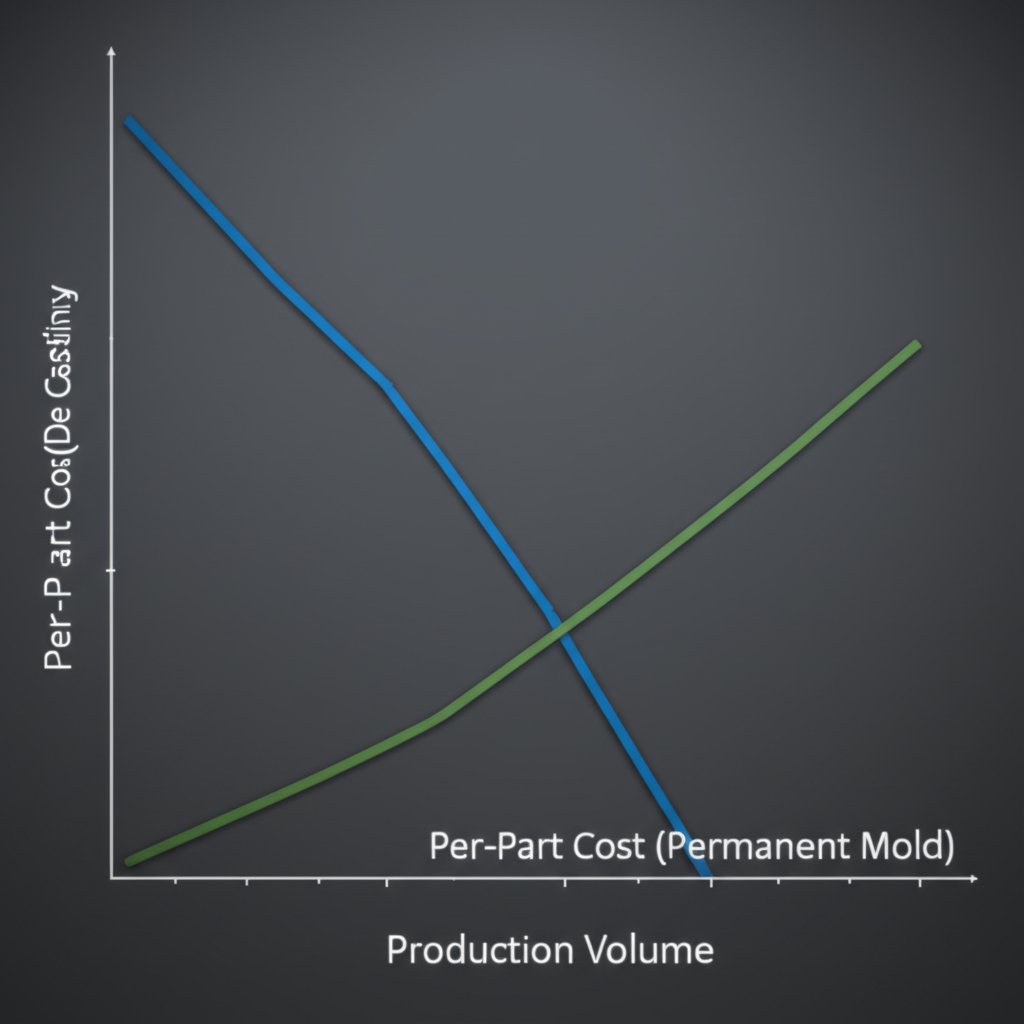
कई ऑटोमोटिव खरीद निर्णयों के लिए सबसे महत्वपूर्ण कारक लागत है, और यहीं दो प्रक्रियाएँ तीव्रता से भिन्न होती हैं। प्राथमिक नियम सरल है: डाई कास्टिंग में प्रारंभिक उपकरण लागत बहुत अधिक होती है लेकिन प्रति भाग लागत कम होती है, जबकि स्थायी साँचा ढलाई में उपकरण लागत मध्यम होती है और प्रति भाग लागत अधिक होती है। अंतिम निर्णय अपेक्षित उत्पादन मात्रा पर निर्भर करता है।
डाई कास्टिंग मोल्ड्स, या डाइज़, को अत्यधिक दबाव और बार-बार तापीय झटकों को सहने के लिए डिज़ाइन किया जाता है। इन्हें उच्च-ग्रेड टूल स्टील से बनाया जाता है और इसमें जटिल इंजीनियरिंग शामिल होती है, जिसके कारण ये अत्यंत महंगे होते हैं। उद्योग स्रोतों के अनुसार, डाई कास्टिंग टूलिंग की लागत $60,000 से लेकर $500,000 से अधिक तक हो सकती है। उच्च मात्रा में उत्पादन के लिए, आमतौर पर 10,000 इकाइयों से अधिक, इस बड़े निवेश को उचित ठहराया जा सकता है, जहां लागत को लाखों या करोड़ों भागों में वितरित किया जा सकता है, जिसके परिणामस्वरूप प्रति भाग लागत बहुत कम हो जाती है।
स्थायी ढालन उपकरण काफी कम लागत वाला होता है, जिसकी लागत आमतौर पर $10,000 और $90,000 के बीच होती है। चूंकि साँचों को उच्च दबाव सहन करने की आवश्यकता नहीं होती, इसलिए वे डिज़ाइन में सरल और कम मजबूत सामग्री से बने हो सकते हैं। इससे कम बजट या कम उत्पादन मात्रा वाले प्रोजेक्ट्स के लिए यह प्रक्रिया सुलभ हो जाती है। कम से मध्यम मात्रा में उत्पादन, जिसे आमतौर पर वार्षिक लगभग 3,000 भागों के रूप में माना जाता है, के लिए स्थायी ढालन लगभग हमेशा अधिक आर्थिक विकल्प होता है। ब्रेकईवन बिंदु महत्वपूर्ण है; जैसे-जैसे उत्पादन मात्रा दस हजारों में बढ़ती है, डाई कास्टिंग की प्रति भाग कम लागत प्रारंभिक उपकरण लागत की भरपाई करने लगती है।
भाग की गुणवत्ता और विशेषताएँ: दो फिनिश की कहानी
लागत के अलावा, ढलाई विधि के चयन से अंतिम भाग की गुणवत्ता, यांत्रिक गुणों और डिज़ाइन संभावनाओं पर सीधा प्रभाव पड़ता है। प्रत्येक प्रक्रिया ऐसे भागों का निर्माण करती है जिनमें विभिन्न ऑटोमोटिव अनुप्रयोगों के लिए उपयुक्त विशिष्ट विशेषताएँ होती हैं। डाई-ढलाई को इसकी परिशुद्धता और सतह की गुणवत्ता के लिए जाना जाता है, जबकि स्थायी साँचा ढलाई को इसकी आंतरिक दृढ़ता और शक्ति के लिए मूल्यांकन किया जाता है।
उच्च दबाव के कारण धातु को एक चिकने स्टील डाई के विरुद्ध धकेले जाने से डाई-कास्ट भागों में उत्कृष्ट, अपरिष्कृत सतह परिष्करण होता है, जो अक्सर 32-90 RMS के बीच होता है। इससे द्वितीयक परिष्करण संक्रियाओं की आवश्यकता कम हो जाती है। इस प्रक्रिया से असाधारण आयामी सटीकता प्राप्त होती है और बहुत पतली दीवारों का निर्माण किया जा सकता है, कभी-कभी मात्र 0.04 इंच तक, जो ट्रांसमिशन केस या इलेक्ट्रॉनिक हाउजिंग जैसे हल्के और जटिल घटकों के लिए आदर्श है। हालाँकि, तीव्र इंजेक्शन और ठोसीकरण के कारण वायु और गैसें फंस सकती हैं, जिससे आंतरिक सम्मिश्रण (पोरोसिटी) हो सकती है। यह सम्मिश्रण भाग की संरचनात्मक बनावट को कमजोर कर सकती है और इसका अर्थ यह है कि अधिकांश डाई-कास्ट भागों को ऊष्मा उपचार या वेल्डिंग के अधीन नहीं किया जा सकता।
स्थायी साँचा ढलाई से भागों की सतह का फिनिश अधिक मोटा होता है (आमतौर पर 150-250 RMS), जिसके बाद अक्सर अधिक प्रसंस्करण की आवश्यकता होती है। हालांकि, धीमी और सुकुमार भराई से गैसों को साँचे के गुहा से निकलने की अनुमति मिलती है, जिसके परिणामस्वरूप ढलाई कम सम्मिश्रता वाली और घनी होती है। इस उत्कृष्ट आंतरिक दृढ़ता के कारण स्थायी साँचा भाग उन अनुप्रयोगों में अधिक मजबूत और विश्वसनीय होते हैं जहाँ दबाव की कसावट या यांत्रिक ताकत महत्वपूर्ण होती है, जैसे निलंबन घटकों या हाइड्रोलिक सिलेंडरों में। इन भागों को यांत्रिक गुणों को और बेहतर बनाने के लिए ऊष्मा उपचार भी किया जा सकता है।
| विशेषता | उच्च दबाव डाई कास्टिंग | स्थायी मोल्ड ढाल |
|---|---|---|
| सतह फ़िनिश | उत्कृष्ट (32-90 RMS) | अच्छा (150-250 RMS) |
| आयामी सटीकता | बहुत अधिक | उच्च |
| दीवार की मोटाई | बहुत पतली क्षमता (≥0.04") | मोटी आवश्यक (≥0.1") |
| छिद्रता स्तर | आंतरिक सम्मिश्रता की उच्च संभावना | कम; आमतौर पर दृढ़ भाग |
| यांत्रिक शक्ति | अच्छा, एक सूक्ष्म-दानेदार सतह के साथ | उत्कृष्ट, कम सम्मिश्रता के कारण |
सामग्री का चयन और डिज़ाइन पर विचार
धातु मिश्र धातु का चयन एक अन्य महत्वपूर्ण कारक है जहाँ दोनों प्रक्रियाएँ भिन्न होती हैं। डाई कास्टिंग की उच्च-दबाव प्रकृति सामग्री चयन पर महत्वपूर्ण बाधाएँ लगाती है, जबकि स्थायी मोल्ड कास्टिंग अधिक लचीलापन प्रदान करती है। यदि किसी ऑटोमोटिव घटक को विशिष्ट सामग्री गुणों की आवश्यकता होती है, तो अक्सर यही निर्णायक कारक हो सकता है।
डाई कास्टिंग का उपयोग लगभग सिर्फ अ-लौह मिश्र धातुओं के साथ किया जाता है जिनमें उच्च तरलता और अपेक्षाकृत कम गलनांक होता है। सबसे आम सामग्री में एल्यूमीनियम मिश्र धातुएँ (जैसे 380 और 390), जस्ता और मैग्नीशियम शामिल हैं। Casting Source के अनुसार, डाई कास्टिंग विभिन्न मिश्र धातुओं के लिए सबसे कम सहनशील है। लौह धातुएँ जैसे लोहा और इस्पात आम तौर पर उपयुक्त नहीं होती हैं क्योंकि उनके उच्च गलन तापमान स्टील डाई को जल्दी नष्ट कर देंगे। डिजाइन के संदर्भ में, डाई कास्टिंग ऐसे जटिल, लगभग नेट-आकार के भागों के उत्पादन में उत्कृष्ट है जिन्हें न्यूनतम मशीनीकरण की आवश्यकता होती है, जो उच्च मात्रा उत्पादन में लागत की भरपाई करने में मदद करता है।
स्थायी साँचा ढलाई अधिक बहुमुखी है। यह एल्यूमीनियम, जस्ता और मैग्नीशियम के लिए भी उपयोग की जाती है, लेकिन इसमें उच्च गलनांक वाले मिश्र धातुओं जैसे कॉपर और पीतल मिश्र धातुओं को भी समायोजित किया जा सकता है। इस विस्तृत सामग्री चयन के कारण इंजीनियरों के पास विशिष्ट प्रदर्शन आवश्यकताओं को पूरा करने के लिए अधिक विकल्प होते हैं। डाई ढलाई की तुलना में डिजाइन जटिलता कुछ कम सीमित होती है, क्योंकि गुरुत्वाकर्षण-संचालित प्रक्रिया के साथ जटिल विशेषताएँ बनाना कठिन हो सकता है। हालाँकि, अर्ध-स्थायी साँचा प्रक्रिया में निपटाने योग्य रेत कोर के उपयोग से जटिल आंतरिक गुहिकाओं को बनाया जा सकता है जिन्हें डाई ढलाई द्वारा बनाना असंभव होता।
अपने ऑटोमोटिव अनुप्रयोग के लिए सही विकल्प बनाना
सही ढलाई प्रक्रिया का चयन एक रणनीतिक निर्णय है जो आर्थिक और इंजीनियरिंग आवश्यकताओं के बीच संतुलन बनाता है। ऑटोमोटिव अनुप्रयोगों के लिए, सही विकल्प परियोजना के लक्ष्यों की स्पष्ट समझ पर निर्भर करता है। उच्च मात्रा, जटिल और हल्के भागों के लिए, जहां चिकनी सतह परिष्करण आवश्यक है, जैसे इंजन ब्लॉक, ट्रांसमिशन हाउसिंग और आंतरिक सौंदर्य घटकों में डाई-कास्टिंग अविवादित नेता है।
स्थायी साँचा ढलाई कम से मध्यम मात्रा में उत्कृष्ट यांत्रिक शक्ति और दबाव सीलनता की मांग वाले अनुप्रयोगों में अपनी निश्चित जगह रखती है। निलंबन भागों, स्टीयरिंग नॉकल्स और ब्रेक कैलिपर्स जैसे संरचनात्मक घटकों के लिए यह पसंदीदा विधि है, जहां आंतरिक दोषरहितता एक सही सतह परिष्करण से अधिक महत्वपूर्ण है। उत्पादन मात्रा, बजट और आवश्यक सामग्री गुणों जैसे कारकों का सावधानीपूर्वक मूल्यांकन करके ऑटोमोटिव इंजीनियर और डिजाइनर वह प्रक्रिया चुन सकते हैं जो सर्वोत्तम प्रदर्शन और मूल्य प्रदान करती है।
अक्सर पूछे जाने वाले प्रश्न
1. डाई कास्टिंग और स्थायी मोल्ड कास्टिंग के बीच मौलिक अंतर क्या है?
मौलिक अंतर गलित धातु के साँचे में भरने के तरीके में होता है। डाई कास्टिंग में उच्च दबाव के तहत धातु को इंजेक्ट किया जाता है, जिससे तेज उत्पादन, जटिल आकृतियाँ और चिकनी सतहें प्राप्त होती हैं। स्थायी मोल्ड कास्टिंग में गुरुत्वाकर्षण या कम दबाव का उपयोग करके धातु को साँचे में डाला जाता है, जो एक धीमी प्रक्रिया है जो अधिक सघन और मजबूत भागों का उत्पादन करती है तथा निम्न उपकरण लागत के साथ आती है।
2. स्थायी मोल्ड कास्टिंग के मुख्य नुकसान क्या हैं?
स्थायी मोल्ड कास्टिंग के प्रमुख नुकसानों में डाई कास्टिंग की तुलना में धीमे उत्पादन चक्र शामिल हैं, जिससे इसे बहुत अधिक मात्रा में उत्पादन के लिए कम उपयुक्त बनाता है। बड़े आयतन में प्रति भाग लागत भी अधिक होती है। इसके अतिरिक्त, यह उच्च दबाव वाली डाई कास्टिंग के समान जटिल विवरण या पतली दीवारों को प्राप्त करने में सामान्यतः असमर्थ होता है, और भागों को अक्सर अधिक माध्यमिक परिष्करण की आवश्यकता होती है।
3. PDC और GDC में क्या अंतर है?
PDC का अर्थ है प्रेशर डाई कास्टिंग, जहां गर्म धातु को उच्च दबाव के तहत साँचे में डाला जाता है। GDC का अर्थ है गुरुत्वाकर्षण डाई कास्टिंग, जहां गर्म धातु को गुरुत्वाकर्षण बल के तहत डाला जाता है और साँचा भरा जाता है। उच्च-दबाव डाई कास्टिंग, PDC का एक प्रकार है, जबकि स्थायी साँचा ढलाई GDC का एक रूप है।