 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Quel est le coût des emboutissages automobiles ? Prix à l’unité contre coût des outillages
Quel est le coût des emboutissages automobiles ? Prix à l’unité contre coût des outillages
Le coût d’un emboutissage automobile sur mesure comporte deux éléments : un investissement initial dans les outillages et un prix unitaire récurrent. Selon nos propres données de devis, une matrice pour une pièce simple découpée ou perforée coûte généralement entre 1 000 $ et 5 000 $, une matrice progressive moyenne pour des supports, des entretoises et des plaques de fixation entre 10 000 $ et 30 000 $, et une matrice progressive complexe pour des pièces de châssis et de suspension entre 20 000 $ et 50 000 $ ou plus. Le prix unitaire dépend ensuite principalement du matériau, du temps de presse et des rebuts.
En résumé : Coût total = Outils + (Prix unitaire × Volume) le reste de cet article explique comment chaque composante est calculée, quel type de matrice convient à quel volume, et pourquoi deux fournisseurs peuvent proposer des devis très différents pour la même pièce.
Investissement typique en outillages selon le type de pièce
Il s’agit de fourchettes indicatives issues de notre atelier d’outillage pour les matrices d’emboutissage automobile courantes. Votre pièce fera l’objet d’un devis établi à partir de son propre plan, mais la plupart des projets se situent dans ces plages.
|
Type de dé |
Pièces typiques |
Prix de référence (USD) |
Volume annuel typique |
|
Matrice simple de découpe ou de perforation |
Rondelles, plaques planes, supports simples |
$1,000–5,000 |
Jusqu’à environ 100 000 |
|
Matrice de formage en une seule opération |
Pièces pliées, bordées et simplement formées |
$2,000–8,000 |
10,000–100,000 |
|
Poinçon composé |
Ébauches de précision, rondelles, brides |
$4,000–12,000 |
50,000–300,000 |
|
Petite matrice progressive |
Petites emboutissages automobiles de précision |
$5,000–15,000 |
100,000–1,000,000 |
|
Matrice progressive moyenne |
Supports, supports de fixation, plaques de montage |
$10,000–30,000 |
100,000–1,000,000+ |
|
Matrice progressive complexe |
Supports de châssis, pièces de suspension |
$20,000–50,000+ |
300,000–2,000,000 |
|
Moule à transfert |
Grandes pièces de châssis et structurelles |
$30,000–100,000+ |
100,000–1,000,000+ |
Pour les matrices d’emboutissage profond, les matrices progressives à haute complexité et les grandes matrices de transfert, consultez notre analyse détaillée de le coût des matrices d’emboutissage .
Coût des matrices contre coût unitaire : pourquoi l’emboutissage devient moins cher à grande échelle
L’emboutissage se comporte différemment du découpage au laser ou de l’usinage CNC. Avec ces procédés, le coût par pièce reste relativement stable, qu’il s’agisse de commander 100 pièces ou 10 000 pièces. En revanche, avec l’emboutissage, la majeure partie de l’investissement est consacrée à la matrice dès le départ, et chaque pièce subséquente coûte très peu à produire. Plus la matrice fabrique de pièces, plus la part du coût des matrices dans le prix unitaire diminue.
Des outillages couvre la conception de la matrice, l’acier pour matrices et l’usinage, l’assemblage, ainsi que la phase d’essai, durant laquelle la matrice est ajustée jusqu’à ce qu’elle produise des pièces conformes au plan. Ce coût est facturé une seule fois.
Prix par pièce couvre la matière première, le temps de presse, la main-d’œuvre, les opérations secondaires telles que le taraudage, le soudage ou le revêtement, l’emballage et les frais généraux. Ce coût est facturé pour chaque pièce.
Comment estimer le coût unitaire
Une estimation manuelle suit quatre étapes. Des logiciels de simulation peuvent affiner les valeurs pour des géométries complexes, mais la logique demeure identique.
1. Coût du matériau net
Commencez par la surface de la tôle ou de la bande par pièce, multipliée par l’épaisseur et la densité, afin d’obtenir le poids brut. La structure restante après emboutissage constitue des chutes, dont la valeur de revente est positive.
Coût du matériau = (Poids brut × Prix du matériau par kg) − (Poids des chutes × Valeur des chutes par kg)
Pour la plupart des pièces embouties en acier, le matériau représente la plus grande part individuelle du prix unitaire, ce qui explique pourquoi la disposition sur la bande et le nesting revêtent une telle importance. Une disposition optimisée sur la bande peut améliorer le taux d’utilisation du matériau de plusieurs points de pourcentage, ce qui, à fort volume, représente une somme réelle.
2. Temps de presse
Chaque presse possède un tarif horaire qui augmente avec sa capacité en tonnes et la taille de son plateau. Divisez ce tarif par le nombre de pièces produites par heure, tout en tenant compte des changements de bobine, de la maintenance et des temps d’arrêt.
Coût de presse par pièce = Tarif horaire ÷ (Coups par heure × Pièces par coup × Efficacité)
3. Opérations secondaires
L’usinage par perçage, le soudage, l’usinage CNC des caractéristiques critiques, le revêtement électrophorétique ou le placage, ainsi que l’emballage sont ajoutés pour chaque pièce. Lorsque ces opérations sont réalisées dans la même usine, les coûts de manutention et de transport entre fournisseurs disparaissent du coût global.
4. Amortissement des outillages
Répartir le coût de la matrice sur l’ensemble des pièces qu’elle produira au cours du programme.
Coût de l’outillage par pièce = Investissement dans la matrice ÷ Volume total prévu
Prenons une matrice progressive moyenne coûtant 20 000 USD. Sur 500 000 pièces, elle ajoute 0,04 USD à chaque pièce. Sur 5 000 pièces, cette même matrice ajoute 4,00 USD — ce qui explique pourquoi les projets à faible volume nécessitent généralement une stratégie d’outillage différente, et non simplement un prix inférieur.
Quelle matrice convient à votre volume ?
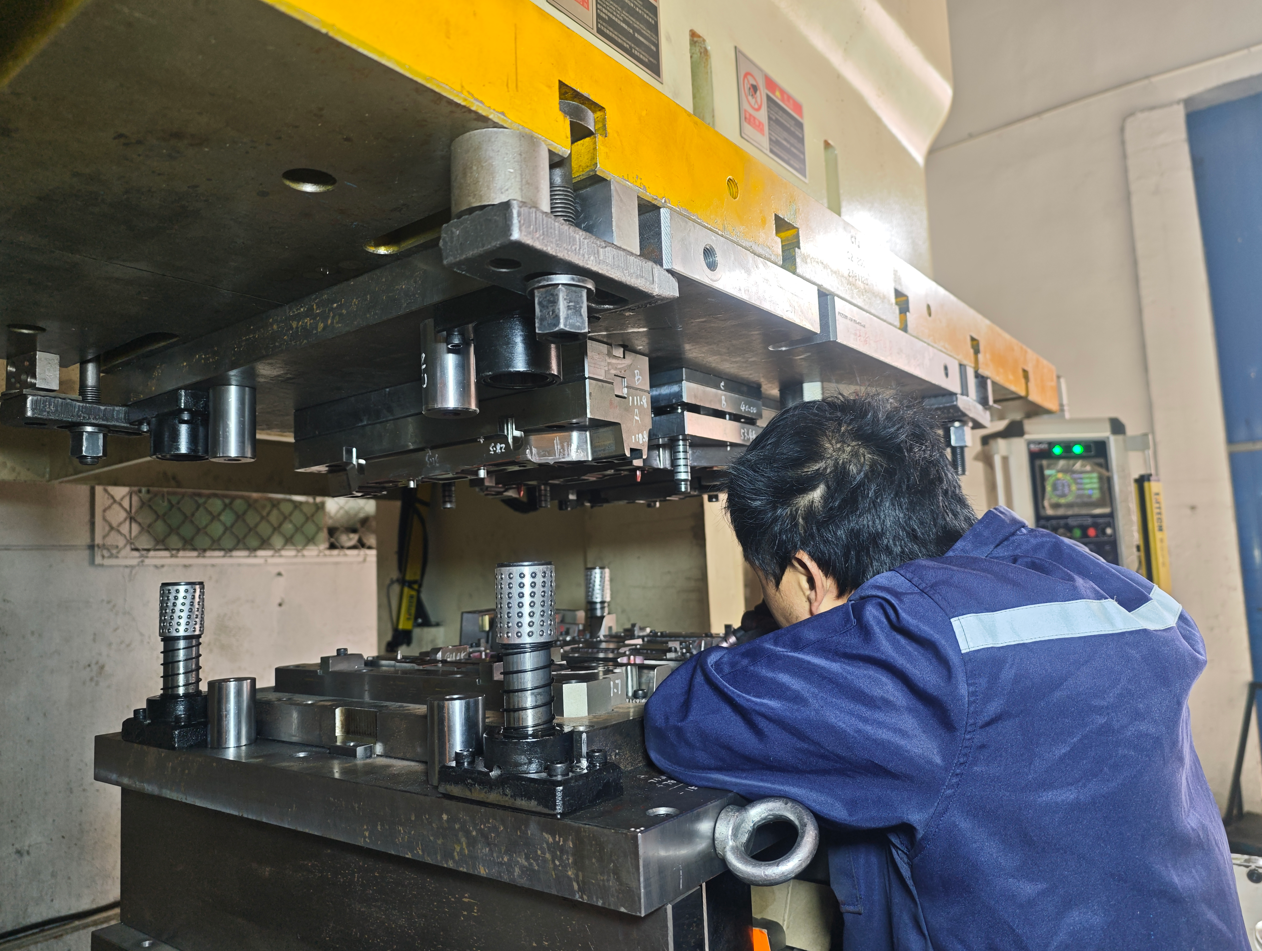
La décision de coût la plus importante est prise avant la conception de la matrice : quel type d’outillage est justifié par le volume prévu.
Les matrices simples de découpe, de poinçonnage et à opération unique conviennent aux volumes allant jusqu’à environ 100 000 pièces par an. L’outillage est peu coûteux, mais chaque opération requiert sa propre course de presse et une manutention distincte, ce qui augmente le prix unitaire.
Les matrices progressifs prennent le relais à partir d’environ 100 000 pièces par an. Plusieurs opérations s’effectuent sur une même bande, une pièce est éjectée à chaque coup de presse, et le prix unitaire chute fortement. Les pièces complexes de châssis et de suspension sont généralement produites sur matrices progressifs, à raison de 300 000 à 2 000 000 pièces par an.
Les matrices à transfert conviennent aux pièces trop grandes ou trop profondes pour une bande progressive, typiquement à partir de 100 000 pièces par an.
Pour les prototypes et les lots de validation, nous utilisons des outillages souples ou des matrices monopression, afin de permettre la finalisation de la conception et de la validation du procédé avant l’investissement dans un outillage dur.
Pourquoi une même pièce donne lieu à des devis très différents
Les acheteurs sont souvent surpris lorsque deux devis pour un même plan diffèrent d’un facteur deux ou plus. En général, aucun des fournisseurs n’a commis d’erreur : chacun a fait des hypothèses différentes. Voici les facteurs que nos ingénieurs évaluent avec la plus grande attention :
|
Facteur de coût |
Impact |
Pourquoi cela compte |
|
Géométrie de la pièce |
Très élevée |
Une mise en forme complexe nécessite davantage d’opérations et de mécanismes |
|
Nombre de stations |
Très élevée |
Un plus grand nombre de stations implique davantage de composants de matrice, d’usinage et de montage |
|
Durée de vie requise de l’outillage |
Très élevée |
Les matrices à longue durée de vie nécessitent des aciers supérieurs, un traitement thermique amélioré et des inserts clés |
|
Mécanismes à cames |
Très élevée |
Les cames agissant latéralement ajoutent des mécanismes et augmentent le coût d’usinage |
|
Taille de la pièce |
Élevé |
Les matrices plus grandes nécessitent davantage d’acier, des machines plus volumineuses et plus d’espace pour l’assemblage |
|
Résistance des matériaux |
Élevé |
Les aciers à haute résistance exigent une conception de matrice plus robuste et plus résistante à l’usure |
|
Tolérance |
Élevé |
Des tolérances plus serrées impliquent une usinage et une inspection plus précises |
|
Automatisation |
Élevé |
L’alimentation automatique, le transfert et l’inspection dans la matrice ajoutent de la complexité au système |
|
Norme client |
Élevé |
Les normes matrices des constructeurs automobiles (OEM) et des équipementiers de premier rang (Tier-1), telles que VW ou Mercedes, augmentent les travaux de conception et de validation |
|
Épaisseur du matériau |
Moyen |
Cela affecte la force de presse, le jeu de la matrice et la structure de la matrice |
|
Essais et validation |
Moyen |
Les matrices volumineuses ou complexes nécessitent davantage d’essais et de corrections |
La leçon pratique : comparer les devis sur les mêmes hypothèses. Demandez à chaque fournisseur de préciser le type de matrice, le nombre de stations, la durée de vie garantie de l’outil, l’acier utilisé pour la matrice et la norme client à laquelle il s’est référé pour établir son devis. Une matrice moins chère conçue pour une durée de vie plus courte n’est pas une matrice moins chère.
Comment le matériau modifie le coût
Les aciers faiblement alliés, tels que DC01 et DC04, constituent la référence de base. Les nuances HSLA, comme S355MC et S420MC, augmentent la force de presse et nécessitent un contrôle du retour élastique. Les nuances à haute résistance, telles que S460MC et S500MC, ainsi que les aciers avancés à haute résistance, comme le DP600, exigent des matrices plus robustes, dotées d’une meilleure résistance à l’usure, et sont plus sensibles aux fissurations et au retour élastique. L’acier inoxydable accroît le frottement, le grippage et l’usure. L’aluminium requiert un contrôle du retour élastique et une protection de surface.
Tous ces facteurs augmentent le prix de la matrice par rapport à celui d’une matrice destinée à l’acier faiblement allié, et la plupart influencent également le prix unitaire, soit en réduisant la vitesse de presse, soit en rendant la maintenance de la matrice plus fréquente.
Choix de conception permettant de réduire les coûts
La majeure partie du coût d’une pièce est déterminée par le dessin. Quelques règles empiriques permettent de le réduire, bien que les valeurs appropriées dépendent toujours du matériau :
Rayon de pliage. Conserver les rayons de pliage intérieurs égaux ou supérieurs à l’épaisseur du matériau, lorsque la conception le permet, afin d’éviter les fissures sans opérations supplémentaires.
Distance entre un trou et le bord. Maintenir une distance minimale entre les trous et les bords ou les plis égale à au moins deux fois l’épaisseur du matériau, afin qu’ils ne se déforment pas pendant le formage.
Les tolérances. Appliquer des tolérances serrées uniquement aux caractéristiques fonctionnelles. Les tolérances standard de découpage sont nettement moins coûteuses à respecter que les tolérances d’usinage, et une caractéristique critique peut être usinée après le découpage si cela s’avère vraiment nécessaire.
Nesting (agencement sur la bande). Les formes qui s’agencent efficacement sur la bande gaspillent moins de matière. De légers ajustements de l’extérieur d’une pièce peuvent améliorer sensiblement le taux d’utilisation de la matière.
Coûts non mentionnés dans le premier devis
Validation. Les pièces automobiles nécessitent PPAP documentation, vérification des équipements et temps de mesure au CMM. Il s'agit de coûts réels, qui doivent être chiffrés à l'avance, et non découverts a posteriori.
Entretien des matrices. Les poinçons nécessitent un affûtage et les inserts usés doivent être remplacés. Nous budgétisons généralement 10%de la valeur de la matrice par an, selon le matériau et le volume.
Modifications techniques. Une modification de conception après la fabrication de la matrice implique une adaptation de celle-ci. Lorsque l’atelier d’outillage et l’atelier de presse se trouvent dans le même bâtiment, cette modification est plus rapide et moins coûteuse.
La logistique. Lorsqu’un seul fournisseur fabrique la matrice et assure également la production, la matrice reste normalement dans l’usine de ce fournisseur. C’est ainsi que nous travaillons : nos matrices de frappe matrices sont conçues et fabriquées en interne à Ninghai et mises en œuvre sur nos propres presses ; il n’y a donc aucun outillage lourd à expédier, ni de second fournisseur à coordonner lorsqu’un ajustement est nécessaire. Le client reste propriétaire de l’outillage qu’il finance ; nous le stockons et l’entretenons pour la production.
Comment obtenir un devis précis
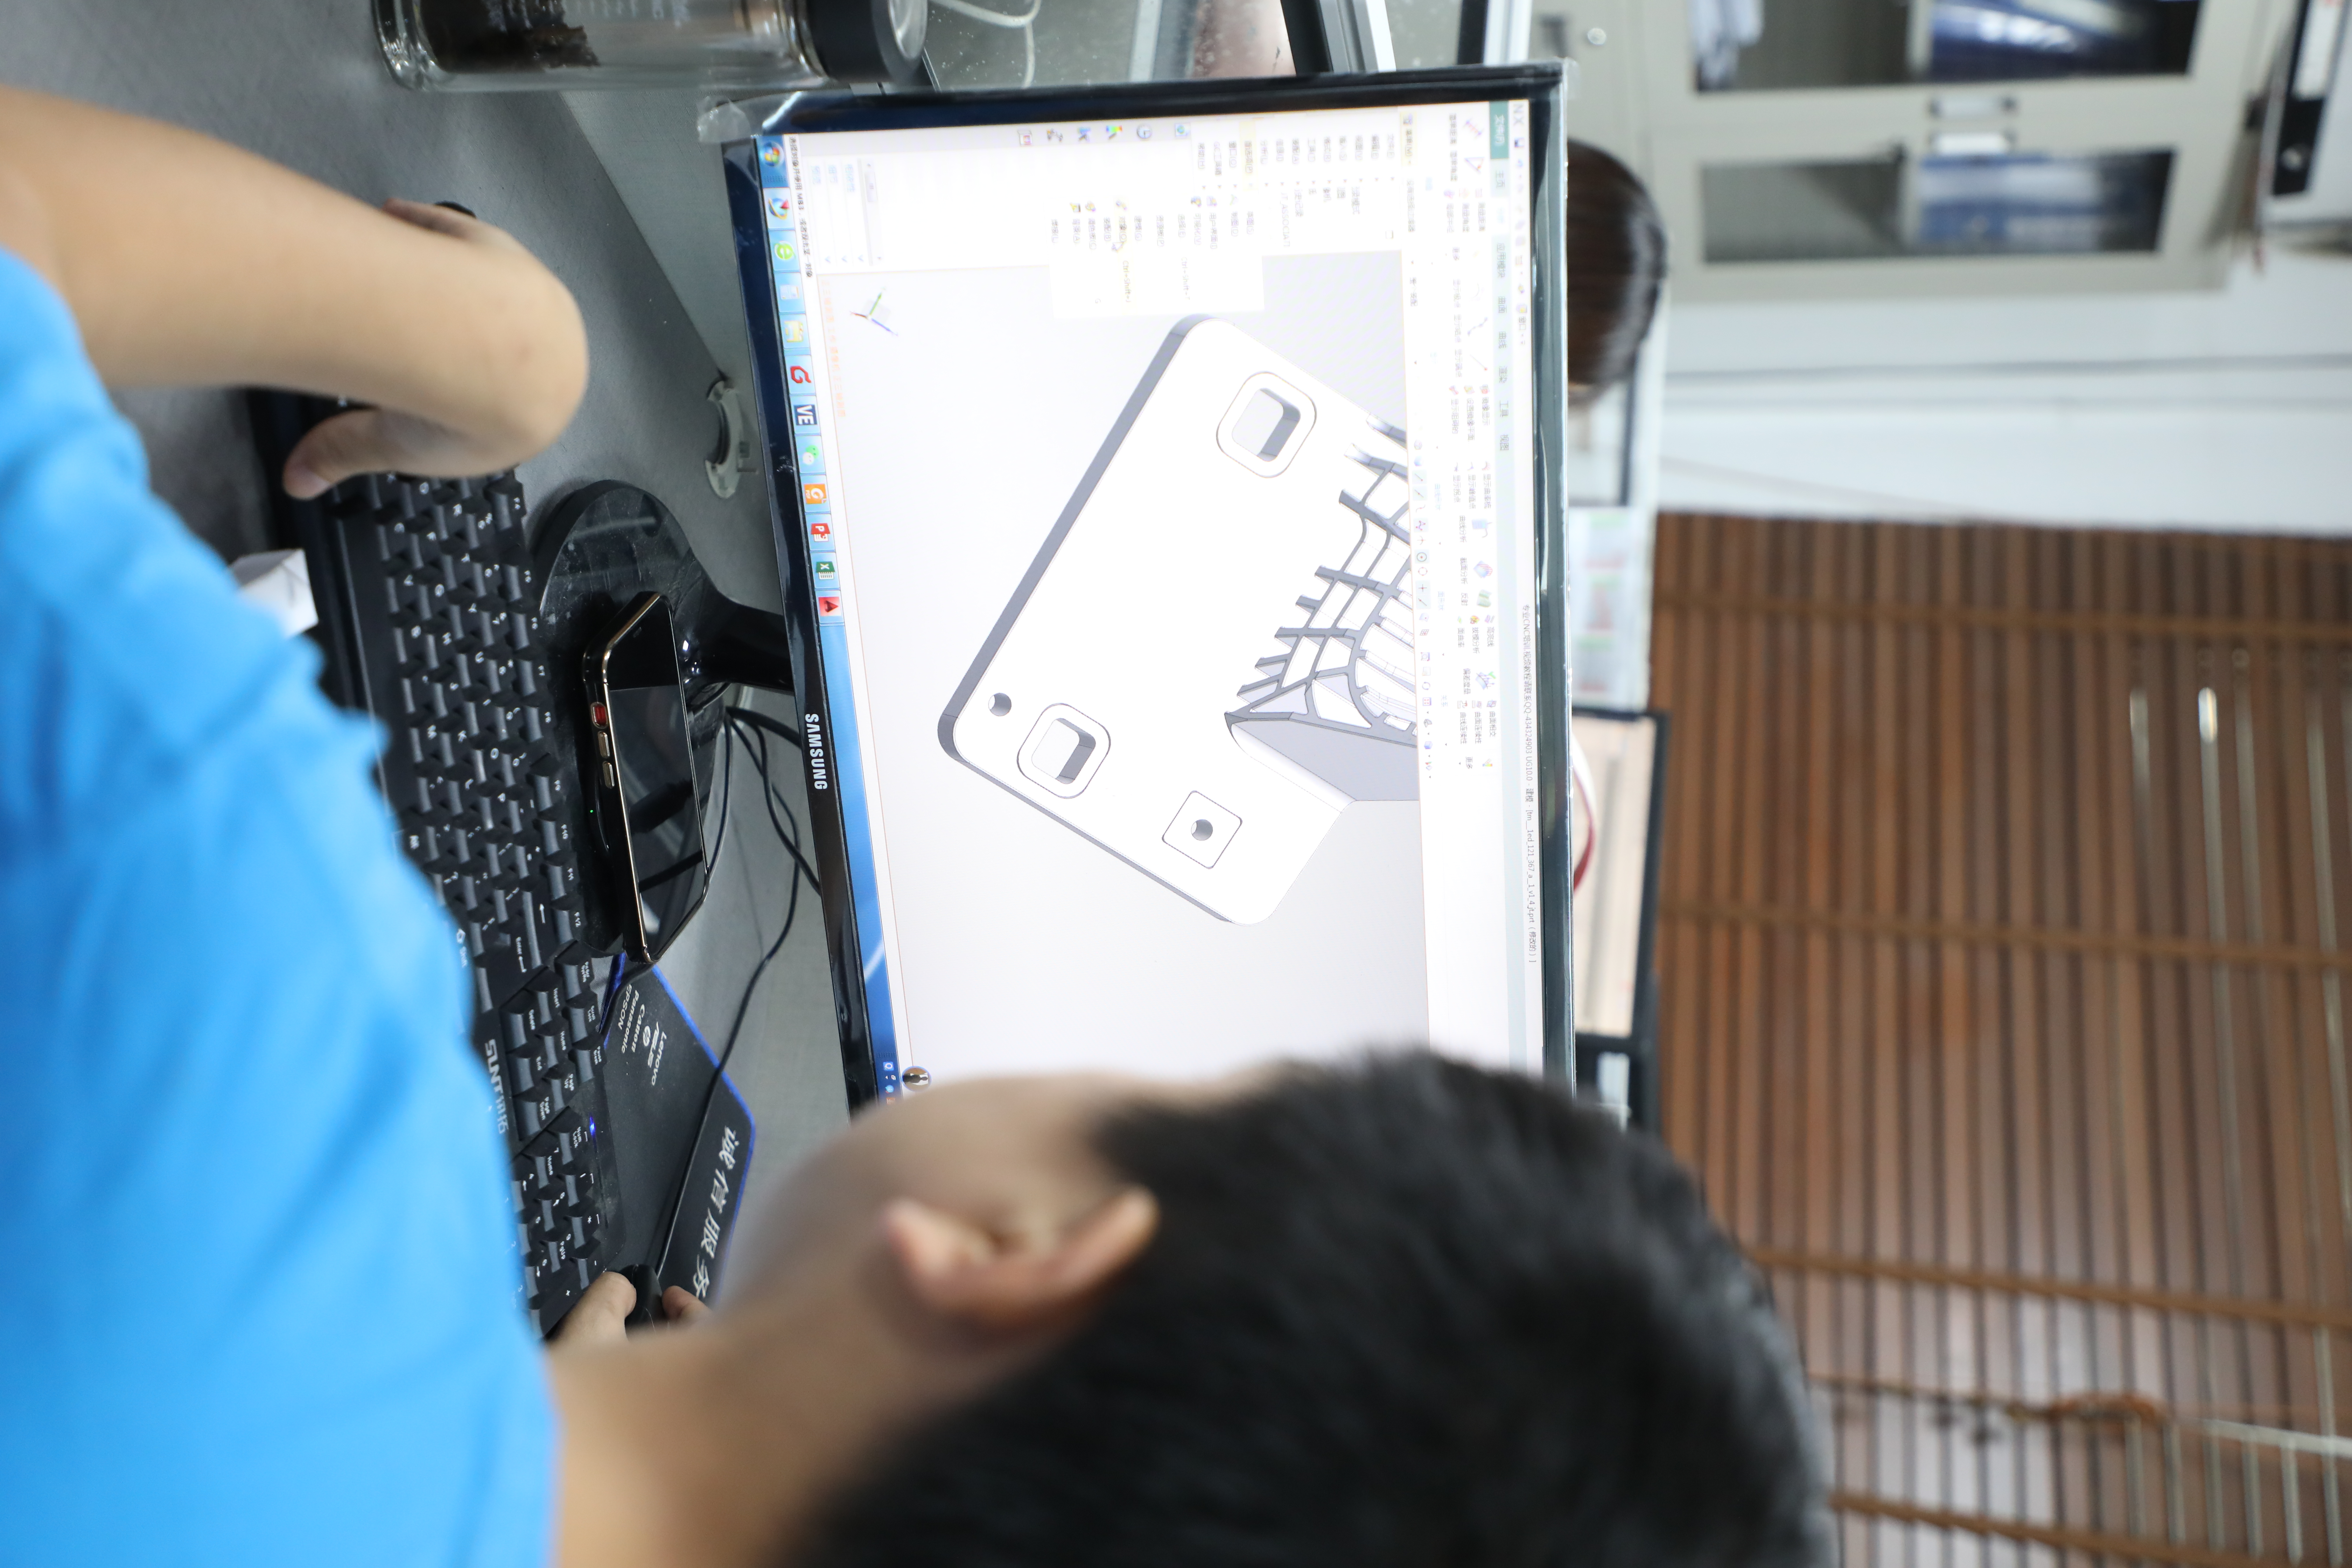
Plus la demande de prix est complète, plus le premier devis sera proche du prix final. Incluez le dessin 2D et le modèle 3D avec leur niveau de révision, la nuance et l’épaisseur du matériau, les volumes annuel et total sur la durée de vie, la durée de vie attendue de l’outillage, les exigences en matière de revêtement, les caractéristiques critiques pour la qualité, le niveau PPAP et toute norme client relative aux matrices.
Si vous achetez pièces d’estampage automobile sur mesure ,envoyez-nous vos plans . Nos ingénieurs fournissent une analyse technique dans les 12 heures et un devis formel dans les 24 heures ; par ailleurs, nous signons une entente de confidentialité (NDA) avant tout partage de fichiers.
FAQ
À combien s’élèvent les coûts des pièces d’estampage automobile sur mesure ?
Le coût comprend l’outillage et le prix unitaire. L’outillage varie généralement de 1 000 à 5 000 USD pour une matrice simple de découpe, et de 20 000 à 50 000 USD ou plus pour une matrice progressive complexe destinée à des pièces de châssis ou de suspension. Le prix unitaire dépend principalement du matériau, du temps de presse, des opérations secondaires et du volume.
L’estampage est-il moins coûteux que l’usinage CNC ?
À faible volume, généralement non, car le moule doit d’abord être entièrement amorti. À mesure que le volume augmente, l’estampage devient nettement moins coûteux par pièce, car une presse produit une pièce en quelques secondes, tandis que l’usinage prend plusieurs minutes. Pour les prototypes et les petites séries, l’usinage ou les outillages souples constituent souvent un meilleur choix.
L’acier à haute résistance rend-il l’estampage plus coûteux ?
Oui. Des nuances telles que S420MC, S500MC et DP600 nécessitent des moules plus robustes et plus résistants à l’usure, ainsi qu’un contrôle plus rigoureux du retour élastique, ce qui augmente le coût du moule et peut aussi rejaillir sur le prix unitaire en raison de vitesses de production réduites et d’une maintenance accrue.
Pourquoi les devis de moules varient-ils autant d’un fournisseur à l’autre ?
Parce que les fournisseurs partent d’hypothèses différentes concernant le type de moule, le nombre de stations, la durée de vie prévue de l’outillage, la qualité de l’acier utilisé pour le moule et les normes exigées par le client. Comparez d’abord les devis sur la base des mêmes hypothèses, avant de comparer les prix.
Qui est propriétaire du moule d’estampage ?
Le client est propriétaire des outillages qu’il finance. Nous les entreposons et les entretenons pour les séries de production.
Rédigé par : Xungui Xu
Révisé par : Nansen, Chef des affaires internationales
Dernière mise à jour : 2026.8.23