 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Stansværktøjspres: Hvor meget koster stansværktøj til biler?
Stansværktøjspres: Hvor meget koster stansværktøj til biler?
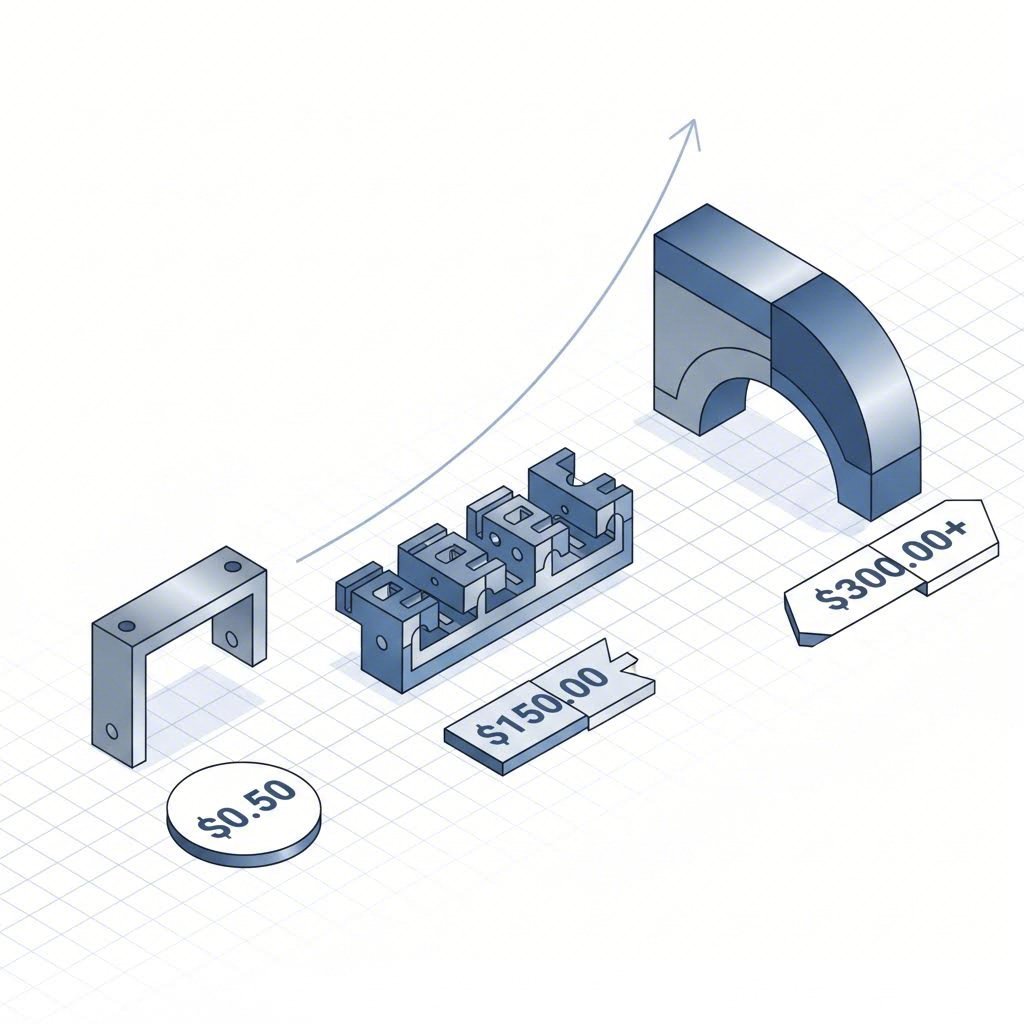
Et stansværktøj til en bilkomponent koster typisk mellem 1.000 og 150.000 USD, afhængigt af værktøjstypen og den komponent, det fremstiller. Ifølge vores egne værktøjsværksteders priser koster et simpelt blank- eller perforeringsværktøj 1.000–5.000 USD, et progressivt værktøj 5.000–80.000 USD afhængigt af kompleksiteten, et dybtrækningsværktøj 10.000–50.000 USD eller mere og et transferstansværktøj 30.000–150.000 USD eller mere.
For beslag, fastholdere, monteringsplader og chassisdele – som udgør størstedelen af bilstansarbejdet – ligger progressive værktøjer typisk mellem 10.000 og 50.000 USD. Nedenstående tabeller viser, hvor et specifikt værktøj sandsynligvis falder, og resten af artiklen forklarer hvorfor.
Stansværktøjspriser efter værktøjstype
Referenceområder fra vores værktøjssal. Hver støbeform tilbydes på egen tegning, men disse områder viser, hvor de fleste automobilprojekter falder.
|
Diestype |
Typiske komponenter |
Stationer |
Referencepris (USD) |
Typisk årlig mængde |
|
Simpel udstansningsform |
Washere, flade plader, simple beslag |
1 |
$1,000–5,000 |
Under 50.000 |
|
Simpel gennemstansningsform |
Perforerede plader, monteringsflikker, små beslag |
1 |
$1,000–5,000 |
Under 100.000 |
|
Enkeltoperationsformværk |
Bøjede, flangede og enkeltformede dele |
1 |
$2,000–8,000 |
10,000–100,000 |
|
Sammensat støb |
Præcisionsblanketter, skiver, flanger |
1 (kombineret) |
$4,000–12,000 |
50,000–300,000 |
|
Lille progressivt værk |
Små præcisionsautomobiltrykdele |
5–10 |
$5,000–15,000 |
100.000–1 million |
|
Mellemstort progressivt værk |
Fasteplader, beslag, monteringsplader |
10–20 |
$10,000–30,000 |
100.000–1 million+ |
|
Komplekst progressivt værk |
Chassisbeslag, ophængsdele |
15–30 |
$20,000–50,000+ |
300.000–2 million |
|
Progressiv værktøj med høj kompleksitet |
Multifunktionelle bilstrukturdele |
25–40+ |
$35,000–80,000+ |
500.000–2 million+ |
|
Dybtrækningsværktøj |
Fjederfodere, kopper, kabinetter |
3–8+ |
$10,000–50,000+ |
50.000–1 million+ |
|
Progressivt dybtrækningsværktøj |
Kontinuerligt trukne bildele |
10–25+ |
$20,000–60,000+ |
300.000–2 million |
|
Overførselsværktøj |
Stor chassis- og konstruktionsdele |
5–15 |
$30,000–100,000+ |
100.000–1 million+ |
|
Stor automobil overførselsform |
Stor automobil strukturelle dele |
8–20 |
$50,000–150,000+ |
100,000–500,000+ |
|
Præcisionsblankform |
Højpræcise tandede plader, funktionelle dele |
1–3 |
$15,000–60,000+ |
50,000–500,000 |
Forme til klasse-A yderpaneler som døre og skærme udgør en separat kategori, bygges som flerform-presselinjer og ligger uden for disse intervaller.
Fremskridtsformers pris efter kompleksitetsniveau
Fremskridtsforme dækker det bredeste prisinterval, så det er nyttigt at opdele dem yderligere. Den primære forskel mellem niveauerne er antallet af stationer, hvilket direkte følger af, hvor mange operationer komponenten kræver.
|
Niveau |
Stationer |
Typiske komponenter |
Materiale / tykkelse |
Formlængde |
Referencepris |
|
Indgangsniveau |
5–8 |
Små beslag |
DC01/DC04, 0,6–1,2 mm |
400–800 mm |
5.000–10.000 USD |
|
Standard |
8–15 |
Fæsteelementer, beslag |
DC04/S355MC, 0,8–2,0 mm |
600–1.200 mm |
8.000–20.000 USD |
|
Mellemkompleks |
12–20 |
Bilmonteringsdele |
DC04/S355MC, 1,0–2,5 mm |
800–1.500 mm |
15.000–30.000 USD |
|
Kompleks |
15–30 |
Chassis- og ophængskomponenter |
S420MC/S460MC, 1,5–3,0 mm |
1.000–2.000 mm |
20.000–50.000+ USD |
|
Høj kompleksitet |
25–40+ |
Komplekse bildele |
AHSS/DP600, 1,5–3,0 mm |
1.200–2.500+ mm |
35.000–80.000+ USD |
Hvad du betaler for en støbeform
En støbeforms pris er opbygget af et par omkostningsposter. At kende dem gør det nemmere at læse et tilbud og at se, hvor der er mulighed for besparelser.
Design og omformningsanalyse. Båndlayout, stationsrækkefølge og CAE-omformningssimulation for at identificere risici for revner, tyndning og springback, inden der skæres i noget stål.
Die stål. Arbejdsindsatser er typisk Cr12MoV, DC53 eller SKD11, med carbidindsatser, hvor slid er størst. En længere krævet værktøjslevetid betyder bedre stål og mere af det.
Maskinbearbejdning og varmebehandling. CNC-maskinbearbejdning, tråd-EDM, slibning og varmebehandling af hver stempel, indsat og plade. Dette stiger direkte med antallet af stationer.
Montage og prøveindkørsel. Montering af diesættet, kørsel i en presse og justering, indtil det frembringer dele i overensstemmelse med tegningen. Store og komplekse diesæt kræver flere prøveindkørslsrunder.
Kontrolfikstur. De fleste automobilprogrammer kræver også en kontrolfiksering bygget efter samme datumskema som diesættet. Den angives ofte separat, så spørg, om den er inkluderet.
Hvad driver diesættets omkostninger op
To støberier til udseendemæssigt lignende dele kan adskille sig i pris med en faktor på to eller tre. Disse er de faktorer, der gør forskellen – startende med dem, der har størst indflydelse på prisen.
Delenes geometri og antallet af stationer
Hvert hul, bøjning, flange og form kræver en station, og hver station tilføjer stansere, indsatsdele, maskinbearbejdning og monteringstid. En beslagdel, der kræver 8 stationer, og en anden, der kræver 20, er simpelthen helt forskellige støberier.
Krævet værktøjslevetid
Et støberi, der forventes at kunne fremstille flere hundrede tusinde dele årligt i mange år, kræver hårdere stål, bedre varmebehandling og udskiftelige indsatsdele på slidpunkterne. Angiv altid den samlede levetidsmængde i anfordringsbeskeden (RFQ), ellers vil leverandørerne hver især antage deres egne tal.
Kammechanismer
Funktioner, der ikke kan dannes eller stanses i preseretningen, kræver sidevirkende kamme. Hver kam er en mekanisme i sig selv med egen maskinbearbejdning og justering.
Delstørrelse og materialestyrke
Større dele kræver større støvlesæt, mere stål og større maskiner. Materialer med høj styrke kræver stærkere støvlekonstruktioner og mere slidstærke indsatte dele, og de gør kontrol af elasticitet sværere.
Tolerancer, automatisering og kundestandarder
Strammere tolerancer kræver mere præcist maskinbearbejdning og inspektion. Automatisk tilførsel, overførsel og sensorer i støvlen øger systemkompleksiteten. Og OEM- eller Tier-1-støvlestandarder, såsom dem anvendt af VW eller Mercedes, tilføjer design- og valideringskrav, som en standardstøvle ikke har.
For en side-ved-side-overblik over, hvordan disse faktorer påvirker den samlede omkostning for en del – herunder stykpris – se hvor meget bilstansninger koster .

Hvordan materiale påvirker støvleomkostningen
|
Materiale |
Almindelige kvaliteter |
Typisk tykkelse |
Forberedelse af vanskeligheder |
Påvirkning på støvlen |
Prispåvirkning |
|
Lavkarbonstål |
DC01, DC04 |
0,6–3,0 mm |
Lav |
Standard støvlestål og spaltedesign |
Baseline |
|
HSLA-stål |
S355MC, S420MC |
1,0–4,0 mm |
Mellem |
Højere preskraft, kontrol af springback |
Højere |
|
Højstærke stål |
S460MC, S500MC |
1,5–4,0 mm |
Medium–Høj |
Stærkere, mere slidstærk diesdesign |
Meget højere |
|
AHSS |
DP600, DP800 |
1,0–3,0 mm |
Høj |
Mere følsom over for omformning, springback og slid |
Meget højere |
|
Rustfrit stål |
SUS304, SUS430 |
0,6–2,5 mm |
Medium–Høj |
Friktion, galling og slid |
Meget højere |
|
Aluminium |
5xxx / 6xxx-serie |
0,8–3,0 mm |
Mellem |
Springback, overfladebeskyttelse, formningskontrol |
Højere |
Budgettering ud over dies pris
Vedligeholdelse. Støder skal slibes igen, og slidte indsatser skal udskiftes. Vi budgetterer typisk 5% af dødens værdi pr. år, afhængigt af materiale og produktionsmængde.
Konstruktionsændringer. En designændring efter, at die er bygget, betyder ændring af die. Omkostningerne afhænger af, hvor langt ændringen rækker ind i stationssekvensen, og er langt lavere, når værktøjsværkstedet er i samme bygning som presseværkstedet.
Blød værktøjning til validering. For prototyper og valideringspartier giver enkeltoperationsdies i prisklassen 1.000–8.000 USD et program mulighed for at afslutte design- og procesvalidering, før der investeres i en fuld progressiv die.
Hvor die er placeret. Når samme leverandør bygger dies og udfører produktionen, forbliver dies normalt i denne leverandørs anlæg. Sådan fungerer de fleste af vores projekter: Dies udformes og bygges i vores værktøjsværksted i Ninghai og kører på vores egne presseanlæg, så der ikke er nogen værktøjsfrakt, og der er ikke involveret en anden leverandør, når justeringer er nødvendige. Kunden ejer det værktøj, som kunden betaler for; vi opbevarer og vedligeholder det.
Sådan får du et præcist dies-tilbud
Send 2D-tegningen og 3D-modellen med revisionsniveau, materialekvalitet og -tykkelse, årlig og levetidsmæssig mængde, den forventede værktøjslevetid, kritiske kvalitetsparametre samt eventuelle kundespecifikke dies-standarder. Oplyst os også, om du har brug for en kontrolvorret.
Hvis dies skal køre i dit eget anlæg frem for vores, angiv venligst din presse kapacitet i tons, sengestørrelse, lukkehøjde og tilførselssystem, så dies kan udformes til den presse, den faktisk skal køre på.
Vi udformer og bygger bil stansningsforme indeni virksomheden, og vi kører dem også for skræddersyede bilstansede dele .Send os din tegning for en teknisk analyse inden for 12 timer og et formelt tilbud inden for 24 timer. Vi underskriver en NDA, før der deles nogen filer.
Ofte stillede spørgsmål
Hvor meget koster en stempelmatrice?
Fra ca. 1.000 USD for en simpel udstansnings- eller gennemstansningsmatrice til 150.000 USD eller mere for en stor automobiloverførselsmatrice. De fleste progressive matricer til automobilbeslag og chassisdele ligger mellem 10.000 og 50.000 USD.
Hvor meget koster en progressiv matrice?
Fra 5.000–10.000 USD for en indgangsniveau-matric med 5–8 stationer til 35.000–80.000 USD eller mere for en højtkompleks matric med 25–40 stationer til AHSS-dele. Antallet af stationer er den primære faktor.
Hvorfor gør højstyrke-stål en matric dyrere?
Kvaliteter som S460MC, S500MC og DP600 kræver stærkere matric-strukturer, slidstærkere indsatte dele og mere omhyggelig kompensation for elastic tilbagefald. Alt dette øger mængden af stål, bearbejdningstid og prøvekørselstid.
Kan I fremstille en matric, der kan køre på vores egen presse?
Ja. Send din presstonnage, bordstørrelse, lukkehøjde og tilførselssystem med din anmodning om tilbud, og vi designer stansen til den pågældende presse og validerer den før afsendelse.
Hvor meget skal jeg budgettere til vedligeholdelse af stansen?
Vi budgetterer typisk 5%af stansens værdi om året, afhængigt af materiale, tykkelse og produktionsmængde.
Skrevet af: Xungui Xu
Gennemgået af: Nansen, International Business Manager
Sidst opdateret: 2026.09.15