 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Tváření automobilových konektorů a svorek: Přesná inženýrská technologie
SHRNUTÍ
Stříhání automobilových konektorů a svorek je vysokopřesný výrobní proces, který využívá technologii postupné matrice k přeměně kovových pásků na složité vodivé komponenty s tolerancemi v řádu mikronů. Tento proces silně závisí na správné volbě měděných slitin – jako jsou mosaz, fosforová bronz nebo beryliová měď – aby byla zajištěna integrita signálu za extrémních podmínek vibrací a tepelného namáhání, jaké se vyskytují v moderních vozidlech. Výrobci musí dodržovat přísné normy, jako jsou USCAR-2 a IATF 16949, aby ověřili výkon. Pro inženýry a odběratele je úspěch závislý na vyvážení vlastností materiálu s konstrukčními tvary, jako jsou pinové spoje pro lisování, a na zajištění, že dodavatelé disponují robustními možnostmi průběžné kontroly pomocí vizuální inspekce.
Inženýrství spojení: Ekosystém procesu tváření
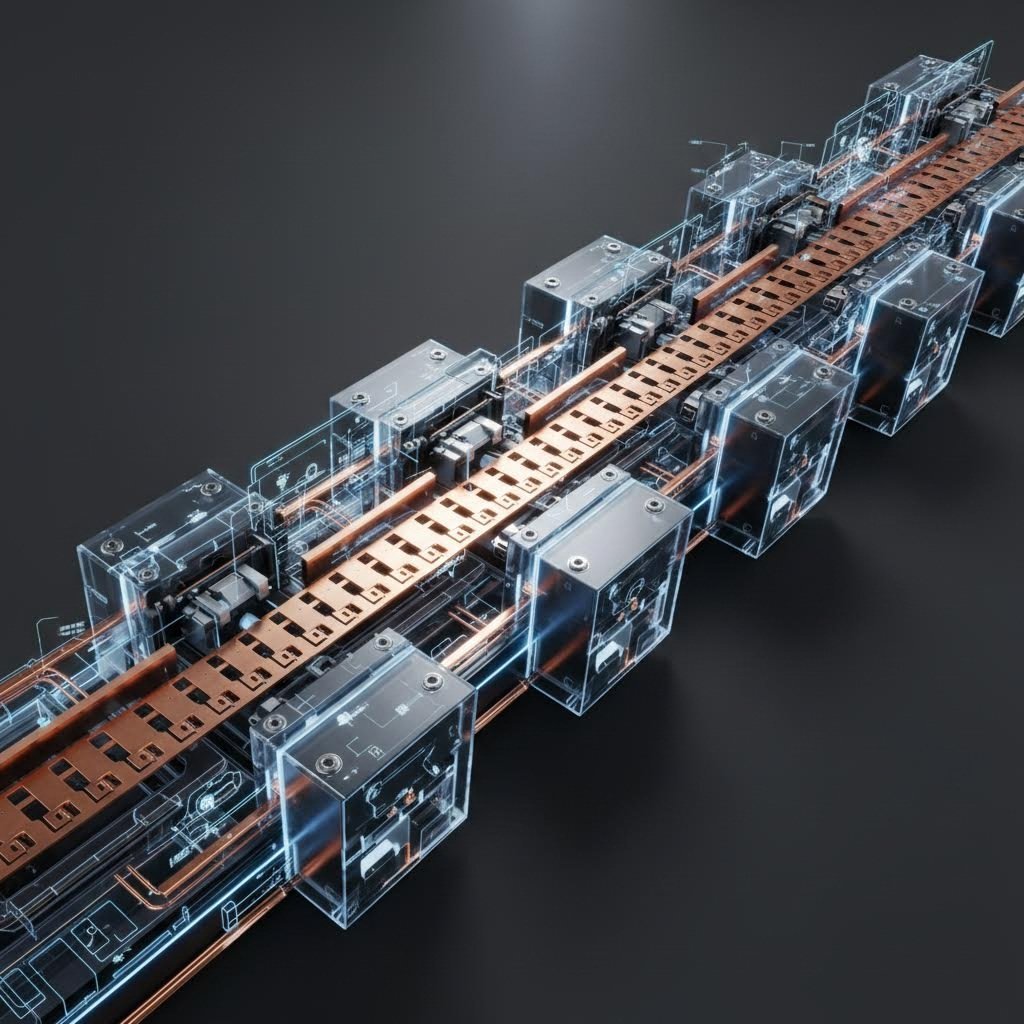
Výroba automobilových svorek přesahuje jednoduché tváření kovů. Jedná se o ekosystém zaměřený na tváření postupnou razící formou vysoké rychlosti , metodu, při níž se nepřetržitý kovový pásek posouvá skrz řadu stanic. Každá stanice provádí konkrétní operaci – stříhání, kalibrování, ohýbání nebo broušení – než je díl převeden na další stanici. To umožňuje sériovou výrobu složitých geometrií rychlostmi často přesahujícími 1 000 zdvihů za minutu, což je nezbytné pro zajištění vysokých objemů požadovaných automobilovými výrobci.
Pokročilí výrobci integrují technologie „montáže uvnitř formy“ ("In-Die Assembly"), při nichž jsou pomocné součásti, jako jsou šrouby nebo kontakty, vkládány přímo během fáze tváření. Tato konsolidace snižuje dodatečné manipulace a zlepšuje tolerance. KS Tooling , pracovní postup se rozšiřuje za lisovací stroj, často přímo propojuje tváření s procesy povrchové úpravy, formování a montáže, čímž vytváří bezproblémovou výrobní linku. Tato integrace je klíčová pro zachování strukturní integrity jemných svorek.
U vysokorychlostní automatizace jsou součástky obvykle vyráběny „z cívky na cívku“ místo volných kusů. Tento formát umožňuje následným automatickým montážním strojům rychle vyzvedávat a umisťovat svorky do konektorových pouzder. K zajištění výroby bez vady v tomto vysokorychlostním prostředí používají špičkoví dodavatelé jako Wiegel pokročilé systémy vizuální kontroly. Tyto kamery sledují každý zdvih, ověřují kritické rozměry a v reálném čase detekují odchylky, což je nezbytné pro bezpečnostně kritické automobilové aplikace.
Věda o materiálech: Slitiny pro náročné automobilové prostředí
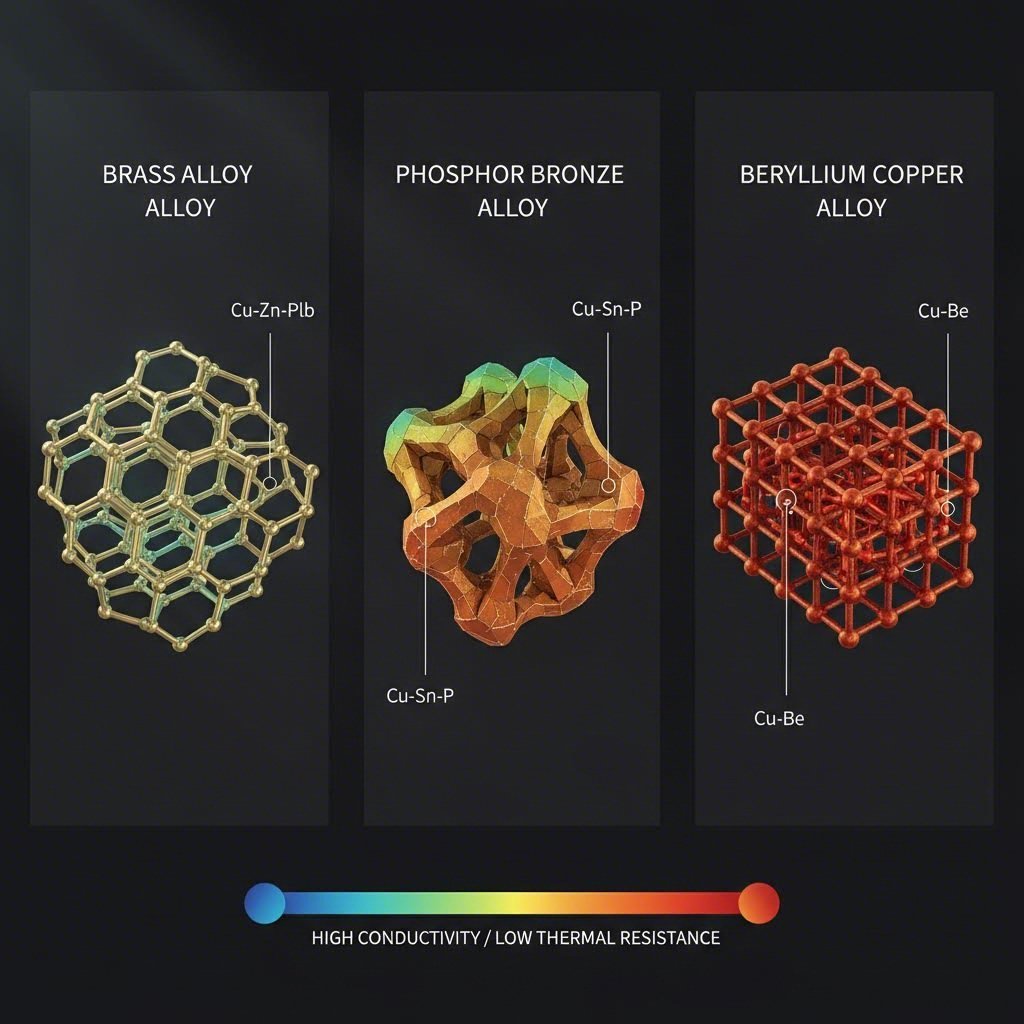
Výběr správného základního materiálu je základem všech konstrukčních prvků pro automobilové konektory. Materiál musí vyvážit elektrickou vodivost s mechanickými vlastnostmi, jako je pevnost výstupu a odolnost proti relaxaci napětí, zejména vzhledem k vysokým teplotám pod kapotou. Výběr slitiny určuje schopnost koncovky udržovat kontaktní sílu po celou dobu životnosti vozidla.
| Třída materiálů | Slitina obecná | Výkonnostní vlastnosti | Typické použití |
|---|---|---|---|
| Mosaz | C26000 (plastová kazety) | Vysoká vodivost (28% IACS), střední pevnost, nízké náklady. Cvičení na přísun | Standardní konektory kabiny, nepřenos kritického signálu. |
| Z bronzového fosforu | C0050/R0050 - Způsob vykazování | V porovnání s mosazem mají vyšší odolnost vůči únavě a vlastnosti pružiny. Stabilní až do ~ 130 °C. | Senzory, spínače a koncovky vyžadující vyšší trvanlivost cyklu. |
| Beryliová bronzová slitina | C17200 (BeCu) | Nejvyšší pevnost a odolnost vůči relaxaci. Výborně se hodí pro vysoké vibrace a teploty až 200°C. | Systémy baterií pro elektromobily, miniaturní konektory ADAS, řídicí jednotky motoru. |
Kromě základní slitiny hraje povrchová technika klíčovou roli. Plocha zabraňuje oxidaci a "zápalové korozi" mikrohybnosti způsobené vibracemi, které mohou izolovat kontaktní bod. Zatímco cínové potažení je standardní pro obecné použití, zlato nebo stříbro je zapotřebí pro vysokokonapěťové aplikace EV nebo snímače dat s nízkým spotřebou energie, kde je věrnost signálu především důležitá. Výrobci jako Terminály KS zdůraznit, že správná kombinace základního materiálu a obložení je nezbytná pro absolvování zkoušek validace salin a tepelného šoku.
Kritické geometrie a konstrukční vlastnosti
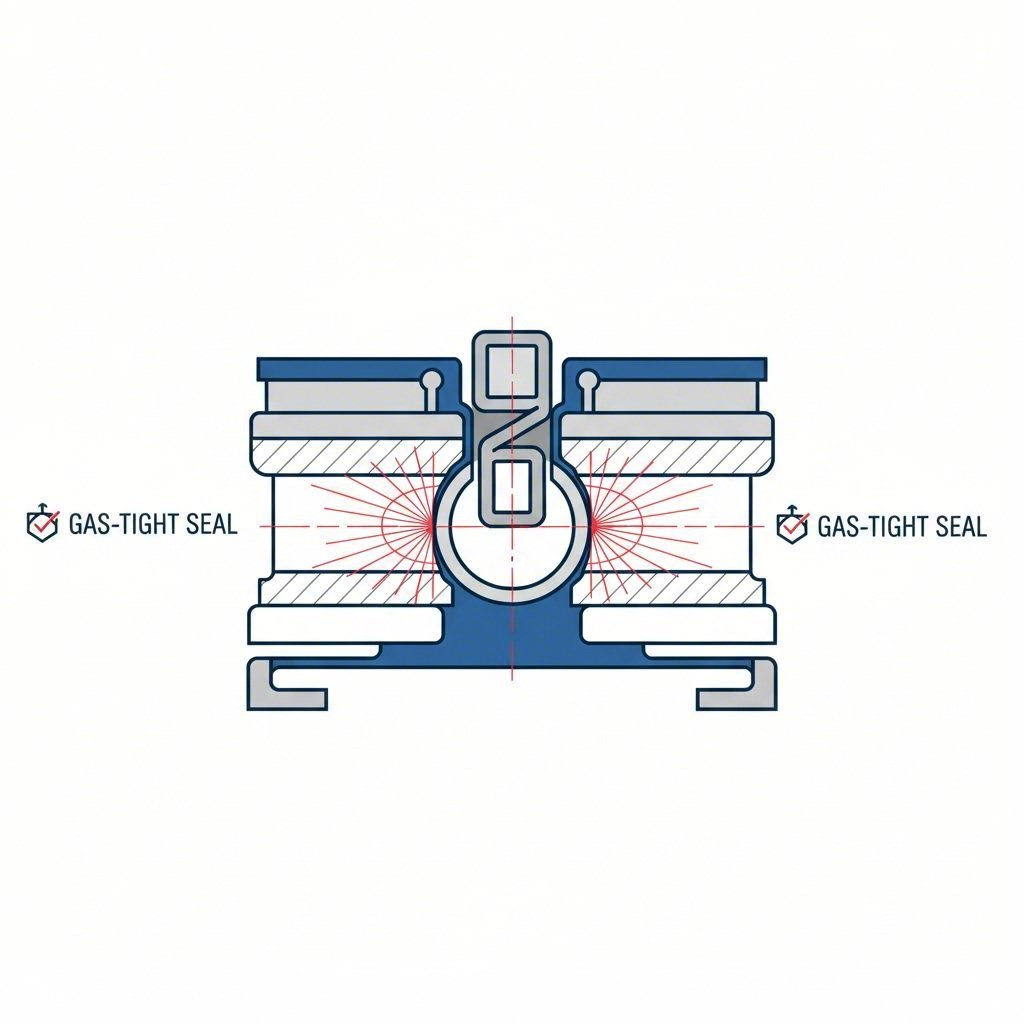
Geometrie vytištěného terminálu je funkční, ne pouze strukturální. Moderní automobilové konstrukce se stále více spoléhají na Technologie "Press-Fit" (souladící pin) - Ne, ne. Tento design "oko jehly" umožňuje vložení koncovky do PCB bez pájení. V případě, že je součástka v souladu s požadavky, se při vkládání elasticky stlačuje, čímž se vytváří plynotěsný rozhraní, které eliminuje tepelné napětí při pájení a poskytuje robustní spojení schopné odolat významným vibracím.
Konstruktéři musí rozlišovat mezi uzavřenými a neotevřenými systémy. Spojky umístěné v prostoru motoru nebo v kolech vyžadují IP67 nebo IP69K, což vyžaduje koncovky navržené se specifickými zadrženými prvky pro silikonové těsnění. Naopak, elektronika v kabině často používá nezatěsněné konstrukce, aby ušetřila prostor a náklady. Technologie jako "skiving" se používají k přesnému tvarování kontaktního rozhraní, odstranění materiálu pro vytvoření nových kontaktních zón mezi kovy, které optimalizují elektrický tok. TE konektivita poznamenává, že stampované a tvarované kontakty často poskytují nákladově efektivní alternativu k obrábeným pevným kontaktům pro velké objemy kabelů bez toho, aby byly ohroženy jejich výkony.
Standardy a ověření: USCAR a IATF Framework
V automobilovém průmyslu je přesnost ověřována přísnými globálními standardy. V tomto případě USCAR-2 tato specifikace je severonamerickým referenčním standardem pro zkoušení elektrických připojení pro automobily. V tomto nařízení se konektory klasifikují podle úrovně výkonu, jako jsou třídy vibrací (V1 pro podvozky, V2 pro motory) a třídy těsnění (S1 pro nezatěsněné, S3 pro vysokotlaké rozprašování). Evropští výrobci OEM často odkazují na normu LV 214, která ukládá podobně přísné požadavky na monitorování síly krupu a fyziku kontaktu.
Pro samotný výrobní proces, IATF 16949 certifikace je povinná. Tento standard řízení kvality zajišťuje, že dodavatel výlisků má pevně stanovené plány pro řízení rizik (FMEA) a kontrolu procesů. Validace se netýká pouze konečné součástky; vyžaduje dokumentaci celého řetězce stopovatelnosti. Dodavatelé často musí provádět interní analýzu příčných řezů za účelem ověření kompresních poměrů tvarování a tloušťky povlaku, aby bylo zajištěno, že každá série splňuje inženýrské specifikace.
Strategie zajištění dodávek: Hodnocení dodavatelů výlisků
Výběr partnera pro tváření automobilových konektorů a svorek vyžaduje pohled nad rámec ceny za kus. Nákupní týmy musí posuzovat „rozsah kapacit“ dodavatele. Mezi klíčové ukazatele patří nosnost lisů a rychlost zdvihu, ale také schopnost podporovat návrh pro výrobní proveditelnost (DFM). Schopný dodavatel by měl nabízet podporu simulací pro předpověď zeslabování materiálu a pružení ještě před výrobou tvrdého nástroje.
U projektů, které vyžadují přechod od vývoje k sériové výrobě, je klíčová pružnost. Výrobci jako Shaoyi Metal Technology se specializují na překlenutí tohoto propast, nabízejí komplexní řešení pro automobilové stříhání, která se pohybují od rychlého prototypování až po vysokozdřejšovou výrobu. Díky certifikaci IATF 16949 a lisovacím možnostem až do 600 tun mohou dodávat kritické součásti jako jsou řídicí ramena a rámy, a to při dodržení globálních standardů OEM. Posouzení schopnosti dodavatele škálovat – od 50 prototypů po miliony dílů – zajišťuje, že dodavatelský řetězec zůstane nepřerušený během uvedení vozidla na trh.
V konečném důsledku ideální partner nabízí přidané hodnoty jako vlastní výrobu nástrojů, plátování z cívky na cívku a přelití. Tato vertikální integrace zkracuje dodací lhůty a centralizuje odpovědnost za kvalitu, což je rozhodující faktor při řízení komplexní logistiky montáže automobilů.
Závěr
Punchování automobilových konektorů a svorek je obor, ve kterém se setkává materiálové inženýrství s precizním strojním zpracováním. Spolehlivost moderních vozidel — od senzorů autonomního řízení až po vysokonapěťové pohonné jednotky EV — závisí na integritě těchto vyražených komponent. Porozuměním jemným rozdílům postupného tváření do matrice, výběru slitin a přísné validaci podle USCAR mohou inženýři zajistit, že jejich návrhy odolají nejnáročnějším podmínkám silničního provozu. Úspěch spočívá ve spolupráci s certifikovanými dodavateli, kteří každý mikron považují za kritickou metriku výkonu.
Často kladené otázky
1. Jaký je rozdíl mezi raženými a broušenými svorkami?
Ražené svorky jsou tvary z nepřetržitého proužku kovu pomocí razící matrice, což je činí ideálními pro vysokoodmotážní, cenově výhodnou výrobu s vysokou opakovatelností. Broušené svorky jsou opracovány z masivního materiálu, nabízejí vyšší odolnost a hustotu proudu, ale za výrazně vyšší cenu a pomalejší rychlost výroby.
2. Proč se v automobilových konektorech používá beryliová měď (BeCu)?
Beryliová měď je vybírána pro její výjimečnou pevnost a odolnost proti uvolnění napětí, zejména při vysokých teplotách. Udržuje svou „pružící“ sílu po delší dobu, což zajišťuje, že konektor zůstane pevně utažený i po letech vibrací a tepelných cyklů, což je kritické pro bezpečnostní systémy.
3. Jaký dopad má standard USCAR-2 na návrh konektorů?
USCAR-2 stanoví zkušební protokoly pro výkony, včetně odolnosti proti vibracím, tepelným šokům a vlhkosti. Návrh konektoru musí projít určitými „třídami“ (např. V1, S1), aby byl schválen pro použití v automobilech v Severní Amerii, což ovlivňuje geometrii, výběr materiálu a mechanismy zamykání.