 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Вартість штампу для штампування: скільки коштують автомобільні штампи для штампування?
Вартість штампу для штампування: скільки коштують автомобільні штампи для штампування?
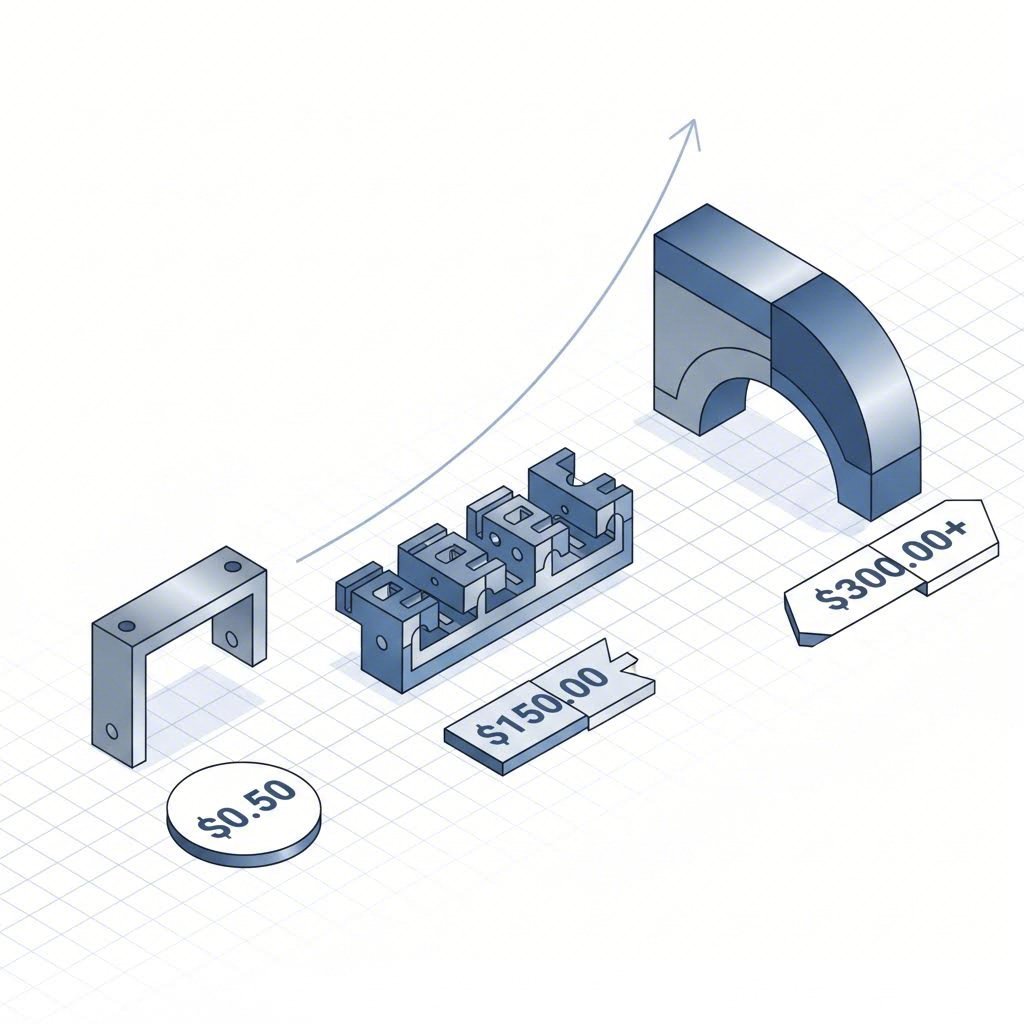
Штамп для штампування автомобільної деталі зазвичай коштує від 1 000 до 150 000 дол. США, залежно від типу штампу та деталі, яку він виготовляє. За нашими власними цінами у інструментальному цеху простий штамп для вирізання або пробивання коштує 1 000–5 000 дол. США, прогресивний штамп — 5 000–80 000 дол. США (залежно від складності), штамп для глибокого витягування — 10 000–50 000 дол. США або більше, а трансферний штамп — 30 000–150 000 дол. США або більше.
Для кронштейнів, тримачів, монтажних плит і деталей шасі, які становлять основну частину робіт із штампування в автомобільній промисловості, вартість прогресивних штампів зазвичай становить від 10 000 до 50 000 дол. США. У наведених нижче таблицях показано, в якому діапазоні, ймовірно, буде розташована вартість конкретного штампу, а решта статті пояснює причини.
Ціни на штампи для штампування за типом штампу
Орієнтовні діапазони з нашого інструментального цеху. Кожен штамп котирується окремо за його кресленням, але ці діапазони показують, у яких межах зазвичай розташовуються автомобільні проекти.
|
Тип дай |
Типові деталі |
Станцій |
Орієнтовна ціна (дол. США) |
Типовий річний обсяг |
|
Простий штамп для вирізання заготовок |
Шайби, плоскі пластини, прості кронштейни |
1 |
$1,000–5,000 |
Менше ніж 50 000 |
|
Простий штамп для пробивання отворів |
Перфоровані пластини, монтажні виступи, малі кронштейни |
1 |
$1,000–5,000 |
Менше ніж 100 000 |
|
Штамп для одноопераційного формування |
Вигнуті, фланцеві та прості формовані деталі |
1 |
$2,000–8,000 |
10,000–100,000 |
|
Складна матриця |
Точні заготовки, шайби, фланці |
1 (композитна) |
$4,000–12,000 |
50,000–300,000 |
|
Малий прогресивний штамп |
Малі точні автомобільні штамповані деталі |
5–10 |
$5,000–15,000 |
100 000–1 млн |
|
Середній прогресивний штамп |
Тримачі, кронштейни, монтажні плити |
10–20 |
$10,000–30,000 |
100 000–1 млн+ |
|
Складний прогресивний штамп |
Ходові кронштейни, деталі підвіски |
15–30 |
$20,000–50,000+ |
300 000–2 млн |
|
Прогресивна матриця високої складності |
Автомобільні конструкційні деталі з багатоопераційною обробкою |
25–40+ |
$35,000–80,000+ |
500 000–2 млн+ |
|
Матриця глибокого витягування |
Опори пружин, чаші, корпуси |
3–8+ |
$10,000–50,000+ |
50 000–1 млн+ |
|
Прогресивна матриця глибокого витягування |
Автомобільні деталі, отримані безперервним витягуванням |
10–25+ |
$20,000–60,000+ |
300 000–2 млн |
|
Перехідний штамп |
Великі ходові й конструктивні деталі |
5–15 |
$30,000–100,000+ |
100 000–1 млн+ |
|
Великий автомобільний переносний штамп |
Великі автомобільні конструктивні деталі |
8–20 |
$50,000–150,000+ |
100,000–500,000+ |
|
Штамп для тонкого вирізання |
Високоточні зубчасті пластини, функціональні деталі |
1–3 |
$15,000–60,000+ |
50,000–500,000 |
Штампи для зовнішніх кузовних панелей класу А, наприклад дверей і крил, утворюють окрему категорію, виготовляються як багатоштампові прес-лінії й не входять до цих діапазонів.
Вартість прогресивного штампа за рівнем складності
Прогресивні штампи охоплюють найширший діапазон цін, тому їх доцільно деталізувати далі. Основна відмінність між рівнями — кількість станцій, що безпосередньо залежить від кількості операцій, необхідних для виготовлення деталі.
|
Рівень |
Станцій |
Типові деталі |
Матеріал / товщина |
Довжина штампа |
Орієнтовна ціна |
|
Початковий рівень |
5–8 |
Малі кронштейни |
DC01/DC04, 0,6–1,2 мм |
400–800 мм |
5–10 тис. дол. США |
|
Стандартний |
8–15 |
Тримачі, кронштейни |
DC04/S355MC, 0,8–2,0 мм |
600–1200 мм |
8–20 тис. дол. США |
|
Середня складність |
12–20 |
Автомобільні кріпильні деталі |
DC04/S355MC, 1,0–2,5 мм |
800–1500 мм |
15 000–30 000 USD |
|
Складний |
15–30 |
Деталі шасі та підвіски |
S420MC/S460MC, 1,5–3,0 мм |
1 000–2 000 мм |
20 000–50 000+ USD |
|
Висока складність |
25–40+ |
Складні автозапчастини |
AHSS/DP600, 1,5–3,0 мм |
1200–2500+ мм |
35 000–80 000+ USD |
Що ви оплачуєте у штампі
Ціна штампа складається з кількох статей витрат. Знання цих статей спрощує розуміння комерційної пропозиції та виявлення можливостей для економії.
Аналіз конструкції та формування. Розміщення заготовки, послідовність станцій і комп’ютерне моделювання процесу формування для виявлення ризиків тріщин, зменшення товщини та пружного відскоку ще до того, як буде розрізано будь-яку сталь.
Інструментальна сталь. Робочі вставки зазвичай виготовляють із сталей Cr12MoV, DC53 або SKD11; у зонах з найбільшим зносом застосовують карбідні вставки. Збільшення необхідного терміну служби інструменту вимагає використання вищоякісної сталі й більшої її кількості.
Механічна обробка та термообробка. Обробка на ЧПК-верстатах, електроерозійна дротова обробка, шліфування та термообробка кожного пробійника, вставки й плити. Обсяг цих робіт прямо залежить від кількості станцій.
Збирання та випробування. Установка штампу, його робота на пресі та регулювання до отримання деталей, що відповідають кресленню. Великі й складні штампи потребують більшої кількості циклів випробування.
Перевірка пристосування. Більшість автомобільних програм також потребує перевірочне пристосування виготовлено за тією самою системою відліку, що й штамп. Його часто цитують окремо, тому уточнюйте, чи він включений.
Що збільшує вартість штампа
Два штампи для деталей, схожих за виглядом, можуть відрізнятися за ціною вдвічі або втричі. Саме ці фактори створюють різницю, починаючи з тих, що найбільше впливають на ціну.
Геометрія деталі та кількість станцій
Кожен отвір, згин, фланець і формування потребують окремої станції, а кожна станція додає пробійники, вставки, час обробки й збирання. Штамп для кронштейна з 8 станціями та штамп для кронштейна з 20 станціями — це принципово різні штампи.
Необхідний термін служби інструменту
Штамп, який має працювати кілька сотень тисяч деталей щороку протягом багатьох років, потребує твердіших сталей, кращої термообробки та замінних вставок у місцях зносу. Завжди вказуйте загальний обсяг виробництва протягом терміну експлуатації у запиті пропозицій (RFQ), інакше постачальники припустять різні значення.
Кулачкові механізми
Елементи, які не можна сформувати або пробити в напрямку ходу преса, потребують бічно-діючих кулачків. Кожен кулачок — це окремий механізм із власною обробкою та регулюванням.
Розмір деталі та міцність матеріалу
Більші деталі потребують більших наборів штампів, більше сталі й потужніших верстатів. Матеріали з високою міцністю вимагають міцніших конструкцій штампів і більш стійких до зносу вставок, а також ускладнюють контроль пружного відновлення форми.
Допуски, автоматизація та стандарти замовника
Суворіші допуски вимагають точнішого механічного оброблення й контролю. Автоматична подача, перенесення заготовок і датчики всередині штампа збільшують складність системи. Крім того, стандарти штампів виробників автомобілів або Tier-1-постачальників — наприклад, VW чи Mercedes — накладають додаткові вимоги до проектування й валідації, яких немає у звичайних штампів.
Щоб побачити порівняльний огляд того, як ці фактори впливають на загальну вартість деталі, у тому числі на ціну за одиницю, дивіться скільки коштують автомобільні штамповані деталі .

Як матеріал впливає на вартість штампа
|
Матеріал |
Загальні марки |
Типова товщина |
Складність формування |
Вплив на штамп |
Вплив ціни |
|
Низьковуглецева сталь |
DC01, DC04 |
0,6–3,0 мм |
Низька |
Звичайна сталь для штампів і розрахунок зазорів |
Базовий рівень |
|
Високоміцна низьколегована сталь (HSLA Steel) |
S355MC, S420MC |
1,0–4,0 мм |
Середній |
Вища сила пресування, контроль пружного відскоку |
Вищий |
|
Сталь високої міцності |
S460MC, S500MC |
1,5–4,0 мм |
Середній–високий |
Міцніша конструкція матриць із підвищеною стійкістю до зносу |
Значно вища |
|
AHSS |
DP600, DP800 |
1,0–3,0 мм |
Високий |
Чутливіші до процесу формування, пружного відскоку та зносу |
Значно вища |
|
Нержавіюча сталь |
SUS304, SUS430 |
0,6–2,5 мм |
Середній–високий |
Тертя, задирання та знос |
Значно вища |
|
Алюмінію |
серії 5xxx / 6xxx |
0,8–3,0 мм |
Середній |
Повернення в початкове положення, захист поверхні, контроль процесу формування |
Вищий |
Бюджетування понад вартість штампу
Обслуговування. Пунші потребують перешліфування, а зношені вставки — заміни. Зазвичай ми закладаємо в бюджет 5% відсоток вартості штампа на рік, залежно від матеріалу та обсягу виробництва.
Інженерні зміни. Зміна конструкції після виготовлення штампу означає його модифікацію. Вартість залежить від того, наскільки глибоко зміна впливає на послідовність станцій, і значно нижча, якщо інструментальне цех розташований у тому самому будинку, що й пресовий цех.
М’яке інструментування для валідації. Для прототипів та партій валідації однопозиційні штампи в діапазоні від 1 000 до 8 000 доларів США дозволяють завершити проектування та валідацію процесу перед виготовленням повного прогресивного штампу.
Місце розташування штампу. Коли один і той самий постачальник виготовляє штамп і здійснює виробництво, штамп, як правило, залишається на його підприємстві. Саме так працюють більшість наших проектів: штампи проектуються й виготовляються у нашому інструментальному цеху в Нінхай і працюють на наших власних пресах, тому при необхідності коригування немає потреби в доставці інструментів і не залучається другий постачальник. Клієнт є власником інструментів, за які він сплачує; ми зберігаємо їх і забезпечуємо технічне обслуговування.
Як отримати точну цінову пропозицію на штамп
Надішліть 2D-креслення та 3D-модель із вказаним рівнем ревізії, маркою матеріалу й його товщиною, річним і сумарним обсягом виробництва, очікуваним терміном служби штампа, критичними для якості характеристиками, а також будь-якими стандартами клієнта щодо штампів. Повідомте нас також, чи потрібен вам контрольний пристрій.
Якщо штамп буде працювати на вашому власному підприємстві, а не на нашому, вкажіть потужність вашого преса, розміри робочого столу, висоту закриття та систему подачі матеріалу, щоб штамп був спроектований саме для того преса, на якому він фактично працюватиме.
Проектуємо й виготовляємо штампи для автомобільного штампування внутрішніми силами, а також експлуатуємо їх для індивідуальні автомобільні штамповані деталі .Надішліть нам ваш креслярський документ для технічного аналізу протягом 12 годин і офіційної цитати протягом 24 годин. Ми підписуємо NDA до того, як будь-який файл буде наданий.
Часті запитання
Скільки коштує штампувальна матриця?
Приблизно від 1000 доларів США за просту матрицю для вирізання або пробивання до 150 000 доларів США або більше за велику автомобільну матрицю з перенесенням. Більшість прогресивних матриць для автомобільних кріплення та деталей шасі коштують від 10 000 до 50 000 доларів США.
Скільки коштує прогресивна матриця?
Від 5000–10 000 доларів США за початкову матрицю з 5–8 станціями до 35 000–80 000 доларів США або більше за матрицю високої складності з 25–40 станціями для деталей із AHSS. Кількість станцій є основним чинником.
Чому високоміцна сталь робить матрицю дорожчою?
Марки, такі як S460MC, S500MC та DP600, потребують міцніших конструкцій матриць, більш зносостійких вставок і точнішої компенсації пружного відновлення. Усе це збільшує витрати на сталь, механічну обробку та випробування.
Чи можете ви виготовити матрицю, яка працюватиме на вашому власному пресі?
Так. Надішліть у запиті на цитату параметри вашого преса: номінальне зусилля, розмір ложа, висоту закриття та систему подачі — і ми спроектуємо штамп саме для цього преса та перевіримо його працездатність перед відправкою.
Яку суму слід закласти в бюджет на технічне обслуговування штампів?
Зазвичай ми закладаємо 5%від вартості штампа щороку, залежно від матеріалу, товщини та обсягу виробництва.
Написано: Xungui Xu
Переглянув: Нансен, менеджер з міжнародного бізнесу
Останнє оновлення: 2026.09.15