 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Штампування автомобільних з’єднувачів та контактів: прецизійне проектування
Коротко
Штампування автомобільних з'єднувачів та затискувачів є високоточним виробничим процесом, який використовує технологію прогресивної збірної форми для перетворення металевих стрічок на складні, провідні компоненти з мікронними допусками. Цей процес значною мірою залежить від правильного вибору мідних сплавів — таких як латунь, фосфорна броня або берилієва мідь — щоб забезпечити цілісність сигналу в умовах суворої вібрації та термічного циклування, характерних для сучасних автомобілів. Виробники повинні дотримуватися суворих стандартів, таких як USCAR-2 та IATF 16949, щоб підтвердити продуктивність. Для інженерів та фахівців із закупівлі успіх залежить від збалансування властивостей матеріалу з геометрією конструкції, наприклад, штирів з пресованим з'єднанням, а також забезпечення, що постачальники мають надійні можливості візуального контролю виробництва.
Інженерія з'єднання: екосистема процесу штампування
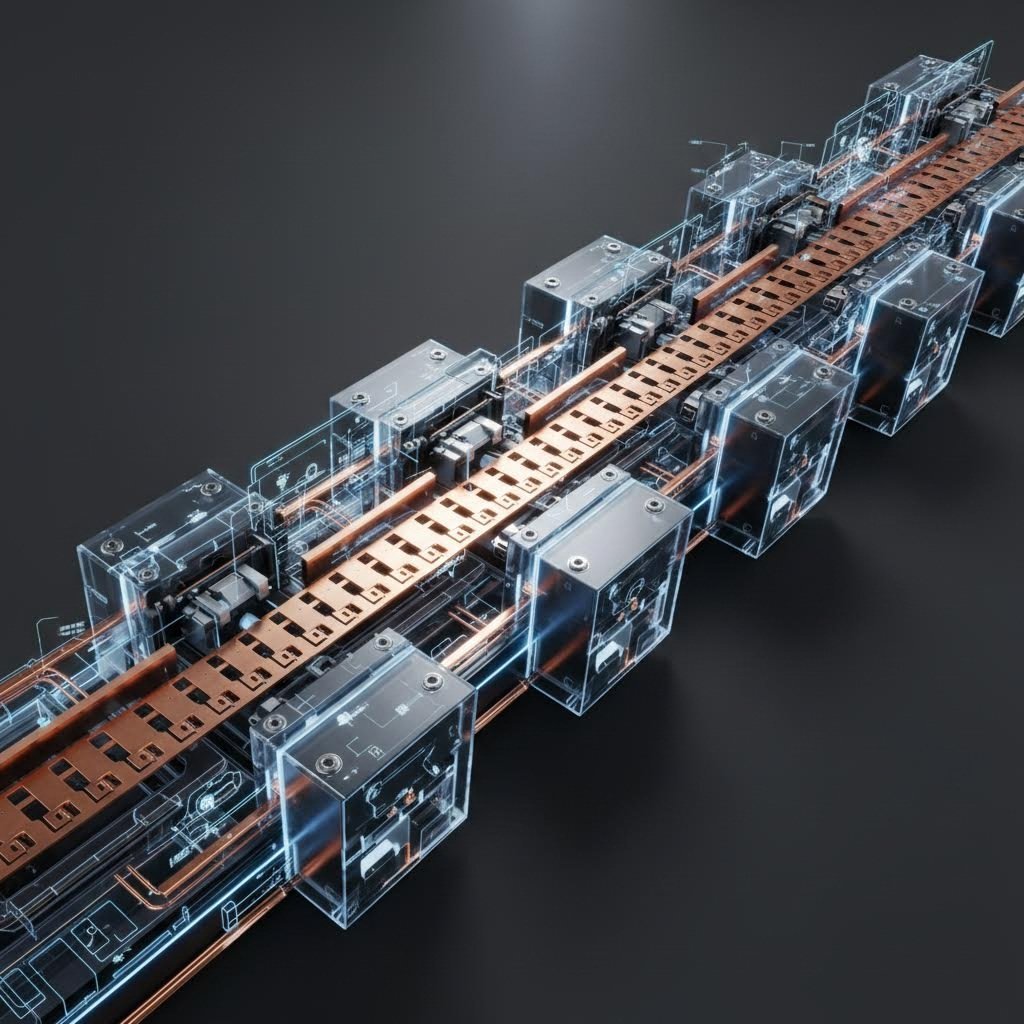
Виробництво автомобільних клем виходить далеко за межі простого формування металу. Це екосистема, що обертається навколо швидкісного багатопозиційного штампування , методу, при якому безперервна смуга металу подається через серію позицій. Кожна позиція виконує певну операцію — пробивання, клеймування, гнучення або зрізання — перед тим, як деталь переходить до наступної. Це дозволяє масове виробництво складних геометрій зі швидкістю понад 1000 ходів у хвилину, що необхідно для задоволення високих обсягів, які вимагають автовиробники (OEMs).
Сучасні виробники інтегрують технології «складання всередині штампу» (In-Die Assembly), коли допоміжні компоненти, такі як гвинти чи контактні елементи, вставляються безпосередньо під час процесу штампування. Це скорочує додаткові операції з обробки та покращує точність розмірних ланцюгів. Згідно з даними провідних гравців галузі, таких як KS Tooling , робочий процес поширюється за межі преса, часто безпосередньо поєднуючи штампування з покриттям, формуванням та етапами збирання, щоб створити безперервну виробничу лінію. Ця інтеграція є критичною для збереження структурної цілісності делікатних контактів.
Для високоволюмної автоматизації компоненти зазвичай виробляються у форматі «ролик до ролика» замість окремих деталей. Цей формат дозволяє наступним автоматизованим збірним машинам швидко брати та встановлювати контакти в корпуси з’єднувачів. Щоб забезпечити виробництво без дефектів у цьому високошвидкісному середовищі, провідні постачальники як Wiegel використовують сучасні системи візуального контролю. Ці камери відстежують кожен хід преса, перевіряючи критичні розміри та виявляючи відхилення в режимі реального часу, що є обов'язковим для безпечних автотехнічних застосувань.
Матеріалознавство: Сплави для важких автотехнічних умов
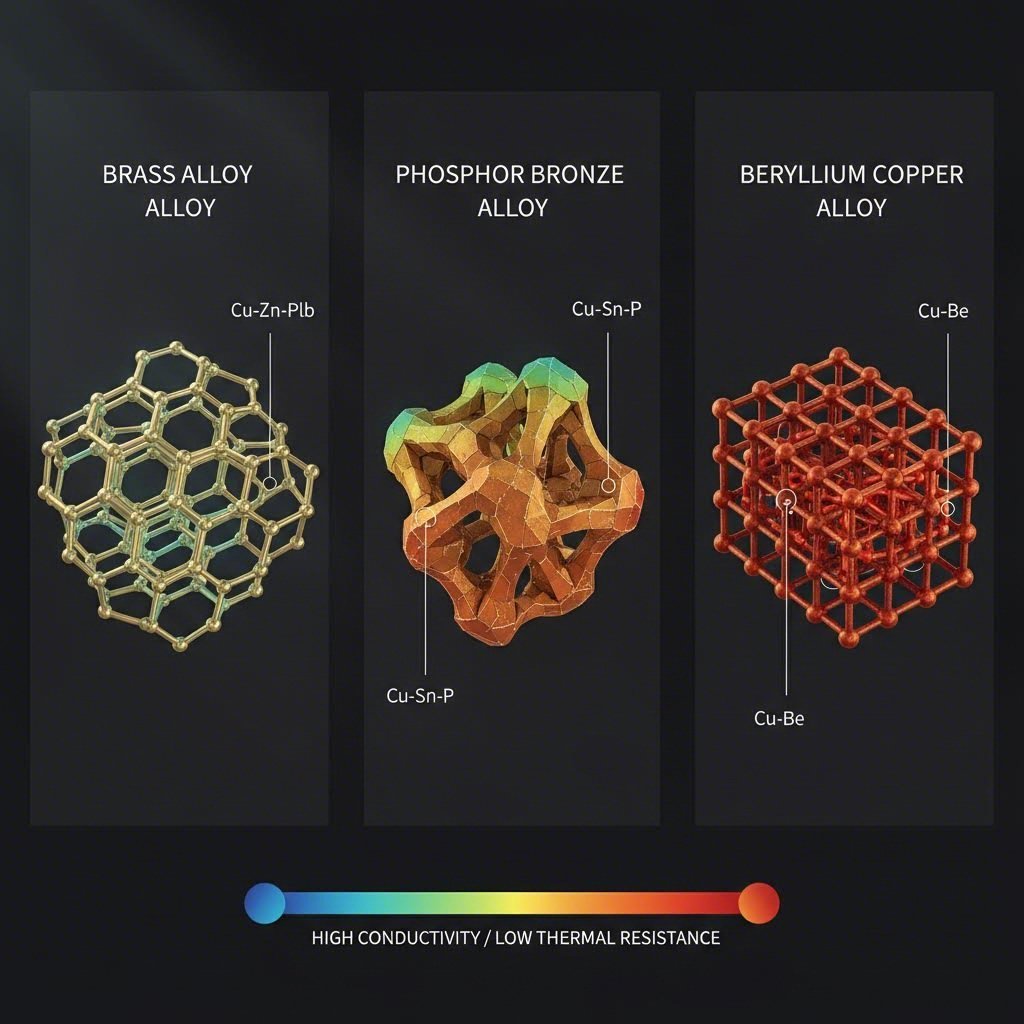
Вибір правильного основного матеріалу є інженерною основою будь-якого автомобільного з'єднувача. Матеріал повинен поєднувати електропровідність і механічні властивості, такі як межа міцності та стійкість до релаксації напруження, особливо з огляду на високі температури під капотом. Вибір сплаву визначає здатність контактного штирка зберігати контактне зусилля протягом усього терміну служби автомобіля.
| Клас матеріалу | Поширений сплав | Відмінності експлуатаційних характеристик | Типове застосування |
|---|---|---|---|
| Латунь | C26000 (Латунь Cartridge) | Висока провідність (28% IACS), помірна міцність, низька вартість. Схильний до релаксації напруження вище 110°C. | Стандартні з'єднувачі салону, передача сигналів, що не мають критичного значення. |
| Фосфорна бронза | C51000 / C52100 | Кращий опір втомленню та властивості пружини порівняно з латунню. Стабільний до ~130°C. | Датчики, перемикачі та контактні штирки, що потребують більшої довговічності при циклічних навантаженнях. |
| Берилієвий мідь | C17200 (BeCu) | Найвища міцність і стійкість до релаксації. Ідеально підходить для умов високої вібрації та температур до 200°C. | Системи акумуляторів ЕV, мініатюрні з'єднувачі ADAS, блоки керування двигуна. |
Поза основним сплавом, поверхнева інженерія відіграває ключову роль. Покриття запобігає окисненню та «корозії вібраційного втомлення» — мікрорухів, спричинених вібрацією, які можуть ізолювати контактну точку. Хоча олов'яне покриття є стандартним для загального використання, золото або срібло необхідні для високовольтних застосувань EV або низькоенергетичних датчиків, де вірність сигналу є пріоритетною. Виробники як KS Terminals підкреслюють, що правильне поєднання основного матеріалу та покриття є суттєвим для проходження випробувань на сольовий туман та термічний удар.
Критичні геометрії та конструкторські особливості
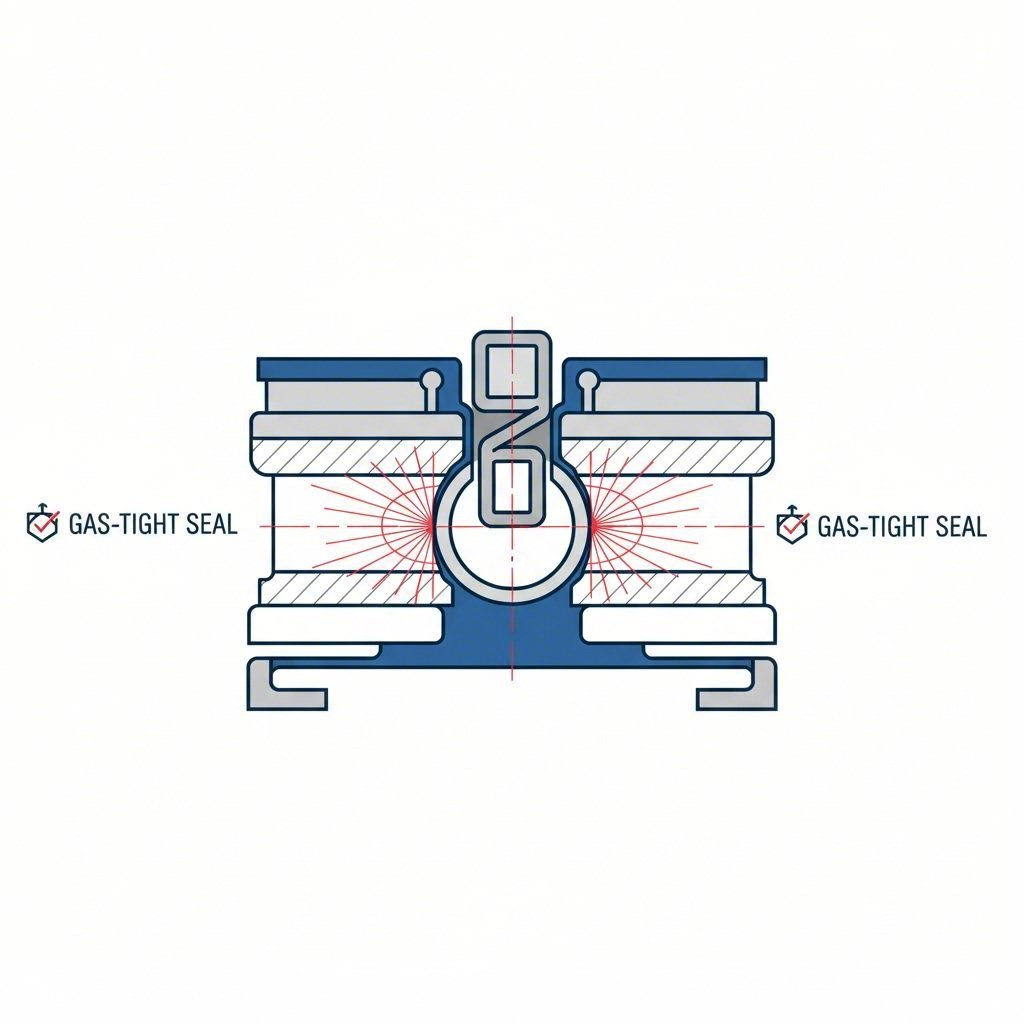
Геометрія штампованого термінала є функціональною, не лише структурною. Сучасні автомобільні конструкції зростаюче покладаються на Технологію Press-Fit (Compliant Pin) - Я не знаю. Ця конструкція "Око голки" дозволяє вставляти термінал в ПКБ без спою. Відповідна секція стискається еластично під час вставлення, щоб створити газонепроникний інтерфейс, усунувши теплове напруження при споївці та забезпечуючи міцне з'єднання, здатне витримати значні вібрації.
Дизайнери також повинні розрізняти герметичні та незагострених систем. Коннектори, розташовані в відділенні двигуна або колесах, вимагають рейтингу IP67 або IP69K, що вимагає терміналів, розроблених з спеціальними засобами утримання для силиконових уплотнень. Навпаки, кабіна електроніка часто використовує незапечатані конструкції для економії місця і витрат. Технології, такі як "скавінг", використовуються для точного формування контактного інтерфейсу, видалення матеріалу для створення нових зони контакту між металами, які оптимізують електричний потік. TE Connectivity зазначає, що штамповані та сформовані контакти часто є економічно ефективною альтернативою обробленому твердому контакту для великих обсягів провідувальних додатків без жертви на продуктивність.
Стандарти та валідація: Рамки USCAR і IATF
У автомобільній галузі точність підтверджується за допомогою суворих глобальних стандартів. Специфікація USCAR-2 є північноамериканським орієнтиром для тестування електричних з’єднань у автомобілях. Вона класифікує роз'єми за рівнями продуктивності, такими як класи вібрації (V1 для шасі, V2 для двигуна) та класи герметизації (S1 для негерметичних, S3 для високотискових промивань). Європейські виробники обладнання часто посилаються на стандарт LV 214, який встановлює аналогічно суворі вимоги щодо контролю зусилля опресування та контактної фізики.
Щодо самого виробничого процесу, IATF 16949 сертифікація є обов’язковою. Цей стандарт управління якістю забезпечує наявність у постачальника штампування суворого управління ризиками (FMEA) та планів контролю процесів. Валідація стосується не лише кінцевої деталі; вона вимагає документування всього ланцюга прослідковості. Постачальники часто повинні виконувати внутрішній аналіз поперечних перерізів, щоб перевірити ступінь стискання обтиснутих з’єднань і товщину покриття, забезпечуючи відповідність кожної партії проектним специфікаціям.
Стратегія закупівель: оцінка постачальників штампування
Вибір партнера для штампування автомобільних з’єднувачів та контактів вимагає врахування більшого, ніж просто ціна за деталь. Команди з закупівель повинні оцінювати «масштаб можливостей» постачальника. Ключовими показниками є потужність пресів і швидкість ходу, але також важливою є здатність підтримувати проектування з урахуванням технологічності (DFM). Кваліфікований постачальник має надавати підтримку моделювання для прогнозування зменшення товщини матеріалу та пружного відновлення до виготовлення остаточної оснастки.
Для проектів, що вимагають переходу від розробки до масового виробництва, ключовим є швидкодія. Виробники на зразок Shaoyi Metal Technology спеціалізуються на подоланні цього розриву, пропонуючи комплексні рішення для штампування автомобілів, які простягаються від швидкого прототипування до високотоннажного виробництва. Маючи сертифікацію IATF 16949 та пресові можливості до 600 тонн, вони можуть постачати критичні компоненти, такі як важелі підвіски та підрамники, дотримуючись стандартів глобальних OEM-виробників. Оцінка здатності постачальника масштабуватися — від 50 прототипів до мільйонів деталей — забезпечує безперебійність ланцюга постачання під час запуску автомобіля.
У кінцевому рахунку, ідеальний партнер пропонує додаткові послуги, такі як власне виготовлення інструментів, плівкове покриття у котушці та обливання матеріалом. Ця вертикальна інтеграція скорочує час виготовлення та централізує відповідальність за якість, що є критичним фактором при управлінні складною логістикою автомобільного складання.
Висновок
Штампування автомобільних з'єднувачів та клем — це галузь, у якій наука про матеріали поєднується з прецизійною інженерією. Надійність сучасних транспортних засобів — від датчиків автономного керування до силових установок високої напруги для електромобілів (EV) — залежить від цілісності цих штампованих компонентів. Розуміння особливостей процесів багатопозиційного штампування, вибору сплавів та суворої валідації за стандартами USCAR дозволяє інженерам забезпечити, щоб їхні конструкції витримували найскладніші умови експлуатації. Успіх полягає у співпраці з сертифікованими постачальниками, які розглядають кожен мікрон як критичний показник продуктивності.
Поширені запитання
1. У чому різниця між штампованими та обробленими механічним способом клемами?
Штамповані клеми виготовляються з безперервної смуги металу за допомогою матриці, що робить їх ідеальними для масового, економічного виробництва з високою повторюваністю. Оброблені механічним способом клеми вирізаються з суцільної заготовки, забезпечуючи вищу довговічність і густину струму, але при значно вищій вартості та повільнішому темпі виробництва.
2. Чому берилієва мідь (BeCu) використовується у автомобільних з'єднувачах?
Берилієву мідь обирають завдяки її винятковій міцності та стійкості до релаксації напружень, особливо за високих температур. Вона зберігає свою «пружну» силу протягом часу, забезпечуючи щільне з’єднання навіть після багатьох років вібрації та термічних циклів, що критично важливо для систем безпеки.
3. Як стандарт USCAR-2 впливає на конструкцію з'єднувачів?
USCAR-2 визначає протоколи випробувань щодо експлуатаційних характеристик, зокрема стійкості до вібрації, теплового удару та вологості. Конструкція з'єднувача має пройти ці конкретні «класи» (наприклад, V1, S1), щоб бути схваленою для використання у півнамериканських транспортних засобах, що впливає на геометрію, вибір матеріалу та механізми фіксації.