 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Ambutisarea conectorilor și terminalilor auto: Inginerie de precizie
REZUMAT
Stampilarea conectorilor și terminalilor auto este un proces de fabricație de înaltă precizie care utilizează tehnologia matriței progresive pentru a transforma benzi metalice în componente complexe și conductive, cu toleranțe la nivel de micron. Acest proces se bazează în mod esențial pe alegerea corectă a aliajelor de cupru—cum ar fi Alama, Bronzul fosforos sau Cuprul beriliat—pentru a asigura integritatea semnalului în condițiile severe de vibrații și cicluri termice întâlnite în vehiculele moderne. Producătorii trebuie să respecte standarde riguroase, cum ar fi USCAR-2 și IATF 16949, pentru a valida performanța. Pentru ingineri și specialiști în aprovizionare, succesul constă în echilibrarea proprietăților materialelor cu geometriile de design, cum ar fi penele press-fit, și asigurarea faptului că furnizorii dispun de capabilități robuste de inspecție vizuală în linie.
Ingineria conexiunii: Ecosistemul procesului de stampare
Producția terminalelor auto merge mult dincolo de o simplă formare a metalului. Este un ecosistem centrat pe stamparea progresivă cu matrițe rapide , o metodă în care o bandă continuă de metal este alimentată printr-o serie de stații. Fiecare stație efectuează o operațiune specifică — perforare, ambutisare, îndoire sau rabotare — înainte ca piesa să avanseze la următoarea. Acest lucru permite producerea în masă a geometriilor complexe la viteze care depășesc frecvent 1.000 de curse pe minut, o necesitate pentru a satisface volumele mari cerute de producătorii auto OEM.
Producătorii avansați integrează tehnologii de „asamblare în interiorul matriței”, unde componente auxiliare precum șuruburi sau contacte sunt introduse direct în timpul fazei de stampare. Această consolidare reduce manipularea secundară și îmbunătățește toleranțele dimensionale. Conform liderilor din industrie precum KS Tooling , fluxul de lucru se extinde dincolo de presă, conectând adesea imediat etapele de stampare cu cele de placare, moldare și asamblare pentru a crea o linie de producție continuă. Această integrare este esențială pentru menținerea integrității structurale a terminalelor delicate.
Pentru automatizarea în volum mare, componentele sunt produse în mod tipic „de pe role la role”, nu ca piese separate. Acest format permite mașinilor automate de asamblare din aval să preia și să poziționeze terminalele în carcasele conectorilor cu viteză mare. Pentru a asigura o fabricație fără defecte în acest mediu de mare viteză, furnizorii de top precum Wiegel utilizează sisteme avansate de inspecție vizuală. Aceste camere monitorizează fiecare cursă, verificând dimensiunile critice și detectând anomalii în timp real, ceea ce este obligatoriu pentru aplicațiile auto esențiale pentru siguranță.
Știința Materialelor: Aliaje pentru Medii Auto Dure
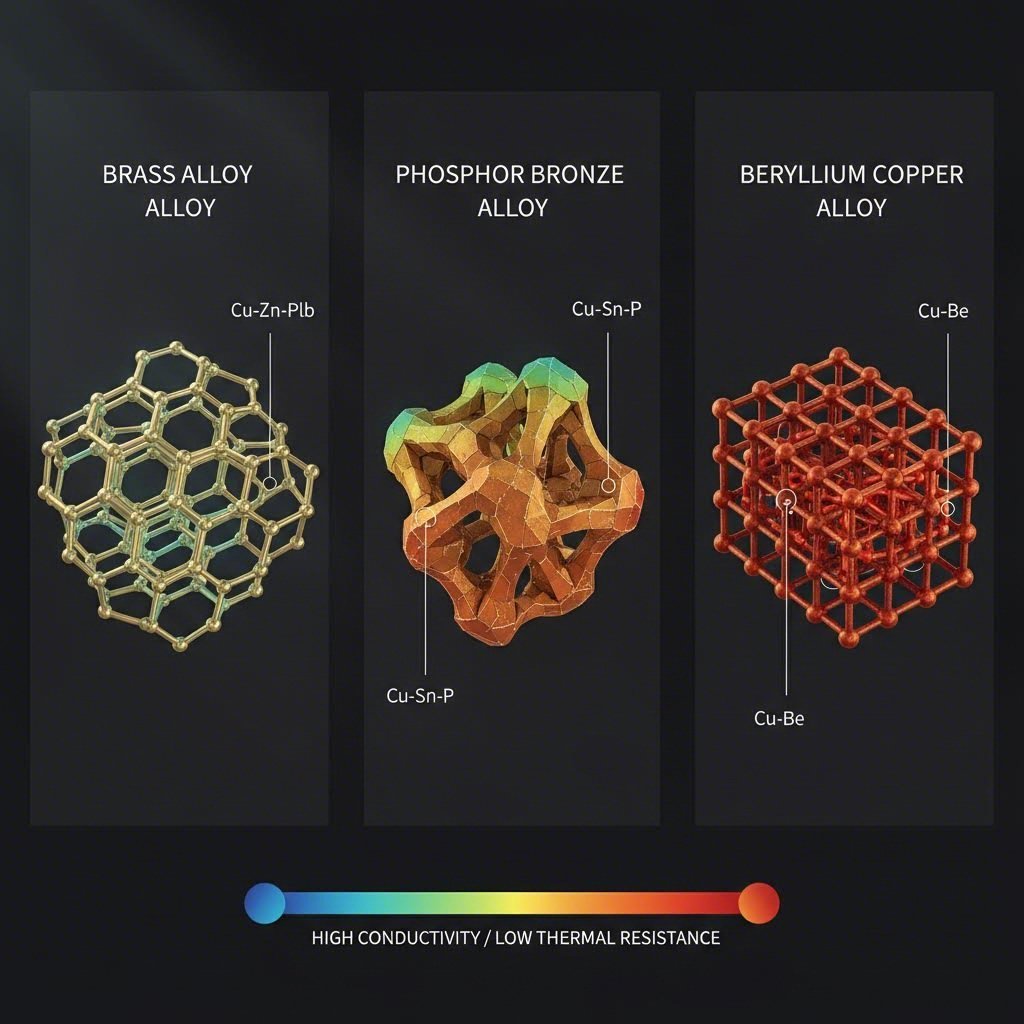
Selectarea materialului de bază potrivit este fundamentul ingineresc al oricărui conector auto. Materialul trebuie să echilibreze conductivitatea electrică cu proprietăți mecanice precum rezistența la curgere și rezistența la relaxarea tensiunii, mai ales având în vedere temperaturile ridicate din compartimentul motorului. Alegerea aliajului determină capacitatea terminalului de a menține forța de contact pe toată durata de viață a vehiculului.
| Clasă de material | Aliaj obișnuit | Caracteristici de performanță | Aplicație Tipică |
|---|---|---|---|
| Alama | C26000 (Alamă cartuș) | Conductivitate ridicată (28% IACS), rezistență moderată, costuri reduse. Sensibil la relaxarea tensiunii peste 110°C. | Conectori standard pentru cabină, transmisie de semnal non-critică. |
| Fosfor bronz | C51000 / C52100 | Rezistență superioară la oboseală și proprietăți elastice mai bune comparativ cu alama. Stabil până la ~130°C. | Senzori, comutatoare și terminale care necesită o durabilitate mai mare la cicluri. |
| Cupru beryl | C17200 (BeCu) | Rezistență maximă și cea mai bună rezistență la relaxare. Excelent pentru vibrații intense și temperaturi până la 200°C. | Sisteme de baterii EV, conectoare miniaturizate ADAS, unități de control motor. |
În afara aliajului de bază, ingineria suprafeței joacă un rol esențial. Placarea previne oxidarea și „coroziunea prin fretare” — mișcări microscopice cauzate de vibrații care pot izola punctul de contact. Deși placarea cu staniu este standard pentru utilizarea generală, aurul sau argintul sunt necesare pentru aplicațiile EV de înaltă tensiune sau pentru datele senzorilor cu energie redusă, unde fidelitatea semnalului este primordială. Producători precum KS Terminals subliniază că combinația corectă dintre materialul de bază și placare este esențială pentru a trece testele de validare la spray salin și soc termic.
Geometrii Critice și Caracteristici de Design
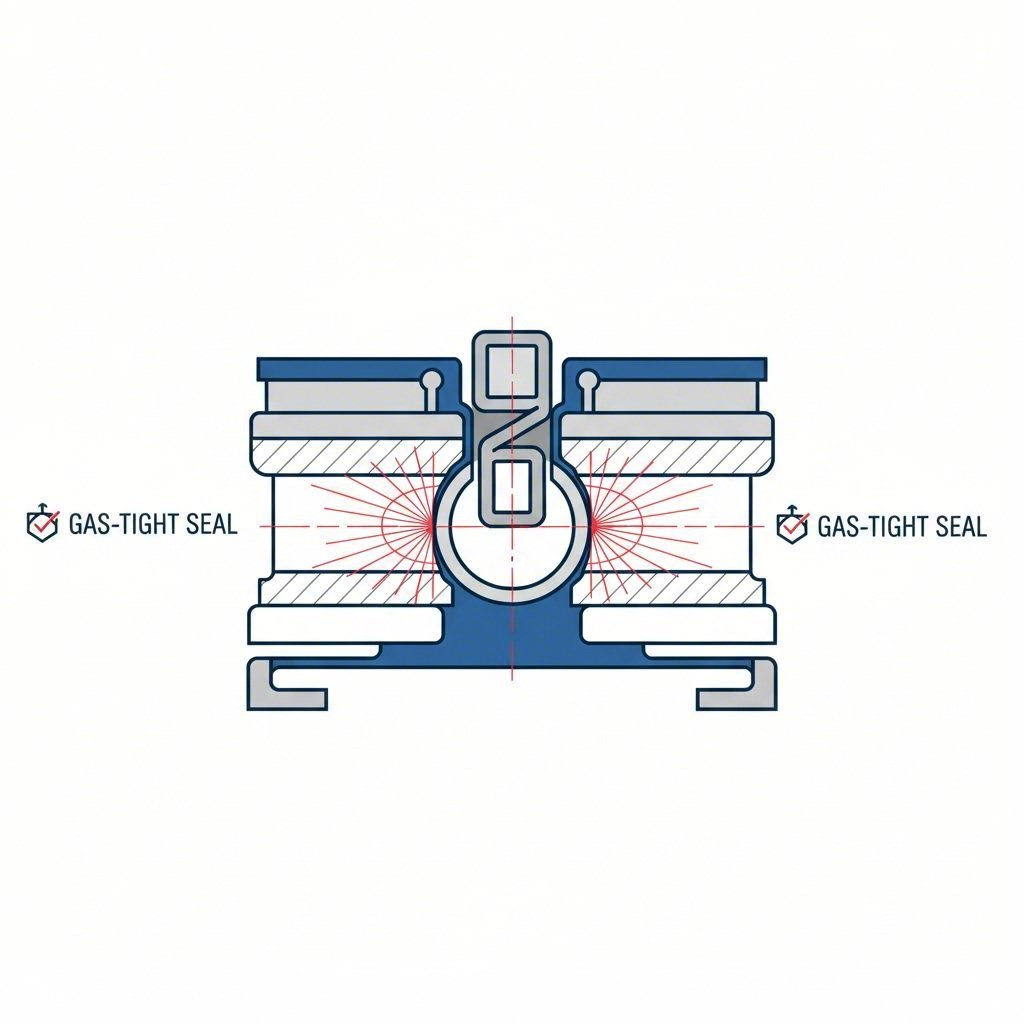
Geometria unui terminal stampilat este funcțională, nu doar structurală. Designurile moderne auto se bazează din ce în ce mai mult pe Tehnologia Press-Fit (Pin Compliant) . Acest design „Eye of the Needle” permite introducerea terminalului într-o placă de circuit imprimat fără lipire. Secțiunea elastică se comprimă în mod elastic în timpul inserării pentru a crea o interfață etanșă la gaze, eliminând stresul termic al lipirii și oferind o conexiune robustă capabilă să reziste vibrațiilor semnificative.
Proiectanții trebuie să facă, de asemenea, distincția între sistemele etanșe și cele neetanșe. Conectorii situați în compartimentul motorului sau în jurul roților necesită clasificări IP67 sau IP69K, ceea ce impune utilizarea unor terminale prevăzute cu elemente specifice de fixare pentru garnituri din silicon. În schimb, electronica din cabină utilizează adesea soluții neetanșe pentru a economisi spațiu și costuri. Tehnologii precum „skiving” sunt folosite pentru a modela cu precizie interfața de contact, eliminând material pentru a crea zone proaspete de contact metal-metal care optimizează fluxul electric. TE Connectivity se menționează că contactele decupate și formate oferă adesea o alternativă rentabilă față de contactele masive prelucrate mecanic în aplicațiile de cablare de mare volum, fără a sacrifica performanța.
Standarde și Validare: Cadrele USCAR și IATF
În sectorul auto, precizia este validată prin standarde globale rigide. USCAR-2 specificația este standardul de referință nord-american pentru testarea sistemelor electrice de conectare auto. Clasifică conectorii în funcție de nivelurile de performanță, cum ar fi clasele de vibrații (V1 pentru șasiu, V2 pentru motor) și clasele de etanșare (S1 pentru neetanșat, S3 pentru jet sub presiune ridicată). Constructorii europeni fac adesea referire la standardul LV 214, care impune cerințe similar de stricte privind monitorizarea forței de crimpare și fizica contactelor.
Pentru procesul de fabricație în sine, IATF 16949 certificarea este obligatorie. Această normă de management al calității asigură faptul că furnizorul de piese obținute prin stampare are planuri rigide de gestionare a riscurilor (FMEA) și de control al proceselor. Validarea nu se referă doar la piesa finală; necesită documentarea întregului lanț de urmărire. Furnizorii trebuie adesea să efectueze analize interne de secțiune transversală pentru a verifica rapoartele de comprimare ale matrițării și grosimea stratului de placare, asigurându-se că fiecare lot îndeplinește specificațiile tehnice proiectate.
Strategie de aprovizionare: Evaluarea furnizorilor de piese obținute prin stampare
Selectarea unui partener pentru stamparea conectoarelor și terminalilor auto necesită o analiză care să depășească prețul pe piesă. Echipele de aprovizionare trebuie să evalueze „Scara de Capacitate” a unui furnizor. Indicatorii cheie includ capacitatea de tonaj a presei și viteza de cursă, dar și abilitatea de a sprijini proiectarea pentru facilitarea fabricației (DFM). Un furnizor competent ar trebui să ofere sprijin prin simulare pentru a prezice subțierea materialului și efectul de revenire elastică înainte ca uneltele definitive să fie construite.
Pentru proiectele care necesită o tranziție de la dezvoltare la producția de masă, agilitatea este esențială. Producători precum Shaoyi Metal Technology se specializează în acoperirea acestui decalaj, oferind soluții complete de stampare auto, care variază de la prototipare rapidă la producție de mare volum. Având certificarea IATF 16949 și capacitatea de presare până la 600 de tone, aceștia pot livra componente critice, cum ar fi brațele de suspensie și subansamblele, respectând în același timp standardele globale ale producătorilor OEM. Evaluarea capacității unui furnizor de a crește în volum — de la 50 de prototipuri la milioane de piese — asigură menținerea neîntreruptă a lanțului de aprovizionare în momentul lansării unui vehicul.
În cele din urmă, partenerul ideal oferă servicii adiționale, cum ar fi construcția internă a sculelor, placarea tip bandă și turnarea prin injectare peste alte componente. Această integrare verticală reduce timpii de livrare și centralizează responsabilitatea pentru calitate, un factor critic atunci când se gestionează logistica complexă a asamblării auto.
Concluzie
Ambutisarea conectorilor și terminalilor auto este o disciplină în care știința materialelor se întâlnește cu ingineria de precizie. Fiabilitatea vehiculelor moderne — de la senzorii pentru conducerea autonomă până la transmisiile electrice de înaltă tensiune EV — depinde de integritatea acestor componente ambutisate. Prin înțelegerea subtilităților procesării cu matrițe progresive, selecției aliajelor și validării riguroase USCAR, inginerii pot asigura faptul că proiectele lor rezistă condițiilor cele mai dificile de pe șosea. Succesul constă în parteneriatul cu furnizori autorizați care tratează fiecare micron ca pe o metrică critică de performanță.
Întrebări frecvente
care este diferența dintre terminalele ambutisate și cele prelucrate prin așchiere?
Terminalele ambutisate sunt formate dintr-o bandă continuă de metal utilizând o matriță, fiind ideale pentru producția în serie mare, eficientă din punct de vedere al costurilor și cu repetabilitate ridicată. Terminalele prelucrate prin așchiere sunt tăiate din material masiv, oferind o durabilitate și o densitate a curentului mai mare, dar la un cost semnificativ mai mare și cu un ritm de producție mai lent.
2. De ce este utilizat cuprul beriliat (BeCu) în conectoarele auto?
Cuprul beriliat este ales pentru rezistența sa excepțională și pentru rezistența la relaxarea sub sarcină, în special la temperaturi ridicate. Își menține forța de „arc” în timp, asigurând o fixare strânsă a conectorului chiar și după ani de vibrații și cicluri termice, ceea ce este esențial pentru sistemele de siguranță.
3. Cum influențează standardul USCAR-2 proiectarea conectorilor?
USCAR-2 stabilește protocoalele de testare privind performanța, inclusiv rezistența la vibrații, soc termic și umiditate. Un design de conector trebuie să îndeplinească anumite „clase” specifice (de exemplu, V1, S1) pentru a fi aprobat pentru utilizare în vehicule din America de Nord, ceea ce influențează geometria, alegerea materialelor și mecanismele de blocare.