 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN

- Qualifica dei fornitori di stampaggio metallico per il settore automobilistico in 5 passaggi
- Stampaggio metallico per l'industria automobilistica: processi, applicazioni e standard di qualità
- Quanto Costano le Lamiere Automobilistiche? Prezzo per Pezzo vs. Attrezzature
- Riduci i Costi di Estrusione dell'Alluminio con 5 Fondamentali Consigli DFM

Costo degli stampi per imbutitura: quanto costano gli stampi per imbutitura automobilistici?
Time : 2026-09-21
Costo degli stampi per imbutitura: quanto costano gli stampi per imbutitura automobilistici?
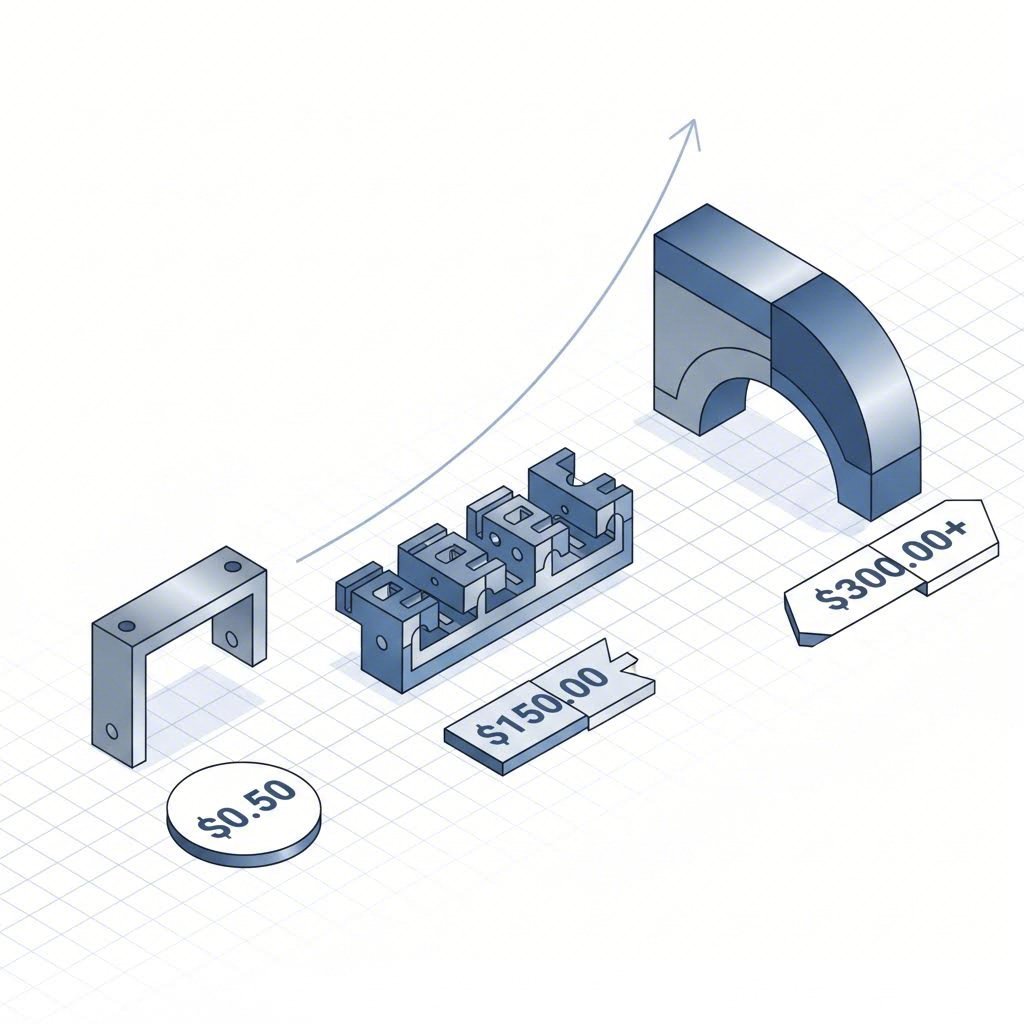
Uno stampo per imbutitura per un componente automobilistico costa generalmente tra 1.000 e 150.000 USD, a seconda del tipo di stampo e del componente che produce. In base ai nostri prezzi interni del reparto utensileria, uno stampo semplice per taglio o punzonatura costa da 1.000 a 5.000 USD, uno stampo progressivo da 5.000 a 80.000 USD in funzione della complessità, uno stampo per imbutitura profonda da 10.000 a 50.000 USD o più, e uno stampo a trasferimento da 30.000 a 150.000 USD o più.
Per staffe, supporti, piastre di fissaggio e componenti del telaio, che rappresentano la maggior parte dei lavori di imbutitura automobilistica, gli stampi progressivi rientrano generalmente nella fascia compresa tra 10.000 e 50.000 USD. Le tabelle riportate di seguito indicano la fascia di prezzo probabile per uno specifico stampo, mentre il resto dell’articolo ne spiega i motivi.
Prezzi degli stampi per imbutitura per tipo di stampo
Range di riferimento dalla nostra officina utensili. Ogni stampo viene quotato in base al proprio disegno, ma queste range indicano dove si collocano la maggior parte dei progetti automobilistici.
|
Tipo di dado |
Tipi di componenti |
Stazioni |
Prezzo di riferimento (USD) |
Volume annuo tipico |
|
Stampo per semplice taglio |
Anelli distanziali, piastrine piane, staffe semplici |
1 |
$1,000–5,000 |
Meno di 50.000 |
|
Stampo per semplice punzonatura |
Lastre perforate, linguette di fissaggio, staffe piccole |
1 |
$1,000–5,000 |
Meno di 100.000 |
|
Stampo per formatura in un’unica operazione |
Parti piegate, con linguette e semplicemente formate |
1 |
$2,000–8,000 |
10,000–100,000 |
|
Morso composto |
Tondini di precisione, rondelle, flange |
1 (composto) |
$4,000–12,000 |
50,000–300,000 |
|
Piccolo stampo progressivo |
Piccoli particolari automobilistici di precisione |
5–10 |
$5,000–15,000 |
100.000–1 milione |
|
Medio stampo progressivo |
Supporti, staffe, piastre di fissaggio |
10–20 |
$10,000–30,000 |
100.000–1 milione+ |
|
Complesso stampo progressivo |
Staffe per telaio, parti per sospensioni |
15–30 |
$20,000–50,000+ |
300.000–2 milioni |
|
Stampo progressivo ad alta complessità |
Componenti strutturali automobilistici a più operazioni |
25–40+ |
$35,000–80,000+ |
500.000–2 milioni+ |
|
Stampo per tranciatura profonda |
Sedili per molle, coppe, alloggiamenti |
3–8+ |
$10,000–50,000+ |
50.000–1 milione+ |
|
Stampo progressivo per tranciatura profonda |
Componenti automobilistici estrusi in continuo |
10–25+ |
$20,000–60,000+ |
300.000–2 milioni |
|
Stampo a trasferimento |
Grandi parti per telaio e strutturali |
5–15 |
$30,000–100,000+ |
100.000–1 milione+ |
|
Grande matrice di trasferimento per autoveicoli |
Grandi componenti strutturali per autoveicoli |
8–20 |
$50,000–150,000+ |
100,000–500,000+ |
|
Matrice per punzonatura fine |
Piastrine dentate ad alta precisione, componenti funzionali |
1–3 |
$15,000–60,000+ |
50,000–500,000 |
Le matrici per pannelli esterni di classe A, come porte e parafanghi, costituiscono una categoria a sé stante, realizzate come linee di presse con più matrici, e rientrano al di fuori di queste fasce.
Costo della matrice progressiva in base al livello di complessità
Le matrici progressive coprono la fascia di prezzo più ampia, pertanto risulta utile suddividerle ulteriormente. La principale differenza tra i livelli riguarda il numero di stazioni, che dipende direttamente dal numero di operazioni richieste per il componente.
|
Livello |
Stazioni |
Tipi di componenti |
Materiale / spessore |
Lunghezza della matrice |
Prezzo di riferimento |
|
Livello base |
5–8 |
Supporti piccoli |
DC01/DC04, 0,6–1,2 mm |
400–800 mm |
5.000–10.000 USD |
|
Standard |
8–15 |
Supporti, staffe |
DC04/S355MC, 0,8–2,0 mm |
600–1.200 mm |
8.000–20.000 USD |
|
Media complessità |
12–20 |
Componenti di fissaggio per autoveicoli |
DC04/S355MC, 1,0–2,5 mm |
800–1.500 mm |
15.000–30.000 USD |
|
Complessi |
15–30 |
Parti del telaio e della sospensione |
S420MC/S460MC, 1,5–3,0 mm |
1.000–2.000 mm |
20.000–50.000+ USD |
|
Alta Complessità |
25–40+ |
Componenti automobilistici complessi |
AHSS/DP600, 1,5–3,0 mm |
1.200–2.500+ mm |
35.000–80.000+ USD |
Ciò per cui si paga in uno stampo
Il prezzo di uno stampo è composto da alcuni blocchi di costo. Conoscerli rende più facile interpretare un preventivo e individuare dove sono possibili risparmi.
Analisi della progettazione e della formatura. Layout della striscia, sequenza delle stazioni e simulazione CAE della formatura per identificare i rischi di crepe, assottigliamento e ritorno elastico prima che venga tagliato qualsiasi acciaio.
Acciaio per matrici. Gli inserti di lavoro sono tipicamente in Cr12MoV, DC53 o SKD11, con inserti in carburo nelle zone di maggiore usura. Una vita utile più lunga richiede acciai di qualità superiore e una quantità maggiore di materiale.
Lavorazione meccanica e trattamento termico. Lavorazione CNC, elettroerosione a filo, rettifica e trattamento termico di ogni punzone, inserto e piastra. Questo costo aumenta direttamente con il numero di stazioni.
Montaggio e collaudo. Installazione della matrice, esecuzione di prove su pressa e regolazione fino al raggiungimento della conformità del pezzo rispetto al disegno. Le matrici di grandi dimensioni e complesse richiedono un numero maggiore di cicli di collaudo.
Controllo con dispositivo di fissaggio. La maggior parte dei programmi automobilistici richiede anche un fixture di controllo realizzato secondo lo stesso schema di riferimento della matrice. Spesso viene quotato separatamente, quindi chiedere se è incluso.
Cosa fa aumentare il costo della matrice
Due matrici per componenti simili dal punto di vista estetico possono differire nel prezzo di un fattore due o tre. Questi sono i fattori che determinano la differenza, a cominciare da quelli che influenzano maggiormente il prezzo.
Geometria del componente e numero di stazioni
Ogni foro, piega, risvolto e formatura richiede una stazione, e ogni stazione aggiunge punzonature, inserti, lavorazioni meccaniche e tempi di assemblaggio. Una staffa che necessita di 8 stazioni e un’altra che ne richiede 20 sono semplicemente matrici diverse.
Durata richiesta dell’attrezzatura
Una matrice destinata a produrre centinaia di migliaia di pezzi all’anno per molti anni necessita di acciai più duri, di un trattamento termico migliore e di inserti sostituibili nei punti soggetti ad usura. Indicare sempre il volume totale previsto nella richiesta di offerta (RFQ), altrimenti ogni fornitore assumerà ipotesi proprie.
Meccanismi a camma
Le caratteristiche non realizzabili o non punzonabili nella direzione di lavoro della pressa richiedono camme azionate lateralmente. Ogni camma è un meccanismo autonomo, con relative lavorazioni meccaniche e regolazioni.
Dimensioni del componente e resistenza del materiale
I componenti di dimensioni maggiori richiedono set di matrici più grandi, maggiore quantità di acciaio e macchine più capienti. I materiali ad alta resistenza necessitano strutture di matrici più robuste e inserti più resistenti all’usura, rendendo inoltre più difficile il controllo del rimbalzo.
Tolleranze, automazione e standard dei clienti
Tolleranze più strette richiedono lavorazioni e controlli più precisi. L’alimentazione automatica, il trasferimento automatico e i sensori integrati nella matrice aumentano la complessità del sistema. Inoltre, gli standard per le matrici definiti da costruttori OEM o da fornitori di primo livello, come quelli adottati da VW o Mercedes, introducono requisiti aggiuntivi di progettazione e validazione che una matrice standard non prevede.
Per una visione affiancata di come questi fattori influenzino il costo totale di un componente, inclusa la tariffa unitaria, consultare quanto costano le lamierate automotive .

Come il materiale influenza il costo della matrice
|
Materiale |
Qualità Comuni |
Spessore tipico |
Formazione di difficoltà |
Effetto sulla matrice |
Impatto sul prezzo |
|
Acciaio al Basso Carbonio |
DC01, DC04 |
0,6–3,0 mm |
Bassa |
Acciaio standard per matrici e progettazione del gioco |
Linea di Base |
|
Acciaio HSLA |
S355MC, S420MC |
1,0–4,0 mm |
Medio |
Forza di pressione maggiore, controllo del ritorno elastico |
Superiore |
|
Acciaio ad alta resistenza |
S460MC, S500MC |
1,5–4,0 mm |
Medio–Alto |
Progettazione dello stampo più robusta e resistente all’usura |
Molto più elevata |
|
AHSS |
DP600, DP800 |
1,0–3,0 mm |
Alto |
Più sensibile alla formatura, al ritorno elastico e all’usura |
Molto più elevata |
|
Acciaio inossidabile |
SUS304, SUS430 |
0,6–2,5 mm |
Medio–Alto |
Attrito, grippaggio e usura |
Molto più elevata |
|
Alluminio |
serie 5xxx / 6xxx |
0,8–3,0 mm |
Medio |
Ritorno elastico, protezione della superficie, controllo della formatura |
Superiore |
Budgeting oltre il costo dello stampo
Manutenzione. Le punzonatrici necessitano di una nuova rettifica e le inserti usurati devono essere sostituiti. Di norma prevediamo un budget 5% del valore dello stampo all’anno, in base al materiale e al volume di produzione.
Modifiche ingegneristiche. Una modifica del progetto dopo la realizzazione dello stampo comporta una sua modifica. Il costo dipende da quanto profondamente la modifica incide sulla sequenza delle stazioni ed è molto inferiore quando il reparto utensileria si trova nello stesso edificio del reparto presse.
Stampi provvisori per la validazione. Per i prototipi e i lotti di validazione, stampi monostazione con un costo compreso tra 1.000 e 8.000 USD consentono di completare la validazione del progetto e del processo prima di impegnarsi nella realizzazione di uno stampo progressivo completo.
Dove viene installato lo stampo. Quando lo stesso fornitore realizza lo stampo e ne gestisce la produzione, lo stampo rimane normalmente presso l’impianto di tale fornitore. È così che funzionano la maggior parte dei nostri progetti: gli stampi vengono progettati e costruiti nel nostro reparto attrezzature a Ninghai ed eseguiti sulle nostre presse interne; pertanto, non vi è alcun costo per il trasporto degli stampi né alcun secondo fornitore coinvolto qualora si renda necessuna una regolazione. Lo stampo è di proprietà del cliente che lo ha pagato; noi lo conserviamo e lo manteniamo.
Come ottenere un preventivo preciso per lo stampo
Inviaci il disegno 2D e il modello 3D con il livello di revisione, la qualità e lo spessore del materiale, il volume annuo e totale previsto, la durata attesa dello stampo, le caratteristiche critiche per la qualità e ogni standard specifico del cliente per gli stampi. Indicaci anche se hai bisogno di un dispositivo di controllo.
Se lo stampo verrà utilizzato nel tuo impianto anziché nel nostro, fornisci la capacità di pressatura (in tonnellate), le dimensioni del piano di lavoro, l’altezza chiusa e il sistema di alimentazione, in modo che lo stampo venga progettato appositamente per la pressa su cui effettivamente verrà impiegato.
Progettiamo e costruiamo stampi per stampaggio automobilistico in sede, e li gestiamo anche per conto di parti personalizzate per imbutitura automobilistica .Inviateci il vostro disegno per un'analisi tecnica entro 12 ore e un preventivo formale entro 24 ore. Firmiamo un accordo di riservatezza (NDA) prima di condividere qualsiasi file.
FAQ
Quanto costa uno stampo per imbutitura?
Da circa 1.000 USD per uno stampo semplice per taglio o punzonatura a 150.000 USD o più per uno stampo trasferibile automobilistico di grandi dimensioni. La maggior parte degli stampi progressivi per supporti e componenti del telaio automobilistico ha un costo compreso tra 10.000 e 50.000 USD.
Quanto costa uno stampo progressivo?
Da 5.000–10.000 USD per uno stampo entry-level con 5–8 stazioni, a 35.000–80.000 USD o più per uno stampo ad alta complessità con 25–40 stazioni per parti in acciaio ad alta resistenza (AHSS). Il numero di stazioni è il principale fattore determinante.
Perché l'acciaio ad alta resistenza rende lo stampo più costoso?
Gradi come S460MC, S500MC e DP600 richiedono strutture dello stampo più robuste, inserti più resistenti all'usura e una compensazione più accurata del rimbalzo elastico. Tutto ciò comporta un maggiore impiego di acciaio, lavorazioni meccaniche aggiuntive e tempo per i collaudi.
Potete realizzare uno stampo compatibile con la nostra pressa?
Sì. Inviare, insieme alla richiesta di offerta (RFQ), la capacità di pressatura della pressa, le dimensioni del piano di lavoro, l’altezza di chiusura e il sistema di alimentazione; progetteremo lo stampo per tale pressa e lo verificheremo prima della spedizione.
Quanto dovrei prevedere come budget per la manutenzione dello stampo?
Di norma prevediamo 5%il 5% del valore dello stampo all’anno, in base al materiale, allo spessore e al volume di produzione.
Scritto da: Xungui Xu
Revisionato da: Nansen, Responsabile Commerciale Internazionale
Ultimo aggiornamento: 2026.09.15