 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


वेल्डिंग में छिद्रता के क्या कारण हैं? बीड्स को पढ़ें, पुनर्कार्य को रोकें
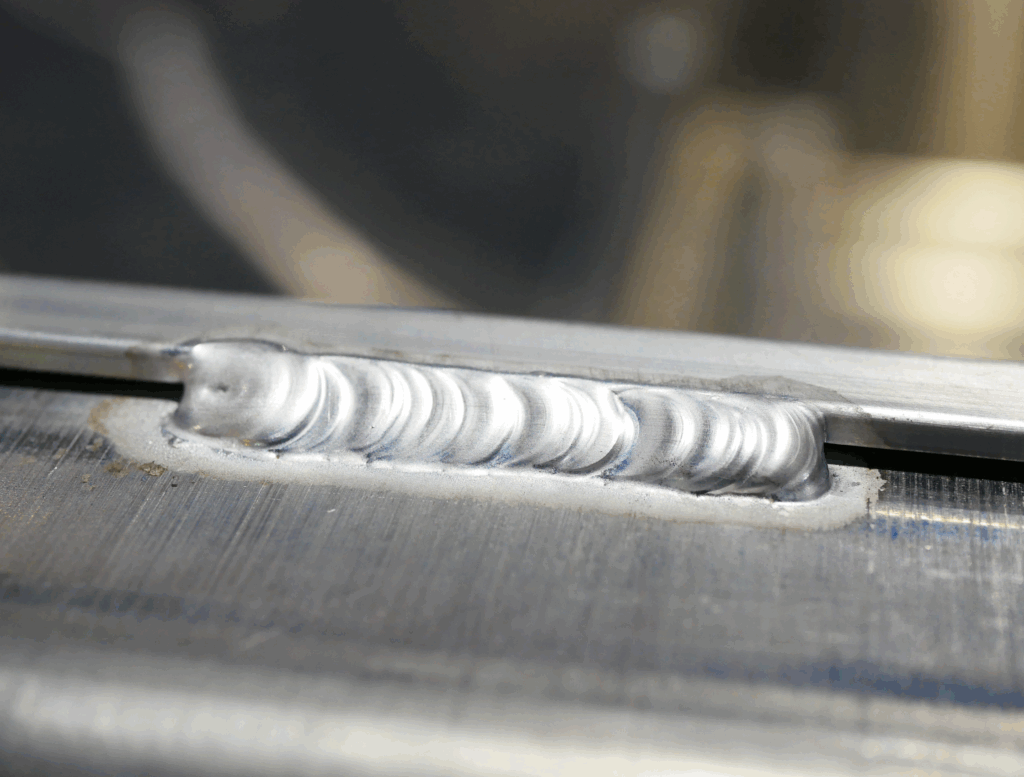
वेल्डिंग में पोरोसिटी क्या है?
यदि आपको वेल्डिंग में पोरोसिटी के कारणों का सीधा उत्तर चाहिए, तो यह आमतौर पर वेल्ड बीड के पूरी तरह से जमने से पहले गलित वेल्ड धातु में फँसी गैस के कारण होता है। इस फँसी हुई गैस के कारण वेल्ड में छोटी गुहाएँ, पिनहोल या रिक्त स्थान बन जाते हैं। सरल शब्दों में, यदि आपको वेल्डिंग में पोरोसिटी की परिभाषा देनी हो, तो यह एक गैस-संबंधित वेल्ड दोष है जो सतह पर प्रकट हो सकता है या सतह के नीचे छिपा रह सकता है।
पोरोसिटी वह गैस है जो धातु के ठंडा होने और कठोर होने के दौरान वेल्ड के अंदर फँस जाती है।
टीडब्ल्यूआई (TWI) द्वारा दी गई तकनीकी दिशा-निर्देश में इसे उन गुहाओं के रूप में वर्णित किया गया है जो वेल्ड पूल से मुक्त होने वाली गैस के ठोस होते धातु में जम जाने से बनती हैं। निर्माता यह भी उल्लेख करता है कि गोलाकार छिद्र दृश्यमान साक्ष्य के रूप में आम हैं, जबकि लंबवत दोष कीड़े के छिद्र (वर्महोल) या पाइपिंग के रूप में प्रकट हो सकते हैं।
वेल्ड में पोरोसिटी का क्या अर्थ है
शुरुआती लोगों के लिए जो पूछ रहे हैं वेल्डिंग में पोरोसिटी क्या है , इसे उन खाली स्थानों के रूप में सोचें जहाँ ठोस धातु होनी चाहिए थी। ये रिक्त स्थान महत्वपूर्ण हैं क्योंकि वे प्रभावी वेल्ड क्षेत्र को कम कर सकते हैं, दिखावट को खराब कर सकते हैं, रिसाव के मार्ग बना सकते हैं, और कोड तथा सेवा की स्थिति के आधार पर अतिरिक्त ग्राइंडिंग, मरम्मत या अस्वीकृति का कारण बन सकते हैं। सतही छिद्र हमेशा केवल सौंदर्यपूर्ण नहीं होते हैं। कुछ कार्यों में, दृश्यमान पोरोसिटी वेल्ड के गहरे भाग में अधिक विस्तृत गैस अवरोधन का संकेत दे सकती है।
फँसी हुई गैस क्यों कमजोर स्थान बनाती है
तकनीकी रूप से अधिक विस्तार से कहें तो, जब नाइट्रोजन, ऑक्सीजन या हाइड्रोजन वेल्ड पूल में प्रवेश करती हैं और समय रहते बाहर नहीं निकल पाती हैं, तो छिद्रता (पोरोसिटी) उत्पन्न होती है। खराब शील्डिंग के कारण चाप क्षेत्र में वायु प्रवेश कर सकती है। तेल, ग्रीस, पेंट, जंग, प्राइमर या जिंक कोटिंग जैसे दूषक पदार्थ गर्म किए जाने पर गैस उत्पन्न कर सकते हैं। कार्य-टुकड़े, फिलर, इलेक्ट्रोड्स या फ्लक्स पर नमी हाइड्रोजन के जोखिम को बढ़ा देती है। अस्थिर वेल्डिंग तकनीक, अत्यधिक नोज़ल दूरी, उच्च गैस प्रवाह टर्बुलेंस या हवा के झोंके सभी शील्डिंग सुरक्षा को बाधित कर सकते हैं। टीडब्ल्यूआई (TWI) के अनुसार, शील्डिंग गैस में केवल लगभग 1% वायु मिश्रण भी वितरित छिद्रता उत्पन्न कर सकता है।
- शील्डिंग गैस कवरेज की हानि
- गंदी या लेपित आधार धातु
- उपभोग्य सामग्री या जोड़ पर नमी
- गैस प्रवाह संबंधी समस्याएँ, रिसाव या हवा के झोंके
- वेल्ड पूल को अस्थिर करने वाली तकनीक
इन छिद्रों का पैटर्न और स्थान अक्सर केवल दोष के नाम से अधिक जानकारी प्रदान करता है, जिसी कारण वेल्ड बीड स्वयं पहला नैदानिक संकेत बन जाता है।
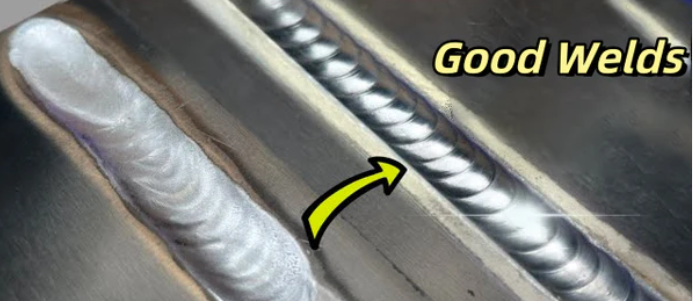
वेल्ड छिद्रता के प्रकार और उनके सुझाव
एक सुषिर मनका शायद ही कभी वास्तव में यादृच्छिक दिखता है। छिद्रों का आकार, उनके बीच की दूरी और स्थान आमतौर पर चाप क्षेत्र में क्या परिवर्तन हुआ, इसका पहला संकेत देते हैं। ऐसा करने से दृश्य निदान उपयोगी हो जाता है, जिससे कोई भी व्यक्ति नॉब घुमाना शुरू करने या केवल गैस प्रवाह को दोषी ठहराने से पहले ही समस्या का पता लगा सकता है। विभिन्न वेल्ड पोरोसिटी के प्रकार अक्सर अलग-अलग प्रारंभिक जाँच की ओर इशारा करते हैं, भले ही दोष का नाम समान लगता हो।
सामान्य पोरोसिटी पैटर्न और उनके सुझाव
मनके का उपयोग एक मानचित्र की तरह करें। सतह पर जो आप देखते हैं, वह अकेले कारण को सिद्ध नहीं करता है, लेकिन यह त्वरित रूप से खोज को सीमित करने में सहायता करता है।
| दृश्य उपस्थिति | संभावित मूल कारण | प्रारंभिक निरीक्षण बिंदु | संभावित सुधारात्मक कार्यवाही |
|---|---|---|---|
| मनके के अनुदिश यादृच्छिक रूप से फैले हुए बिखरे या वितरित छिद्र | अंतरालिक शील्डिंग की कमी, हल्का दूषण, नमी, अस्थिर गैस कवरेज | नॉजल की स्थिति, गैस पथ, जॉइंट और फिलर की हाल ही में की गई सफाई | सुरक्षा को सुसंगत बनाए रखें, दूषण को हटाएं, वेल्ड क्षेत्र से हवा के झोंकों को रोकें |
| एक छोटे क्षेत्र में समूहित छिद्रता | स्थानीय तेल, ग्रीस, जंग, प्राइमर, या तार या फिलर का दूषित हिस्सा | वह सटीक क्षेत्र जहाँ छिद्र समूहित होते हैं | उस क्षेत्र को पुनः साफ करें, दूषित उपभोग्य सामग्री को काट लें, तैयारी के बाद पुनः वेल्ड करें |
| वेल्ड स्टॉप पर क्रेटर छिद्रता या क्रेटर पाइप | अचानक आर्क स्टॉप, तीव्र सॉलिडिफिकेशन, अंत में पर्याप्त फिलर का अभाव | समापन तकनीक का अभ्यास करें और क्रेटर भरने का अभ्यास करें | क्रेटर को भरें, आर्क बंद करने को धीमा करें, उचित स्थितियों में ढाल-डाउन या रन-ऑफ टैब्स का उपयोग करें |
| बीड के पूरे फैलाव में एकसमान पिनहोल्स की पुनरावृत्ति | व्यवस्थित गैस-प्रवाह समस्या, बार-बार होने वाला दूषण, वायु का अंतर्प्रवाह | गैस प्रवाह की स्थिरता, होज़ लीक्स, स्पैटर से अवरुद्ध नोज़ल, वर्कशॉप के हवा के झोंके | कवरेज को स्थिर करें, टर्बुलेंस को कम करें, नोज़ल के भागों को साफ़ करें या प्रतिस्थापित करें |
| खुले गड्ढों या पिनहोल्स के रूप में दृश्यमान सतही संवेदनशीलता | अक्सर अधिक गंभीर वितरित संवेदनशीलता, कोटिंग्स या प्रमुख शील्डिंग विफलता से जुड़ा होता है | बीड का चेहरा, निकटस्थ कोटिंग्स और शील्डिंग की स्थिरता | केवल सौंदर्यपूर्ण समस्या मानकर नहीं चलना चाहिए; मरम्मत से पहले विस्तार की पुष्टि करें और स्रोत को ठीक करें |
| आरटी या यूटी द्वारा पाए गए उप-सतही संकेत | उसी दूषण, आर्द्रता या शील्डिंग समस्याओं से सतह के नीचे फँसी गैस | प्रक्रिया अनुपालन, उपभोग्य सामग्री की स्थिति, शील्डिंग का इतिहास | गैर-विनाशकारी परीक्षण (NDT) के साथ दोष की सीमा की पुष्टि करें, प्रक्रिया के अनुसार मरम्मत करें, पुनः वेल्डिंग से पहले दोष का स्रोत समाप्त करें |
| कीड़े के छेद (वर्महोल्स), या लंबित सुरंगनुमा छिद्र | गंभीर दूषण, मोटी पेंट या प्राइमर, दरारों या सीमित जोड़ों में फँसी गैस | जोड़ की ज्यामिति, कोटिंग की मोटाई, जोड़ रेखा के निकट दूषण | वेल्ड क्षेत्र से दूषण को हटाएं, गैस उत्पन्न करने वाली कोटिंग्स को कम करें, फिट-अप की समीक्षा करें |
| रैखिक छिद्रता या वेल्ड पथ के अनुदिश लंबित छिद्र | दोहराए गए गैस रिसाव, लगातार दूषित सीम, दोहराए गए तकनीकी या पैरामीटर असंतुलन | क्या दोष सीम के साथ एक सुस्पष्ट रेखा में निरंतर रूप से अनुसरण करता है | दोहराए गए स्रोत की मरम्मत करें, सीम को पुनः साफ़ करें, दोहराए गए तकनीकी मुद्दे को सुधारें |
सतही छिद्रों से गहरे वेल्डिंग समस्याओं का संकेत
दृश्यमान पिनहोल्स को पहचानना आसान होता है, जो उपयोगी है, लेकिन उन्हें जल्दी से अनदेखा नहीं किया जाना चाहिए। टीडब्ल्यूआई (TWI) के मार्गदर्शन के अनुसार, सतह पर दिखाई देने वाले छिद्र आमतौर पर व्यापक रूप से फैली हुई सूक्ष्म छिद्रता का संकेत देते हैं। सरल भाषा में कहें तो, यदि गैस सतह तक पहुँच गई है, तो शायद उसके ठीक नीचे भी अधिक मात्रा में फँसी हुई है। इसीलिए सतही छिद्रता केवल दिखावटी समस्या नहीं, बल्कि गुणवत्ता की चेतावनी भी हो सकती है।
छिपे हुए छिद्र चित्र को और जटिल बना देते हैं। उप-सतही छिद्रता का पता लगाने के लिए आमतौर पर रेडियोग्राफी और अल्ट्रासोनिक परीक्षण का उपयोग किया जाता है, और टीडब्ल्यूआई (TWI) नोट करता है कि छिद्रता के विश्लेषण के लिए रेडियोग्राफी आमतौर पर अधिक प्रभावी होती है। यदि वेल्ड बीड उचित प्रतीत होता है, लेकिन निरीक्षण में फिर भी गोलाकार कोष्ठों का पता चलता है, तो मूल कारण की खोज आमतौर पर एक ही संदिग्ध कारकों पर वापस आ जाती है: शील्डिंग, दूषण, नमी, या विलायन पूल के कितनी तेज़ी से जमने की दर।
जब कीड़े के छेद (वर्महोल्स) और रैखिक छिद्रता निदान को बदल देते हैं
द वेल्डिंग में कीड़े के छेद (वर्महोल) दोष मामला इसलिए महत्वपूर्ण है क्योंकि इसका आकार निदान को प्रभावित करता है। कुछ अलग-अलग गैस के बुलबुलों के बजाय, कीड़े के छेद (वर्महोल्स) से संकेत मिलता है कि वेल्ड जमने के दौरान गैस की एक बड़ी मात्रा उत्पन्न हुई और फँस गई। TWI कीड़े के छेदों को सतह की गंभीर संदूषण, मोटी पेंट या प्राइमर, और ऐसी जोड़ की स्थितियों से जोड़ता है जो गैस को आसानी से फँसाने के लिए दरार के समान होती हैं, विशेष रूप से फिलेट-वेल्डेड टी-जोइंट्स में।
रैखिक संरंध्रता एक अलग दिशा में संकेत करता है। जब छिद्र एक पंक्ति में दिखाई देते हैं, या जब पाइपिंग संरंध्रता वेल्ड के अनुदिश लंबित विशेषताएँ दिखाता है, तो समस्या अक्सर यादृच्छिक नहीं, बल्कि दोहराव वाली होती है। सीम के एक भाग के साथ सामग्री संदूषित हो सकती है, या शील्डिंग पूरे पास के दौरान एक ही तरह से बाधित हो सकती है। Xiris पैटर्न कैटलॉग भी रैखिक और कीड़े के छेद वाले पैटर्न को सुसंगत प्रक्रिया दोषों, संदूषण और गैस-कवरेज समस्याओं से जोड़ते हैं।
यही बीड को पढ़ने का वास्तविक मूल्य है। पैटर्न क्षेत्र को संकुचित करता है, लेकिन फिर भी कई संभावित मार्ग खुले छोड़ देता है, और पोरोसिटी अक्सर उनमें से एक से अधिक के एक साथ होने के कारण आती है।
सभी वेल्डिंग प्रक्रियाओं में वेल्ड पोरोसिटी के कारण
जब पोर पैटर्न आपको सही दिशा में मार्गदर्शन करता है, तो वास्तविक कार्य स्रोत पर शुरू होता है। अधिकांश वेल्डिंग विधियों में, वेल्ड पोरोसिटी के कारण आमतौर पर चार व्यापक श्रेणियों में आते हैं: गंदी बेस मेटल, खराब गैस कवरेज, गीले या नष्ट हुए उपभोग्य सामान, और पर्यावरणीय हस्तक्षेप। व्यवहार में, ये अक्सर एक-दूसरे के ओवरलैप करते हैं। एक बीड में छिद्र हो सकते हैं क्योंकि जॉइंट थोड़ा तेलीय था, नॉज़ल पर स्पैटर का जमाव था, और एक पंखा एक साथ कार्य क्षेत्र के पार हवा को हिला रहा था। इसीलिए बुद्धिमान ट्रबलशूटिंग प्रमुख पैरामीटर परिवर्तनों से पहले मूलभूत जाँच के साथ शुरू होती है।
वेल्ड पूल में गैस को फँसाने वाला दूषण
दूषण वेल्डिंग में पोरोसिटी के सबसे आम कारणों में से एक है जब आर्क द्वारा पेंट, ग्रीस, तेल, गोंद, जंग, मिल स्केल, प्लेटिंग अवशेष या नमी को गर्म किया जाता है, तो वे गलित पूल में गैसें छोड़ सकते हैं। फैब्रिकेटर विशेष रूप से उल्लेख करता है कि मिल स्केल और जंग पर वेल्डिंग करने से अपघटन गैसें बन सकती हैं, जबकि जिंक जैसी कोटिंग्स तेज़ी से वाष्पित हो सकती हैं और गंभीर गैस निकास का कारण बन सकती हैं।
- वेल्ड क्षेत्र के निकट पेंट, प्राइमर, तेल, ग्रीस, गोंद, जंग और मिल स्केल की जाँच करें।
- कार्य-टुकड़े के अतिरिक्त भी देखें। गंदा फिलर तार, दूषित GTAW फिलर और यहाँ तक कि गंदे दस्ताने भी दूषक पदार्थ जोड़ सकते हैं।
- एंटी-स्पैटर उपयोग की समीक्षा करें। अतिरिक्त उत्पाद गैस में उबल सकता है और पूल को दूषित कर सकता है।
- यदि छिद्रता स्थानीयकृत है, तो संपूर्ण प्रक्रिया को बदलने के बजाय पहले जोड़ के उसी खंड का निरीक्षण करें।
गैस प्रवाह और हवा के झोंकों के कारण शील्डिंग विफलताएँ
बहुत वेल्डिंग में छिद्रता के कारण फिर से कमजोर शील्डिंग पर लौटें, लेकिन हमेशा स्पष्ट तरीके से नहीं। एक खाली सिलेंडर, किंक वाली होज़, क्षतिग्रस्त O-रिंग, जली हुई होज़, दूषित गैस लाइन, अवरुद्ध नॉज़ल, या रिसाव वाला कनेक्शन — ये सभी शील्डिंग को कम कर सकते हैं। गैस प्रवाह जो बहुत अधिक हो, भी टर्बुलेंस पैदा कर सकता है और बाहरी वायु को वेल्ड क्षेत्र में खींच सकता है, जिसका वर्णन दोनों OTC DAIHEN और द फैब्रिकेटर दिशानिर्देश में किया गया है।
- पुष्टि करें कि सिलेंडर खाली नहीं है।
- कट, किंक, कुचलाव या दूषण के लिए होज़ का निरीक्षण करें।
- स्पैटर द्वारा अवरोध या संकीर्णन के लिए नॉज़ल खुलने की जाँच करें।
- यदि गैस कवरेज असंगत प्रतीत होती है, तो टॉर्च या गन की स्थिति की पुष्टि करें।
- खुले रूट्स या जॉइंट गैप्स के लिए ध्यान रखें, जो पीछे की ओर से वायु को अंदर खींच सकते हैं।
नमी, उपभोग्य सामग्री और सतह तैयारी की गलतियाँ
नमी का पता लगाना आसान होता है, लेकिन अक्सर इसे बहुत देर से दोषी माना जाता है। गीले इलेक्ट्रोड, फ्लक्स-कोर्ड वायर संबंधी समस्याएँ, SAW फ्लक्स में नमी का अवशोषण, ठंडी प्लेट पर संघनन (कंडेनसेशन), या जॉइंट पर पानी—ये सभी वेल्ड में गैस प्रविष्ट करा सकते हैं। फैब्रिकेटर नोट करता है कि SMAW इलेक्ट्रोड, FCAW उपभोग्य सामग्री और SAW फ्लक्स यदि खराब तरीके से भंडारित किए जाएँ, तो वे नमी को अवशोषित कर सकते हैं। इसलिए उपभोग्य सामग्री की स्थिति धातु की सफाई के समान ही महत्वपूर्ण है।
- वेल्डिंग से पहले जॉइंट की सफाई और शुष्कता की पुष्टि करें।
- शिफ्ट्स के बीच इलेक्ट्रोड, वायर और फ्लक्स के भंडारण के तरीके की समीक्षा करें।
- वोल्टेज या एम्पियरेज बदलने से पहले फिलर की स्थिति का निरीक्षण करें।
- भारी अनुभागों, लैप जॉइंट्स या ठंडे क्षेत्रों से लाई गई धातु पर संघनन की जाँच करें।
- ऐसे पंखे, खुले दरवाज़े और निकटस्थ वायु प्रवाह की जाँच करें जो गैस कवरेज को बाधित कर सकते हैं।
ये वेल्डिंग में छिद्रता (पोरोसिटी) के अधिकांश कारणों के पीछे सार्वभौमिक मार्ग हैं । समस्या यह है कि प्रत्येक वेल्डिंग प्रक्रिया इन्हें अलग-अलग तरीके से उजागर करती है, इसलिए बीड पर एक ही छिद्र GMAW में एक बात को दर्शाता है और GTAW, SMAW या FCAW में कुछ और अर्थ रख सकता है।
MIG वेल्डिंग और अन्य प्रक्रियाओं में सुषिरता
एक गोलाकार छिद्र बीड़ पर समान दिख सकता है, लेकिन इसके पीछे की प्रक्रिया निदान को बदल देती है। यही कारण है कि mIG वेल्डिंग में सुषिरता tIG, स्टिक, फ्लक्स-कोर्ड या सबमर्ज्ड आर्क वेल्डिंग में सुषिरता के समान तरीके से नहीं ढूंढ़ी जानी चाहिए। सबसे त्वरित ट्रबलशूटिंग कदम है कि पहले दोष को प्रक्रिया के साथ मिलाया जाए। प्रत्येक विधि वेल्ड पूल की रक्षा अलग तरीके से करती है, अलग-अलग उपभोग्य सामग्री का उपयोग करती है, और अपने विशिष्ट भविष्यवाणी योग्य स्थानों पर विफल होने की प्रवृत्ति रखती है।
MIG वेल्ड्स में सुषिरता क्यों सामान्यतः विकसित होती है
GMAW के साथ, शील्डिंग गैस का आवरण गलित पूल के चारों ओर उजागर होता है, इसलिए MIG वेल्डिंग सुषिरता अक्सर गन के सामने के सिरे या गैस पथ के किसी भी स्थान पर शुरू होती है। मिलर ने अपर्याप्त गैस कवरेज, गंदी आधार सामग्री, अत्यधिक गन कोण, गीले या दूषित सिलेंडर, और नॉज़ल के पार तार का अत्यधिक बाहर निकलना आदि को सामान्य कारणों के रूप में सूचीबद्ध किया है। बर्नार्ड और ट्रेगास्किस अवरुद्ध या छोटे आकार के नॉज़ल, स्पैटर का जमाव, क्षतिग्रस्त होज़ या O-रिंग्स, दूषित लाइनर्स और गंदे तार को भी जोड़ते हैं। शॉप की भाषा में, सुषिर MIG वेल्ड अक्सर अत्यधिक स्टिकआउट, स्पैटर से भरा हुआ नोज़ल, खराब संपर्क-टिप रिसेस, रिसाव, हवा के झोंके, या तार द्वारा स्वयं पिघले हुए धातु के पुंड में लाए गए दूषण के कारण होते हैं।
टीआईजी, स्टिक, फ्लक्स कोर्ड और एसएडब्ल्यू के कारणों में क्या अंतर है
टीआईजी अभी भी शील्डिंग गैस पर निर्भर करता है, लेकिन संभावित विफलता के बिंदुओं में बदलाव आ जाता है। फैब्रिकेटर संदूषित फिलर, गंदे दस्ताने, अत्यधिक गैस प्रवाह जो टर्बुलेंस पैदा करता है, क्षतिग्रस्त टॉर्च-कैप सील, होज़ लीक्स और हवा के झोंकों को जीटीएडब्ल्यू (GTAW) के संभावित कारकों के रूप में इंगित करता है। स्टिक वेल्डिंग में खोज फिर से बदल जाती है, क्योंकि टॉर्च पर गैस की आपूर्ति करने के लिए कोई अलग शील्डिंग नोज़ल नहीं होती है। यहाँ, एसएमएडब्ल्यू (SMAW) इलेक्ट्रोड्स में नमी, एक खुले रूट के माध्यम से वायु का प्रवेश और स्थानीय हवा के झोंके नोज़ल के आकार की तुलना में कहीं अधिक महत्वपूर्ण होते हैं। फ्लक्स-कोर्डेड वेल्डिंग दो मार्गों में विभाजित हो सकती है। गैस-शील्डेड एफसीएडब्ल्यू (FCAW) में एमआईजी (MIG) के समान ही गैस कवरेज के कई समान जोखिम होते हैं, जबकि एफसीएडब्ल्यू वायर स्वयं भी खराब भंडारण के कारण नमी को अवशोषित कर सकता है। एसएडब्ल्यू (SAW) समस्या को फ्लक्स हैंडलिंग की ओर अगले चरण में स्थानांतरित कर देता है। फैब्रिकेटर नोट करता है कि सबमर्ज्ड आर्क फ्लक्स एक स्पंज की तरह नमी को अवशोषित कर सकता है, इसलिए शुष्क भंडारण और पूर्ण फ्लक्स कवरेज प्राथमिक जाँच बन जाते हैं।
समस्या को तेज़ी से हल करने वाली प्रक्रिया-विशिष्ट जाँचें
वोल्टेज, एम्पियरेज या यात्रा गति को किसी भी प्रकार से बदलने से पहले, उस विशिष्ट प्रक्रिया में विफल होने की सबसे अधिक संभावना वाले घटकों का निरीक्षण करें।
| प्रक्रिया | सामान्य सूक्ष्म छिद्रता के कारण | पहले क्या निरीक्षण करना चाहिए | सबसे प्रभावी सुधारात्मक कार्यवाही |
|---|---|---|---|
| MIG, या GMAW | गैस कवरेज का नुकसान, अत्यधिक स्टिकआउट, अवरुद्ध या छोटे आकार का नोज़ल, गंदा तार या लाइनर, रिसाव, हवा के झोंके | नोज़ल का खुला हिस्सा, कॉन्टैक्ट-टिप का अंदर की ओर धंसा हुआ भाग, गैस होज़ और ओ-रिंग्स, तार की स्थिति | स्थिर शील्डिंग को बहाल करना, फ्रंट-एंड के उपभोग्य भागों को साफ़ करना या बदलना, स्टिकआउट को कम करना, दूषण को हटाना |
| टिग, या जीटीएडब्ल्यू | दूषित फिलर, गंदी हैंडलिंग, अत्यधिक गैस प्रवाह की अस्थिरता, क्षतिग्रस्त टॉर्च-कैप सील, गैस रिसाव, हवा के झोंके | फिलर की सफाई, टॉर्च-कैप सील की स्थिति, होज़ की अखंडता, गैस प्रवाह की स्थिरता | फिलर की साफ़ हैंडलिंग, रिसाव या सील की मरम्मत, शील्डिंग और टॉर्च की स्थिति को स्थिर करना |
| स्टिक, या एसएमएडब्ल्यू | इलेक्ट्रोड्स में नमी, हवा में खुली जड़ का खिंचाव, वेल्ड क्षेत्र के आसपास की हवा के झोंके | इलेक्ट्रोड संग्रहण की स्थिति, जॉइंट जड़ का खुलना, आर्क के निकट हवा का प्रवाह | उचित रूप से संग्रहित शुष्क इलेक्ट्रोड्स का उपयोग करें, क्षेत्र को हवा के झोंकों से सुरक्षित रखें, जॉइंट सेटअप को सुधारें |
| फ्लक्स-कोर्ड, या FCAW | तार में नमी का अवशोषण, गलत गन कोण, हवा के झोंके, गैस-शील्डेड एफसीएडब्ल्यू में गैस की हानि | तार की स्थिति, स्थानीय हवा का प्रवाह, यदि तार बाह्य शील्डिंग का उपयोग करता है तो गैस सेटअप | तार को बदलें या उसकी स्थिति सुधारें, हवा के झोंकों को कम करें, कोण और शील्डिंग विधि की पुनः जाँच करें |
| सबमर्ज्ड आर्क, या एसएडब्ल्यू | फ्लक्स में नमी, खराब फ्लक्स संग्रहण, फ्लक्स का अपूर्ण आवरण | फ्लक्स का हैंडलिंग, संग्रहण प्रथाएँ, पुनः उपयोग में लाए गए फ्लक्स की स्थिति | उचित रूप से संग्रहित शुष्क फ्लक्स पर वापस जाएँ और वेल्ड पर फ्लक्स के पूर्ण आवरण को पुनः स्थापित करें |
प्रक्रिया-प्रथम निदान अनेक अनुमानों को समाप्त कर देता है। फिर भी, एक और परत फिर से संभावनाओं को बदल देती है: कार्बन स्टील, स्टेनलेस स्टील और एल्यूमीनियम प्रदूषण और गैस के फँसने के प्रति एक जैसी प्रतिक्रिया नहीं करते, भले ही वेल्डिंग प्रक्रिया बिल्कुल समान रहे।
धातु के प्रकार के कारण वेल्ड पोरोसिटी के निदान में क्यों परिवर्तन आता है
एक ही छिद्र का आकार हमेशा एक ही मूल कारण की ओर नहीं इशारा करता। व्यवहार में, धातु में पोरोसिटी को आधार सामग्री के साथ-साथ प्रक्रिया के माध्यम से भी पढ़ा जाना चाहिए। कार्बन स्टील, स्टेनलेस स्टील और एल्यूमीनियम चाप में विभिन्न सतह स्थितियाँ प्रवेश कराते हैं, और यह बदल देता है कि आपको पहले क्या निरीक्षण करना चाहिए। मिलर के मार्गदर्शन के अनुसार, एल्यूमीनियम कार्बन स्टील की तुलना में सफाई और भंडारण में ढील के प्रति कहीं अधिक सख्त होता है। होबार्ट ब्रदर्स ने एल्यूमीनियम ऑक्साइड के जलयोजित रूप, हाइड्रोकार्बन और नमी से उत्पन्न हाइड्रोजन को एल्यूमीनियम वेल्ड पोरोसिटी का मुख्य कारण बताया है।
कार्बन स्टील, स्टेनलेस स्टील और एल्यूमीनियम के विभिन्न व्यवहार का कारण
कार्बन स्टील में आमतौर पर जंग, मिल स्केल, कोटिंग्स, तेल या शॉप में जमा मैल की समस्या सबसे पहले आती है। फैब्रिकेटर नोट करते हैं कि जंग और मिल स्केल से अपघटन गैसें बन सकती हैं, जबकि जिंक कोटिंग्स चाप में तेज़ी से वाष्पीकृत हो सकती हैं। इसीलिए स्टील की सुराखदारता (पोरोसिटी) अक्सर सतह की स्थिति से संबंधित होती है। एल्यूमीनियम भिन्न है। इसकी ऑक्साइड परत नमी को अवशोषित कर सकती है, जलयोजित हो सकती है और गर्म किए जाने पर हाइड्रोजन मुक्त कर सकती है, जिससे एल्यूमीनियम शुद्धता और शुष्कता दोनों के प्रति विशेष रूप से संवेदनशील हो जाता है। स्टेनलेस स्टील भी सामान्य शील्डिंग और दूषण नियमों का पालन करता है, लेकिन फैब्रिकेटर यह भी नोट करते हैं कि स्टेनलेस और उच्च-निकल वायर्स दूषकों को आकर्षित करने के प्रति विशेष रूप से संवेदनशील होते हैं, अतः फिलर के नियंत्रण पर अतिरिक्त ध्यान देने की आवश्यकता होती है।
ऑक्साइड्स, नमी और सतही फिल्में प्रत्येक धातु को कैसे प्रभावित करती हैं
| सामग्री | संभावित सुराखदारता के स्रोत | पहले क्या निरीक्षण करना चाहिए | तैयारी पर जोर |
|---|---|---|---|
| कार्बन स्टील | जंग, मिल स्केल, पेंट, ग्रीस, तेल, जिंक कोटिंग्स, नमी | जॉइंट के फलक, किनारे, कोटेड क्षेत्र, दृश्यमान ऑक्सीकरण, शुष्कता | वेल्ड क्षेत्र के पास जंग, स्केल और कोटिंग्स को हटा दें। जंक्शन को सूखा रखें। |
| स्टेनलेस स्टील | तेल, वसा, पेंट, दूषित भराव, गंदे दस्ताने, परिरक्षण में गड़बड़ी | भरने की सफाई, हैंडलिंग प्रथाएं, गैस कवरेज, अस्तर या तार की दूषितता | भरने और संपर्क सतहों पर अधिक सख्त संदूषण नियंत्रण का प्रयोग करें। साफ रखो। |
| एल्युमीनियम | हाइड्रेटेड ऑक्साइड, हाइड्रोकार्बन जैसे तेल या स्नेहक, वायुमंडलीय नमी, दूषित शील्डिंग गैस | सूखापन, ऑक्साइड हटाने, जोड़ों के किनारों, भंडारण की स्थिति, भराव की सफाई | पहले तेल को कम करें, ऑक्साइड को हटा दें और वेल्डिंग से पहले बेस मेटल और भराव को सूखा रखें। |
यही कारण है कि एक ही पिनहोल से अलग-अलग निष्कर्ष निकल सकते हैं। यदि आप देखते हैं धातु पर छिद्र एक ही मशीन और प्रक्रिया का उपयोग करने के बाद, कार्बन स्टील आपको जंग या पैमाने की ओर ले जाता है, जबकि एल्यूमीनियम आपको ऑक्साइड और नमी की ओर धकेलता है।
विभिन्न सामग्रियों को वेल्ड करने से पहले सफाई की प्राथमिकताएँ
कार्बन स्टील के लिए, दृश्यमान ऑक्सीकरण, शॉप संदूषण और कोटिंग्स पर ध्यान केंद्रित करें। स्टेनलेस स्टील के लिए, वेल्ड क्षेत्र और फिलर को स्थानांतरित तेल और गंदगी से मुक्त रखें। एल्यूमीनियम के लिए, मिलर की सिफारिश है कि सामग्रि सूखी हो, इसे एक साफ तौलिये से डिग्रीज़ किया जाए, और वेल्डिंग से पहले ऑक्साइड परत को स्टेनलेस स्टील के ब्रश से हटा दिया जाए। मिलर यह भी बताते हैं कि एल्यूमीनियम को ऊर्ध्वाधर रूप से संग्रहित करने से टुकड़ों के बीच फँसी नमी कम हो जाती है।
सामग्रि का प्रकार निदान को तेज़ी से संकुचित कर देता है, लेकिन इसे पूरा नहीं करता है। यहाँ तक कि पूरी तरह से साफ किया गया धातु भी तब गैस को फँसा सकता है जब सेटअप और तकनीक शील्डिंग एन्वलप के खिलाफ काम करने लगते हैं।
सेटअप और तकनीकी त्रुटियों से होने वाली वेल्डिंग छिद्रता
धातु को सही ढंग से साफ करने के बाद भी, वेल्डिंग छिद्रता तब भी दिखाई दे सकती है यदि सेटअप या हाथ की गति पूल के चारों ओर शील्डिंग को बाधित कर दे। यही कारण है कि वेल्ड छिद्रता हमेशा सतह-तैयारी की समस्या नहीं होती है। कई मामलों में, गैस आवरण अस्थिर हो जाता है, आर्क स्थिरता खो देता है, या गलित पूल इतनी जल्दी ठोस हो जाता है कि गैसें साफ़ तरीके से बाहर नहीं निकल पाती हैं।
गैस प्रवाह, आर्क लंबाई और स्टिकआउट की समस्याएँ
शील्डिंग गैस को स्थिर होना चाहिए, अत्यधिक नहीं। बहुत कम प्रवाह वेल्ड पूल को वायु के संपर्क में आने के लिए खुला छोड़ देता है। बहुत अधिक प्रवाह भी उतना ही हानिकारक हो सकता है, क्योंकि टर्बुलेंस के कारण बाहरी वायु शील्ड के अंदर वापस आ सकती है। इंडोर MIG कार्य के लिए, एमिन अकादमी 15 से 25 CFH को एक सामान्य सीमा के रूप में सूचीबद्ध करती है और यह भी नोट करती है कि अत्यधिक प्रवाह टर्बुलेंस पैदा कर सकता है। स्टिकआउट का भी महत्व है। टिकवेल्ड कई MIG अनुप्रयोगों के लिए लगभग 1/4 से 3/8 इंच की एक सुसंगत इलेक्ट्रोड एक्सटेंशन की सिफारिश करता है। जब तार बहुत अधिक बाहर निकल जाता है, तो आर्क स्थिरता और शील्डिंग नियंत्रण दोनों खराब हो जाते हैं।
- सबसे पहले फ्लोमीटर की जाँच करें, फिर पुष्टि करें कि होज़, फिटिंग्स और O-रिंग्स में कोई रिसाव नहीं है।
- गैस प्रवाह को सीमित या पुनर्निर्देशित करने वाले स्पैटर निर्माण के लिए नॉज़ल का निरीक्षण करें।
- यदि गन कार्य से बहुत दूर महसूस होती है, तो स्टिकआउट को छोटा करें और तार या गैस बदलने से पहले पुनः परीक्षण करें।
- यदि गैस प्रवाह बढ़ाने के बाद से छिद्रता (पोरोसिटी) शुरू हुई है, तो गैस को फिर से बढ़ाने के बजाय टर्बुलेंस को कम करें।
टॉर्च का कोण, यात्रा गति और नोज़ल की दूरी में त्रुटियाँ
गन की स्थिति एक साफ वेल्ड पूल को उतनी ही आसानी से उजागर कर सकती है जितनी आसानी से एक गंदा जॉइंट को उजागर कर सकती है। एमिन अकादमी चेतावनी देता है कि लगभग 20 डिग्री से अधिक के टॉर्च कोण शील्डिंग कवरेज को बाधित कर सकते हैं, जबकि अधिक नियंत्रित 10 से 15 डिग्री का पुश कोण MIG में सुरक्षा बनाए रखने में सहायता करता है। नोज़ल से कार्य-सतह की लंबी दूरी गैस को बहुत अधिक फैला देती है और पूल को सुरक्षा के बिना छोड़ देती है। यात्रा गति फिर से चित्र को बदल देती है। मिलर दिखाता है कि बहुत तेज़ गति से चलने पर संकरी, अस्थिर बीड बनती है जिसका जोड़ (टाई-इन) कमज़ोर होता है, जबकि बहुत धीमी गति से चलने पर अतिरिक्त ऊष्मा जुड़ जाती है और बीड चौड़ी हो जाती है। इनमें से कोई भी स्थिति गैस को अलग तरह से फँसा सकती है, क्योंकि पूल अब भविष्यवाणि योग्य ढंग से व्यवहार नहीं कर रहा है।
- पूरे पास के दौरान नोज़ल के जॉइंट के साथ लगातार करीब रहने का ध्यान रखें।
- पूल के सामने के हिस्से को उजागर करने वाले अत्यधिक पुश या ड्रैग कोणों को कम करें।
- यदि बीड संकरी और असमान है, तो थोड़ी धीमी, स्थिर यात्रा गति का परीक्षण करें।
- यदि बीड अत्यधिक चौड़ी और धीमी है, तो ऊष्मा इनपुट की समीक्षा करें और स्थान पर लंबे समय तक ठहरने से बचें।
वोल्टेज, एम्पियरेज और ऊष्मा संतुलन के संकेत
जब लोग पूछते हैं वेल्ड में छिद्रता का क्या कारण होता है सफाई के बाद भी यदि सब कुछ ठीक लगता है, तो अस्थिर आर्क सेटिंग्स अक्सर इसके उत्तर का हिस्सा होती हैं। मिलर नोट करता है कि कम वोल्टेज खराब आर्क स्टार्ट और खराब नियंत्रण का कारण बन सकता है, जबकि अत्यधिक वोल्टेज एक अशांत वेल्ड पूल और असंगत प्रवेशन का कारण बन सकता है। MIG में, वायर फीड गति भी एम्पियरेज को प्रभावित करती है, इसलिए बहुत अधिक या बहुत कम सेटिंग्स बीड के आकार और पूल के व्यवहार को बदल देती हैं। यदि पूल बहुत तेज़ी से जम जाता है, तो गैसें बाहर नहीं निकल पातीं। यदि यह बहुत अनियमित हो जाता है, तो शील्डिंग विफल हो जाती है और वायु मिश्रण में प्रवेश कर सकती है।
- एक साथ कई नियंत्रणों को समायोजित करने से पहले बीड को पढ़ें।
- स्टबिंग, अनियमित आर्क व्यवहार, या छिड़काव के अत्यधिक कठोर स्प्रे की जाँच करें।
- एक समय में एक चर को समायोजित करें, फिर बीड के आकार, ध्वनि और छिद्र पैटर्न की तुलना करें।
- गैस डिलीवरी और गन की स्थिति के साथ-साथ वोल्टेज और वायर फीड गति का पुनः निरीक्षण करें, अलग-अलग नहीं।
इसलिए वेल्ड में छिद्रता अक्सर कई छोटी सेटअप त्रुटियों के एक साथ जमा होने से आती है। एक अनुशासित निरीक्षण क्रम आमतौर पर यादृच्छिक समायोजन की तुलना में वास्तविक कारण को तेज़ी से खोजता है।
छिद्रता वेल्ड दोष ट्राउबलशूटिंग कार्यप्रवाह
एक छिद्रयुक्त बीड अनुमान लगाने को आमंत्रित करती है। इसे रोकें। जब एक छिद्रता वेल्ड दोष उत्पादन के दौरान प्रकट होता है, तो सबसे तेज़ उत्तर आमतौर पर वेल्ड सिस्टम की क्रमबद्ध जाँच से मिलता है, न कि एक साथ वोल्टेज, वायर फीड और यात्रा गति में परिवर्तन करने से। TWI के नोट्स में मार्गदर्शन दिया गया है कि सतह पर खुलने वाले छिद्र अक्सर व्यापक रूप से वितरित छिद्रता की एक बड़ी मात्रा को दर्शाते हैं, इसलिए आपके द्वारा देखा गया पहला छोटा छिद्र समस्या का केवल एक हिस्सा हो सकता है।
जब छिद्र प्रकट होते हैं तो निरीक्षण के लिए पहली तीन चीज़ें
वहाँ से शुरू करें जहाँ विफलताएँ सबसे अधिक बार और सबसे अचानक होती हैं:
सबसे पहले, गैस डिलीवरी की जाँच करें। सुनिश्चित करें कि सिलेंडर खाली न हो, रेगुलेटर और फ्लोमीटर काम कर रहे हों, और गैस पथ में कोई रिसाव, कटी हुई होज़, क्षतिग्रस्त O-रिंग, दबी हुई लाइन या दोषपूर्ण कनेक्शन न हो। फैब्रिकेटर दोषपूर्ण सोलनॉइड्स और दूषित होज़ को भी वास्तविक कारकों के रूप में चिह्नित करता है।
दूसरा, आर्क पर शील्डिंग की जाँच करें। फैन, खुले दरवाज़े, निकटस्थ वायु प्रवाह, अत्यधिक नॉज़ल दूरी, खराब गन कोण और अत्यधिक उच्च गैस प्रवाह सभी कवरेज को बाधित कर सकते हैं और वेल्ड क्षेत्र में वायु को आकर्षित कर सकते हैं।
तीसरा, नॉज़ल, उपभोग्य भागों और जॉइंट सतह का निरीक्षण करें। स्पैटर से अवरुद्ध नॉज़ल, आर्द्र इलेक्ट्रोड या फ्लक्स, गंदा फिलर तार, तेल, ग्रीस, जंग, प्राइमर, जिंक और कार्य टुकड़े पर नमी — ये सभी संक्षिप्त सूची में शामिल हैं।
गैस डिलीवरी से लेकर सतह तैयारी तक एक चरणबद्ध कार्यप्रवाह
- शील्डिंग गैस आपूर्ति की पुष्टि करें। सही गैस की उपलब्धता की पुष्टि करें और यह सुनिश्चित करें कि वह वास्तव में टॉर्च या गन तक पहुँच रही हो।
- रिसाव या अवरोध के लिए गैस पथ की जाँच करें। मशीन की सेटिंग्स को समायोजित करने से पहले होज़, फिटिंग्स, सील्स, नॉज़ल और फ्रंट-एंड भागों का निरीक्षण करें।
- ड्राफ्ट और टर्बुलेंस को हटा दें। टीडब्ल्यूआई (TWI) के नोट्स में उल्लेख है कि लगभग 1 प्रतिशत भी वायु प्रविष्टि वितरित संरचनात्मक सूक्ष्मछिद्रता (पोरोसिटी) का कारण बन सकती है। अधिक गैस प्रवाह सदैव बेहतर नहीं होता है, यदि वह टर्बुलेंस उत्पन्न करता है।
- नॉज़ल की स्थिति और तकनीक का निरीक्षण करें। यदि नॉज़ल धातु के पिघले हुए तरल के धब्बे (पड़ल) से बहुत दूर है या कोण अत्यधिक तीव्र है, तो शील्डिंग फैल जाती है और वायु पीछे से प्रवेश कर सकती है।
- उपभोग्य सामग्री की स्थिति की समीक्षा करें। इलेक्ट्रोड्स, फ्लक्स या एसएडब्ल्यू (SAW) फ्लक्स में आर्द्रता के अवशोषण के साथ-साथ भराव सामग्री या तार पर दूषण की जाँच करें।
- सफाई और जॉइंट की स्थिति की पुनः जाँच करें। वेल्ड क्षेत्र और उसके निकट के क्षेत्र में पेंट, तेल, ग्रीस, जंग, मिल स्केल और कोटिंग्स को हटा दें। खुले मूल (रूट्स) और दरारों पर ध्यान दें, जो गैस को अंदर खींच सकते हैं या फँसा सकते हैं।
- पैरामीटर्स को अंत में और एक समय में एक करके समायोजित करें। आर्क अस्थिरता, तीव्र जमाव और दुर्बल क्रेटर स्टॉप तकनीक समस्या को और बढ़ा सकती है। वेल्ड में छिद्रता लेकिन इन्हें स्पष्ट गैस और दूषण जाँच के बाद समीक्षा की जानी चाहिए।
जब दृश्यमान सुषिरता गहरे पुनर्कार्य जोखिम को इंगित करती है
यदि सतह पर छिद्र दिखाई देते हैं, तो यह नहीं मानें कि दोष केवल सौंदर्यपूर्ण है। भाग को मिश्रित करने, रंगने या आगे भेजने से पहले इसकी सीमा की पुष्टि करें।
यहीं पर कई वेल्डिंग दोष सुषिरता निर्णय गलत हो जाते हैं। TWI कहता है कि सतह पर उभरे हुए छिद्र आमतौर पर महत्वपूर्ण वितरित सुषिरता को इंगित करते हैं, और यह यह भी उल्लेख करता है कि इस दोष का पता लगाने और विशेषता निर्धारित करने के लिए रेडियोग्राफी, अल्ट्रासोनिक निरीक्षण की तुलना में आमतौर पर अधिक प्रभावी होती है। यदि आप यह निर्णय ले रहे हैं कि क्या मरम्मत करनी है या अस्वीकार करना है, तो कृपया कोई काल्पनिक स्वीकृति सीमा न अपनाएँ, बल्कि लागू कोड, WPS, निरीक्षण योजना और ग्राहक की आवश्यकताओं का पालन करें। दूसरे शब्दों में, जब लोग पूछते हैं वेल्ड में सुषिरता के क्या कारण हैं , तो बेहतर प्रश्न यह है कि कौन सा नियंत्रण पहले विफल हुआ, और क्या यही विफलता अगले भाग पर भी दोहराए जाने की संभावना है, जब तक कि प्रक्रिया को सख्त नहीं किया जाता।
वेल्डिंग उत्पादन में सुषिरता को रोकने के उपाय
वह अनुशासन अगले भाग को स्थापित करने से पहले ही सबसे अधिक महत्वपूर्ण होता है। यदि आप पूछ रहे हैं वेल्डिंग में सूक्ष्म छिद्रता (पोरोसिटी) को रोकने का तरीका , तो उत्तर कोई एक जादुई समायोजन नहीं है। यह एक दोहराया जा सकने वाला नियंत्रण योजना है जो गैस कवरेज को स्थिर रखती है, सतहों को साफ़ रखती है, उपभोग्य सामग्री को शुष्क रखती है, और निरीक्षण को इतना निकट रखती है कि विचलन को शुरुआत में ही पकड़ा जा सके। ABICOR BINZEL और Mecaweld का मार्गदर्शन लगातार एक ही पैटर्न की ओर इशारा करता रहता है: अधिकांश वेल्डिंग में सूक्ष्म छिद्रता (पोरोसिटी) तब शुरू होती है जब दूषण, नमी, वायु प्रवाह या गैस आपूर्ति को भिन्न होने की अनुमति दे दी जाती है।
सूक्ष्म छिद्रता रोकथाम जाँच सूची तैयार करना
- सामग्री की तैयारी: वेल्डिंग से पहले तेल, जंग, पेंट, स्केल, कोटिंग्स और सतही नमी को हटा दें। गंदे जोड़ को ओवरकम करने के लिए शील्डिंग गैस पर भरोसा न करें।
- उपभोग्य सामग्री का भंडारण: तार, भरने वाली छड़ें, इलेक्ट्रोड और फ्लक्स को शुष्क और सुरक्षित रखें। गीली या दृश्य रूप से क्षतिग्रस्त उपभोग्य सामग्री को बदल दें, बजाय इस समस्या के माध्यम से वेल्डिंग करने के प्रयास के।
- गैस पथ की पुष्टि: सिलेंडर आपूर्ति, रेगुलेटर का पठन, होज़, सील, टॉर्च प्यूर्ज, और नोज़ल की स्थिति की जाँच करें। निम्न प्रवाह और अत्यधिक टर्बुलेंट प्रवाह दोनों ही छिद्रयुक्त वेल्ड .
- फिक्सचर की स्थिरता: भाग की स्थिति, फिट-अप और टॉर्च तक पहुँच को स्थिर रखें ताकि एक वेल्ड से दूसरे वेल्ड तक शील्डिंग व्यवहार में परिवर्तन न हो।
- पैरामीटर नियंत्रण: योग्यता प्राप्त सेटिंग्स को लॉक करें और उत्पादन के दौरान स्टिकआउट, आर्क लंबाई, यात्रा गति या टॉर्च कोण में अनौपचारिक परिवर्तन से बचें।
- निरीक्षण अनुशासन: प्रारंभिक छोटे छिद्रों, गंदी नोज़लों, एक स्थान पर दोहराए जाने वाले दूषण या वेल्ड क्षेत्र के निकट वायु प्रवाह में परिवर्तनों का ध्यान रखें। पहले दृश्य जाँच का उपयोग करें, फिर जब अनुप्रयोग की आवश्यकता हो, तो गैर-विनाशकारी परीक्षण (NDT) का उपयोग करें।
जब उत्पादन टीमों को नियंत्रित वेल्डिंग प्रणालियों की आवश्यकता होती है
उच्च मात्रा और सुरक्षा-महत्वपूर्ण कार्य प्रत्येक छिद्र की लागत बढ़ा देते हैं। रोबोटिक और स्वचालित सेल में, ABICOR BINZEL ध्यान देता है कि एक गंदा नॉज़ल, रेगुलेटर मिसमैच, अवरुद्ध गैस पथ, या यहाँ तक कि हल्की हवा का झोंका जैसी सामान्य समस्याएँ तब तक बार-बार वापस आती रहती हैं, जब तक कि पूरी प्रणाली को नियंत्रित नहीं कर लिया जाता। यहीं पर मानकीकृत फिक्सचरिंग, दस्तावेज़ीकृत जाँच और निगरानी, बार-बार प्रयास और त्रुटि के आधार पर समायोजनों की तुलना में अधिक मूल्यवान हो जाती हैं।
ऑटोमोटिव निर्माताओं के लिए, शाओयी मेटल तकनीक यह उत्पादन दृष्टिकोण का एक व्यावहारिक उदाहरण है। इसकी प्रकाशित कंपनी जानकारी में गैस शील्डेड, आर्क और लेज़र वेल्डिंग के साथ-साथ स्वचालित असेंबली लाइनों, IATF 16949 गुणवत्ता प्रणाली और UT तथा RT जैसी निरीक्षण विधियों का वर्णन किया गया है। चेसिस भागों पर दोहरावयोग्य वेल्डिंग की आवश्यकता वाली टीमें इसकी कस्टम वेल्डिंग क्षमताओं इस्पात, एल्यूमीनियम और अन्य धातुओं के लिए, जहाँ नियंत्रित उत्पादन पोरोसिटी (छिद्रता) को जन्म देने वाले विचरण को कम करने में सहायता करता है, यह एक मॉडल है। अंततः, रोकथाम का उद्देश्य एक खराब वेल्ड बीड पर प्रतिक्रिया करना नहीं है, बल्कि एक ऐसी प्रक्रिया बनाना है जो गुणवत्तापूर्ण वेल्ड बीड को दोहराने योग्य बनाती है।
अक्सर पूछे जाने वाले प्रश्न: वेल्डिंग पोरोसिटी के कारण और समाधान
1. वेल्डिंग में पोरोसिटी का मुख्य कारण क्या है?
मुख्य कारण यह है कि धातु के पूरी तरह से जमने से पहले वेल्ड पुडल में गैस फँस जाती है। यह गैस दुर्बल शील्डिंग गैस, गंदी आधार धातु, आर्द्र फिलर या इलेक्ट्रोड, सतह पर नमी, या ऐसी वेल्डिंग तकनीक से आ सकती है जो द्रवित धातु के पोल को वायु के संपर्क में लाती है। कई मामलों में, पोरोसिटी का कारण कोई एकल समस्या नहीं होती है। एक छोटा गैस रिसाव, हल्का दूषण और गलत टॉर्च की स्थिति एक साथ मिलकर यही दोष उत्पन्न कर सकते हैं। इसीलिए प्रारंभिक जाँच में गैस पथ, नॉज़ल की स्थिति, स्थानीय वायु प्रवाह और जॉइंट की सफाई की जाँच करना सबसे अच्छा पहला कदम है।
2. क्या अत्यधिक शील्डिंग गैस पोरोसिटी का कारण बन सकती है?
हाँ। कई वेल्डर केवल कम गैस प्रवाह के बारे में सोचते हैं, लेकिन अत्यधिक प्रवाह भी समस्याएँ उत्पन्न कर सकता है। जब शील्डिंग गैस बहुत तेज़ी से गति करती है, तो वह टर्बुलेंट (अशांत) हो सकती है और चारों ओर की वायु को आर्क क्षेत्र में खींच सकती है। इससे वेल्ड की सुरक्षा कम हो जाती है, न कि अधिक। यदि प्रवाह बढ़ाने के बाद छिद्रता (पोरोसिटी) शुरू हो जाती है, तो नॉज़ल पर स्पैटर के जमाव की जाँच करें, पुष्टि करें कि टॉर्च को कार्य सतह से अत्यधिक दूर नहीं रखा गया है, और अधिक सेटिंग्स बदलने से पहले धाराओं या रिसाव की जाँच करें। स्थिर कवरेज, केवल गैस को अधिक खोलने की तुलना में अधिक महत्वपूर्ण है।
3. जब धातु साफ़ दिखाई दे रही हो, तो भी MIG वेल्डिंग में छिद्रता (पोरोसिटी) क्यों होती है?
साफ धातु MIG छिद्रता को नियंत्रित नहीं करती है। GMAW अक्सर गन के सामने के भाग या गैस वितरण प्रणाली में समस्याओं के कारण छिद्र विकसित करता है। सामान्य छिपे हुए कारणों में लंबी स्टिकआउट, अवरुद्ध नॉज़ल, खराब संपर्क-टिप रिसेस, क्षतिग्रस्त होज़, रिसाव वाली सील, गंदा तार, या वेल्ड क्षेत्र के पास वायु प्रवाह शामिल हैं। यहाँ तक कि एक साफ-दिखने वाली स्थापना भी तब शील्डिंग खो सकती है जब गन का कोण अस्थिर हो या नॉज़ल गलन वाले धातु के तरल भाग (पड़ल) से बहुत दूर हो। MIG के लिए, आमतौर पर प्लेट को दोषी ठहराने से पहले गन, गैस पथ और तार की स्थिति का निरीक्षण करना अधिक बुद्धिमानी भरा होता है।
4. क्या सतही छिद्रता एक गंभीर वेल्ड दोष है या केवल एक सौंदर्य समस्या है?
सतही सुषिरता को स्वतः ही अनदेखा नहीं किया जाना चाहिए। दृश्यमान छोटे छिद्र (पिनहोल्स) यह संकेत दे सकते हैं कि बीड के नीचे अधिक गैस के छिद्र मौजूद हैं, विशेष रूप से उन कार्यों में जिन्हें भार वहन करना या रिसाव का प्रतिरोध करना होता है। यह निर्धारित करना कि क्या वेल्ड स्वीकार्य है, कोड, निरीक्षण योजना और सेवा आवश्यकताओं पर निर्भर करता है, केवल बाह्य रूप (उपस्थिति) पर नहीं। पार्ट को पॉलिश करने, पेंट करने या आगे भेजने से पहले, दोष की सीमा की पुष्टि करें और उसके कारण का सुधार करें। अन्यथा, मरम्मत के दौरान वही समस्या फिर से उत्पन्न हो सकती है और अधिक पुनर्कार्य (रीवर्क) का कारण बन सकती है।
5. निर्माता दोहराव उत्पादन में सुषिरता को कैसे रोक सकते हैं?
निर्माता केवल मशीन की सेटिंग्स को नियंत्रित करके ही नहीं, बल्कि पूरे वेल्डिंग सिस्टम को नियंत्रित करके छिद्रता को कम करते हैं। सबसे मजबूत प्रक्रिया में सतह की निरंतर तैयारी, शुष्क उपभोग्य सामग्री का भंडारण, सत्यापित गैस आपूर्ति, साफ नोज़ल, दोहराए जा सकने वाले फिक्सचरिंग, स्थिर पैरामीटर और प्रारंभिक विचलन के लिए नियमित निरीक्षण शामिल हैं। स्वचालित सेल इसलिए सहायक हो सकते हैं क्योंकि वे टॉर्च की स्थिति और वेल्डिंग गति को मैनुअल भिन्नता की अनुमति से अधिक सुसंगत रूप से बनाए रखते हैं। उदाहरण के लिए, शाओयी मेटल टेक्नोलॉजी जैसी कंपनियाँ चेसिस पार्ट्स के लिए अधिक नियंत्रित उत्पादन दृष्टिकोण के हिस्से के रूप में रोबोटिक वेल्डिंग लाइनों और IATF 16949 गुणवत्ता प्रणाली पर जोर देती हैं, जो बेहतर दोहराव और गैस से संबंधित वेल्ड दोषों की कमी का समर्थन करती है।