 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


एल्युमीनियम पैनलों में स्टैम्पिंग दोष: मूल कारण और तकनीकी समाधान
संक्षिप्त में
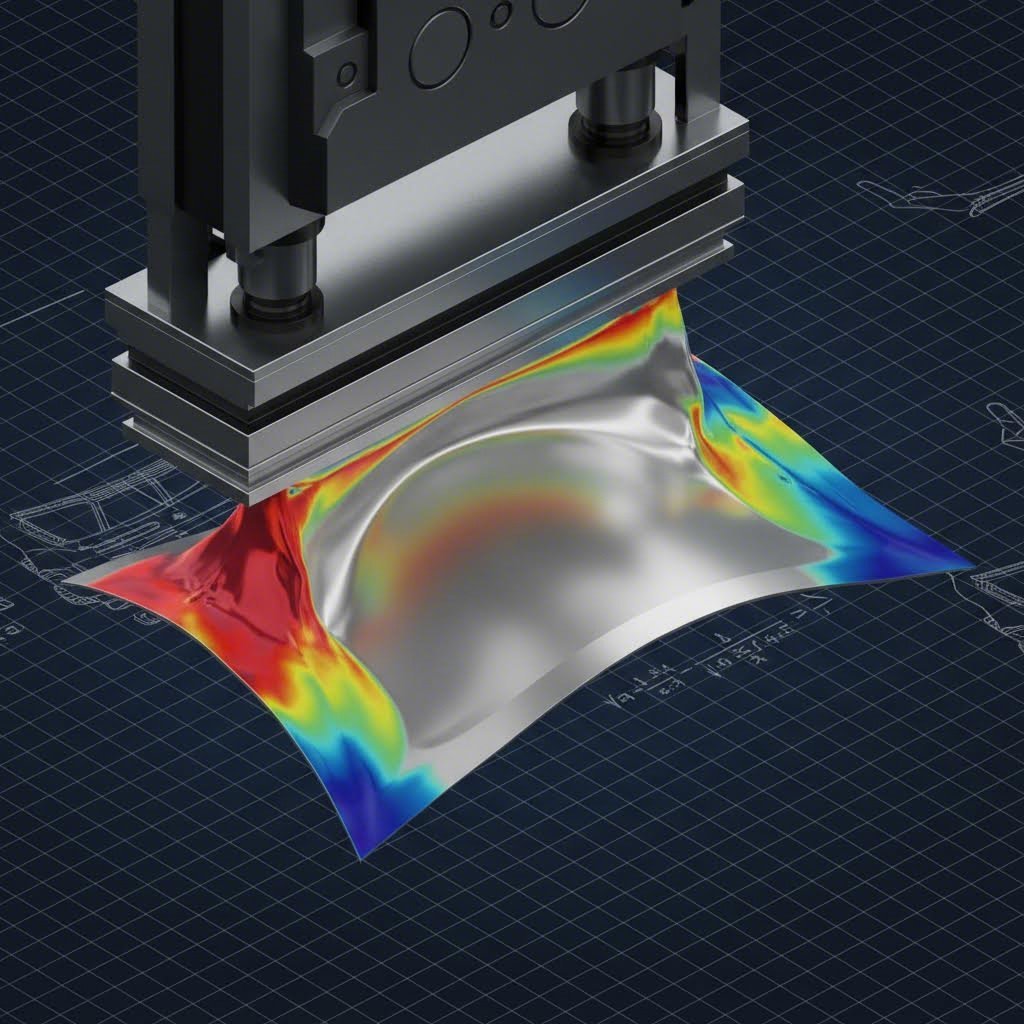
इस्पात की तुलना में एल्युमीनियम पैनलों की स्टैम्पिंग एक अद्वितीय इंजीनियरिंग चुनौती प्रस्तुत करती है, जो मुख्य रूप से एल्युमीनियम के कम यंग के मापांक और संकीर्ण फॉर्मिंग लिमिट कर्व (FLC) के कारण होती है। सबसे महत्वपूर्ण दोष आमतौर पर तीन श्रेणियों में आते हैं: स्प्रिंगबैक (आयामीय विचलन), रूपांतरण विफलता (दरारें और झुर्रियाँ), और सतही खराबी (गैलिंग और सतही अवतलता)। इन मुद्दों पर महारत हासिल करने के लिए पारंपरिक प्रयास-और-त्रुटि दृष्टिकोण से डिजिटल सिमुलेशन और सटीक प्रक्रिया नियंत्रण की ओर संक्रमण आवश्यक है।
एलॉयज़ जैसे के उपयोग में ऑटोमोटिव अनुप्रयोगों के लिए 6016-T4 , सफलता सामग्री की लोचदार पुनर्प्राप्ति और उपकरण इस्पात में चिपकने की प्रवृत्ति के प्रबंधन पर निर्भर करती है। यह गाइड इन विफलता मोड के पीछे के भौतिकी को समझाता है और एल्युमीनियम पैनलों में स्टैम्पिंग दोषों का पता लगाने, रोकथाम और सुधार के लिए तकनीकी समाधान प्रदान करता है।
एल्युमीनियम चुनौती: दोषों के पीछे का भौतिकी
एल्युमीनियम पैनलों में स्टैम्पिंग दोषों को हल करने के लिए, इंजीनियरों को पहले यह समझना होगा कि एल्युमीनियम मामूली या उच्च-शक्ति इस्पात की तुलना में अलग तरह से क्यों व्यवहार करता है। अधिकांश दोषों का मूल कारण दो विशिष्ट सामग्री गुणों में निहित है: प्रत्यास्थ मॉडुलस और ट्राइबोलॉजी .
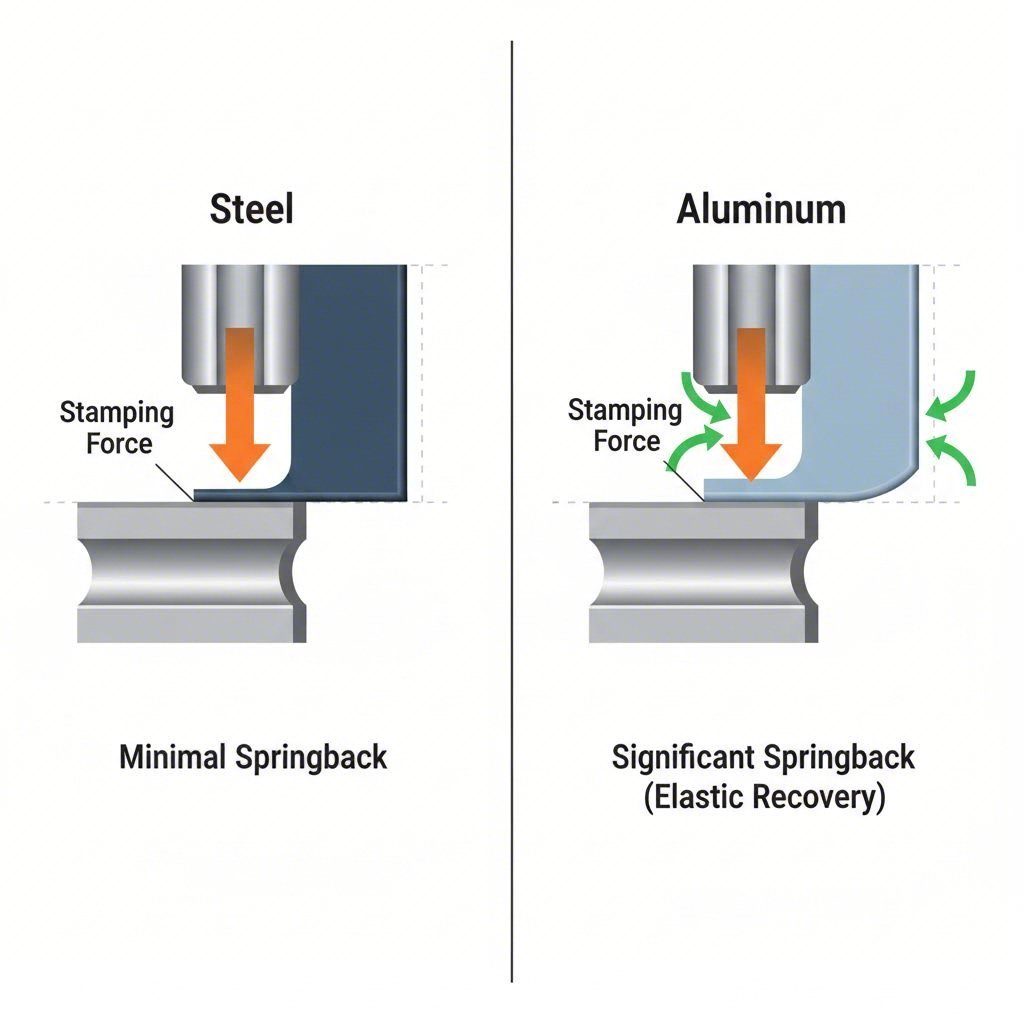
एल्युमीनियम का यंग का गुणांक (लोच) लगभग इस्पात के एक तिहाई के बराबर होता है (लगभग 70 GPa बनाम 210 GPa)। इसका अर्थ है कि समान तनाव की मात्रा के लिए, एल्युमीनियम लोचदार ढंग से तीन गुना अधिक विकृत होता है। जब आकार देने का दबाव हटा लिया जाता है, तो सामग्री मूल आकार में लौटने का प्रयास बहुत अधिक बल के साथ करती है, जिससे गंभीर स्प्रिंगबैक होता है। यदि प्रक्रिया इसका ध्यान नहीं रखती है, तो पैनल आयामी सहनशीलता को पूरा नहीं करेगा।
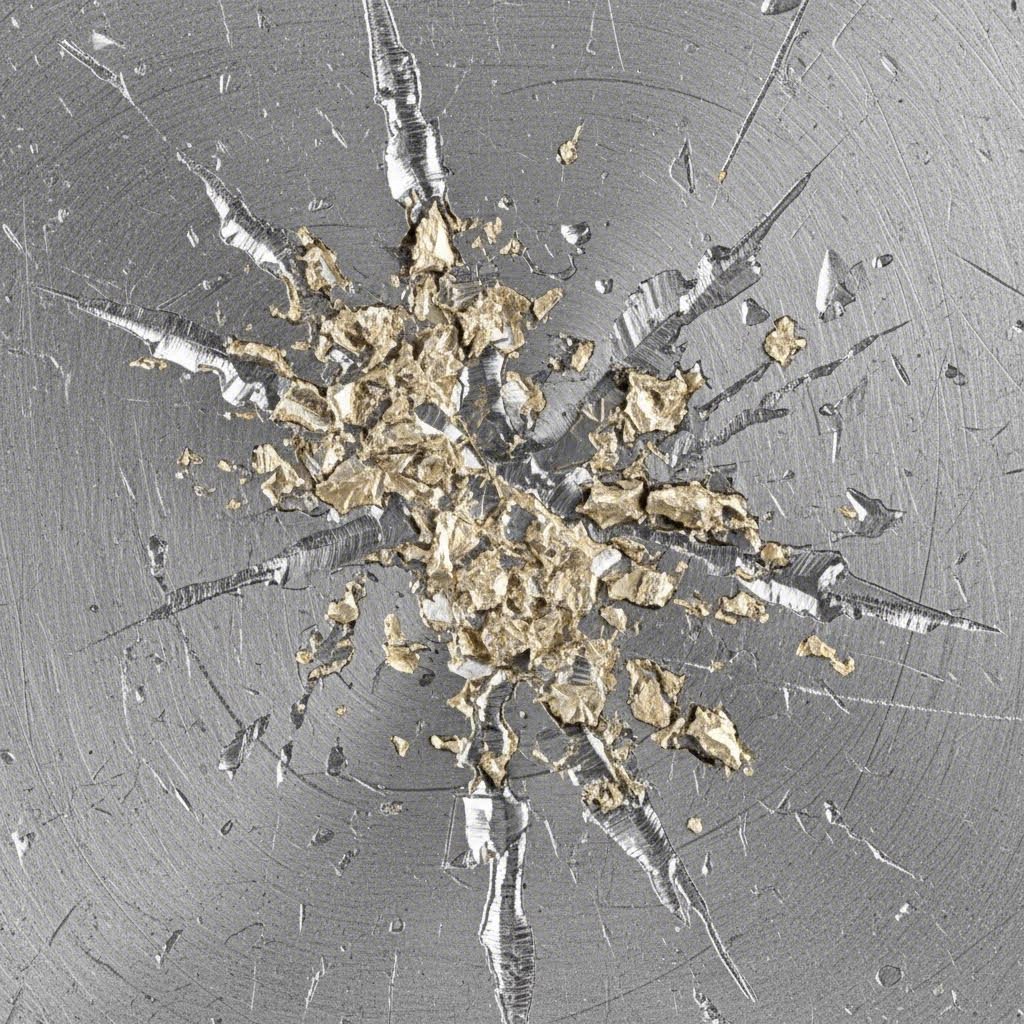
दूसरे, एल्युमीनियम का टूल स्टील के साथ उच्च समाधान होता है। स्टैम्पिंग की ऊष्मा और दबाव के तहत, एल्युमीनियम ऑक्साइड परत टूट सकती है और डाई सतह से बंध सकती है—इस घटना को कहा जाता है गैलिंग । यह जमाव तुरंत घर्षण स्थितियों को बदल देता है, जिसके परिणामस्वरूप असंगत सामग्री प्रवाह, विभाजन और सतह पर खरोंच होती है।
श्रेणी 1: आकार देने योग्यता दोष (दरारें, विभाजन और झुर्रियाँ)
आकार देने योग्यता दोष तब होते हैं जब सामग्री तनाव के तहत विफल हो जाती है, या तो अलग होकर (दरार) या मुड़कर (झुर्रियाँ)। ये अक्सर ब्लैंक होल्डर की व्यवस्था और ड्रॉ गहराई से प्रेरित होते हैं।
दरारें और विभाजन
दरार होना एक तन्य विफलता है जो तब होती है जब सामग्री को अपने फॉर्मिंग लिमिट कर्व (FLC) से आगे खींचा जाता है। एल्युमीनियम पैनलों में, यह अक्सर तंग त्रिज्या या गहरे ड्रॉ क्षेत्रों पर होता है जहाँ धातु पर्याप्त तेज़ी से प्रवाहित नहीं हो सकती।
- मूल कारण: सामग्री प्रवाह को रोकने के लिए अत्यधिक ब्लैंक होल्डर बल, या मिश्र धातु की मोटाई (अक्सर बॉडी पैनलों के लिए 0.9 मिमी से 1.2 मिमी) के लिए बहुत तेज ड्रॉ त्रिज्या।
- समाधान: स्थानीय स्तर पर ब्लैंक होल्डर दबाव कम करें या अंतरिक्त स्नेहन लागू करें। डिज़ाइन चरण में, उत्पाद त्रिज्या बढ़ाएं या बेहतर सामग्री फीड की अनुमति देने के लिए सिमुलेशन सॉफ्टवेयर (जैसे ऑटोफॉर्म) का उपयोग करें।
गढ़यों का बनना
झुर्रियाँ संपीड़न अस्थिरता का परिणाम हैं। यह तब होता है जब धातु को खींचने के बजाय संपीड़ित किया जाता है, जिससे वह लहराने लगती है। यह फ्लैंज क्षेत्रों में या जहां ब्लैंक होल्डर दबाव अपर्याप्त होता है, आम है।
- मूल कारण: कम ब्लैंक होल्डर बल या असमान डाई गैप। यदि सामग्री को तनाव में नहीं रखा जाता है, तो वह ड्रॉ कैविटी में प्रवेश करने से पहले स्वयं पर मुड़ जाएगी।
- समाधान: ब्लैंक होल्डर बल में वृद्धि करें या सामग्री प्रवाह को सीमित करने और तनाव उत्पन्न करने के लिए ड्रॉबीड्स का उपयोग करें। हालाँकि, सावधान रहें—अत्यधिक तनाव दोष को झुर्री से फटने में बदल सकता है।
श्रेणी 2: आयामी दोष (स्प्रिंगबैक और ऐंठन)
आयामी सटीकता एल्यूमीनियम पैनलों के लिए मारना सबसे कठिन मापदंड है। इस्पात के विपरीत, जहां भाग अधिकांशतः वहीं रहता है जहां आपने रखा होता है, एल्यूमीनियम भाग महत्वपूर्ण रूप से "स्प्रिंग बैक" करते हैं।
स्प्रिंगबैक के प्रकार
स्प्रिंगबैक कई तरीकों से प्रकट होता है: कोणीय परिवर्तन (दीवारों का खुलना), साइडवॉल कर्ल (वक्राकार दीवारें), और टोर्शनल ट्विस्ट (पूरे भाग का प्रोपेलर की तरह मुड़ना)। यह हुड और दरवाजों जैसी "क्लास ए" सतहों के लिए महत्वपूर्ण है, जहाँ एक मिलीमीटर का विचलन भी असेंबली गैप और समतलता को प्रभावित करता है।
क्षतिपूर्ति रणनीतियाँ
आप एल्युमीनियम में स्प्रिंगबैक को बस इतना आसानी से खत्म नहीं कर सकते। उद्योग का मानक समाधान है ज्यामितीय क्षतिपूर्ति :
- अत्यधिक मोड़ना (ओवर-बेंडिंग): धातु को 90 डिग्री से अधिक मोड़ने के लिए (उदाहरण के लिए, 93 डिग्री तक) डाई को इस प्रकार डिज़ाइन करना ताकि वह वापस अपेक्षित 90-डिग्री कोण पर आ जाए।
- प्रक्रिया अनुकरण: लचीली वसूली की भविष्यवाणी करने और डाई सतह को "क्षतिपूर्ति" आकृति (अपेक्षित त्रुटि के विपरीत) में मशीनिंग करने के लिए CAE उपकरणों का उपयोग करना।
- पुनः प्रहार संचालन: महत्वपूर्ण आयामों को स्थापित करने और ज्यामिति को स्थिर करने के लिए एक माध्यमिक पुनः प्रहार स्टेशन जोड़ना।
श्रेणी 3: सतह और सौंदर्य दोष (क्लास A पैनल)
ऑटोमोटिव बाहरी पैनलों के लिए, सतह की गुणवत्ता सर्वोच्च महत्व की होती है। यहाँ दोष सूक्ष्म आकार के हो सकते हैं लेकिन पेंट के नीचे बहुत स्पष्ट हो जाते हैं।
सतह के निम्न और ज़ेब्रा रेखाएँ
सतह के निम्न प्रकाश के परावर्तन को बाधित करने वाले स्थानीय अवसाद हैं। ये अक्सर दरवाजे के हैंडल के गड्ढे या चरित्र रेखाओं के पास होते हैं। गुणवत्ता निरीक्षक इन्हें "ज़ेब्रा रेखा" विश्लेषण का उपयोग करके दृश्यमान करते हैं—पैनल पर धारीदार प्रकाश प्रक्षेपित करना। यदि धारियाँ विकृत हो जाती हैं, तो सतह में अवसाद है।
इन दोषों का कारण आमतौर पर तनाव वितरण में असमानता होती है। यदि स्ट्रोक के दौरान सामग्री ढीली हो जाती है और फिर अचानक तन जाती है, तो इससे पैनल की सतह पर स्थायी विकृति उत्पन्न हो जाती है। इसका समाधान ड्रॉबीड लेआउट को इस प्रकार अनुकूलित करने में शामिल है ताकि स्ट्रोक की पूरी अवधि में पैनल स्किन पर सकारात्मक तनाव बना रहे।
घर्षण (संलग्नता)
पैनल की सतह पर खरोंच या गड्ढे के रूप में घर्षण दिखाई देता है। इसका कारण डाई पर एल्युमीनियम के कणों के चिपकना होता है, जो बाद में आने वाले भागों पर खरोंच डालते हैं। स्टील के मलबे के विपरीत, एल्युमीनियम ऑक्साइड अत्यंत कठोर और क्षरक होता है।
- रोकथाम: घर्षण कम करने के लिए PVD (फिजिकल वेपर डिपॉजिशन) या DLC (डायमंड-लाइक कार्बन) के साथ लेपित डाई का उपयोग करें।
- परियोजना: डाई सफाई कार्यक्रम को कड़ाई से लागू करें। एक बार घर्षण शुरू होने के बाद, यह तेजी से बढ़ जाता है।
श्रेणी 4: कटिंग और किनारे के दोष (बर्र और स्लाइवर्स)
एल्युमीनियम स्टील की तरह साफ तरीके से नहीं टूटता; इसके फैलने की प्रवृत्ति होती है। इससे किनारे पर विशिष्ट दोष उत्पन्न होते हैं।
बर्र
एक बर्र ट्रिम लाइन के साथ एक तेज, उठा हुआ किनारा होता है। सभी स्टैम्पिंग में यह आम है, लेकिन अल्युमीनियम बर्र अक्सर अनुचित कटिंग क्लीयरेंस के कारण होते हैं। यदि पंच और डाई के बीच का अंतर बहुत बड़ा है (आमतौर पर सामग्री की मोटाई का >10-12%), तो कटिंग से पहले धातु मुड़ जाती है, जिससे बड़ा बर्र बनता है।
स्लाइवर्स और धूल
अल्युमीनियम स्टैम्पिंग में एक विशिष्ट परेशानी "स्लाइवर्स" या बारीक धातु की धूल का उत्पादन है। यह धूल डाई में जमा हो सकती है, जिससे पैनल की सतह पर मुहांसे या धंसाव आ सकते हैं। इसके प्रबंधन के लिए वैक्यूम स्क्रैप रिमूवर और नियमित डाई वॉशिंग की आवश्यकता होती है।
प्रक्रिया नियंत्रण और स्रोत निर्धारण में निपुणता
इन दोषों को रोकने के लिए उन्नत इंजीनियरिंग के साथ कठोर प्रक्रिया अनुशासन के संयोजन वाले एक समग्र दृष्टिकोण की आवश्यकता होती है। इसकी शुरुआत वर्चुअल ट्रायआउट — पूर्वानुमान लगाने के लिए पूरी लाइन का अनुकरण करना, जैसे पतलेपन, फटने और स्प्रिंगबैक का पहले से अनुमान, जब तक कि स्टील का एक भी ब्लॉक काटा न जाए।
जटिल विनिर्माण आवश्यकताओं के लिए, एक अनुभवी निर्माता के साथ साझेदारी करना अक्सर गुणवत्ता प्राप्त करने का सबसे कुशल तरीका होता है। कंपनियां जैसे शाओयी मेटल तकनीक प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन के बीच के अंतर को पाटती हैं। IATF 16949 प्रमाणन और 600 टन तक की प्रेस क्षमता के साथ, वे सटीक ऑटोमोटिव घटकों के लिए आवश्यक कसे हुए सहिष्णुता (टाइट टॉलरेंस) के प्रबंधन में विशेषज्ञता रखती हैं, जिससे यह सुनिश्चित होता है कि स्प्रिंगबैक और बर्र्स जैसी समस्याओं को प्रक्रिया के आरंभ में ही खत्म कर दिया जाए।
अंततः, निरंतर गुणवत्ता चरों को नियंत्रित करने से आती है: सटीक स्नेहन स्तर बनाए रखना, डाई के क्षरण पर निगरानी रखना, और प्रेस लाइन को एल्युमीनियम के मलबे से मुक्त रखना।
निष्कर्ष
एल्युमीनियम पैनलों में स्टैम्पिंग दोष—स्प्रिंगबैक की ज्यामितीय जटिलता से लेकर सतह के हल्के दोषों तक—भौतिकी की समस्याएँ हैं जिन्हें हल किया जा सकता है। ये यादृच्छिक त्रुटियाँ नहीं हैं, बल्कि सामग्री के कम मॉड्यूलस और ट्राइबोलॉजिकल गुणों के सीधे परिणाम हैं। सिमुलेशन के माध्यम से क्षतिपूर्ति का उपयोग करके, कटिंग क्लीयरेंस को अनुकूलित करके और सख्त डाई स्वच्छता बनाए रखकर निर्माता आधुनिक ऑटोमोटिव उद्योग द्वारा आवश्यक दोषरहित "क्लास ए" सतहों को प्राप्त कर सकते हैं।
अक्सर पूछे जाने वाले प्रश्न
1. एल्युमीनियम स्टैम्पिंग में सबसे आम दोष कौन से हैं?
सबसे अधिक आम दोष स्प्रिंगबैक (आयामी अशुद्धि), स्प्लिटिंग (कम फॉर्मेबिलिटी के कारण फटना), व्रिंकलिंग (कम संपीड़न प्रतिरोध के कारण बकलिंग) और गॉलिंग (डाई पर सामग्री का चिपकना) हैं। कॉस्मेटिक पैनलों में, सतह के हल्के दोष और ऑप्टिकल विरूपण (ज़ेब्रा लाइन दोष) भी महत्वपूर्ण समस्याएँ हैं।
2. एल्युमीनियम में स्प्रिंगबैक स्टील की तुलना में कैसे अलग है?
एल्युमीनियम का यंग मॉड्यूलस लगभग 70 गीगापास्कल होता है, जबकि इस्पात के लिए यह 210 गीगापास्कल होता है। इसका अर्थ है कि एल्युमीनियम तीन गुना अधिक लचीला होता है। स्टैम्पिंग भार हटाने के बाद, एल्युमीनियम पैनल इस्पात के भागों की तुलना में काफी अधिक वापस लौटते हैं, जिसके कारण अंतिम आकृति प्राप्त करने के लिए डाई डिज़ाइन में काफी अधिक कठोर ज्यामितीय क्षतिपूर्ति की आवश्यकता होती है।
3. एल्युमीनियम पैनलों में सतही गड्ढों का कारण क्या है?
सतही गड्ढे आमतौर पर फॉर्मिंग स्ट्रोक के दौरान असमान सामग्री प्रवाह या तनाव के अचानक मुक्त होने के कारण होते हैं। यदि पैनल के केंद्र में धातु को किनारों के खींचे जाने के दौरान लगातार तनाव में नहीं रखा जाता है, तो वह ढीली हो सकती है और फिर वापस झटका दे सकती है, जिससे प्रतिबिंबित प्रकाश के तहत दिखाई देने वाला स्थानीय अवसाद बन जाता है।