 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


स्टैम्प्ड स्टील कंट्रोल आर्म निर्माण: एक तकनीकी गाइड
संक्षिप्त में
स्टैम्प किए गए स्टील नियंत्रण भुजाओं के लिए निर्माण प्रक्रिया आकार देने और निर्माण पर केंद्रित बहु-स्तरीय औद्योगिक विधि है। इसकी शुरुआत उच्च-तन्यता वाली स्टील शीट्स के चयन से होती है, जिन्हें फिर शक्तिशाली स्टैम्पिंग मशीनों का उपयोग करके दो सममित आधे हिस्सों में काटा और दबाया जाता है। इन आधे हिस्सों को सटीक रूप से एक साथ वेल्ड किया जाता है ताकि एकल, खोखला और संरचनात्मक रूप से कठोर घटक बन सके। अंतिम चरणों में जंग रोधी के लिए सुरक्षात्मक कोटिंग लगाना और वाहन के निलंबन प्रणाली के भीतर घूर्णन के लिए बुशिंग स्थापित करना शामिल है।
स्टैम्प किए गए स्टील निर्माण प्रक्रिया: चरण दर चरण विवरण
स्टैम्प किए गए स्टील नियंत्रण भुजा के निर्माण की प्रक्रिया एक सटीक और अत्यधिक इंजीनियरिंग वाली प्रक्रिया है, जो बड़े पैमाने पर उत्पादन के लिए डिज़ाइन की गई है तथा जो शक्ति, वजन और लागत के बीच संतुलन बनाए रखती है। मूल उपकरण निर्माताओं (OEMs) के लिए इसकी दक्षता और अंतिम उत्पाद के विश्वसनीय प्रदर्शन के कारण यह विधि एक उद्योग मानक बन गई है। कच्चे माल के हस्तांतरण से लेकर अंतिम निरीक्षण तक प्रत्येक चरण घटक के वाहन निलंबन की मांगपूर्ण परिस्थितियों का सामना करने में सक्षम होने के लिए महत्वपूर्ण है। यह प्रक्रिया एक समतल स्टील शीट को एक जटिल, त्रि-आयामी भाग में बदल देती है जो वाहन की स्थिरता और हैंडलिंग के लिए उत्तरदायी है।
पूरी निर्माण अनुक्रम को कई प्रमुख चरणों में विभाजित किया जा सकता है:
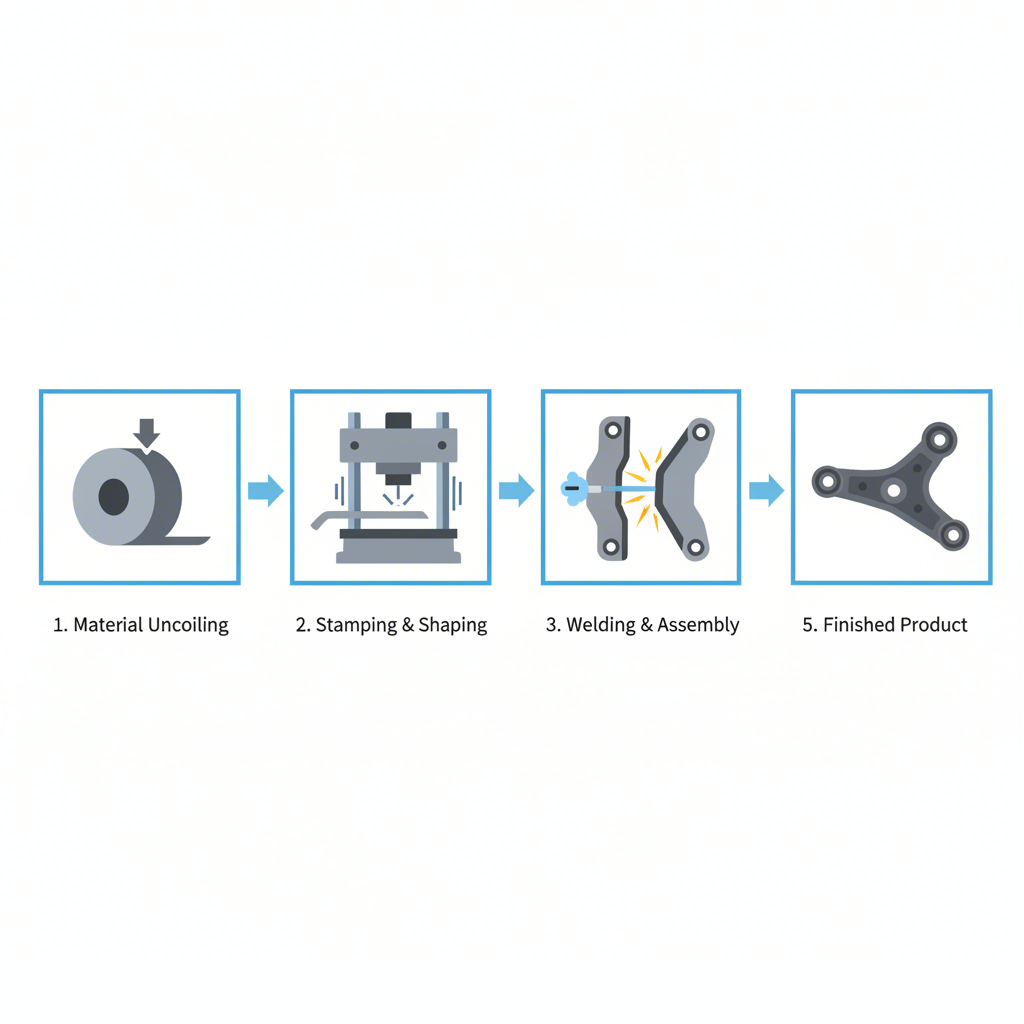
- सामग्री का चयन और तैयारी: प्रक्रिया उच्च-तन्यता वाले स्टील के बड़े कुंडलों से शुरू होती है। इस सामग्री को इसके उत्कृष्ट शक्ति-से-वजन अनुपात और टिकाऊपन के कारण चुना जाता है। ऑटोमोटिव भाग निर्माता कैरिको के अनुसार, सामग्री की कठोरता और मोटाई सहित विशिष्ट डिज़ाइन आवश्यकताओं के आधार पर काला आयरन प्लेट या हाई-टेंशन प्लेट जैसे विनिर्देश चुने जाते हैं। स्टील को खोला जाता है, चपटा किया जाता है और स्टैम्पिंग प्रेस के लिए उपयुक्त आकार में ब्लैंक्स में काटा जाता है।
- शीट मेटल स्टैम्पिंग: तैयार स्टील ब्लैंक्स को बड़े यांत्रिक या हाइड्रोलिक स्टैम्पिंग प्रेस में डाला जाता है। ये मशीनें फ्लैट शीट को काटने, मोड़ने और कंट्रोल आर्म के एक आधे हिस्से के जटिल आकार में बनाने के लिए कस्टम डाई का उपयोग करती हैं। प्रक्रिया के एक पेटेंट में वर्णित के अनुसार, भुजा के अलग-अलग भागों को शीट्स से स्टैम्प किया जाता है और उनके वांछित आकार में दबाया जाता है। एक मिलते-जुलते दूसरे आधे हिस्से को बनाने के लिए इसे दोहराया जाता है, जिससे दो टुकड़े बनते हैं जो भुजा के खोखले ऊपरी और निचले भागों का निर्माण करेंगे।
- असेंबली और रोबोटिक वेल्डिंग: दो स्टैम्प किए गए आधे भागों को विशेष जिग्स और फिक्सचर का उपयोग करके सटीक संरेखण में लाया जाता है। रोबोटिक वेल्डिंग बाहुँ फिर सीमों के साथ-साथ दोनों भागों को एकल, खोखली संरचना में जोड़ने के लिए कई वेल्ड क्रियाएँ करते हैं। यह स्वचालित प्रक्रिया हर वेल्ड में स्थिरता और मजबूती सुनिश्चित करती है। ऑटोमोटिव आपूर्तिकर्ताओं के लिए, सिंगल-पास असेंबली के लिए पूर्ण संरेखण प्राप्त करना टियर 1 गुणवत्ता मानकों के लिए महत्वपूर्ण है। इस क्षेत्र में सिद्ध विशेषज्ञता वाले साझेदारों की तलाश कर रहे निर्माताओं के लिए, विशेष कंपनियाँ जैसे शाओयी (निंगबो) मेटल तकनीकी कंपनी, लिमिटेड. उन्नत स्वचालित सुविधाएँ और IATF 16949 प्रमाणित प्रक्रियाएँ प्रदान करती हैं, जो प्रोटोटाइपिंग से लेकर बड़े पैमाने पर उत्पादन तक उच्च सटीकता सुनिश्चित करती हैं।
- पूर्णीकरण और कोटिंग: एक बार वेल्डिंग हो जाने के बाद, कंट्रोल आर्म की टिकाऊपन और जंग लगने के प्रति प्रतिरोधकता को बढ़ाने के लिए आमतौर पर उसका उपचार किया जाता है। इसमें अक्सर एक इ-कोटिंग (विद्युतक्षेपण कोटिंग) या पाउडर कोटिंग प्रक्रिया शामिल होती है, जो पूरी सतह पर एक समान, सुरक्षात्मक परत लगाती है। घटक के जीवनकाल में नमी, नमक और सड़क के मलबे से इस्पात को जंग लगने और क्षरण से बचाने के लिए यह समापन चरण आवश्यक है।
- बुशिंग और बॉल जॉइंट स्थापना: अंतिम निर्माण चरण में, रबर या पॉलियूरेथेन बुशिंग को आर्म के निर्धारित छेदों में दबाकर लगाया जाता है। ये बुशिंग वे घूर्णन बिंदु होते हैं जो निलंबन के साथ कंट्रोल आर्म को ऊपर और नीचे जाने की अनुमति देते हैं। डिज़ाइन के आधार पर, एक बॉल जॉइंट को भी स्थापित किया जा सकता है, जो घूर्णन गति की अनुमति देता है और कंट्रोल आर्म को स्टीयरिंग नॉकल से जोड़ता है।
सामग्री विज्ञान: उच्च-तन्यता इस्पात उद्योग का मानक क्यों है
किसी भी निलंबन घटक के प्रदर्शन और सुरक्षा के लिए सामग्री के चयन महत्वपूर्ण है। स्टैम्प किए गए कंट्रोल आर्म्स के लिए, उच्च-तन्यता इस्पात ओइएम्स के लिए लंबे समय तक सामग्री का विकल्प रहा है। यह दुर्घटनावश नहीं है; यह यांत्रिक गुणों, निर्माण की संभवता और आर्थिक व्यवहार्यता के सावधानीपूर्वक गणना किए गए संतुलन का प्रतिनिधित्व करता है। उच्च-तन्यता इस्पात त्वरण, ब्रेकिंग और कोनिंग से विशाल बलों को संभालने के लिए आवश्यक शक्ति प्रदान करता है, जबकि स्टैम्पिंग प्रक्रिया के माध्यम से बनाए जाने के लिए पर्याप्त ढालने योग्य भी होता है।
उच्च-तन्यता इस्पात के उपयोग के फायदे काफी महत्वपूर्ण हैं। इसका प्रमुख लाभ कम सामग्री के साथ उच्च शक्ति प्रदान करना है, जिससे पारंपरिक मृदु इस्पात की तुलना में टिकाऊपन को बरकरार रखते हुए हल्के घटक बनाना संभव होता है। वजन में यह कमी अनस्प्रंग द्रव्यमान को कम करके बेहतर ईंधन दक्षता और सुधरी हुई वाहन हैंडलिंग में योगदान देती है। इसके अलावा, निर्माण प्रक्रियाएँ स्वयं सामग्री के गुणों को बदल देती हैं। शोध से पता चलता है कि डाईकरण और वेल्डिंग जैसी प्रक्रियाएँ सूक्ष्म-संरचनात्मक संशोधन पेश करती हैं जो इस्पात के थकान प्रतिरोध को बदल सकती हैं, जो लाखों तनाव चक्रों का सामना करने वाले भाग के लिए एक महत्वपूर्ण कारक है। लंबित फेराइट और परलाइट दानों की रेशेदार सूक्ष्म संरचना, उच्च-शक्ति निम्न मिश्र धातु (HSLA) इस्पात की विशिष्ट विशेषता है, जो इसके मजबूत प्रदर्शन की कुंजी है।
हालांकि डाईकृत इस्पात OEM मानक है, अन्य सामग्री का उपयोग विभिन्न संदर्भों में किया जाता है, विशेष रूप से आफ्टरमार्केट और प्रदर्शन क्षेत्रों में। प्रत्येक सामग्री अद्वितीय व्यापार-ऑफ प्रदान करती है।
| सामग्री | भार | शक्ति | लागत | आम उपयोग |
|---|---|---|---|---|
| स्टैम्प्ड स्टील | मध्यम | उच्च | कम | ओईएम, मानक प्रतिस्थापन |
| बनाया अल्यूमिनियम | कम | उच्च | उच्च | प्रदर्शन, लक्ज़री वाहन |
| ट्यूबुलर स्टील | कम-मध्यम | उच्च (अनुकूलन योग्य) | मध्यम-उच्च | आफ्टरमार्केट, रेसिंग, ऑफ-रोड |
प्रक्रिया के पीछे की मशीनरी और टूलिंग
स्टैम्प किए गए स्टील नियंत्रण आर्म का उत्पादन औद्योगिक स्तर का एक ऑपरेशन है, जो आवश्यक सटीकता और मात्रा प्राप्त करने के लिए विशाल, विशेष मशीनरी पर निर्भर करता है। इस उपकरण में उच्च पूंजी निवेश एक प्रमुख कारण है कि यह विनिर्माण विधि उच्च-मात्रा ओईएम उत्पादन लाइनों के लिए सबसे उपयुक्त क्यों है। अंतिम घटक की गुणवत्ता और सुरक्षा प्रक्रिया भर में उपयोग की जाने वाली टूलिंग और मशीनों की सटीकता और क्षमता से सीधे जुड़ी होती है।
विनिर्माण कार्यप्रवाह में कई प्रमुख उपकरण आवश्यक हैं:
- स्टैम्पिंग प्रेस: ये निर्माण प्रक्रिया के मुख्य अंग हैं। सैकड़ों से लेकर हजारों टन की क्षमता वाले ये प्रेस स्टील के ब्लैंक्स को आकार देने के लिए अपार बल का उपयोग करते हैं। प्रगतिशील स्टैम्पिंग लाइन एक ही पास में कई निर्माण और कटिंग संचालन कर सकती हैं, जिससे दक्षता में भारी वृद्धि होती है।
- रोबोटिक वेल्डिंग सेल: प्रत्येक कंट्रोल आर्म के समान और कठोर ताकत आवश्यकताओं को पूरा करना सुनिश्चित करने के लिए, स्वचालित वेल्डिंग सेल का उपयोग किया जाता है। इन सेल में रोबोटिक बाहें होती हैं जिन्हें विशिष्ट गति और तापमान पर सटीक वेल्डिंग करने के लिए प्रोग्राम किया गया होता है। अक्सर इन्हें फिक्सचर के साथ एकीकृत किया जाता है जो स्टैम्प किए गए आधे हिस्सों को पूर्ण संरेखण में रखते हैं, मानव त्रुटि को खत्म करते हैं और स्थिर गुणवत्ता सुनिश्चित करते हैं।
- लेजर कटिंग मशीन: जहां डाई मुख्य आकृति निर्माण का कार्य करती हैं, वहीं प्रारंभिक ब्लैंक बनाने या अधिक जटिल, कम मात्रा वाले उत्पादन के लिए स्वचालित 2D लेजर कटर का उपयोग अक्सर किया जाता है। जैसा कि Carico Auto Parts यह तकनीक लचीलापन प्रदान करती है, प्रत्येक भिन्नता के लिए महंगे अनुकूलित साँचों की आवश्यकता को कम करती है, और ऑप्टिमाइज़्ड कंप्यूटर गणना के माध्यम से सामग्री की बर्बादी को कम करती है।
- औद्योगिक लेपन और उपचार प्रणाली: जंग से सुरक्षा के लिए, नियंत्रण भुजाएँ स्वचालित फिनिशिंग लाइनों से गुजरती हैं। इन प्रणालियों में रासायनिक सफाई टैंक, इलेक्ट्रोफोरेटिक जमाव (ई-कोटिंग) टैंक शामिल हो सकते हैं, जहाँ एक विद्युत आवेश धातु पर पेंट को चिपका देता है, और सुरक्षात्मक लेप को उपचारित करने के लिए बड़े ओवन भी होते हैं।
वार्षिक रूप से लाखों नियंत्रण भुजाओं के कुशल और विश्वसनीय निर्माण की अनुमति देने के लिए इन प्रणालियों को एक सुसंगत उत्पादन लाइन में एकीकृत करना आवश्यक है। मशीनरी की परिशुद्धता और उपकरणों की गुणवत्ता अनिवार्य है, क्योंकि वे वाहन के निलंबन की सुरक्षा और प्रदर्शन को सीधे प्रभावित करते हैं।
अक्सर पूछे जाने वाले प्रश्न
1. नियंत्रण भुजाओं के लिए सबसे अच्छी धातु क्या है?
अधिकांश मानक यात्री वाहनों के लिए, उच्च-तन्यता वाले स्टैम्प्ड स्टील को ताकत, टिकाऊपन और कम लागत के उत्कृष्ट संतुलन के कारण समग्र रूप से सबसे अच्छी धातु माना जाता है। यह अधिकांश मूल उपकरण निर्माताओं (OEMs) के लिए मानक है। हालाँकि, प्रदर्शन या लक्ज़री उपयोग के लिए, जहाँ वजन कम करना सर्वोच्च प्राथमिकता होती है और लागत कम महत्वपूर्ण होती है, घुड़सवार एल्युमीनियम अक्सर बेहतर होता है। कस्टम, रेसिंग या ऑफ-रोड उपयोग के लिए, ट्यूबुलर स्टील उच्च ताकत और डिज़ाइन लचीलापन प्रदान करता है।
2. कंट्रोल आर्म प्रक्रिया क्या है?
नियंत्रण भुजा प्रक्रिया" शब्द निर्माण या प्रतिस्थापन दोनों को संदर्भित कर सकता है। इस लेख में विस्तार से बताई गई निर्माण प्रक्रिया में स्टील की चादरों को दो आधे हिस्सों में स्टैम्प करना, उन्हें एक साथ वेल्ड करके एक खोखली भुजा बनाना, सुरक्षात्मक कोटिंग लगाना और बुशिंग स्थापित करना शामिल है। दूसरी ओर, प्रतिस्थापन प्रक्रिया एक यांत्रिक मरम्मत है जिसमें वाहन को सुरक्षित ढंग से उठाना, पहिया निकालना, पुरानी नियंत्रण भुजा को चेसिस और व्हील हब से डिस्कनेक्ट करना, नए घटक को स्थापित करना और व्हील संरेखण करना शामिल है।