 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


एल्युमीनियम डाई कास्टिंग में पोरोसिटी: कारण और समाधान
संक्षिप्त में
एल्युमीनियम डाई कास्टिंग में पोरोसिटी से तात्पर्य छोटे रिक्त स्थान या गुहिकाओं से है जो धातु के ठोस होने के दौरान बनती हैं। यह एक सामान्य विनिर्माण दोष मुख्य रूप से दो प्रकारों में विभाजित है: गैस पोरोसिटी, जो फंसी हुई गैसों के कारण होती है, और सिकुड़न पोरोसिटी, जो ठंडा होने के दौरान आयतन में कमी के परिणामस्वरूप होती है। पोरोसिटी भाग की संरचनात्मक अखंडता, दबाव घनत्व और सतह की गुणवत्ता को कमजोर कर देती है, जिससे घटक की विफलता हो सकती है। हालाँकि, सामग्री की गुणवत्ता, डाई डिज़ाइन और कास्टिंग प्रक्रिया पर सटीक नियंत्रण के माध्यम से इसे प्रभावी ढंग से प्रबंधित और न्यूनतम किया जा सकता है। इसके कारणों को समझना निवारण की पहली कदम है रोकथाम के लिए।
एल्युमीनियम डाई कास्टिंग में पोरोसिटी की परिभाषा
उच्च-दबाव वाली डाई कास्टिंग की दुनिया में, बिना किसी खामी के, ठोस घटक प्राप्त करना अंतिम लक्ष्य होता है। हालाँकि, निर्माताओं के सामने एक आम चुनौती पोरोसिटी (छिद्रता) है। सरल शब्दों में, पोरोसिटी का अर्थ है कि तैयार कास्टिंग के भीतर छोटे, अवांछित रिक्त स्थान, छेद या वायु के बुलबुले की उपस्थिति होती है। निर्माण विशेषज्ञों के अनुसार, यह दोष एक प्रमुख चिंता का विषय है क्योंकि यह सीधे तौर पर अंतिम उत्पाद के यांत्रिक गुणों और प्रदर्शन को कमजोर कर देता है। ये रिक्त स्थान भाग की शक्ति, स्थायित्व और थकान के प्रति प्रतिरोध को काफी कम कर सकते हैं।
पोरोसिटी एकल प्रकार के दोष के रूप में नहीं होती है; यह कई तरीकों से प्रकट होती है जो किसी घटक की उपयोगिता को प्रभावित करती हैं। इन रूपों को आमतौर पर उनके स्थान और संबद्धता के आधार पर वर्गीकृत किया जाता है:
- ब्लाइंड पोरोसिटी: ये खाली जगह होती हैं जो ढलाई की सतह के प्रति खुली होती हैं, लेकिन पूरी तरह से भाग के माध्यम से नहीं फैलती हैं। यद्यपि वे घटक को संरचनात्मक रूप से कमजोर नहीं कर सकते हैं, लेकिन वे एनोडाइज़िंग जैसे उत्तरवर्ती प्रसंस्करण उपचारों से तरल या सफाई रसायनों को फंसा सकते हैं, जिससे समय के साथ सतह पर दोष और संक्षारण हो सकता है।
- थ्रू पोरोसिटी: यह प्रकार ढलाई की एक सतह से दूसरी सतह तक एक निरंतर रिसाव पथ बनाता है। ऐसे घटकों के लिए जिन्हें दबाव-सुरक्षित होना चाहिए, जैसे तरल भंडारक या वायुचालित आवास, थ्रू पोरोसिटी एक महत्वपूर्ण विफलता का बिंदु है जो भाग को उपयोग करने योग्य बना देता है।
- पूर्णतः सीलित पोरोसिटी: ये आंतरिक खाली जगह होती हैं जो ढलाई की दीवारों के भीतर पूरी तरह से सीलित होती हैं। वे बाहर से अदृश्य होती हैं और तब तक कोई समस्या नहीं हो सकती जब तक कि बाद के मशीनीकरण संचालन के दौरान उन्हें उजागर नहीं किया जाता, जिसके बाद वे ब्लाइंड या थ्रू पोर हो जाते हैं।
छिद्रता के परिणाम गंभीर होते हैं, विशेष रूप से ऑटोमोटिव और एयरोस्पेस घटकों जैसे महत्वपूर्ण अनुप्रयोगों में। एक छिद्रयुक्त भाग तनाव के तहत विफल हो सकता है, तरल या गैसों को रिसा सकता है, या मशीनीकरण के बाद खराब सतह परिष्करण हो सकता है। इसलिए, उच्च-गुणवत्ता वाले किसी भी निर्माण संचालन के लिए इसके उद्गम को समझना आवश्यक है।
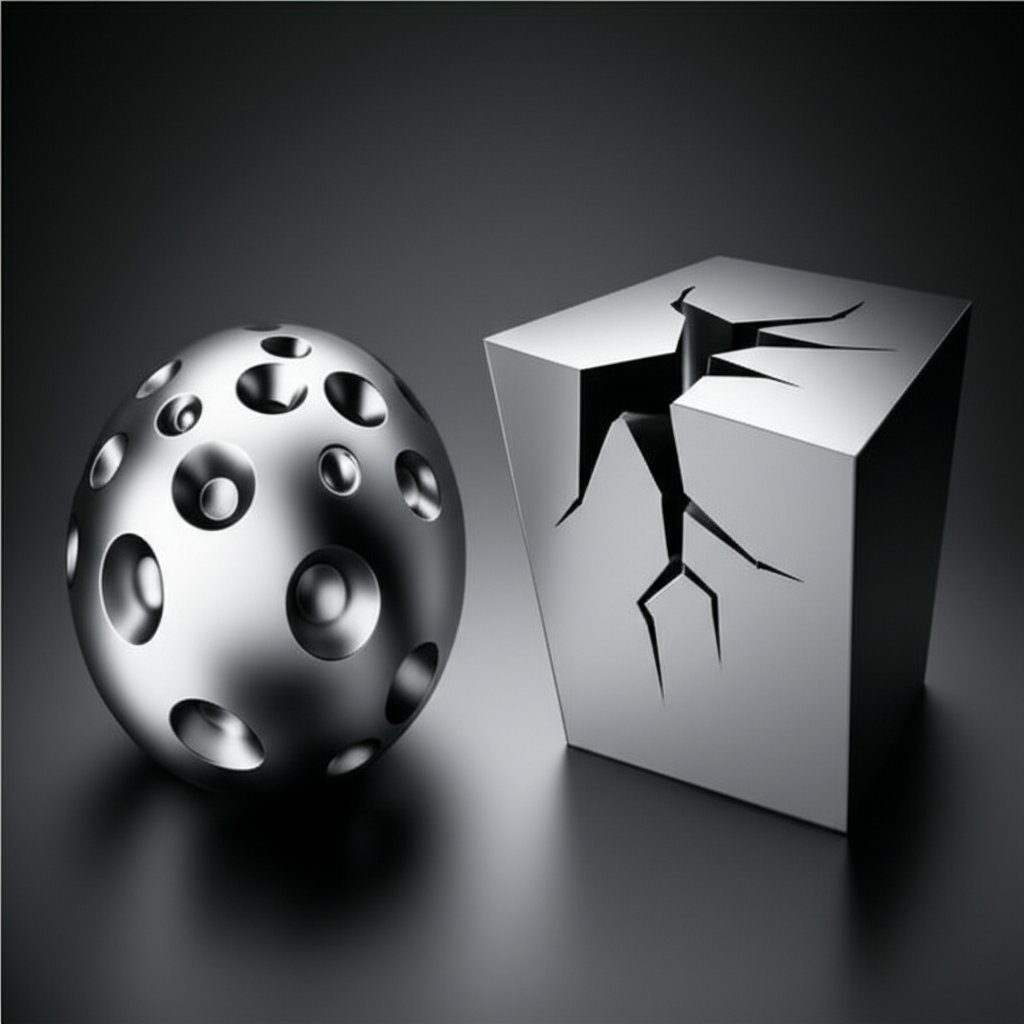
प्राथमिक प्रकार: गैस बनाम सिकुड़न छिद्रता
हालांकि विभिन्न कारक छिद्रता का कारण बन सकते हैं, लेकिन दोष लगभग हमेशा फंसी हुई गैस या धातु की सिकुड़न जैसे दो मूल कारणों में से एक तक जांचे जाते हैं। इन दोनों के बीच अंतर करना प्रभावी ट्रबलशूटिंग और रोकथाम के लिए महत्वपूर्ण है, क्योंकि उनकी उपस्थिति और मूल कारण भिन्न होते हैं। प्रत्येक प्रकार अद्वितीय चुनौतियां प्रस्तुत करता है और अलग-अलग समाधानों की आवश्यकता होती है।
गैस छिद्रता
गैस छिद्रता का कारण इंजेक्शन और सघनकरण प्रक्रिया के दौरान पिघले हुए एल्यूमीनियम के अंदर गैस के फंसने से होता है। मुख्य दोष हाइड्रोजन है, जो पिघले हुए एल्यूमीनियम में बहुत घुलनशील है, लेकिन ठोस अवस्था में नहीं, और हवा जो मरने की गुहा में फंस जाती है। जैसे-जैसे धातु ठंडा होती है, घुल गई गैसें हल से बाहर निकल जाती हैं, जिससे बुलबुले बनते हैं। ये बुलबुले स्थायी रूप से फंसे रहते हैं क्योंकि उनके चारों ओर की धातु कठोर हो जाती है। गैस छिद्र आमतौर पर उनके चिकनी, गोलाकार या अंडाकार आकार की विशेषता है और अक्सर कास्टिंग की सतह के पास पाए जाते हैं।
सिकुड़न की पारगम्यता
सिकुड़ने वाली छिद्रता इसलिए होती है क्योंकि अधिकांश धातुओं की तरह एल्यूमीनियम भी अपनी ठोस अवस्था में तरल अवस्था की तुलना में घनत्व में अधिक होता है। जैसे-जैसे धातु ठंडा होती है और कठोर होती है, उसकी मात्रा घट जाती है। यदि इस सिकुड़ने से बने रिक्त स्थान को भरने के लिए पर्याप्त तरल धातु उपलब्ध नहीं है, तो गुहाएं बनेंगी। यह दोष कास्टिंग के मोटे भागों में सबसे अधिक होता है, जो सबसे बाद में ठोस होते हैं। गैस छिद्रों के चिकने बुलबुले के विपरीत, सिकुड़ने वाली छिद्रों को झुर्रियों, कोणीय या रैखिक दरारों के रूप में देखा जाता है। यह ठोस होने के अंतिम चरणों में पिघले हुए धातु को पर्याप्त रूप से नहीं खिलाया जाने का प्रत्यक्ष परिणाम है।
अंतरों को स्पष्ट करने के लिए, यहाँ दो मुख्य प्रकार के छिद्रों की तुलना की गई हैः
| विशेषता | गैस छिद्रता | सिकुड़न की पारगम्यता |
|---|---|---|
| प्राथमिक कारण | फंसे हुए गैस (हाइड्रोजन, हवा, भाप) को सख्त होने के दौरान छोड़ दिया जाता है। | थंड होने के दौरान पिघले हुए धातु के रूप में वॉल्यूम घाटा। |
| उपस्थिति | चिकनी, गोल या अंडाकार बुलबुले अक्सर आंतरिक रूप से चमकदार। | डेंड्रिटिक (फर्न जैसी) बनावट वाले जागीरदार, कोणीय या रैखिक खोखले। |
| सामान्य स्थान | आमतौर पर ढलाई के ऊपरी भागों या सतह के पास पाया जाता है। | मोटे अनुभागों, जंक्शनों या उन क्षेत्रों में होता है जो अंतिम रूप से ठोस होते हैं (गर्म स्थल)। |
| प्रमुख रोकथाम रणनीति | उचित वेंटिंग, गलित धातु का डी-गैसीकरण, नियंत्रित स्नेहक आवेदन और अनुकूलित शॉट गति। | अनुकूलित डाई तापमान, पर्याप्त धातु दबाव और वह भाग डिज़ाइन जो दिशात्मक ठोसीकरण सुनिश्चित करता है। |
मूल कारण और निवारक रोकथाम रणनीतियाँ
उत्पादन के बाद दोषपूर्ण भागों से निपटने की तुलना में छिद्रता को रोकना कहीं अधिक प्रभावी और आर्थिक रूप से लाभदायक है। सफल रोकथाम रणनीति में साँचे के डिज़ाइन, सामग्री और ढलाई प्रक्रिया स्वयं को संबोधित करने वाला एक समग्र दृष्टिकोण आवश्यक है। महत्वपूर्ण चरों को नियंत्रित करके निर्माता गैस और सिकुड़न दोषों की घटना को काफी हद तक कम कर सकते हैं।
गैस-संबंधित कारणों का समाधान
गैस छिद्रता धातु में गैस के प्रवेश या साँचे में इसे फंसने के कारण होती है। रोकथाम का उद्देश्य गैस को बाहर रखना है।
- गलित धातु की गुणवत्ता पर नियंत्रण: नमी को न मिलने देने के लिए साफ, सूखे कच्चे माल का उपयोग करें, क्योंकि यह पिघले एल्युमीनियम में हाइड्रोजन गैस उत्पन्न करता है। ढलाई से पहले नाइट्रोजन या आर्गन के साथ गलित धातु से गैस निकालना एक अत्यधिक प्रभावी तरीका है।
- स्नेहक अनुप्रयोग को अनुकूलित करें: आवश्यक होने के बावजूद, अत्यधिक या गलत तरीके से लगाया गया साँचा स्नेहक इंजेक्शन के दौरान वाष्पित हो सकता है, जिससे गैस बनती है जो फंस जाती है। उच्च गुणवत्ता वाले स्नेहक की न्यूनतम मात्रा का उपयोग करें और इसे समान रूप से लगाएं।
- उचित वेंटिंग सुनिश्चित करें: गलित धातु के इंजेक्शन के दौरान खाली जगह की हवा निकलने के लिए साँचे में पर्याप्त वेंट और ओवरफ्लो चैनल होने चाहिए। ब्लॉक हुए या खराब डिज़ाइन किए गए वेंट फंसी हवा का प्राथमिक कारण हैं।
- इंजेक्शन प्रक्रिया को नियंत्रित करें: एक अशांत भरने की प्रक्रिया धातु में हवा को फंसा सकती है। शॉट गति और दबाव प्रोफ़ाइल को अनुकूलित करने से एक सुचारु, प्रगतिशील भराव सुनिश्चित होता है जो धातु प्रवाह से पहले हवा को बाहर धकेलता है।
सिकुड़न से संबंधित कारणों को नियंत्रित करना
सिकुड़न पोरोसिटी भौतिकी के खिलाफ एक लड़ाई है, जिसे ढलाई के ठंडा होने के तरीके को नियंत्रित करके प्रबंधित किया जाता है। महत्वपूर्ण बात यह सुनिश्चित करना है कि मोटे हिस्सों को पूरी तरह से ठोस होने तक गलित धातु की निरंतर आपूर्ति प्राप्त रहे।
- उच्च धातु दबाव बनाए रखें: डाई-ढलाई की उच्च-दबाव अवस्था सिकुड़न से निपटने के लिए महत्वपूर्ण है। जैसा कि उद्योग विशेषज्ञों द्वारा समझाया गया है, एक तीव्रता वर्धक प्रणाली ठोसीकरण के दौरान विशाल दबाव लगाती है ताकि विकसित हो रही सिकुड़न खाली जगह में गलित धातु को धकेला जा सके। पर्याप्त स्थैतिक और तीव्र दबाव बनाए रखना आवश्यक है।
- डाई तापमान को अनुकूलित करें: असमान ठंडा होने से गर्म धब्बे बनते हैं जो सिकुड़न के प्रति संवेदनशील होते हैं। डाई में रणनीतिक रूप से स्थित शीतलन और तापन चैनलों का उपयोग करके, निर्माता दिशात्मक ठोसीकरण को बढ़ावा दे सकते हैं, जहां ढलाई धीरे-धीरे गेट की ओर जमती है, जिससे उसे लगातार गलित धातु की आपूर्ति प्राप्त रहती है।
- भाग और डाई डिज़ाइन में सुधार करें: सिकुड़न से बचने का सबसे अच्छा तरीका है कि भागों को एकसमान दीवार की मोटाई के साथ डिज़ाइन किया जाए। जहां मोटे खंडों से बचा नहीं जा सकता, वहां उन्हें गेट के निकट रखा जाना चाहिए। तीखे कोनों के बजाय उदार फिलेट और गोल कोने का उपयोग किया जाना चाहिए, क्योंकि तीखे कोने अलग-थलग गर्म स्थल बना सकते हैं।
अंततः, पोरोसिटी को रोकना मजबूत डिज़ाइन और निर्माण प्रक्रिया से शुरू होता है। प्रक्रिया नियंत्रण में गहन विशेषज्ञता का प्रदर्शन करने वाले आपूर्तिकर्ता के साथ साझेदारी करना महत्वपूर्ण है। उदाहरण के लिए, ऑटोमोटिव भागों के लिए IATF16949 प्रमाणन धारण करने वाले आपूर्तिकर्ता कठोर गुणवत्ता नियंत्रण और आंतरिक डाई डिज़ाइन पर जोर देते हैं, जो परियोजना की शुरुआत से ही पोरोसिटी जैसे दोषों के मूल कारणों को सीधे संबोधित करते हैं।
पोरोसिटी का पता लगाने के लिए निरीक्षण विधियाँ
चूंकि सभी पोरोसिटी सतह पर दिखाई नहीं देती है, इसलिए निर्माता भागों के गुणवत्ता मानकों को पूरा करने की पुष्टि करने के लिए निरीक्षण की विभिन्न विधियों पर निर्भर करते हैं। इन तकनीकों को अक्सर गैर-विनाशक परीक्षण (NDT) के रूप में जाना जाता है, जो घटक को नुकसान दिए बिना आंतरिक दोषों का पता लगाने की अनुमति देती हैं। सही विधि का चयन भाग की महत्वता, संदिग्ध पोरोसिटी के प्रकार और बजट सीमाओं पर निर्भर करता है।
सामान्य निरीक्षण तकनीकों में शामिल हैं:
- दृश्य जाँच: ब्लिस्टर या खुले छेद जैसी सतह-स्तरीय पोरोसिटी की पहचान करने के लिए उपयोग की जाने वाली सबसे सरल विधि। यह करने में आसान है, लेकिन यह आंतरिक दोषों का पता नहीं लगा सकती है।
- एक्स-रे निरीक्षण (रेडियोग्राफी): आंतरिक पोरोसिटी का पता लगाने के लिए यह सबसे विश्वसनीय विधियों में से एक है। भाग को एक्स-रे के संपर्क में लाया जाता है, और परिणामी छवि घनत्व में भिन्नताओं को उजागर करती है। खाली जगह रेडियोग्राफ पर गहरे धब्बों के रूप में दिखाई देती है, जिससे निरीक्षक उनके आकार, आकृति और स्थान को देख सकते हैं।
- कंप्यूटेड टोमोग्राफी (CT) स्कैनिंग: एक्स-रे के उन्नत रूप के रूप में, सीटी स्कैनिंग भाग का एक पूर्ण 3D मॉडल बनाता है, जो आंतरिक और बाह्य सभी विशेषताओं का व्यापक दृश्य प्रदान करता है। छिद्रता के सटीक आयतन और वितरण की पहचान के लिए यह अत्यधिक सटीक है, लेकिन सबसे महंगी विधि भी है।
- दबाव परीक्षण: इस विधि का उपयोग दबाव-रहित डिज़ाइन किए गए भागों में माध्यम से छिद्रता का पता लगाने के लिए विशेष रूप से किया जाता है। ढलाई को हवा या तरल के साथ सील और दबाव में रखा जाता है। पानी में डुबोए जाने पर दबाव में गिरावट या बुलबुले की उपस्थिति रिसाव मार्ग को इंगित करती है।
कई मामलों में, एसटीएम इंटरनेशनल जैसे स्वीकृति मानक एक दिए गए अनुप्रयोग के लिए छिद्रता की अनुमेय मात्रा और आकार को परिभाषित करते हैं। ढलाई विशेषज्ञों द्वारा उल्लेखित, ये एनडीटी विधियां यह सुनिश्चित करने के लिए महत्वपूर्ण हैं कि घटकों को सेवा में डाले जाने से पहले आवश्यक गुणवत्ता और सुरक्षा मानकों को पूरा करते हैं। यह सत्यापन विनिर्माण प्रक्रिया का एक महत्वपूर्ण हिस्सा है .
अक्सर पूछे जाने वाले प्रश्न
1. एल्यूमीनियम ढलाई में छिद्रता का कारण क्या है?
एल्युमीनियम ढलाई में पोरोसिटी मुख्य रूप से दो कारकों के कारण होती है: ठोसीकरण के दौरान हाइड्रोजन गैस का विलयन और उसके बाद मुक्त होना (गैस पोरोसिटी), तथा धातु के तरल अवस्था से ठोस अवस्था में ठंडा होने पर आयतन में कमी या सिकुड़न (श्रिंकेज पोरोसिटी)। अन्य योगदान देने वाले कारकों में खराब वेंटिंग के कारण फंसी हवा, अत्यधिक डाई लुब्रिकेंट और अस्थिर धातु दबाव शामिल हैं।
2. डाई ढलाई में पोरोसिटी क्या है?
डाई ढलाई में, पोरोसिटी का अर्थ है ढली हुई वस्तु की धातु संरचना के भीतर छोटे छेद, रिक्त स्थान या वायु-कोष्ठक की उपस्थिति। इसे एक दोष माना जाता है क्योंकि यह घटक के घनत्व और यांत्रिक शक्ति को कम कर देता है, और उन भागों में दबाव-टाइट होने की आवश्यकता होने पर रिसाव पथ बना सकता है।
3. एल्युमीनियम ढलाई में पोरोसिटी की जाँच कैसे करें?
एल्यूमीनियम कास्टिंग में छिद्रता की जांच कई गैर-विनाशकारी परीक्षण (एनडीटी) विधियों का उपयोग करके की जा सकती है। दृश्य निरीक्षण से सतह के दोषों की पहचान की जा सकती है, जबकि दबाव परीक्षण का उपयोग रिसाव खोजने के लिए किया जाता है। आंतरिक खोखलेपन के लिए, एक्स-रे निरीक्षण (रेडियोग्राफी) और औद्योगिक सीटी स्कैनिंग सबसे प्रभावी विधियां हैं, क्योंकि वे इसे क्षतिग्रस्त किए बिना भाग के अंदर छिद्रों के आकार, आकार और स्थान को प्रकट कर सकते हैं।
4. कास्टिंग में छिद्रों से कैसे बचा जाए?
छिद्रों से बचने के लिए पूरे कास्टिंग प्रक्रिया को नियंत्रित करना आवश्यक है। प्रमुख रणनीतियों में स्वच्छ, सूखी और ठीक से डीगैस किए गए पिघले हुए धातु का उपयोग करना, पर्याप्त वेंट और ओवरफ्लो के साथ मरने का डिजाइन करना, इंजेक्शन गति और दबाव को अनुकूलित करना, समान शीतलन सुनिश्चित करने के लिए लगातार मरने के तापमान को बनाए रखना और सिकुड़ने को कम करने के लिए लगातार दीवार