 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


मेटल स्टैम्पिंग बर्र रिमूवल तकनीक: इंजीनियरिंग गाइड
संक्षिप्त में
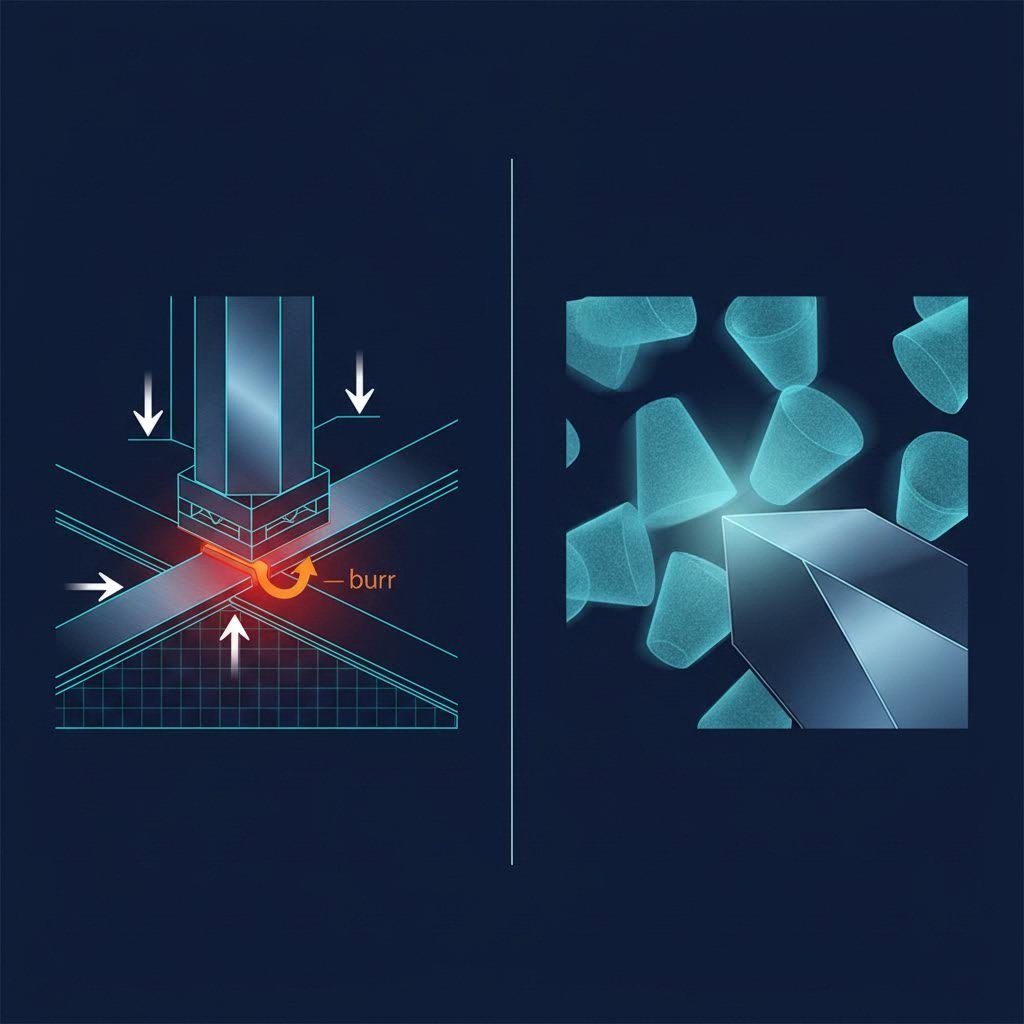
धातु स्टैम्पिंग में बर को हटाने की तकनीकें भागों की सुरक्षा, असेंबली फिट और सौंदर्य गुणवत्ता सुनिश्चित करने के लिए महत्वपूर्ण हैं। उच्च-मात्रा वाले उत्पादन के लिए, मास फिनिशिंग (कंपनशील टम्बलिंग) अभी भी उद्योग का मानक है, जो लगातार किनारे को तोड़ने और पॉलिशिंग की पेशकश करता है। जटिल ज्यामिति या परिशुद्धता वाले भागों के लिए अक्सर आवश्यकता होती है थर्मल ऊर्जा विधि (TEM) या इलेक्ट्रोकेमिकल डीबरिंग (ईसीडी) महत्वपूर्ण आयामों को नुकसान दिए बिना आंतरिक क्षेत्रों तक पहुंचने के लिए।
अंततः, सबसे लागत प्रभावी रणनीति में शामिल है स्रोत पर रोकथाम उचित डाई रखरखाव और क्लीयरेंस अनुकूलन के माध्यम से। इंजीनियरों को लागत प्रति भाग और गुणवत्ता मानकों के बीच संतुलन बनाए रखने के लिए उत्पादन मात्रा, सामग्री लचीलापन और सहिष्णुता आवश्यकताओं के आधार पर विधियों का चयन करना चाहिए।
स्टैम्पिंग बर की समझ: कारण और विशेषताएं
धातु स्टैम्पिंग में, एक बर केवल एक खुरदरा किनारा नहीं है; यह एक विशिष्ट दोष है जो प्लास्टिक विरूपण कतरनी प्रक्रिया के दौरान। जब पंच धातु पर प्रहार करता है, तो पदार्थ संपीड़न तनाव का अनुभव करता है जब तक कि वह अपने भंग होने के बिंदु तक नहीं पहुँच जाता। यदि डाई क्लीयरेंस —पंच और डाई के बीच का अंतराल— गलत है, तो पदार्थ साफ तरीके से कतरनी के बजाय फट जाता है, जिससे एक उभरा हुआ "दांत" या रिज बन जाता है जिसे बर कहा जाता है।
बर का आकार और गंभीरता सीधे रूप से पदार्थ के गुणों और उपकरण की स्थिति से प्रभावित होती है। एल्युमीनियम और तांबे के मिश्र धातु जैसे लचीले पदार्थ टूटने से पहले खिंचने के कारण महत्वपूर्ण "रोलओवर" बर बनाने के लिए अधिक प्रवृत्त होते हैं। इसके विपरीत, कठोर पदार्थ साफ भंग दिखा सकते हैं लेकिन यदि उपकरण कुंद है तो तीखे, नुकीले किनारे अभी भी विकसित कर सकते हैं।
10% क्लीयरेंस नियम
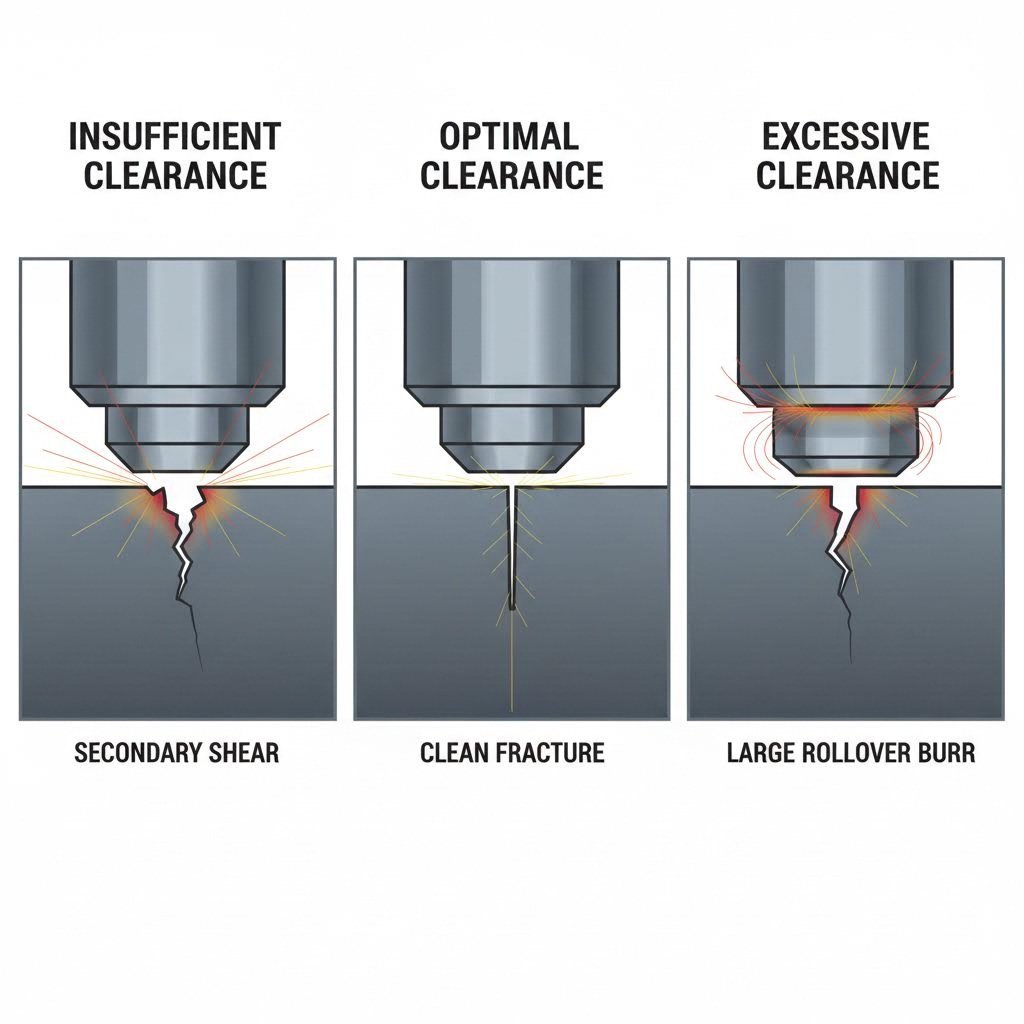
उद्योग सहमति सुझाती है कि बर नियंत्रण में डाई क्लीयरेंस प्राथमिक चर है। आमतौर पर, पदार्थ की मोटाई का लगभग 10% की क्लीयरेंस मानक स्टील के लिए अनुशंसित है। अत्यधिक क्लीयरेंस के कारण सामग्री मरोड़ के किनारे पर घूम जाती है, जिससे बड़े बर्र (बर्र) बनते हैं। अपर्याप्त क्लीयरेंस पंच को आवश्यकता से अधिक सामग्री काटने के लिए मजबूर करता है, जिससे उपकरण के घिसावट और द्वितीयक अपरूपण में वृद्धि होती है, जिसके परिणामस्वरूप महत्वपूर्ण बर्रिंग होती है।
मास फिनिशिंग तकनीकें (उच्च-मात्रा समाधान)
अधिकांश स्टैम्प किए गए भागों—ब्रैकेट, वॉशर और क्लिप के लिए—हाथ से डीबरिंग आर्थिक रूप से अव्यवहार्य है। मास फिनिशिंग हजारों भागों को एक साथ प्रसंस्कृत करने की अनुमति देता है, जिससे बड़े उत्पादन चक्र में सुसंगतता सुनिश्चित होती है। इस श्रेणी में मुख्य रूप से बैरल टम्बलिंग और कंपन परिष्करण शामिल हैं।
कंपन कटोरी फिनिशिंग
कंपन समापन प्रेसिजन स्टैम्पेड भागों के लिए प्रमुख विधि है। भागों को असमांतर स्प्रिंग्स पर लगे कटोरे या टब में रखा जाता है। मशीन उच्च आवृत्ति पर कंपन करती है, जिससे भाग अपघर्षक मीडिया के बिस्तर में एक वृत्ताकार, टोरोइडल पथ में चलते हैं। मीडिया (सिरेमिक, प्लास्टिक या स्टील) और भागों के बीच लगातार घर्षण तीखे किनारों को कम कर देता है और सतहों को पॉलिश कर देता है।
- सिरेमिक मीडिया: स्टेनलेस स्टील जैसी कठोर धातुओं के लिए भारी कटिंग के लिए सबसे उत्तम। यह आक्रामक हटाने की दर प्रदान करता है।
- प्लास्टिक मीडिया: नरम और हल्का, एल्यूमीनियम या नरम धातुओं के लिए आदर्श जहां सतह डेंटिंग की चिंता होती है।
- यौगिक: तरल संवर्धक अक्सर भागों को साफ करने, जंग रोकथाम और मीडिया की स्नेहकता में सुधार करने के लिए डाले जाते हैं।
बैरल टम्बलिंग
एक सरल और अधिक आक्रामक दृष्टिकोण, बैरल टम्बलिंग में घूमने वाला ड्रम होता है जो भागों और मीडिया के बल्क को ऊपर उठाता है और गिरा देता है (कैस्केडिंग)। इस उच्च-ऊर्जा वाले प्रभाव से मजबूत भागों पर भारी बर्र को हटाने में उत्कृष्टता मिलती है, लेकिन नाजुक सुविधाओं को नुकसान पहुँचाने का जोखिम भी रहता है। यह सामान्यतः कंपन परिष्करण की तुलना में धीमा होता है लेकिन पूंजीगत उपकरण लागत कम होने का लाभ प्रदान करता है।
प्रमाणित परिशुद्धता की आवश्यकता वाले ऑटोमोटिव निर्माताओं के लिए, आपूर्ति श्रृंखला में सीधे इन परिष्करण चरणों को एकीकृत करना महत्वपूर्ण है। शाओयी मेटल टेक्नोलॉजी के व्यापक स्टैम्पिंग समाधान कच्चे निर्माण और परिष्कृत असेंबली के बीच की खाई को पाटते हुए, IATF 16949 के सख्त मानकों पर पूरा उतरने वाले नियंत्रण आर्म जैसे उच्च-मात्रा वाले घटकों की डिलीवरी तीसरे पक्ष की परिष्करण लॉजिस्टिक्स की आवश्यकता के बिना की जाती है।
परिशुद्धता और उन्नत निष्कासन विधियाँ
जब स्टैम्प किए गए भागों में जटिल ज्यामिति, आंतरिक थ्रेड या सख्त आयामी सहनशीलता होती है जो टम्बलिंग के भौतिक प्रभाव को सहन नहीं कर सकती, तो इंजीनियर थर्मल और रासायनिक समाधानों की ओर रुख करते हैं।
थर्मल ऊर्जा विधि (TEM)
इसे "थर्मल डीबरिंग" के रूप में भी जाना जाता है, यह प्रक्रिया आंतरिक गुहाओं और प्रतिच्छेदी छिद्रों से बर्र हटाने के लिए अत्यधिक प्रभावी है। भागों को ईंधन गैस और ऑक्सीजन के मिश्रण से भरे दबाव वाले कक्ष में सील कर दिया जाता है। मिश्रण को जलाया जाता है, जिससे मिलीसेकंड में 6,000°F (3,300°C) तक का तापमान पहुँचने वाली क्षणिक ऊष्मा तरंग उत्पन्न होती है।
चूंकि बर्र में सतह-क्षेत्र का द्रव्यमान अनुपात उच्च होता है, वे ऊष्मा को तुरंत अवशोषित कर लेते हैं और वाष्पित (ऑक्सीकृत) हो जाते हैं। भाग का मुख्य भाग, जिसका उष्मीय द्रव्यमान बहुत अधिक होता है, अप्रभावित रहता है। इस विधि से मुख्य सतहों पर शून्य किनारा मोड़ना सुनिश्चित होता है, लेकिन दहन के दौरान बनने वाली ऑक्साइड परत को हटाने के लिए एक उपचारोत्तर अम्ल धुलाई की आवश्यकता होती है।
इलेक्ट्रोकेमिकल डीबरिंग (ईसीडी)
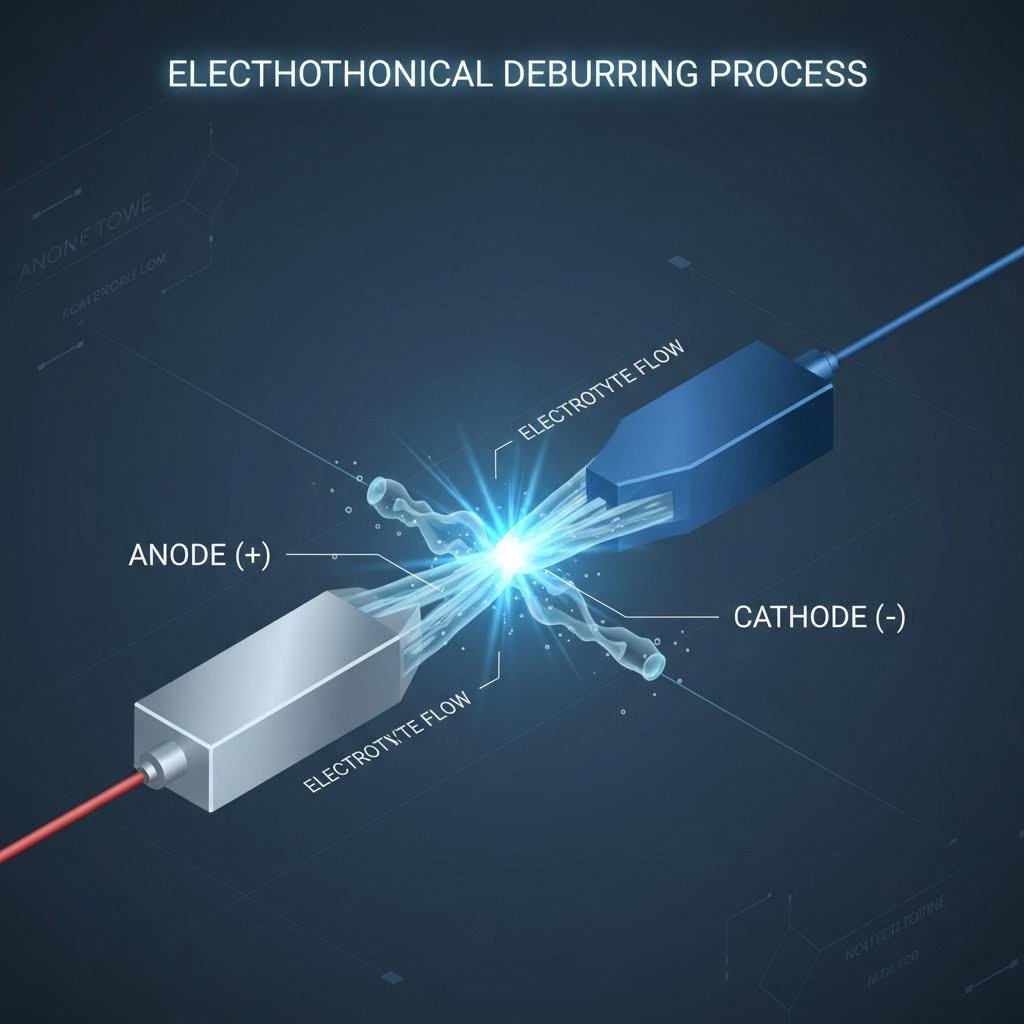
ईसीडी एक घटाव विधि है जो बर्र को घुलाने के लिए इलेक्ट्रोलिसिस का उपयोग करती है। भाग एनोड (+) के रूप में कार्य करता है, और एक विशिष्ट आकृति वाला उपकरण कैथोड (-) के रूप में कार्य करता है। एक इलेक्ट्रोलाइट घोल (अक्सर सोडियम नाइट्रेट) अंतराल के बीच बहता है, जिसे आमतौर पर 0.3 मिमी और 1 मिमी के बीच रखा जाता है।
जब डीसी करंट लगाया जाता है, तो बर के शीर्ष पर स्थित सामग्री घोल में घुल जाती है। यह प्रक्रिया नॉन-कॉन्टैक्ट होती है, जिसका अर्थ है कि कोई औजार क्षय नहीं और भाग पर कोई यांत्रिक तनाव नहीं होता है। ईंधन इंजेक्टर नोजल या हाइड्रोलिक वाल्व बॉडी जैसे उच्च-मूल्य घटकों के लिए यह पसंदीदा विधि है, जहां सूक्ष्म बर भी प्रणाली की आपदा भरी विफलता का कारण बन सकते हैं।
यांत्रिक और डाई-एकीकृत समाधान
बर को नियंत्रित करने का सबसे कुशल तरीका अक्सर यह होता है कि भाग अभी भी प्रेस में है या तुरंत बाद में, भाग की ज्यामिति के अनुरूप यांत्रिक साधनों का उपयोग करके उन्हें संबोधित करना।
| विधि | तंत्र | सर्वोत्तम अनुप्रयोग |
|---|---|---|
| डाई पंचिंग (शेव डाई) | एक द्वितीयक डाई स्टेशन बर को समतल करने के लिए "शेव" या सिक्का मारता है। | उच्च-आयतन वाले समतल भाग; प्रगतिशील डाई में एकीकृत। |
| ब्रश डीबरिंग | घूर्णन नायलॉन/अपघर्षक ब्रश समतल सतह पर स्वीप करते हैं। | सतह दान या विशिष्ट बनावट वाले समतल ब्लैंक। |
| स्प्रिंग-लोडेड होल टूल्स | एक टूल स्टैम्पेड होल में प्रवेश करता है और निकास पक्ष पर कटर को सक्रिय करता है। | बाहरी प्रोफाइल को प्रभावित किए बिना छिद्रों को चयनकर्त डिबर करना। |
| बेल्ट ग्राइंडिंग | अपघर्षक बेल्ट बर्र के चेहरे को नीचे की ओर रेतते हैं। | सरल, समतल भाग जहां माप की सहिष्णुता ढीली होती है। |
डाई पंचिंग उच्च-गति स्टैम्पिंग के लिए विशेष रूप से उल्लेखनीय है। प्रगतिशील डाई में एक 'कॉइनिंग' स्टेशन जोड़ने से बर्र को सामग्री में वापस चपटा किया जा सकता है। यद्यपि इससे सामग्री को हटाया नहीं जाता है, फिर भी यह किनारे को संभालने के लिए सुरक्षित बना देता है और साइकिल समय के संबंध में लगभग मुक्त है।
रोकथाम रणनीति: स्टैम्पिंग प्रक्रिया का अनुकूलन
जबकि हटाने की तकनीक आवश्यक है, इंजीनियरिंग लक्ष्य हमेशा न्यूनतम होना चाहिए। जैसा कि उद्योग विशेषज्ञों ने कहा है, "प्रथम रोकथाम, फिर उपचार" सबसे किफायती तरीका है।
- काटने की दूरी अनुकूलन: इष्टतम निकासी (5-10% मोटाई) को बनाए रखने से अत्यधिक प्लास्टिक विकृति को रोका जाता है जो बड़े burrs का कारण बनता है।
- उपकरण रखरखाव: एक सुस्त धार धातु को काटने के बजाय उसे फाड़ देती है। नियमित रूप से तेज करने की योजनाएं नीचे की ओर की कटाव लागत से कहीं सस्ती हैं।
- उन्नत कोटिंग्स: टाइटनियम नाइट्राइड (टीआईएन) या एल्युमिनियम टाइटनियम नाइट्राइड (एएलटीआईएन) कोटिंग्स को पंचों पर लगाने से घर्षण और पहनने को कम किया जाता है, जिससे काफी लंबे उत्पादन रन के लिए तेज कटिंग एज बनाए रखा जाता है।
- उत्पादन के लिए डिज़ाइन: इंजीनियरों को ऐसे भागों का डिजाइन करना चाहिए कि बोर पक्ष एक गैर-महत्वपूर्ण चेहरे की ओर उन्मुख हो, या स्वाभाविक रूप से तेज किनारों को कम करने के लिए डिजाइन में चैंफर शामिल करें।
सही डबिंग रणनीति का चयन
सही धातु स्टैम्पिंग बर को हटाने की तकनीक का चयन सटीकता, मात्रा और लागत का एक संतुलन है। कोई एकल 'सर्वोत्तम' विधि नहीं है; बल्कि प्रत्येक विशिष्ट अनुप्रयोग के लिए एक इष्टतम विधि होती है।
सामान्य उच्च-मात्रा वाले हार्डवेयर के लिए, कंपन परिष्करण पैमाने की सबसे अच्छी अर्थव्यवस्था प्रदान करता है। आंतरिक विशेषताओं वाले सटीक घटकों के लिए, TEM या ECD आवश्यक पहुँच और सटीकता प्रदान करता है। हालाँकि, प्रत्येक परियोजना के लिए, बर-मुक्त भाग प्राप्त करने की यात्रा डिज़ाइन टेबल और डाई स्टेशन से शुरू होती है। उपकरण के स्वास्थ्य और उचित क्लीयरेंस पर ध्यान केंद्रित करके निर्माता महंगी द्वितीयक प्रक्रियाओं पर निर्भरता को बहुत कम कर सकते हैं।
अक्सर पूछे जाने वाले प्रश्न
1. स्टैम्प किए गए भागों को डीबर करने की सबसे आम विधि क्या है?
मास फिनिशिंग, विशेष रूप से कंपन वाले बाउल फिनिशिंग या बैरल टम्बलिंग, सबसे आम विधि है। यह हजारों भागों को एक साथ प्रसंस्कृत करने की अनुमति देता है, जो धातु स्टैम्पिंग के लिए आदर्श उच्च मात्रा के लिए अत्यधिक लागत प्रभावी बनाता है।
डाई क्लीयरेंस बर्र निर्माण को कैसे प्रभावित करता है?
डाई क्लीयरेंस बरमा और डाई के बीच का अंतर है। यदि क्लीयरेंस बहुत कम है, तो यह उपकरण के घर्षण और बल में वृद्धि करता है। यदि यह बहुत ढीला है, तो धातु साफ तरीके से अपरूपित नहीं होता बल्कि लुढ़क जाता है, जिससे बड़े बर्र बनते हैं। बर्र को कम करने के लिए सामग्री की माप के लगभग 10% क्लीयरेंस मानक है।
3. क्या बर्र को भाग के आयामों को प्रभावित किए बिना हटाया जा सकता है?
हाँ। इलेक्ट्रोकेमिकल डीबरिंग (ECD) और थर्मल एनर्जी मेथड (TEM) जैसी विधियाँ भाग के मुख्य आयामों को बदले बिना चयनात्मक रूप से बर्र हटा देती हैं। ECD उच्च-धारा घनत्व वाले क्षेत्रों (तीखे किनारों) को लक्षित करता है, जबकि TEM मोटे सामग्री के गर्म होने से पहले पतले बर्र को वाष्पित कर देता है।