 हम ऑटोमैकेनिका फ्रैंकफुर्ट २०२६ में प्रदर्शन कर रहे हैं — ८ सितंबर | हॉल ४.२, स्टैंड एम३१ —
 EN


आप किनारे को खराब किए बिना या चोट के जोखिम के बिना धातु को कैसे काटते हैं
धातु और कटिंग के प्रकार के आधार पर धातु को कैसे काटें
यदि आप सोच रहे हैं आप किनारे को नष्ट किए बिना धातु को कैसे काटते हैं , एक विचार से शुरू करें: कोई एकल उपकरण प्रत्येक कार्य के लिए उपयुक्त नहीं है। सर्वश्रेष्ठ परिणाम पाँच चरों पर निर्भर करता है: धातु, उसकी मोटाई, आकार, आवश्यक किनारे की गुणवत्ता, और वे उपकरण जिनका आप सुरक्षित रूप से उपयोग कर सकते हैं।
धातु को काटने का सर्वोत्तम तरीका क्या बदलता है
धातु को काटने का सर्वोत्तम तरीका इसलिए बदलता है क्योंकि विभिन्न धातुएँ ऊष्मा, दबाव और अपघर्षण के तहत अलग-अलग व्यवहार करती हैं। MSC स्पष्ट करता है कि लौह धातुओं में लोहे का आधार या महत्वपूर्ण लोहा सामग्री होती है, इसलिए इस समूह में कार्बन स्टील और स्टेनलेस स्टील शामिल हैं। गैर-लौह धातुएँ, जैसे एल्यूमीनियम, ऐसा नहीं होतीं। यह मामला इसलिए महत्वपूर्ण है क्योंकि चिप का निर्माण, ऊष्मा और उपकरण का सामग्री के साथ अंतर्क्रिया प्रत्येक सामग्री के लिए समान नहीं होती है।
- मेटल प्रकार: लौह और गैर-लौह धातुओं के लिए अक्सर अलग-अलग ब्लेड, व्हील या कटिंग गति की आवश्यकता होती है।
- मोटाई: पतली शीट को मोटे स्टॉक की तुलना में बिल्कुल अलग तरीके से काटा जाता है। पतली शीट आमतौर पर हल्के गेज की सामग्री को संदर्भित करती है जो कंपन या विकृति कर सकती है। मोटा स्टॉक बार, प्लेट या संरचनात्मक टुकड़ों को संदर्भित करता है जिनके लिए अधिक मजबूत विधियों की आवश्यकता होती है।
- आकृति: एक समतल शीट, पाइप, छड़ या कोण लोहा कट को समान रूप से सहारा नहीं देता है।
- कट की गुणवत्ता: एक रफ कट तेज़ और कार्यात्मक है, लेकिन इसमें बर्र या अधिक खुरदुरा किनारा छोड़ सकता है। फिनिश कट का उद्देश्य एक साफ़, अधिक सटीक किनारे के लिए होता है जिसमें कम सफाई की आवश्यकता होती है।
- उपकरण पहुंच: एक दुकान में जो धातु को काटता है, वह गैराज या ड्राइववे में व्यावहारिक नहीं हो सकता है।
अधिकांश घरेलू परियोजनाओं के लिए एक त्वरित उत्तर
अधिकांश घरेलू धातु काटने के कार्यों के लिए सबसे सुरक्षित शुरुआती बिंदु पहले उपकरण को सामग्री और मोटाई के अनुसार मिलाना है, फिर तेज़ रफ कट या साफ़ समाप्ति कट के बीच चयन करना है।
कई डीआईवाई कार्यों के लिए, धातु को कैसे काटा जाए, यह हाथ से चलाए जाने वाले आरी, कैंची या सही एक्सेसरी के साथ ग्राइंडर पर निर्भर करता है। बड़े या मोटे स्टील के लिए, सर्विस स्टील यह बताता है कि सामान्य विधियाँ आरी काटना, प्लाज्मा कटिंग, वॉटरजेट कटिंग, लेज़र कटिंग और फ्लेम कटिंग तक विस्तारित हो जाती हैं, जिनमें से प्रत्येक का चयन मोटाई और सहिष्णुता की आवश्यकताओं के आधार पर किया जाता है। यदि आप कोई व्हील या ब्लेड उपयोग करते हैं, तो निर्माता के अनुप्रयोग और संचालन सीमा के दिशानिर्देशों की जाँच करें, अनुमान लगाने के बजाय। वाइलर विशेष रूप से सलाह देता है कि व्हील की आरपीएम रेटिंग को उपकरण के साथ मिलाया जाए और उपकरण तथा गार्ड के लिए सही व्हील शैली का उपयोग किया जाए। यहीं से अच्छे कट शुरू होते हैं, और यहीं से सुरक्षित कट भी शुरू होते हैं।
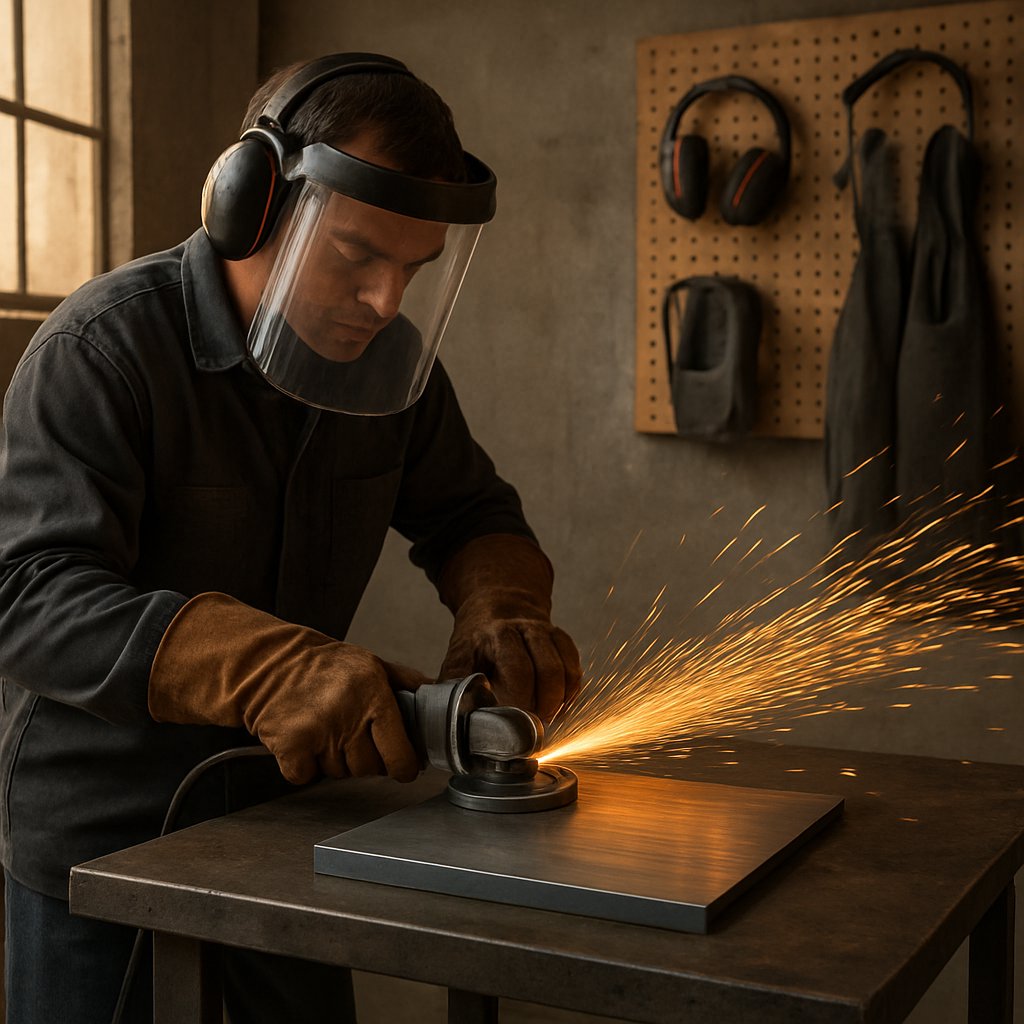
शुरुआत से अंत तक धातु को सुरक्षित रूप से काटना
अच्छे परिणामों की शुरुआत पहली चिंगारी या चिप के पहले होती है। कैंची से पतली शीट काटने पर तेज़-धार वाले किनारे बनते हैं। सावधानीपूर्ण ध्यान के बिना धातु को आरी से काटने पर चिप्स उड़ सकते हैं और यदि सामग्री विस्थापित हो जाए, तो आरी पीछे की ओर झटका दे सकती है। अपघर्षक कट-ऑफ व्हील्स चिंगारियाँ, ऊष्मा और व्हील विफलता के जोखिम जोड़ते हैं। चूँकि प्रत्येक विधि का खतरा संबंधी प्रोफ़ाइल अलग-अलग होता है, अतः आपकी सुरक्षा व्यवस्था को उपकरण, एक्सेसरी और धातु के अनुरूप होना चाहिए।
कटाई शुरू करने से पहले सुरक्षा
कुछ जाँचें अधिकांश शुरुआती गलतियों को रोक सकती हैं। वाइलर के सुरक्षा दिशानिर्देश एंगल ग्राइंडर्स पर कट-ऑफ व्हील्स के साथ ग्राइंडिंग गार्ड के बजाय उचित कटिंग गार्ड के उपयोग पर जोर देते हैं। इन्हीं दिशानिर्देशों में कहा गया है कि व्हील की गति रेटिंग को उपकरण की गति के बराबर या उससे अधिक होना चाहिए, क्षतिग्रस्त व्हील्स को प्रतिस्थापित कर देना चाहिए, और कभी भी वक्राकार कटाई के लिए कट-ऑफ व्हील्स को मोड़ा नहीं जाना चाहिए या उनका उपयोग ग्राइंडिंग के लिए नहीं किया जाना चाहिए। यूकन की आरी संबंधी संक्षिप्त जानकारी आरियों के लिए भी समान सिद्धांत को दोहराती है: ब्लेड का निरीक्षण करें, गार्ड को स्थान पर रखें, और कटाई को बलपूर्वक न करें।
- व्यक्तिगत सुरक्षा उपकरण (PPE): सुरक्षा चश्मा और चेहरे की रक्षा कवच के साथ-साथ श्रवण सुरक्षा, दस्ताने, मजबूत जूते और शरीर के अनुकूल कपड़े पहनें। चिंगारी-भारी कार्य के लिए आग-प्रतिरोधी कपड़े या चमड़े का एप्रन भी आवश्यक हो सकता है।
- वर्कहोल्डिंग: टुकड़े को क्लैंप या वाइस में ऐसे जकड़ें कि वह मुड़ न सके, घूम न सके या लुढ़क न सके। पाइप को रोका जाना चाहिए और कटाव को खुला रखा जाना चाहिए ताकि ब्लेड या व्हील फँस न जाए।
- चिंगारी नियंत्रण: क्षेत्र से कागज़, विलायक, रैग, लकड़ी का बुरादा और ईंधन को हटा दें। OSHA गर्म कार्य नियम पास के ज्वलनशील पदार्थों को गंभीर आग के जोखिम के रूप में मानें और उन्हें हटाने या ढाल के द्वारा सुरक्षित करने की आवश्यकता होगी।
- वेंटिलेशन: उचित वायु प्रवाह के बिना खराब वेंटिलेशन वाले आंतरिक क्षेत्रों, खाइयों या सीमित स्थानों में कटिंग न करें। कुछ कटिंग प्रक्रियाएँ और सामग्रियाँ यांत्रिक वेंटिलेशन की आवश्यकता रखती हैं।
- श्रवण सुरक्षा: सॉ और ग्राइंडर इतने शोरगुल वाले होते हैं कि कान के प्लग या कान के मफलर का उपयोग नियमित रूप से करना चाहिए, वैकल्पिक नहीं।
- गर्म धातु का हैंडलिंग: ताज़ा कटाव गर्म बर्र और गर्म सिरों को छोड़ देते हैं। भाग को ठंडा होने दें, उसे अलग कर दें या छूने से पहले अन्य लोगों को स्पष्ट रूप से चेतावनी दें।
- धातु की पहचान करें और पुष्टि करें कि ब्लेड या व्हील पर उस धातु और उपकरण के लिए लेबल लगाया गया है।
- उपकरण, सुरक्षा आवरण, साइड हैंडल, कॉर्ड या बैटरी और खपत योग्य भागों का निरीक्षण करें, जिनमें दरारें, दांतों का अभाव, विकृति या क्षरण शामिल हो सकता है।
- ज्वलनशील पदार्थों को हटाएं, चिंगारी की दिशा निर्धारित करें और सुनिश्चित करें कि वेंटिलेशन पर्याप्त है।
- कार्य को सहारा दें और क्लैंप करें ताकि कट बीच में बंद न हो, दबाव न आए या घुमाव न आए।
- अपनी खड़े होने की स्थिति और पकड़ की जाँच करें, फिर धातु के संपर्क में आने से पहले उपकरण को नियंत्रित स्थिति में शुरू करें।
कट के दौरान और कट के बाद के खतरे
अधिकांश समस्याएँ तब शुरू होती हैं जब एक्सेसरी धातु को छूती है। किकबैक तब होता है जब ब्लेड या व्हील फँस जाता है, मुड़ जाता है या गलत क्षेत्र में टकराता है। यूकन चेतावनी देता है कि कट-ऑफ सॉ ब्लेड का ऊपरी चौथाई हिस्सा विशेष रूप से किकबैक के प्रति संवेदनशील होता है, और खराब क्लैंपिंग इसे और बदतर बना देती है क्योंकि कार्य टुकड़ा कट में विस्थापित हो सकता है। व्हील या ब्लेड की विफलता पार्श्व दबाव, क्षति, गलत अनुप्रयोग, अत्यधिक गति या उपकरण को बलपूर्वक चलाने के कारण हो सकती है, बजाय इसके कि उसे काटने के लिए स्वतंत्र रूप से काम करने दिया जाए।
धातु को आरी से काटते समय, कंपन (चैटर), बढ़ता हुआ कंपन या खोज वाक्यांश "यदि काटने के दौरान आरी की आरपीएम कम हो जाए" में छिपे चेतावनी संकेतों पर ध्यान दें। गति में यह गिरावट अधिक दबाव डालने का संकेत नहीं है। रुकें और फीड दबाव, ब्लेड की स्थिति, सहारा तथा उपकरण के उपयुक्तता की जाँच करें।
यदि आपने कभी सोचा हो कि "धातु काटने से चिंगारियाँ क्या होती हैं", तो उन्हें हानिकारक गर्म कणों के रूप में देखें जिनमें आग लगाने की वास्तविक क्षमता होती है, न कि निर्दोष प्रकाश के रूप में। उड़ने वाले चिप्स आँखों को चोट पहुँचा सकते हैं, और गर्म बर्र (बर) एक साथ काट भी सकते हैं और जला भी सकते हैं। ऊष्मा का संचय धार के रंग को भी बदल सकता है और टुकड़े को सुरक्षित रूप से संभालना कठिन बना सकता है। उन पाठकों के लिए जो "कौन-सी धातु को ग्राइंडर या सॉज़ॉल से नहीं काटा जा सकता" की खोज कर रहे हैं, सबसे सुरक्षित नियम सरल है: कोई भी धातु ऐसी न काटें जिसके लिए ब्लेड या व्हील के लेबल पर अनुमोदन न हो, और विशेष रूप से कठिन विशेष धातु मिश्रणों के साथ अतिरिक्त सावधानी बरतें जो सामान्य उपकरणों को अत्यधिक गर्म कर सकते हैं या उन पर चमकदार परत बना सकते हैं।
एक सुरक्षित कट एक नियंत्रित क्रम है, कोई सौभाग्यशाली पास नहीं। यही तर्क बेंच पर, गैराज में या सॉ स्टैंड पर दोहराए जा सकने वाली कार्यप्रवाह में बदल जाता है।
शुरुआत करने वालों के लिए धातु काटने की चरणबद्ध कार्यप्रवाह
अधिकांश शुरुआत करने वालों को प्रत्येक उपकरण के लिए अलग-अलग रूटीन की आवश्यकता नहीं होती है। उन्हें एक दोहराए जा सकने वाली प्रक्रिया की आवश्यकता होती है। यदि आपका पहला विचार यह है कि मैं बिना सामग्री बर्बाद किए या खुरदुरे किनारे के जोखिम के बिना धातु कैसे काटूँ, तो हर बार एक ही क्रम का उपयोग करें: धातु की पहचान करें, कट की योजना बनाएं, कार्य को सुरक्षित करें, उपकरण के साथ उपयुक्त एक्सेसरी का मिलान करें, और फिर किनारे को साफ करें। यह दृष्टिकोण चाहे आप धातु को सॉ, स्निप्स या कट-ऑफ व्हील के साथ काट रहे हों, सभी स्थितियों में कारगर है।
सेटअप का महत्व बहुत से लोगों के अनुमान से कहीं अधिक है। वाइलर नोट करते हैं कि पतले कटिंग व्हील कम सामग्री हटाते हैं, सटीकता में सुधार कर सकते हैं और कम ऊष्मा उत्पन्न करते हैं। कोल्ड सॉ शॉप यह एक सरल सत्य को भी उजागर करता है: असंगत उपकरणों के कारण तापीय क्षति, विरूपण, सामग्री का अपव्यय और सतह का खराब फ़िनिश हो सकता है। अतः यदि आप सोच रहे हैं कि मैं धातु को साफ़-साफ़ कैसे काट सकता हूँ, तो इसके लिए योजना बनाने को काटने का हिस्सा मानें, न कि उससे पहले होने वाली देरी के रूप में।
सार्वभौमिक धातु काटने की कार्यप्रवाह
- धातु की पहचान करें। यह निर्णय लें कि क्या आप स्टील जैसी लौह धातु या एल्यूमीनियम जैसी अलौह धातु काट रहे हैं। सामग्री का प्रकार ब्लेड और व्हील के चयन को प्रभावित करता है।
- काटने के प्रकार का चयन करें। यह निर्णय लें कि क्या आपको सीधी कट, वक्र कट, त्वरित रफ कट या साफ़ फ़िनिश कट की आवश्यकता है।
- सावधानीपूर्वक मापें और चिह्नित करें। स्पष्ट रेखा का उपयोग करें और अपव्यय वाली ओर को चिह्नित करें ताकि आपको पता चल सके कि एक्सेसरी कहाँ ट्रैक करनी चाहिए।
- कार्य को सहारा दें और क्लैंप करें। स्थिर सहारा कंपन को कम करता है, गोल स्टॉक को लुढ़कने से रोकता है और बाइंडिंग को रोकने में सहायता करता है।
- सही ब्लेड या व्हील का चयन करें। एक्सेसरी को उपकरण और धातु दोनों के अनुरूप चुनें। कोल्ड सॉ शॉप में फेरस ब्लेड्स को स्टील और स्टेनलेस स्टील के लिए तथा नॉन-फेरस ब्लेड्स को एल्यूमीनियम और पीतल के लिए अलग किया गया है। अपघर्षक कटिंग के लिए, व्हील की शैली और मोटाई भी नियंत्रण और समाप्ति को प्रभावित करती है।
- कटिंग धीरे से शुरू करें। जब तक ब्लेड या व्हील एक पथ स्थापित नहीं कर लेता, आप फीड दबाव न बढ़ाएँ।
- स्थिर नियंत्रण बनाए रखें। रेखा पर बने रहें और उपकरण को काम करने दें। यदि यह कंपन करता है, तेज़ी से धीमा हो जाता है या विचलित हो जाता है, तो रुककर सेटअप को सुधारें।
- आवश्यकता होने पर सामग्री को ठंडा होने दें। ऊष्मा नियंत्रण की सुरक्षा और किनारे की गुणवत्ता दोनों को प्रभावित करती है।
- किनारे को डिबर करें। तीव्र किनारों को हटाए जाने तक टुकड़ा वास्तव में पूर्ण नहीं माना जाता। इसकी एल्यूमीनियम ट्रिम प्रक्रिया में, विनसेन डिबरिंग और सफाई को मानक परिष्करण चरण के रूप में शामिल किया जाता है।
मापने से डिबरिंग तक
धातु को साफ-साफ काटने का उत्तर आमतौर पर अधिक बल नहीं होता है। यह बेहतर मार्किंग, बेहतर समर्थन और सही उपभोग्य सामग्री है। थोड़ा भी गलत मार्किंग बाद में खराब फिटिंग का कारण बन सकता है। ढीला कार्य-टुकड़ा कंपन कर सकता है और कट को लाइन से बाहर खींच सकता है। गलत मिलान वाली ब्लेड या व्हील अधिक गर्मी और अधिक सफाई का कारण बन सकती है। घर पर धातु काटना सीखने वाले किसी भी व्यक्ति के लिए, ये छोटे सेटअप चुनाव अक्सर कच्चे उपकरण शक्ति से अधिक महत्वपूर्ण होते हैं।
- उपकरण को जबरदस्ती चलाना बजाय इसे स्वतः काटने देना।
- धातु के लिए गलत ब्लेड या व्हील का उपयोग करना।
- शुरुआत में जल्दबाजी करना और लाइन से बाहर कूदना।
- क्लैम्प्स को छोड़ना और टुकड़े को हाथ से पकड़ने की कोशिश करना।
- गर्मी के बढ़ने को नज़रअंदाज़ करना और किनारे को जल्दी छूना।
- कट के अलग होने के बाद डिबरिंग को छोड़ना।
यदि आप पूछ रहे हैं कि मैं धातु को कम गलतियों के साथ कैसे काट सकता हूँ, तो इस कार्यप्रवाह को सहेज लें और इसे तब तक दोहराएँ जब तक कि यह स्वचालित नहीं लगने लगता। यह क्रम तब भी परिचित बना रहता है जब उपकरण बदल जाता है, और यहीं से उपकरण का चयन परिणाम को आकार देना शुरू कर देता है।
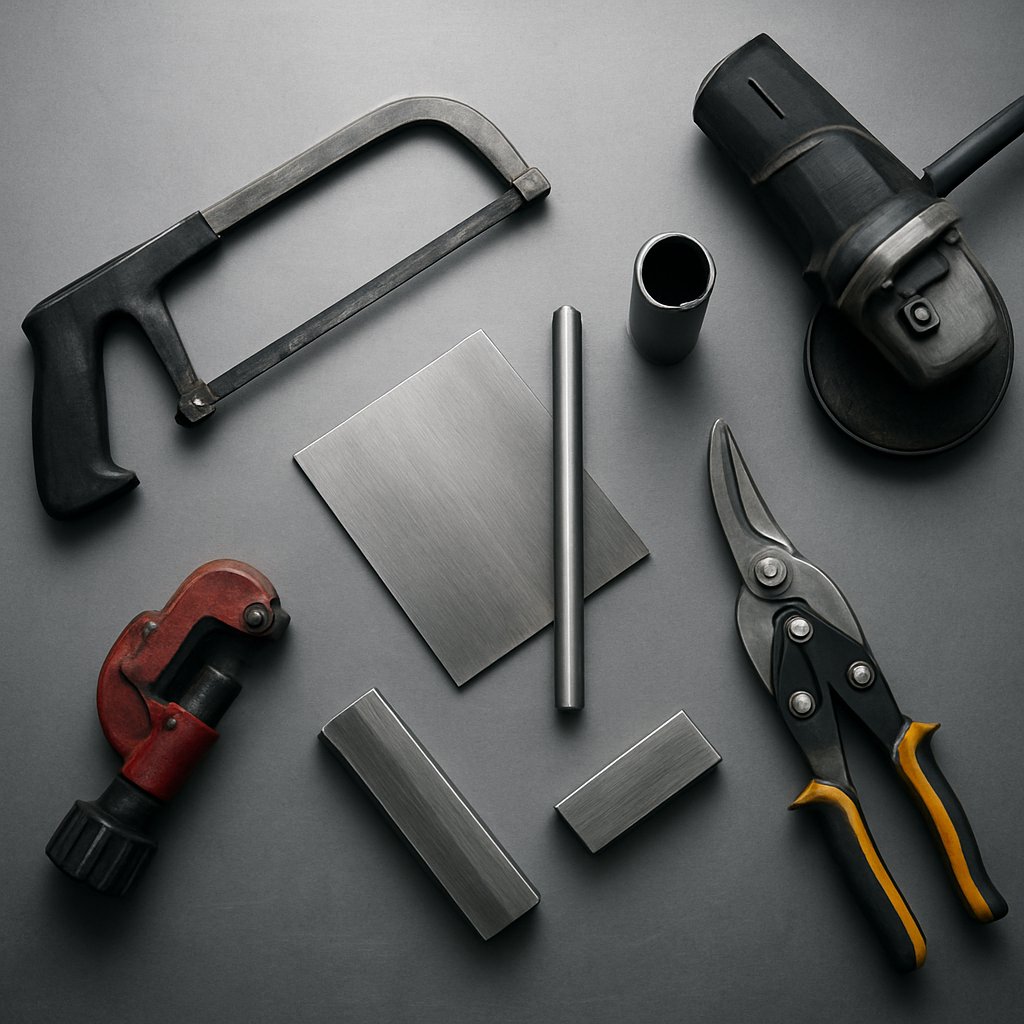
आवश्यक कट के लिए उपयुक्त उपकरण का चयन
इस चरण में प्रश्न का केंद्र बिंदु प्रक्रिया से फिटनेस की ओर स्थानांतरित हो जाता है। एक अच्छा कार्यप्रवाह हर बार सहायता करता है, लेकिन उपकरण अभी भी यह निर्धारित करता है कि कट कितनी तेज़ी से होगा, किनारा कितना साफ़ दिखेगा, और आपके पास कितना नियंत्रण बना रहेगा। यही कारण है कि धातु काटने के लिए कोई एकमात्र सर्वश्रेष्ठ उपकरण नहीं है। धातु काटने के लिए उपलब्ध कई उपकरणों में से प्रत्येक अलग-अलग समस्या का समाधान करता है।
ग्रासरूट्स मोटरस्पोर्ट्स बताता है कि विमानन शियर्स पतली शीट के किनारों को काटने के लिए सर्वोत्तम हैं, हैकसॉ छोटे आकार के स्टॉक पर अच्छा प्रदर्शन करता है, कोण ग्राइंडर मध्यम-मोटी धातु को त्वरित रूप से काटता है, और बैंडसॉ ट्यूबिंग और सटीक आकृतियों के लिए उत्कृष्ट है। एक जॉनसन टूल्स गाइड एक उपयोगी विपरीतता जोड़ता है: दोलन उपकरण तंग स्थानों और समतल कटौतियों के लिए बेहतर हैं, वृत्ताकार आरी लंबी सीधी कटौतियों के लिए मजबूत हैं, और दोलायमान आरी रफ विध्वंस-शैली के कार्य के लिए तेज़ हैं।
कटौती के अनुसार उपकरण का चयन कैसे करें
पहले चार बातों के बारे में सोचें: मोटाई, रेखा का आकार, पहुँच और समाप्ति। पतली शीट के लिए अक्सर हल्के धातु काटने वाले हस्त उपकरण, जैसे कैंची, फायदेमंद होते हैं। ट्यूबिंग और बार स्टॉक आमतौर पर आरियों से लाभान्वित होते हैं। अपघर्षक उपकरण तेज़ हैं, लेकिन वे अक्सर गति के लिए समाप्ति की गुणवत्ता का बलिदान कर देते हैं। यदि आप धातु काटने के लिए सबसे उपयुक्त उपकरण का चयन करने का प्रयास कर रहे हैं, तो शुरुआत उस कटौती से करें जिसकी आपको आवश्यकता है, न कि उस उपकरण से जो आपके पास पहले से मौजूद है।
| उपकरण | सबसे अच्छा उपयोग | सीधी या वक्राकार | किनारे की गुणवत्ता | गति | चिंगारी का स्तर | नियंत्रण | सीखने की प्रक्रिया में ढलान |
|---|---|---|---|---|---|---|---|
| Snips | पतली शीट के किनारों का कतरना | सीधे और हल्के वक्र | पतली शीट पर संकरे अपशिष्ट को काटते समय साफ़ | हल्के गेज की सामग्री पर तेज़ | कोई नहीं | उच्च | कम |
| हैक्सॉ | छोटी ट्यूबिंग और छोटा स्टॉक | मुख्य रूप से सीधी | संतोषजनक से अच्छा | धीमा | कोई नहीं | उच्च | कम |
| कोण ग्राइंडर | मध्यम-मोटी धातु और तेज़ रफ कटौतियाँ | सीधे और बड़ी त्रिज्या वाले वक्र | अधिक खुरदुरे, अक्सर अधिक सफाई की आवश्यकता होती है | तेज | उच्च | मध्यम | मध्यम |
| बैंड आरा | ट्यूबिंग के लिए क्षैतिज, सटीक आकृतियों के लिए ऊर्ध्वाधर | सीधे कट या आकार दिए गए कट, सॉ के प्रकार के अनुसार | साफ और सटीक | मध्यम से तीव्र | न्यूनतम | उच्च | मध्यम |
| उचित ब्लेड के साथ परिपत्र सॉ | शीट या बार स्टॉक में लंबे सीधे कट | सीधा | लंबी चाल के लिए अच्छा | तेज | ब्लेड और सेटअप के अनुसार भिन्न होता है | मध्यम | मध्यम |
| रिसिप्रोकेटिंग सॉ | पाइप, फ्रेमिंग, विध्वंस कट | मोटे कटौती अधिक हैं, बारीक वक्रों की तुलना में | कतरनीदार से मोटा | तेज | अपघर्षक पहिया कटिंग की तुलना में कम | मध्यम से कम | निम्न से मध्यम |
| ऑसिलेटिंग उपकरण | समतल कट, कोने, छोटे पाइप, पेंच, पतली शीट | छोटे सीधे कट और विस्तृत कार्य | सटीक छोटे कट के लिए साफ | धीमा | कम | उच्च | निम्न से मध्यम |
| घूर्णी उपकरण या डाई ग्राइंडर | छोटे कट-ऑफ पहिया का काम और अधिक संकीर्ण पहुँच | सीधे और बड़ी त्रिज्या वाले वक्र | मध्यम | हल्के अनुभागों पर मध्यम | अपघर्षक पहियों के साथ उच्च | मध्यम | मध्यम |
से एक विवरण ग्रासरूट्स मोटरस्पोर्ट्स के अनुसार आसानी से चूक जाता है लेकिन बहुत उपयोगी है: एविएशन कैंची को पैनल के किनारे से 1/4 इंच से अधिक नहीं काटने के लिए डिज़ाइन किया गया है, और कट-ऑफ व्हील के साथ डाई ग्राइंडर का उपयोग लगभग 3/16 इंच तक के स्टॉक पर सबसे आरामदायक होता है, जिसके बाद कटिंग धीमी होने लगती है। ये सीमाएँ आपको ऐसे उपकरण का चयन करने से रोकती हैं जो धातु काटने के कार्य के खिलाफ शुरू से ही लड़ रहा हो।
सीधे कट, वक्र, पतला स्टॉक और मोटा स्टॉक
- सबसे साफ किनारा: जब ट्यूबिंग, बार या आकार वाले भागों पर सटीकता मायने रखती है, तो धातु काटने के लिए बैंड सॉ अक्सर सबसे अच्छा उपकरण होता है। कैंची का उपयोग ट्रिमिंग उपकरण के रूप में पतली शीट पर भी चिकना किनारा छोड़ सकता है।
- सबसे त्वरित रफ कट: मध्यम-मोटे अनुभागों के लिए कोण ग्राइंडर का चयन करें, या जब फिनिश से अधिक गति मायने रखती है तो रेसिप्रोकेटिंग सॉ का चयन करें।
- सबसे आसान हैंडहेल्ड विकल्प: ऑसिलेटिंग टूल तंग स्थानों में उत्कृष्ट नियंत्रण प्रदान करता है। हैकसॉ धीमा है, लेकिन छोटी दुकान या गैराज में धातु काटने के लिए अभी भी सबसे सरल उपकरणों में से एक है।
- पतली शीट के लिए सर्वश्रेष्ठ विकल्प: किनारों को काटने के लिए स्निप्स और लंबी सीधी कटिंग के लिए उचित ब्लेड के साथ एक परिपत्र आरी।
इन उपकरणों के बीच ओवरलैप वास्तविक है, लेकिन जैसे ही ब्लेड या व्हील धातु को छूता है, प्रत्येक कट की भावना बदल जाती है। दबाव, शुरुआती कोण और रेखा नियंत्रण यहाँ विशिष्टता पत्रक की तुलना में अधिक महत्वपूर्ण हो जाते हैं।
धातु काटने के लिए उपकरण-दर-उपकरण तकनीकें
जैसे ही एक्सेसरी बदलती है, रेखा नियंत्रण की भावना भी बदल जाती है। एक पहिया स्थिर पथ की आवश्यकता रखता है। एक आरी ब्लेड को काटने के लिए जगह की आवश्यकता होती है। छोटे विस्तार उपकरण शक्ति की तुलना में धैर्य को अधिक प्रोत्साहित करते हैं। इसीलिए तकनीक उपकरण के चयन के लगभग उतनी ही महत्वपूर्ण है।
एंगल ग्राइंडर के साथ धातु कैसे काटें
एम्पायर एब्रेसिव्स एंगल ग्राइंडर को धातु काटने के सबसे बहुमुखी उपकरणों में से एक के रूप में वर्णित करता है, लेकिन यह यह भी ध्यान दिलाता है कि यह रफ कट्स और अधूरी धातु के लिए सबसे अच्छा है, क्योंकि व्हील गर्म चलती है और पेंट या फिनिश को क्षतिग्रस्त कर सकती है। एंगल ग्राइंडर के साथ धातु काटने के कार्य में नियंत्रण हल्के स्पर्श से आता है, न कि जबरदस्त बल से।
- एंगल ग्राइंडर: कट-ऑफ व्हील को पहले रेखा के अपशिष्ट वाली ओर इतना स्पर्श कराएँ कि यह एक उथली खांचा बना सके। फिर उपकरण को वर्गाकार रखें और हल्का, स्थिर दबाव लगातार लगाएँ। चिंगारियाँ और अधिकांश दाँतों वाली आरी की तुलना में रूखा किनारा बनने की उम्मीद करें। जब स्टील को काटने के लिए कोण ग्राइंडर का उपयोग कर रहे हों, या बोल्ट और बार स्टॉक पर ग्राइंडर का उपयोग करके स्टील काट रहे हों, तो यदि कंपन, गर्मी या विचलन में वृद्धि हो जाए तो तुरंत रोक दें। पहिये गलत तरीके से उपयोग करने पर टूट सकते हैं, इसलिए पहिये को साइड लोडिंग के लिए डिज़ाइन नहीं किया गया है।
आरियाँ तकनीक को कैसे बदलती हैं
आरियाँ धातु को घर्षण के बजाय दाँतों के माध्यम से हटाती हैं, इसलिए तुरंत ही संवेदना में परिवर्तन महसूस किया जाता है। कटिंग के दौरान स्थिर फीड और बेहतर सहारा देना आमतौर पर अच्छे परिणाम देता है।
- हैकसॉ: एम्पायर के अनुसार, हैकसॉ पाइप, स्टॉक और मोटी गेज की शीट में सीधी कटिंग के लिए उपयोगी हैं और ये एक अपेक्षाकृत साफ कट छोड़ते हैं जिसे सुधारना आसान होता है। पहले छोटे स्ट्रोक के साथ मार्ग को स्थापित करें, फिर लंबे और समान स्ट्रोक का उपयोग करें। दाँतों को सक्रिय रखने के लिए पर्याप्त दबाव लगाना उपयोगी है। फ्रेम को जबरदस्ती धकेलना आवश्यक नहीं है।
- बैंड सॉ: बैंड सॉ का उपयोग करके धातु काटते समय, कार्य को शामिल रूप से मार्गदर्शन करें और इसे पूरी तरह से सहारा दें। कट को जल्दी से पूरा करने के लिए स्टॉक को मोड़ने के बजाय, ब्लेड को रेखा के अनुदिश चलने दें। यदि ब्लेड विचलित होने लगे या कार्य में कंपन शुरू हो जाए, तो काटना रोकें और जारी रखने से पहले सहारा फिर से समायोजित करें।
- धातु काटने के लिए सेट किया गया सर्कुलर सॉ: आप केवल तभी धातु को सर्कुलर सॉ से काट सकते हैं जब उसमें धातु के लिए डिज़ाइन किया गया ब्लेड या अपघर्षक पहिया लगा हो। एम्पायर विशेष रूप से चेतावनी देता है कि मानक लकड़ी के ब्लेड को उलटना असुरक्षित है और इसकी सिफारिश नहीं की जाती है। कार्य को सहारा प्रदान करें, लंबे कट के लिए सीधा मार्गदर्शक का उपयोग करें, और समान रूप से फीड करें ताकि ब्लेड रेखा पर बना रहे।
- दोलन सॉ (रेसिप्रोकेटिंग सॉ): एम्पायर इस उपकरण को आक्रामक कहता है और इसे विध्वंस या रफ कटिंग के लिए सबसे उपयुक्त मानता है। स्थिर स्थिति में शुरू करें, ब्लेड को चिह्न के साथ संरेखित रखें, और उचित धातु ब्लेड को कार्य करने दें। धीमी और अधिक नियंत्रित विधियों की तुलना में अधिक कंपन और रफ किनारे की अपेक्षा करें।
छोटे रोटरी और दोलन उपकरण कब उपयुक्त होते हैं
छोटे स्थान उत्तर को फिर से बदल देते हैं। कभी-कभी आपकी आवश्यकता के अनुसार काटने के लिए एक बड़ी आरी या ग्राइंडर बिल्कुल भारी और अव्यवस्थित हो सकती है।
- दोलन उपकरण: यदि आप पूछ रहे हैं कि क्या एक दोलन उपकरण धातु काट सकता है, तो उत्तर है—हाँ, जब इसे सही ब्लेड के साथ जोड़ा जाए तो छोटे और सटीक कार्यों के लिए। जॉनसन टूल्स ब्लेड को काम के पदार्थ के अनुसार चुनने, कार्य को चिह्नित और सुरक्षित करने, हल्का दबाव लगाने और धातु के लिए कम गति का उपयोग करने की सिफारिश करता है, क्योंकि यह नियंत्रण में सुधार करता है और गर्मी तथा चिंगारी को कम करने में सहायता करता है। कटाव रेखा पर हल्के से शुरुआत करें और दोलन को काम करने दें।
- घूर्णन उपकरण: यदि आपकी खोज है कि क्या ड्रेमल धातु काट सकता है, तो व्यावहारिक उत्तर है—हाँ, विस्तृत कार्यों के लिए। एम्पायर घूर्णन उपकरणों को छोटे भागों, वक्रों, सीधी रेखाओं और सूक्ष्म विवरणों के लिए सटीक उपकरण के रूप में वर्णित करता है। हल्का दबाव रखें, धैर्य बनाए रखें और ग्राइंडर की तुलना में धीमी प्रगति की अपेक्षा करें। छोटे कट-ऑफ व्हील्स तंग पहुँच के लिए उपयोगी हैं, लेकिन ये लंबे कट या मोटे अनुभागों के लिए सर्वोत्तम विकल्प नहीं हैं।
हर बार ब्लेड या पहिया को उपकरण और धातु दोनों के अनुकूल चुनें। यदि गर्मी बढ़ने लगे, नियंत्रण कम हो जाए या कटाव की आवाज़ गलत लगने लगे, तो वापस ले लें और पुनर्मूल्यांकन करें। वही ग्राइंडर या सॉ, जो माइल्ड स्टील पर आसान लगता है, स्टेनलेस या एल्यूमीनियम पर बिल्कुल अलग तरह से व्यवहार कर सकता है, और उस धातु के परिवर्तन से पूरी कटाव रणनीति बदल जाती है।
धातु के प्रकार के अनुसार आपकी कटाव रणनीति कैसे बदलती है
एक ही ग्राइंडर या सॉ भरोसेमंद लग सकता है, जब तक कि धातु नहीं बदल जाती। माइल्ड स्टील, स्टेनलेस स्टील और एल्यूमीनियम गर्मी, अपघर्षण या फीड दबाव के प्रति समान रूप से प्रतिक्रिया नहीं करते, इसलिए एक धातु पर काम करने वाली विधि दूसरी धातु पर खराब किनारा छोड़ सकती है। लौह धातुएँ, जैसे माइल्ड स्टील और स्टेनलेस स्टील, लोहा रखती हैं। अलौह धातुएँ, जैसे एल्यूमीनियम, लोहा नहीं रखतीं। यह अंतर चिप निर्माण, लोडिंग, गर्मी और किनारे पर प्राप्त फिनिश को प्रभावित करता है।
माइल्ड स्टील, स्टेनलेस स्टील और एल्यूमीनियम में क्या अंतर है
यदि आप स्टील काटना सीख रहे हैं, तो माइल्ड स्टील को प्रत्येक धातु के लिए नियम के बजाय आधार रेखा के रूप में मानें। Xmake स्टेनलेस स्टील को एल्यूमीनियम की तुलना में अधिक मजबूत और संक्षारण प्रतिरोधी बताया गया है, लेकिन यह एल्यूमीनियम की तुलना में कम मशीन करने योग्य भी है, जिसमें काटने की गति धीमी होती है और उपकरणों का घिसावट तेजी से होता है। इसी स्रोत में यह भी उल्लेख किया गया है कि एल्यूमीनियम को मशीन करना और आकार देना आसान होता है। व्यावहारिक रूप से, स्टेनलेस स्टील को काटने का सबसे अच्छा तरीका आमतौर पर सही उपभोग्य सामग्री के साथ धीमी, अधिक सावधानीपूर्ण कट होता है, जबकि एल्यूमीनियम को काटना आसान लगता है जब तक कि गलत व्हील अवरुद्ध नहीं हो जाती है।
| धातु | प्रकार | कटिंग व्यवहार | गर्मी की संवेदनशीलता | लोडिंग या कार्य-दृढ़ीकरण का जोखिम | उपकरणों को नियंत्रित करना अक्सर आसान होता है |
|---|---|---|---|---|---|
| माइल्ड स्टील | फेरस | सामान्य कटिंग के लिए आमतौर पर सबसे अधिक उदार | मध्यम | स्टेनलेस स्टील या एल्यूमीनियम की तुलना में कम जोखिम | हैकसॉ, बैंड सॉ, धातु के ब्लेड वाले सर्कुलर सॉ और स्टील-दर्जा प्राप्त कट-ऑफ व्हील |
| स्टेनलेस स्टील | फेरस | कठिन कट, धीमी प्रगति, अधिक उपकरण घिसावट | किनारे की गुणवत्ता के लिए उच्च चिंता | कार्य-दृढ़ीकरण के प्रति प्रवण | कठोर काटने वाली सेटअप और स्टेनलेस-दर्जा के पहिये या ब्लेड जो स्थिर फीड के साथ काम करते हैं |
| एल्युमीनियम | अलौह | नरम और आकार देने में आसान, लेकिन गलत एक्सेसरी के साथ धुंधला हो सकता है या अवरुद्ध हो सकता है | यहाँ तक कि जब धातु आसानी से कट भी जाए, तब भी एक्सेसरी पर गर्मी तेज़ी से बढ़ सकती है | गलत अपघर्षक के साथ अधिक लोडिंग का जोखिम | गैर-लौह धातुओं के लिए उपयुक्त ब्लेड या डिस्क, विशेष रूप से अच्छी तरह से समर्थित कार्य पर |
| कठोर स्टील और मिश्र धातुएँ | फेरस | उच्च काटने का प्रतिरोध और हैंडहेल्ड उपकरणों पर अधिक तनाव | गर्मी प्रबंधन का महत्व अधिक होता है | एक्सेसरी के जीवन को तेज़ी से कम कर सकता है | अधिक कठोर काटने वाले उपकरण या मज़बूत विशेषता वाले पहिये |
यदि आप स्टेनलेस स्टील काटने की विधि के बारे में अध्ययन कर रहे हैं, तो सामान्य गलती इसे माइल्ड स्टील की तरह जल्दबाज़ी में काटना है। यदि प्रोजेक्ट पतली सामग्री का है और आप स्टेनलेस स्टील की शीट को कैसे काटें इसके बारे में पूछ रहे हैं, तो स्थिर समर्थन और हल्की, नियंत्रित फीड आमतौर पर कच्ची गति की तुलना में अधिक महत्वपूर्ण होती है। एल्यूमीनियम धातु काटने के लिए, कटिंग का स्पर्श सुग्गी रह सकता है जब तक कि चिप्स चिपकने नहीं शुरू करती हैं और एक्सेसरी अच्छी तरह से क्लियर नहीं करना बंद कर देती है।
सामग्री के आधार पर ब्लेड और व्हील का चयन
उपभोग्य वस्तुओं का चयन वह स्थान है जहाँ सामग्री के अंतर स्पष्ट हो जाते हैं। बडीज एब्रेसिव्स इस बात का उल्लेख करता है कि माइल्ड स्टील के लिए आमतौर पर एल्यूमीनियम ऑक्साइड कणों वाले प्रबलित राल-बंधित कट-ऑफ व्हील का उपयोग किया जाता है। स्टेनलेस स्टील और कठोर मिश्र धातुओं के लिए आमतौर पर ज़िरकोनिया एल्यूमिना, सेरामिक एल्यूमिना या इसी तरह के मिश्रण का उपयोग किया जाता है, क्योंकि ये कठोर धातुओं पर अधिक स्थायी होते हैं। यही गाइड चेतावनी देता है कि एल्यूमीनियम और अन्य अलौह धातुओं के लिए अलौह उपयोग के लिए डिज़ाइन किए गए डिस्क का उपयोग करना आवश्यक है, क्योंकि मानक स्टील डिस्क निर्मल कटिंग के बजाय खतरनाक रूप से भर सकते हैं।
- माइल्ड स्टील: सामान्य उद्देश्य के लिए ब्लेड्स और व्हील्स के लिए अच्छा प्रारंभ बिंदु।
- रसोई बदला: स्टेनलेस स्टील को काटने के लिए स्टेनलेस-दर्जा के उपभोग्य उत्पादों का उपयोग करें और कट को उद्देश्यपूर्ण रखें। कई कार्यों के लिए, अतिरिक्त गर्मी जोड़े बिना स्टेनलेस स्टील को काटने का यह सबसे अच्छा तरीका है।
- एल्युमिनियम: गैर-लौह संबंधित एक्सेसरीज़ चुनें और यदि व्हील लोडिंग शुरू कर देती है या चिप्स फैलने लगते हैं तो तुरंत काटना बंद कर दें।
सामग्री आपको बताती है कि एक्सेसरी कैसी होनी चाहिए। आकार आपको बताता है कि वह कट कैसे व्यवहार करेगा। एक स्टेनलेस शीट, एक एल्यूमीनियम ट्यूब और एक माइल्ड-स्टील की छड़ तकनीकी रूप से भिन्न समर्थन और चिह्नित करने की आवश्यकता हो सकती है, भले ही उपकरण को बदलने से पहले ही।
शीट मेटल, पाइप, ट्यूब और छड़ को काटने का तरीका
सामग्री अभी भी महत्वपूर्ण है, लेकिन आकार अक्सर एक सीधे कट को एक बाधापूर्ण कट में बदल देता है। जब लोग खोज करते हैं शीट मेटल को कैसे काटें या धातु के पाइप को कैसे काटें तो वे आमतौर पर एक आकार संबंधित समस्या का सामना कर रहे होते हैं, जितनी कि एक सामग्री संबंधित समस्या का। पतली शीट कंपन कर सकती है, गोल स्टॉक घूम सकता है, और खोखले अनुभाग ठोस अनुभागों से अलग तरह से व्यवहार करते हैं। एंकरल्यूब गाइड इसी कारण से शीट, पाइप, ट्यूब और रॉड को अलग-अलग किया जाता है, और बैकयार्ड प्रोवाइडर भी स्टील के पाइप और ट्यूब के साथ यही पैटर्न दिखाता है। यद्यपि धातु समान रहती है, फिर भी आकार में परिवर्तन के कारण अनुशंसित उपकरण बदल सकता है, क्योंकि आकार नियंत्रण को प्रभावित करता है।
शीट, पाइप, ट्यूब और रॉड को कैसे काटें
यदि आपकी परियोजना वास्तव में इस बारे में है शीट धातु कैसे काटें ,धातु के बाहरी आवरण को कैसे काटें , या पतली धातु को कैसे काटें तो सबसे पहले सहारा और काटने की लंबाई के बारे में सोचें। छोटे संशोधनों के लिए शीट धातु अक्सर कैंची के साथ अच्छी तरह से प्रतिक्रिया करती है, जबकि लंबी सीधी कटिंग के लिए धातु के लिए सेट किए गए सॉ का उपयोग करना आसान हो सकता है। गोलाकार पाइप को स्थिर रखने और सीधा रखने की आवश्यकता होती है, इसलिए पाइप कटर, हैकसॉ, बैंड सॉ, रेसिप्रोकेटिंग सॉ और ग्राइंडर जैसे उपकरण विभिन्न स्थितियों में उपयुक्त होते हैं। ट्यूब को काटना आसान लग सकता है क्योंकि इसके सपाट सतहें होती हैं, लेकिन पतली दीवारें ठोस सामग्री की तुलना में अधिक आसानी से विकृत हो सकती हैं। रॉड, बार और रिबार खोखले अनुभागों की तुलना में काटने का अधिक प्रतिरोध करते हैं, इसलिए उपकरण के नियंत्रण का महत्व अक्सर कच्ची गति से अधिक होता है।
| आकार | मुख्य चुनौती | सामान्य शुरुआती उपकरण | व्यावहारिक नोट |
|---|---|---|---|
| शीट मेटल | कंपन, वक्रता, लंबी कटिंग पर किनारे का विकृत होना | कतरनी, जिगसॉ, धातु काटने वाली ब्लेड वाली वृत्ताकार कटर, कोण ग्राइंडर | ट्रिम कार्य और लंबे समर्थित कट्स के लिए सबसे अच्छा, मुक्त हाथ की जल्दबाजी नहीं |
| पाइप | कट को रोल करना और वर्गाकार रखना | पाइप कटर, हैकसॉ, दोलन कटर, बैंड सॉ, कोण ग्राइंडर | समर्पित पाइप कटर शुद्ध गोल कट्स के लिए विशेष रूप से उपयोगी हैं |
| ट्यूब | पतली दीवारें और कोने की ट्रैकिंग | ट्यूब कटर, बैंड सॉ, ठंडा सॉ, दोलन कटर, कोण ग्राइंडर | खोखले अनुभागों को कट के निकट समर्थन की आवश्यकता होती है |
| रॉड | ठोस स्टॉक को काटने में अधिक प्रयास लगता है | हैकसॉ, बैंड सॉ, कोण ग्राइंडर, धातु की ब्लेड वाली वृत्ताकार कटर | एक धातु की छड़ काटने वाला रोटरी उपकरण मुख्य रूप से पतले स्टॉक के लिए उपयुक्त समाधान है |
| बार | वजन, सीधापन और कटे हुए भाग के गिरने पर कसाव | बैंड सॉ, कोल्ड सॉ, धातु काटने वाली ब्लेड वाली सर्कुलर सॉ | कठोर सॉ सेटअप आमतौर पर पुनरावृत्ति को बेहतर बनाते हैं |
| रीबार | उभरी हुई सतह, कड़ी पकड़, रफ फिनिश की अपेक्षा | एंगल ग्राइंडर, चॉप सॉ, बैंड सॉ | कट के दौरान स्टॉक के मुड़ने से रोकने के लिए दृढ़ता से क्लैंप करें |
विभिन्न आकृतियों के लिए समर्थन और चिह्नित करने के टिप्स
- पतली शीट को व्यापक रूप से समर्थित करें: लंबे असमर्थित भाग हिल सकते हैं और रेखा से भटक सकते हैं।
- गोल स्टॉक को लुढ़कने के खिलाफ क्लैंप करें: कटिंग शुरू होने के बाद पाइप और रॉड को घूमने नहीं देना चाहिए।
- ट्यूब की दीवारों को नुकसान न पहुँचाएँ: दृढ़ पकड़ अच्छी होती है, लेकिन अधिक क्लैंप दबाव पतली ट्यूब को विकृत कर सकता है।
- अपशिष्ट वाली तरफ स्पष्ट रूप से निशान लगाएँ: यह विशेष रूप से संकरे स्टॉक और दृश्यमान समाप्ति वाले भागों पर और भी महत्वपूर्ण है।
- समाप्त सतहों की सुरक्षा करें: क्लैंप के नीचे एक साधारण पैड डेंट और खरोंच से बचाव में सहायता करता है।
- लंबी सीधी कटिंग के लिए मार्गदर्शन करें: यह विशेष रूप से धातु के साइडिंग को साफ-सुथरा काटने का तरीका जानने या पैनी किनारे के बिना पतली धातु को काटने के तरीके को समझने में सहायक है।
आकृति केवल उपकरण के चयन को ही निर्धारित नहीं करती है; यह ऊष्मा, बर्र (बर्र्स), और इस बात को भी प्रभावित करती है कि किनारे को टुकड़े के अलग होने के बाद कितनी सफाई की आवश्यकता होगी। यहीं पर कट की गुणवत्ता वास्तव में प्रकट होती है, और यहीं पर समाप्ति (फिनिशिंग) का महत्व कट के समान ही महत्वपूर्ण हो जाता है।
स्वच्छ धातु कट और बेहतर किनारे
टुकड़ा अलग हो सकता है, लेकिन कार्य आमतौर पर अभी समाप्त नहीं होता है। बर्र, ऊष्मा-उत्पन्न रंगाई (हीट टिंट), हल्का विरूपण और तीव्र धार वाले कोने अक्सर कट खुलने के बाद ही दिखाई देते हैं। यही कारण है कि सबसे स्वच्छ कट को केवल गति के आधार पर नहीं मापा जाता है। इन्हें उस समय मापा जाता है जब उपकरण रुक जाता है और किनारा कितना सुरक्षित, सीधा और उपयोग के लिए उपयुक्त है।
कम ऊष्मा के साथ स्वच्छ किनारे प्राप्त करने का तरीका
किनारे की गुणवत्ता पहले संपर्क से पहले शुरू होती है। एक दाँतों की संख्या का मार्गदर्शिका एक सरल नियम को स्पष्ट करता है: पतली धातु के लिए आमतौर पर उच्च दांतों की संख्या वाले ब्लेड का उपयोग करना फायदेमंद होता है जिससे सतह पर अधिक सूक्ष्म समाप्ति प्राप्त होती है, जबकि मोटी सामग्री के लिए कम दांतों वाले ब्लेड का उपयोग अधिक उपयुक्त होता है ताकि चिप्स आसानी से निकल सकें और घर्षण कम रहे। यही तर्क अपघर्षक धातु काटने वाले पहिये पर भी लागू होता है। इस डिबरिंग गाइड में, तेज़ सामग्री निकालने के लिए मोटे कण आकार (कोर्स ग्रिट) का उपयोग किया जाता है, जबकि चिकनी समाप्ति के लिए बारीक कण आकार (फाइन ग्रिट) अधिक उपयुक्त होते हैं। दूसरे शब्दों में, उचित धातु काटने वाला ब्लेड या पहिया अक्सर कटाव के शुरू होने से पहले ही किनारे की गुणवत्ता निर्धारित कर देता है।
- हैंडलिंग या निकट से निरीक्षण करने से पहले भाग को ठंडा होने दें।
- किनारे के साथ विरूपण, ड्रॉस या दृश्यमान बर्र्स की जाँच करें।
- उन उभरे हुए बर्र्स को हटाएँ जो फिटिंग में बाधा डाल सकते हैं या कटाव का कारण बन सकते हैं।
- तीव्र कोनों को चिकना करें और किनारे को हल्के से तिरछा करें।
- यदि भाग को वेल्ड किया जाना है, फास्टन किया जाना है, कोटिंग की जानी है या असेंबल किया जाना है, तो सतह की तैयारी करें।
कटाव तब तक पूर्ण नहीं माना जाता जब तक कि किनारा सुरक्षित न हो और अगले चरण के लिए उपयुक्त न हो।
बर्र्स हटाना, चिकना करना और टुकड़े की तैयारी
वही बर्र्स हटाने का मार्गदर्शिका एक उपयोगी अंतर करता है। बर्डर हटाने से तीव्र, शेष सामग्री को हटाया जाता है। समापन (फिनिशिंग) इससे आगे जाता है और सतह के टेक्सचर, किनारे के आकार और कोटिंग या असेंबली के लिए तैयारी में सुधार करता है। काटने (सॉइंग) और कतरन (शियरिंग) के दौरान अक्सर यांत्रिक बर्डर बन जाते हैं। गर्म विधियाँ थर्मल बर्डर या ड्रॉस छोड़ सकती हैं, जिन्हें अधिक सफाई की आवश्यकता होती है।
छोटे कार्यों के लिए, ग्राइंडर के साथ एक और आक्रामक पास लेने की तुलना में हाथ से फाइल या धातु फ़ाइलर का उपयोग अक्सर अधिक नियंत्रण प्रदान करता है। धातु फ़ाइलर विशेष रूप से उपयोगी होता है जब आपको केवल किनारे को तोड़ने की आवश्यकता होती है, बिना भाग के आकार में कोई परिवर्तन किए। किनारे की जाँच दृष्टि के साथ-साथ स्पर्श द्वारा भी करें। एक भाग जो साफ़ दिखता है, वह अभी भी दस्ताने को फँसा सकता है या समतल सतह पर ठीक से बैठने से इनकार कर सकता है। जब कट के बाद की सफाई का समय कट के समय से अधिक लगने लगता है, तो वास्तविक समस्या अक्सर सहनशीलता नहीं, बल्कि सटीकता होती है।
जब औद्योगिक धातु कटिंग अधिक उचित होती है
यदि प्रत्येक भाग को अभी भी फाइलिंग, फिटिंग और पुनः जाँच की आवश्यकता है, तो समस्या केवल स्टॉक के माध्यम से गुजरने तक सीमित नहीं रह जाती है। उस समय, औद्योगिक धातु काटना एक बार में धातु को काटने के बारे में कम और नियंत्रित आयामों, साफ सतहों और कम आश्चर्यों के साथ समान परिणाम को दोहराने के बारे में अधिक हो जाता है।
जब डीआईवाई कटिंग सर्वोत्तम विकल्प होने के बजाय रुक जाती है
एक मरम्मत, ट्रिम कट या एकल-उपयोग ब्रैकेट के लिए, हैंडहेल्ड उपकरण धातु को काटने के लिए उपयुक्त हो सकते हैं। परिशुद्धि कार्य मानक को बदल देते हैं। जब आपको निम्नलिखित की आवश्यकता होती है, तो कार्य सामान्यतः पेशेवर उत्पादन समर्थन के साथ संबंधित होता है:
- दोहराए जाने वाले भाग: कई टुकड़े जो एक-दूसरे के साथ मेल खाने चाहिए, केवल दिखने में समान नहीं।
- कम टॉलरेंस: जिन विशेषताओं के लिए आँखों से अनुमानित फिटिंग के बजाय मापी गई परिशुद्धि की आवश्यकता होती है।
- कठिन ज्यामिति: आंतरिक विशेषताएँ, बहु-फलक मशीनिंग, या उपकरण पहुँच द्वारा सीमित आकृतियाँ।
- दस्तावेज़ीकृत गुणवत्ता नियंत्रण: निरीक्षण रिकॉर्ड, क्षमता जाँच, या ट्रेस करने योग्य माप।
- ऑटोमोटिव-ग्रेड आवश्यकताएँ: सुरक्षा-महत्वपूर्ण या ग्राहक-नियंत्रित विशिष्टताएँ, जहाँ स्थिरता का महत्व कटिंग के समान ही होता है।
सबसे उपयुक्त कटिंग विधि वह है जो कार्य, गुणवत्ता लक्ष्य और उत्पादन पैमाने के अनुरूप हो।
दोहरावयोग्य भागों के लिए सटीक धातु कटिंग का चयन
जब कार्य हाथ के उपकरणों से आगे बढ़ जाता है, तो धातु काटने के लिए सही मशीन सीएनसी मिल, टर्निंग सेंटर, ईडीएम सेटअप या एक संकर प्रक्रिया हो सकती है जो पहले भाग को आकार देती है और फिर महत्वपूर्ण विशेषताओं को मशीन करती है। शाओयी मेटल तकनीक यह ऑटोमोटिव भागों के लिए एक व्यावहारिक पथ प्रस्तुत करता है जिन्हें आईएटीएफ 16949 गुणवत्ता प्रणालियों, सांख्यिकीय प्रक्रिया नियंत्रण और प्रोटोटाइप से लेकर बड़े पैमाने पर उत्पादन तक दोहरावयोग्य उत्पादन की आवश्यकता होती है। इसके ऑटोमोटिव मशीनिंग दिशा-निर्देशों में उपयुक्त अनुप्रयोगों में ±0.005 मिमी तक के सटीक टॉलरेंस का भी वर्णन किया गया है।
अधिक कठोर सुविधा नियंत्रण के लिए, समिट सीएनसी बताता है कि कैसे दुकानें सीएमएम निरीक्षण, गेज पिन और सतह की रफनेस माप के साथ परिशुद्धता की पुष्टि करती हैं, जिसमें कुछ कार्य ±0.0005 इंच तक रखे जाते हैं। अतः यदि आप अभी भी यह पूछ रहे हैं कि क्या धातु को काट सकता है, तो याद रखें कि उत्पादन भागों का मूल्यांकन केवल विभाजन से अधिक के आधार पर किया जाता है। उन्हें फिट करना, दोहराना और निरीक्षण के लिए खड़ा होना आवश्यक है। यहीं पर पेशेवर समर्थन धातु को विश्वसनीय रूप से बड़े पैमाने पर काटने के लिए एक बुद्धिमान उत्तर बन जाता है।
धातु काटने से संबंधित प्रश्नोत्तर
1. घर पर धातु को काटने का सबसे अच्छा तरीका क्या है?
घर पर सबसे अच्छी विधि धातु, मोटाई, आकार और आपको आवश्यक किनारे की गुणवत्ता पर निर्भर करती है। पतली शीट को अक्सर कैंची या धातु के लिए सेट किए गए एक आरी के साथ आसानी से काटा जा सकता है, जबकि पाइप, छड़ और मोटी स्टॉक के लिए आमतौर पर हैकसॉ, बैंड सॉ, दोलन सॉ या रफ कार्य के लिए कोण ग्राइंडर को प्राथमिकता दी जाती है। सबसे सुरक्षित दृष्टिकोण टुकड़े को क्लैंप करना, उपकरण और सामग्री दोनों के लिए अनुमोदित ब्लेड या व्हील का उपयोग करना, एक नियंत्रित कट करना और बर्र्स को हटाकर समाप्त करना है।
2. क्या धातु काटने के लिए कोण ग्राइंडर सबसे अच्छा उपकरण है?
कोण ग्राइंडर धातु काटने के लिए हाथ से चलाए जाने वाले उपकरणों में से एक सबसे तेज़ विकल्प है, खासकर इस्पात, बोल्ट, रीबार और बार स्टॉक पर कच्चे कट के लिए, लेकिन यह हर कार्य के लिए स्वतः ही सबसे उपयुक्त विकल्प नहीं है। यह कई ब्लेड-आधारित विधियों की तुलना में अधिक चिंगारियाँ और ऊष्मा उत्पन्न करता है, और कट के बाद किनारे को अक्सर अधिक साफ़ करने की आवश्यकता होती है। यदि आप ट्यूबिंग और दोहराव वाले कट पर बेहतर नियंत्रण, कम गंदगी या साफ़ किनारा चाहते हैं, तो बैंड सॉ या धातु के लिए उपयुक्त बनाए गए सर्कुलर सॉ का उपयोग अधिक उपयुक्त हो सकता है।
3. स्टेनलेस स्टील को किनारे को खराब किए बिना कैसे काटें?
स्टेनलेस स्टील को आमतौर पर माइल्ड स्टील की तुलना में धीमी और स्थिर कटिंग की आवश्यकता होती है। स्टेनलेस के लिए अनुमोदित ब्लेड या व्हील का उपयोग करें, कार्य को अच्छी तरह से सहारा दें, रेखा पर धीरे से शुरू करें और एक्सेसरी को जबरदस्ती न घुमाएँ, क्योंकि अत्यधिक ऊष्मा फिनिश को खराब कर सकती है और उपभोग्य वस्तुओं के जीवन को कम कर सकती है। पतली स्टेनलेस शीट के लिए स्थिर सहारा और हल्का फीड दबाव और भी अधिक महत्वपूर्ण है, और कट के बाद एक त्वरित डिबरिंग पास किनारे को साफ़ करने में सहायता करता है बिना भाग के आकार को बदले।
4. शीट धातु या धातु के साइडिंग को काटने का सबसे सुरक्षित तरीका क्या है?
काटते समय शीट को व्यापक रूप से सहारा दें ताकि वह लहराए, मुड़े या कट के दौरान भटके नहीं। अपव्यय वाली ओर स्पष्ट रूप से चिह्नित करें, जहाँ संभव हो वहाँ क्लैंप करें, पूर्ण सतहों की सुरक्षा करें और आँखों की सुरक्षा, दस्ताने तथा श्रवण सुरक्षा का उपयोग करें, क्योंकि पतली शीट के किनारे तीव्र हो जाते हैं, भले ही कट शुद्ध दिखाई दे। छोटे काटने के लिए, कैंची का उपयोग अक्सर नियंत्रण करने में आसान होता है, जबकि लंबे सीधे कट के लिए धातु के लिए सेट किए गए मार्गदर्शित बिजली के आधार पर चलने वाले आरी का उपयोग आमतौर पर बेहतर होता है।
5. आपको डीआईवाई उपकरणों का उपयोग कब बंद करना चाहिए और पेशेवर धातु काटने के उपकरणों पर कब स्थानांतरित होना चाहिए?
जब कार्य में दोहराव वाले भागों, कड़ी सहिष्णुता, कठिन आकृतियाँ, ट्रेस करने योग्य निरीक्षण या ऑटोमोटिव-ग्रेड की स्थिरता की आवश्यकता होती है, तो डीआईवाई उपकरण अब सबसे अच्छा उत्तर नहीं रहते हैं। उस बिंदु पर, वास्तविक चुनौती केवल यह नहीं रह जाती कि कौन सा उपकरण धातु काट सकता है, बल्कि यह हो जाती है कि कौन सा उपकरण नियंत्रित गुणवत्ता के साथ हर बार समान परिणाम उत्पादित कर सकता है। प्रोटोटाइप से उत्पादन तक के ऑटोमोटिव कार्यों के लिए, शाओयी मेटल टेक्नोलॉजी जैसा आईएटीएफ 16949 प्रमाणित मशीनिंग साझेदार अधिक उपयुक्त हो सकता है, क्योंकि यह दस्तावेज़ीकृत प्रक्रिया नियंत्रण, एसपीसी-आधारित स्थिरता और स्केलेबल उत्पादन का समर्थन करता है।