 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


हुड लैच स्टैम्पिंग प्रक्रिया: इंजीनियरिंग एवं विनिर्माण गाइड
संक्षिप्त में
द हुड लैच स्टैम्पिंग प्रक्रिया एक पूर्ण सुरक्षा प्रणाली बनाने के लिए दो अलग-अलग निर्माण कार्यप्रवाहों को शामिल करता है। जटिल तंत्र घटक—जैसे लैच, पॉल और सेफ्टी हुक—आमतौर पर बनाए जाते हैं प्रोग्रेसिव डाई stamping । यह विधि उच्च शक्ति वाले स्टील कॉइल्स को श्रृंखलाबद्ध स्टेशनों के माध्यम से प्रस्तुत करती है जिससे लाखों चक्रों के लिए आवश्यक सटीक सहिष्णुता और उच्च उत्पादन गति प्राप्त होती है।
इसके विपरीत, लैच के लिए माउंटिंग बिंदु, जिसे "हुड इनर पैनल" के रूप में जाना जाता है, का निर्माण किया जाता है ट्रांसफर या टैंडम डाई स्टैम्पिंग । यह भारी प्रक्रिया गहरे ड्रॉइंग, ट्रिमिंग और फ्लेंजिंग में शामिल है जो धातु थकान को रोकने के लिए एक कठोर, प्रबलित संरचना बनाती है। फिर असेंबली में इन स्टैम्प किए गए भागों को रिवेट्स और स्प्रिंग्स के साथ एकीकृत किया जाता है, जिसके बाद कठोर लोड परीक्षण (अक्सर 5500N से अधिक) किया जाता है ताकि सुरक्षा अनुपालन सुनिश्चित हो सके।
स्टैम्प किए गए हुड लैच प्रणाली की संरचना
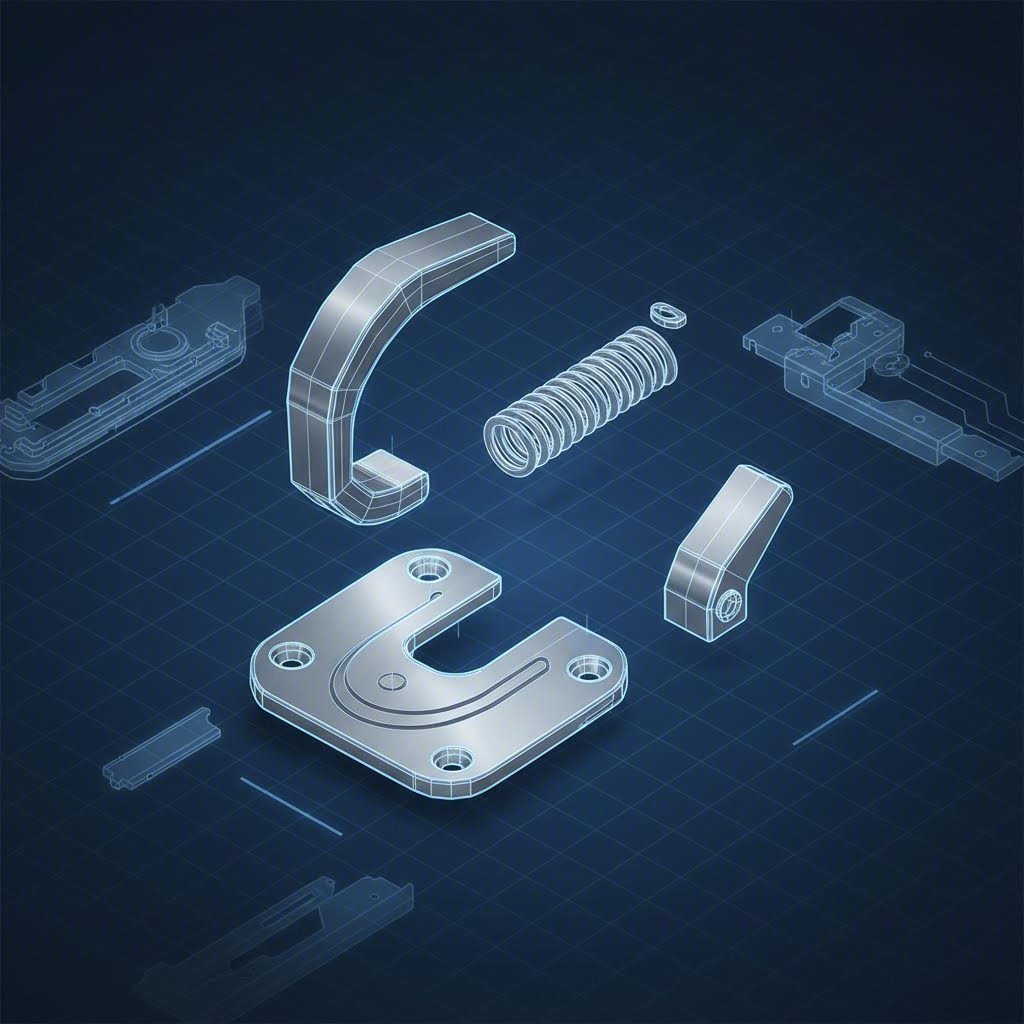
स्टैम्पिंग लाइनों की जांच करने से पहले, जिन घटकों के निर्माण किया जा रहा है, उन्हें समझना आवश्यक है। एक हुड लैच एकल भाग नहीं बल्कि उच्च-सामर्थ्य इस्पात के स्टैम्पेड घटकों का एक असेंबली होता है, जिसमें प्रत्येक के लिए अद्वितीय यांत्रिक मांग होती है।
मूल तंत्र में शामिल है प्राथमिक लैच (क्लॉ), जो वाहन के स्ट्राइकर से जुड़ता है, और पॉल (लीवर), जो लैच को स्थिर स्थिति में ताला बंद करता है। इंजीनियरिंग अनुकूलन अध्ययनों के अनुसार, जैसे वूस्टर पॉलिटेक्निक इंस्टीट्यूट के अध्ययनों के अनुसार, लैच तंत्र में महत्वपूर्ण बलों का प्रतिरोध करने की क्षमता होनी चाहिए—आमतौर पर न्यूनतम खींचने की शक्ति 5500N (लगभग 550kg) के बिना विकृति के। सुरक्षा हुक , मुख्य ताला विफल होने पर हुड को पकड़ने के लिए जिम्मेदार है, आम तौर पर लगभग के लिए नामित किया जाता है 2700N .
ये घटक विशिष्ट ग्रेड के स्टील से मुहर लगाते हैं, अक्सर एसएपीएच 440 या इसी तरह के उच्च-शक्ति कम मिश्र धातु (HSLA) स्टील्स। ये सामग्री टकराव के दौरान कतरनी का विरोध करने के लिए आवश्यक तन्यता शक्ति प्रदान करती हैं लेकिन उनकी कठोरता के कारण स्टैम्पिंग प्रक्रिया में चुनौतियां पेश करती हैं।
प्रक्रिया 1: लॉक घटकों का प्रगतिशील मुद्रण मुद्रण
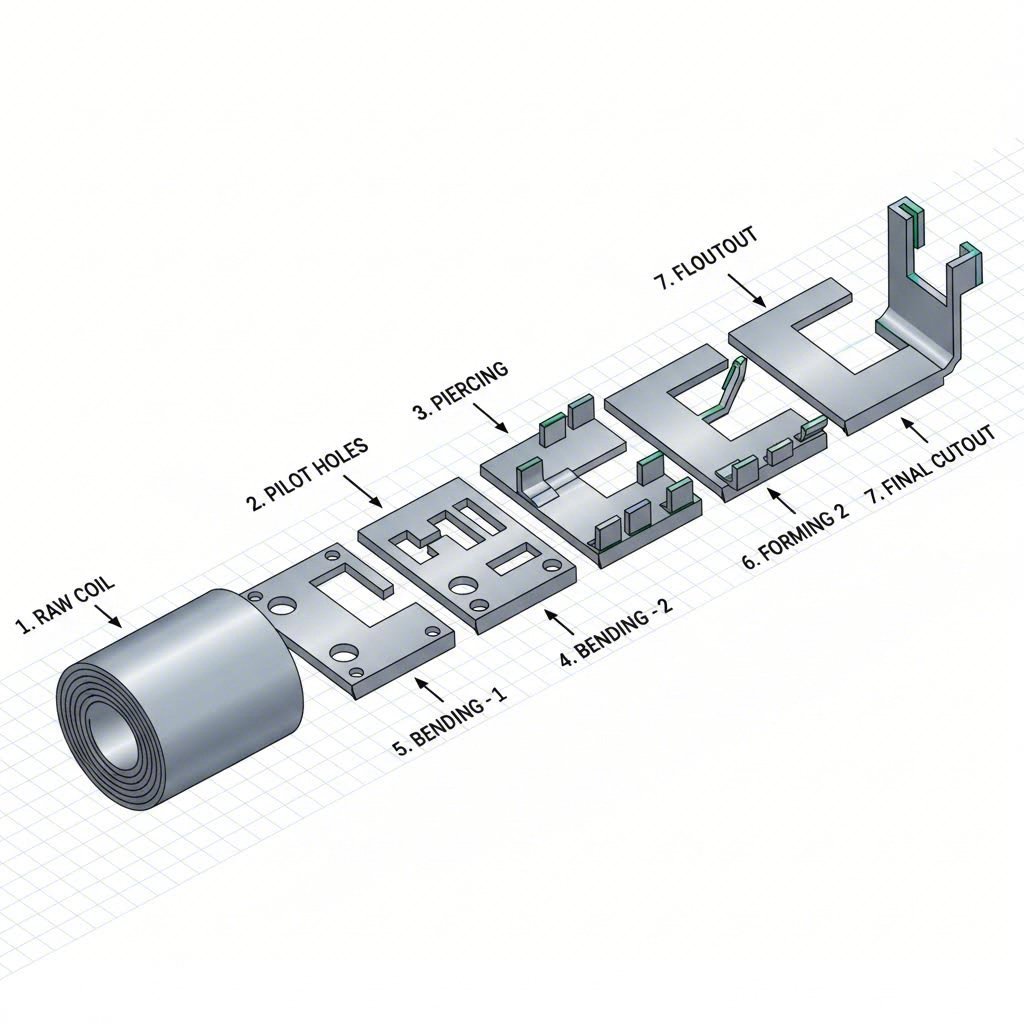
लॉक तंत्र के छोटे, जटिल भागों के लिए आदर्श उम्मीदवार हैं प्रोग्रेसिव डाई stamping . इस उच्च गति प्रक्रिया में, एक धातु के कोइल को एक ही मरने से कई "स्टेशन" युक्त किया जाता है। प्रेस के चक्र के अनुसार, धातु की पट्टी आगे बढ़ जाती है, और प्रत्येक स्टेशन पर एक अलग ऑपरेशन किया जाता है।
एक हुड लॉक घटक के लिए विशिष्ट अनुक्रम में शामिल हैंः
- पायलट छेद: पहला स्टेशन छोटे छेद छेद करता है जो स्ट्रिप को अगले स्टेशनों में सटीक रूप से मार्गदर्शन करने के लिए उपयोग किया जाता है।
- पियर्सिंग: नाइट के लिए पिवोट छेद उच्च परिशुद्धता के साथ छिद्रित होते हैं। इन छेदों के लिए अक्सर तंग सहिष्णुता की आवश्यकता होती है (जैसे, ±0.05 मिमी) ताकि यह सुनिश्चित हो सके कि लॉक बिना रेंगने के सुचारू रूप से घूमे।
- मोल्डिंग/एम्बॉसिंग: यह मोती किनारों को ढलाने या मजबूत रिब बनाने के लिए भारी दबाव डालता है। यह चरण संपर्क सतहों को चिकना करने के लिए महत्वपूर्ण है जहां लॉक स्ट्राइकर से मिलता है, समय के साथ पहनने को कम करता है।
- बेंडिंग/फॉर्मिंग: फ्लैंग्स और लॉक टैब को आकार में मोड़ दिया जाता है। उच्च शक्ति वाले इस्पात में "स्प्रिंगबैक" (अपने मूल आकार में लौटने की प्रवृत्ति) होती है।
- कटऑफः तैयार भाग को वाहक पट्टी से अलग किया जाता है और बाहर निकाल दिया जाता है।
विनिर्माताओं के लिए जिन्हें बहुमुखी प्रतिभा की आवश्यकता होती है, प्रोग्रेसिव डाई stamping इसे कम से कम अपशिष्ट के साथ लाखों सुसंगत भागों का उत्पादन करने की क्षमता के लिए पसंद किया जाता है, जिससे यह उद्योग के लिए मानक है।
प्रक्रिया 2: हुड के आंतरिक पैनल पर मुहर लगाना (माउंटिंग पॉइंट)
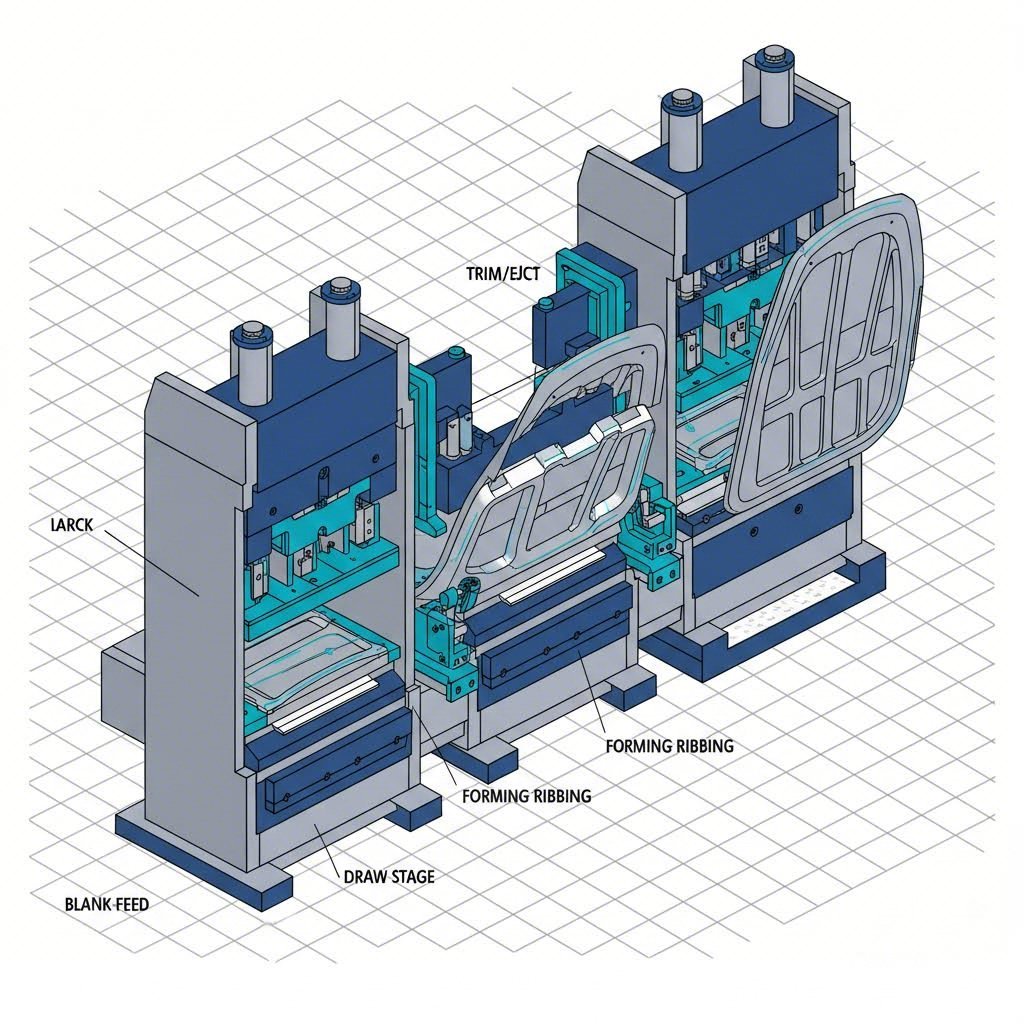
एक लॉक सुरक्षित आरोहण बिंदु के बिना काम नहीं कर सकता है। यह हुड इनर पैनल , एक बड़ा स्टैम्प किया गया घटक जो वाहन के हुड की संरचनात्मक कंकाल बनाता है। छोटे तंत्र भागों के विपरीत, इस पैनल का उत्पादन किया जाता है ट्रांसफर या टैंडम डाई .
इस प्रक्रिया की शुरुआत एक "ब्लैंक"—एक चपटी धातु की चादर—से होती है, जिसे एक बड़े प्रेस में लोड किया जाता है। पहला संचालन आमतौर पर गहरा खींचना है, जहाँ एक पुरुष पंच धातु को महिला डाई में धकेलता है ताकि हुड फ्रेम का 3D आकार बनाया जा सके। यह चरण क्रम्पल क्षेत्रों और केंद्रीय गुहा को परिभाषित करता है।
उसके बाद के स्टेशन ट्रिमिंग (अतिरिक्त धातु को हटाना) और पियर्सिंग (लैच असेंबली बोल्ट के लिए छेद बनाना) करते हैं। एक महत्वपूर्ण चरण है फ्लैंजिंग , जहाँ किनारों को मोड़ दिया जाता है ताकि बाहरी हुड पैनल के लिए एक जुड़ने वाली सतह बन जाए। जिस क्षेत्र में लैच लगा होता है, वहाँ अक्सर स्थानीय अवसाद या मोटी गेज वाले खंड के साथ मजबूती दी जाती है ताकि हुड को बंद करने के दौरान होने वाले तनाव को वितरित किया जा सके, जिससे थकान से दरार रोकी जा सके।
सामग्री चयन और उत्पादन स्केलेबिलिटी
सामग्री के चयन की स्टैम्पिंग रणनीति निर्धारित करता है। जबकि मृदु इस्पात आसानी से आकार में लाया जा सकता है, हुड लैच के लिए सामग्री जैसे गैल्वेनाइज्ड HSLA स्टील की आवश्यकता होती है जो जंग लगने को रोकती है और उच्च भार का प्रतिरोध करती है। हालांकि, कठोर इस्पात स्टैम्पिंग डाई को तेजी से घिसते हैं और आकार देने के दौरान "स्प्लिट्स" या "झुर्रियों" जैसे दोषों के प्रति अधिक संवेदनशील होते हैं।
इन जोखिमों को कम करने के लिए, इंजीनियर धातु प्रवाह की भविष्यवाणी के लिए सिमुलेशन सॉफ्टवेयर का उपयोग करते हैं। फिर भी, डिजिटल डिजाइन से भौतिक भाग तक जाने में एक बाधा बनी हुई है। त्वरित प्रोटोटाइपिंग और उच्च मात्रा विरूपण के बीच अंतराल को पाटना एक महत्वपूर्ण चरण है। कंपनियां जैसे शाओयी मेटल तकनीक इस संक्रमण में विशेषता रखती हैं, 600 टन तक की प्रेस क्षमता का उपयोग करके उच्च परिशुद्धता घटक जैसे नियंत्रण भुजाएं और सबफ्रेम प्रदान करती हैं जो कड़े वैश्विक OEM मानकों को पूरा करते हैं।
चाहे वैधीकरण के लिए 50 प्रोटोटाइप का बैच हो या बड़े पैमाने पर उत्पादन के लिए लाखों इकाइयाँ, बाद में महंगी टूलिंग संशोधनों से बचने के लिए ऑटोमोटिव-ग्रेड धातुओं के व्यवहार को समझने वाले स्टैम्पर के साथ साझेदारी करना आवश्यक है।
असेंबली और गुणवत्ता नियंत्रण
एक बार स्टैम्पिंग पूरी हो जाने के बाद, अलग-अलग घटक—लैच, पॉल और बेस प्लेट—असेंबली के लिए भेजे जाते हैं। यहाँ, पियर्ड पिवट छिद्रों के माध्यम से रिवेट्स को प्रविष्ट किया जाता है और उलट (विकृत) किया जाता है ताकि एक स्थायी जोड़ बन जाए जो फिर भी घूर्णन गति की अनुमति देता है।
स्प्रिंग स्थापना इसके बाद आता है, जहाँ उच्च-तनाव वाले हेलिकल स्प्रिंग्स को लैच और पॉल से जोड़ा जाता है। ये स्प्रिंग्स लैच को बंद स्थिति में रखने के लिए आवश्यक वापसी बल प्रदान करते हैं।
गुणवत्ता नियंत्रण कठोर होता है। स्टैम्पिंग लाइन से यादृच्छिक नमूने विषय क्षमता परीक्षण यह सत्यापित करने के लिए कि वे 5500N लोड आवश्यकता को पूरा करते हैं। चक्र परीक्षण भी किया जाता है, जहाँ लैच को बार-बार खोला और बंद किया जाता है ताकि यह सुनिश्चित किया जा सके कि सिक्के धार अपेक्षाकृत पहले ही घिस न जाएँ। उद्योग दृष्टिकोण के अनुसार डाइस निर्माताओं , स्टैम्पिंग प्रक्रिया से उत्पन्न होने वाले सूक्ष्म बर्र तंत्र में हस्तक्षेप कर सकते हैं, जिससे डीबरिंग और सतह समापन महत्वपूर्ण अंतिम चरण बन जाते हैं।
अक्सर पूछे जाने वाले प्रश्न
1. स्टैम्पिंग विधि में 7 चरण क्या हैं?
सात सामान्य धातु स्टैम्पिंग संक्रियाओं में शामिल हैं खाली करना (मुख्य आकृति काटना), छेदन (छेद पंच करना), चित्रण (कप-सदृश आकृतियों का निर्माण), मोड़ना (कोण बनाना), हवा झुकाव (पंच के साथ निर्माण), बॉटमिंग/कॉइनिंग (सटीकता के लिए उच्च दबाव में स्टैम्पिंग), और कटाई (अतिरिक्त सामग्री को हटाना)। हुड लैच इनमें से कई के संयोजन का उपयोग करते हैं, जो विशेष रूप से पियर्सिंग और कोइनिंग पर भारी मात्रा में निर्भर करते हैं।
2. धातु स्टैम्पिंग के चार प्रकार क्या हैं?
चार प्राथमिक प्रकार हैं प्रोग्रेसिव डाई stamping (लगातार पट्टी, बहु-स्टेशन), ट्रांसफर डाइ स्टैम्पिंग (भागों को स्टेशनों के बीच यांत्रिक रूप से स्थानांतरित किया जाता है), डीप ड्रॉ स्टैम्पिंग (व्यास से अधिक गहराई के लिए), और माइक्रो स्टैम्पिंग (छोटे इलेक्ट्रॉनिक्स के लिए)। हुड लैच कुशलता के लिए मुख्य रूप से प्रगतिशील डाई का उपयोग करते हैं, जबकि हुड पैनल आकार के लिए ट्रांसफर डाई का उपयोग करते हैं।