 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


फाइन ब्लैंकिंग ऑटोमोटिव एप्लीकेशन: इंजीनियर की गाइड
संक्षिप्त में
फाइन ब्लंकिंग एक विशेष उच्च-सटीक धातु बनाने की प्रक्रिया है जो 100% पूरी तरह से कतरनी किनारों, बेहतर सपाटता और आयामी सहिष्णुता के साथ घटकों का उत्पादन करने के लिए एक ट्रिपल-एक्शन प्रेस (स्टिंगर, पंच और काउंटर-पंच) का उपयोग करती है। पारंपरिक मुद्रांकन के विपरीत, जो मोटे फ्रैक्चर क्षेत्र छोड़ता है, ठीक-साटने से एक स्ट्रोक में तैयार-से-एसेम्बल भागों का उत्पादन होता है, जो पीसने, पीसने या रीमिंग जैसे माध्यमिक कार्यों को समाप्त करता है।
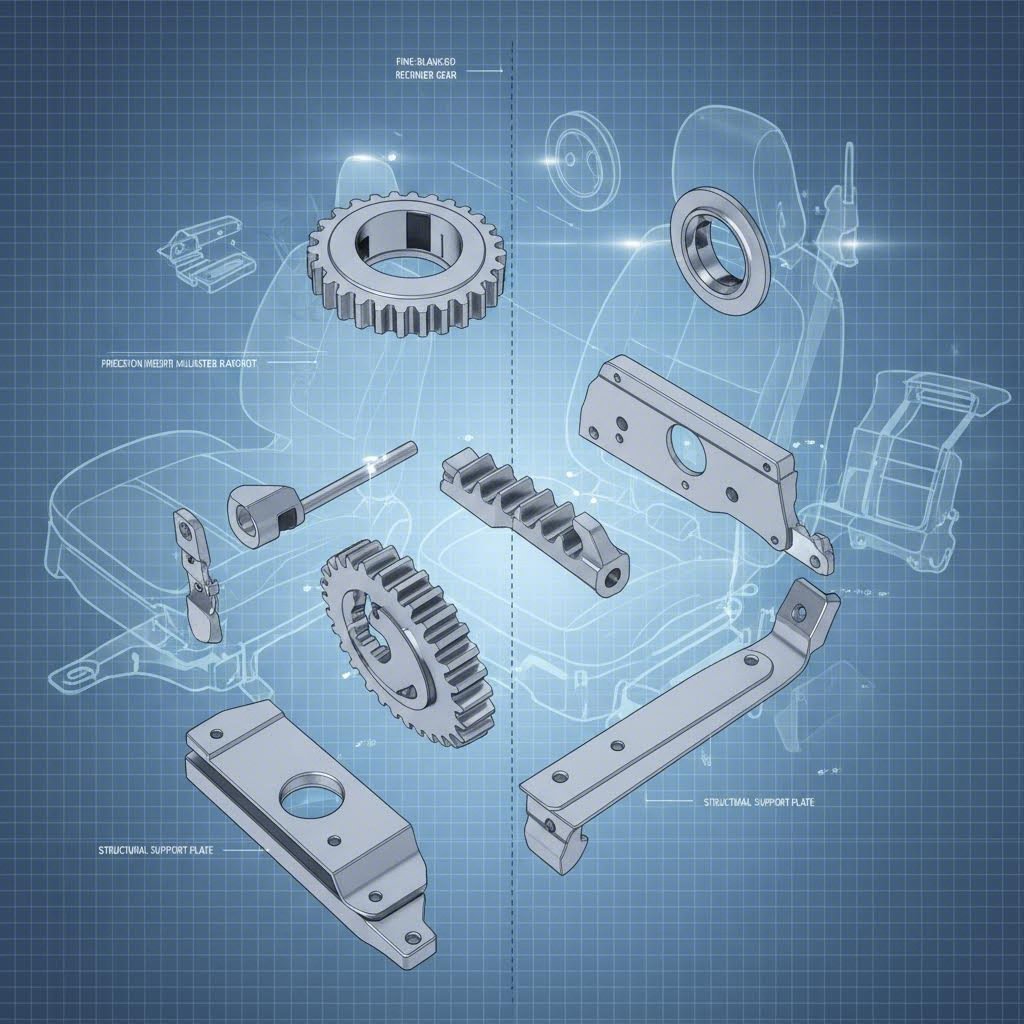
ऑटोमोबाइल इंजीनियरों और खरीद प्रबंधकों के लिए, ठीक ब्लैंकिंग सुरक्षा-महत्वपूर्ण प्रणालियों के लिए मानक है। प्रमुख अनुप्रयोगों में शामिल हैं सीट के रिले, ट्रांसमिशन पार्किंग पायल, सीट बेल्ट बेंच और ब्रेक सिस्टम के घटक . जबकि टूलिंग लागत अधिक है, पोस्ट-प्रोसेसिंग चरणों को समाप्त करने से उच्च मात्रा में उत्पादन के लिए प्रति भाग कुल लागत काफी कम हो जाती है (आमतौर पर 10,000 से अधिक इकाइयां) ।
सिस्टम के अनुसार महत्वपूर्ण ऑटोमोटिव अनुप्रयोग
दुनिया भर में सभी फाइन-ब्लांकिंग पार्ट्स का लगभग 60% हिस्सा फाइन-ब्लांकिंग पर निर्भर करता है, जिसमें ऑटोमोटिव सेक्टर प्रमुख उपभोक्ता है। यह प्रक्रिया उन घटकों के लिए आरक्षित है जहां विफलता एक विकल्प नहीं है और ज्यामितीय परिशुद्धता सर्वोपरि है। नीचे इस तकनीक पर निर्भर मुख्य वाहन प्रणाली हैं।
बैठने की व्यवस्था और हार्डवेयर
कार की सीटें शायद बारीक ब्लंकिंग का सबसे व्यापक उपयोग है। आधुनिक सीट संरचनाओं में उपयोगकर्ता के लिए सुचारू रूप से काम करते हुए दुर्घटना भार को संभालने के लिए जटिल तंत्र की आवश्यकता होती है। ठीक से ब्लैंकिंग का उपयोग विनिर्माण के लिए किया जाता है सीट के आराम करने वाले, ऊंचाई समायोजक और ट्रैक लॉक . इन भागों में अक्सर जटिल गियर दांत होते हैं जो टक्कर के दौरान फिसलने से रोकने के लिए पूरी तरह से जाल में बंधे होने चाहिए।
फेनटूल जैसे निर्माताओं के मामले के अध्ययन दर्शाते हैं कि फाइन ब्लैंकिंग के माध्यम से उत्पादित सीट रिक्लाइनर महत्वपूर्ण घिसावट के बिना लाखों समायोजन चक्रों का सामना कर सकते हैं। यह प्रक्रिया प्रेस से सीधे आवश्यक दांत प्रोफ़ाइल सटीकता और सतह परिष्करण (अक्सर Ra 0.6 µm या बेहतर) प्राप्त करती है, जिससे महंगी द्वितीयक गियर कटिंग के बिना सुरक्षा अनुपालन सुनिश्चित होता है।
पावरट्रेन और ड्राइवट्रेन घटक
आंतरिक दहन और संकर पावरट्रेन में, उच्च समतलता और घर्षण प्रतिरोध की आवश्यकता वाले भागों के लिए फाइन ब्लैंकिंग आवश्यक है। सामान्य अनुप्रयोगों में शामिल हैं:
- ट्रांसमिशन पार्किंग पॉल्स: इन लॉकिंग तंत्रों को पार्किंग गियर को सुरक्षित ढंग से जोड़ने के लिए बिल्कुल कतरा हुआ किनारा चाहिए। फाइन ब्लैंकिंग यह सुनिश्चित करती है कि भार-वहन वाली सतहें 100% ठोस धातु हों, जिससे पारंपरिक स्टैम्पिंग के भंगुर टूटने वाले क्षेत्रों से बचा जा सके।
- क्लच प्लेट और हब: प्रति-मुक्का दबाव (उत्सार के दौरान भाग को क्लैंप करना) द्वारा प्राप्त समतलता क्लच प्रदर्शन के लिए महत्वपूर्ण है, जो घर्षण को रोकता है और चिकनी संलग्नता सुनिश्चित करता है।
- ग्रह वाहक प्लेटें: स्वचालित ट्रांसमिशन में उपयोग किए जाने वाले इन भारी-गैज भागों को गियर शाफ्ट के लिए सटीक छेद स्थानों की आवश्यकता होती है, जो ठीक रिक्त स्थान के साथ स्थान सहिष्णुता के साथ प्रदान करता है जो मशीनिंग का मुकाबला करता है।
सुरक्षा और चेसिस प्रणाली
सुरक्षा के लिए महत्वपूर्ण घटक जैसे कि सीट बेल्ट की जीभ (बकल), एयरबैग इनिशिएटर और ABS ब्रेक सेंसर रिंग लगभग पूरी तरह से बारीक-सील कर तैयार किए जाते हैं। टूलिंग का स्टिंगर या V-रिंग तत्व सामग्री के फाड़ने को रोकता है, यह सुनिश्चित करता है कि स्टील अपने किनारों पर भी अपनी संरचनात्मक अखंडता बनाए रखे। ब्रेक सिस्टम के लिए, इस प्रक्रिया का उपयोग ब्रेक पैड के लिए समर्थन प्लेट बनाने के लिए किया जाता है, जहां समान ब्रेक दबाव और शोर में कमी के लिए समतलता आवश्यक है।
तीन-अभिनय लाभः यह कैसे काम करता है
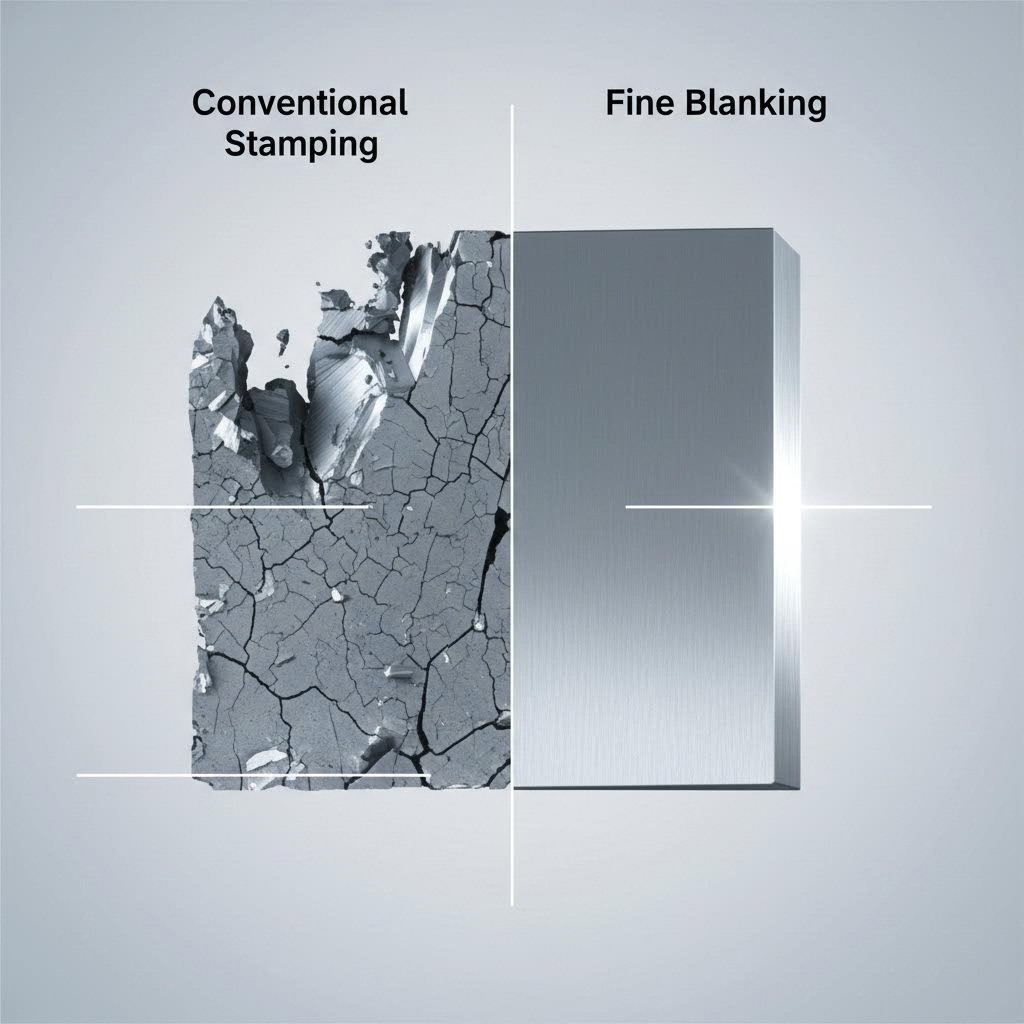
फाइन ब्लैंकिंग और पारंपरिक स्टैम्पिंग के बीच अंतर सामग्री प्रवाह के नियंत्रण में होता है। पारंपरिक स्टैम्पिंग एक साधारण पंच और डाई का उपयोग करती है, जिससे अक्सर केवल 30% कटा हुआ किनारा और 70% खुरदरा भंग (डाई ब्रेक) वाला भाग प्राप्त होता है। फाइन ब्लैंकिंग एक त्रि-क्रिया प्रेस का उपयोग करती है जो तीन अलग-अलग बल लगाता है:
- वी-रिंग (स्टिंगर) दबाव: कटौती शुरू होने से पहले, स्ट्रिपर प्लेट में एक V-आकार की रिंग सामग्री पर दबाव डालती है, जो इसे स्थान पर तय कर देती है और पार्श्व गति को रोकती है। इससे सामग्री हाइड्रोस्टैटिक दबाव में आ जाती है।
- ब्लैंकिंग बल: पंच सामग्री को काटने के लिए आगे बढ़ता है। चूंकि सामग्री को वी-रिंग द्वारा संपीड़ित किया जाता है, यह भंग के बजाय प्लास्टिक रूप से प्रवाहित होती है।
- काउंटर-पंच दबाव: एक काउंटर-पंच पूरे स्ट्रोक के दौरान भाग को नीचे से सहारा देता है, जिससे भाग पूरी तरह से सपाट रहता है और कटौती के बाद इसे स्ट्रिप में वापस धकेल दिया जाता है।
यह विन्यास अनुमति देता है लगभग 0.5% सामग्री की मोटाई के ढीलेपन वाले डाई , पारंपरिक स्टैम्पिंग में सामान्य 10% की तुलना में। परिणामस्वरूप एक "पूर्णतः अपरदित" किनारा होता है जो ऊर्ध्वाधर, चिकना और दरारों से मुक्त होता है।
फाइन ब्लैंकिंग बनाम पारंपरिक स्टैम्पिंग की तुलना
प्रक्रियाओं के बीच चयन करते समय इंजीनियरों के लिए, निर्णय अक्सर प्रारंभिक उपकरण निवेश और अनुवर्ती प्रसंस्करण लागत के बीच समझौते पर निर्भर करता है।
| विशेषता | फाइन ब्लैंकिंग | पारंपरिक स्टैम्पिंग |
|---|---|---|
| किनारे की गुणवत्ता | 100% अपरदित, चिकना, ऊर्ध्वाधर | 30% अपरदित, 70% भंग/टूट |
| सहनशीलता | ±0.001" (±0.025 mm) | ±0.010" (±0.25 mm) |
| समतलता | उत्कृष्ट (काउंटर-पंच द्वारा समर्थित) | परिवर्तनशील (अक्सर समतलीकरण की आवश्यकता होती है) |
| द्वितीयक क्रिया | कोई नहीं (सम्मेलन के लिए तैयार) | अक्सर डिबरिंग, ग्राइंडिंग, रिमिंग की आवश्यकता होती है |
| छिद्र का आकार | घूंघट छेद कर सकते हैं < 50% मोटाई | छेद आमतौर पर सामग्री की मोटाई ≥ होना चाहिए |
| टूलिंग लागत | उच्च (कंप्लेक्स यौगिक मर जाता है) | निम्न से मध्यम |
सामग्री चयन और डिजाइन दिशानिर्देश
ठीक ब्लंकिंग सामग्री की दबाव के तहत प्रवाह करने की क्षमता पर निर्भर करता है (ठंडे एक्सट्रूज़न) । इसलिए सामग्री का चयन महत्वपूर्ण है। स्फेरोइड-एनिल किए गए स्टील्स स्वर्ण मानक हैं क्योंकि उनकी गोलाकार कार्बाइड संरचना दरार के बिना अधिकतम विरूपण की अनुमति देती है।
- उच्च शक्ति वाले कम मिश्र धातु वाले स्टील्स (HSLA): सीट तंत्र के लिए व्यापक रूप से प्रयोग किया जाता है जहां शक्ति-से-वजन अनुपात महत्वपूर्ण है।
- स्टेनलेस स्टील (300/400 श्रृंखला): निकास और उत्सर्जन घटकों में आम।
- एल्यूमीनियम मिश्र धातुएं: ईवी के हल्के वजन के लिए तेजी से इस्तेमाल किया जाता है, हालांकि ग्रेड चयन जलन को रोकने के लिए महत्वपूर्ण है।
डिजाइन बाधाएंः जबकि ठीक से रगड़ने से स्वतंत्रता मिलती है, इंजीनियरों को विशिष्ट नियमों का पालन करना चाहिए। कोने के त्रिज्या को आम तौर पर सामग्री की मोटाई का कम से कम 10-15% होना चाहिए ताकि पंच चिपचिंग को रोका जा सके। वेब चौड़ाई (छेद या किनारों के बीच की दूरी) आश्चर्यजनक रूप से पतली हो सकती है, अक्सर सामग्री की मोटाई का 60% तक कम हो जाता है, जिससे वजन बचाने वाले तंग पैक किए गए डिजाइनों की अनुमति मिलती है।
लागत विश्लेषण और रणनीतिक सोर्सिंग
ठीक से फ्रांक करने के लिए आर्थिक मामला मात्रा और जटिलता पर बनाया गया है। यदि किसी भाग को समतलता प्राप्त करने के लिए पीसने, आकार के छेद के लिए रीमिंग या गियर दांतों को काटने के लिए हॉबिंग की आवश्यकता होती है, तो उच्च उपकरण लागत के बावजूद प्रति इकाई ठीक रिक्त अक्सर सस्ता होता है। क्रॉसओवर बिंदु जहां ठीक blanking स्टैम्पिंग + मशीनिंग की तुलना में अधिक किफायती हो जाता है आम तौर पर के आसपास है प्रति वर्ष 10,000 से 20,000 भाग .
कारों के बड़े पैमाने पर उत्पादन के लिए सही निर्माता का चयन करना महत्वपूर्ण है। आपूर्तिकर्ताओं का मूल्यांकन न केवल उनके ठीक-ठीक ब्लंकिंग प्रेस पर किया जाना चाहिए, बल्कि प्रारंभिक डिजाइन से लेकर पूर्ण पैमाने पर उत्पादन तक की खाई को पाटने की उनकी क्षमता पर भी किया जाना चाहिए। जैसे कि कंपनियां शाओयी मेटल तकनीक इस जीवनचक्र को समर्थन देने के लिए तेजी से प्रोटोटाइप से लेकर 600 टन तक की प्रेस क्षमताओं के साथ उच्च मात्रा में विनिर्माण तक व्यापक स्टैम्पिंग समाधान प्रदान करते हैं। उनका आईएटीएफ 16949 प्रमाणन यह सुनिश्चित करता है कि चाहे आप 50 प्रोटोटाइप के साथ एक डिजाइन को मान्य कर रहे हों या लाखों बड़े पैमाने पर उत्पादित भागों के लिए प्रतिबद्ध हों, संक्रमण वैश्विक OEM मानकों को पूरा करता है।
जैसे-जैसे उद्योग इलेक्ट्रिक वाहनों (ईवी) की ओर बढ़ता है, ठीक ब्लंकिंग तांबे के बसबार और बैटरी संरचनात्मक घटकों में नए अनुप्रयोगों को ढूंढ रहा है, जहां स्वच्छ किनारे की गुणवत्ता विद्युत आर्किंग और शॉर्ट सर्किट को रोकती है।
भविष्य के लिए इंजीनियरिंग की सटीकता
ऑटोमोटिव घटकों के लिए फाइन ब्लैंकिंग प्रमुख विकल्प बना हुआ है जहां सुरक्षा, सटीकता और उच्च मात्रा की स्थिरता परस्पर मिलती है। ट्रिपल-एक्शन प्रेस तकनीक का लाभ उठाते हुए, इंजीनियर जटिल, बहुक्रियाशील भागों को डिजाइन कर सकते हैं जो पारंपरिक तरीकों से निर्मित की तुलना में अधिक मजबूत, सपाट और अधिक विश्वसनीय हैं। जबकि औजारों में प्रारंभिक निवेश महत्वपूर्ण है, द्वितीयक संचालन को समाप्त करना और शून्य दोष कार्यक्षमता की गारंटी आधुनिक वाहन निर्माण के लिए इसे एक अपरिहार्य प्रक्रिया बनाती है।
अक्सर पूछे जाने वाले प्रश्न
1. ठीक से ढंकने के लिए अधिकतम सामग्री की मोटाई क्या है?
आधुनिक ठीक-खाली प्रेस पारंपरिक मुद्रांकन की तुलना में काफी मोटी सामग्री को संभाल सकती है। जबकि मानक अनुप्रयोग 1 मिमी से 12 मिमी तक होते हैं, विशेष भारी-कर्तव्य प्रेस (1500 टन तक) सामग्री की उपज ताकत और भाग ज्यामिति के आधार पर 19 मिमी (0.75 इंच) मोटी तक स्टील के भागों को खाली कर सकते हैं।
2. क्या सीएनसी मशीनिंग की जगह ठीक से ब्लंकिंग ले सकती है?
हाँ, कई 2D प्रोफाइल के लिए। ठीक-ठीक ढीला करना अक्सर मशीनिंग सहिष्णुता पर स्टैम्पिंग कहा जाता है। यदि कोई भाग मुख्य रूप से जटिल समोच्च, छेद या गियर दांतों के साथ सपाट है, तो ठीक रिक्तता इसे सीएनसी मशीनिंग के बराबर सहिष्णुता के साथ एक स्ट्रोक में उत्पादन कर सकती है, लेकिन उच्च मात्रा के लिए समय और लागत के एक अंश पर।
3. स्फेरोइड-एनीलिंग किन कारणों से ठीक ब्लंकिंग सामग्री के लिए महत्वपूर्ण है?
स्फेरोइड-एनिलिंग एक गर्मी उपचार है जो स्टील के सूक्ष्म संरचना को बदलता है, कार्बाइड को गोल (गोलाकार) बनाने के बजाय लमीनेर (प्लेट जैसा) बनाता है। इससे स्टील की लचीलापन में काफी वृद्धि होती है और बारीक ब्लंकिंग प्रक्रिया के तीव्र शीत प्रवाह विरूपण के दौरान फाड़ या दरार के जोखिम को कम किया जाता है, जिससे चिकनी, पूरी तरह से कतरनी वाले किनारे सुनिश्चित होते हैं।