 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ऑटोमोटिव पार्ट्स के लिए डीप ड्रॉइंग: प्रक्रिया और लाभ
संक्षिप्त में
डीप ड्रॉइंग प्रक्रिया धातु निर्माण की एक ठंडे-आकार वाली तकनीक है जिसका उपयोग चपटी शीट धातु को ऐसे खोखले घटकों में आकार देने के लिए किया जाता है जिनकी गहराई त्रिज्या से अधिक होती है। यह विधि ऑटोमोटिव उद्योग के लिए मौलिक है, क्योंकि यह मजबूत, आकार में सटीक और रिसाव-रहित भागों का कुशलतापूर्वक उत्पादन करती है। इसके प्रमुख अनुप्रयोगों में संरचनात्मक अखंडता के लिए महत्वपूर्ण घटक जैसे एयरबैग इन्फ्लेटर, ईंधन पंप आवास और एबीएस ब्रेक मॉड्यूल शामिल हैं।
डीप ड्रॉइंग प्रक्रिया को समझना: मूल तत्व और यांत्रिकी
डीप ड्रॉइंग एक विशेष धातु आकार देने की प्रक्रिया है, जिसे तन्य-संपीड़न आकार देने की प्रक्रिया के रूप में परिभाषित किया गया है, जो धातु की एक सपाट चादर, जिसे ब्लैंक कहा जाता है, को बिना जोड़ या संधि के त्रि-आयामी खोखले आकार में बदल देती है। सामान्य धातु स्टैम्पिंग के विपरीत, जिसमें मोड़ना या पंचिंग शामिल हो सकता है, डीप ड्रॉइंग द्रव्य को डाई गुहा में प्रवाहित होने के लिए मजबूर करती है, जिससे उन भागों का निर्माण होता है जिनकी गहराई उनकी त्रिज्या से अधिक होती है। एकल, रिसाव-रहित संरचना की आवश्यकता वाले घटकों के निर्माण के लिए यह भेद महत्वपूर्ण है, जो ऑटोमोटिव भागों की एक सामान्य आवश्यकता है। प्रारंभिक ब्लैंक से अंतिम उत्पाद तक अपेक्षाकृत समान द्रव्यमान मोटाई बनाए रखने की क्षमता के कारण इस प्रक्रिया का मूल्यांकन किया जाता है।
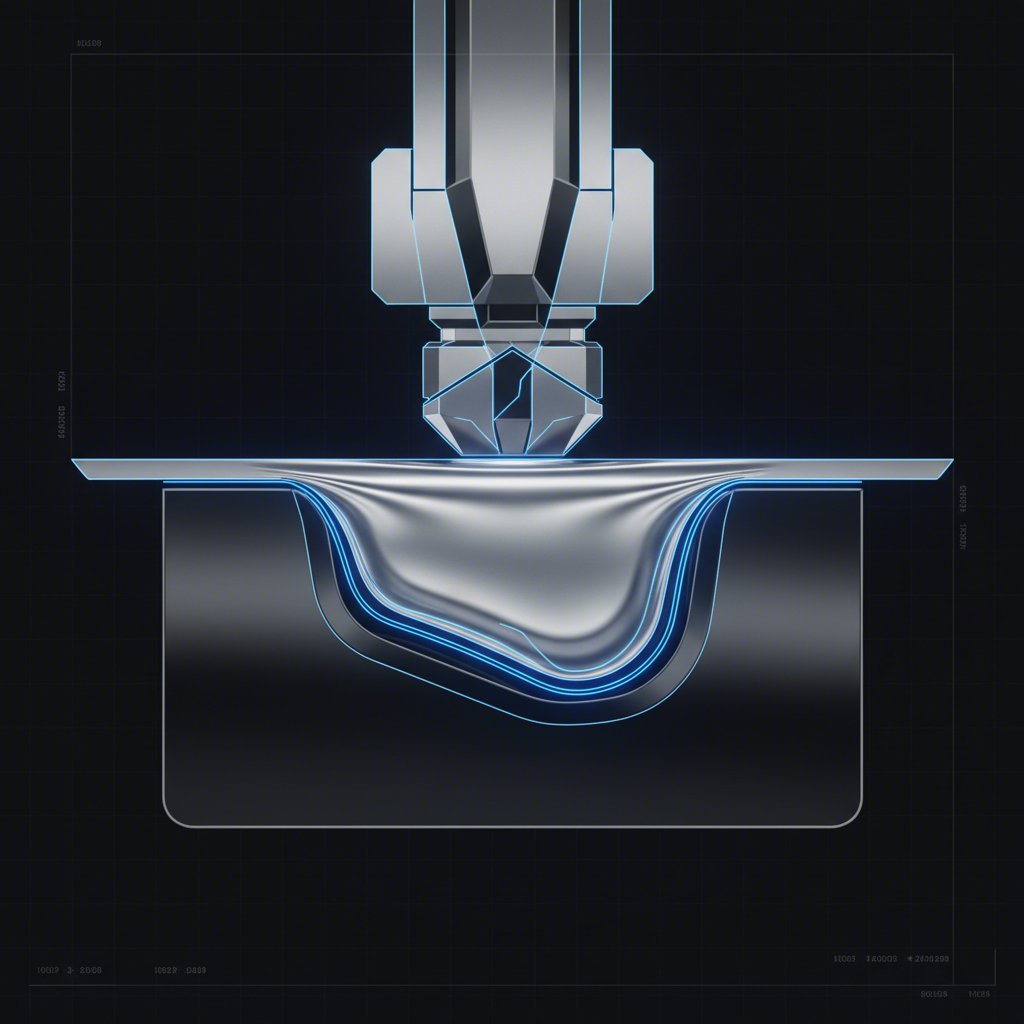
गहरी खींचने की प्रक्रिया के तंत्र तीन प्राथमिक घटकों पर केंद्रित हैं: पंच, डाई, और ब्लैंक होल्डर। यह संचालन शीट धातु ब्लैंक को डाई पर रखकर शुरू होता है। फिर ब्लैंक होल्डर ब्लैंक के किनारों पर नियंत्रित दबाव डालने के लिए नीचे आता है, जिससे यह डाई के सामने की सतह पर सुरक्षित रहता है। यह दबाव सामग्री के प्रवाह को प्रबंधित करने और झुर्रियों जैसी खामियों को रोकने के लिए महत्वपूर्ण है। इसके बाद, पंच, जिसका आकार वांछित आंतरिक भाग के ज्यामिति के अनुरूप होता है, नीचे की ओर बढ़ता है और ब्लैंक को डाई के गुहा में धकेलता है। धातु डाई के वक्रित किनारे पर खींची जाती है, जिससे वह विरूपित होकर पंच और डाई के आकार को ले लेती है।
एक सफल गहरी खींचने की संक्रिया कई कारकों के सटीक कैलिब्रेशन पर निर्भर करती है। पंच और डाई के बीच की क्लीयरेंस को सावधानीपूर्वक प्रबंधित किया जाना चाहिए—बहुत कम क्लीयरेंस सामग्री को फाड़ सकती है, जबकि बहुत अधिक क्लीयरेंस झुर्रियों का कारण बन सकती है। एक विस्तृत मार्गदर्शिका के अनुसार, Macrodyne , उचित स्नेहन घर्षण को कम करने के लिए भी आवश्यक है, जो सामग्री के सुचारु प्रवाह को सुगम बनाता है, उपकरण के क्षरण को कम करता है और अंतिम भाग की सतह की परिष्कृतता में सुधार करता है। पूरी प्रक्रिया एक सावधानीपूर्वक समन्वित प्लास्टिक विरूपण है जो एक मजबूत, निर्बाध घटक बनाती है।
चरण-दर-चरण प्रक्रिया को निम्नानुसार संक्षेप में प्रस्तुत किया जा सकता है:
- ब्लैंक स्थापना: एक सपाट शीट धातु ब्लैंक को डाई रिंग पर स्थापित किया जाता है।
- क्लैम्पिंग: ब्लैंक होल्डर ब्लैंक की परिधि पर दबाव डालता है ताकि सामग्री के प्रवाह को नियंत्रित किया जा सके।
- खिंचाव: पंच नीचे की ओर चलता है और धातु ब्लैंक को डाई गुहा के अंदर धकेलकर वांछित आकृति बनाता है।
- संकुचन: पंच पीछे हट जाता है, और तैयार भाग को डाई से बाहर निकाल दिया जाता है।
जटिल या बहुत गहरे भागों के लिए, इस प्रक्रिया को कई चरणों में करने की आवश्यकता हो सकती है, जिसमें प्रत्येक चरण में घटक के व्यास को धीरे-धीरे कम करते हुए उसकी लंबाई बढ़ाई जाती है। यह बहु-चरणीय दृष्टिकोण एकल संचालन में सामग्री की आकृति बनाने की सीमा से अधिक विरूपण होने से रोकता है।
प्रमुख लाभ और ऑटोमोटिव अनुप्रयोग
डीप ड्रॉइंग प्रक्रिया में महत्वपूर्ण लाभ होते हैं जो इसे ऑटोमोटिव उद्योग में अनिवार्य बना देते हैं। सबसे महत्वपूर्ण लाभों में से एक निर्बाध भागों का निर्माण है। जैसा कि Trans-Matic द्वारा विस्तार से बताया गया है, यह एकल संरचना वेल्ड या जोड़ों से जुड़े कमजोर बिंदुओं को खत्म कर देती है, जिससे घटक स्वाभाविक रूप से रिसाव-रहित, वाटरप्रूफ और एयरटाइट हो जाते हैं। ईंधन पंप और ब्रेक मॉड्यूल जैसी सुरक्षा-महत्वपूर्ण प्रणालियों के लिए यह आवश्यक है। इसके अतिरिक्त, यह प्रक्रिया कार्य शक्ति वृद्धि (या विकृति दृढ़ीकरण) को प्रेरित करती है, जो ठंडे काम का एक रूप है जो ऊष्मा उपचार की आवश्यकता के बिना सामग्री की शक्ति और कठोरता में वृद्धि करता है, जिससे अधिक स्थायी और मजबूत घटक प्राप्त होते हैं।
विनिर्माण के दृष्टिकोण से, उच्च मात्रा वाले उत्पादन के लिए गहरी खींचने की प्रक्रिया अत्यधिक कुशल और लागत प्रभावी होती है। एक ही प्रेस चक्र में कई आकार देने वाले संचालन करने की क्षमता, तीव्र चक्र समय के साथ संयुक्त होने से उत्पादन लागत और अग्रिम समय में महत्वपूर्ण कमी आती है। यह दक्षता वह मुख्य कारण है जिसके कारण ढलाई या बहु-भाग मशीनीकरण और असेंबली जैसी अधिक महंगी विधियों की तुलना में गहरी खींचने की प्रक्रिया को वरीयता दी जाती है। यह सामग्री की बर्बादी को न्यूनतम करती है और अत्यधिक स्वचालित हो सकती है, जिससे श्रम लागत में और कमी आती है और हजारों भागों में सुसंगत गुणवत्ता सुनिश्चित होती है।
गहरी खींचने के ऑटोमोटिव क्षेत्र में अनुप्रयोग व्यापक और विविध हैं, जो महत्वपूर्ण घटकों की एक विस्तृत श्रृंखला को कवर करते हैं। कुछ प्रमुख उदाहरण इस प्रकार हैं:
- सुरक्षा प्रणाली: एयरबैग के लिए इंफ्लेटर और डिफ्यूज़र, और एबीएस ब्रेक मॉड्यूल के लिए हाउसिंग।
- ईंधन और इंजन प्रणाली: ईंधन पंप घटक, इंजेक्टर कप, और विभिन्न सेंसर हाउसिंग।
- संरचनात्मक और शरीर घटक: ईंधन टैंक, इंजन भाग, और जटिल शरीर पैनल।
- अन्य घटक: विभिन्न प्रणालियों के लिए थर्मोस्टेट कनेक्शन, बैयोनेट सॉकेट और कनेक्टर।
एल्युमीनियम जैसे सामग्री ऑटोमोटिव अनुप्रयोगों में गहरा खींचने के लिए विशेष रूप से उपयुक्त हैं। जैसा कि हडसन टेक्नोलॉजीज बताते हैं, एल्युमीनियम में वजन के मुकाबले अत्यधिक मजबूती, प्राकृतिक जंग प्रतिरोध और उच्च धसाव प्रतिरोध होता है। इन गुणों के कारण गहराई से खींचे गए एल्युमीनियम भाग ईंधन दक्षता में सुधार के लिए वाहन के वजन को कम करने के लिए आदर्श हैं, जबकि संरचनात्मक बनावट और सुरक्षा बनाए रखते हैं।

महत्वपूर्ण प्रक्रिया पर विचार: सामग्री, डिज़ाइन और दोष
सफल डीप ड्रॉइंग परिणाम प्राप्त करने के लिए सामग्री के गुणों, औजार डिज़ाइन और प्रक्रिया मापदंडों पर बारीकी से ध्यान देना आवश्यक है। सामग्री के चयन का सबसे अधिक महत्व होता है; धातुओं में विफल हुए बिना खिंचने और आकार लेने की उच्च लचीलापन (डक्टिलिटी) होनी चाहिए। उपयुक्त सामग्री में एल्यूमीनियम मिश्र धातु, ठंडे रोल किया गया कम-कार्बन इस्पात, कुछ प्रकार के स्टेनलेस स्टील, पीतल और तांबा शामिल हैं। सामग्री का प्लास्टिक विकृति अनुपात और विकृति कठोरीकरण गुण इस बात को प्रभावित करते हैं कि प्रक्रिया के तन्यता और संपीड़न तनाव के तहत यह कैसे व्यवहार करती है।
उपयुक्त औजार डिज़ाइन और सटीक प्रक्रिया नियंत्रण आम निर्माण दोषों से बचने के लिए आवश्यक हैं। निर्माण विशेषज्ञों के अनुसार Neway Precision नोट, झुर्रियाँ, फटना और स्प्रिंगबैक जैसी चुनौतियों की अपेक्षा की जानी चाहिए और उन्हें कम किया जाना चाहिए। उदाहरण के लिए, उत्पादन शुरू होने से पहले सामग्री प्रवाह की भविष्यवाणी करने और टूलिंग को अनुकूलित करने के लिए अक्सर उन्नत सिमुलेशन सॉफ़्टवेयर का उपयोग किया जाता है। इस प्रो-एक्टिव दृष्टिकोण से ट्रायल-एंड-एरर समायोजन से बचकर महत्वपूर्ण लागत बचत होती है। मजबूत समाधानों की तलाश कर रहे निर्माताओं के लिए, कुछ फर्म इस क्षेत्र में विशेषज्ञता रखती हैं। उदाहरण के लिए, शाओयी (निंगबो) मेटल टेक्नोलॉजी कंपनी लिमिटेड कस्टम ऑटोमोटिव स्टैंपिंग डाईज़ बनाने में विशेषज्ञता प्रदान करती है, जटिल घटकों के लिए परिशुद्धता और दक्षता सुनिश्चित करने के लिए उन्नत सिमुलेशन का उपयोग करते हुए।
यदि प्रक्रिया को सावधानीपूर्वक नियंत्रित नहीं किया जाता है, तो कई सामान्य दोष उत्पन्न हो सकते हैं। गुणवत्ता बनाए रखने के लिए उनके कारणों और समाधानों को समझना महत्वपूर्ण है। जबकि डीप ड्राइंग में एक ब्लैंक को डाई के माध्यम से धकेलना शामिल होता है, स्ट्रेच फॉर्मिंग एक अलग प्रक्रिया है जिसमें डाई पर महत्वपूर्ण फ्लैंज ड्रॉ-इन के बिना सामग्री को खींचा जाता है, जिसके परिणामस्वरूप सामग्री का पतलापन होता है।
| दोष | सामान्य कारण | समाधान |
|---|---|---|
| गढ़यों का बनना | अपर्याप्त ब्लैंक होल्डर बल, जिससे फ्लेंज क्षेत्र में सामग्री को संपीड़न प्रतिबल द्वारा मोड़ा जा सकता है। | ब्लैंक होल्डर दबाव बढ़ाएं, सामग्री प्रवाह को नियंत्रित करने के लिए ड्रॉ बीड्स का उपयोग करें, या मोल्ड त्रिज्या में परिवर्तन करें। |
| फटना / दरार | अत्यधिक ब्लैंक होल्डर बल, तीखी मोल्ड/पंच त्रिज्या, खराब स्नेहन, या सामग्री के सीमित ड्रॉ अनुपात से अधिक होना। | ब्लैंक होल्डर बल कम करें, त्रिज्या बढ़ाएं, स्नेहन में सुधार करें, या सामग्री को आकार देने के लिए मध्यवर्ती चरण जोड़ें। |
| अंग सुरक्षा | शीट धातु में असमदैशिकता, जहां सभी दिशाओं में सामग्री गुण एकसमान नहीं होते हैं, जिससे असमान प्रवाह होता है। | कम असमदैशिकता वाली उच्च-ग्रेड सामग्री का उपयोग करें या ट्रिमिंग के लिए अतिरिक्त सामग्री छोड़ने हेतु ब्लैंक को डिज़ाइन करें। |
| असमान मोटाई | पंच और मोल्ड के बीच अनुचित स्पष्टता या असंगत सामग्री प्रवाह। | उपकरण स्पष्टता को समायोजित करें और एकरूप प्रवाह के लिए ब्लैंक होल्डर दबाव को अनुकूलित करें। |

ऑटोमोटिव पार्ट्स के लिए गहरी ड्राइंग में गुणवत्ता आश्वासन
ऑटोमोटिव उद्योग में, जहां परिशुद्धता और विश्वसनीयता अनिवार्य है, गहरी ड्राइंग प्रक्रिया के अंतिम चरण के रूप में गुणवत्ता आश्वासन एक महत्वपूर्ण चरण है। फॉर्मिंग के दौरान उत्पन्न होने वाले तीव्र तनाव और सामग्री के विस्थापन से आकार में अशुद्धि या सामग्री की अखंडता को नुकसान पहुंच सकता है, यदि उचित ढंग से प्रबंधित नहीं किया जाता है। हर घटक के तंग सहन के अनुरूप होना सुनिश्चित करना उसके कार्य के लिए आवश्यक है, विशेष रूप से सुरक्षा-महत्वपूर्ण पार्ट्स जैसे एयरबैग डिफ्यूज़र या ब्रेक सिस्टम हाउसिंग के लिए, जहां विफलता की कोई गुंजाइश नहीं होती है।
आधुनिक गुणवत्ता आश्वासन केवल उत्पादन के बाद के निरीक्षण से आगे बढ़ चुका है। मेट्रोलॉजी नेता के अनुसार ZEISS एक सक्रिय दृष्टिकोण में उत्पादन शुरू होने से पहले फॉर्मिंग उपकरणों को सत्यापित करना शामिल है। उन्नत ऑप्टिकल 3D मापने वाली प्रणालियों का उपयोग करके, निर्माता उच्च परिशुद्धता के साथ पंच और डाई की पूरी सतह को स्कैन कर सकते हैं। उपकरणों का यह डिजिटल ट्विन CAD मॉडल से किसी भी विचलन का पता लगाने में सक्षम बनाता है, जिससे यह सुनिश्चित होता है कि पहला भाग बनाए जाने से पहले ही उपकरण स्वयं पूर्ण हों। इस पूर्व-सत्यापन चरण से प्रणालीगत त्रुटियों को रोकने और समय तथा संसाधनों की बचत में मदद मिलती है।
प्रक्रिया के दौरान निगरानी आधुनिक गुणवत्ता नियंत्रण का एक अन्य महत्वपूर्ण आधार है। उत्पादन लाइन में सीधे रोबोट-निर्देशित सेंसरों को एकीकृत किया जा सकता है ताकि भागों के महत्वपूर्ण आयामों को उनके निर्माण के दौरान मापा जा सके। इस वास्तविक समय प्रतिक्रिया से प्रक्रिया पैरामीटर्स, जैसे ब्लैंक होल्डर दबाव या स्नेहन में तुरंत समायोजन करने की अनुमति मिलती है, ताकि खराब भागों के बड़े बैच के उत्पादन से पहले किसी भी विचलन को सुधारा जा सके। यह पारंपरिक विधियों से स्पष्ट रूप से भिन्न है जो केवल तैयार घटकों के नमूने के निरीक्षण पर निर्भर करती हैं, जहां तब तक त्रुटियों का पता चल सकता है जब तक काफी अपव्यय नहीं हो जाता। उपकरण सत्यापन को प्रक्रिया के दौरान निगरानी के साथ जोड़कर, ऑटोमोटिव निर्माता यह सुनिश्चित कर सकते हैं कि गहराई से खींचे गए भाग उच्चतम सटीकता, सुरक्षा और विश्वसनीयता के साथ उत्पादित किए जाएं।
अक्सर पूछे जाने वाले प्रश्न
1. गहरा खींचना कैसे किया जाता है?
डीप ड्रॉइंग प्रक्रिया एक पंच और एक डाई का उपयोग करके की जाती है। एक समतल धातु शीट ब्लैंक को डाई केविटी के ऊपर रखा जाता है। एक ब्लैंक होल्डर ब्लैंक के किनारों पर दबाव लगाता है, और फिर एक पंच धातु को डाई केविटी में दबाता है, जिससे वह विकृत होकर वांछित खोखले आकार का ले लेती है। यह प्रक्रिया सामग्री के नियंत्रित प्रवाह पर निर्भर करती है, न कि इसे पतला खींचने पर।
2. डीप ड्रॉइंग बल का सूत्र क्या है?
डीप ड्रॉइंग के लिए आवश्यक अधिकतम पंच बल (F) का अनुमान लगाने के लिए एक सामान्य सूत्र F = S * p * t है, जहाँ S सामग्री की तन्य शक्ति है, p आकृति में बने भाग की परिधि है, और t सामग्री ब्लैंक की मोटाई है। यह गणना एक अनुमान प्रदान करती है, लेकिन वास्तविक बलों पर घर्षण, स्नेहन और उपकरण ज्यामिति जैसे कारकों का प्रभाव पड़ सकता है।
3. डीप ड्रॉइंग और स्ट्रेच फॉर्मिंग में क्या अंतर है?
गहरी खींचने में, फ्लैंज क्षेत्र से सामग्री को मोल्ड केविटी में प्रवाहित होने के लिए प्रोत्साहित किया जाता है, जिससे एक कप-आकार का भाग बनता है जिसकी दीवार की मोटाई अपेक्षाकृत अपरिवर्तित रहती है। इसके विपरीत, स्ट्रेच फॉर्मिंग में ब्लैंक के किनारों को कसकर जकड़ लिया जाता है और सामग्री को पंच या डाई के ऊपर खींचा जाता है, जिससे आकार बनाने के लिए सामग्री को जानबूझकर पतला किया जाता है।