 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


गहरे ड्रॉइंग में सिकुड़न: भौतिकी, प्रक्रिया और रोकथाम रणनीति
संक्षिप्त में
गहरे खींचे गए भागों में सिकुड़न को रोकने के लिए फ्लैंज क्षेत्र में संपीड़न बलों का सटीक संतुलन आवश्यक होता है। प्रमुख विफलता मोड संपीड़न अस्थिरता है, जहाँ स्पर्शज्या तनाव सामग्री की गुरुत्वाकर्षण सीमा से अधिक हो जाता है। इसे कम करने के लिए, इंजीनियरों को पर्याप्त ब्लैंक होल्डर बल (BHF) —आमतौर पर सामग्री के प्रवाह को रोकने के लिए इष्टतम बनाया जाता है, बिना फाड़े—और उपयुक्त डाई प्रवेश त्रिज्या (अक्सर सामग्री की मोटाई के 6–8 गुना) के साथ उपकरण डिज़ाइन करना चाहिए। प्रभावी रोकथाम पंच-से-डाई क्लीयरेंस के प्रबंधन और असममित ज्यामिति के लिए ड्रॉ बीड्स के उपयोग पर भी निर्भर करती है। यह गाइड गहरे खींचन दोषों को खत्म करने के लिए आवश्यक भौतिकी, प्रक्रिया उपायों और डिज़ाइन पैरामीटर्स का पता लगाता है।
सिकुड़न की भौतिकी: संपीड़न अस्थिरता
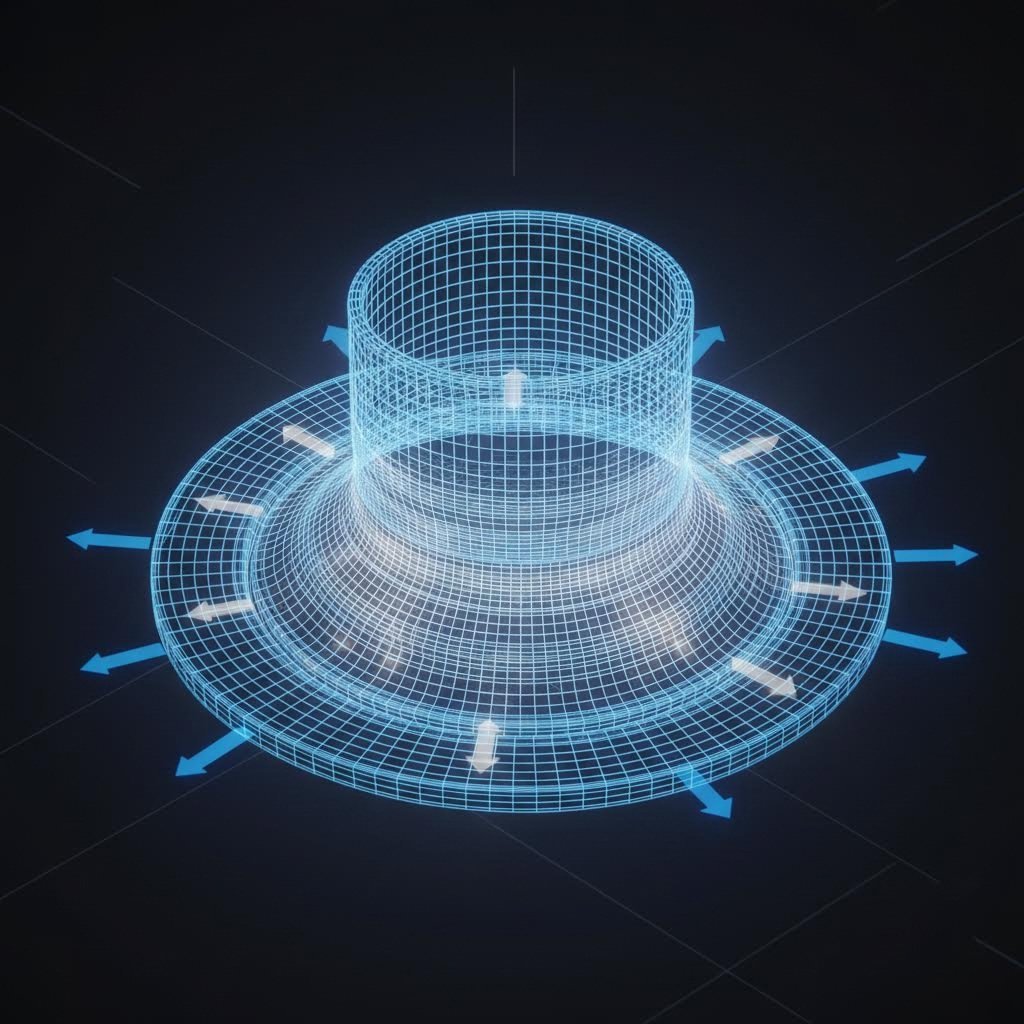
गहरा खींचने में सिकुड़न केवल एक सौंदर्य दोष नहीं है; यह धातु निर्माण की मूल यांत्रिकी से प्रेरित एक संरचनात्मक विफलता है। जब एक सपाट ब्लैंक को डाई गुहा में खींचा जाता है, तो फ्लैंज क्षेत्र में सामग्री छोटी परिधि में मजबूर हो जाती है। व्यास में इस कमी के कारण महत्वपूर्ण स्पर्शज्या संपीड़न तनाव उत्पन्न होता है। जब यह तनाव सामग्री के झुकने का प्रतिरोध करने की क्षमता से अधिक हो जाता है, तो धातु संपीड़न की दिशा के लंबवत तरंग जैसी सिकुड़न - सिकुड़नें - बनाती है।
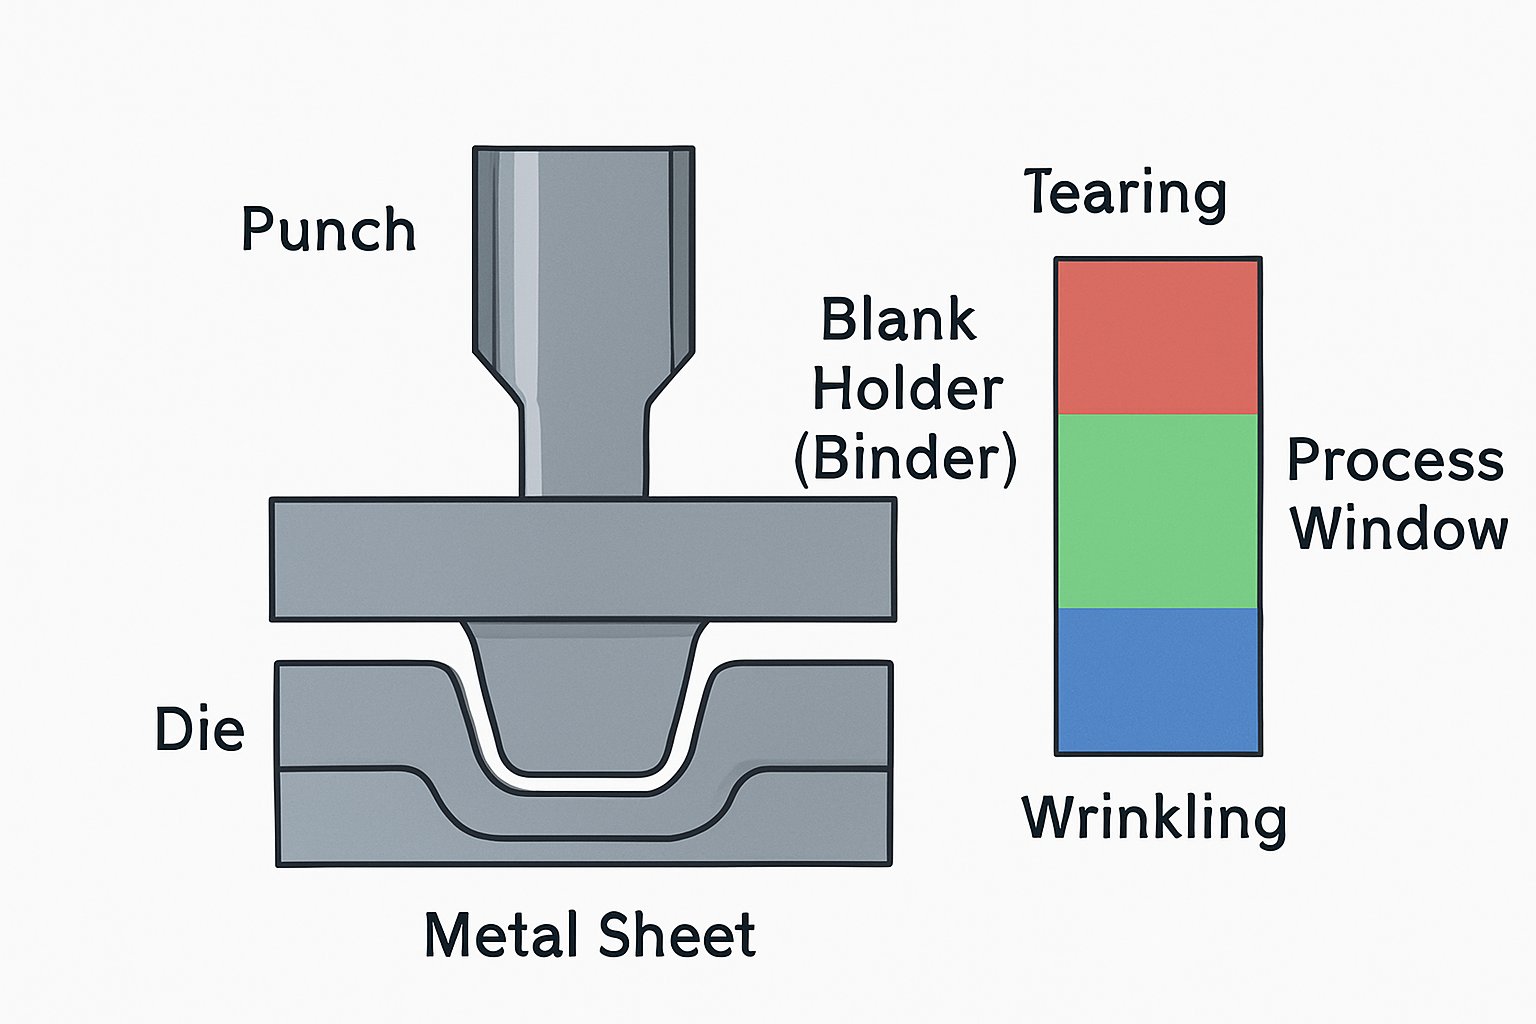
यह घटना आयतन संरक्षण के सिद्धांत द्वारा नियंत्रित होती है। जैसे-जैसे धातु अरीय रूप से आंतरिक दिशा में गति करती है, वैसे-वैसे उसकी मोटाई बढ़ जाती है। यदि डाई फेस और ब्लैंक होल्डर के बीच का ऊर्ध्वाधर स्थान बहुत अधिक है, या यदि इस मोटाई को रोकने के लिए क्लैम्पिंग दबाव पर्याप्त नहीं है, तो सामग्री में तह आ जाती है। इस तनाव अवस्था को समझना महत्वपूर्ण है क्योंकि यह फटने के विपरीत दिशा में कार्य करती है। जहां फटना अत्यधिक खिंचाव के कारण होने वाली एक तनन विफलता है, वहीं तह आना (wrinkling) अपर्याप्त बाधा के कारण होने वाली एक संपीड़न विफलता है। सफल डीप ड्रॉइंग इन दो विफलता मोड के बीच संकीर्ण "प्रक्रिया विंडो" में संचालित होती है, जैसा कि तकनीकी संसाधनों में वर्णित है निर्माता .
महत्वपूर्ण प्रक्रिया उत्तोलक: ब्लैंक होल्डर बल का अनुकूलन
स्पर्श तनाव को नियंत्रित करने के लिए सबसे प्रत्यक्ष विधि सटीक रिक्त धारक बल (बीएचएफ) का अनुप्रयोग है, जिसे बाइंडर दबाव के रूप में भी जाना जाता है। खाली धारक एक दबाव पैड के रूप में कार्य करता है जो फ्लैंज को मरम्मत के चेहरे के खिलाफ क्लैंप करता है, जिस दर से सामग्री मरम्मत गुहा में बहती है, उसे नियंत्रित करता है। इसका उद्देश्य सामग्री को अंदर की ओर फिसलने की अनुमति देते हुए झुकने को रोकने के लिए पर्याप्त बल लागू करना है। यदि बीएचएफ बहुत कम हो तो फ्लैंज झुर्रियों में आ जाएगा; यदि यह बहुत अधिक हो तो घर्षण प्रवाह को रोकता है, जिससे सामग्री टूटने तक खिली रहती है (ट्रेस) ।
सर्वोत्तम परिणामों के लिए, इंजीनियरों को BHF को एक स्थिर सेटिंग के बजाय एक गतिशील चर के रूप में देखना चाहिए। यद्यपि स्थिर दबाव प्रणाली आम हैं, उन्नत अनुप्रयोगों में स्ट्रोक के दौरान दबाव प्रोफाइल को समायोजित करने के लिए परिवर्तनशील ब्लैंक होल्डर बल (VBHF) की आवश्यकता हो सकती है। एक सामान्य नियम यह सुझाता है कि सामग्री की यील्ड सामर्थ्य और फ्लेंज क्षेत्र के आधार पर गणना किए गए दबाव के साथ शुरुआत करें, फिर क्रमिक रूप से समायोजित करें। फ्लेंज का दृश्य निरीक्षण पहला नैदानिक कदम है: चमकीले, पॉलिश किए गए क्षेत्र अत्यधिक दबाव का संकेत देते हैं, जबकि दृश्यमान मोटाई या लहरें अपर्याप्त बल का संकेत देती हैं। मेटलफॉर्मिंग मैगज़ीन इस संतुलन में महारत हासिल करना जटिल ज्यामिति के लिए महत्वपूर्ण है, यह अधिकृत मार्गदर्शिकाओं द्वारा जोर दिया गया है।
उपकरण डिज़ाइन: त्रिज्या, क्लीयरेंस और ड्रॉ बीड्स
निवारक कार्रवाई की शुरुआत डिज़ाइन चरण से होती है। उपकरण की ज्यामिति सामग्री प्रवाह और स्थिरता पर गहरा प्रभाव डालती है। गहरे ड्रॉ भागों में झुर्रियों को रोकने के लिए तीन पैरामीटर विशेष रूप से महत्वपूर्ण हैं:
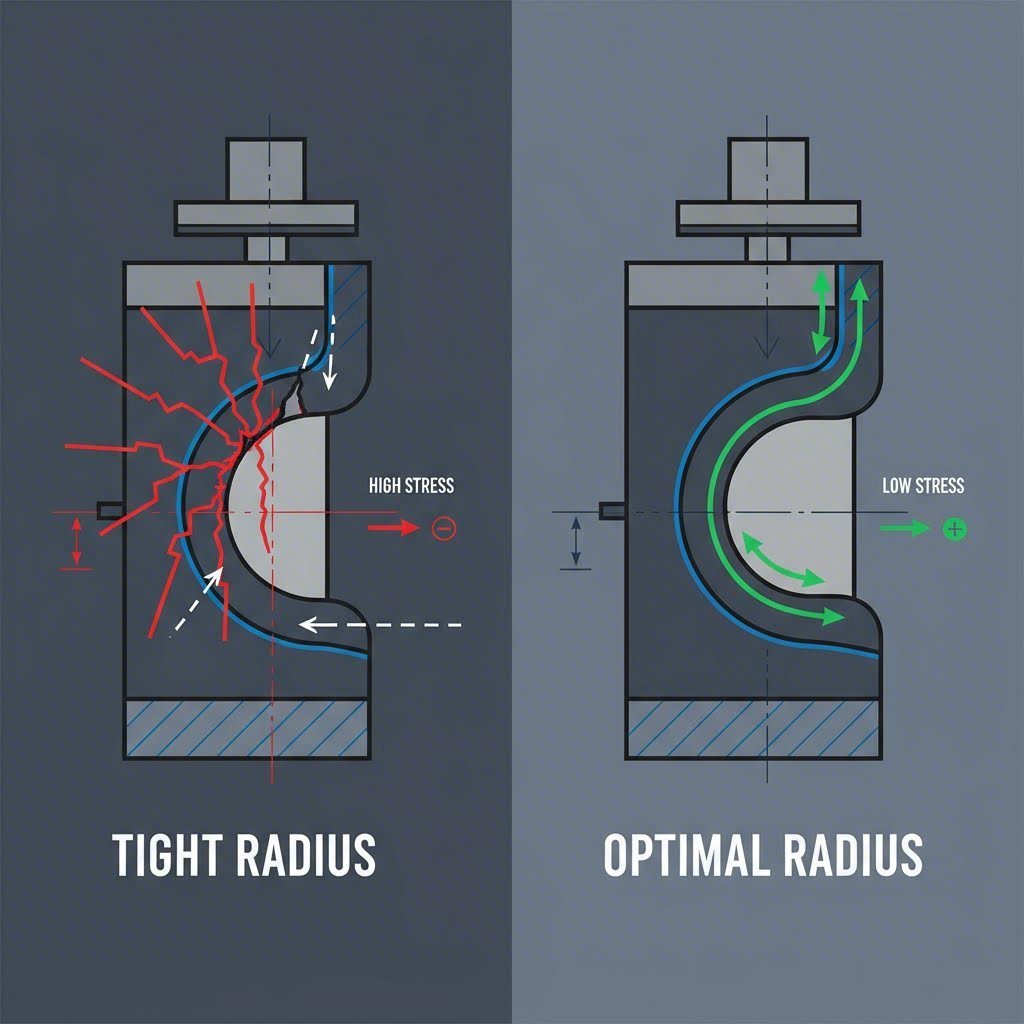
- डाई एंट्री त्रिज्या: यह त्रिज्या निर्धारित करती है कि सामग्री फ्लैंज से ऊर्ध्वाधर दीवार में कितनी सुचारु रूप से प्रवाहित होती है। बहुत कम त्रिज्या प्रवाह को प्रतिबंधित करती है, जिससे तनाव बढ़ता है और फटने का खतरा रहता है। इसके विपरीत, बहुत अधिक त्रिज्या ब्लैंक होल्डर के नीचे संपर्क क्षेत्र को कम कर देती है, जिससे सामग्री बाइंडर से जल्दी अलग हो जाती है और सिकुड़न आ जाती है। उद्योग के सहमति में अधिकांश स्टील अनुप्रयोगों के लिए लगभग 6 से 8 गुना सामग्री की मोटाई (t) के बराबर डाई प्रवेश त्रिज्या की अनुशंसा की जाती है।
- मुक्का मारने के लिए मंजूरीः पंच और डाई दीवार के बीच का अंतर फ्लैंज में सामग्री की प्राकृतिक मोटाई को समायोजित करने के लिए होना चाहिए। चूंकि फ्लैंज खींचे जाने पर मोटा हो जाता है (अक्सर 30% तक), इसलिए स्पष्टता आमतौर पर सामग्री की मोटाई के साथ एक सुरक्षा मार्जिन (उदाहरण के लिए, 1.1t) के बराबर सेट की जाती है। अपर्याप्त स्पष्टता सामग्री को लोहे की तरह बना देती है, जिससे घर्षण या उच्च टन उछाल हो सकता है, जबकि अत्यधिक स्पष्टता दीवार को असमर्थित छोड़ देती है, जिससे सिकुड़न आने की संभावना रहती है।
- ड्रॉ बीड्स: गैर-सममित भागों या बक्सों के लिए, जहां समान BHF संभव नहीं है, ड्रॉ बीड्स आवश्यक होते हैं। ये उठे हुए रिब्स प्रेस में प्रवेश करने से पहले सामग्री को मोड़ने और सीधा करने के लिए मजबूर करते हैं, जिससे स्थानीय स्तर पर प्रवाह को नियंत्रित करने के लिए प्रतिबल बल उत्पन्न होते हैं, बिना अत्यधिक वैश्विक बाइंडर दबाव की आवश्यकता के।
ऑटोमोटिव निर्माताओं और उच्च-मात्रा उत्पादकों के लिए, उपकरण डिजाइन से बड़े पैमाने पर उत्पादन में परिवर्तन के लिए कठोरता की आवश्यकता होती है। शाओयी मेटल तकनीक जैसी कंपनियां IATF 16949-प्रमाणित प्रोटोकॉल का उपयोग करती हैं ताकि सटीक उपकरण पैरामीटर्स—प्रोटोटाइप से 600-टन प्रेस रन तक—को लगातार बनाए रखा जा सके, जो नियंत्रण भुजाओं और सबफ्रेम जैसे महत्वपूर्ण घटकों में दोषों को रोकता है।
सामग्री गुण और स्नेहन रणनीति
सामग्री विज्ञान गहरी खींचने की सफलता में एक महत्वपूर्ण भूमिका निभाता है। शीट धातु की दिशात्मक असमानता—इसके यांत्रिक गुणों में दिशात्मक भिन्नता—अक्सर "ईयरिंग", एक लहरदार किनारे के दोष का कारण बनती है, जो धड़ की झुर्रियों में प्रसारित हो सकता है। उच्च सामान्य असमानता (r-मान) वाली सामग्री आमतौर पर गहरी खींचने के लिए पसंद की जाती है क्योंकि वे पतलेपन का प्रतिरोध करती हैं। हालाँकि, कॉइल बैचों में भिन्नताएँ अप्रत्याशित रूप से प्रक्रिया विंडो को बदल सकती हैं। n-मान (कार्य कठोरीकरण घातांक) और r-मान के लिए मिल प्रमाणपत्रों को सत्यापित करना एक मानक समस्या निवारण कदम है।
स्नेहन रणनीति का समान रूप से महत्व होता है और अक्सर अप्रत्याशित होती है। जबकि घर्षण आमतौर पर दुश्मन होता है, गहरा खींचना (डीप ड्रॉइंग) भिन्न स्नेहन की आवश्यकता रखता है। फ्लैंज क्षेत्र को स्लाइडिंग को सुगम बनाने और सिकुड़ने को रोकने के लिए उच्च स्नेहकता की आवश्यकता होती है, जबकि पंच हेड को अक्सर सामग्री को पकड़ने और स्थानीय स्तर पर पतलेपन को रोकने के लिए उच्च घर्षण की आवश्यकता होती है। पंच पर अत्यधिक स्नेहन या फ्लैंज पर अपर्याप्त स्नेहन सामान्य ऑपरेटर त्रुटियाँ हैं जो प्रक्रिया को अस्थिर बना देती हैं। KYHardware विशिष्ट ड्रॉ अनुपात और सामग्री के प्रकारों के अनुरूप स्नेहक की श्यानता का मिलान करने के महत्व पर विस्तृत अंतर्दृष्टि प्रदान करता है।
समस्या निवारण प्रोटोकॉल: सिकुड़न बनाम फटने का संतुलन
जब दोष होते हैं, तो एक व्यवस्थित दृष्टिकोण मूल कारण को अलग करता है। निम्नलिखित निर्णय ढांचा विफलता के स्थान और प्रकृति के आधार पर इंजीनियरों को समस्याओं का निदान करने में सहायता करता है। ध्यान दें कि एक समस्या को ठीक करने से अक्सर विपरीत विफलता मोड को उत्पन्न करने का खतरा होता है, जिसके कारण सावधानीपूर्वक पुनरावृत्ति की आवश्यकता होती है।
| लक्षण | संभावित कारण | सुधारात्मक कार्यवाही |
|---|---|---|
| फ्लैंज पर सिकुड़न | अपर्याप्त ब्लैंक होल्डर बल (BHF) | बाइंडर दबाव को क्रमिक रूप से बढ़ाएं। बाइंडर की समतलता और समानांतरता की पुष्टि करें। |
| दीवार पर झुर्रियाँ | अत्यधिक डाई त्रिज्या या चौड़ा क्लीयरेंस | डाई प्रवेश त्रिज्या को अनुशंसित 6-8t सीमा तक कम करें। अत्यधिक अंतर के लिए पंच-टू-डाई क्लीयरेंस की जांच करें। |
| झुर्रियाँ + फटना | खराब सामग्री प्रवाह नियंत्रण | प्रक्रिया विंडो बहुत संकरी है। विशिष्ट क्षेत्रों को रोकने के लिए ड्रॉ बीड्स का उपयोग करने या अतिरिक्त सामग्री को कम करने के लिए ब्लैंक आकार को पुनः डिज़ाइन करने पर विचार करें। |
| असमान रिम (ईयरिंग) | सामग्री एनीसोट्रॉपी | लेआउट के संबंध में सामग्री के दाने की दिशा की जांच करें। अधिक समान r-मान वाली सामग्री पर स्विच करें। |
इन दोषों को ठीक करने के लिए अक्सर विशिष्ट समस्या निवारण गाइड, जैसे कि उन लोगों द्वारा प्रदान किए गए, से परामर्श करना शामिल है। सटीक रूपांतरण , जो समाप्त भाग पर उनके दृश्य स्वरूप के आधार पर समस्याओं को वर्गीकृत करता है।
डीप ड्रॉ में स्थिरता को नियंत्रित करना
गहराई तक खींचे गए भागों में सिचुड़न को समाप्त करना एक इंजीनियरिंग चुनौती है जो रूपांकन प्रणाली के समग्र दृष्टिकोण की मांग करती है। इसमें दबाव तनाव के भौतिकी को उपकरण ज्यामिति और प्रेस क्षमताओं की व्यावहारिक वास्तविकताओं के साथ संरेखित करने की आवश्यकता होती है। ब्लैंक होल्डर बलों की कठोर गणना, विशिष्ट सामग्री मोटाई के लिए डाई त्रिज्या का अनुकूलन, और स्नेहन परिवर्तनशीलता की निगरानी द्वारा निर्माता एक स्थिर प्रक्रिया विंडो सुनिश्चित कर सकते हैं। परिणाम केवल दोष-मुक्त भाग नहीं है, बल्कि एक दोहराया जा सकने वाला, कुशल उत्पादन लाइन भी है जो आधुनिक उद्योग की कठोर मांगों को पूरा करने में सक्षम है।
अक्सर पूछे जाने वाले प्रश्न
1. डीप ड्रॉइंग में सिचुड़न का मुख्य कारण क्या है?
सिचड़ी मुख्य रूप से फ्लेंज क्षेत्र में संपीड़न अस्थिरता के कारण होती है। जैसे-जैसे ब्लैंक त्रिज्या के अनुदिश अंदर की ओर खींचा जाता है, परिधि में कमी आने से स्पर्शज्या संपीड़न तनाव उत्पन्न होता है। यदि यह तनाव सामग्री के क्रांतिक बकलिंग तनाव से अधिक हो जाता है और ब्लैंक होल्डर बल इसे रोकने के लिए अपर्याप्त है, तो धातु बकल हो जाती है, जिससे लहरें या सिचड़ियाँ बन जाती हैं।
ब्लैंक होल्डर बल सिचड़ियों को कैसे रोकता है?
ब्लैंक होल्डर (या बाइंडर) फ्लेंज पर दबाव डालकर उसे डाई के सामने की सतह पर दबाता है। यह दबाव घर्षण प्रतिरोध उत्पन्न करता है जो सामग्री के प्रवाह को रोकता है। फ्लेंज को समतल रखकर, ब्लैंक होल्डर संपीड़न तनाव के तहत सामग्री के बकल होने की प्रवृत्ति को दबा देता है। बल इतना अधिक होना चाहिए कि सिचड़ियाँ न हों, लेकिन इतना कम भी होना चाहिए कि धातु फटे नहीं।
दोषों से बचने के लिए डाई प्रवेश त्रिज्या की अनुशंसा क्या है?
डाई एंट्री त्रिज्या के लिए सामग्री की मोटाई के 6 से 8 गुना को इंजीनियरिंग का एक सामान्य नियम माना जाता है। बहुत छोटी त्रिज्या प्रवाह को सीमित करती है और फटने का कारण बनती है, जबकि बहुत बड़ी त्रिज्या ब्लैंक होल्डर के नीचे प्रभावी क्लैम्पिंग क्षेत्र को कम कर देती है, जिससे डाई केविटी में प्रवेश करने से पहले सामग्री में झुर्रियाँ आ सकती हैं।
4. क्या स्नेहन झुर्रियों का कारण बन सकता है?
हां, अनुचित स्नेहन झुर्रियों में योगदान दे सकता है। यदि फ्लैंज क्षेत्र में पर्याप्त स्नेहन नहीं किया गया है, तो प्रवाह सीमित हो जाता है, जिससे फटने की संभावना होती है। हालांकि, यदि पंच के सामने की सतह पर अत्यधिक स्नेहन किया गया है, तो सामग्री बहुत आसानी से फिसल सकती है, जिससे दीवार को तनाव में रखने के लिए आवश्यक खींचाव तनाव कम हो जाता है, जिससे कभी-कभी असमर्थित क्षेत्रों में झुर्रियां या अस्थिरता उत्पन्न हो सकती है।