 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


बम्पर रीइन्फोर्समेंट स्टैम्पिंग प्रक्रिया: हॉट स्टैम्पिंग और UHSS में माहिर
संक्षिप्त में
द बम्पर रीइन्फोर्समेंट स्टैम्पिंग प्रक्रिया आधुनिक वाहनों के लिए मुख्यतः हॉट स्टैम्पिंग (जिसे प्रेस हार्डनिंग के रूप में भी जाना जाता है) के माध्यम से प्राप्त किया जाता है। यह विधि बोरॉन मिश्र धातु स्टील (आमतौर पर 22MnB5 ) को अल्ट्रा-हाई स्ट्रेंथ स्टील (UHSS) घटकों में बदल देती है जिनकी तन्य शक्ति 1,500 MPa से अधिक होती है। प्रक्रिया में ब्लैंक को 900°C से अधिक तापमान तक गर्म करना शामिल है ताकि ऑस्टेनिटिक अवस्था प्राप्त की जा सके, उसके बाद तेजी से पानी से ठंडा किए गए डाई में स्थानांतरण किया जाता है जहां आकार देने और शीतलन की प्रक्रिया एक साथ होती है। इससे स्प्रिंगबैक को खत्म किया जा सकता है और जटिल, हल्के और दुर्घटना-प्रतिरोधी संरचनाओं का निर्माण किया जा सकता है जो वैश्विक सुरक्षा मानकों को पूरा करने के लिए आवश्यक हैं।
बम्पर रीइन्फोर्समेंट की इंजीनियरिंग भूमिका
बंपर रीइन्फोर्समेंट, जिन्हें आमतौर पर बंपर बीम के रूप में जाना जाता है, वाहन के प्रभाव प्रबंधन प्रणाली की प्राथमिक संरचनात्मक रीढ़ के रूप में कार्य करते हैं। बाह्य फेसिया और वाहन के चेसिस (अक्सर क्रैश बॉक्स के माध्यम से) के बीच संपर्क बिंदु के रूप में कार्य करते हुए, इन घटकों को सामने या पीछे की टक्कर के दौरान गतिज ऊर्जा को अवशोषित करना और इसे बिखेरना होता है। इंजीनियरिंग चुनौती संतुलन बनाए रखने में निहित है, क्रैशवर्थिनेस के साथ हलकापन (LW) ईंधन अर्थव्यवस्था विनियमों और ईवी रेंज आवश्यकताओं से प्रेरित मांग।
ऐतिहासिक रूप से, बंपर बीम को ठंडे स्टैम्पिंग तरीकों का उपयोग करके मृदु इस्पात से निर्मित किया जाता था। हालांकि, उच्चतर सुरक्षा रेटिंग की मांग ने उद्योग मानक को अल्ट्रा-हाई स्ट्रेंथ स्टील (UHSS) विशेष रूप से बोरन-मैंगनीज मिश्र धातुओं जैसे 22MnB5। कुछ प्रीमियम अनुप्रयोगों में उच्च शक्ति-से-वजन अनुपात के कारण एल्युमीनियम मिश्र धातुओं (6000 या 7000 श्रृंखला) का उपयोग किया जाता है, लेकिन बोरन स्टील अत्यधिक लागत-प्रदर्शन अनुपात और मार्टेनसिटिक हार्डनिंग प्राप्त करने की क्षमता के कारण प्रमुख सामग्री बनी हुई है।
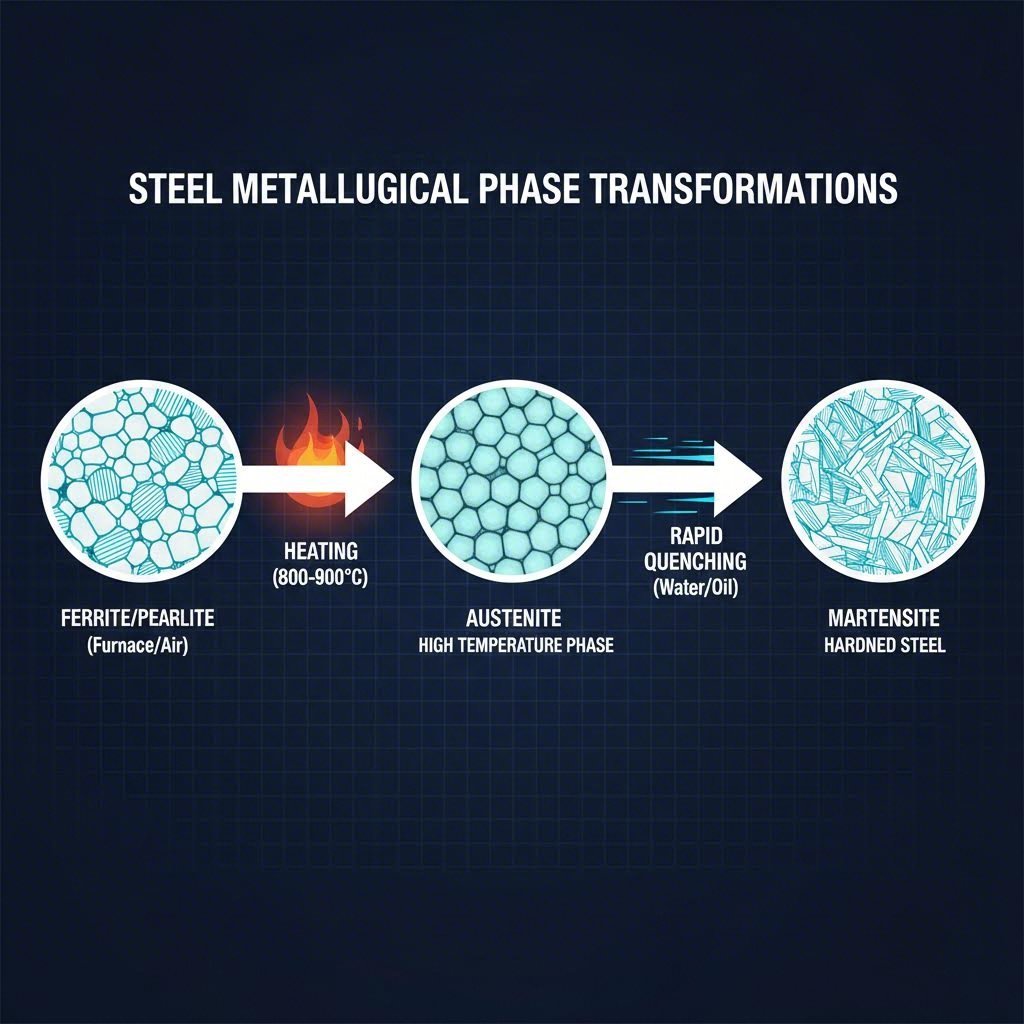
धातुकर्म परिवर्तन महत्वपूर्ण है: इस्पात फेराइटिक-पर्लाइटिक सूक्ष्म संरचना (~600 MPa तन्य शक्ति) से शुरू होता है और पूर्ण मार्टेनसिटिक संरचना (>1,500 MPa तन्य शक्ति) प्राप्त करने के लिए तापीय प्रसंस्करण से गुजरता है। इस परिवर्तन से इंजीनियरों को संरचनात्मक अखंडता के बिना दीवार की माप कम करने की अनुमति मिलती है—अक्सर 1.2mm–2.0mm तक—कम करने की अनुमति मिलती है।
मूल प्रक्रिया: हॉट स्टैम्पिंग (प्रेस हार्डनिंग) कार्यप्रवाह
हॉट स्टैम्पिंग एकमात्र विनिर्माण प्रक्रिया है जो ठंडे आकारण के साथ जुड़ी विशाल स्प्रिंगबैक समस्याओं के बिना 1,500+ MPa बंपर बीम को आकार दे सकती है। कार्यप्रवाह एक सटीक नियंत्रित तापीय चक्र है जो आकारण और ऊष्मा उपचार को एकीकृत करता है।
1. ऑस्टेनाइटीकरण (तापन)
इस प्रक्रिया की शुरुआत पूर्व-कट ब्लैंक्स (जो अक्सर स्केलिंग को रोकने के लिए Al-Si कोटित होते हैं) को अलग करके उन्हें रोलर हीथ भट्ठी में डालने से होती है। ब्लैंक्स को लगभग 900°C–950°C तक गर्म किया जाता है और एक निश्चित समय तक रखा जाता है। इस तापीय सोख से इस्पात की सूक्ष्म संरचना फेराइट से ऑस्टेनाइट में परिवर्तित हो जाती है, जिससे पदार्थ अत्यधिक लचीला हो जाता है और आसान ढालाई के लिए इसकी यील्ड सामर्थ्य लगभग 200 MPa तक कम हो जाती है।
2. स्थानांतरण और आकृति निर्माण
एक बार ब्लैंक भट्ठी से बाहर आ जाता है, तो गति सर्वोच्च प्राथमिकता होती है। रोबोटिक स्थानांतरण भुजाएँ चमकते हुए ब्लैंक को कुछ सेकंड के भीतर (आमतौर पर <3 सेकंड) प्रेस डाई में ले जाती हैं ताकि अशुद्धि के शीतलन से बचा जा सके। फिर हाइड्रोलिक या सर्वो-यांत्रिक प्रेस तेजी से बंद हो जाता है। बंद होने की गति अक्सर 500 से 1,000 mm/s के बीच होती है ताकि यह सुनिश्चित हो सके कि पदार्थ को चरण परिवर्तन शुरू होने से पहले आकृति दे दी गई हो।
3. डाई के भीतर शीतलन
यह के लिए निर्धारक चरण है बम्पर रीइन्फोर्समेंट स्टैम्पिंग प्रक्रिया । डाई में जटिल आंतरिक शीतलन चैनल होते हैं, जिनमें से होकर ठंडा पानी संचारित होता है। जब प्रेस निचले मृत केंद्र (BDC) पर पहुँचता है, तो यह विराम लेता है और उच्च टनेज (आमतौर पर 500–1,500 टन, भाग के आकार के आधार पर) के तहत आकार दिया गया भाग रखता है। यह संपर्क तेजी से ऊष्मा निकालता है, से अधिक शीतलन दर प्राप्त करते हुए 27°C/s । इस तीव्र शीतलन से पर्लाइट/बेनाइट निर्माण क्षेत्रों से बचा जाता है और ऑस्टेनाइट को सीधे में परिवर्तित कर दिया जाता है मार्टेनसाइट .
4. भाग का निष्कासन
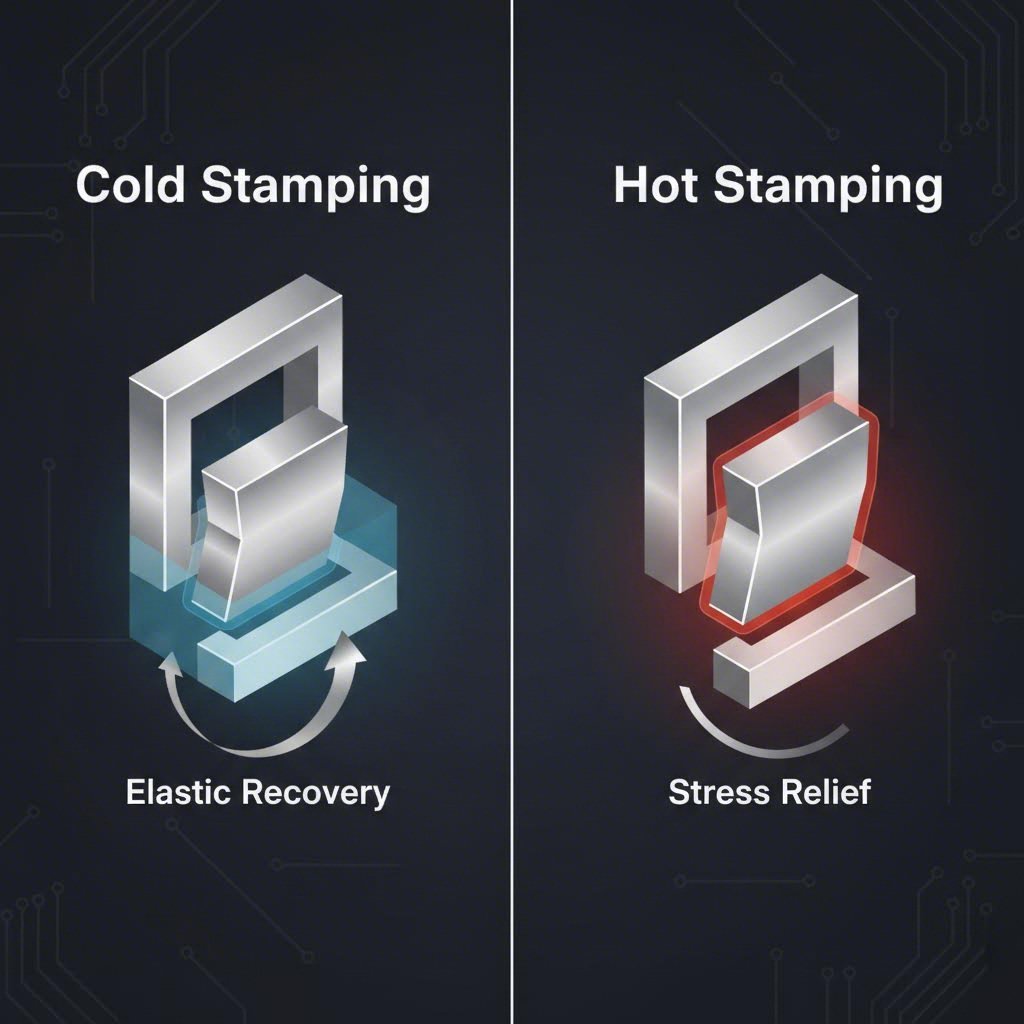
लगभग 5 से 10 सेकंड के शीतलन समय के बाद, प्रेस खुल जाता है, और कठोर भाग को बाहर निकाल दिया जाता है। घटक अब अपने अंतिम यांत्रिक गुणों को प्राप्त कर लेता है: अत्यधिक कठोरता, उच्च तन्य शक्ति और शून्य स्प्रिंगबैक, क्योंकि चरण परिवर्तन के दौरान तापीय तनाव दूर हो जाते हैं।
विनिर्माण पद्धतियों की तुलना
हॉट स्टैम्पिंग उच्च-प्रदर्शन रीइन्फोर्समेंट के लिए गोल्ड स्टैंडर्ड है, लेकिन ठंडी स्टैम्पिंग और रोल फॉर्मिंग विशिष्ट अनुप्रयोगों के लिए प्रासंगिक बनी हुई है। प्रक्रिया चयन के लिए व्यापार-ऑफ़ को समझना आवश्यक है।
| विशेषता | हॉट स्टैम्पिंग (प्रेस हार्डनिंग) | ठंडा स्टैम्पिंग | रोल बनाने |
|---|---|---|---|
| माटेरियल की ताकत | बहुत उच्च (>1,500 MPa) | कम से मध्यम (<1,000 MPa) | उच्च (>1,200 MPa संभव) |
| स्प्रिंगबैक | समाप्त (थर्मल तनाव राहत) | महत्वपूर्ण (क्षतिपूर्ति की आवश्यकता होती है) | उच्च (नियंत्रण में कठिनाई) |
| ज्यामिति जटिलता | उच्च (परिवर्तनशील स्वीप, गहरा खींचना) | मध्यम | कम (केवल स्थिर क्रॉस-सेक्शन) |
| समय चक्र | धीमी (10–30 सेकंड) | तेज़ (1–5 सेकंड) | निरंतर (बहुत तेज) |
| टूलिंग लागत | उच्च (शीतलन चैनल, उष्मा प्रतिरोधक) | मध्यम | उच्च (रोल सेट) |
ठंडा स्टैम्पिंग कमजोर सामग्री वाले घटकों या माइल्ड स्टील ब्रैकेट्स के लिए उपयुक्त है जहां वजन कम करने के बजाय लागत और साइकिल समय प्राथमिकता में हो। हालांकि, यूएचएसएस को ठंड में आकृति देने से औजारों का गंभीर क्षरण और अप्रत्याशित स्प्रिंगबैक होता है। रोल बनाने स्थिर अनुप्रस्थ काट वाले बीम (सीधे बीम) के लिए यह कुशल है लेकिन आधुनिक एरोडायनामिक डिज़ाइन द्वारा आवश्यक जटिल वक्रों और एकीकृत माउंटिंग विशेषताओं को समायोजित नहीं कर सकता है।
इन विकल्पों को संभाल रहे निर्माताओं के लिए, सही निर्माण भागीदार का चयन करना महत्वपूर्ण है। कंपनियां जैसे शाओयी मेटल तकनीक इस अंतर को पाटती हैं और व्यापक स्टैम्पिंग क्षमताएं प्रदान करती हैं। आईएटीएफ 16949 प्रमाणन और 600 टन तक की प्रेस क्षमता के साथ, वे त्वरित प्रोटोटाइपिंग से लेकर बड़े पैमाने पर उत्पादन तक के ऑटोमोटिव प्रोजेक्ट्स का समर्थन करती हैं और वैश्विक OEM मानकों के लिए आवश्यक परिशुद्धता के साथ महत्वपूर्ण संरचनात्मक घटकों को संभालती हैं।
पश्च-प्रसंस्करण और गुणवत्ता नियंत्रण
हॉट-स्टैम्प किए गए बम्पर रीइन्फोर्समेंट की अत्यधिक कठोरता डाउनस्ट्रीम प्रसंस्करण में अद्वितीय चुनौतियाँ पेश करती है। 1,500 MPa स्टील के खिलाफ पारंपरिक यांत्रिक ट्रिमिंग डाई आमतौर पर तुरंत विफल हो जाते हैं या घिस जाते हैं।
लेजर ट्रिमिंग और कटिंग
अंतिम आयाम प्राप्त करने और माउंटिंग छेद काटने के लिए, निर्माता मुख्य रूप से 5-एक्सिस लेजर कटिंग सेल का उपयोग करते हैं। यह नॉन-कॉन्टैक्ट विधि क्रैश परिदृश्यों में संभावित विफलता के बिंदुओं वाले सूक्ष्म दरारों के बिना सटीक किनारे सुनिश्चित करती है। यांत्रिक पियर्सिंग की तुलना में धीमी होने के बावजूद, लेजर ट्रिमिंग एक ही लाइन पर विभिन्न बम्पर वेरिएंट के लिए आवश्यक लचीलापन प्रदान करती है।
सतह उपचार
यदि बोरॉन स्टील का ब्लैंक अनकोटित था, तो उच्च भट्ठी तापमान के कारण सतह ऑक्सीकरण (स्केल) होता है। उचित चिपकाव सुनिश्चित करने के लिए इन भागों को ई-कोटिंग से पहले शॉट ब्लास्टिंग से गुजरना चाहिए। वैकल्पिक रूप से, Al-Si (एल्युमीनियम-सिलिकॉन) प्री-कोटेड ब्लैंक स्केल निर्माण को रोकते हैं लेकिन फॉर्मिंग चरण के दौरान कोटिंग के अलग होने से बचने के लिए सावधानीपूर्वक प्रक्रिया नियंत्रण की आवश्यकता होती है।
गुणवत्ता सत्यापन
सुरक्षा भागों के लिए कठोर परीक्षण प्रोटोकॉल पर कोई बातचीत नहीं की जा सकती। मानक गुणवत्ता नियंत्रण उपायों में निम्नलिखित शामिल हैंः
- विकर्स कठोरता परीक्षणः महत्वपूर्ण क्षेत्रों में मार्टेंसिटिक रूपांतरण की जांच करना।
- 3D ब्लू लाइट स्कैनिंग: सीएडी डेटा के साथ आयामी सटीकता की जाँच करना, यह सुनिश्चित करना कि माउंटिंग पॉइंट चेसिस के साथ संरेखित हों।
- सूक्ष्म संरचना विश्लेषण: भार-धारी क्षेत्रों में बेनाइट या फेराइट की अनुपस्थिति की पुष्टि करने के लिए आवधिक विनाशकारी परीक्षण।
उत्पादन रणनीति का अनुकूलन
गर्म-स्टैम्प्ड बंपर सुदृढीकरण के लिए संक्रमण ऑटोमोबाइल निर्माण में एक निश्चित बदलाव का प्रतिनिधित्व करता है, जो यात्रियों की सुरक्षा और वाहन की दक्षता को प्राथमिकता देता है। तापमान, स्थानांतरण गति और शमन दबाव के चरों को नियंत्रित करके, निर्माता ऐसे घटक प्रदान करते हैं जो भारी ताकतों का सामना करते हुए द्रव्यमान को कम करते हैं। जैसे-जैसे स्टील ग्रेड 1800 एमपीए और उससे आगे की ओर विकसित होते हैं, स्टैम्पिंग प्रक्रिया की सटीकता अगली पीढ़ी के वाहन सुरक्षा संरचनाओं को परिभाषित करने में महत्वपूर्ण कारक बनी हुई है।
अक्सर पूछे जाने वाले प्रश्न
1. डायरेक्ट और इंडायरेक्ट हॉट स्टैम्पिंग में क्या अंतर है?
में डायरेक्ट हॉट स्टैम्पिंग ब्लैंक को पहले गर्म किया जाता है और फिर एक ही चरण में आकार दिया जाता है और शीतलन किया जाता है। बंपर बीम के लिए यह सबसे आम विधि है। अप्रत्यक्ष हॉट स्टैम्पिंग भाग को पहले लगभग अंतिम आकार तक ठंडे अवस्था में बनाया जाता है, फिर उसे गर्म किया जाता है, और अंत में शीतलन डाई में रखकर शीतलन व कैलिब्रेशन किया जाता है। इंडायरेक्ट स्टैम्पिंग अधिक जटिल ज्यामिति की अनुमति देता है लेकिन अतिरिक्त उपकरण की आवश्यकता के कारण अधिक महंगा है।
2. बंपर रीइनफोर्समेंस में उपयोग किए जाने वाले स्टील में बोरॉन क्यों मिलाया जाता है?
बोरॉन को अति सूक्ष्म मात्रा में (आमतौर पर 0.002%–0.005%) स्टील की कठोरीकरण क्षमता में उल्लेखनीय सुधार के लिए मिलाया जाता है। यह शीतलन के दौरान फेराइट और परलाइट जैसी नरम सूक्ष्म संरचनाओं के निर्माण में देरी करता है, जिससे यह सुनिश्चित होता है कि स्टील पूरी तरह से कठोर मार्टेंसाइट में परिवर्तित हो जाए, भले ही औद्योगिक स्टैम्पिंग डाई में शीतलन दर सीमित हो।
3. क्या हॉट-स्टैम्पेड भागों को वेल्ड किया जा सकता है?
हां, गर्म-ठपेला बोरॉन स्टील के भागों को वेल्ड किया जा सकता है, लेकिन इसके लिए विशिष्ट मापदंडों की आवश्यकता होती है। चूंकि वेल्डिंग से उत्पन्न ऊष्मा ऊष्मा उपचारित क्षेत्र को स्थानिक रूप से ऐनील (मृदु) कर सकती है, जिससे एक "मृदु स्थान" बन जाता है, इसलिए वेल्डिंग प्रक्रिया—चाहे स्पॉट वेल्डिंग हो या लेजर वेल्डिंग—को सावधानीपूर्वक नियंत्रित करना चाहिए। अक्सर वेल्ड संयोजन क्षेत्रों में Al-Si कोटिंग को असेंबली से पहले हटाने के लिए लेजर एब्लेशन का उपयोग किया जाता है ताकि वेल्ड अखंडता सुनिश्चित हो सके।