 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ऑटोमोटिव स्टैम्पिंग बर्र कमी: शून्य-दोष भागों के लिए सटीक रणनीति
संक्षिप्त में
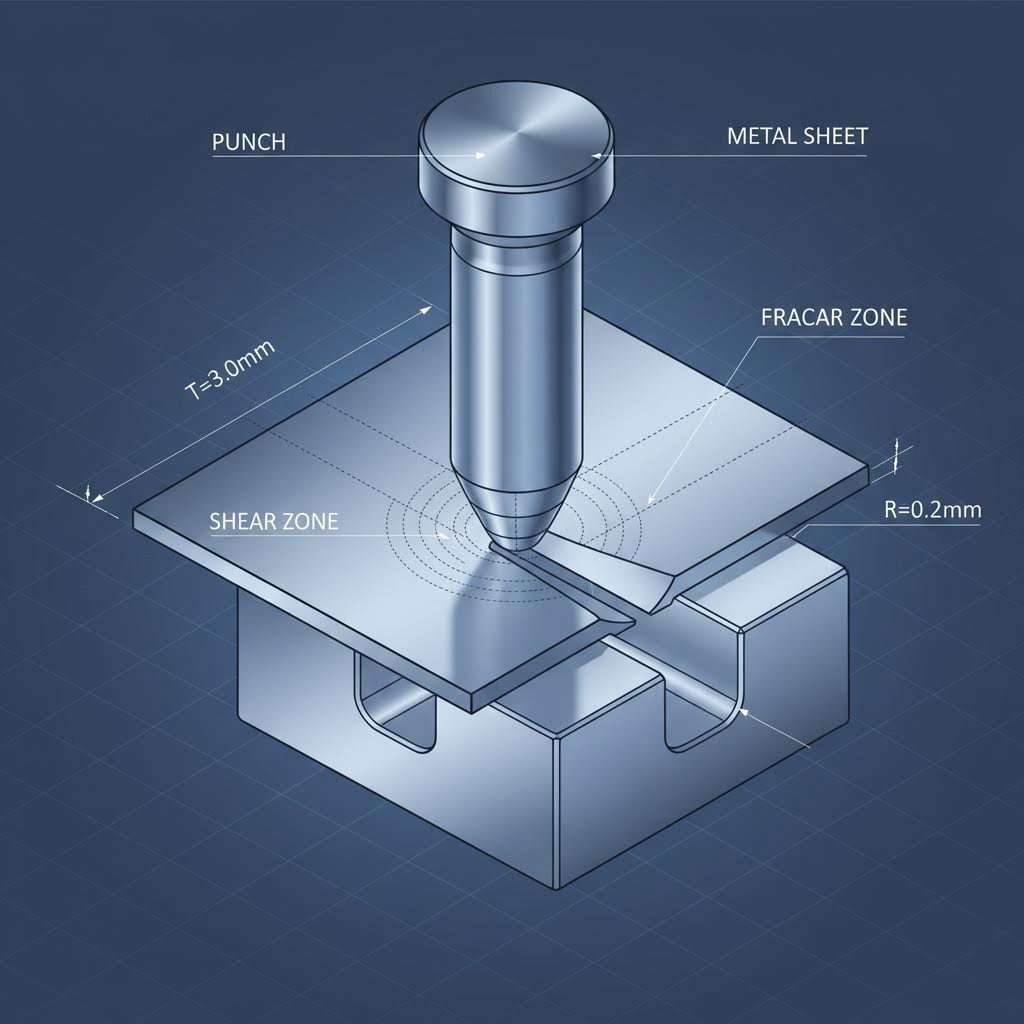
ऑटोमोटिव डाईकटिंग बर्र कमी सटीक इंजीनियरिंग के माध्यम से सक्रिय रोकथाम और प्रतिक्रियाशील सटीक हटाने पर एक दोहरी रणनीति पर निर्भर करता है। यद्यपि प्रक्रिया के बाद डिबरिंग सामान्य है, सबसे प्रभावी तरीका मानक इस्पात के लिए आमतौर पर सामग्री की मोटाई के 8–12% के अनुरूप पंच-टू-डाई क्लीयरेंस को अनुकूलित करना है—ताकि फाड़ने के बजाय साफ तोड़ना सुनिश्चित हो।
उन्नत उच्च-शक्ति इस्पात (AHSS) वाले आधुनिक ऑटोमोटिव अनुप्रयोगों के लिए, पारंपरिक "10% नियम" पर निर्भर रहना अक्सर विफल रहता है। इंजीनियरों को सामग्री-विशिष्ट क्लीयरेंस सूत्रों को अपनाना चाहिए, कठोर उपकरण रखरखाव शेड्यूल (हर 5,000 स्ट्रोक पर) लागू करना चाहिए, और इलेक्ट्रोकेमिकल मशीनिंग (ECM) या संकर CNC प्रसंस्करण जैसी उन्नत फिनिशिंग तकनीकों का उपयोग करके शून्य-दोष OEM मानकों को पूरा करना चाहिए।
ऑटोमोटिव बर मानक एवं स्वीकृति मापदंड
ऑटोमोटिव उद्योग में, "बर" केवल एक सौंदर्य दोष नहीं है; यह एक संभावित विफलता का बिंदु है जो असेंबली फिट, विद्युत चालकता और सुरक्षा को खराब कर सकता है। स्वीकार्य बर की परिभाषा DIN 9830 और ग्राहक-विशिष्ट OEM आवश्यकताओं जैसे मानकों द्वारा सख्ती से नियंत्रित की जाती है। पारंपरिक रूप से, स्वीकार्य बर की ऊंचाई के लिए सामान्य नियम सामग्री की मोटाई का 10% था ( t )। 1 मिमी की शीट के लिए, 0.1 मिमी का बर पास हो सकता था।
हालांकि, आधुनिक वाहन निर्माण में AHSS और एल्यूमीनियम मिश्र धातुओं के व्यापक अपनाने के साथ यह रैखिक नियम अप्रभावी हो जाता है। महत्वपूर्ण जोड़ी वाले भागों के लिए, 0.003 इंच (लगभग 0.076 मिमी) से अधिक की बर की ऊंचाई अक्सर दृश्यमान और समस्याग्रस्त होती है, जबकि 0.005 इंच से अधिक कुछ भी हैंडलिंग और असेंबली के लिए सुरक्षा खतरा पैदा करता है। उच्च-परिशुद्धता वाले घटक अक्सर इंजन या ट्रांसमिशन में उचित कार्य सुनिश्चित करने के लिए 25–50 µm जितनी कसी हुई सहनशीलता की मांग करते हैं।
इन कठोर मांगों को पूरा करने के लिए उच्च मात्रा में निरंतर सटीकता बनाए रखने में सक्षम एक विनिर्माण साझेदार की आवश्यकता होती है। उदाहरण के लिए, शाओयी मेटल तकनीक 600 टन तक के प्रेसों और IATF 16949-प्रमाणित प्रक्रियाओं का उपयोग महत्वपूर्ण घटकों जैसे नियंत्रण भुजाओं को वितरित करने के लिए करता है जो वैश्विक OEM मानकों का सख्ती से पालन करते हैं, प्रोटोटाइप से बड़े पैमाने पर उत्पादन तक का अंतर पाटते हुए।
चरण 1: उच्च सटीकता डाई क्लीयरेंस एवं इंजीनियरिंग
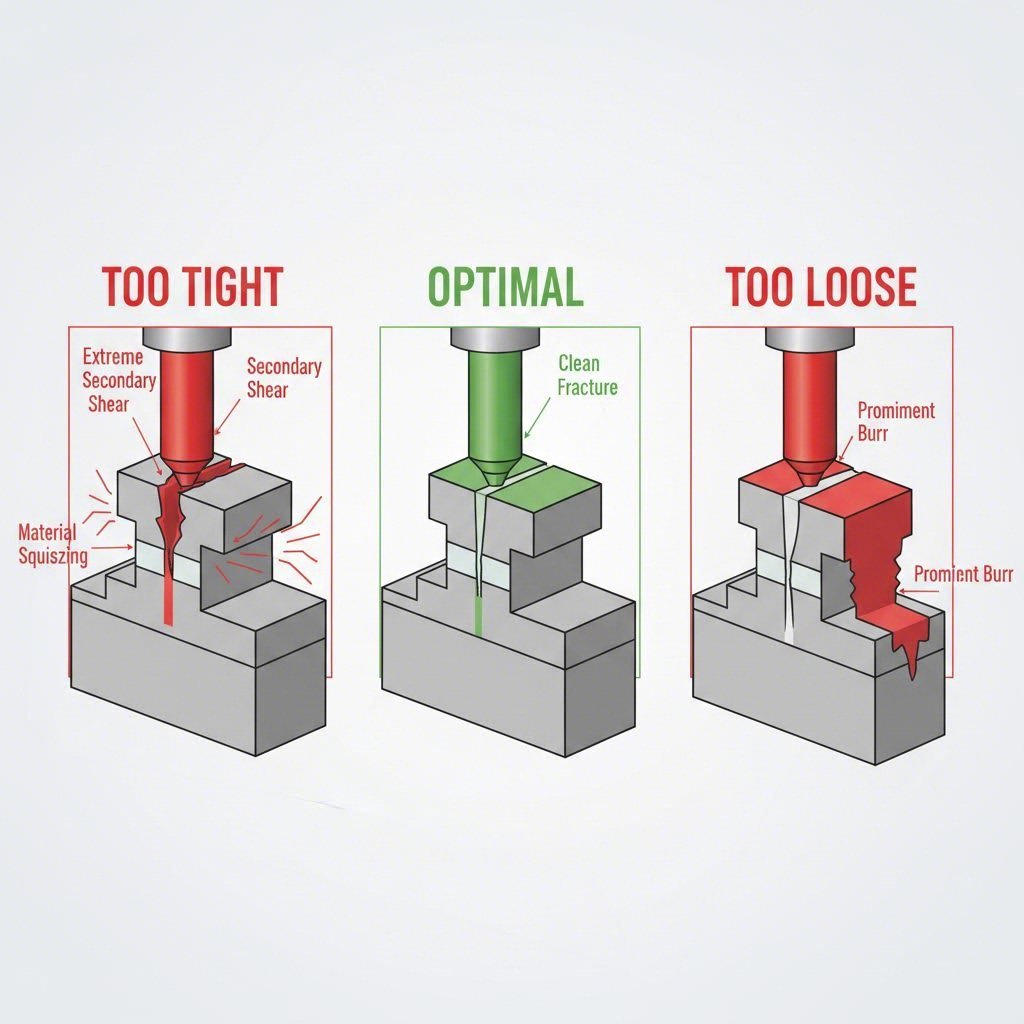
बर्र (burrs) को कम करने का सबसे प्रभावी तरीका इंजीनियरिंग चरण के दौरान उन्हें रोकना है। रोकथाम के लिए प्रमुख उपाय है पंच-टू-डाई क्लीयरेंस । यदि क्लीयरेंस बहुत तंग है, तो सामग्री द्वितीयक अपरूपण से गुजरती है, जिससे किनारा फटा-फटा रह जाता है। यदि क्लीयरेंस बहुत ढीला है, तो सामग्री कतरने के बजाय फट जाती है, जिससे बड़ा रोल-ओवर और भारी बर्र बच जाता है।
क्लीयरेंस का अनुकूलन "एक ही आकार सभी के लिए उपयुक्त" गणना नहीं है। यह अत्यधिक मात्रा में सामग्री की तन्य शक्ति और मोटाई पर निर्भर करता है। उद्योग डेटा सामान्य ऑटोमोटिव सामग्री के लिए निम्नलिखित क्लीयरेंस प्रतिशत (प्रति तरफ) सुझाता है:
| सामग्री प्रकार | अनुशंसित क्लीयरेंस (% मोटाई का) | क्यों? |
|---|---|---|
| कोल्ड-रोल्ड स्टील | 8% – 10% | अपरूपण शक्ति और विदरण प्रसार के बीच संतुलन बनाए रखता है। |
| स्टेनलेस स्टील | 10% – 12% | उच्च कार्य कठोरीकरण के लिए थोड़ा बड़ा क्लीयरेंस आवश्यक होता है। |
| एल्यूमीनियम (5000/6000 श्रृंखला) | 7% – 9% | मुलायम सामग्री में खींचने की प्रवृत्ति होती है; टाइट क्लीयरेंस विदरण को अचानक तोड़ने में मदद करता है। |
| इनकॉनेल / उच्च-मिश्र धातु | 5% – 8% | अत्यधिक कठोरता को जमाव से बचाने के लिए बहुत तंग नियंत्रण की आवश्यकता होती है। |
उच्च-सामर्थ्य इस्पात के लिए, सामग्री की तिरछी टूटने की प्रतिरोधकता को समायोजित करने के लिए स्पष्टता में महत्वपूर्ण रूप से वृद्धि करने की आवश्यकता हो सकती है—कभी-कभी सामग्री की मोटाई के 21% तक। इंजीनियरों को प्रेस के झुकाव का भी ध्यान रखना चाहिए। यदि उपकरण की ज्यामिति आदर्श होने के बावजूद, प्रेस समानांतरता के अभाव में हो, तो स्ट्रोक के दौरान असमान क्लीयरेंस पैदा हो सकता है, जिससे भाग के एक तरफ बर्र बन सकता है। डाई का नियमित भार संतुलन और केंद्रीकरण उपकरण डिज़ाइन के समान ही महत्वपूर्ण है।
चरण 2: उपकरण रखरखाव और कटिंग एज प्रबंधन
यदि कटिंग एज कमजोर हो जाता है, तो यहां तक कि आदर्श रूप से डिज़ाइन किए गए डाई भी बर्र पैदा करेंगे। एक तेज कटिंग एज फ्रैक्चर शुरू करने के लिए प्रभावी ढंग से तनाव को केंद्रित करता है। जैसे-जैसे एज गोल होता जाता है, बल एक बड़े क्षेत्र पर वितरित हो जाता है, जिससे सामग्री टूटने से पहले प्लास्टिक रूप से प्रवाहित हो जाती है, जिसके परिणामस्वरूप बर्र बनता है।
एक कटिंग एज को आमतौर पर "डल" माना जाता है जब एज रेडियस 0.05 मिमी से अधिक हो जाता है। ऐसा होने से बचाव के लिए, निरंतर रखरखाव आवश्यक है। सर्वोत्तम प्रथाओं में शामिल हैं:
- निर्धारित पुनः ग्राइंडिंग: दृश्यमान बर्र्स के लिए प्रतीक्षा न करें। स्ट्रोक गणना के आधार पर रखरखाव अंतराल लागू करें—आमतौर पर सामग्री की गंभीरता के आधार पर हर 5,000 से 10,000 स्ट्रोक पर कटिंग खंडों का निरीक्षण करें।
- उचित ग्राइंडिंग प्रोटोकॉल: तेज करते समय, एक निर्मल धार को बहाल करने के लिए आमतौर पर 0.05–0.1 मिमी सामग्री को हटाना मानक है। सुनिश्चित करें कि ग्राइंडिंग की ऊष्मा टूल स्टील को एनील (मृदु) न कर दे।
- उन्नत कोटिंग्स: सतह उपचार जैसे PVD (फिजिकल वेपर डिपॉजिशन) या TD उपचार उपकरण जीवन को नाटकीय ढंग से बढ़ा सकते हैं। उदाहरण के लिए, एक लेपित पंच का जीवन 200,000 के मुकाबले 600,000 स्ट्रोक तक हो सकता है, जो लंबे समय तक धार की तीखापन बनाए रखता है।
चरण 3: प्रक्रिया के बाद डिबरिंग प्रौद्योगिकियाँ
जब रोकथाम अकेले ईंधन प्रणाली के भागों जैसे Ra 0.8µm के लिए सख्त सतह परिष्करण आवश्यकताओं को पूरा नहीं कर सकती, तो पोस्ट-प्रोसेस डिबरिंग आवश्यक हो जाता है। निर्माता भाग की ज्यामिति और मात्रा के आधार पर मास फिनिशिंग और सटीक विधियों में से चयन करते हैं।
मास फिनिशिंग विधियाँ
थोक ऑटोमोटिव ब्रैकेट्स और क्लिप्स के लिए, कंपन टम्बलिंग या बैरल फिनिशिंग मानक है। भागों को एक मीडिया (सिरेमिक, प्लास्टिक या स्टील) में डुबोया जाता है और कंपन दिया जाता है। यह अपघर्षक क्रिया बाहरी बर्र को कुचलकर हटा देती है। यह लागत प्रभावी है, लेकिन इसमें चयनात्मकता की कमी होती है और यदि सावधानीपूर्वक नियंत्रित नहीं किया गया तो यह भाग के समग्र आयामों को थोड़ा बदल सकता है।
सटीक डिबरिंग विधियाँ
हाइड्रोलिक मैनिफोल्ड या ट्रांसमिशन वाल्व जैसी जटिल ज्यामिति के लिए, मास फिनिशिंग अक्सर अपर्याप्त होती है। इलेक्ट्रोकेमिकल डिबरिंग (ECM) बिना भाग को छुए बर्र को घोलने के लिए इलेक्ट्रोलाइसिस का उपयोग करता है, जिससे कोई यांत्रिक तनाव नहीं डाला जाता। इसी तरह, थर्मल ऊर्जा विधि (TEM) पतले बर्र को तुरंत वाष्पित करने के लिए ऊष्मा के त्वरित विस्फोट का उपयोग करता है। ये तरीके अधिक महंगे होते हैं लेकिन महत्वपूर्ण तरल-संचालन घटकों के लिए आवश्यक आंतरिक स्वच्छता की गारंटी देते हैं।
उन्नत नवाचार: संकर डाईकटिंग और सीएनसी
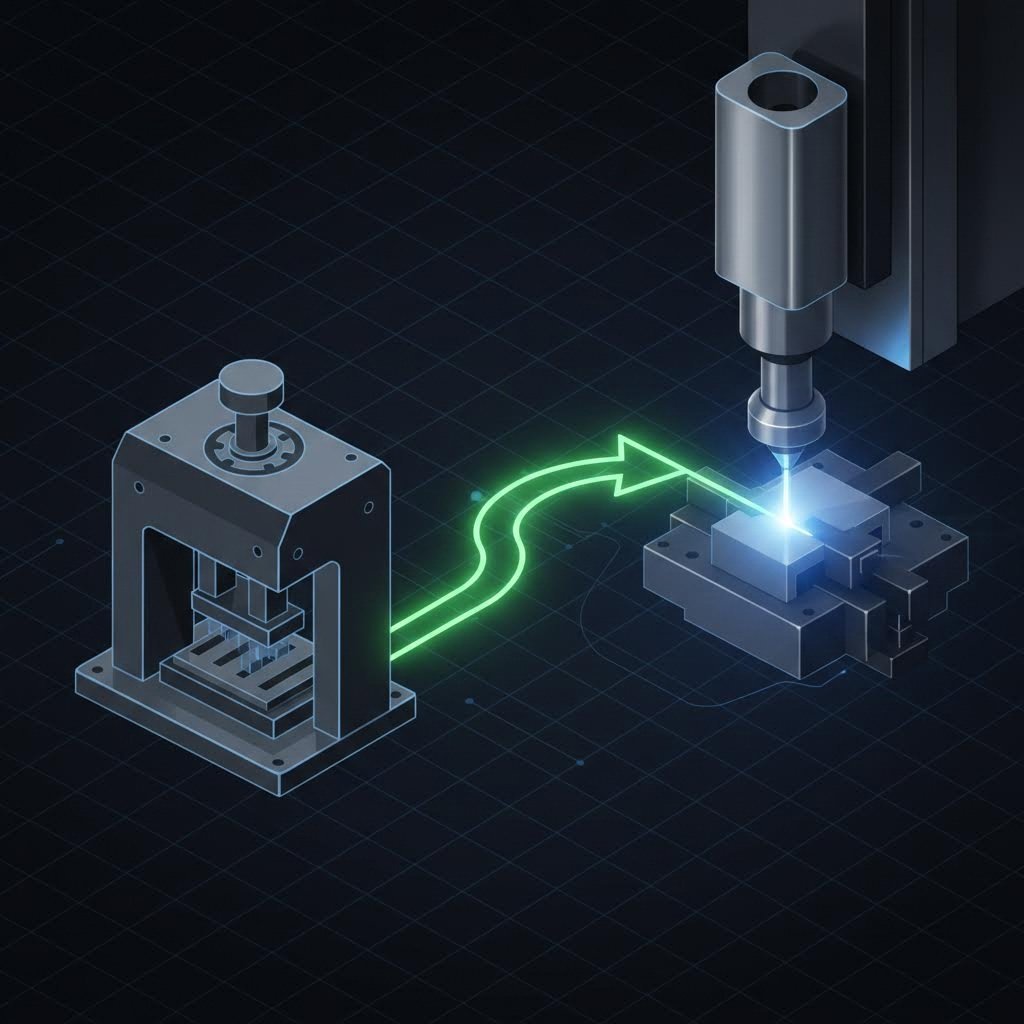
के क्षेत्र में अग्रणी ऑटोमोटिव डाईकटिंग बर्र कमी संकर प्रसंस्करण में निहित है। पारंपरिक डाईकटिंग गति की अनुमति देती है, लेकिन अक्सर खुरदरे किनारे छोड़ देती है। सीएनसी मशीनिंग सटीकता प्रदान करती है लेकिन धीमी होती है। संकर डाईकटिंग-सीएनसी प्रौद्योगिकियां इन प्रक्रियाओं को एकीकृत कार्यप्रवाह में जोड़ती हैं।
इस दृष्टिकोण में, पुरजे को लगभग अंतिम आकार तक डाईकट किया जाता है और फिर तुरंत महत्वपूर्ण किनारों को काटने के लिए सीएनसी इकाई द्वारा प्रसंस्कृत किया जाता है। इस विधि से बर्र की ऊंचाई को आम 0.1 मिमी से घटाकर अदृश्य 0.02 मिमी तक लाया जा सकता है। यह विशेष रूप से दृश्य आंतरिक घटकों (जैसे स्पीकर ग्रिल या डैशबोर्ड ट्रिम) और उच्च-सटीकता वाले ईवी बैटरी टर्मिनल के लिए अत्यधिक मूल्यवान है, जहां यहां तक कि सूक्ष्म चालक मल भी शॉर्ट सर्किट का कारण बन सकता है।
निष्कर्ष
मोटर वाहन स्टैम्पिंग में बर्र हटाना भाग्य का नहीं, अनुशासन का काम है। यह विशिष्ट सामग्री ग्रेड के लिए सही डाई क्लीयरेंस की गणना करने और कठोर अनुसूचियों के माध्यम से उपकरण की तीखापन बनाए रखने से शुरू होता है। हालाँकि, जैसे-जैसे सामग्री मानक विकसित होते हैं, समाधान भी उसी के अनुसार बदलने चाहिए। उन्नत पोस्ट-प्रोसेसिंग या संकर तकनीकों को एकीकृत करने से यह सुनिश्चित होता है कि निर्माता शून्य-दोष वाले भाग प्रदान कर सकें जो आधुनिक मोटर वाहन गुणवत्ता नियंत्रण की जांच में टिक सकें।
अक्सर पूछे जाने वाले प्रश्न
मोटर वाहन भागों के लिए अधिकतम स्वीकार्य बर्र ऊंचाई क्या है?
हालांकि पारंपरिक सीमा सामग्री की मोटाई की 10% थी, आधुनिक मोटर वाहन मानक अक्सर बहुत अधिक कसे हुए सहिष्णुता की मांग करते हैं। महत्वपूर्ण मिलान सतहों या उच्च-सटीकता वाले असेंबली के लिए, असेंबली की समस्याओं और सुरक्षा खतरों को रोकने के लिए अक्सर बर्र को 0.05 मिमी (0.002 इंच) से कम रखना चाहिए।
डाई क्लीयरेंस बर्र निर्माण को कैसे प्रभावित करता है?
डाई क्लीयरेंस यह निर्धारित करता है कि धातु कैसे टूटेगी। अपर्याप्त क्लीयरेंस (बहुत तंग) सेकेंडरी शीयरिंग और फटे हुए किनारों का कारण बनता है, जबकि अत्यधिक क्लीयरेंस (बहुत ढीला) धातु के मुड़ने और फटने का कारण बनता है। इष्टतम क्लीयरेंस एक साफ फ्रैक्चर क्षेत्र बनाता है, जो आमतौर पर सामग्री की मोटाई के 8% से 12% के बीच होता है, जो इस्पात ग्रेड पर निर्भर करता है।
3. क्या रासायनिक एचिंग पूरी तरह से बर्र्स को खत्म कर सकता है?
हाँ, रासायनिक एचिंग एक बर्र-मुक्त प्रक्रिया है क्योंकि यह सामग्री को बलपूर्वक काटने के बजाय घोल देती है। यह यांत्रिक तनाव और विरूपण को खत्म कर देती है, जिससे यह शिम्स, स्क्रीन या ईंधन सेल प्लेट्स जैसे जटिल, सपाट ऑटोमोटिव घटकों के लिए एक उत्कृष्ट विकल्प बन जाती है, जहाँ पारंपरिक स्टैम्पिंग विकृति का कारण बन सकती है।