 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ऑटोमोटिव हीट शील्ड स्टैम्पिंग सामग्री: मिश्र धातु और प्रक्रिया गाइड
संक्षिप्त में
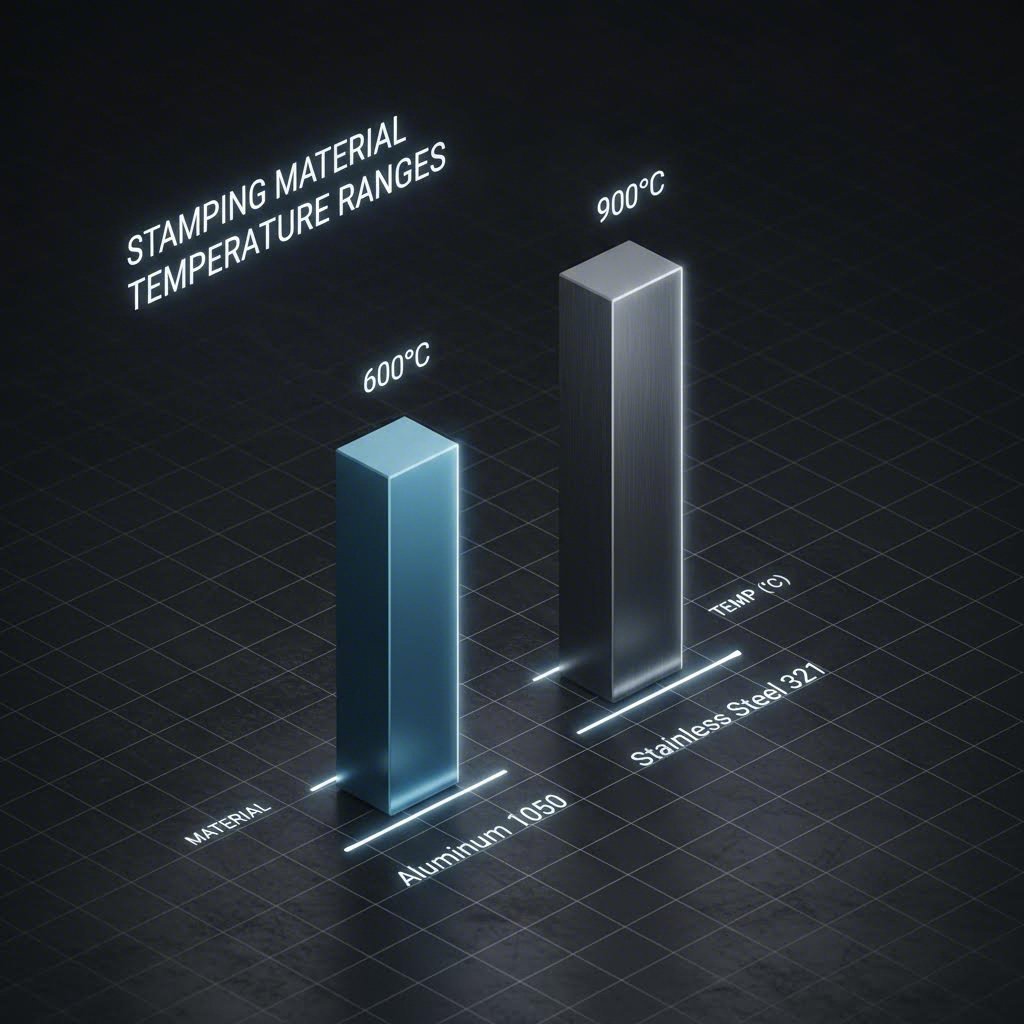
ऑटोमोटिव इंजीनियरों और खरीद विशेषज्ञों के लिए, उचित ऑटोमोटिव हीट शील्ड स्टैम्पिंग सामग्री ताप प्रतिबिंब, वजन और आकारकरण के बीच संतुलन बनाए रखते हैं। उद्योग मानक के लिए भारी मात्रा में झुकाव है 1000-श्रृंखला (1050, 1100) और 3000-श्रृंखला (3003) मिश्र धातुएँ अंडरबॉडी और फायरवॉल अनुप्रयोगों के लिए उच्च परावर्तकता (अधिकतम 90%) और हल्के गुणों के कारण। टर्बोचार्जर और एग्जॉस्ट मैनिफोल्ड जैसे उच्च तापमान क्षेत्रों के लिए, ऑस्टेनिटिक स्टेनलेस स्टील (विशेष रूप से 321 और 304) 800°C से अधिक तापमान का प्रतिरोध करने के लिए आवश्यक हैं।
स्टैम्पिंग सफलता उचित इम्बॉसिंग (अर्धगोलाकार या स्टक्को पैटर्न) पर निर्भर करती है, जो पतली शीट्स (0.3–0.5mm) में कठोरता बढ़ाता है और ऊष्मा अपव्यय में सहायता करता है। निर्माता को कार्य शक्तिकरण के प्रबंधन के लिए प्रक्रिया पैरामीटर का अनुकूलन करना चाहिए—जहाँ मुलायम O-टेम्पर एल्यूमीनियम उभारने के दौरान कठिन H114 टेम्पर में परिवर्तित हो जाता है—अंतिम आकार देने की अवस्था के दौरान दरार रोकने के लिए।
प्राथमिक सामग्री श्रेणियाँ: एल्यूमीनियम बनाम स्टेनलेस स्टील
ऑटोमोटिव हीट शील्ड के लिए सामग्री का चयन वाहन क्षेत्र के विशिष्ट तापीय भार पर निर्भर करता है। जबकि विदेशी कंपोजिट मौजूद हैं, स्टैम्पिंग उद्योग दो प्राथमिक धातु परिवारों पर निर्भर करता है: विकिरण ऊष्मा प्रतिबिंब के लिए एल्युमीनियम और चालक ऊष्मा प्रतिरोध और टिकाऊपन के लिए स्टेनलेस स्टील।
एल्युमीनियम मिश्रधातु (1000 और 3000 श्रृंखला)
एल्युमीनियम निकास के ठंडे-छोर घटकों और अंडरबॉडी शील्डिंग के लिए प्रमुख सामग्री है। इसका प्रमुख लाभ है थर्मल रिफ्लेक्टिविटी ; पॉलिश किया गया एल्युमीनियम विकिरण ऊष्मा का लगभग 90% तक प्रतिबिंब कर सकता है। स्टैम्पिंग संचालन के लिए, सबसे आम विनिर्देश शामिल हैं:
- मिश्र धातु 1050 और 1100: ये व्यावसायिक रूप से शुद्ध मिश्र धातुएँ (>99% Al) सबसे अच्छी संक्षारण प्रतिरोध और तापीय चालकता प्रदान करती हैं। वे अत्यधिक आकार देने योग्य हैं, जो फटे बिना गहरी-ड्रॉ स्टैम्पिंग के लिए आदर्श बनाता है।
- मिश्र धातु 3003 और 3004: मैंगनीज के साथ मिश्र धातुकरण से कार्यक्षमता को बनाए रखते हुए ताकत बढ़ जाती है। चाल्को एल्यूमीनियम ध्यान दें कि इंजन हुड और संरचनात्मक शील्ड के लिए अक्सर 3003 को शुद्ध एल्युमीनियम की तुलना में थोड़ी अधिक कठोरता की आवश्यकता होने पर प्राथमिकता दी जाती है।
- मोटाई मानक: अधिकांश एल्युमीनियम हीट शील्ड पत्तियों से स्टैम्प किए जाते हैं जिनकी मोटाई की सीमा 0.3mm और 0.5mm होती है। बहु-परत अनुप्रयोगों (इन्सुलेशन कोर को सैंडविच करना) में, आवरण 0.2 मिमी तक पतले हो सकते हैं।
स्टेनलेस स्टील (300 श्रृंखला)
"हॉट-एंड" अनुप्रयोगों जैसे एग्जॉस्ट मैनिफोल्ड, उत्प्रेरक परिवर्तक और टर्बोचार्जर के लिए, एल्युमीनियम का गलनांक (~640°C) अपर्याप्त होता है। यहाँ स्टेनलेस स्टील अनिवार्य विकल्प है।
- ग्रेड 321: टाइटेनियम के साथ स्थिरीकृत, प्रकार 321 उच्च तापमान पर स्टैम्पिंग के लिए स्वर्ण मानक है। एक केस अध्ययन द्वारा उल्लेखित Aranda Tooling , टर्बोचार्जर शील्ड के लिए 321 स्टेनलेस स्टील का चयन किया जाता है क्योंकि यह चरम तापमान (870°C तक) पर अंतःकणिक संक्षारण का प्रतिरोध करता है।
- ग्रेड 304: थोड़े कम तापमान वाले क्षेत्रों के लिए एक अधिक लागत प्रभावी विकल्प, हालांकि 321 की तुलना में तापीय थकान के प्रति कम प्रतिरोधी होता है।
| सामग्री वर्ग | सामान्य मिश्र धातु | अधिकतम सेवा तापमान | प्राथमिक लाभ | सामान्य मोटाई |
|---|---|---|---|---|
| एल्युमीनियम | 1050-O, 3003-O | ~590°C (सीधा) / 1090°C (प्रतिदीप्त) | उच्च परावर्तकता, हल्का भार | 0.3 – 0.5 मिमी |
| स्टेनलेस स्टील | 321, 304 | ~850°C – 900°C | उच्च टिकाऊपन, ऊष्मा प्रतिरोध | 0.6 – 0.8 मिमी |
| ऐलुमिनाइज़्ड स्टील | प्रकार 1 | ~600°C | लागत प्रभावी संक्षारण प्रतिरोध | 0.5 – 0.8 मिमी |
स्टैम्पिंग डायनेमिक्स: एम्बॉसिंग की महत्वपूर्ण भूमिका
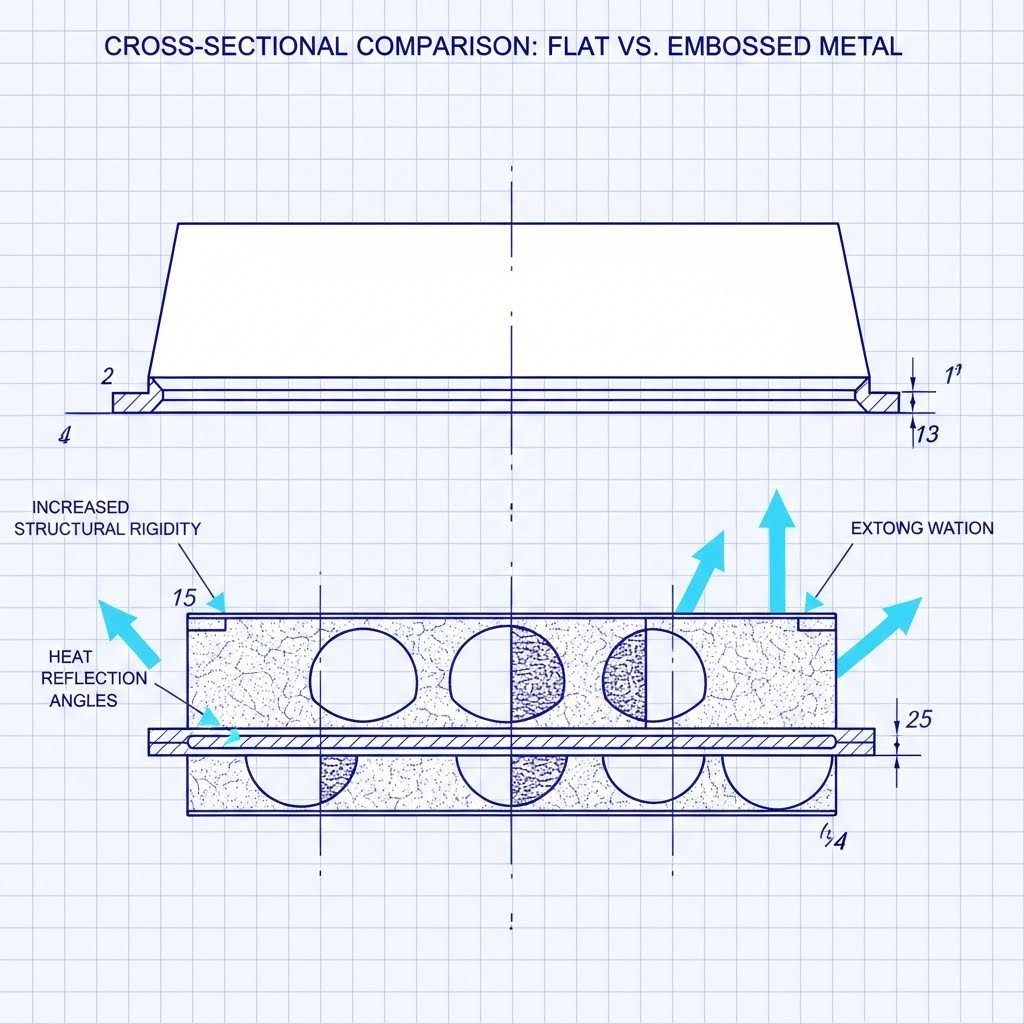
हीट शील्ड अनुप्रयोगों के लिए कच्ची धातु की चादरों को शायद ही समतल स्टैम्पिंग किया जाता है। सामग्री लगभग हमेशा इम्बॉसिंग —एक ऐसी प्रक्रिया जो कार्यात्मक और संरचनात्मक दोनों उद्देश्यों की सेवा करती है। निर्माण योग्य भागों के डिजाइन के लिए एम्बॉसिंग के भौतिकी को समझना महत्वपूर्ण है।
एम्बॉस क्यों?
अत्यधिक पतले एल्यूमीनियम (0.3मिमी) को जटिल 3डी आकृतियों में स्टैम्पिंग करने से झुर्रियों के निर्माण और शोर उत्पादन (NVH समस्याएं) का उच्च जोखिम पैदा होता है। एम्बॉसिंग इसे निम्नलिखित तरीकों से हल करता है:
- कठोरता बढ़ाना: एक बनावटी पैटर्न (जैसे स्टको, अर्धगोल या कॉबलस्टोन) जड़त्व आघूर्ण में महत्वपूर्ण वृद्धि करता है, जिससे एक कमजोर फॉयल को कंपन के तहत आकार बनाए रखने के लिए पर्याप्त कठोर बना दिया जाता है।
- ऊष्मा अपव्यय में सुधार: बनावट संवहनीय शीतलन के लिए उपलब्ध सतही क्षेत्र को बढ़ा देती है।
- आकारण क्षमता बढ़ाना: मेटलफॉर्मिंग मैगज़ीन यह स्पष्ट करता है कि एम्बॉसिंग क्रैश फॉर्मिंग के दौरान सामग्री के प्रवाह को वितरित करने में सहायता करती है, जिससे झुर्रियों की गंभीरता कम हो जाती है। हालाँकि, इससे कार्य-कठोरता भी पैदा होती है—नरम O-टेम्पर सामग्री को कठोर H114 अवस्था में बदल देती है, जिसे मोल्ड डिज़ाइन में ध्यान में रखा जाना चाहिए।
प्रोटोटाइप से उच्च-आयतन स्टैम्पिंग तक
CAD अवधारणा से भौतिक भाग तक का संक्रमण स्प्रिंगबैक और किनारे के दरार जैसे जटिल फॉर्मिंग व्यवहारों को संभालने की आवश्यकता रखता है। OEM और टियर 1 आपूर्तिकर्ताओं के लिए, एक विशेषीकृत स्टैम्पर के साथ साझेदारी अक्सर सबसे कुशल मार्ग होती है। कंपनियाँ जैसे शाओयी मेटल तकनीक उच्च परिशुद्धता प्रेस (600 टन तक) और IATF 16949-प्रमाणित प्रक्रियाओं का उपयोग इन जटिलताओं को संभालने के लिए करती हैं, जो 50 इकाइयों की त्वरित प्रोटोटाइपिंग से लेकर लाखों जटिल हीट शील्ड घटकों के विरल उत्पादन तक पैमाने के अनुकूल समाधान प्रदान करती हैं।
सामान्य स्टैम्पिंग दोष और समाधान
- झुर्रियाँ: जहां ब्लैंकहोल्डर का उपयोग नहीं किया जाता है, वहां "क्रैश फॉर्मिंग" में आम बात है। जबकि गैर-दृश्यमान अंडरबॉडी भागों में कुछ झुर्रियाँ स्वीकार्य हैं, अत्यधिक मोड़ असेंबली में हस्तक्षेप कर सकते हैं। समाधान: ब्लैंकहोल्डर के साथ ड्रॉ फॉर्मिंग का उपयोग करें या एम्बॉसिंग पैटर्न की कठोरता को अनुकूलित करें।
- किनारे की दरार: जब सामग्री की तन्यता समाप्त हो जाती है, अक्सर फ्लेंज किनारों पर होता है। समाधान: अधिक तन्य मिश्र धातु (उदाहरण के लिए, 3003 से 1050 तक) में बदलें या ट्रिम लाइन ज्यामिति को समायोजित करें।
अनुप्रयोग-विशिष्ट सामग्री मैपिंग
प्रभावी ऊष्मा प्रबंधन के लिए वाहन के थर्मल क्षेत्रों के साथ सामग्री गुणों के मैपिंग की आवश्यकता होती है। "एक ही आकार सभी के लिए" दृष्टिकोण या तो विफलता (पिघलना) या अनावश्यक लागत (अति-इंजीनियरिंग) की ओर ले जाता है।
क्षेत्र 1: "हॉट एंड" (टर्बो और मैनिफोल्ड)
इंजन ब्लॉक और टर्बोचार्जर के तुरंत आसपास का क्षेत्र सबसे अधिक आक्रामक तापीय भारों का अनुभव करता है। यहां, विकिरण ऊष्मा तीव्र होती है, और कंपन लगातार रहता है। ऑस्टेनिटिक स्टेनलेस स्टील (321) एकमात्र व्यवहार्य विकल्प है। यहां स्टैम्पेड शील्ड अक्सर डबल-वॉल्ड संरचना के साथ एक वायु अंतर या सिरेमिक फाइबर इन्सुलेशन भराव के साथ होते हैं, जिससे हुड या फायरवॉल को चालन ऊष्मा स्थानांतरण से रोका जा सके।
ज़ोन 2: द कोल्ड एंड (अंडरबॉडी एवं टनल)
जैसे ही निकास पाइप वाहन की लंबाई भर फैलता है, तापमान गिर जाता है। प्राथमिकता वजन कम करने और संक्षारण प्रतिरोध (सड़क नमक और नमी के कारण) पर केंद्रित हो जाती है। एम्बॉस्ड एल्यूमीनियम (1050/3003) मानक है। ये बड़े, हल्के पैनल निकास टनल के साथ लाइनिंग करते हैं, जो ईंधन टैंक और केबिन फर्श से विद्युत ऊष्मा को परावर्तित करते हैं। BST ब्रेडेड स्लीव के अनुसार, एम्बॉस्ड एल्यूमीनियम इन अनावृत स्थानों में अल्यूमीनाइज्ड फाइबरग्लास की तुलना में टिकाऊपन और परावर्तकता का उत्तम संतुलन प्रदान करता है।
ज़ोन 3: ध्वनिक एवं तापीय अवरोध (फायरवॉल)
फायरवॉल को तापीय अलगाव और ध्वनि अवशोषण दोनों की आवश्यकता होती है। निर्माता अक्सर उपयोग करते हैं सैंडविच संयुक्त सामग्री —ध्वनि-अवरोधक इन्सुलेशन की एक परत जो दो पतले एल्युमीनियम के आवरण के बीच चिपकी हुई है। इस संयुक्त सामग्री को एकल इकाई के रूप में स्टैम्प किया जाता है, जिसमें ढलाई के दौरान परतों के अलगाव को रोकने के लिए विशिष्ट डाई क्लीयरेंस की आवश्यकता होती है।
इष्टतम ढाल का इंजीनियरिंग
प्रभावी ऑटोमोटिव ऊष्मा ढाल विकसित करना केवल धातु का चयन करने के बारे में नहीं है; यह मिश्र धातु की कठोरता और मोटाई को निर्माण विधि के अनुरूप बनाने के बारे में है। चाहे उच्च मात्रा वाले स्टेनलेस भागों के लिए प्रगतिशील डाई स्टैम्पिंग का उपयोग किया जा रहा हो या एल्युमीनियम प्रोटोटाइप के लिए सॉफ्ट-टूलिंग, सामग्री की दानेदार संरचना और उभरे हुए पैटर्न के बीच की अंतःक्रिया भाग की सफलता को परिभाषित करती है। प्रतिबिंब के लिए 1000/3000-श्रृंखला एल्युमीनियम और दीर्घायुत्व के लिए 300-श्रृंखला स्टेनलेस को प्राथमिकता देकर, इंजीनियर वाहन की लंबी उम्र और सुरक्षा सुनिश्चित कर सकते हैं।
अक्सर पूछे जाने वाले प्रश्न
1. निकास ऊष्मा ढाल के लिए सबसे अच्छी सामग्री क्या है?
हेडर और टर्बोचार्जर जैसे उच्च तापमान वाले क्षेत्रों के लिए, 321 स्टेनलेस स्टील 870°C तक की ऊष्मा थकान के प्रति प्रतिरोध के कारण उत्कृष्ट है। डाउनस्ट्रीम निकास पाइपिंग और अंडरबॉडी सुरक्षा के लिए, 1050 या 3003 एल्यूमीनियम उच्च परावर्तकता, हल्के भार और संक्षारण प्रतिरोध के कारण पसंद किया जाता है।
2. गर्मी शील्ड को पैटर्न के साथ क्यों उभारा जाता है?
उभार (एम्बॉसिंग) तीन कार्य करता है: यह पतली धातु शीट्स (0.3–0.5 मिमी) की कठोरता में महत्वपूर्ण वृद्धि करता है, सामग्री के कंपन और शोर उत्पन्न करने (NVH) से रोकता है, और चारों ओर की हवा में ऊष्मा के बेहतर विघटन के लिए सतह क्षेत्र बढ़ाता है।
3. क्या ऑटोमोटिव गर्मी शील्ड को चिपकाया जा सकता है?
आम तौर पर, अत्यधिक तापमान चक्रों के कारण गर्मी शील्ड को यांत्रिक रूप से जोड़ा जाता है (बोल्ट या क्लिप द्वारा), जो अधिकांश चिपकने वाले पदार्थों को नष्ट कर देते हैं। हालाँकि, धातु शील्ड पर इन्सुलेशन परतों को जोड़ने के लिए विशेष उच्च-तापमान वाले स्प्रे ग्लू मौजूद हैं, हालाँकि वाहन चेसिस पर प्राथमिक संलग्नक विधि के रूप में उनका उपयोग बहुत कम होता है।