 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ऑटोमोटिव फेंडर स्टैम्पिंग प्रक्रिया: इंजीनियरिंग क्लास ए परिशुद्धता
संक्षिप्त में
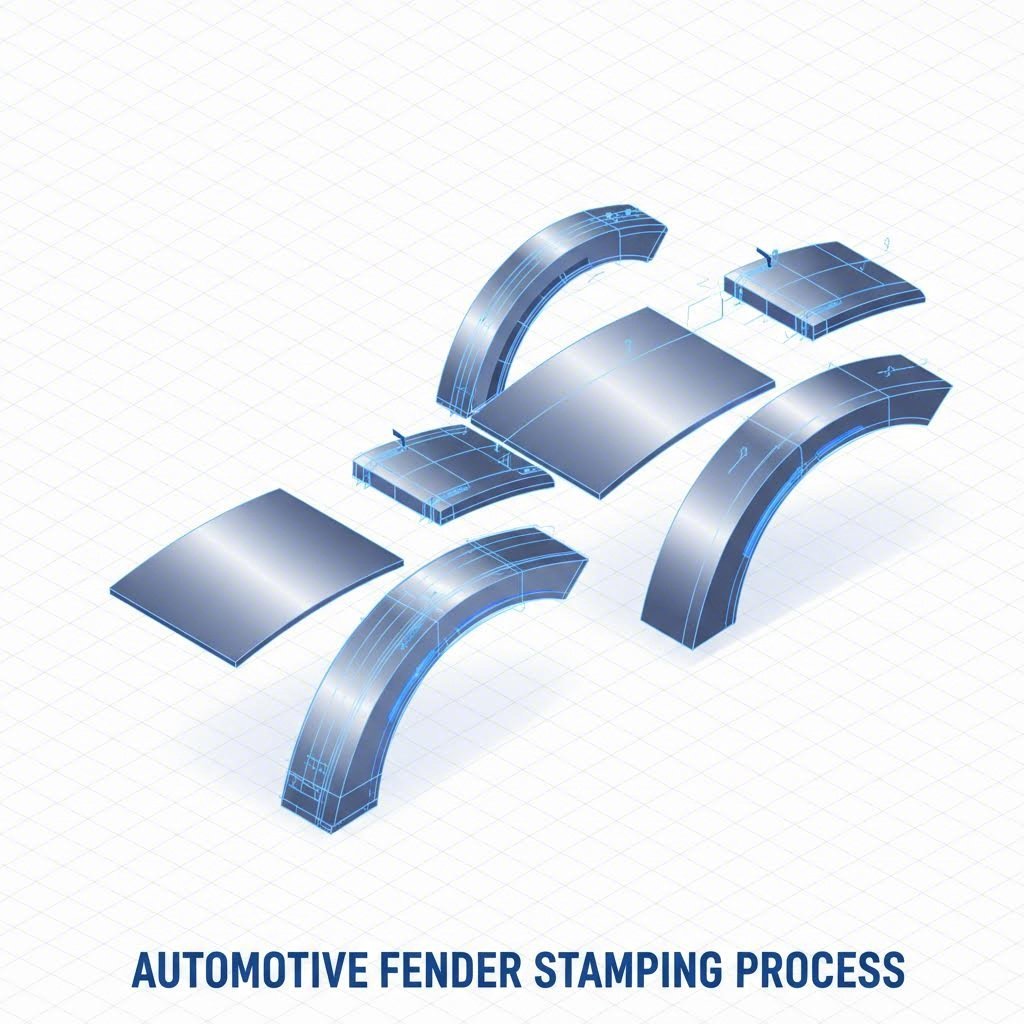
द ऑटोमोटिव फेंडर स्टैम्पिंग प्रक्रिया एक उच्च-परिशुद्धता वाली निर्माण श्रृंखला है जो सपाट धातु कॉइल को जटिल, एरोडायनामिक "क्लास A" बाह्य पैनल में बदल देती है। इस प्रक्रिया में आमतौर पर 1,600 टन से अधिक बल वाली टैंडम या ट्रांसफर प्रेस लाइन का उपयोग करके चार महत्वपूर्ण डाई संचालन: ड्रॉइंग, ट्रिमिंग, फ्लेंजिंग और पियर्सिंग किए जाते हैं। सफलता धातु प्रवाह, डाई सतह की परिष्कृतता और लोचदार पुनर्प्राप्ति (स्प्रिंगबैक) के कठोर नियंत्रण पर निर्भर करती है ताकि अंतिम घटक वाहन असेंबली के लिए आवश्यक दोषरहित सौंदर्य मानकों को पूरा कर सके।
चरण 1: सामग्री तैयारी और ब्लैंकिंग
मुख्य प्रेस लाइन में प्रवेश करने से पहले, कच्चे माल—आमतौर पर कोल्ड रोल्ड स्टील (CRS) या उच्च-शक्ति वाला एल्युमीनियम मिश्र धातु—को बिल्कुल साफ-सुथरा तैयार करना चाहिए। फेंडर जैसे बाह्य पैनल के लिए, सतह की गुणवत्ता कॉइल स्तर से ही शुरू होती है। आधुनिक EVs में वजन कम करने के लिए एल्युमीनियम को बढ़ावा दिया जा रहा है, हालांकि पारंपरिक स्टील की तुलना में इसके साथ स्प्रिंगबैक के मामले में अधिक चुनौतियां उत्पन्न होती हैं।
प्रक्रिया इसके साथ शुरू होती है खाली करना , जहाँ निरंतर कॉइल को खोला जाता है, धोया जाता है और आकृति में कटे हुए सपाट शीट्स में काटा जाता है जिन्हें "ब्लैंक्स" कहा जाता है। आंतरिक संरचनात्मक भागों के विपरीत, फेंडर ब्लैंक्स को एक समलंबाकार या आकृति वाली प्रोफ़ाइल की आवश्यकता होती है जो अंतिम भाग के आकार की लगभग अनुकृति करती है। यह अनुकूलन अगले ट्रिमिंग चरण के दौरान अपशिष्ट सामग्री को न्यूनतम करता है।
धोना और स्नेहन यहाँ महत्वपूर्ण है। ब्लैंक एक वॉशर के माध्यम से गुजरता है ताकि कोई भी रोलिंग मिल तेल या मलबा हटाया जा सके। अगले चरण के दौरान ब्लैंक और डाई के बीच फंसी हुई धूल के एक सूक्ष्म कण भी एक "दाना" या सतह दोष पैदा कर सकता है, जिससे भाग अपशिष्ट हो जाता है। गहरी ड्राइंग प्रक्रिया को सुगम बनाने के लिए फिर एक सटीक मात्रा में रूपांतरण स्नेहक लगाया जाता है।
चरण 2: प्रेस लाइन (ड्रॉ, ट्रिम, फ्लेंज, पियर्स)
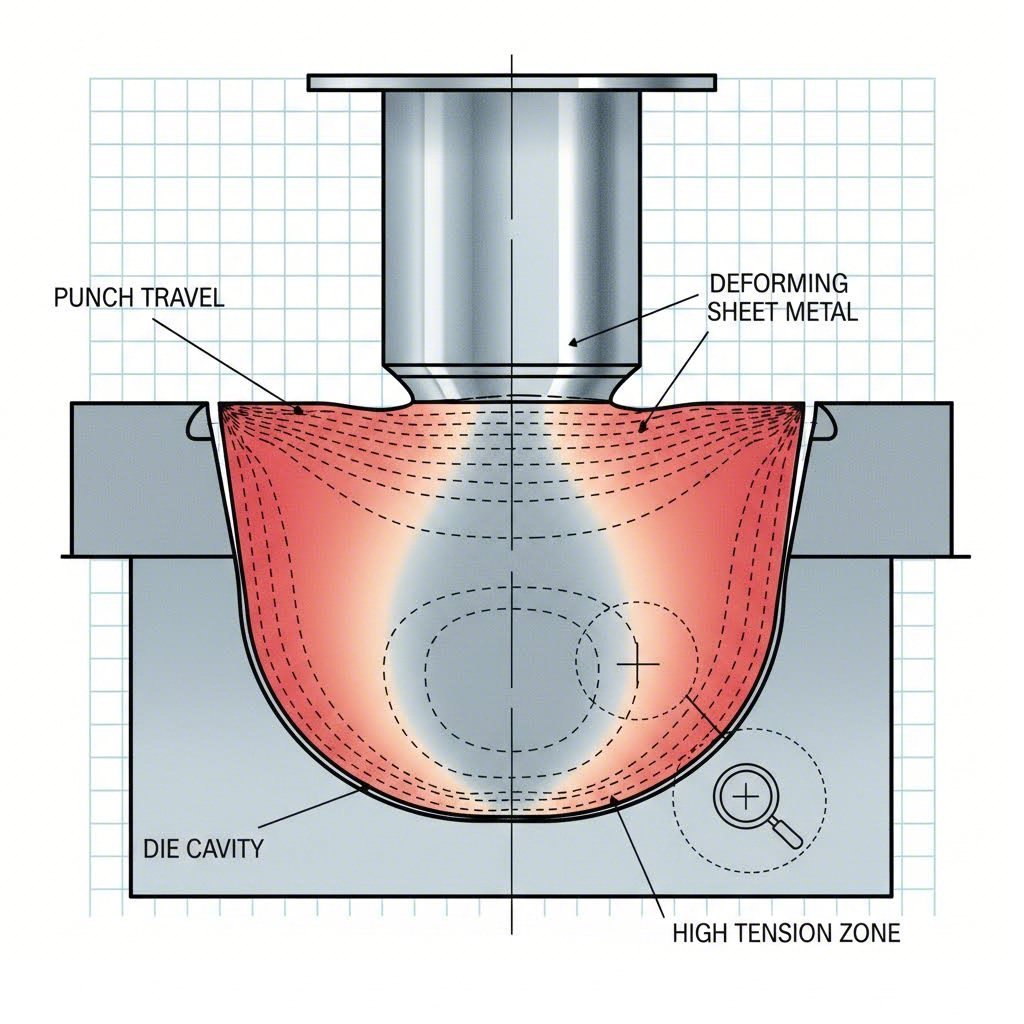
का दिल ऑटोमोटिव फेंडर स्टैम्पिंग प्रक्रिया एक ट्रांसफर या टेंडम प्रेस लाइन पर होता है, जिसमें आमतौर पर चार से छह अलग-अलग डाई स्टेशन शामिल होते हैं। प्रत्येक स्टेशन धातु को क्रमिक रूप से आकार देने के लिए एक विशिष्ट संचालन करता है।
Op 10: डीप ड्राइंग
ड्रॉ डाई में पहला और सबसे ज्यादा हिंसक प्रभाव होता है। 1,000 से 2,500 टन का बल लगाने वाला एक प्रेस धातु के ब्लैंक में एक पंच को धकेलता है, जिससे वह एक गुहा में घुस जाता है। इससे फेंडर की प्राथमिक 3D ज्यामिति, जिसमें पहिया आर्च और हेडलाइट के आकार शामिल हैं, बनती है। धातु लचीले ढंग से प्रवाहित होती है और 30-40% तक फैल सकती है। बाइंडर रिंग्स धातु के प्रवाह की दर को नियंत्रित करने के लिए शीट के किनारों को पकड़े रखती हैं; यदि धातु बहुत तेजी से प्रवाहित होती है, तो वह झुर्रियाँ पड़ जाती है; बहुत धीमी गति से होने पर वह फट सकती है।
ऑप. 20: ट्रिमिंग और स्क्रैप हटाना
एक बार आकार निर्धारित हो जाने के बाद, भाग ट्रिम डाई में चला जाता है। यहां, उच्च-परिशुद्धता वाली कतरनी धारें अतिरिक्त धातु (बाइंडर स्क्रैप) को काट देती हैं जिसका उपयोग ड्रॉइंग के दौरान भाग को पकड़ने के लिए किया गया था। इस संचालन से फेंडर की वास्तविक परिधि और पहिया कुएं का खुलाव निर्धारित होता है। स्क्रैप धातु चूषण मार्गों में गिर जाती है जिसे पुनर्चक्रित किया जाता है, जबकि भाग आगे बढ़ जाता है।
ऑप. 30: फ्लेंजिंग और रीस्ट्राइकिंग
वाहन के यूनिबॉडी पर लगाये जाने के लिए और पहिया के लिए सुरक्षित, घेर लिए हुए किनारों को बनाने के लिए फेंडरों को 90 डिग्री के किनारों (फ्लैंज) की आवश्यकता होती है। फ्लैंज डाई इन किनारों को नीचे तक मोड़ता है। साथ ही, एक "पुनः-संरक्षण" ऑपरेशन हो सकता है, जहां मरने वाले सतह को कैलिब्रेट करने और ज्यामिति में लॉक करने के लिए पैनल के विशिष्ट क्षेत्रों को फिर से मारते हैं, स्प्रिंगबैक को कम करते हैं।
Op 40: छेद और कैम ऑपरेशन
अंतिम यांत्रिक चरण में घुड़सवार छेद, एंटीना कटआउट या साइड मार्कर प्रकाश उद्घाटन छिद्रित करना शामिल है। कैम मर मशीनीकरण संचालित उपकरण जो ऊर्ध्वाधर प्रेस गति को क्षैतिज काटने की क्रिया में परिवर्तित करते हैं अक्सर मुख्य पैनल को विकृत किए बिना फेंडर की ऊर्ध्वाधर सतहों पर छेद करने के लिए यहां उपयोग किए जाते हैं।
चरण 3: कक्षा ए सतह इंजीनियरिंग
फर्श के भागों या संरचनात्मक स्तंभों के विपरीत, एक फेंडर एक वर्ग ए की सतह . इसका अर्थ है कि यह सौंदर्यशास्त्र के दृष्टि से एकदम सही होना चाहिए, जिसमें G2 या G3 वक्रता निरंतरता हो जो विकृतियों के बिना प्रकाश को प्रतिबिंबित करती हो। इसे प्राप्त करने के लिए सरल धातु बनाने से परे इंजीनियरिंग की आवश्यकता है।
फेंडर के लिए डाई सतहों को दर्पण की तरह चमकदार पॉलिश किया जाता है। डिज़ाइन चरण के दौरान, इंजीनियर सिमुलेशन सॉफ़्टवेयर का उपयोग "स्किड लाइनों"—उस सामग्री द्वारा टूल पर खींचे जाने से उत्पन्न निशानों—की भविष्यवाणी करने के लिए करते हैं। इसके प्रभाव को कम करने के लिए, स्टैम्पिंग प्रक्रिया में अक्सर "ओवर-क्राउनिंग" क्षतिपूर्ति का उपयोग किया जाता है, जिसमें पैनल को थोड़ा सा अपने लक्षित आकार से आगे मोड़ दिया जाता है ताकि जब वह वापस लौटे, तो वह सही नाममात्र आयाम में बैठ जाए।
निर्माताओं को तीव्र प्रोटोटाइपिंग और उच्च मात्रा वाली स्थिरता के बीच के अंतर को भी पाटना चाहिए। उत्पादन के विस्तार के लिए कंपनियों के लिए, शाओयी मेटल तकनीक iATF 16949-प्रमाणित प्रिसिजन स्टैम्पिंग समाधान का उपयोग महत्वपूर्ण ऑटोमोटिव घटकों की डिलीवरी के लिए करते हैं, यह सुनिश्चित करते हुए कि प्रारंभिक टूलिंग डिज़ाइन से लेकर अंतिम स्टैम्प्ड आउटपुट तक कठोर वैश्विक OEM मानकों का पालन किया जाए।
चरण 4: सामान्य दोष और गुणवत्ता नियंत्रण
बड़े, जटिल पैनलों की स्टैम्पिंग करने से विशिष्ट दोष जोखिम पैदा होते हैं जिनका निरंतर प्रबंधन किया जाना चाहिए। गुणवत्ता नियंत्रण केवल अंतिम चरण नहीं है बल्कि लाइन का एक एकीकृत हिस्सा है।
- विभाजन और दरारें: गहरे ड्रॉ (Op 10) के दौरान अत्यधिक पतला होने पर होते हैं, आमतौर पर अपर्याप्त स्नेहन या अत्यधिक बाइंडर दबाव के कारण।
- झुर्रियाँ: ढीले सामग्री प्रवाह के कारण होता है जहां धातु फैलने के बजाय एक स्थान पर इकट्ठा हो जाती है। यह क्लास A सतहों के लिए विनाशकारी होता है।
- स्प्रिंगबैक: धातु (विशेष रूप से एल्यूमीनियम) का प्रेस खुलने के बाद अपने मूल आकार में वापस लौटने का झुकाव। इससे आयामी अशुद्धि पैदा होती है जिससे वाहन असेंबली के दौरान अंतराल उत्पन्न होते हैं।
- सतह के निचले/उच्च भाग: नग्न आंखों से अदृश्य सूक्ष्म अवसाद या उभार, लेकिन पेंट करने के बाद स्पष्ट दिखाई देते हैं।
हाइलाइट रूम
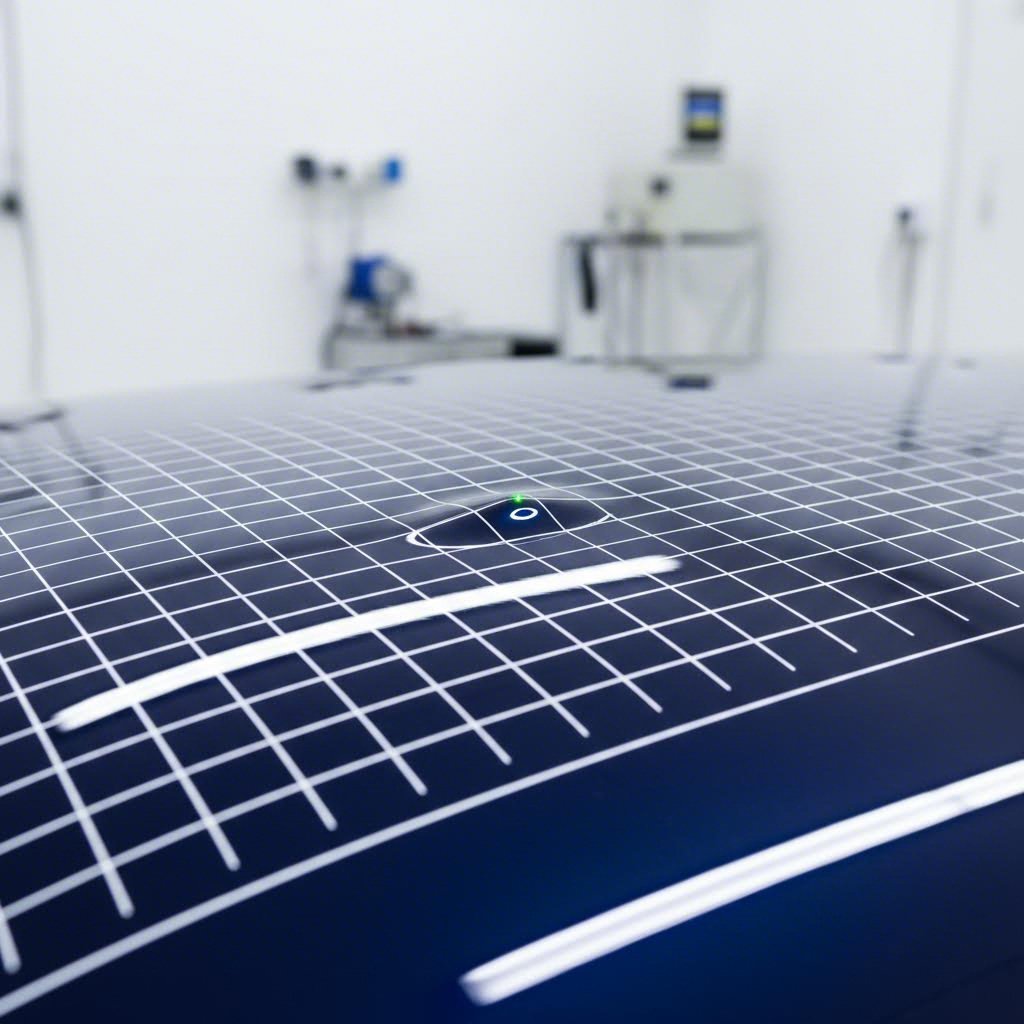
इन सतह दोषों का पता लगाने के लिए, फेंडर एक "हाइलाइट रूम" या "ग्रीन रूम" से गुजरते हैं। निरीक्षक पैनल पर तेल की एक पतली परत लगाते हैं और उच्च-तीव्रता वाले प्रकाश ग्रिड के नीचे इसका निरीक्षण करते हैं। तेल एक परावर्तक सतह बनाता है, जिससे धातु में माइक्रॉन-स्तर के अवसाद या डिंग होने पर ग्रिड लाइनों में दृश्य विकृति दिखाई देती है। सतह की स्थलाकृति को CAD मॉडल के विरुद्ध मैप करने के लिए स्वचालित ऑप्टिकल निरीक्षण प्रणाली का उपयोग भी बढ़ रहा है।
चरण 5: असेंबली और फिनिशिंग
एक बार स्टैम्पिंग की पुष्टि हो जाने के बाद, फेंडर पोस्ट-प्रोसेसिंग में चला जाता है। जबकि फेंडर मुख्यतः एकल-टुकड़ा स्टैम्पिंग होते हैं, उन्हें आमतौर पर माउंटिंग के लिए छोटे पुनर्बलन ब्रैकेट या नट्स के आरोपण की आवश्यकता होती है।
हेमिंग और रैकिंग
यदि फेंडर ड्यूल-लेयर डिज़ाइन का है (सामने के फेंडर के लिए दुर्लभ, दरवाजों/हुड के लिए सामान्य), तो वह हेमिंग से गुजरेगा। मानक फेंडर के लिए, ध्यान सुरक्षित रैकिंग पर केंद्रित होता है। तैयार पैनलों को गैर-अपघर्षक डनेज के साथ विशेष रैक में रखा जाता है। ये रैक पैनलों को एक-दूसरे को छूने से रोकते हैं और वेल्डिंग और पेंटिंग के लिए बॉडी शॉप तक परिवहन के दौरान क्लास A सतह की रक्षा करते हैं।
वक्र पर प्रभुत्व
ऑटोमोटिव फेंडर के उत्पादन में भारी शक्ति और सूक्ष्म सटीकता का संतुलन होता है। प्रारंभिक 1,600-टन ड्रॉ से लेकर अंतिम लाइट-ग्रिड निरीक्षण तक, धातु की सतह की अखंडता बनाए रखने के लिए हर कदम की गणना की जाती है। जैसे-जैसे ऑटोमेकर्स हल्के एल्युमीनियम मिश्र धातुओं और अधिक जटिल एरोडायनामिक डिज़ाइनों की ओर बढ़ रहे हैं, स्टैम्पिंग प्रक्रिया भी विकसित होती जा रही है, जिसमें शोरूम में देखी जाने वाली दोषरहित वक्रता प्रदान करने के लिए टाइटर टॉलरेंस और अधिक उन्नत डाई इंजीनियरिंग की आवश्यकता होती है।
अक्सर पूछे जाने वाले प्रश्न
1. फेंडर स्टैम्पिंग प्रक्रिया के मुख्य चरण क्या हैं?
मुख्य प्रक्रिया आमतौर पर चार मुख्य चरणों का अनुसरण करती है: खाली करना (कच्ची कुंडली काटना), चित्रण (3D आकृति बनाना), कटाई (अतिरिक्त धातु काटना), और फ्लैंजिंग/पियर्सिंग (किनारों और माउंटिंग छेद बनाना)। कुछ लाइनों में अंतिम सतह कैलिब्रेशन के लिए एक रीस्ट्राइक ऑपरेशन शामिल हो सकता है।
2. फेंडर के लिए ड्रॉइंग चरण महत्वपूर्ण क्यों है?
द खींचाव चरण वह जगह है जहाँ सपाट धातु को अपने त्रि-आयामी रूप में खींचा जाता है। यह सबसे महत्वपूर्ण चरण है क्योंकि यह पैनल की ज्यामिति और सतह तनाव को निर्धारित करता है। अनुचित ड्रॉइंग के कारण फटना, झुर्रियाँ या "नरम" क्षेत्र हो सकते हैं जो आसानी से दब जाते हैं, जिससे भाग की क्लास A गुणवत्ता खराब हो जाती है।
3. धातु स्टैम्पिंग के लिए क्या आपको एक विशेष हथौड़े की आवश्यकता होती है?
नहीं, औद्योगिक ऑटोमोटिव स्टैम्पिंग में हथौड़ों का उपयोग नहीं होता है। इसमें विशाल हाइड्रोलिक या यांत्रिक प्रेस और सटीक रूप से मशीन किए गए डाई का उपयोग होता है। हालाँकि मैनुअल धातु आकृति निर्माण में पुनर्स्थापना या कस्टम कार्य के लिए हथौड़े और डॉली का उपयोग हो सकता है, लेकिन बड़े पैमाने पर उत्पादन एक स्वचालित, उच्च-टन भार प्रक्रिया है।