 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ऑटोमोटिव कनेक्टर स्टैम्पिंग प्रक्रिया: सटीकता में इंजीनियरिंग
संक्षिप्त में
द ऑटोमोटिव कनेक्टर स्टैम्पिंग प्रक्रिया उच्च-सटीकता वाली निर्माण विधि है जो प्रगतिशील डाई तकनीक को चपटी धातु की पट्टियों को जटिल विद्युत टर्मिनल में बदलने के लिए उपयोग करती है। 1,000 स्ट्रोक प्रति मिनट से अधिक की गति से संचालित होने पर, इस प्रक्रिया में कठोर वाहन वातावरण में विश्वसनीय सिग्नल संचरण सुनिश्चित करने के लिए माइक्रॉन-स्तरीय सटीकता की आवश्यकता होती है। इसमें चालकता के लिए विशिष्ट तांबे के मिश्रधातु का चयन, सुरक्षात्मक प्लेटिंग का आवेदन, और IATF 16949 गुणवत्ता मानकों का सख्ती से पालन शामिल है। इंजीनियर और खरीद टीम आधुनिक ऑटोमोटिव इलेक्ट्रॉनिक्स के लिए आवश्यक लाखों दोष-मुक्त घटकों के उत्पादन के लिए इस प्रक्रिया पर निर्भर रहते हैं।
उच्च-गति प्रोग्रेसिव डाई स्टैम्पिंग की संरचना
ऑटोमोटिव कनेक्टिविटी के केंद्र में स्थित है प्रोग्रेसिव डाई stamping , एक विनिर्माण क्षमता जो गति, स्थिरता और मात्रा को पसंद करती है। एकल-चरण मुद्रांकन के विपरीत, जहां एक भाग एक ही हिट में बनाया जाता है, प्रगतिशील मुद्रांकन एक एकल मर सेट के भीतर स्टेशनों की एक श्रृंखला के माध्यम से एक निरंतर धातु पट्टी को खिलाता है। प्रत्येक स्टेशन एक विशिष्ट ऑपरेशन करता है कट, झुकने या बनाने के लिएजैसा कि सामग्री आगे बढ़ती है, जिसके परिणामस्वरूप लाइन के अंत में एक तैयार टर्मिनल होता है।
छह चरणों में विनिर्माण कार्यप्रवाह
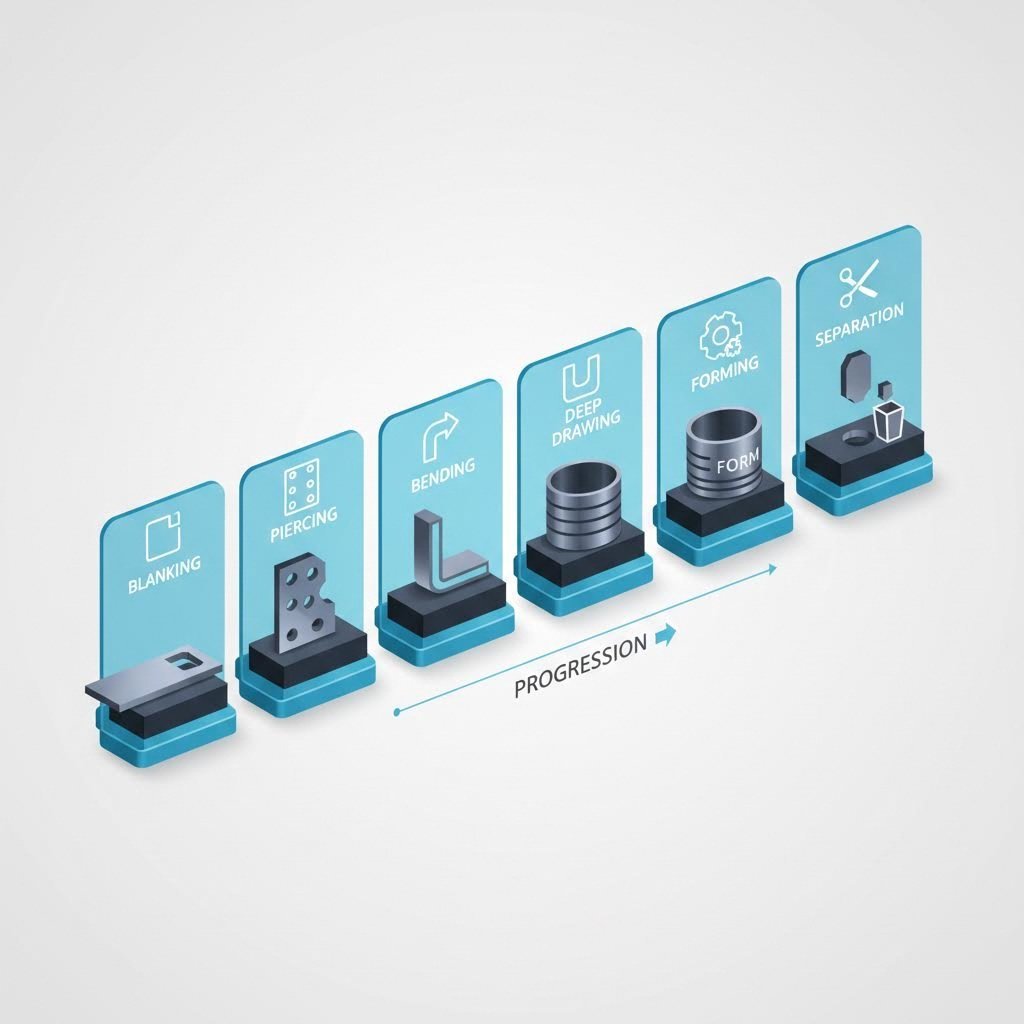
ऑटोमोबाइल कनेक्टर्स के लिए आवश्यक जटिल ज्यामिति प्राप्त करने के लिए, निर्माता आमतौर पर सटीक इंजीनियरिंग सिद्धांतों से व्युत्पन्न छह चरण की प्रक्रिया का उपयोग करते हैंः
- ब्लैंकिंग: प्रारंभिक स्टेशन टर्मिनल की बाहरी परिधि को धातु पट्टी से काटता है। यह चरण मूल 2D आकार को परिभाषित करता है और वह वाहक पट्टी स्थापित करता है जो भाग को बाद के स्टेशनों से परिवहन करेगी।
- छेदना और पायलटिंगः पंचों से संरेखण (पायलट छेद) और कार्यात्मक सुविधाओं के लिए छेद बनते हैं। इसके बाद पायलट पिन इन छेदों को प्रत्येक स्टेशन पर संलग्न करते हैं ताकि यह सुनिश्चित किया जा सके कि पट्टी ±0.01 मिमी तक की सहिष्णुता के भीतर स्थित हो।
- मोड़ना: समतल धातु को गणना की गई रेखाओं के साथ मोड़ दिया जाता है। डिजाइनरों को "स्प्रिंगबैक" को ध्यान में रखना चाहिए धातु की अपनी मूल आकृति में लौटने की प्रवृत्ति अंतिम कोण प्राप्त करने के लिए थोड़ा अधिक झुकने से।
- डीप ड्राइंग: सोकेट टर्मिनलों के लिए धातु को कप के आकार में फैलाया जाता है। इसके लिए विशेष स्नेहन और उपकरण की आवश्यकता होती है ताकि दीवार की मोटाई बनाए रखते हुए सामग्री को फाड़ने से रोका जा सके।
- स्थानीय रूप से ढालना (मुद्रण/स्कीविंग): उच्च दबाव के प्रभाव से विशिष्ट क्षेत्रों की मोटाई बदल जाती है। मोइनिंग संपर्क बिंदुओं को मजबूत करती है, जबकि स्किविंग तार इन्सुलेशन विस्थापन के लिए लचीले बीम या तेज किनारों को बनाने के लिए सामग्री को हटा देता है।
- पृथक्करण: अंतिम चरण में समाप्त टर्मिनल को वाहक पट्टी से काट दिया जाता है, या कई मामलों में, इसे स्वचालित असेंबली के लिए एक रील पर संलग्न छोड़ दिया जाता है।
इस प्रक्रिया की दक्षता बेजोड़ है। उन्नत प्रेस 24/7 चल सकते हैं, शून्य मानव हस्तक्षेप के साथ लाखों टर्मिनल का उत्पादन करते हैं। हालांकि, टूलींग की जटिलता का मतलब है कि प्रारंभिक डिजाइन और इंजीनियरिंग चरण सफलता के लिए महत्वपूर्ण है।
सामग्री चयन: कनेक्टिविटी का आधार
ऑटोमोटिव क्षेत्र में, एक कनेक्टर केवल उतना ही अच्छा होता है जितना कि इसकी आधार सामग्री। इंजीनियरों को संतुलन बनाना होगा विद्युत चालकता के साथ यांत्रिक शक्ति और थर्मल रेज़िज़टेंस . शुद्ध तांबा सबसे अच्छा प्रवाहक होता है, लेकिन इसमें सुरक्षित संपर्क के लिए आवश्यक स्प्रिंग गुण नहीं होते हैं। इसलिए इन प्रतिस्पर्धी मांगों को पूरा करने के लिए विशिष्ट मिश्र धातुओं को इंजीनियर किया जाता है।
तांबे के मिश्र धातुओं का तुलनात्मक विश्लेषण
नीचे दी गई तालिका में ऑटोमोटिव कनेक्टर स्टैम्पिंग में पाई जाने वाली सबसे आम सामग्रियों की रूपरेखा दी गई है, उनके व्यापार-बंद को उजागर किया गया हैः
| सामग्री (मिश्र धातु) | चालकता (% आईएसीएस) | शक्ति & स्थिरता | प्रतिष्ठित अनुप्रयोग |
|---|---|---|---|
| पीतल (C26000) | ~28% | मध्यम शक्ति; उत्कृष्ट आकार; कम लागत। | मानक टर्मिनल, फ्यूज क्लिप, गैर-महत्वपूर्ण डैशबोर्ड कनेक्शन। |
| फॉस्फर कांस्य (C51000) | ~15% | उच्च थकान प्रतिरोध; उत्कृष्ट वसंत गुण। | बैटरी टर्मिनल, सिग्नल संपर्क कंपन के लिए प्रवण हैं. |
| बेरीलियम कॉपर (C17200) | ~22–25% | उच्च तापमान पर वसंत बल को बरकरार रखता है। | लघु कनेक्टर, ईवी उच्च वोल्टेज प्रणाली, इंजन सेंसर। |
| उच्च प्रदर्शन वाले मिश्र धातु (C7025) | ~40–60% | उच्च शक्ति उच्च चालकता के साथ संयुक्त है। | आधुनिक ईवी पावर टर्मिनलों को उच्च धारा और लघुकरण की आवश्यकता होती है। |
साधारण धातु के अलावा, सतह प्लेटिंग एक महत्वपूर्ण भूमिका निभाता है। पूर्व-प्लैटेड या पोस्ट-प्लैटेड स्ट्रिप्स आम तौर पर टिन का उपयोग सामान्य लागत प्रभावी संक्षारण प्रतिरोध के लिए किया जाता है, जबकि गोल्ड सुरक्षा-महत्वपूर्ण प्रणालियों (जैसे एयरबैग सेंसर) के लिए आरक्षित है जहां सिग्नल अखंडता से समझौता नहीं किया जा सकता है। निकेल अंडरप्लेट्स सतह खत्म में तांबे के परमाणुओं के प्रसार को रोकने के लिए मानक हैं।
गुणवत्ता आश्वासन और ऑटोमोटिव मानक
ऑटोमोबाइल घटकों को अत्यधिक तापमान चक्र, कंपन और नमी से बचना चाहिए। नतीजतन, स्टैम्पिंग प्रक्रिया को IATF 16949 गुणवत्ता प्रबंधन प्रणाली, जो कठोर जोखिम प्रबंधन और प्रक्रिया नियंत्रण को अनिवार्य करती है।
शून्य दोष रणनीतियाँ
शीर्ष स्तरीय निर्माता रोजगार देते हैं स्वचालित इन-लाइन विजन सिस्टम जो प्रेस से बाहर निकलने पर 100% भागों का निरीक्षण करते हैं। ये उच्च गति वाले कैमरे माइक्रो-स्तर के दोषों का पता लगाते हैं जैसेः
- बर्र्स: तेज किनारे जो संभोग तारों को नुकसान पहुंचा सकते हैं।
- कोटिंग वैक्यूम: कोटिंग गायब है जो ऑक्सीकरण का कारण बन सकती है।
- आयामी भिन्नताः टर्मिनल जो सहिष्णुता से बाहर झुक गए हैं, उचित असेंबली को रोकते हैं।
इसके अतिरिक्त, आधुनिक प्रेस मशीनों में बल मॉनिटर लगे हुए हैं। यदि किसी स्लग (स्क्रैप धातु) को वापस मोल्ड में खींचा जाता है, तो सेंसर टन में मामूली वृद्धि का पता लगाते हैं और तुरंत प्रेस को रोकते हैं, जिससे महंगे टूलींग को नुकसान नहीं होता है और यह सुनिश्चित होता है कि कोई दोषपूर्ण भाग ग्राहक तक नहीं पहुंचता है।
उन्नत तकनीकें और उत्पादन स्केलेबिलिटी
जैसे-जैसे वाहनों के इलेक्ट्रॉनिक्स सिकुड़ते हैं और इलेक्ट्रिक वाहनों (ईवी) को अधिक बिजली घनत्व की आवश्यकता होती है, स्टैम्पिंग हाउस प्रतिस्पर्धी बने रहने के लिए उन्नत तकनीक अपना रहे हैं।
मटेरियल में इकट्ठा करना और माइक्रो-स्टैम्पिंग
लागत कम करने और सटीकता बढ़ाने के लिए निर्माता गौण संचालन को स्थानांतरित कर रहे हैं के अंदर मुहर लगाना मर। डाई-में असेंबली यह प्रगतिशील मरने के क्रम के भीतर प्लास्टिक के घटकों, संपर्कों या यहां तक कि थ्रेडिंग कार्यों को सम्मिलित करने की अनुमति देता है। इससे अलग-अलग असेंबली स्टेशनों की आवश्यकता समाप्त हो जाती है, जिससे हैंडलिंग त्रुटियां कम होती हैं।
माइक्रो-स्टैम्पिंग एक और सीमा है, उच्च घनत्व वाले कनेक्टर्स के लिए टर्मिनल का उत्पादन करना जो नग्न आंखों से मुश्किल से दिखाई दे रहे हैं। इन घटकों के लिए सामग्री को टूटने के बिना चिकनी कतरनी किनारों को प्राप्त करने के लिए विशेष "ठीक-ठीक" तकनीक की आवश्यकता होती है।
प्रोटोटाइप से बड़े पैमाने पर उत्पादन तक
ऑटोमोबाइल आपूर्तिकर्ताओं के लिए एक महत्वपूर्ण चुनौती प्रारंभिक डिजाइन और बड़े पैमाने पर निर्माण के बीच की खाई को पाटना है। जबकि नरम टूलींग या लेजर कटिंग प्रोटोटाइप के लिए काम करती है, यह हार्ड प्रगतिशील मर के सामग्री प्रवाह को नकल नहीं कर सकती है। ऐसे निर्माता के साथ साझेदारी करना जो व्यापक क्षमताएं प्रदान करता है, आवश्यक है।
उदाहरण के लिए, शाओयी मेटल तकनीक त्वरित प्रोटोटाइपिंग से उच्च मात्रा में स्टैम्पिंग तक एक सुगम संक्रमण प्रदान करता है। 600 टन तक की प्रेस क्षमता और सख्त IATF 16949 अनुपालन के साथ, वे OEMs को वैश्विक उत्पादन के लिए लाखों पुर्जों में बढ़ने से पहले डिज़ाइन को त्वरित रूप से मान्य करने में सक्षम बनाते हैं। उनका एकीकृत दृष्टिकोण यह सुनिश्चित करता है कि प्रोटोटाइप चरण के दौरान मान्य इंजीनियरिंग उद्देश्य अंतिम बड़े पैमाने पर उत्पादित घटक में पूर्ण रूप से साकार हो।
निष्कर्ष
द ऑटोमोटिव कनेक्टर स्टैम्पिंग प्रक्रिया धातु विज्ञान, यांत्रिक इंजीनियरिंग और कठोर गुणवत्ता नियंत्रण का संश्लेषण है। खरीदारी पेशेवरों और इंजीनियरों के लिए, प्रगतिशील डाई यांत्रिकी, मिश्र धातु चयन और ऑनलाइन निरीक्षण के बारीकियों को समझना क्षमिता वाले भागीदारों की पहचान करने के लिए महत्वपूर्ण है। क्योंकि वाहन बढ़ती तरह से विद्युतीकृत हो रहे हैं, ऐसे स्टैम्प किए गए घटकों की मांग जो उच्च चालकता, छोटे आकार और पूर्ण विश्वसनीयता प्रदान करते हैं, केवल बढ़ेगी, जिससे प्रमाणित, तकनीकी रूप से उन्नत स्टैम्पिंग भागीदार के चयन को अब और भी महत्वपूर्ण बना दिया गया है।
अक्सर पूछे जाने वाले प्रश्न
1. कनेक्टर स्टैम्पिंग प्रक्रिया क्या है?
कनेक्टर स्टैम्पिंग एक निर्माण तकनीक है जिसमें एक धातु की पट्टी को प्रगतिशील डाई युक्त स्टैम्पिंग प्रेस के माध्यम से खिसकाया जाता है। डाई एक श्रृंखला क्रियाएँ जैसे कटाई (ब्लैंकिंग), मोड़ने और आकार देने के लिए पट्टी को सटीक विद्युत टर्मिनल या पिन में आकार देती है। यह उच्च गति प्रक्रिया समान भागों की बड़ी मात्रा के उत्पादन के लिए डिज़ाइन की गई है जिसमें कसा हुआ सहिष्णुता हो।
2. ऑटोमोटिव स्टैम्पिंग में तांबे के मिश्र धातु का उपयोग क्यों किया जाता है?
पीतल, फॉस्फर ब्रॉन्ज और बेरिलियम तांबा जैसे तांबे के मिश्र धातु उद्योग के मानक हैं क्योंकि वे विद्युत चालकता और यांत्रिक शक्ति का उत्कृष्ट संतुलन प्रदान करते हैं। अधिकांश टर्मिनल के लिए शुद्ध तांबा बहुत नरम है, इसलिए स्प्रिंग गुण (लोच) और थकान प्रतिरोध में सुधार के लिए मिश्र धातु तत्व जोड़े जाते हैं, जो सुनिश्चित करता है कि कनेक्टर वाहन के कंपन के तहत भी सुरक्षित संपर्क बनाए रखे।
3. स्टैम्पिंग के लिए IATF 16949 प्रमाणन का क्या अर्थ है?
IATF 16949 वैश्विक तकनीकी विनिर्देश और ऑटोमोटिव उद्योग के लिए गुणवत्ता प्रबंधन मानक है। एक स्टैम्पिंग कंपनी के लिए, इस प्रमाणन का होना इस बात का संकेत है कि दोष रोकथाम, आपूर्ति श्रृंखला में स्थिरता और निरंतर सुधार के लिए उन्होंने कठोर प्रक्रियाओं की स्थापना की है, जिससे यह सुनिश्चित होता है कि प्रत्येक स्टैम्प किया गया कनेक्टर ऑटोमोटिव OEMs की कड़ी सुरक्षा और विश्वसनीयता आवश्यकताओं को पूरा करता है।