 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ऑटोमोटिव एल्युमीनियम एक्सट्रूज़न डिज़ाइन के लिए मुख्य सिद्धांत
संक्षिप्त में
ऑटोमोटिव एल्युमीनियम निष्कर्षण डिज़ाइन गाइड इंजीनियरों को अनुकूलित, उत्पादन योग्य भागों के निर्माण के लिए आवश्यक सिद्धांत प्रदान करता है। सफलता कुछ महत्वपूर्ण कारकों पर निर्भर करती है: प्रदर्शन आवश्यकताओं के लिए उपयुक्त एल्युमीनियम मिश्र धातु और टेम्पर का चयन करना, समान दीवार की मोटाई के साथ कुशल क्रॉस-सेक्शनल प्रोफ़ाइल डिज़ाइन करना, और संरचनात्मक बल, वजन और लागत के बीच संतुलन बनाए रखने के लिए निष्कर्षण प्रक्रिया के मूल सिद्धांतों को पूरी तरह से समझना।
एल्युमीनियम निष्कर्षण प्रक्रिया को समझना
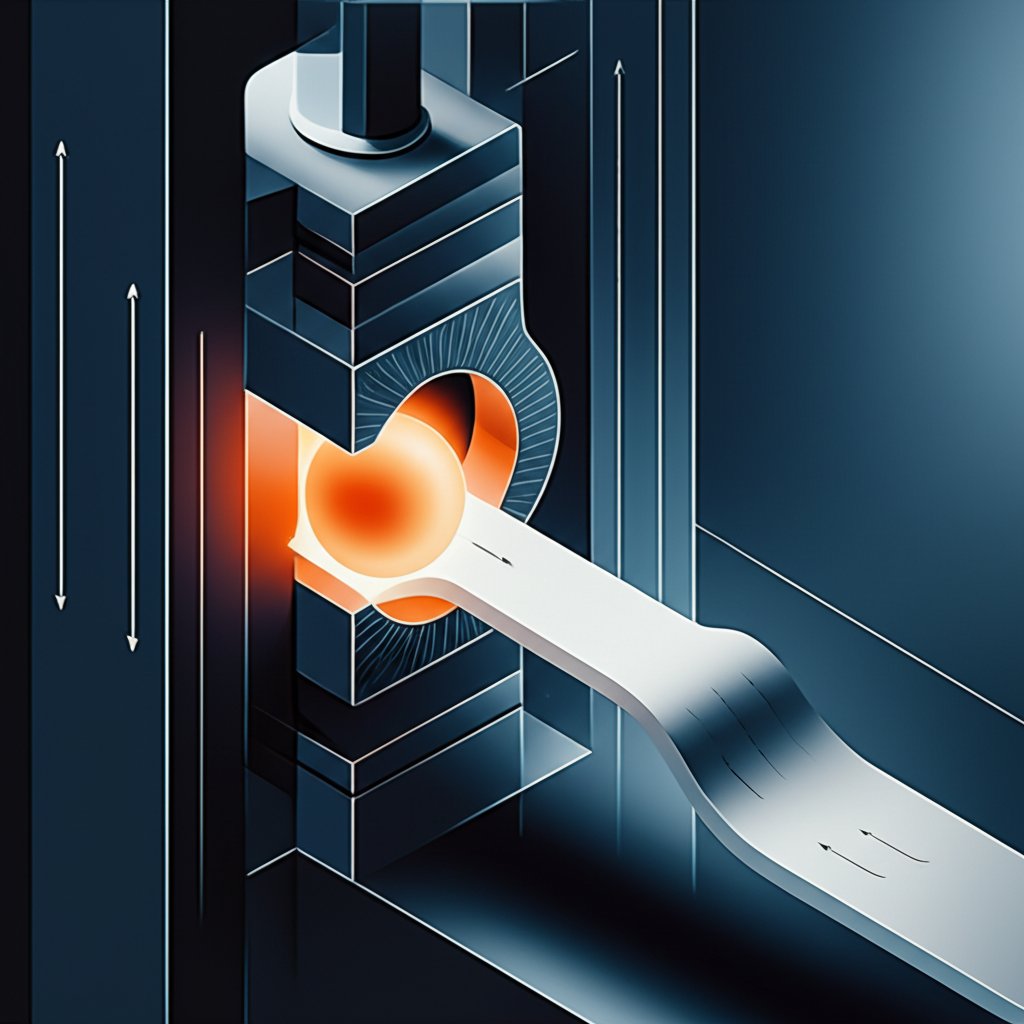
एल्युमीनियम एक्सट्रूज़न प्रक्रिया एल्युमीनियम मिश्र धातु को पार अनुभाग की एक निश्चित प्रोफ़ाइल के साथ वस्तुओं में बदलने के लिए उपयोग की जाने वाली एक विधि है। इसके मूल में, इस प्रक्रिया में एल्युमीनियम मिश्र धातु के एक बेलनाकार बिलेट को गर्म करना और एक शक्तिशाली हाइड्रोलिक प्रेस का उपयोग करके डाई में आकारित खुलने के माध्यम से इसे धकेलना शामिल है। एक्सट्रूड सामग्री डाई खुलने के समान प्रोफ़ाइल के साथ एक लंबी वस्तु के रूप में बाहर आती है। यह विधि असाधारण रूप से बहुमुखी है, जो जटिल पार अनुभागों के निर्माण की अनुमति देती है जिन्हें विशिष्ट अनुप्रयोगों के लिए अनुकूलित किया जा सकता है, जो मजबूत, हल्के घटकों के उत्पादन के लिए ऑटोमोटिव उद्योग में विशेष रूप से मूल्यवान है।
इस प्रक्रिया को कई मुख्य चरणों में विभाजित किया जा सकता है। सबसे पहले, ढलाई में धातु के उचित प्रवाह को सुनिश्चित करने और इसके आयुष्य को बढ़ाने के लिए साँचे को पूर्व-तापित किया जाता है। इसी बीच, एल्यूमीनियम मिश्र धातु के एक ठोस बिलेट को एक ओवन में निर्दिष्ट तापमान—आमतौर पर 800°F और 925°F (426°C और 496°C) के बीच—तक गर्म किया जाता है, जिस पर यह लचीला होता है लेकिन पिघला हुआ नहीं होता। एक बार सही तापमान पर पहुँच जाने के बाद, बिलेट पर एक स्नेहक लगाया जाता है ताकि यह प्रेस घटकों में चिपके नहीं। फिर गर्म बिलेट को प्रेस कंटेनर में लोड किया जाता है, जहाँ एक शक्तिशाली रैम इसे साँचे के माध्यम से धकेलता है। परिणामी प्रोफ़ाइल को फिर ठंडा किया जाता है, सीधापन प्राप्त करने के लिए खींचा जाता है और आवश्यक लंबाई में काटा जाता है।
एक्सट्रूज़न के दो प्राथमिक तरीके होते हैं: सीधा और अप्रत्यक्ष। सीधे एक्सट्रूज़न में, जो सबसे आम तरीका है, डाई स्थिर रहती है, और रैम बिलेट को आगे की ओर धकेलता है। अप्रत्यक्ष एक्सट्रूज़न में, डाई खोखले रैम के अंदर स्थित होती है, जो स्थिर बिलेट के खिलाफ धक्का देता है, जिससे धातु विपरीत दिशा में डाई के माध्यम से प्रवाहित होती है। प्रत्येक विधि के अपने लाभ हैं, लेकिन दोनों लगातार प्रोफाइल बनाने के लिए प्लास्टिक विरूपण के समान मूल सिद्धांत पर निर्भर करते हैं। जानने योग्य मुख्य शब्दों में शामिल है बिलेट (कच्चा एल्यूमीनियम लॉग) डाइ (वह स्टील उपकरण जो एल्यूमीनियम को आकार देता है) रैम (प्रेस का वह घटक जो दबाव लगाता है)
ऑटोमोटिव एप्लीकेशन के लिए एक्सट्रूज़न डिज़ाइन के मूल सिद्धांत
लागत प्रभावी और उच्च प्रदर्शन वाले ऑटोमोटिव एल्युमीनियम एक्सट्रूज़न के उत्पादन के लिए प्रभावी डिज़ाइन सर्वोच्च महत्व का है। लक्ष्य एक प्रोफ़ाइल बनाना है जो न केवल संरचनात्मक और सौंदर्य आवश्यकताओं को पूरा करे, बल्कि निर्माण में आसानी से भी उत्पादित की जा सके। स्थापित डिज़ाइन सिद्धांतों का पालन करने से टूलिंग लागत में काफी कमी आ सकती है, उत्पादन दोषों को कम किया जा सकता है और अंतिम घटक की समग्र गुणवत्ता में सुधार किया जा सकता है। ये सिद्धांत आकृति की ज्यामिति और जटिलता को प्रबंधित करके डाई के माध्यम से धातु के प्रवाह को नियंत्रित करने पर केंद्रित हैं।
एक मौलिक सिद्धांत प्रोफ़ाइल में भित्ति की मोटाई को समान बनाए रखना है। आसन्न भित्ति की मोटाई में बड़े अंतर से धातु के प्रवाह और ठंडा होने की दर में असमानता उत्पन्न होती है, जिससे विकृति हो सकती है और कड़े सहिष्णुता सीमाओं को बनाए रखने में कठिनाई हो सकती है। सर्वोत्तम प्रथा के रूप में, डिज़ाइनरों को आसन्न भित्ति की मोटाई के अनुपात 2:1 से अधिक होने से बचना चाहिए। जब संक्रमण आवश्यक हों, तो उन्हें धीरे-धीरे करना चाहिए, धातु के प्रवाह को आसान बनाने और सतह दोषों के निर्माण को रोकने के लिए पर्याप्त त्रिज्या और गोल कोनों को शामिल करना चाहिए। इस संतुलन से भाग समान रूप से ठंडा होता है, जिससे इसके अभिप्रेत आकार और आयामी सटीकता बनी रहती है।
एक अन्य महत्वपूर्ण बात आकार की जटिलता है, जिसे अक्सर परिधि-से-अनुप्रस्थ काट के अनुपात जैसे कारकों द्वारा मापा जाता है। अत्यधिक जटिल और असममित आकार निकालने के लिए अधिक चुनौतीपूर्ण होते हैं। डिजाइनरों को जहां भी संभव हो सममिति की ओर ध्यान देना चाहिए, क्योंकि संतुलित प्रोफ़ाइल निकासी प्रक्रिया के दौरान अधिक स्थिर होते हैं। पसलियों और जाल जैसी सुविधाओं को शामिल करने से अत्यधिक वजन बढ़ाए बिना मजबूती और कठोरता में वृद्धि हो सकती है। हालाँकि, गहरे, संकीर्ण चैनलों या अंतरालों (उच्च टोंग अनुपात) से बचना चाहिए, क्योंकि डाई में स्टील की 'टोंग' जो इन सुविधाओं का निर्माण करती है, दबाव के तहत टूटने के लिए प्रवण होती है। एल्युमीनियम एक्सट्रूडर्स काउंसिल (AEC) के अनुसार, इन चुनौतीपूर्ण सुविधाओं को कम करने से बेहतर निकासी योग्यता और कम लागत प्राप्त होती है।
अंत में, आकृतियों के वर्गीकरण—ठोस, अर्ध-खोखले और खोखले—को समझना महत्वपूर्ण है। खोखली आकृतियाँ, जो एक रिक्त स्थान को घेरती हैं, सबसे अधिक जटिल होती हैं और बहु-भागीय सांचों जैसे पोर्थोल या ब्रिज डाइज़ की आवश्यकता होती है, जो अधिक जटिल (और महंगे) होते हैं। ये सांचे एल्युमीनियम के प्रवाह को विभाजित करते हैं और फिर उसे सांचे के कक्ष के भीतर वापस वेल्ड करके खोखली प्रोफाइल बनाते हैं। खोखले भागों को कम या सरल बनाने के लिए डिज़ाइन करने से काफी लागत बचत हो सकती है। डिज़ाइन प्रक्रिया के आरंभ में ही एक एक्सट्रूडर के साथ सहयोग करके इंजीनियर प्रोफाइल को उत्पादन के अनुकूल बना सकते हैं, जिससे अंतिम भाग कार्यात्मक और आर्थिक दोनों हो।
सामग्री पर ध्यान केंद्रित: सही एल्युमीनियम मिश्र धातु और टेम्पर का चयन
उपयुक्त एल्युमीनियम मिश्र धातु और टेम्पर का चयन एक महत्वपूर्ण निर्णय है जो सीधे अंतिम भाग के यांत्रिक गुणों, संक्षारण प्रतिरोध, सतह की पूर्णता और लागत को प्रभावित करता है। मैग्नीशियम, सिलिकॉन और तांबा जैसे अन्य तत्वों के साथ एल्युमीनियम को मिलाकर विशिष्ट विशेषताओं को बढ़ाने के लिए मिश्र धातुएं बनाई जाती हैं। टेम्पर से तात्पर्य ऊष्मा उपचार प्रक्रिया से है जिसका उपयोग एक्सट्रूज़न के बाद सामग्री को कठोर और मजबूत करने के लिए किया जाता है। ऑटोमोटिव अनुप्रयोगों के लिए, जहां घटकों को तनाव, पर्यावरणीय अवस्थाओं और तापमान के विभिन्न स्तरों का सामना करना पड़ता है, प्रदर्शन और दीर्घायु के लिए सही संयोजन का चयन करना आवश्यक है।
6000 श्रृंखला की मिश्र धातुएं, जो मुख्य रूप से मैग्नीशियम और सिलिकॉन का उपयोग मिश्र धातु तत्वों के रूप में करती हैं, एक्सट्रूज़न के लिए सबसे आम हैं और लगभग 75% अनुप्रयोगों में उपयोग की जाती हैं। इनमें ताकत, आकार देने की क्षमता, संक्षारण प्रतिरोध और वेल्ड करने की क्षमता का उत्कृष्ट संतुलन होता है। जैसा कि संसाधनों द्वारा विस्तार से बताया गया है बोनेल एल्यूमीनियम , ऑटोमोटिव और संरचनात्मक अनुप्रयोगों में दो मिश्र धातुएँ विशेष रूप से प्रचलित हैं:
- 6063 एल्यूमीनियम: उन अनुप्रयोगों के लिए अक्सर उपयोग किया जाता है जहाँ सतह का फिनिश और जटिल विवरण महत्वपूर्ण होते हैं। यह अच्छी एक्सट्रूडेबिलिटी और उच्च संक्षारण प्रतिरोध प्रदान करता है, जिससे यह सजावटी ट्रिम और जटिल आकृति वाले घटकों के लिए उपयुक्त बनता है। इसकी सामर्थ्य मध्यम होती है।
- 6061 अल्यूमिनियम: एक संरचनात्मक कार्यशील के रूप में जाना जाता है, यह मिश्र धातु 6063 की तुलना में उच्च सामर्थ्य प्रदान करती है, जो वाहन फ्रेम, क्रॉस मेम्बर्स और सुरक्षा घटकों जैसे अधिक संरचनात्मक अखंडता की आवश्यकता वाले अनुप्रयोगों के लिए आदर्श बनाती है। यह वेल्डिंग और मशीनिंग के लिए उत्तम रूप से उपयुक्त है।
टेम्पर डिज़ाइनेशन, जैसे T5 या T6, लागू किए गए विशिष्ट ताप उपचार को दर्शाता है। T5 टेम्पर में प्रेस से एक्सट्रूज़न को ठंडा करना और फिर ओवन में कृत्रिम रूप से एजिंग करना शामिल होता है। T6 टेम्पर में सॉल्यूशन हीट ट्रीटमेंट और फिर कृत्रिम एजिंग शामिल होती है, जिससे उच्च सामर्थ्य और कठोरता प्राप्त होती है। उनके बीच चयन आवश्यक यांत्रिक गुणों के विरुद्ध लागत और निर्माण जटिलता पर निर्भर करता है।
| मिश्र धातु | प्रमुख विशेषताएं | सामान्य ऑटोमोटिव अनुप्रयोग |
|---|---|---|
| 6063 | उत्कृष्ट सतह परिष्करण, उच्च संक्षारण प्रतिरोध, अच्छी निष्कासन क्षमता। | खिड़की के फ्रेम, सजावटी ट्रिम, छत के रेल, जटिल प्रोफाइल वाले भाग। |
| 6061 | उच्च शक्ति, अच्छी थोथलापन, अच्छी वेल्डेबिलिटी और मशीनीकरण क्षमता। | वाहन फ्रेम, संरचनात्मक घटक, बैटरी एनक्लोजर, क्रैश प्रबंधन प्रणाली। |
| 6005/6005A | 6061 के समान शक्ति, अच्छी झुकने की क्षमता, अच्छा संक्षारण प्रतिरोध। | संरचनात्मक घटक, तरल स्थानांतरण के लिए ट्यूबिंग, चेसिस भाग। |
| 7000 श्रृंखला | बहुत उच्च शक्ति (अक्सर स्टील के समान), खराब वेल्डेबिलिटी। | उच्च-प्रदर्शन संरचनात्मक भाग, बम्पर बीम (लागत/जटिलता के कारण कम आम)। |
एक्सट्रूज़न डाई डिज़ाइन और टूलिंग का अनुकूलन
हालांकि प्रोफ़ाइल डिज़ाइन और मिश्र धातु का चयन महत्वपूर्ण है, निर्माण प्रक्रिया का केंद्र एक्सट्रूज़न डाई ही होता है। इस उपकरण के डिज़ाइन और गुणवत्ता का सीधा प्रभाव उत्पादन गति, आयामी सहिष्णुता, सतह की समाप्ति और समग्र लागत पर पड़ता है। एक अनुकूलित डाई सुचारु और सुसंगत धातु प्रवाह सुनिश्चित करती है, जो उच्च गुणवत्ता वाले ऑटोमोटिव घटकों के उत्पादन के लिए आवश्यक है। किसी भाग की जटिलता और आवश्यक उपकरणों के बीच संबंध को समझना किसी भी डिज़ाइनर या इंजीनियर के लिए महत्वपूर्ण है।
एक्सट्रूज़न डाइज़ को आमतौर पर उस आकृति के आधार पर वर्गीकृत किया जाता है जो वे उत्पादित करते हैं: ठोस, अर्ध-खोखल या खोखल। ठोस डाइज़ सबसे सरल और सबसे कम लागत वाले होते हैं, जो एकल स्टील प्लेट से बने होते हैं जिसमें प्रोफ़ाइल मशीन द्वारा बनाया गया होता है। खोखल डाइज़, जैसे पोर्टहोल और ब्रिज डाइज़, काफी अधिक जटिल होते हैं। ये बहु-भाग असेंबली होती हैं जो एल्युमीनियम बिलेट के प्रवाह को केंद्रीय मैंड्रिल (जो खोखलापन बनाता है) के चारों ओर अलग करती हैं और फिर डाई से बाहर निकलने से पहले धातु को पुनः जोड़ने के लिए मजबूर करती हैं। इन डाइज़ की जटिलता उनके निर्माण और रखरखाव को काफी महंगा बना देती है, जो अनावश्यक खोखलापन से बचने के डिज़ाइन सिद्धांत को रेखांकित करती है।
एक प्रोफ़ाइल की जटिलता सीधे टूलिंग लागत और उत्पादन की व्यवहार्यता को प्रभावित करती है। विभिन्न उद्योग दिशानिर्देशों में उल्लिखित अत्यधिक आकार अनुपात, असमान दीवार की मोटाई और तीखे कोने जैसे कारक डाई निर्माण और एक्सट्रूज़न प्रक्रिया दोनों की कठिनाई को बढ़ा देते हैं। सटीक इंजीनियरिंग वाले घटकों की आवश्यकता वाली ऑटोमोटिव परियोजनाओं के लिए, एक विशेषज्ञ निर्माता के साथ साझेदारी करना महत्वपूर्ण है। उदाहरण के लिए, एक प्रदाता जैसे शाओयी मेटल तकनीक त्वरित प्रोटोटाइपिंग से लेकर सख्त IATF 16949 गुणवत्ता प्रणालियों के तहत पूर्ण पैमाने पर उत्पादन तक व्यापक सेवाएं प्रदान करता है, जो कस्टम टूलिंग की जटिलताओं को प्रबंधित करने और यह सुनिश्चित करने में मदद करता है कि पुर्ज़े बिल्कुल सटीक विनिर्देशों को पूरा करें।
अंततः, भाग डिजाइनर और एक्सट्रूडर के बीच सहयोगात्मक दृष्टिकोण से सर्वोत्तम परिणाम मिलते हैं। आरंभिक परामर्श से निर्माण इंजीनियरों को डिजाइन की निर्माण-योग्यता पर प्रतिक्रिया देने का अवसर मिलता है, जिसमें थोड़े से संशोधनों के सुझाव दिए जा सकते हैं जो गुणवत्ता और लागत-दक्षता में बड़े सुधार कर सकते हैं। यह साझेदारी यह सुनिश्चित करती है कि डाई को केवल आकृति बनाने के लिए ही नहीं, बल्कि विश्वसनीय ढंग से, लाभदायक गति से और कम दोष दर के साथ ऐसा करने के लिए डिज़ाइन किया गया है, जो ऑटोमोटिव उद्योग की उच्च-मात्रा की मांग के लिए आवश्यक है।
अक्सर पूछे जाने वाले प्रश्न
1. ऑटोमोटिव भागों के लिए सबसे अच्छा एल्युमीनियम मिश्र धातु कौन सा है?
एक एकल "सर्वोत्तम" मिश्र धातु नहीं है; चयन पूरी तरह से अनुप्रयोग पर निर्भर करता है। उच्च शक्ति की आवश्यकता वाले संरचनात्मक घटकों, जैसे फ्रेम या क्रैश-अवशोषण प्रणालियों के लिए, 6061-T6 एक बहुत आम और प्रभावी विकल्प है। उन भागों के लिए जहां अधिकतम शक्ति की तुलना में दिखावट, जटिल आकृतियां और संक्षारण प्रतिरोध अधिक महत्वपूर्ण हैं, जैसे सजावटी ट्रिम या खिड़की के फ्रेम के लिए, 6063-टी5 या 6063-T6 अक्सर उत्कृष्ट सतह के निष्कर्षण और एक्सट्रूडेबिलिटी के कारण पसंद किया जाता है।
2. दीवार की मोटाई एक्सट्रूज़न की ताकत को कैसे प्रभावित करती है?
एक्सट्रूडेड प्रोफ़ाइल की ताकत और कठोरता निर्धारित करने में दीवार की मोटाई एक प्रमुख कारक है। आम तौर पर, दीवार की मोटाई बढ़ाने से भाग की ताकत और कठोरता बढ़ जाती है। हालाँकि, दीवारों को बस मोटा बनाना हमेशा सबसे कुशल समाधान नहीं होता है, क्योंकि इससे वजन और सामग्री की लागत बढ़ जाती है। अच्छे डिज़ाइन अभ्यास में संरचनात्मक सहायता के लिए जहाँ आवश्यकता होती है वहाँ धातु को रणनीतिक रूप से रखना शामिल है—उदाहरण के लिए, रिब्स या फ्लैंजेस शामिल करके—जबकि वजन बचाने के लिए अन्य क्षेत्रों को पतला रखना। विनिर्माण के दौरान विकृति को रोकने के लिए एकरूप दीवार मोटाई बनाए रखना भी महत्वपूर्ण है।
3. परिगत वृत्त व्यास (CCD) क्या है?
परिगत वृत्त व्यास (CCD) एक मानक उद्योग माप है जो उस सबसे छोटे वृत्त के व्यास को संदर्भित करता है जो एक एक्सट्रूज़न प्रोफ़ाइल के अनुप्रस्थ काट को पूरी तरह से घेर सकता है। यह एक महत्वपूर्ण कारक है जिसका उपयोग एक्सट्रूडर द्वारा यह निर्धारित करने के लिए किया जाता है कि भाग के उत्पादन के लिए किस एक्सट्रूज़न प्रेस की आवश्यकता होगी। आम तौर पर बड़े CCD के लिए एक बड़ी, अधिक शक्तिशाली प्रेस की आवश्यकता होती है, जिससे उत्पादन की लागत प्रभावित हो सकती है। जैसा कि एल्यूमीनियम एक्सट्रूडर काउंसिल द्वारा समझाया गया है, 8 इंच से कम CCD बनाए रखने से लागत में काफी कमी आ सकती है।