 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN

ऑटोमैकेनिका फ्रैंकफ़र्ट २०२६: हॉल ४.२ में खरीदारों द्वारा पूछे गए पाँच प्रश्न
ऑटोमैकेनिका फ्रैंकफ़र्ट २०२६: हॉल ४.२ में खरीदारों द्वारा पूछे गए पाँच प्रश्न
ऑटोमैकेनिका फ्रैंकफर्ट ८ से १२ सितंबर २०२६ तक आयोजित किया गया, और शाओयी उन पाँच दिनों तक हॉल ४.२, स्टैंड एम३१ में रहे। यह कोई फोटो डायरी नहीं है। हमने स्टैंड पर बारह मुहर लगे नमूने लाए और उन्हें वार्तालाप शुरू करने के लिए छोड़ दिया; और सप्ताह के अंत तक वही पाँच प्रश्न बार-बार उठाए गए। इन्हें लिखने लायक बनाया जाना चाहिए, क्योंकि खरीदारों द्वारा स्टैंड पर पूछे गए प्रश्न घटक आपूर्ति की वर्तमान स्थिति के बारे में अधिकांश बाज़ार रिपोर्ट्स की तुलना में अधिक जानकारी देते हैं।
घटक निर्माता द्वारा फ्रैंकफर्ट में स्टैंड क्यों बुक किया जाता है
ऑटोमैकेनिका फ्रैंकफर्ट हर दो साल में मेसे फ्रैंकफर्ट में आयोजित किया जाता है और ऑटोमोटिव अफटरमार्केट तथा आपूर्ति श्रृंखला में सबसे बड़ा मिलन स्थल बना हुआ है। वर्ष २०२६ के संस्करण में ८० से अधिक देशों के ४,४०० से अधिक प्रदर्शकों ने भाग लिया, जो पिछले संस्करण की तुलना में लगभग पाँच प्रतिशत अधिक है, जबकि यह वर्ष उद्योग के लिए आसान नहीं रहा। वर्ष २०२४ के मेले में १७२ देशों से १,०७,००० से अधिक आगंतुकों ने भाग लिया।
एक पार्ट्स निर्माता के लिए, इस प्रदर्शनी का मूल्य संक्षिप्तीकरण है। आमतौर पर तीन महीने के ईमेल, नमूना शिपमेंट और वीडियो कॉल्स पर आधारित आपूर्तिकर्ता मूल्यांकन को केवल बीस मिनट में पूरा किया जा सकता है, क्योंकि पार्ट खरीदार के हाथ में होता है और उसे बनाने वाले लोग उसके ठीक बगल में खड़े होते हैं। कोई भी पीडीएफ गुणवत्ता अभियंता द्वारा एक स्टैम्प किए गए ब्रैकेट को पलटने और किनारे की स्थिति तथा बर की ओर की जाँच करने के समान नहीं हो सकता।
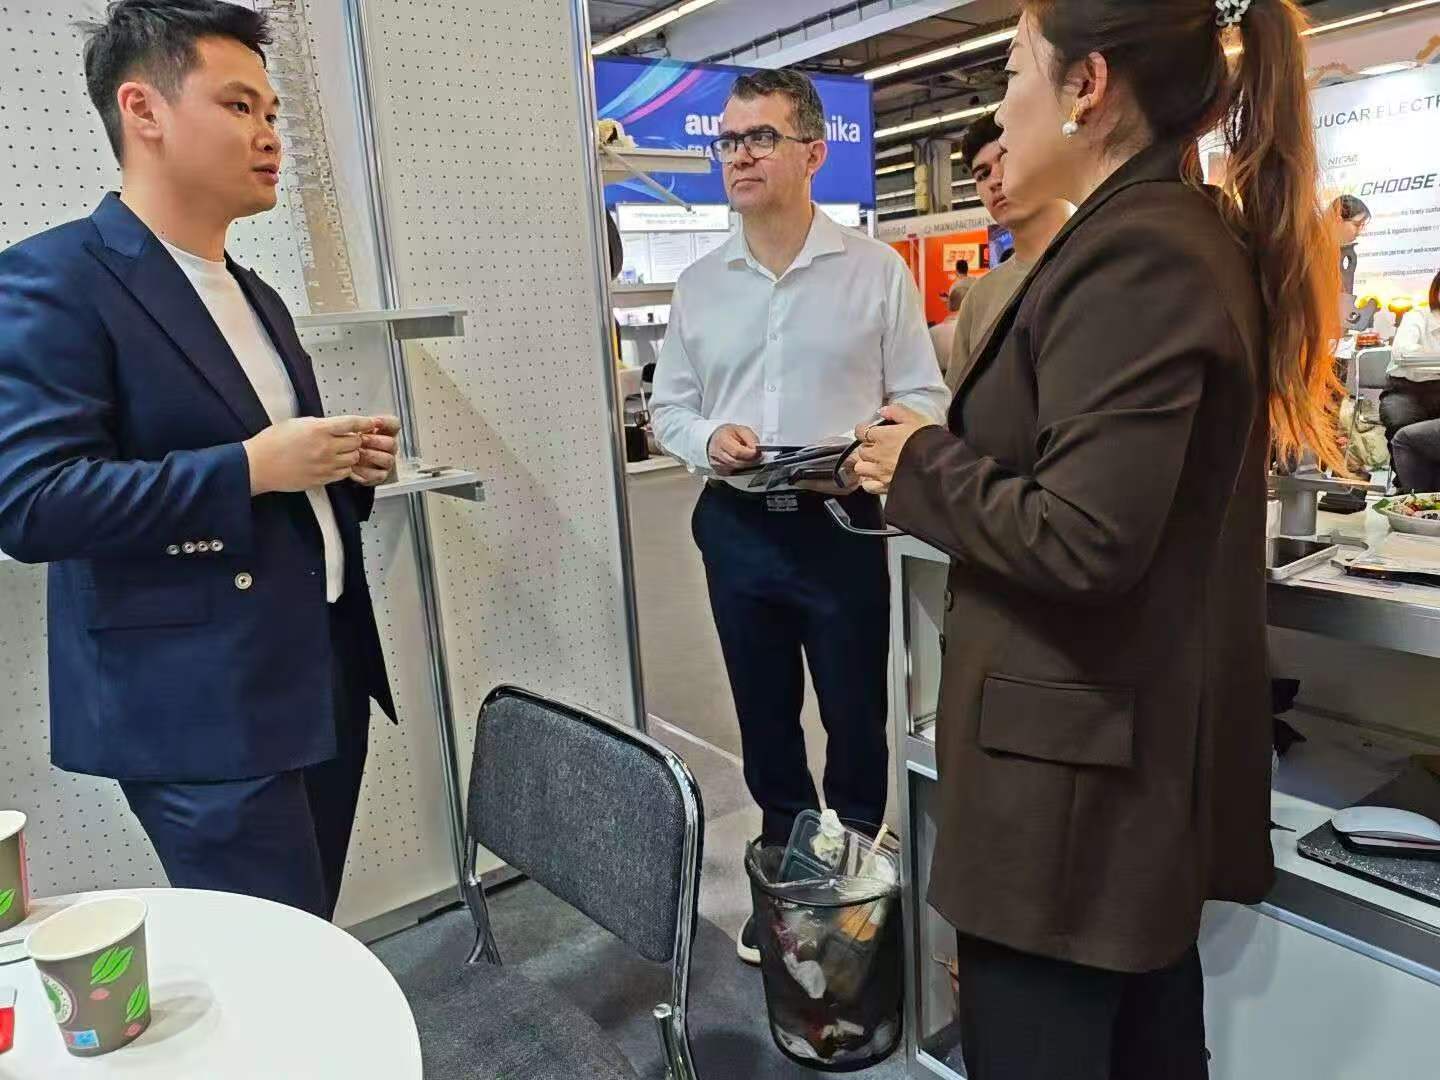
स्टैंड एम31, हॉल 4.2, ऑटोमैकेनिका फ्रैंकफुर्ट 2026।
हॉल 4.2: जहाँ सामग्री ग्रेड के स्तर पर वार्ता शुरू होती है।
प्रदर्शनी स्थल को विषयों के आधार पर व्यवस्थित किया गया है, और हॉल 1, 3 और 4 में पार्ट्स एवं घटकों का प्रदर्शन होता है, जो पारंपरिक रूप से कुल प्रदर्शन स्थान के लगभग आधे हिस्से पर आधारित है। यह चेसिस, निलंबन, ब्रेकिंग और ड्राइवलाइन का क्षेत्र है, जिसके ठीक वहीं हमारे पार्ट्स स्थित हैं।
यह उस व्यक्ति को बदल देता है जो स्टैंड पर आता है। इस हॉल में आए आगंतुक खरीदार, गुणवत्ता अभियंता और उत्पाद अभियंता हैं। किसी ने भी यह नहीं पूछा कि स्टैम्पिंग क्या है। उन्होंने सामग्री के ग्रेड, आकार निर्धारण के बाद मोटाई, छिद्रों की स्थिति, डाई के स्वामित्व और PPAP के बारे में प्रश्न किए। केवल कुछ ही चर्चाएँ एक मिनट से अधिक समय तक विपणन-स्तरीय रहीं।
हम जो मेज़ पर रखते हैं
बारह नमूने फ्रैंकफर्ट के लिए हमारे साथ गए, जिन्हें प्रभावशाली दिखने के बजाय विविधता को कवर करने के लिए चुना गया: ०.८ मिमी के सटीक भागों से लेकर ३.५ मिमी के नियंत्रण भुजा स्टैम्पिंग तक, गहरी खींची गई स्प्रिंग सीटों से लेकर वेल्डेड और मशीन किए गए संयोजनों तक।
|
नमूना |
प्रतिष्ठित अनुप्रयोग |
सामग्री ग्रेड |
मोटाई |
प्रमुख संचालन |
|
शॉक एब्जॉर्बर स्प्रिंग सीट |
शॉक एम्बॉस्चर |
DC04 / DD13 |
1.8 मिमी |
गहरी खींचना, आकार देना, फ्लैंजिंग, पुनः प्रहार |
|
शॉक अवशोषक माउंटिंग प्लेट |
शॉक अब्सोर्बर एसेंबली |
DC04 / S355MC |
2.6 मिमी |
छिद्रण, आकार देना, फ्लैंजिंग |
|
शॉक अवशोषक ब्रैकेट |
शॉक अवशोषक / निलंबन |
एस420एमसी / एस460एमसी |
2.5 मिमी |
भेदन, मोड़ना, आकार देना |
|
चेसिस ब्रैकेट |
चेसिस संरचना |
एस420एमसी / एस460एमसी |
2.6 मिमी |
बहु-स्टेशन पंचिंग, मोड़ना, कठोरता बढ़ाने वाली पसलियाँ |
|
नियंत्रण भुजा पंचिंग |
सस्पेंशन |
एस420एमसी / एस460एमसी |
3.5 मिमी |
आकार देना, भेदन, फ्लैंजिंग |
|
छोटी सटीक पंचिंग |
सटीक ऑटोमोटिव भाग |
डीसी01 / डीसी04 |
0.8 मिमी |
उच्च-गति छिद्रण, सटीक आकृति निर्माण |
|
उच्च-शक्ति वाला स्टील ब्रैकेट |
चैसिस / बॉडी |
DP600 / S500MC |
1.6 मिमी |
उच्च-शक्ति वाले स्टील का आकृति निर्माण और छिद्रण |
|
हीट शिल्ड |
एक्जॉस्ट / अंडरबॉडी |
SUS430 / DC04 |
0.85 मिमी |
गहरा खींचना, आकृति निर्माण, फ्लैंजिंग |
|
रिटेनर प्लेट |
शॉक अब्ज़ॉर्बर / चैसिस |
DC04 / C45 |
1.5 मिमी |
छेदन, आकृति निर्माण, मोड़ना |
|
छोटा माउंटिंग ब्रैकेट |
ऑटोमोटिव माउंटिंग |
डीसी01 / एस355एमसी |
1.85 मिमी |
छेदन, मोड़ना, फ्लैंजिंग |
|
वेल्डेड स्टैम्पिंग असेंबली |
चैसिस / शॉक अवशोर्बर |
एस355एमसी / एस420एमसी |
2.3 मिमी |
स्टैम्पिंग और वेल्डिंग |
|
स्टैम्पिंग और सीएनसी असेंबली |
चैसिस / सस्पेंशन |
एस420एमसी / सी45 |
2.0 मिमी |
स्टैम्पिंग, सीएनसी मशीनिंग, वेल्डिंग |
उनमें से छह — स्प्रिंग सीट, चैसिस ब्रैकेट, प्रिसाइजन पार्ट, हाई-स्ट्रेंथ ब्रैकेट, छोटा माउंटिंग ब्रैकेट और वेल्डेड असेंबली — प्रोग्रेसिव स्ट्रिप के साथ फ़िनिश्ड पार्ट के बगल में दिए गए थे।
वह चुनाव जानबूझकर किया गया था। एक फ़िनिश्ड पार्ट यह दिखाता है कि एक आपूर्तिकर्ता क्या डिलीवर कर सकता है; एक स्ट्रिप यह दिखाती है कि वह कैसे सोचता है। स्ट्रिप एक इंजीनियर को बताती है कि पियर्सिंग स्टेशन कहाँ स्थित हैं फॉर्मिंग स्टेशन के सापेक्ष, कैरियर कैसे व्यवस्थित है, पार्ट में कितना सामग्री जाती है और कितना स्क्रैप में जाता है। कई आगंतुकों ने पार्ट्स की तुलना में स्ट्रिप्स पर अधिक समय व्यतीत किया, जो आमतौर पर एक गंभीर खरीदार का संकेत होता है।
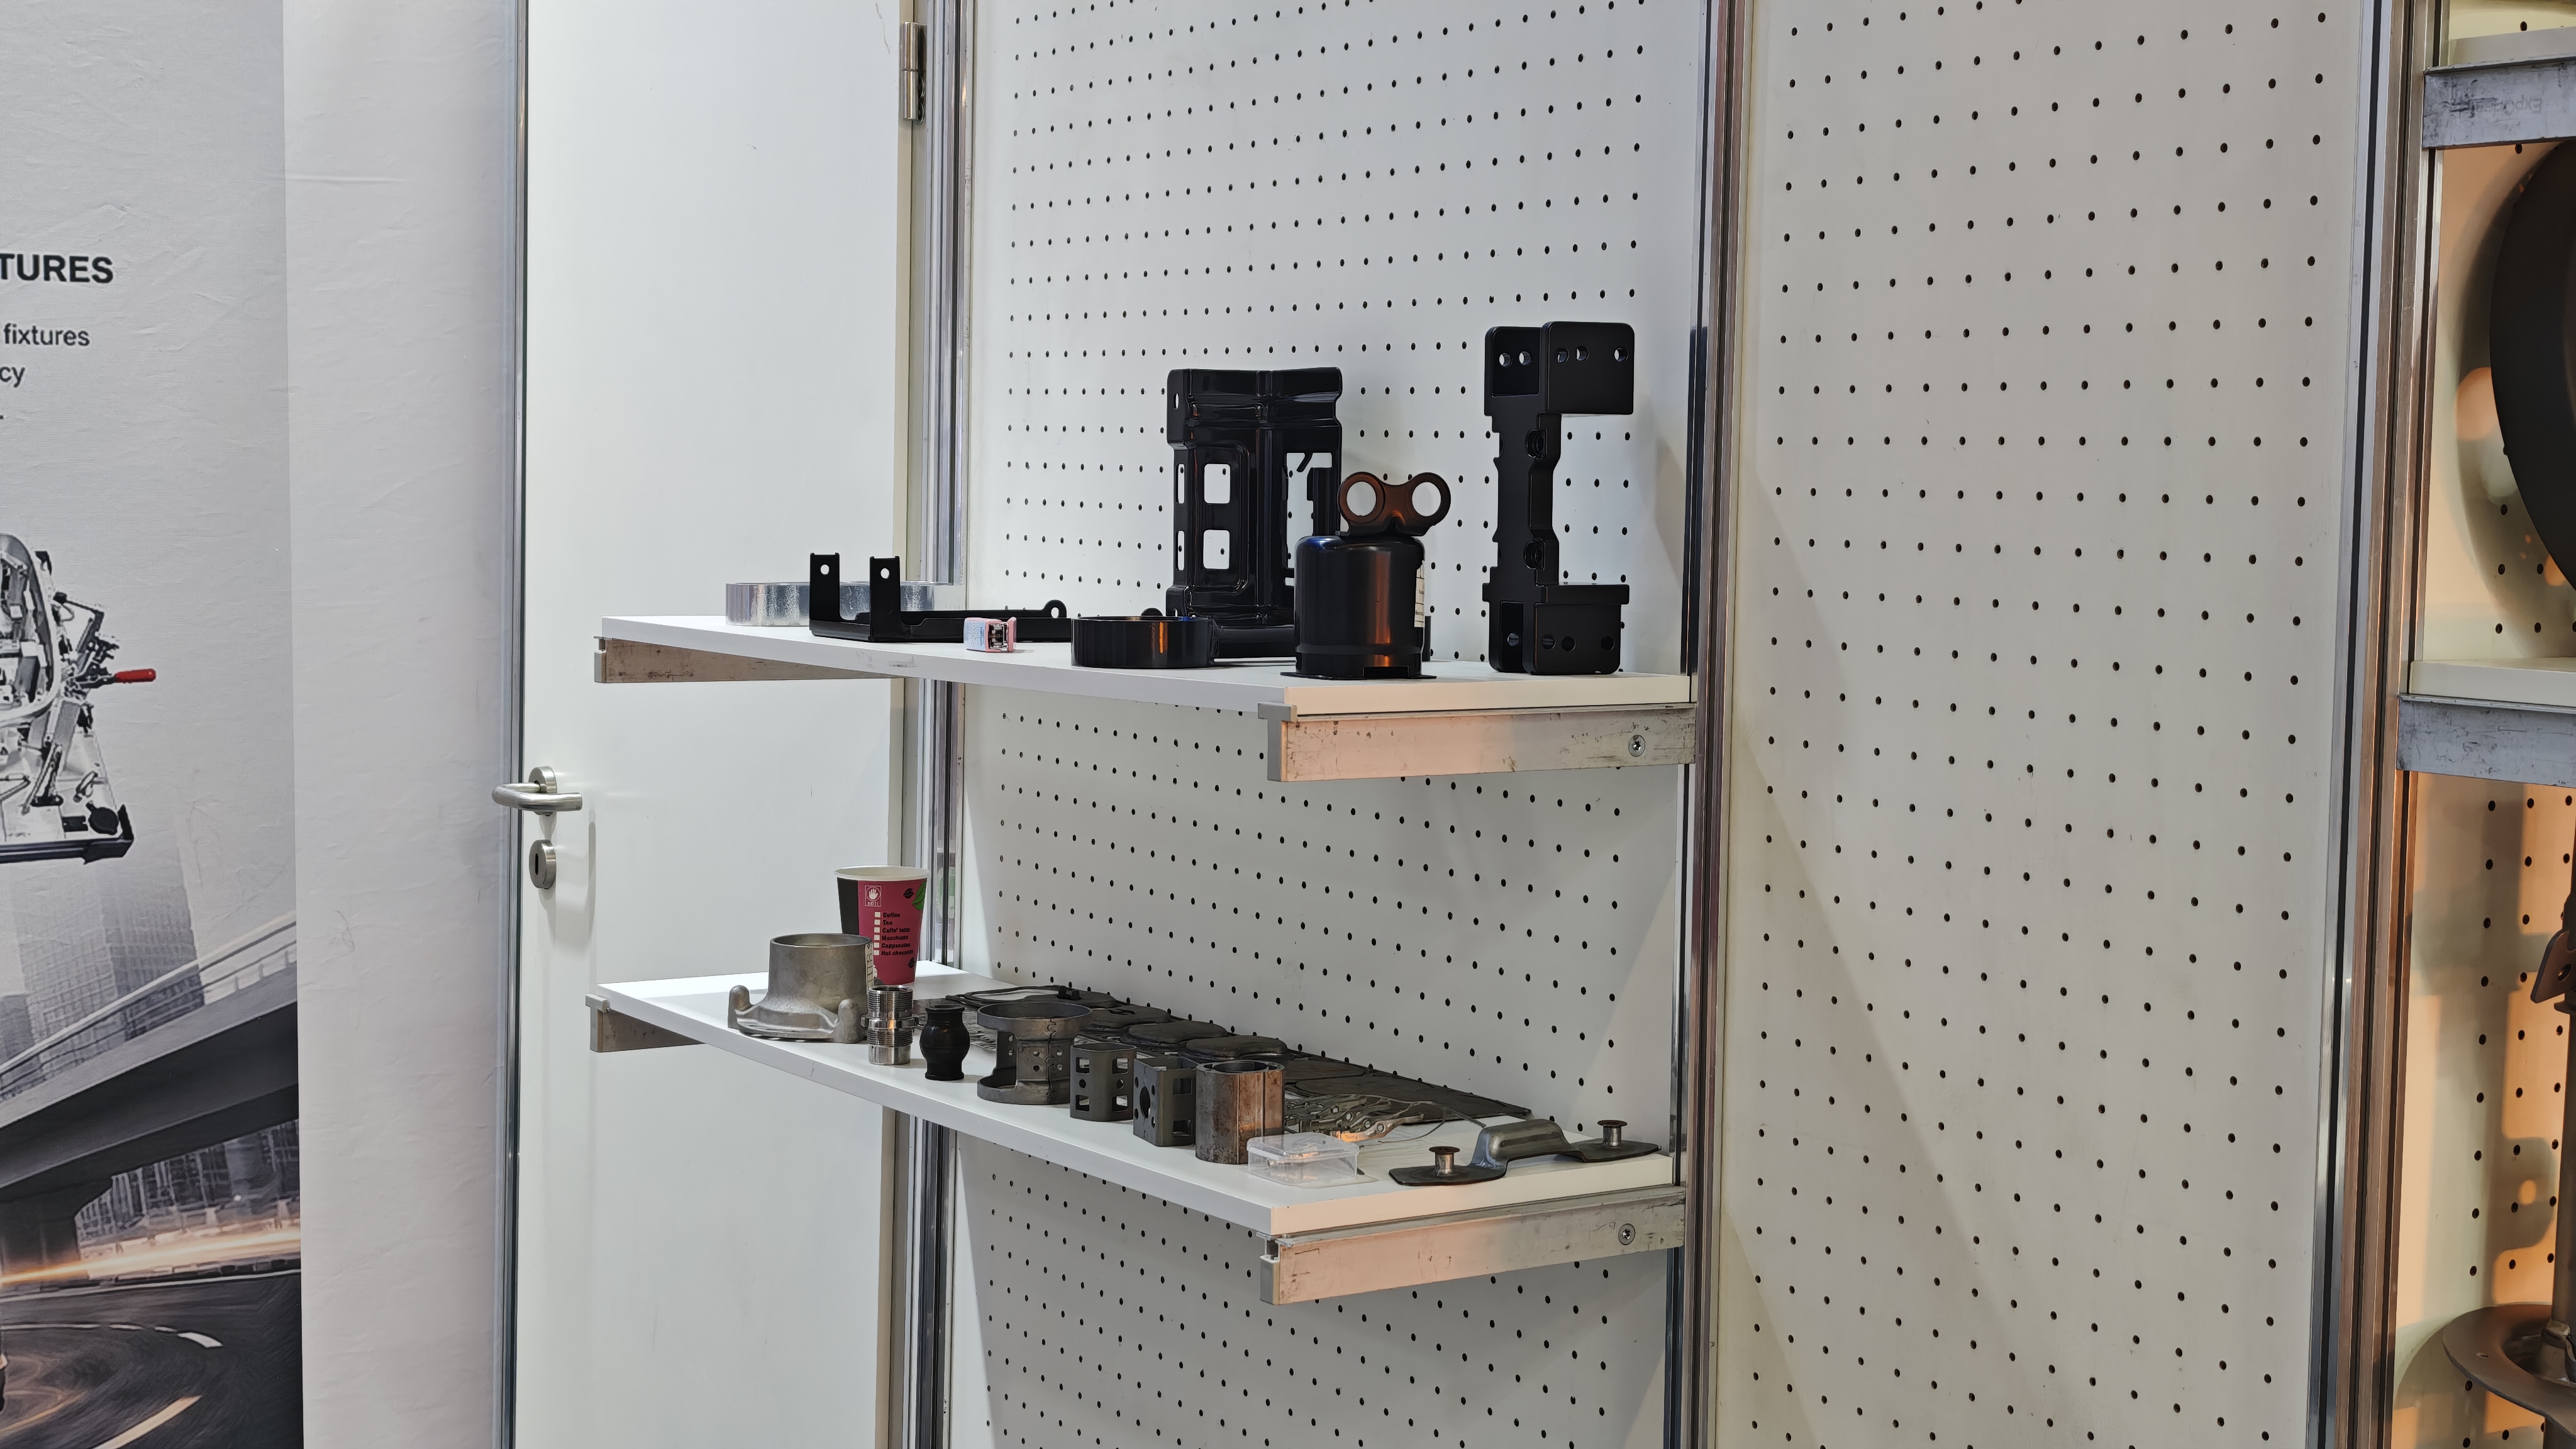 फ़िनिश्ड पार्ट के बगल में प्रोग्रेसिव स्ट्रिप: स्टेशन क्रम, कैरियर डिज़ाइन और सामग्री उपयोग — एक नज़र में दृश्यमान।
पाँच प्रश्न
1. आप किस प्रकार के पार्ट्स का निर्माण करते हैं?
ऑटोमोटिव धातु के हिस्से, और विशेष रूप से चेसिस, निलंबन और शॉक अवशोषक अनुप्रयोगों के लिए मुद्रित हिस्से। हम धीरे-धीरे काम करने वाले डाईज़ का डिज़ाइन और निर्माण भी अपने घर पर करते हैं, इसलिए एक कार्यक्रम टूलिंग विकास से लेकर बड़े पैमाने पर उत्पादन तक एक ही आपूर्तिकर्ता के साथ चल सकता है।
मेज़ पर रखे गए नमूने इस प्रश्न का संक्षिप्त उत्तर थे। वे उन तीन क्षेत्रों के अनुरूप हैं जिनमें हम वास्तव में काम करते हैं, न कि उन सभी चीज़ों की एक सूची के अनुरूप जो एक प्रेस सैद्धांतिक रूप से बना सकती है।
2. क्या आप डाईज़ अपने घर पर बनाते हैं?
हाँ। धीरे-धीरे काम करने वाले डाईज़ का डिज़ाइन और निर्माण हमारी अपनी टूलिंग टीम द्वारा किया जाता है, और हम ट्रायआउट, संशोधन और अंतिम मान्यीकरण पर नियंत्रण खुद रखते हैं।
इसका महत्व लीड टाइम के कारण नहीं है, हालाँकि वह भी सुधर जाता है। बल्कि यह इसलिए है क्योंकि डाई और स्टैम्पिंग प्रक्रिया को एक साथ अनुकूलित किया जा सकता है, बजाय उन्हें दो अलग-अलग परियोजनाओं के रूप में देखे जाने के। जब टूलिंग किसी बाहरी टूल रूम से आती है, तो ट्रायआउट के दौरान पाए गए फॉर्मिंग समस्या के कारण दो कंपनियों के बीच वार्ता शुरू हो जाती है। लेकिन जब डाई उसी इमारत में डिज़ाइन की गई होती है जहाँ प्रेस संचालित की जाती है, तो वह सुधार का विषय बन जाती है।
३. आप किन सामग्रियों और मोटाइयों को स्टैम्प कर सकते हैं?
विभिन्न ऑटोमोटिव शीट सामग्रियाँ: कम-कार्बन इस्पात, उच्च-शक्ति इस्पात, तथा चुनिंदा स्टेनलेस स्टील और एल्यूमीनियम ग्रेड। सामान्य ऑटोमोटिव स्टैम्पिंग के लिए हमारी मोटाई सीमा ग्रेड, भाग की ज्यामिति और फॉर्मिंग प्रक्रिया के आधार पर लगभग ०.६ से ४.० मिमी तक होती है। किसी विशिष्ट आरएफक्यू के लिए, सामग्री और मोटाई की पुष्टि टूलिंग फीजिबिलिटी विश्लेषण के दौरान की जाती है।
हमारे द्वारा लाए गए नमूने व्यवहार में उस सीमा का अर्थ दिखाते हैं: एक छोर पर ०.८ मिमी डीसी००१ सटीक भाग, दूसरे छोर पर ३.५ मिमी एस४६०एमसी नियंत्रण भुजा स्टैम्पिंग, और उनके बीच में ०.८५ मिमी एसयूएस४३० ऊष्मा शील्ड।
4. आपका MOQ क्या है?
कोई निश्चित न्यूनतम ऑर्डर मात्रा (एमओक्यू) नहीं है। हम प्रोटोटाइप, छोटे बैच और बड़े पैमाने पर उत्पादन कार्य का समर्थन करते हैं।
अधिक उपयोगी प्रश्न यह है कि कौन-सी प्रक्रिया मात्रा के अनुकूल है। कम मात्रा में, टूलिंग की अवस्करण इकाई मूल्य को प्रभावित करती है, इसलिए एक सरल डाई अधिक तर्कसंगत होती है। उच्च मात्रा में, प्रगतिशील टूलिंग और स्वचालित फीडिंग इकाई मूल्य को इतना कम कर देती है कि टूलिंग निवेश का औचित्य सिद्ध हो जाता है। यह सौदा संभाव्यता विश्लेषण का हिस्सा है, न कि कोई बाद का विचार।
५. आप गुणवत्ता का नियंत्रण कैसे करते हैं?
हम IATF 16949 गुणवत्ता प्रबंधन प्रणाली के अधीन कार्य करते हैं। नए परियोजनाएँ APQP और PPAP का अनुसरण करती हैं, जिनमें परियोजना की आवश्यकताओं के अनुसार FMEA, नियंत्रण योजनाएँ और प्रक्रिया निगरानी शामिल हैं। आयामी निरीक्षण में CMM और अन्य उपकरणों का उपयोग भाग के आधार पर किया जाता है। बड़े पैमाने पर उत्पादन से पहले हम टूलिंग और उत्पादन प्रक्रिया दोनों का सत्यापन करते हैं, ताकि प्रथम उत्पादन बैच से ही प्रक्रिया स्थिर हो।
एक मामला जिसे हमने स्टैंड पर कई बार साझा किया
ऑटोमैकेनिका के प्रत्येक स्टैंड पर सटीकता और विश्वसनीयता का दावा किया जाता है। लेकिन खरीदार वास्तव में जो उपयोग कर सकता है, वह एक विशिष्ट समस्या और उसके समाधान की कहानी है। जब आगंतुकों ने पूछा कि क्या हमने पहले कभी शॉक अब्ज़ॉर्बर ऊपरी माउंटिंग प्लेट बनाई है, तो हमने यह कहानी सुनाई।
भाग उच्च-शक्ति इस्पात से बनाया गया था, और स्थानीय आकार देने के क्षेत्र में तुलनात्मक रूप से उच्च विरूपण था। पहली टूलिंग परीक्षण के दौरान, एक आकारित त्रिज्या के चारों ओर दरारें दिखाई दीं।
त्वरित उत्तर एक अधिक आकार देने योग्य ग्रेड पर स्विच करना होता। हमने पहले फॉर्मिंग प्रक्रिया का विश्लेषण किया और पाया कि उठाए गए भाग के चारों ओर सामग्री का प्रवाह संतुलित नहीं था। इसलिए हमने सामग्री नहीं बदली, बल्कि फॉर्मिंग त्रिज्या को अनुकूलित किया और सामग्री-प्रवाह नियंत्रण तथा ब्लैंक-होल्डर बल को समायोजित किया। दरार की समस्या हल हो गई।
इससे अगली समस्या सामने आई: माउंटिंग सतह पर स्प्रिंगबैक, जिसने भाग की आयामी स्थिरता को प्रभावित किया। हमने महत्वपूर्ण माउंटिंग क्षेत्र को नियंत्रित करने और आयामों को स्थिर करने के लिए अंतिम रीस्ट्राइक और कैलिब्रेशन संचालन जोड़ा।
इस कहानी को एक व्यापार स्टैंड पर सुनाने का उद्देश्य समाधान स्वयं नहीं है। यह क्रम है। इस प्रकार के भाग के लिए, हमारी दृष्टिकोण समस्या आने के बाद डाई को संशोधित करना नहीं है। यह है कि डाई डिज़ाइन के दौरान फॉर्मिंग विश्लेषण और स्टैम्पिंग के अनुभव का उपयोग करके फॉर्मिंग जोखिमों की पहचान करना और बड़े पैमाने पर उत्पादन से पहले फॉर्मिंग क्रम को अनुकूलित करना। ट्रायआउट हमेशा कुछ न कुछ खोज लेगा; लक्ष्य यह है कि वह केवल छोटी-छोटी चीज़ें ही खोजे।
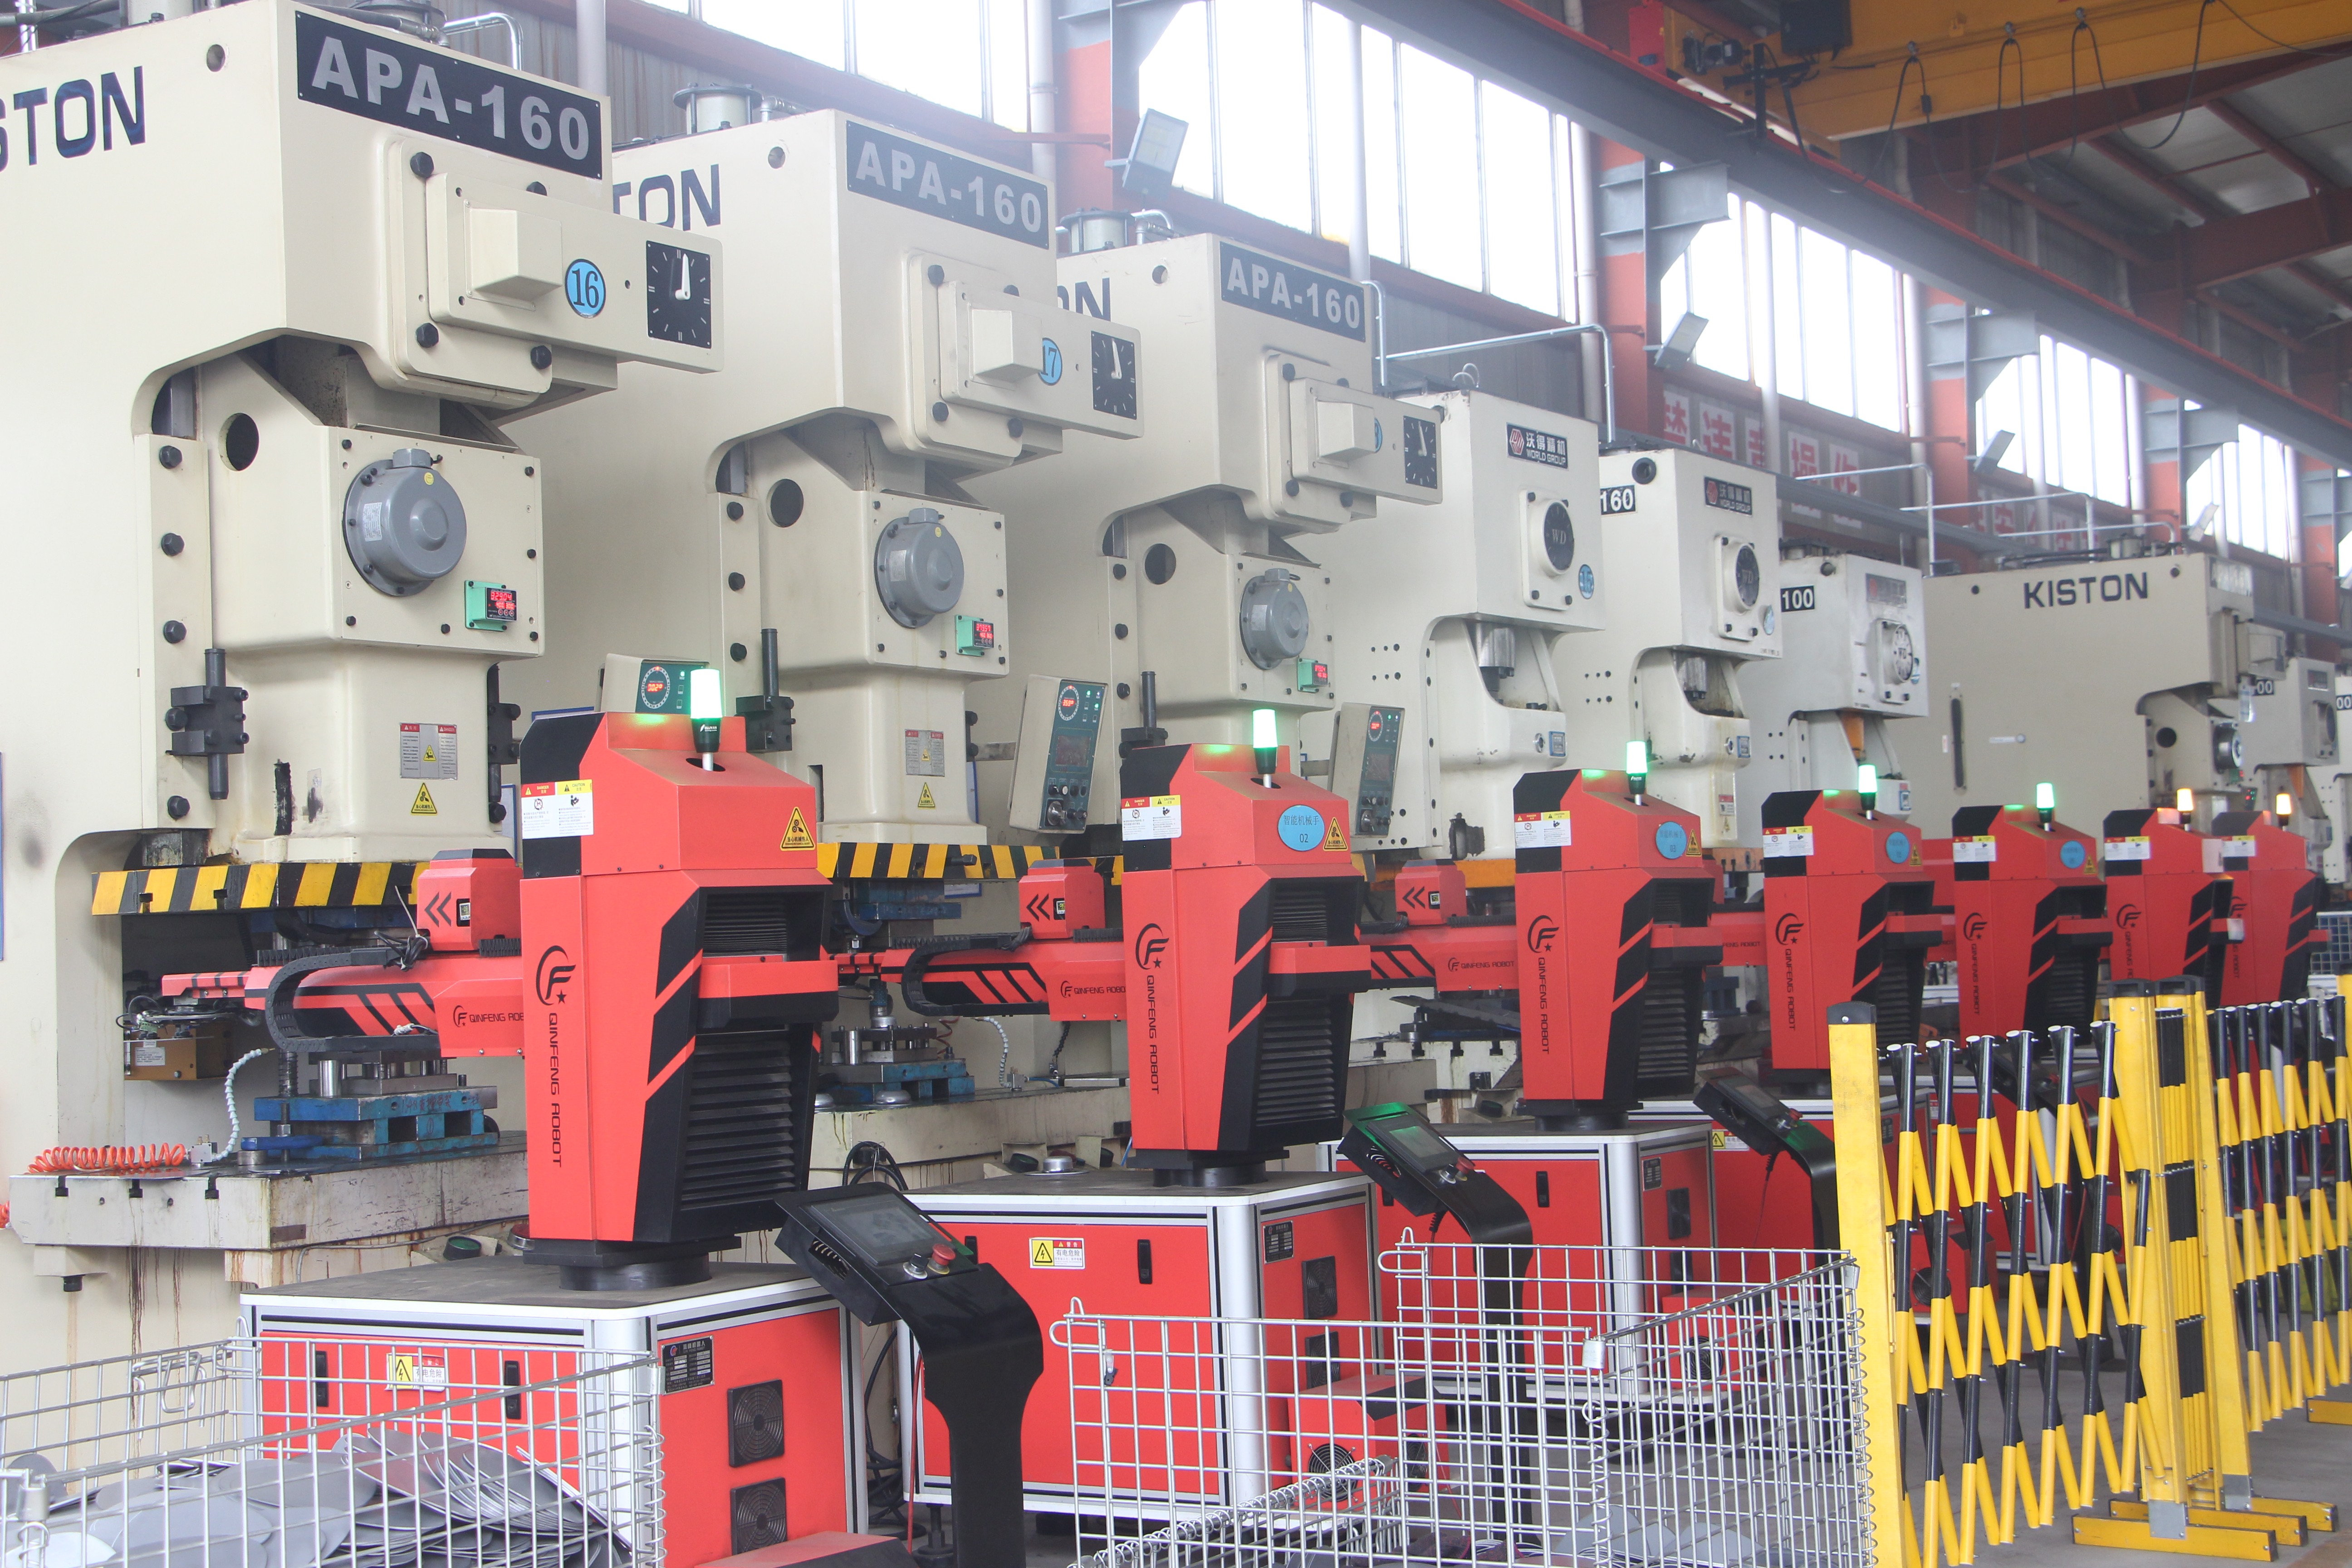
जोखिमों की पहचान डाई डिज़ाइन के दौरान की जाती है; ट्रायआउट उन्हें पुष्टि करता है, न कि खोजता है।
वे पाँच प्रश्न जो एक जैसे क्यों हैं
पाँच में से केवल एक प्रश्न क्षमता से संबंधित था। अन्य चार जोखिम से संबंधित थे।
टूलिंग अब वह प्राथमिक जोखिम बन गई है जिसके बारे में खरीदार सबसे पहले चिंतित होते हैं। अधिकांश वार्तालापों में डाई से संबंधित प्रश्न कीमत से पहले उठाया गया। एक ऐसा टूल जो देर से पहुँचे या जिसे किसी तृतीय पक्ष के माध्यम से सुधार के तीन दौरों की आवश्यकता हो, किसी कार्यक्रम को इस तरह से विलंबित कर देता है कि कोई भी टुकड़े की कीमत में अंतर उसे पुनर्प्राप्त नहीं कर सकता।
उच्च-सामर्थ्य इस्पात अब एक मानक है, न कि अपवाद। हमारे द्वारा लाए गए नमूनों में से आधे S420MC, S460MC, S500MC या DP600 हैं। खरीदारों ने दरार, स्प्रिंगबैक और डाई के क्षरण के बारे में नियमित प्रश्न पूछे, न कि विशेष परिस्थितियों के रूप में — यही वह स्थिति होती है जब हल्कापन के लक्ष्य और भार आवश्यकताएँ एक ही श्रेणी में आ जाते हैं।
मात्रा लचीलापन की अपेक्षा पहले से ही की जाती है। खरीदारों को जानना चाहिए था कि प्रोटोटाइप और मान्यता प्राप्ति बैच स्वीकार किए जाएँगे, और मात्रा में वृद्धि के साथ प्रक्रिया मार्ग बदल सकता है। कोई भी डिज़ाइन और प्रक्रिया मान्यता प्राप्ति के पूर्व दृढ़ टूलिंग के लिए प्रतिबद्ध होना नहीं चाहता था।
अगर हम फ्रैंकफुर्ट में बातचीत नहीं कर पाए
यदि आप चेसिस, निलंबन, शॉक अवशोषक या शरीर अनुप्रयोगों के लिए, यात्री कारों, वाणिज्यिक वाहनों या EV प्लेटफ़ॉर्म के लिए स्टैम्प्ड धातु भागों का डिज़ाइन करते हैं या खरीदते हैं — तो अपना 2D/3D ड्रॉइंग [email protected] पर भेजें या हमारी वेबसाइट पर उद्धरण फ़ॉर्म का उपयोग करें। आपको टूलिंग संभवता विश्लेषण और एक उद्धरण प्राप्त होगा, और कोई भी फ़ाइल साझा करने से पहले हम एक NDA पर हस्ताक्षर करते हैं।
यदि इस वर्ष कारखाने का दौरा करना व्यावहारिक नहीं है, तो हम दबाव लाइनों, टूल रूम और निरीक्षण क्षेत्र का जीवंत वीडियो वॉकथ्रू व्यवस्थित कर सकते हैं।
अगला ऑटोमैकेनिका फ्रैंकफुर्ट ५ से ९ सितंबर २०२८ को आयोजित किया जाएगा। हम उम्मीद करते हैं कि हम वहाँ होंगे। हम उससे पहले बात करना पसंद करेंगे।
लिखा गया था: NANSEN
समीक्षा की गई: नैन्सेन, व्यापार प्रबंधक
अंतिम अद्यतन: 21/9/2026