 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


एयरबैग घटक स्टैम्पिंग: सुरक्षा प्रणालियों के लिए सटीक निर्माण
संक्षिप्त में
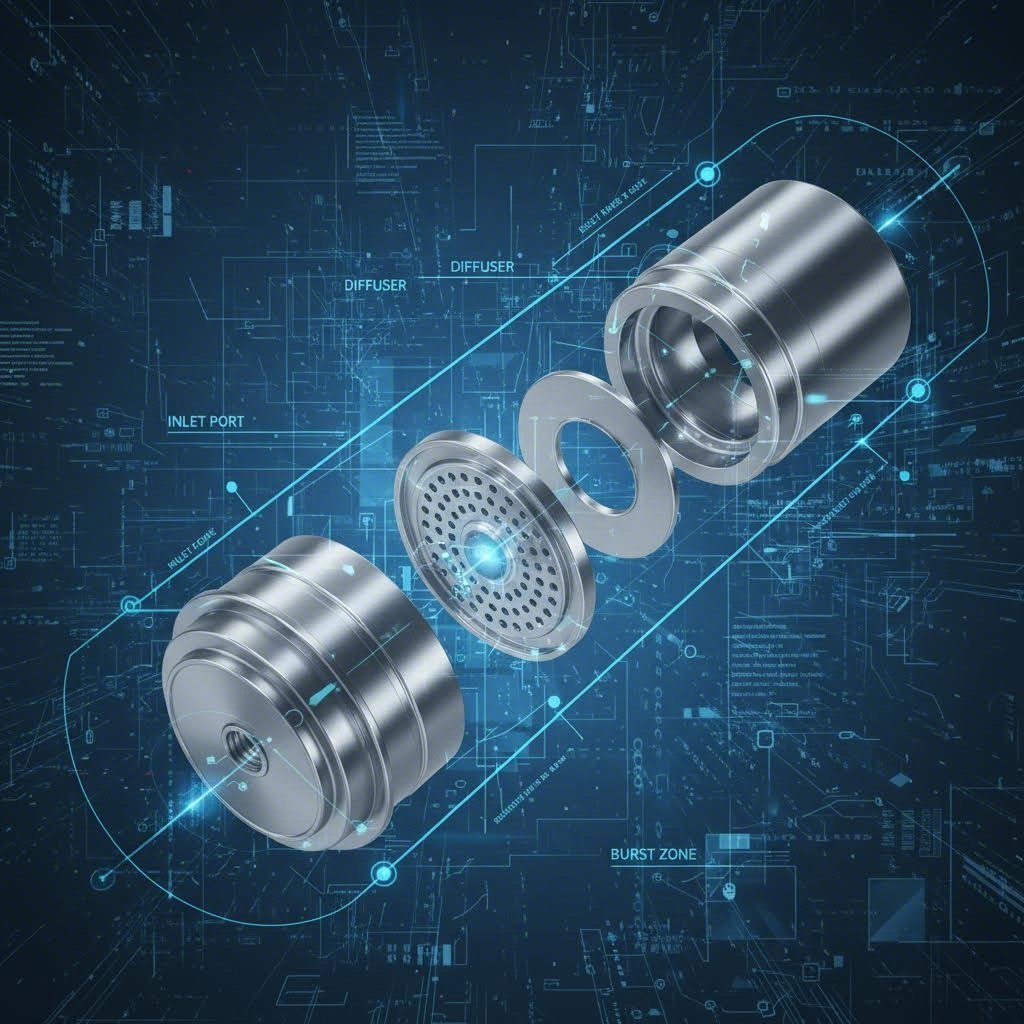
एयरबैग घटक स्टैम्पिंग उच्च-सटीकता वाली एक निर्माण प्रक्रिया है जिसका उद्देश्य इन्फ्लेटर हाउजिंग, बर्स्ट डिस्क और डिफ्यूज़र जैसे सुरक्षा-महत्वपूर्ण भागों के उत्पादन के लिए होता है। चूंकि तैनाती के दौरान इन घटकों का कार्य उच्च दबाव वाले पात्र के रूप में होता है, निर्माता मुख्य रूप से संरचनात्मक अखंडता और निष्क्रिय सीलन सुनिश्चित करने के लिए डीप ड्रॉ स्टैम्पिंग और प्रगतिशील डाइ तकनीकों का उपयोग करते हैं। मानक सामग्री में 1008 कोल्ड-रोल्ड स्टील और हाई-स्ट्रेंथ लो-अलॉय (HSLA) स्टील शामिल हैं, जिन्हें लचीलेपन और तन्य शक्ति के संतुलन के लिए चुना जाता है।
इस क्षेत्र में सफलता के लिए IATF 16949 मानकों का सख्ती से पालन, शून्य-दोष गुणवत्ता नियंत्रण और उन्नत उपकरणों की आवश्यकता होती है जो उच्च मात्रा में उत्पादन के तहत कड़े सहिष्णुता (अक्सर ±0.05 मिमी) बनाए रखने में सक्षम हों। इस प्रक्रिया की विशेषता सख्त डाई-आंतरिक परीक्षणों से होती है, जिसमें दबाव निगरानी और दृष्टि निरीक्षण शामिल हैं, जीवन-रक्षक परिदृश्यों में विश्वसनीय प्रदर्शन सुनिश्चित करने के लिए।
महत्वपूर्ण घटक: कौन से भाग स्टैम्प किए जाते हैं?
एयरबैग मॉड्यूल अत्यधिक इंजीनियर्ड धातु उप-घटकों का एक असेंबली है, जिनमें से प्रत्येक विस्तार अनुक्रम में एक अलग कार्य करता है। सामान्य ऑटोमोटिव स्टैम्पिंग के विपरीत, इन भागों को विस्फोटक दबाव का बिना टूटे सामना करना पड़ता है।
इन्फ़्लेटर हाउसिंग और कैनिस्टर
इन्फ़्लेटर हाउसिंग प्रभावी रूप से एक दबाव पात्र है। मुख्य रूप से डीप ड्रॉन स्टैम्पिंग के माध्यम से निर्मित, ये बेलनाकार घटक रासायनिक प्रोपेलेंट को समाहित करते हैं। स्टैम्पिंग प्रक्रिया एक निर्बाध पात्र बनानी चाहिए जो फूलने के दौरान गलत बिंदु पर फटने से रोकने के लिए एकसमान दीवार मोटाई बनाए रखे। इसमें ड्राइवर-साइड (स्टीयरिंग व्हील) और यात्री-साइड कैनिस्टर शामिल हैं।
बर्स्ट डिस्क
बर्स्ट डिस्क सटीक दबाव राहत वाल्व होते हैं। जैसा कि IMS Buhrke-Olson द्वारा उल्लेखित है, ये पतले धातु डायाफ्राम को स्कोर या निश्चित रेखाओं को कमजोर करने के लिए स्टैम्प किए जाते हैं, ताकि वे एक सटीक दबाव सीमा पर तुरंत खुल जाएं। यह नियंत्रित विफलता तंत्र गैस को मिलीसेकंड में एयरबैग बैग को भरने की अनुमति देता है, जबकि अत्यधिक दबाव को रोकता है।
डिफ्यूज़र और स्क्रीन
गैस निकलने के बाद, यह स्टैम्प किए गए डिफ्यूज़र और फ़िल्टर स्क्रीन से होकर गुजरती है। डिफ्यूज़र, जो अक्सर 1008 कोल्ड-रोल्ड स्टील से बने होते हैं, गैस प्रवाह को सममित रूप से वितरित करते हैं ताकि एयरबैग सममित तरीके से फूल सके। फ़िल्टर स्क्रीन, जो अक्सर 304 स्टेनलेस स्टील से स्टैम्प किए जाते हैं, कणों को रोकते हैं और फैलती हुई गैस को ठंडा करते हैं ताकि एयरबैग के कपड़े को ऊष्मीय क्षति से बचाया जा सके।
| घटक | प्राथमिक सामग्री | स्टैम्पिंग विधि | मुख्य कार्य |
|---|---|---|---|
| इन्फ़्लेटर हाउसिंग | 1008 कोल्ड-रोल्ड स्टील | डीप ड्रॉ | उच्च दबाव वाले प्रणोदक को संग्रहीत करता है |
| बर्स्ट डिस्क | स्टेनलेस स्टील / मिश्र धातु | प्रिसिजन कॉइनिंग | कैलिब्रेटेड दबाव रिलीज़ |
| डिफ्यूज़र (25मिमी/30मिमी) | 1008 कोल्ड-रोल्ड स्टील | प्रगतिशील डाइ | गैस प्रवाह वितरण |
| ग्रॉमेट / ब्रैकेट | डीडीक्यू स्टील / एचएसएलए | प्रगतिशील डाइ | माउंटिंग और वायर सुरक्षा |
निर्माण प्रक्रियाएँ: डीप ड्रॉ बनाम प्रोग्रेसिव डाई
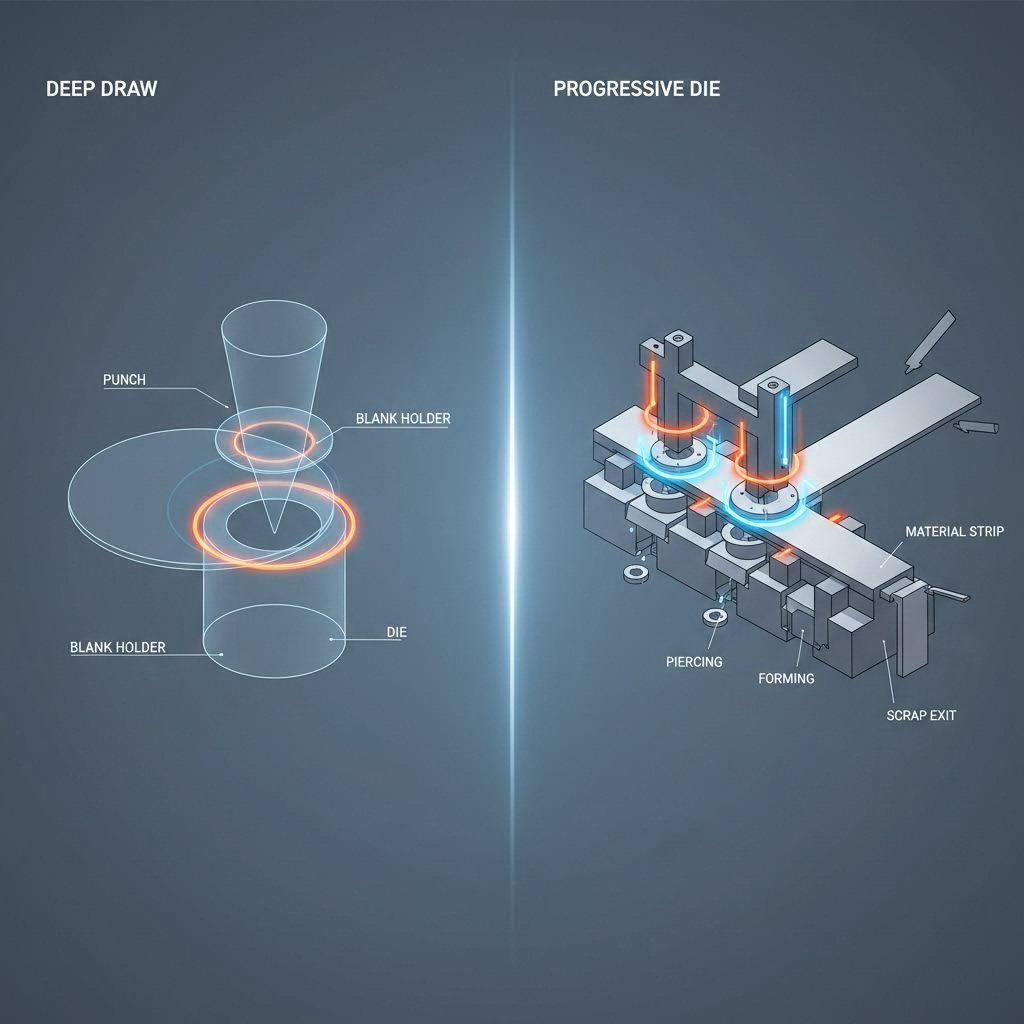
घटक की ज्यामिति और कार्य के आधार पर सही निर्माण विधि का चयन किया जाता है। एयरबैग प्रणालियों के लिए, दो प्रमुख तकनीकें उभरती हैं: समावेशन के लिए डीप ड्रॉइंग और जटिल असेंबली विशेषताओं के लिए प्रोग्रेसिव डाई स्टैम्पिंग।
दबाव अखंडता के लिए डीप ड्रॉ स्टैम्पिंग
ऊपर वर्णित निर्वहनकर्ता आवास को बनाने के लिए डीप ड्रॉइंग आवश्यक है। इस प्रक्रिया में एक ठोस धातु प्लेट को एक डाई गुहा में खींचकर एक खोखले आकार में ढाला जाता है जहाँ गहराई व्यास से अधिक होती है। यहाँ महत्वपूर्ण इंजीनियरिंग चुनौती सामग्री प्रवाह को नियंत्रित करना है ताकि दीवार की मोटाई में कमी को रोका जा सके। यदि त्रिज्या पर धातु बहुत पतली हो जाती है, तो आवास एक कमजोर बिंदु बन जाता है जो दुर्घटना के दौरान भयंकर विफलता का कारण बन सकता है।
जटिल ज्यामिति के लिए प्रगतिशील डाई स्टैम्पिंग
माउंटिंग ब्रैकेट और ग्रॉमेट जैसे घटकों के लिए, प्रगतिशील डाई स्टैम्पिंग गति और ज्यामितीय जटिलता प्रदान करती है। ESI द्वारा घुटने एयरबैग ग्रॉमेट पर केस अध्ययन 0.1 मिमी सहिष्णुता वाले भागों को बनाने के लिए 24-स्टेशन वाले प्रगतिशील उपकरण के उपयोग पर प्रकाश डालता है। इस विधि में एक धातु पट्टी को कई स्टेशनों से गुजारा जाता है—एक साथ कटिंग, मोड़ना और आकार देना—एक वर्ष में एक मिलियन से अधिक इकाइयों की दर से पूर्ण भाग उत्पादित करने के लिए।
निर्माताओं के लिए अक्सर प्रारंभिक मान्यीकरण से बड़े पैमाने पर उत्पादन तक इन जटिल प्रक्रियाओं को स्केल करने की चुनौती होती है। शाओयी मेटल तकनीक इसका समाधान करने के लिए त्वरित प्रोटोटाइपिंग (उदाहरण के लिए, परीक्षण के लिए 50 इकाइयाँ) और उच्च मात्रा वाले उत्पादन के बीच का अंतर पाटने वाले व्यापक स्टैम्पिंग समाधान प्रदान करते हैं, जिससे नियंत्रण आर्म और सबफ्रेम जैसे महत्वपूर्ण घटक एयरबैग भागों के साथ-साथ वैश्विक OEM मानकों को पूरा करते हैं।
उन्नत सर्वो प्रेस तकनीक
आधुनिक एयरबैग स्टैम्पिंग नौकरी के अद्वितीय तनाव को संभालने के लिए सर्वो प्रेस तकनीक का भी उपयोग करती है। पारंपरिक प्रेस में उच्च-शक्ति वाले इस्पात को स्टैम्प करते समय उत्पन्न होने वाले उच्च झटका भार के साथ संघर्ष कर सकते हैं। काइंट्रोनिक्स बताते हैं कि सर्वो-नियंत्रित एक्चुएशन सटीक बल और स्थिति नियंत्रण की अनुमति देता है, जिससे प्रक्रिया के दौरान गुणवत्ता जांच संभव होती है जो स्ट्रोक के दौरान तुरंत दोषों का पता लगा सकती है, बजाय उत्पादन के बाद निरीक्षण के।
सामग्री विज्ञान: इस्पात ग्रेड और आकृति देने की क्षमता
एयरबैग घटक स्टैम्पिंग में सामग्री चयन आकृति देने की क्षमता (उत्पादन के लिए) और उच्च तन्य शक्ति (सुरक्षा के लिए) के बीच एक समझौता है।
- 1008 ठंडा-रोल्ड इस्पात: के अनुसार धातु प्रवाह , यह इन्फ्लेटर हाउसिंग और डिफ्यूज़र के लिए उद्योग का मुख्य साधन है। यह उत्कृष्ट लचीलापन प्रदान करता है, जिससे बिना दरार के गहरा खींचना संभव होता है, जबकि तैयार पात्र के लिए पर्याप्त शक्ति भी प्रदान करता है।
- उच्च-शक्ति वाला कम-मिश्र धातु (HSLA) इस्पात: लोड के तहत विरूपण का प्रतिरोध करने वाले संरचनात्मक घटकों जैसे एंड कैप और माउंटिंग ब्रैकेट के लिए उपयोग किया जाता है। HSLA ग्रेड माइल्ड स्टील की तुलना में उच्च यील्ड स्ट्रेंथ प्रदान करते हैं, लेकिन फॉर्मिंग के लिए उच्च टनेज प्रेस की आवश्यकता होती है।
- गहरी ड्राइंग गुणवत्ता (DDQ) इस्पात: अत्यधिक गहराई-से-व्यास अनुपात वाले भागों के लिए, फॉर्मिंग प्रक्रिया के दौरान फटने के जोखिम को कम करने के लिए DDQ इस्पात का निर्दिष्ट किया जाता है।
- 304 स्टेनलेस स्टील: मुख्य रूप से फ़िल्टर स्क्रीन और इन्फ़्लेटर द्वारा उत्पन्न गर्म गैस के खिलाफ संक्षारण प्रतिरोध और तापीय स्थिरता की आवश्यकता वाले आंतरिक घटकों के लिए उपयोग किया जाता है।
इंजीनियरिंग चुनौतियाँ और गुणवत्ता आश्वासन
एयरबैग निर्माण में "शून्य-दोष" आदेश कोई जुमला नहीं है; यह शाब्दिक रूप से एक आवश्यकता है। क्षेत्र में एक भी विफलता घातक परिणाम और बड़े पैमाने पर वापसी का कारण बन सकती है। इस प्रकार, इंजीनियरिंग का ध्यान भविष्यवाणी मॉडलिंग और लाइन में मान्यीकरण की ओर भारी मात्रा में स्थानांतरित हो जाता है।
स्प्रिंगबैक और वर्क हार्डनिंग का प्रबंधन
जैसे-जैसे निर्माता वजन कम करने के लिए मजबूत सामग्री की ओर बढ़ रहे हैं, स्प्रिंगबैक (फॉर्मिंग के बाद धातु का अपने मूल आकार में लौटना) जैसी घटनाएं और अधिक स्पष्ट हो जाती हैं। इन व्यवहारों की भविष्यवाणी करने और टूल डिजाइन चरण में उनकी भरपाई करने के लिए उन्नत सिमुलेशन सॉफ्टवेयर (फाइनिट एलिमेंट एनालिसिस या FEA) अनिवार्य है। इसके अतिरिक्त, गहरी ड्रॉइंग के कारण कार्य दृढीकरण होता है, जहां फॉर्मिंग के दौरान धातु भंगुर हो जाती है। प्रक्रिया इंजीनियर सामग्री की तन्यता बनाए रखने के लिए ड्रॉ गति और स्नेहन को सावधानीपूर्वक नियंत्रित करना चाहिए।
डाई के अंदर सेंसिंग और सत्यापन
शीर्ष-स्तरीय निर्माता सीधे स्टैम्पिंग डाई में गुणवत्ता आश्वासन एकीकृत करते हैं। ऐसी तकनीकें जैसे डाई के अंदर दबाव परीक्षण और विज़न निरीक्षण सुनिश्चित करें कि प्रेस से निकलने से पहले हर भाग की जांच की गई हो। बर्स्ट डिस्क के लिए, अपरिवर्तनशीलता सर्वोच्च महत्व की है; यह सुनिश्चित करने के लिए कि डिस्क ठीक उसी डिज़ाइन किए गए दबाव पर फटे, स्कोरिंग गहराई को माइक्रॉन के भीतर नियंत्रित किया जाना चाहिए। किसी भी विचलन से मशीन तुरंत रुक जाती है, जिससे आपूर्ति श्रृंखला में दोषपूर्ण भागों के प्रवेश को रोका जा सके।
परिशुद्धता जान बचाती है
एयरबैग घटक स्टैम्पिंग उच्च-मात्रा विनिर्माण और पूर्ण इंजीनियरिंग परिशुद्धता के संगम का प्रतिनिधित्व करता है। इन्फ्लेटर हाउसिंग की गहराई-ड्रॉन अखंडता से लेकर बर्स्ट डिस्क के कैलिब्रेटेड रिलीज तक, प्रक्रिया का हर कदम कठोर सुरक्षा मानकों द्वारा शासित होता है। ऑटोमोटिव OEMs के लिए, स्टैम्पिंग भागीदार का चयन करते समय केवल प्रेस क्षमता की जांच ही नहीं, बल्कि उनकी उन्नत धातु विज्ञान, अनुकरण और लाइन-में गुणवत्ता सत्यापन को एक निर्बाध उत्पादन कार्यप्रवाह में एकीकृत करने की क्षमता का भी मूल्यांकन करना शामिल है।
अक्सर पूछे जाने वाले प्रश्न
1. एयरबैग के लिए उपयोग की जाने वाली धातु स्टैम्पिंग के प्राथमिक प्रकार क्या हैं?
दो प्राथमिक विधियां हैं डीप ड्रॉ स्टैम्पिंग और प्रोग्रेसिव डाई stamping . गहरे खींचने का उपयोग इन्फ़्लेटर हाउसिंग जैसे खोखले, बेलनाकार भागों के लिए किया जाता है क्योंकि यह एक निर्विघ्न, उच्च-दबाव पात्र बनाता है। प्रगतिशील डाई स्टैम्पिंग का उपयोग ब्रैकेट, ग्रॉमेट और डिफ्यूज़र जैसे जटिल, बहु-विशेषता वाले भागों के लिए किया जाता है, जो जटिल ज्यामिति के उच्च-गति उत्पादन की अनुमति देता है।
2. एयरबैग स्टैम्पिंग में सबसे आम सामग्री कौन सी हैं?
1008 कोल्ड-रोल्ड स्टील हाउसिंग और डिफ्यूज़र के लिए व्यापक रूप से उपयोग किया जाता है क्योंकि इसकी उत्कृष्ट आकृति बनाने की क्षमता होती है। 304 स्टेनलेस स्टील ऊष्मा और संक्षारण प्रतिरोध की आवश्यकता वाले स्क्रीन और फ़िल्टर के लिए सामान्य है। HSLA (हाई-स्ट्रेंथ लो-अलॉय) स्टील का उपयोग संरचनात्मक घटकों के लिए किया जाता है जो तन्य ताकत के उच्च स्तर की आवश्यकता रखते हैं ताकि तैनाती बलों का सामना किया जा सके।
3. एयरबैग प्रणालियों में बर्स्ट डिस्क्स महत्वपूर्ण क्यों हैं?
बर्स्ट डिस्क्स सटीक दबाव राहत वाल्व के रूप में कार्य करते हैं। निर्दिष्ट दबाव पर फटने के लिए उन्हें विशिष्ट स्कोर लाइन या मोटाई के साथ स्टैम्प किया जाता है। इससे यह सुनिश्चित होता है कि टक्कर के दौरान एयरबैग सही गति और बल के साथ फूल जाए। यदि स्टैम्पिंग सहनशीलता गलत है, तो एयरबैग बहुत धीमे तैनात हो सकता है या फट सकता है, जिससे चोट लग सकती है।