 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN

Kuinka paljon autoteollisuuden muovaukset maksavat? Yksikköhinta vs. työkalut
Kuinka paljon autoteollisuuden muovaukset maksavat? Yksikköhinta vs. työkalut
Automaattiteollisuuden mukautetun leikkausmuotin hinta koostuu kahdesta osasta: yksikertaisesta työkaluinvestoinnista ja toistuvasta yksikköhinnasta. Omaan tarjousaineistoomme perustuen yksinkertaisen leikattavan tai reikätyön muotti maksaa tyypillisesti 1 000–5 000 dollaria, keskitasoinen edistävä muotti kiinnikkeille, pitimille ja kiinnityslevyille 10 000–30 000 dollaria ja monimutkainen edistävä muotti alustan ja jousitusosien valmistukseen 20 000–50 000 dollaria tai enemmän. Yksikköhinta määräytyy pääasiassa materiaalista, puristinaikasta ja jätteistä.
Yksinkertaisemmin sanottuna: Kokonaishinta = Työkaluinvestointi + (yksikköhinta × määrä) tässä artikkelissa selitetään, miten kumpikin osa muodostuu, mikä muotti sopii mihinkin tuotantomäärään ja miksi kaksi eri toimittajaa voi antaa hyvin erilaisia tarjouksia samasta osasta.
Tyypillinen työkaluinvestointi osatyypin mukaan
Nämä ovat viitealueita työkaluhuoneiltamme yleisimmille automaattiteollisuuden leikkausmuoteille. Osastasi tehdään tarjous omien piirustusten perusteella, mutta useimmat hankkeet sijoittuvat näille alueille.
|
Nelosuunnikksen tyyppi |
Tyypilliset osat |
Viittaus hinta (USD) |
Tyypillinen vuosittainen tuotantomäärä |
|
Yksinkertainen leikkaus- tai reikämuotti |
Pesurit, tasolevyt, yksinkertaiset kiinnikkeet |
$1,000–5,000 |
Enintään noin 100 000 |
|
Yksitoiminen muotoilumuotti |
Taivutettuja, reunustettuja ja yksinkertaisesti muotoiltuja osia |
$2,000–8,000 |
10,000–100,000 |
|
Yhdistetty leikkausvarsi |
Tarkkuuslevyjä, pesäkkeitä, liittimiä |
$4,000–12,000 |
50,000–300,000 |
|
Pieni edistävä muotti |
Pieniä tarkkuuspuristusosia autoihin |
$5,000–15,000 |
100,000–1,000,000 |
|
Keskikokoinen edistävä muotti |
Pidikkeitä, kiinnikkeitä, kiinnityslevyjä |
$10,000–30,000 |
100,000–1,000,000+ |
|
Monimutkainen edistävä muotti |
Alustan kiinnikkeitä, jousitusosia |
$20,000–50,000+ |
300,000–2,000,000 |
|
Siirto-muotti |
Suuria alustan ja rakenteellisia osia |
$30,000–100,000+ |
100,000–1,000,000+ |
Syvänvetodiepejä, korkean monimutkaisuuden edistäviä diepejä ja suuria siirtodiepejä varten katso täysi jakelu leikkausdiepin kustannukset .
Työkalut vs. yksikköhinta: miksi leikkaus halpenee määrän kasvaessa
Leikkaus käyttäytyy eri tavoin kuin laserleikkaus tai CNC-koneistus. Näissä prosesseissa kappaleen hinta pysyy suhteellisen vakiona, olipa tilausmäärä 100 tai 10 000 kappaletta. Leikkauksessa suurin osa kustannuksista menee diepiin alussa, ja sen jälkeen jokaisen kappaleen tuotanto on hyvin halpaa. Mitä enemmän kappaleita diepi tuottaa, sitä pienempi osuus työkalukustannuksista on kussakin kappaleessa.
Työkalut kattaa diepin suunnittelun, diepteräksen ja koneistuksen, kokoonpanon sekä kokeiluvaiheen, jossa diepiä säädettään, kunnes se tuottaa piirustuksen mukaisia kappaleita. Se maksetaan kerran.
Kappalehinta kattaa materiaalin, puristinaikan, työvoiman, toissijaiset operaatiot kuten kierreporaus, hitsaus tai pinnoitus, pakkaamisen ja yleiskustannukset. Se maksetaan jokaisesta kappaleesta.
Kuinka arvioida yksikköhintaa
Manuaalinen arvio perustuu neljään vaiheeseen. Simulaatio-ohjelmisto voi tarkentaa lukuja monimutkaisen geometrian tapauksessa, mutta logiikka on sama.
1. Nettomateriaalikustannus
Aloita osan tyhjäalueella tai nauhalla ja kerro se paksuudella ja tiukkuudella saadaksesi raakapainon. Leikkaamisen jäljelle jäävä runko on romua, jolla on myyntiarvo.
Materiaalikustannus = (Raakapaino × Materiaalin hinta/kg) − (Romupaino × Romun arvo/kg)
Useimmille teräsosille materiaali on suurin yksittäinen osa kappaleen hintaa, miksi nauhan asettelulla ja sijoittelulla on niin suuri merkitys. Parempi nauhan asettelu voi nostaa materiaalin hyötyosuutta useita prosenttiyksikköjä, ja suurilla tuotantomäärillä tämä tarkoittaa todellista rahaa.
2. Puristinaika
Jokaisella puristimella on tuntihinta, joka nousee tonnauksen ja alustan koon mukaan. Jaa se tunnissa tuotettujen osien määrällä ja ota huomioon nauhanvaihdot, huolto ja käyttökatkokset.
Puristinkustannus kappaleelta = Tuntihinta ÷ (Iskut tunnissa × Osia iskussa × Tehokkuus)
3. Toissijaiset toimenpiteet
Näihin osiin lisätään osakohtaisesti tapahtuvat toimenpiteet, kuten naputus, hitsaus, CNC-koneistus kriittisille ominaisuuksille, sähkökromaus tai pinnoitus sekä pakkaus. Kun nämä tehdään samassa tehtaassa, kustannuksista poistuvat toimittajien väliset käsittely- ja kuljetuskustannukset.
4. Työkalujen kulumisen jakaminen
Jakaa muottikustannus ohjelman aikana valmistettavien osien määrän kesken.
Työkalukustannus osaa kohden = Muottisijoitus ÷ Koko elinkaaren tuotantomäärä
Ota esimerkiksi keskitasoinen edistävä muotti, jonka hinta on 20 000 dollaria. 500 000 osan tuotantomäärällä se lisää kustannusta jokaiseen osaan 0,04 dollaria. 5 000 osan tuotantomäärällä sama muotti lisää kustannusta jokaiseen osaan 4,00 dollaria – siksi pienemmän tuotantomäärän projekteissa tarvitaan yleensä erilainen työkalustrategia, ei pelkästään alhaisempaa hintaa.
Mikä muotti sopii tuotantomäärällesi
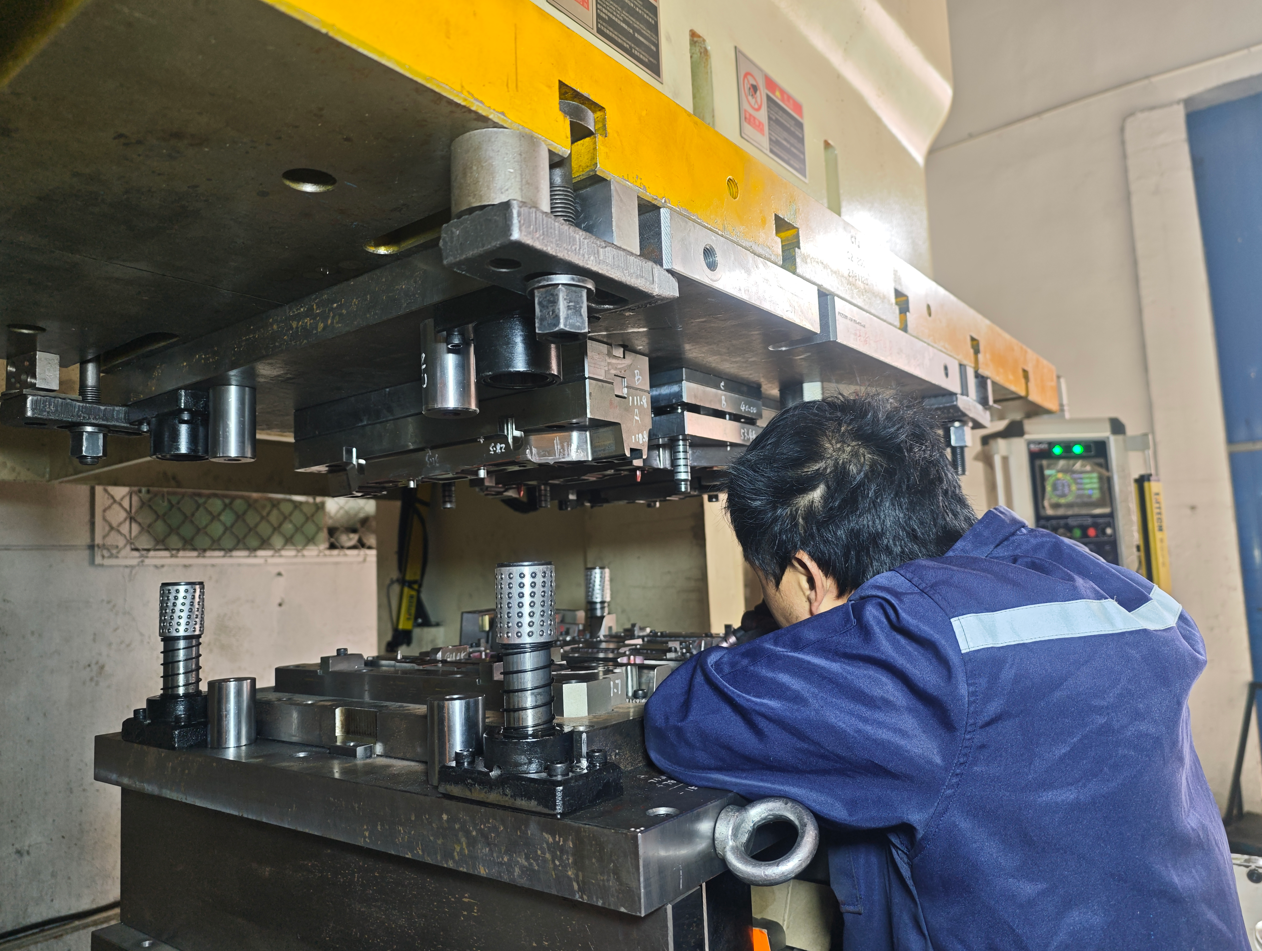
Tärkein kustannuspäätös tehdään jo ennen muotin suunnittelua: mikä työkalutyypin tuotantomäärä oikeuttaa.
Yksinkertaiset leikkaus-, rei’itys- ja yksitoimiset muotit soveltuvat tuotantomääriin, jotka ovat noin 100 000 osaa vuodessa. Työkalut ovat edullisia, mutta jokainen toiminto vaatii omaa puristusiskuaan ja käsittelyä, joten yksikköhinta on korkeampi.
Edistävät muotit otetaan käyttöön noin 100 000 osaa vuodessa. Useita toimintoja suoritetaan yhdellä nauhalla, ja jokaisella iskulla valmistuu yksi osa, mikä johtaa merkittävään kustannusten alenemiseen per osa. Monimutkaiset alustan ja jousitusjärjestelmän osat valmistetaan yleensä edistävillä muoteilla vuositasolla 300 000–2 000 000 osaa.
Siirtomuotit soveltuvat osiin, jotka ovat liian suuria tai liian syviä edistävälle nauhalle, yleensä 100 000 osaa vuodessa tai enemmän.
Prototyypeille ja validointierille käytämme pehmeää työkaluvarustusta tai yksitoimintoisia muotteja, jotta ohjelma voi suorittaa suunnittelun ja prosessin validoinnin ennen kovien työkalujen hankintaa.
Miksi sama osa saa hyvin erilaisia tarjouksia
Ostajat ovat usein yllättynyt, kun kaksi samasta piirroksesta annettua tarjousta eroaa kahdella tai useammalla kertaa. Yleensä kumpikaan toimittaja ei ole väärässä; he ovat tehneet erilaisia oletuksia. Nämä ovat tekijöitä, joita insinöörimme arvioivat tärkeimpinä:
|
Kustannustekijä |
Vaikutus |
Miksi tästä on merkitystä |
|
Osan geometria |
Erittäin korkea |
Monimutkainen muovaus vaatii enemmän toimintoja ja mekanismeja |
|
Asemien määrä |
Erittäin korkea |
Enemmän asemia tarkoittaa enemmän muottikomponentteja, koneistusta ja kokoonpanoa |
|
Vaadittu työkalun kesto |
Erittäin korkea |
Pitkäikäisissä muoteissa tarvitaan parempaa terästä, lämmönkäsittelyä ja keskitettäviä osia |
|
Kammechanismit |
Erittäin korkea |
Sivusuuntaiset kammit lisäävät mekanismeja ja koneistuskustannuksia |
|
Osan koko |
Korkea |
Suuremmat muotit vaativat enemmän terästä, suurempia koneita ja enemmän kokoonpanotilaa |
|
Materiaalin vahvuus |
Korkea |
Korkealujuus-teräkset vaativat vahvempaa ja kulumisresistentimpää muottisuunnittelua |
|
Toleranssi |
Korkea |
Tiukemmat toleranssit tarkoittavat tarkempaa koneistusta ja tarkastusta |
|
Automaatio |
Korkea |
Automaattinen syöttö, siirto ja muotin sisäinen tarkastus lisäävät järjestelmän monimutkaisuutta |
|
Asiakkaan standardi |
Korkea |
OEM- ja Tier-1-muottistandardit, kuten VW tai Mercedes, lisäävät suunnittelutyötä ja validointityötä |
|
Materiaalin paksuus |
Keskitasoinen |
Vaikuttaa puristimen voimaan, muottivälykseen ja muottirakenteeseen |
|
Kokeilu ja validointi |
Keskitasoinen |
Suuret tai monimutkaiset muotit vaativat enemmän kokeiluja ja korjauksia |
Käytännön opetus: vertaa tarjouksia samoilla oletuksilla. Pyydä jokainen toimittaja ilmoittamaan muottityyppi, työasemien lukumäärä, takattu työkalun käyttöikä, muottiteräs ja asiakkaan standardi, jonka mukaan tarjous on laadittu. Halvempi muotti, joka on suunniteltu lyhyempää käyttöikää varten, ei ole halvempi muotti.
Miten materiaali vaikuttaa kustannuksiin
Alhaisen hiilipitoisuuden teräkset, kuten DC01 ja DC04, ovat perustaso. Korkean lujuuden teräkset, kuten S355MC ja S420MC, lisäävät puristusvoimaa ja vaativat taipumisen hallintaa. Korkealujuus- ja edistyneet korkealujuusteräkset, kuten S460MC, S500MC ja DP600, vaativat vahvempia muotteja, joilla on parempi kulumiskestävyys, ja ne ovat herkempiä halkeamille ja taipumiselle. Ruisuteras lisää kitkaa, tarttumista ja kulumista. Alumiini vaatii taipumisen hallintaa ja pinnansuojelua.
Kaikki nämä nostavat muottihintaa verrattuna alhaisen hiilipitoisuuden teräkseen, ja useimmat niistä vaikuttavat myös kappalehintaan hitaammalla puristusnopeudella tai tiukemmalla muottien huollolla.
Suunnitteluratkaisut, jotka alentavat kustannuksia
Osan kustannukset määrittyvät suurimmaksi osaksi piirroksen perusteella. Muutamalla yleisellä säännöllä niitä voidaan kuitenkin pitää alhaalla, vaikka oikeat arvot riippuvatkin aina materiaalista:
Taivutussäde. Pidä sisäinen taivutussäde ainakin materiaalin paksuuden suuruudeltaan, jos suunnittelu sallii sen, jotta vältetään halkeamia ilman ylimääräisiä toimenpiteitä.
Reiän etäisyys reunasta. Pidä reiät vähintään kaksi kertaa materiaalin paksuuden etäisyydellä reunasta ja taivutuksesta, jotta ne eivät vääntyisi muovauksen aikana.
Suvaitsevaisuudet. Sovella tiukkoja toleransseja vain toiminnallisille ominaisuuksille. Standardit leimattavien osien toleranssit ovat huomattavasti edullisempia kuin koneistusluokan toleranssit, ja kriittinen ominaisuus voidaan tarvittaessa koneistaa leimauksen jälkeen.
Nestaus. Muodot, jotka nestautuvat hyvin nauhalla, tuottavat vähemmän jätettä. Pienet muutokset ulkopiirissä voivat parantaa materiaalin hyötyosuutta huomattavasti.
Kustannukset, joita ei näy ensimmäisessä tarjouksessa
Validoinnista. Autoteollisuuden osat tarvitsevat PPAP dokumentaatio, kiinnitysten tarkistus ja CMM-aika. Nämä ovat todellisia kustannuksia, ja niistä tulee antaa tarjous etukäteen, ei niitä saa löytää vasta myöhemmin.
Muottien huolto. Työkalut tulee teroittaa ja kuluneet sisäosat vaihtaa. Budetoimme yleensä 10%muotin arvosta vuodessa, riippuen materiaalista ja tuotantomäärästä.
Teknisten muutosten aiheuttamat kustannukset. Muotin valmistumisen jälkeinen suunnittelumuutos vaatii muotin muokkaamista. Kun työkaluhuone ja puristushuone sijaitsevat samassa rakennuksessa, muutos voidaan tehdä nopeammin ja edullisemmin.
Logistiikassa. Kun yksi toimittaja valmistaa muotin ja samalla tuottaa tuotteita, muotti pysyy yleensä kyseisen toimittajan tehtaalla. Me toimimme näin: meidän punnerrusväreet muotit suunnitellaan ja valmistetaan sisäisesti Ninghaissa ja niillä tuotetaan omilla puristimillamme, joten painavia työkaluja ei tarvitse lähettää mihinkään ja säätöjen yhteydessä ei ole toista toimittajaa koordinoitavana. Asiakas omistaa edelleen maksamansa työkalut; me varastoitamme ja huolehdimme niistä tuotannon aikana.
Miten saan tarkan tarjouksen
Mitä täydellisempi pyyntö tarjouksesta (RFQ) on, sitä lähempänä ensimmäinen tarjous on lopullista hintaa. Liitä pyyntöön 2D-piirros ja 3D-malli revisionumeroineen, materiaalin laatu ja paksuus, vuosittainen ja elinkaaren kokonaismäärä, odotettu työkalun käyttöikä, pinnoitustarpeet, laadun kannalta kriittiset ominaisuudet, PPAP-taso ja mahdolliset asiakkaan työkalustandardit.
Jos hankit mukautetut autoteollisuuden leikkausosat ,lähetä meille piirustuksesi . Insinöörimme antavat teknisen analyysin 12 tunnissa ja virallisen tarjouksen 24 tunnissa, ja allekirjoitamme NDA-sopimuksen ennen tiedostojen jakamista.
UKK
Kuinka paljon mukautetut autoteollisuuden leikkausosat maksavat?
Hinta koostuu työkalukustannuksista ja yksikköhinnasta. Työkalukustannukset vaihtelevat yleensä 1 000–5 000 USD:lla yksinkertaiselle leikkaustyökalulle ja 20 000–50 000 USD:lla tai enemmän monivaiheiselle edistävälle työkalulle, jota käytetään esimerkiksi alustan tai jousitusjärjestelmän osien valmistukseen. Yksikköhinta riippuu pääasiassa materiaalista, puristinaikan kestosta, lisätoimenpiteistä ja tuotantomäärästä.
Onko leikkaus halvempaa kuin CNC-koneistus?
Pienillä tuotantomääriä ei yleensä leikata, koska muotin kustannukset on maksettava ensin. Kun tuotantomäärä kasvaa, leikkaus muuttuu huomattavasti edullisemmaksi osaa kohden, koska puristin tuottaa osan sekunneissa, kun taas koneistus vie minuutteja. Prototyypeille ja pienille erille koneistus tai pehmeä muottitekniikka on usein parempi vaihtoehto.
Tekeekö korkealujuinen teräs leikkauksesta kalliimpaa?
Kyllä. Luokat kuten S420MC, S500MC ja DP600 vaativat vahvempia, kulumisresistenttejä muotteja ja tarkempaa takaisinmuodon hallintaa, mikä nostaa muotin hinnan ja voi nostaa yksikköhintaakin hitaamman tuotantonopeuden ja lisätyn huollon vuoksi.
Miksi muottitarjoukset vaihtelevat niin paljon toimittajien välillä?
Koska toimittajat lähtevät erilaisista oletuksista muotin tyypistä, asemamäärästä, muotin käyttöiästä, muottiteräksestä ja asiakkaan standardeista. Vertaile tarjouksia samoilla oletuksilla ennen hintojen vertailua.
Kenellä on leikkausmuotti?
Asiakkaalla on omistusoikeus maksamansaan muottityöhön. Varastoitamme ja huollemme sitä tuotantokierroksia varten.
Kirjoittanut: Xungui Xu
Tarkistanut: Nansen, kansainvälisten liiketoimintojen johtaja
Viimeksi päivitetty: 2026.8.23