 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Stansning af automobilstik og terminaler: Præcisionsingeniørarbejde
TL;DR
Stansning af automobilleddere og terminaler er en højpræcisionsfremstillingsproces, der anvender progressiv værktøjsteknologi til at omforme metalstrimler til komplekse, ledende komponenter med tolerancer på mikronniveau. Denne proces er stærkt afhængig af valget af de rigtige kobberlegeringer—såsom messing, fosforbronze eller berylliumkobber—for at sikre signalkvalitet under de hårde betingelser med vibration og termisk cyklus, som findes i moderne køretøjer. Producenter skal overholde strenge standarder såsom USCAR-2 og IATF 16949 for at validere ydeevnen. For ingeniører og indkøbsspecialister afhænger succesen af at balancere materialeegenskaber med designgeometrier såsom press-fit-pins og sikre, at leverandører råder over robuste inline-inspektionssystemer med billedgenkendelse.
Engineering af forbindelsen: Stansningsprocessens økosystem
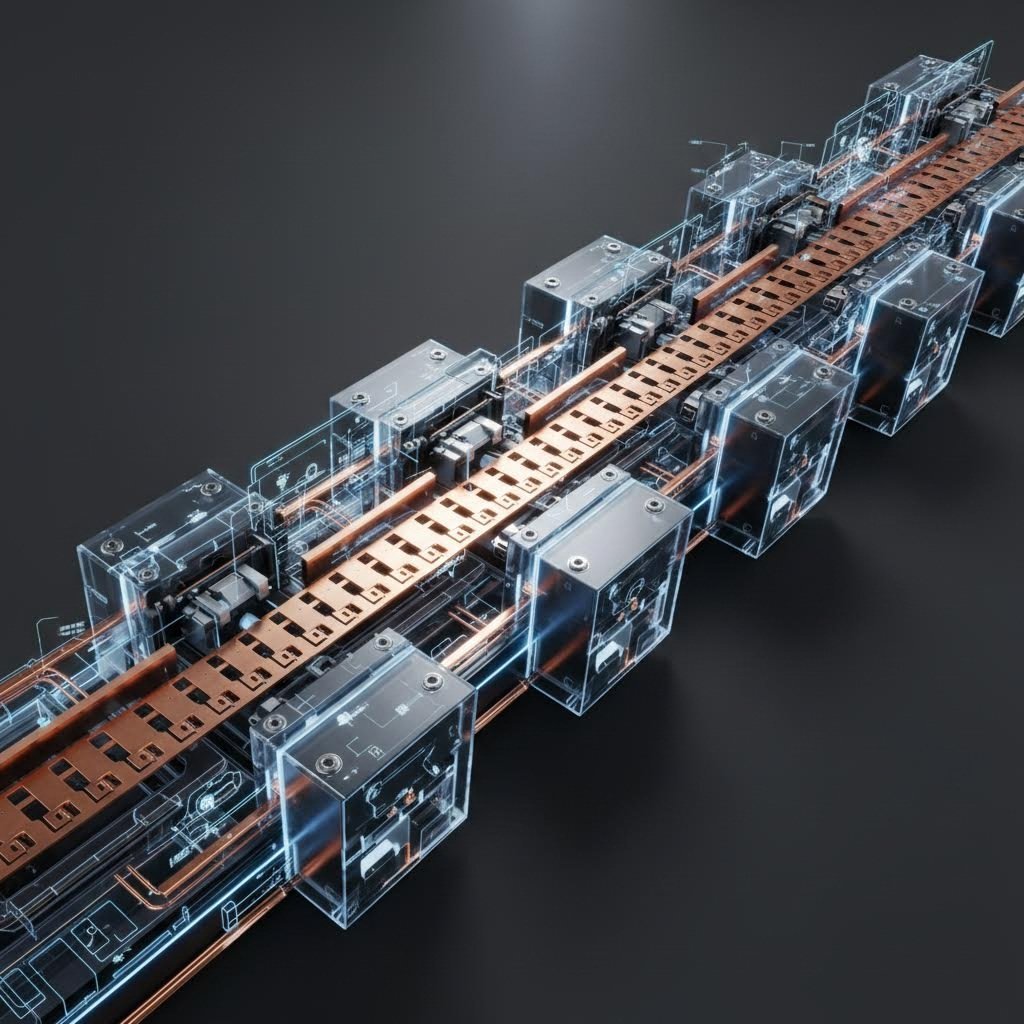
Produktionen af automobilterminaler går langt ud over simpel metalformning. Det er et økosystem centreret omkring højhastighedsprogressiv stansning , en metode, hvor et kontinuerligt metalbånd føres gennem en række stationer. Hver station udfører en specifik operation – punching, coining, bøjning eller skæring – inden emnet bevæger sig til næste station. Dette muliggør massiv produktion af komplekse geometrier med hastigheder, der ofte overstiger 1.000 slag i minuttet, hvilket er nødvendigt for at opfylde de store mængder, som automobil-OEM'er kræver.
Avancerede producenter integrerer "In-Die Assembly"-teknologier, hvor ekstra komponenter såsom skruer eller kontakter indsættes direkte under stansningsfasen. Denne konsolidering reducerer sekundær håndtering og forbedrer tolerancetolerance. Ifølge ledende virksomheder som KS Tooling , arbejdsgangen strækker sig ud over pressen og forbinder ofte stansning direkte med platering, formning og samletrin for at skabe en sammenhængende produktionslinje. Denne integration er afgørende for at opretholde strukturel integritet af de delikate terminaler.
Ved højvolumen automatisering, bliver komponenter typisk produceret "rulle-til-rulle" i stedet for som løse dele. Dette format gør det muligt for nedstrøms automatiske samlemaskiner at med høj hastighed opsamme og placere terminaler i stikkontakter. For at sikre fejlfri produktion i denne højhastighedsomgivelser, anvender top-leverandører som Wiegel avancerede vision-inspektionssystemer. Disse kameraer overvåger hver eneste pressestød, kontrollerer kritiske dimensioner og registrerer afvigelser i realtid, hvilket er absolut nødvendigt for sikkerhedskritiske automobilapplikationer.
Materialevidenskab: Legeringer til barske automobilmiljøer
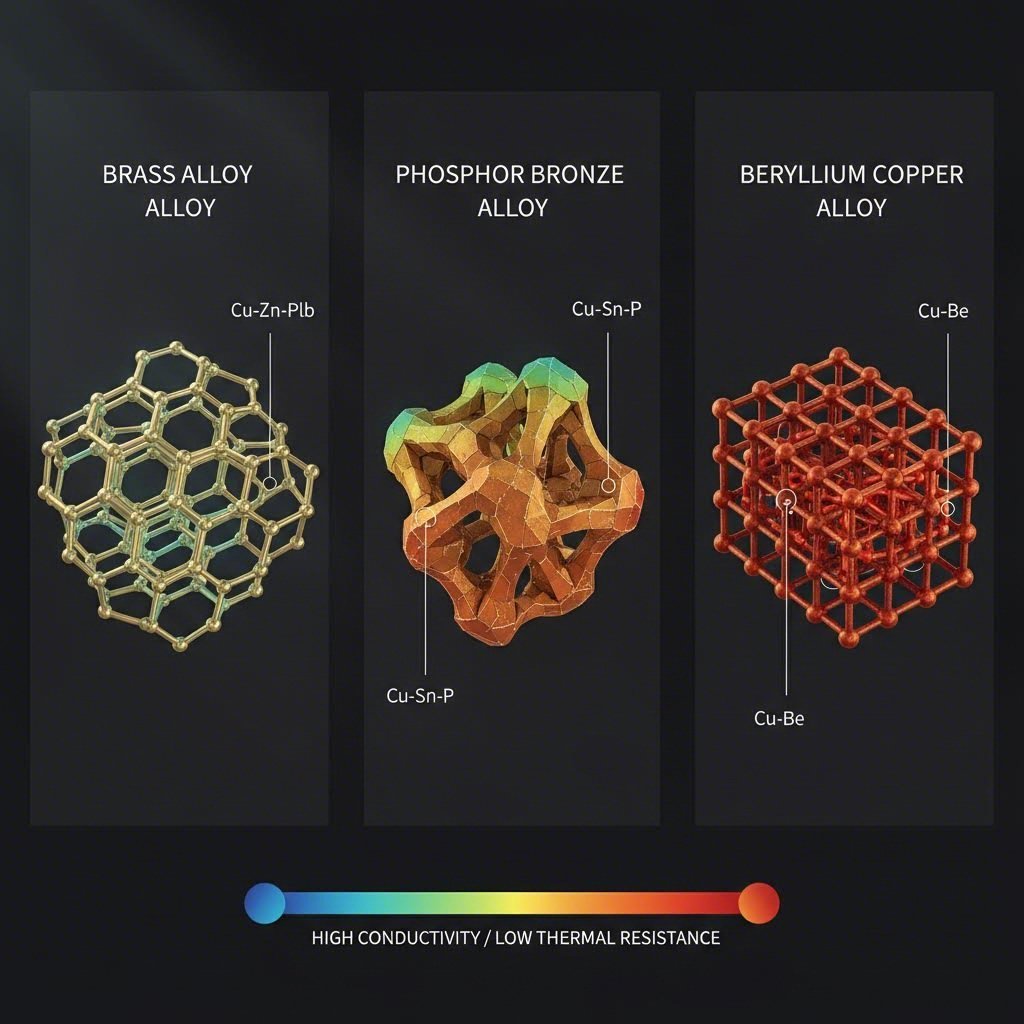
Valg af det rette grundmateriale er det tekniske fundament for enhver bilforbindelse. Materialet skal afbalancere elektrisk ledning med mekaniske egenskaber som udstødningsstyrke og spændingsrelaxationsmodstand, især i betragtning af de høje temperaturer under motorhjelmen. Valget af legering bestemmer terminalens evne til at opretholde kontaktstyrken i køretøjets levetid.
| Materielklasse | Fælles legering | Ydelsesegenskaber | Typisk Anvendelse |
|---|---|---|---|
| Messing | C26000 (patronbrass) | Høj ledningsevne (28% IACS), moderat styrke, lav pris. Ansvarlig for stressrelaxation over 110°C. | Standardkabinkonnektorer, ikke-kritisk signaloverførsel. |
| Fossilbrons | Artikel 369, stk. 1, litra a), nr. | Overlegen træthed og fjedreegenskaber sammenlignet med messing. Stabil op til ~ 130°C. | Sensorer, switches og terminaler, der kræver højere cyklus holdbarhed. |
| Beryllium kobber | C17200 (BeCu) | Højeste styrke og afslapningsmodstand. Udmærket til høje vibrationer og temperaturer op til 200°C. | Batterier, miniaturiserede ADAS-kontakter, motorstyring. |
Ud over basislegeringen spiller overflade-teknikken en central rolle. Plast forhindrer oxidation og "fretting-korrosion" mikro-bevægelser forårsaget af vibrationer, der kan isolere kontaktpunktet. Mens tinplacering er standard til almindelig brug, kræves guld eller sølv til højspændings EV-applikationer eller lavenergi-sensordata, hvor signalopholdbarhed er af største betydning. Fabrikanter som KS-terminaler understrege, at den korrekte kombination af basismateriale og plader er afgørende for at bestå saltsprøjtning og termisk stød valideringstest.
Kritiske geometriske og konstruktionsmæssige egenskaber
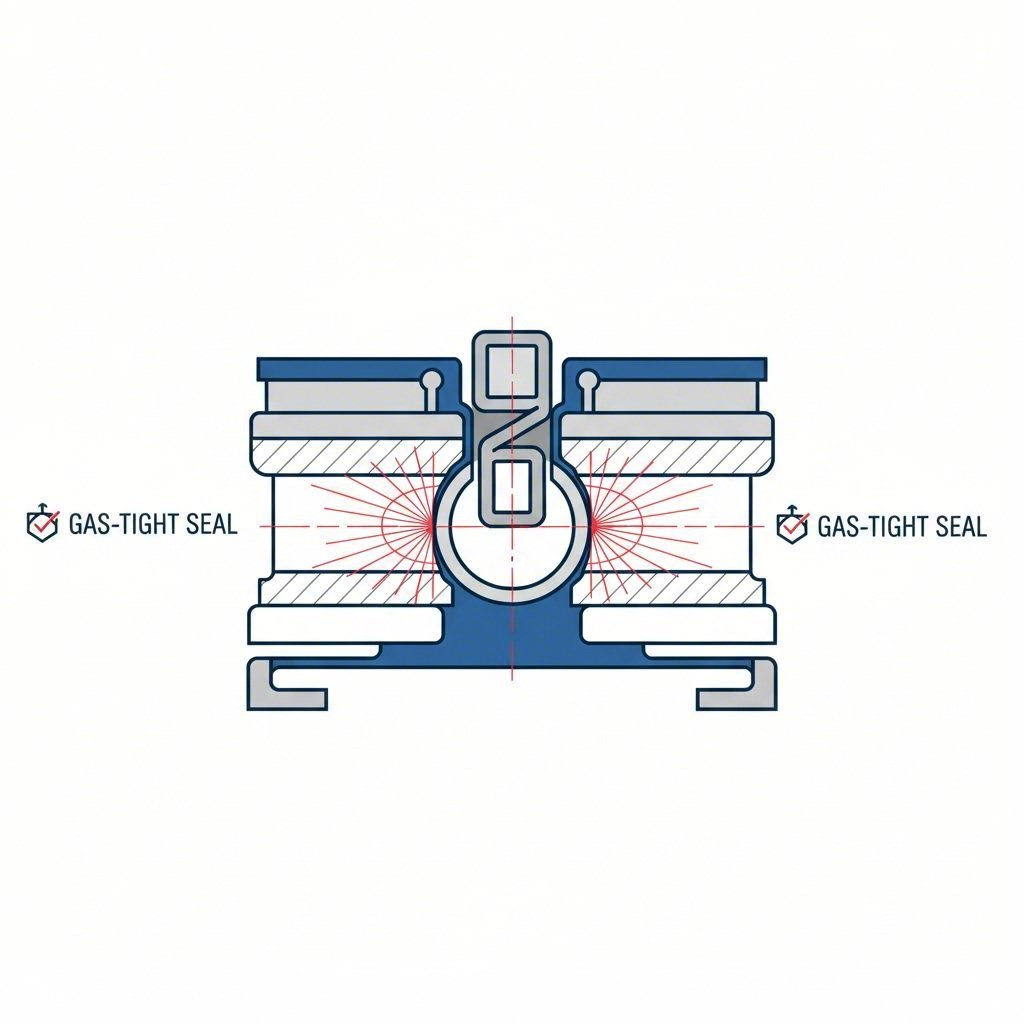
Geometrien af en stemplet terminal er funktionel, ikke blot strukturel. Moderne bilkonstruktioner er i stigende grad afhængige af Press-Fit-teknologi (overensstemmende pin) - Hvad? Denne "Nåleens Øje"-design gør det muligt at indsætte terminalen i en PCB uden loddning. Den kompatible sektion komprimeres elastisk under indføjelsen for at skabe en gasstærk grænseflade, hvilket eliminerer den termiske belastning ved loddning og giver en robust forbindelse, der kan modstå betydelige vibrationer.
Designere skal også skelne mellem forseglede og ikke-forseglede systemer. Til tilslutningsobjekter i motorrummet eller i hjulhullerne kræves IP67 eller IP69K-klassificeringer, hvilket kræver terminaler, der er konstrueret med specifikke fastholdelsesfunktioner til silikoneforseglinger. Omvendt bruger kabineelektronik ofte uforseglede konstruktioner for at spare plads og omkostninger. Teknologier som "skiving" bruges til at forme kontaktgrænsefladerne præcist, fjerner materiale for at skabe nye metal-til-metal kontaktzoner, der optimerer elektrisk strøm. T forbindelsesmuligheder bemærker, at stemplede og formede kontakter ofte er et omkostningseffektivt alternativ til bearbejdede faste kontakter til brug i store kabler uden at gå på kompromis med ydeevnen.
Standarder og validering: USCAR og IATF-rammen
I bilindustrien valideres præcision gennem strenge globale standarder. Den USCAR-2 denne specifikation er det nordamerikanske benchmark for prøvning af elektriske tilslutningssystemer til biler. Den klassificerer tilslutningsobjekter på grundlag af ydeevneniveauer, f.eks. Vibrationsklasse (V1 for chassis, V2 for motor) og Forseglingsklasse (S1 for uforseglet, S3 for højtryksspray). De europæiske OEM'er henviser ofte til standarden LV 214, som stiller tilsvarende strenge krav til krymførstens overvågning og kontaktfysik.
For selve fremstillingsprocessen IATF 16949 certificering er obligatorisk. Denne kvalitetsstyringsstandard sikrer, at stemplingsanlægets leverandør har en streng risikostyring (FMEA) og en processtyringsplan. Validering handler ikke kun om den sidste del, den kræver dokumentation af hele sporbarhedskæden. Leverandørerne skal ofte foretage interne tværsnitsanalyser for at kontrollere krympernes kompressionshastighed og pladeringsstykkelse og sikre, at hvert parti opfylder de tekniske specifikationer.
Indkøbsplan: Evaluering af stemplingsanlæg
Valg af en partner til stempling af bilstik og -terminaler kræver, at man ser ud over prisen pr. del. Indkøbsteam skal vurdere en leverandør's "Kapacitetsskala". Nøglemetrikkerne omfatter pressetonnage kapacitet og slaghastighed, men også evnen til at understøtte design for manufacturability (DFM). En kompetent leverandør bør tilbyde simuleringsstøtte til forudsigelse af materialfortynding og springback, før der fremstilles hårdværktøj.
For projekter, der kræver en overgang fra udvikling til masseproduktion, er smidighed afgørende. Fabrikanter som Shaoyi Metal Technology det er en af de vigtigste mål for de europæiske virksomheder, der er specialiseret i at overveje dette problem ved at tilbyde omfattende løsninger til stempling af biler, der spænder fra hurtig prototyping til produktion i store mængder. Med IATF 16949-certificering og trykkapacitet på op til 600 tons kan de levere kritiske komponenter som styringsarmer og underrammer, samtidig med at de overholder globale OEM-standarder. En suppliers evne til at skalere fra 50 prototyper til millioner af dele sikrer, at forsyningskæden forbliver uafbrudt under køretøjets lancering.
I sidste ende tilbyder den ideelle partner værditilvæksttjenester som eksempelvis intern værktøjsbyggeri, rulletæppe og overformning. Denne vertikale integration reducerer leveringstiderne og centraliserer ansvaret for kvaliteten, en kritisk faktor ved styring af den komplekse logistik i bilmontage.
Konklusion
Stansning af automobilstikforbindelser og terminaler er en disciplin, hvor materialevidenskab møder præcisionsingeniørarbejde. Pålideligheden i moderne køretøjer – fra sensorer til autonome køresystemer til højspændings-EL bil drivlinjer – afhænger af integriteten i disse stanskoponenter. Ved at forstå de finurlige aspekter ved progressiv stansbearbejdning, legeringsvalg og omfattende USCAR-validering kan ingeniører sikre, at deres design overlever vejens hårdeste forhold. Succes består i at samarbejde med certificerede leverandører, som behandler hver eneste mikrometer som et kritisk ydelsesmål.
Ofte stillede spørgsmål
1. Hvad er forskellen på stansede og drejede terminaler?
Stansede terminaler dannes ud fra en kontinuerlig metalstrimmel ved hjælp af en stans, hvilket gør dem ideelle til højvolumen produktion med lavere omkostninger og høj gentagelighed. Drejede terminaler fremstilles ud fra massivt materiale, hvilket giver større holdbarhed og strømtæthed, men til en væsentligt højere pris og langsommere produktionshastighed.
2. Hvorfor bruges Beryllium Kobber (BeCu) i automotivstikforbindelser?
Beryllium Kobber bliver valgt for dets ekseptionel styrke og modstand mod spændingsrelaksation, især ved høje temperaturer. Det bevarer sin fjederkraft over tid, hvilket sikrer, at stikforbindelsen forbliver tæt, selv efter mange års vibrationer og termiske cyklusser, hvilket er kritisk for sikkerhedssystemer.
3. Hvordan påvirker USCAR-2 standarden stikforbindelsesdesignet?
USCAR-2 fastlægger testprocedurer for ydelse, herunder modstand mod vibration, temperaturskok og fugt. Et stikforbindelsesdesign skal bestå disse specifikke "klasser" (f.eks. V1, S1) for at blive godkendt til brug i nordamerikanske køretøjer, hvilket påvirker geometri, materialevalg og låsemekanismer.