 Vi udstiller på Automechanika Frankfurt 2026 — 8. september | Hal 4.2, Stand M31 —
 EN


Hvordan skærer du metal uden at ødelægge kanten eller risikere kvæstelser
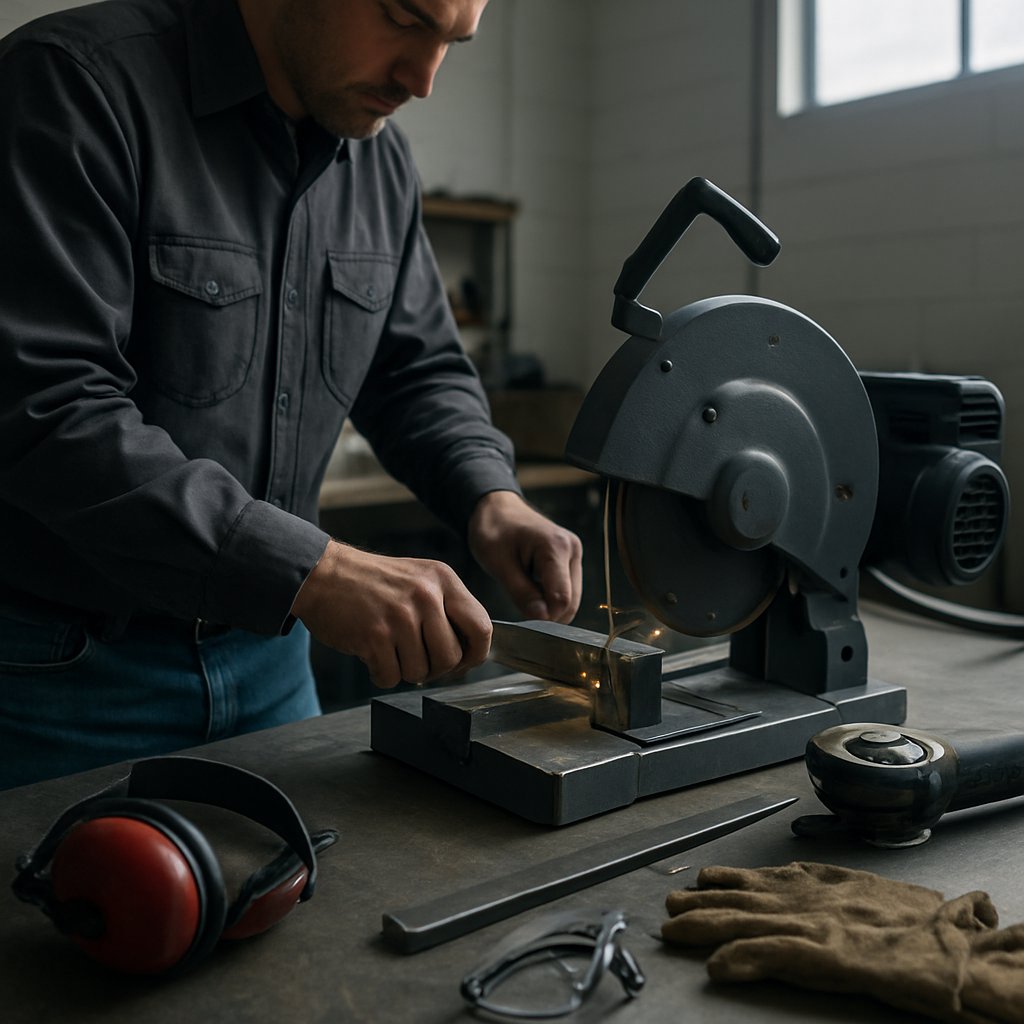
Sådan skærer du metal efter materiale og skærtype
Hvis du undrer dig over hvordan skærer du metal uden at ødelægge kanten , start med én idé: Der findes ikke ét enkelt værktøj, der passer til alle opgaver. Det bedste resultat afhænger af fem variable: metallet, dets tykkelse, formen, kvaliteten af den kant, du har brug for, og de værktøjer, du kan bruge sikkert.
Hvad påvirker den bedste måde at skære metal på
Den bedste måde at skære metal på ændrer sig, fordi metaller opfører sig forskelligt under varme, tryk og slibning. MSC forklarer, at jernholdige metaller indeholder et jernbaseret materiale eller en betydelig jernindhold, så denne gruppe omfatter kulstål og rustfrit stål. Ikke-jernholdige metaller, såsom aluminium, gør det ikke. Det er vigtigt, fordi spåndannelse, varme og værktøjsinteraktion ikke er den samme fra ét materiale til et andet.
- Type metal: Jernholdige og ikke-jernholdige metaller kræver ofte forskellige blad, skiver eller skærhastigheder.
- Tykkelse: Tynd plade skæres meget anderledes end tykkere materialer. Tynd plade betyder normalt letvægtsmateriale, der kan vibrere eller deformeres. Tykkere materialer henviser til stænger, plader eller konstruktionsdele, der kræver mere robuste metoder.
- Form: En flad plade, et rør, en stang eller en vinkeljern understøtter ikke snittet på samme måde.
- Skære kvalitet: Et groft snit er hurtigt og funktionsdygtigt, men kan efterlade spåner eller en ruere kant. Et afsluttende snit sigter mod en renere, mere præcis kant med mindre efterbehandling.
- Værktøj Adgang: Det, der skærer metal i en værkstedsmiljø, er måske ikke praktisk i en garage eller på en indkørsel.
Et hurtigt svar til de fleste hjemmeprojekter
Det sikreste udgangspunkt for de fleste hjemmelavede metalopgaver er først at vælge værktøjet efter materialet og tykkelsen, og derefter vælge mellem en hurtig grov snitning eller en renere afsluttende snitning.
For mange DIY-opgaver handler det om, hvordan man skærer metal, og det reduceres til håndholdte savse, knipsere eller en slibemaskine med den rigtige tilbehør. For større eller tykkere stål Service Steel bemærker, at almindelige metoder udvides til savning, plasma-, vandstråle-, laser- og flammebeskæring, hvor hver metode vælges ud fra tykkelse og nødvendig præcision. Hvis du bruger en skive eller et blad, skal du kontrollere producentens anbefalinger for anvendelse og maksimale driftsgrænser – ikke gætte dig frem. Weiler anbefaler specifikt, at omdrejningstallet for skiven matcher værktøjets specifikationer, og at du bruger den rigtige skivetype til både værktøjet og beskyttelsesdækslet. Det er her, gode snit begynder – og det er også her, sikre snit begynder.
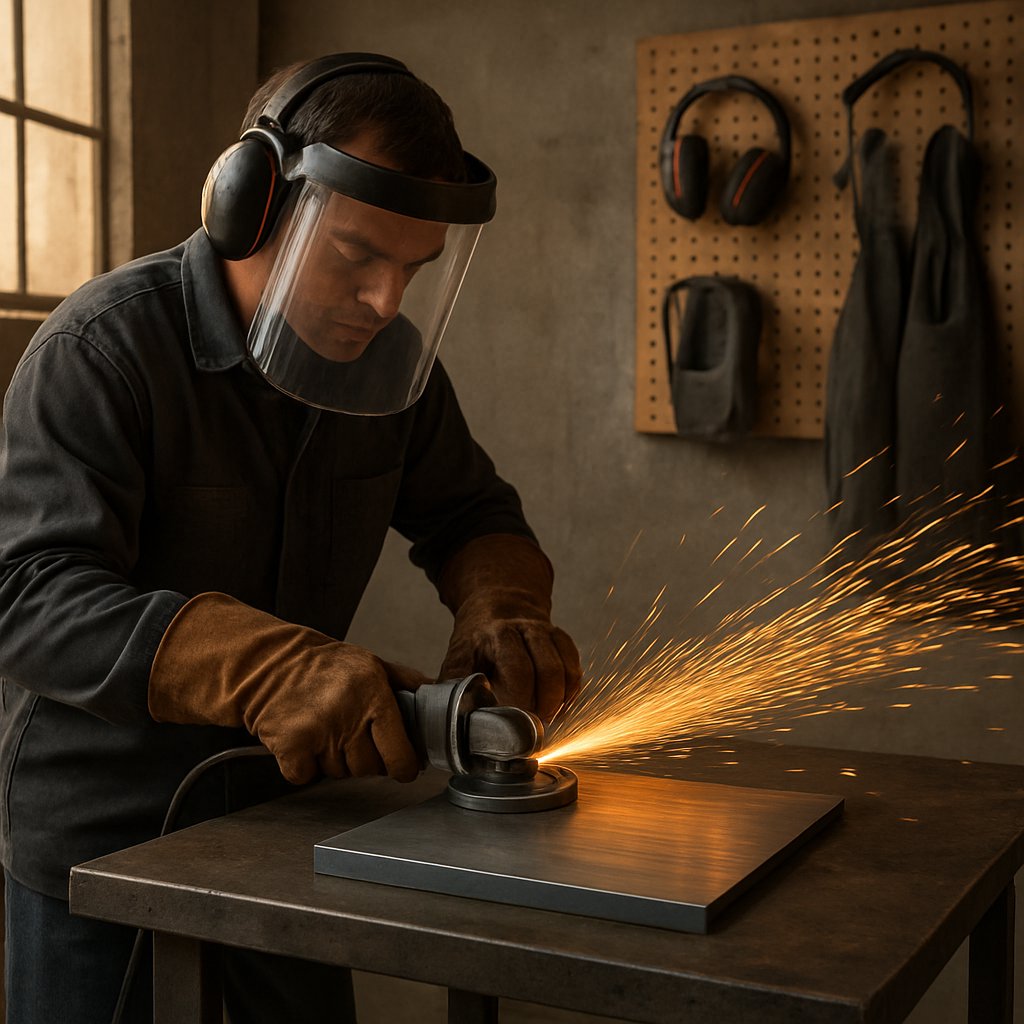
Sikker metalbeskæring fra start til slut
Godt resultat begynder, inden den første gnist eller spåner opstår. Tynd plade, der skæres med snips, giver skarpe kanter. At skære metal med en sav kan forårsage spån og tilbagekastning, hvis materialet glider. Slidende afskæringshjul frembringer gnister, varme og risiko for hjulbrud. Da hver metode har en anden risikoprofil, skal din sikkerhedsopsætning tilpasses værktøjet, tilbehøret og metallet.
Sikkerhed før skæringen starter
Et par kontroller kan forhindre de fleste fejl, som begyndere begår. Weilers sikkerhedsvejledning understreger, at man skal bruge den korrekte afskæringsskærm – ikke en slibeskærm – sammen med afskæringshjul på vinkelslibere. Den samme vejledning angiver, at hjulets hastighedsangivelse skal svare til eller overstige værktøjets hastighed, beskadigede hjul skal udskiftes, og afskæringshjul må aldrig bøjes til buede skæringer eller bruges til slibning. UConns vejledning om savs brug gentager samme princip for save: inspicer savbladet, hold skærmen på plads og tvæng ikke skæringen.
- PPE: Brug sikkerhedsbriller samt ansigtsbeskyttelse, høreværn, handsker, solidt fodtøj og tætsiddende tøj. Ved arbejde med mange gnister kan der også kræves flammehæmmende tøj eller en læderforklæd.
- Fastspænding: Spænd eller fastgør stykket, så det ikke kan bukke, dreje eller rulle. Rør skal blokeres, og snittet skal forblive åbent, så savklingen eller skiven ikke bliver klemt.
- Gnistkontrol: Ryd papir, opløsningsmidler, klude, savsspåner og brændstof fra området. OSHA-regler for varmt arbejde behandl nærliggende brændbare materialer som en alvorlig brandfare, og kræv, at de enten flyttes eller beskyttes.
- Ventilation: Skær ikke i dårligt ventilerede indendørs områder, grave eller lukkede rum uden tilstrækkelig luftcirkulation. Nogle skæreoperationer og materialer kræver mekanisk ventilation.
- Høreværn: Savse og slibemaskiner er så larmende, at ørepropper eller øreklapper bør bruges rutinemæssigt og ikke kun valgfrit.
- Håndtering af varmt metal: Frisnit efterlader varme spåner og varme ender. Lad dele køle af, isoler dem eller advare andre tydeligt, før de røres.
- Identificer metallet, og bekræft, at bladet eller skiven er mærket til det pågældende materiale og værktøj.
- Inspekter værktøjet, beskyttelsesdækslet, sidehåndtaget, ledningen eller batteriet samt forbrugsmaterialet for revner, manglende tænder, forvridning eller slitage.
- Ryd brandfarlige materialer væk, indstil gnistretningen og sikr, at ventilationen er tilstrækkelig.
- Støt og fastspænd arbejdsemnet, så snittet ikke lukker, klemmer eller ruller under snitningen.
- Tjek din stilling og greb, og start derefter værktøjet i en kontrolleret position, inden det kommer i kontakt med metallet.
Faremomenter under og efter snitningen
De fleste problemer opstår, når tilbehøret kommer i kontakt med metallet. Tilbagestød opstår, når et blad eller en skive blokeres, drejer sig eller rammer den forkerte zone. UConn advarer om, at den øverste fjerdedel af en afskærsavsskive er særligt udsat for tilbagestød, og dårlig fastspænding forværrer dette, da arbejdsemnet kan forskydes ind i snittet. Skive- eller bladfejl kan skyldes sidespænding, beskadigelse, forkert anvendelse, overspeed eller at man bruger for meget kraft i stedet for at lade værktøjet udføre snittet.
Når du skærer metal med en sav, skal du være opmærksom på vibrerende lyde, stigende vibration eller advarslen skjult i søgefrasen "hvis savens omdrejning falder under et snit". Denne hastighedsfald er ikke et tegn på, at du skal presse hårdere. Stop og tjek fødetrykket, savbladets stand, understøtningen samt om tilbehøret er egnet til materialet.
Hvis du har undret dig over "hvad er gnisterne ved metalbeskæring", skal du behandle dem som varme partikler med reel ildfare, ikke som uskyldig lys. Flyvende spåner kan skade øjnene, og varme fælser kan både skære og brænde samtidigt. Varmeophobning kan også forfarge kanten og gøre emnet sværere at håndtere sikkert. For læsere, der søger efter "hvad for metal kan ikke skæres med en slibemaskine eller en savzall", er den sikreste regel simpel: Skær ikke noget metal, som ikke er godkendt på bladet eller skiven, og vær ekstra forsigtig med hårdere speciallegeringer, der kan overopvarmes eller glasere almindelige tilbehør.
En sikker skæring er en kontrolleret sekvens, ikke et heldigt gennemløb. Den samme logik bliver til en gentagelig arbejdsgang på arbejdsbordet, i værkstedet eller ved savstolen.
En trinvis metal-skæringsservice til begyndere
De fleste begyndere har ikke brug for en anden rutine til hvert værktøj. De har brug for én gentagelig proces. Hvis din første tanke er: 'Hvordan skærer jeg metal uden at spilde materiale eller risikere en ru kant?', skal du bruge den samme rækkefølge hver gang: identificér metallet, planlæg skæringen, fastgør arbejdsemnet, match værktøjet, og rengør derefter kanten. Denne fremgangsmåde virker, uanset om du skærer metal med en sav, knips, eller en afskæringsskive.
Opsætningen betyder mere, end mange forventer. Weiler bemærker, at tyndere skæreskiver fjerner mindre materiale, kan forbedre præcisionen og genererer mindre varme. Cold Saw Shop påpeger også en simpel sandhed: Ukompatible udstyr kan føre til termisk skade, deformation, spild af materiale og dårlig overfladekvalitet. Så hvis du undrer dig over, hvordan du kan skære metal rent, så start med at betragte planlægning som en del af skæringen – ikke som en forsinkelse før den.
Den universelle metal-skæringsservice
- Identificer metallet. Afgør, om du skærer et jernholdigt metal som stål eller et jernfrit metal som aluminium. Materialetypen påvirker valget af savklinge og skive.
- Vælg skæringstypen. Afgør, om du har brug for en lige skæring, en kurve, en hurtig grovskæring eller en renere finish-skæring.
- Mål og mærk omhyggeligt. Brug en tydelig linje og marker den side, der skal kasseres, så du ved, hvor tilbehøret skal følge.
- Støt og spænd arbejdsemnet. Stabil støtte reducerer vibrationer, forhindrer rundt materiale i at rulle og hjælper med at forhindre klemning.
- Vælg den korrekte klinge eller skive. Tilpas tilbehøret både til værktøjet og metallet. Cold Saw Shop adskiller jernholdige klinger til stål og rustfrit stål fra ikke-jernholdige klinger til aluminium og messing. Ved slibende skæring påvirker også skivens type og tykkelse kontrol og overfladekvalitet.
- Start snittet forsigtigt. Lad klingen eller skiven etablere en bane, inden du øger tilførselspresset.
- Hold konstant kontrol. Følg linjen og lad værktøjet gøre arbejdet. Hvis det vibrerer, bremses kraftigt eller afviger fra banen, skal du standse og rette opsætningen.
- Lad materialet køle af, hvis det er nødvendigt. Varme påvirker både sikkerheden ved håndtering og kantkvaliteten.
- Fjern spåner. Stykket er ikke rigtig færdigt, før skarpe spåner er fjernet. I dets proces til aluminiumsaftrimning, Winsen omfatter afgrænsning og rengøring som en standardafslutningsproces.
Fra måling til afgrænsning
Svaret på, hvordan man skærer rent igennem metal, er normalt ikke mere kraft. Det er bedre mærkning, bedre understøttelse og det rigtige forbrugsmateriale. En lille fejl i mærkningen bliver senere et dårligt pasform. Et løst emne kan vibrere og trække snittet ud af linjen. En forkert matchet savskive eller slibeskive kan skabe mere varme og mere efterbehandling. For alle, der lærer at skære metal hjemme, betyder disse små indstillingsvalg ofte mere end værktøjets rå kraft.
- At tvinge værktøjet i stedet for at lade det skære.
- At bruge den forkerte savskive eller slibeskive til metallet.
- At skynde sig i begyndelsen og springe ud af linjen.
- At undlade at bruge klemmer og i stedet prøve at holde emnet med hånden.
- At ignorere varmeopbygning og røre ved kanten for tidligt.
- At undlade afgrænsning efter, at snittet er fuldført.
Hvis du har spurgt dig selv, hvordan man skærer metal med færre fejl, så gem denne arbejdsgang og gentag den, indtil den føles automatisk. Sekvensen forbliver velkendt, selv når værktøjet ændres, og det er præcis her, at valget af værktøj begynder at påvirke resultatet.
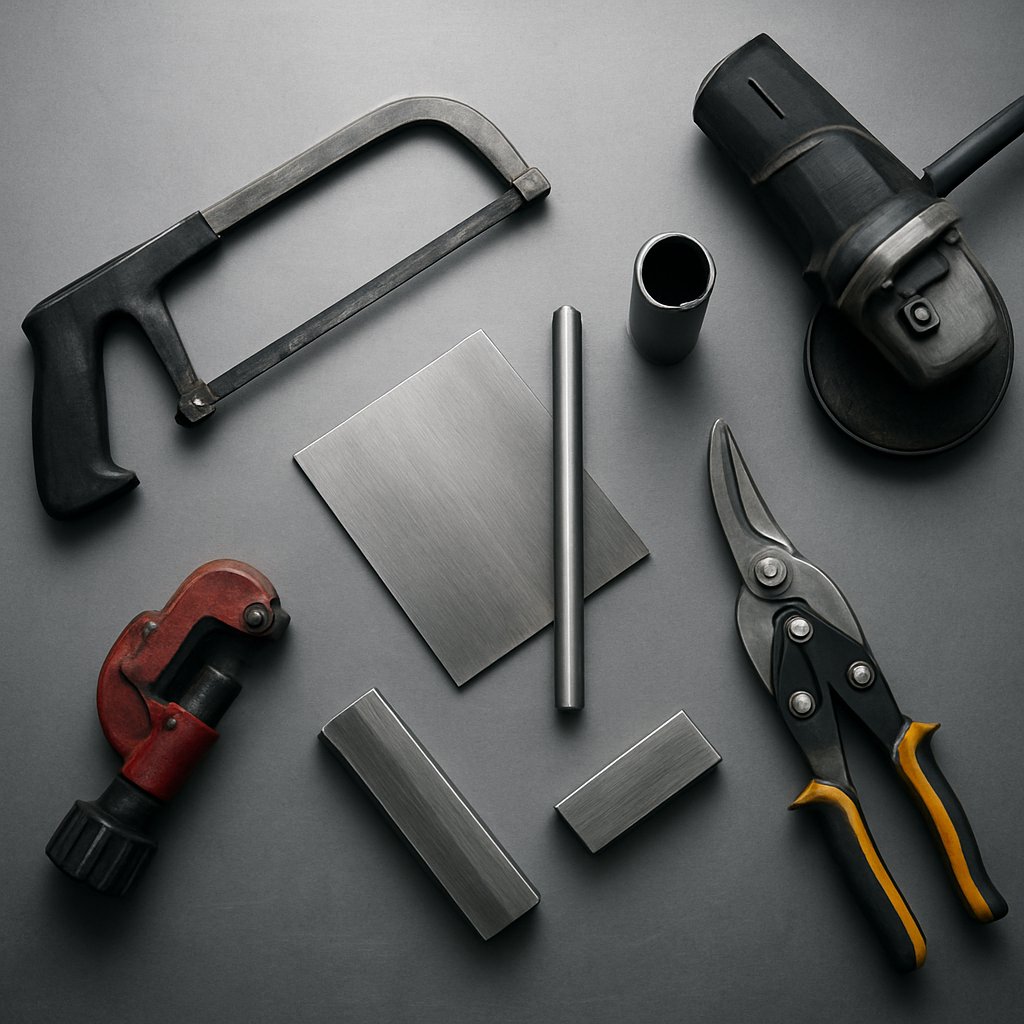
Vælg det rigtige værktøj til det ønskede skær
På dette trin skifter spørgsmålet fra proces til passende værktøj. En god arbejdsgang hjælper hver gang, men værktøjet afgør stadig, hvor hurtigt skæret udføres, hvor ren kanten ser ud og hvor meget kontrol du bibeholder. Derfor findes der ikke ét enkelt bedste værktøj til at skære metal. Blandt de mange værktøjer til metalbeskæring løser hvert enkelt et andet problem.
Grassroots Motorsports fremhæver, at flyvningssaks er bedst til beskæring af tynde pladekanter, håndsav er velegnet til små profiler, vinkelslibere gør hurtigt arbejde med mediumtykt metal, og båndsav er fremragende til rør og præcise former. En Johnson Tools-vejledning tilføjer en nyttig kontrast: oscillerende værktøjer er bedre til trange rum og flade snit, cirkelsave er stærkere ved lange lige snit, og reciprokke save er hurtigere ved grov nedrivningslignende arbejde.
Sådan vælger du det rigtige værktøj til dit snit
Overvej først fire ting: tykkelse, linjeform, adgang og overfladekvalitet. Tynd plade belønner ofte lettere håndværktøjer til metaludskæring som f.eks. knips. Rør og stangmaterialer drager normalt fordel af save. Slidværktøjer er hurtigere, men de ofte bytter overfladekvalitet ind for hastighed. Hvis du prøver at vælge det bedste værktøj til metaludskæring, så start med det snit, du har brug for, ikke med det værktøj, du allerede ejer.
| Værktøj | Bedst egnede til brug | Lige eller buet | Kvalitet af kanter | Hastighed | Gnistspild | Kontrol | Læringskurve |
|---|---|---|---|---|---|---|---|
| Snitter | Trimning af kanterne på tynd plade | Lige og blide kurver | Ren på tynd plade ved trimning af smal affaldskant | Hurtig på materiale med lav tykkelse | Ingen | Høj | Lav |
| Hækkesag | Små rør og små profiler | Primært lige | Tilfredsstillende til god | Langsomt. | Ingen | Høj | Lav |
| Vinkelsliber | Mediumtykt metal og hurtige grove snit | Lige og kurver med stor radius | Ruhere, ofte mere rengøring | Hurtigt | Høj | Medium | Medium |
| Båndsavn | Vandret for rør, lodret for præcise former | Lige eller formede skær, afhængigt af savtypen | Ren og præcis | Mellem til hurtig | Minimalt | Høj | Medium |
| Cirkelsav med den rigtige savklinge | Lange lige skær i plade- eller stangmateriale | Lige | God til lange løb | Hurtigt | Varierer afhængigt af savklinge og opsætning | Medium | Medium |
| Reciprocating saw | Rør, rammebygning, nedrivningsskær | Grove udsparinger mere end fine kurver | Kantet til grov | Hurtigt | Lavere end skærskivebeskæring | Mellem til lav | Lav til medium |
| Oscillerende værktøj | Jævne snit, hjørner, små rør, skruer, tynd plade | Korte lige snit og detaljearbejde | Ren for præcise små snit | Langsomt. | Lav | Høj | Lav til medium |
| Rotationsværktøj eller slibemaskine | Små snitskiver og mere begrænset adgang | Lige og kurver med stor radius | Moderat | Medium på lettere profiler | Høj med slibeskiver | Medium | Medium |
En detalje fra Grassroots Motorsports er nem at overse, men meget nyttig: luftfartssaks er designet til at klippe højst 1/4 tomme fra en pladekant, og en dieslæbebryder med en skæreplade er mest behagelig at bruge på materiale op til ca. 3/16 tomme, inden skæringen tydeligt bliver langsommere. Disse grænser hjælper dig med at undgå at vælge et værktøj til at skære metal, der fra starten er i modstrid med opgaven.
Lige snit – kurver – tyndt og tykt materiale
- Reneste kant: En båndsav er ofte det bedste værktøj til at skære metal, når nøjagtighed er afgørende ved rør, stænger eller formede dele. Saks kan også efterlade en glat kant på tynd plade, når den bruges som et trimningsværktøj.
- Hurtigste grove snit: Vælg en vinkelsliber til mellemtykke sektioner eller en svingesav, når hastighed er mere vigtig end overfladekvalitet.
- Letteste håndholdte mulighed: Et oscillationsværktøj giver fremragende kontrol i trange rum. En håndsav er langsommere, men stadig ét af de simpleste værktøjer til at skære metal i en lille værksted- eller garagesammenhæng.
- Bedste valg til tynd plade: Saks til kantbeskæring og en cirkelsav med den rigtige savklinge til lange, lige snit.
Der er en reel overlapning mellem disse værktøjer, men følelsen af hvert enkelt snit ændrer sig, så snart klingen eller skiven rører metal. Tryk, startvinkel og linjekontrol bliver her mere afgørende end specifikationsarket.
Teknikker til at skære metal – værktøj for værktøj
Linjekontrolen føles straks anderledes, så snart tilbehøret skiftes. En skive kræver en stabil bane. En savklinge kræver plads til at bid. Mindre detaljerede værktøjer belønner tålmodighed mere end kraft. Derfor er teknik næsten lige så vigtig som valget af værktøj.
Sådan skærer du metal med en vinkelsliber
Empire Abrasives beskriver vinkelsliberen som et af de mest alsidige værktøjer til metalbeskæring, men bemærker også, at den er bedst egnet til grove snit og ubehandlet metal, da skiven bliver meget varm og kan beskadige maling eller overfladebehandling. Ved brug af vinkelsliber til metalbeskæring kommer kontrollen fra en let berøring – ikke fra grov kraft.
- Vinkelsliber: Start med skæreskiven, så den netop rører spildsiden af linjen, så den kan åbne en lavtliggende rende. Hold derefter værktøjet vinkelret og anvend let, jævn tryk. Forvent gnister og en ruere kant end de fleste tandede savs. Når du bruger en vinkelsliber til at skære stål eller skærer stål med en sliber på bolte og stangmaterialer, skal du standse, hvis vibrering, varme eller afvigelse øges. Skiver kan knække, hvis de bruges forkert, så sidebelastning er aldrig målet.
Hvordan savs ændrer teknikken
Savs fjerner metal med tænder i stedet for slibning, så følelsen ændrer sig med det samme. Skæret belønner normalt en mere jævn fremføring og bedre støtte.
- Håndsav: Empire bemærker, at håndsav er nyttige til lige skær i rør, stangmaterialer og tykkere plader, og de efterlader et relativt rent skær, der er nemt at efterfinde. Start med korte strøg for at etablere skærevægen, og brug derefter længere, jævne strøg. Tilstrækkeligt tryk til at holde tænderne i indgreb er nyttigt. At presse rammen er ikke det rigtige.
- Bandsav: Når du skærer metal med en båndsav, skal du føre arbejdsemnet roligt og sikre, at det er fuldt understøttet. Lad savbladet følge linjen i stedet for at dreje emnet for at fremskynde skæret. Hvis bladet begynder at afvige fra linjen eller hvis emnet begynder at vibrere, skal du holde pause og genjustere understøtningen, inden du fortsætter.
- Cirkelsav indstillet til metal: Du kan skære metal med en cirkelsav kun, når den er udstyret med et blad eller en slibeskive, der er beregnet til metal. Empire advarer specifikt mod at vende et almindeligt træblad omvendt, da dette er usikkert og ikke anbefales. Sørg for, at emnet er godt understøttet, brug en lige guide ved lange skær og fød jævnt, så bladet forbliver på linjen.
- Svingsav: Empire betegner dette værktøj som aggressivt og bedst egnet til nedrivning eller grovkørsel. Start fra en stabil position, hold bladet justeret efter mærket og lad det korrekte metalblad udføre arbejdet. Forvent større vibration og en ruere kant end ved langsommere, mere kontrollerede metoder.
Hvornår små roterende og svingende værktøjer er hensigtsmæssige
Tætte rum ændrer svaret igen. Nogle gange er en stor sav eller slibemaskine simpelthen for klumpet til det snit, du har brug for.
- Oscillerende værktøj: Hvis du stiller spørgsmålet, om et oscillerende værktøj kan skære metal, så kan det det for små, præcise opgaver, når det kombineres med den rigtige bladtype. Johnson Tools anbefaler at vælge bladet efter materialet, markere og fastgøre arbejdsemnet, anvende let tryk og foretrække lavere hastigheder ved metal, da dette forbedrer kontrol og hjælper med at reducere varme og gnister. Start forsigtigt på linjen og lad oscillationen gøre arbejdet.
- Rotationsværktøj: Hvis du stiller spørgsmålet, om en Dremel kan skære metal, så er det praktiske svar ja til detaljearbejde. Empire beskriver rotationsværktøjer som præcisionsværktøjer til små dele, kurver, lige linjer og fine detaljer. Hold trykket let, vær tålmodig og forvent langsommere fremskridt end med en slibemaskine. Små afskærscheiber er praktiske ved begrænset adgang, men de er ikke den bedste valgmulighed til lange snit eller tykke sektioner.
Tilpas slibeskiven eller savbladet til både værktøjet og metallet hver gang. Hvis der opstår varme, falder kontrolen, eller snitket begynder at lyde forkert, træk dig tilbage og vurder situationen på ny. Samme slibemaskine eller sav, der føles nem at bruge på blødt stål, kan opføre sig meget forskelligt ved rustfrit stål eller aluminium, og denne ændring af materiale ændrer hele strategien.
Hvordan metaltype påvirker din skærestategi
Samme slibemaskine eller sav kan føles forudsigelig, indtil metalarten ændres. Blødt stål, rustfrit stål og aluminium reagerer ikke på samme måde på varme, slibning eller fremføringspres, så en metode, der virker på det ene materiale, kan give en ru kant på et andet. Jernholdige metaller, såsom blødt stål og rustfrit stål, indeholder jern. Ikke-jernholdige metaller, såsom aluminium, indeholder ikke jern. Denne forskel påvirker spåndannelse, blokering, varmeudvikling og den finish, du ser langs kanten.
Forskelle mellem blødt stål, rustfrit stål og aluminium
Hvis du lærer at skære stål, skal du betragte blødt stål som udgangspunktet – ikke som reglen for alle metaller. Xmake beskriver rustfrit stål som stærkere og mere korrosionsbestandigt end aluminium, men også mindre bearbejdeligt, med langsommere skæring og hurtigere værktøjsforringelse. Samme kilde bemærker, at aluminium er nemmere at bearbejde og forme. I praksis er den bedste måde at skære rustfrit stål på normalt en langsommere, mere målrettet skæring med det rigtige forbrugsgenstand, mens aluminium ofte føles nemmere, indtil det forkerte skiveblad begynder at tilstoppe.
| Metal | Type | Skæreadfærd | Varme følsomhed | Risiko for tilstopning eller udfæstning | Værktøjer er ofte nemmere at styre |
|---|---|---|---|---|---|
| Blødt stål | Jernbaseret | Normalt det mest tillidvækkende ved almindelig skæring | Moderat | Lavere risiko end rustfrit stål eller aluminium | Sægesave, båndsage, cirkelsage med metalblade og skæreskiver godkendt til stål |
| Rustfrit stål | Jernbaseret | Tungere skæring, langsommere fremskridt, mere værktøjsforringelse | Højere fokus på kvaliteten af skærekanten | Følsom for udfæstning | Stive savopsætninger og rustfrie hjul eller blade med stabil tilførsel |
| Aluminium | Ikke-jernholdige | Blødere og nemmere at forme, men kan smøre eller tække forkert tilbehør | Varme kan opbygges hurtigt på tilbehøret, selv når metallet skæres let | Høj risiko for overbelastning med forkert slibemiddel | Blade eller skiver til ikke-jernholdige materialer, især ved velunderstøttet arbejde |
| Hårdere stål og legeringer | Jernbaseret | Højere skæremodstand og mere belastning på håndholdte værktøjer | Varmehåndtering er mere afgørende | Kan forkorte levetiden af tilbehøret betydeligt | Stivere save eller mere robuste specialhjul |
Hvis du undersøger, hvordan man skærer rustfrit stål, er den almindelige fejl at skynde sig som ved blødt stål. Hvis projektet består af tyndt materiale og du spørger, hvordan man skærer plader af rustfrit stål, er stabil understøtning og let, kontrolleret fremføring normalt mere afgørende end ren hastighed. Ved skæring af aluminium kan følelsen af skæringen være glat lige op til det punkt, hvor spånerne begynder at sidde fast, og tilbehøret ikke længere fjerner spånerne effektivt.
Valg af blade og skiver efter materiale
Valget af forbrugsartikler er det sted, hvor materialeforskelle bliver tydelige. Buddies Abrasives bemærker, at blødt stål ofte kræver forstærkede afskærskiver med harpiksbindemiddel og aluminiumoxid-korn. Rustfrit stål og hårdere legeringer passer normalt bedre til zirkoniumoxid-aluminiumoxid, keramisk aluminiumoxid eller lignende blandinger, der tåber hårdere metaller bedre. Den samme vejledning advarer om, at aluminium og andre ikke-jernholdige metaller kræver skiver, der er designet til brug på ikke-jernholdige metaller, da almindelige stålskiver kan blive tilstoppet farligt i stedet for at skære rent.
- Blød stål: Godt udgangspunkt for almindelige blad og skiver.
- Rustfrit stål: Brug forbrugsvarer, der er godkendt til rustfrit stål, og udfør snittet bevidst. For mange opgaver er det den bedste måde at skære rustfrit stål på uden at tilføre unødvendig varme.
- Aluminium: Vælg tilbehør til ikke-jernholdige materialer, og stop, hvis skiven begynder at blokere eller hvis spånerne begynder at smøre.
Materialet fortæller dig, hvilket tilbehør der skal bruges. Formen fortæller dig, hvordan snittet opfører sig. Et ark af rustfrit stål, en aluminiumsrør og en stang af blødt stål kan alle kræve forskellige understøtninger og mærkninger, selv før værktøjet skiftes.
Sådan skærer du plade, rør, rør og stang
Materialet er stadig afgørende, men formen er ofte det, der gør et simpelt snit til en frustrerende opgave. Når folk søger efter sådan skærer du metalplade eller sådan skærer du metalrør , handler det ofte lige så meget om et formproblem som et materialeproblem. Tynde plader kan vibrere, runde profiler kan rulle, og hule profiler opfører sig anderledes end massive profiler. Den Anchorlube-vejledning adskiller plade, rør, stang og stang netop af den grund, og Backyard Provider viser samme mønster med stålrør og -stang. Selv når metallet er det samme, kan det anbefalede værktøj ændre sig, fordi formen påvirker kontrol.
Sådan skærer du plade, rør, stang og stang
Hvis dit projekt handler virkelig om hvordan man trimmer pladestål ,sådan skærer du metalbeklædning , eller sådan skærer du tyndt metal , tænk først over understøtning og skærlængde. Plade metal reagerer ofte godt på snips til små justeringer, mens længere lige skær kan være nemmere at udføre med en sav, der er indstillet til metal. Runde rør kræver hjælp til at blive stillestående og holde sig kvadratisk, så rørsav, håndhakkesav, båndsav, svingesav og slibemaskiner hver især giver mening i forskellige situationer. Stang ser nemmere ud, fordi den har flade sider, men tynde vægge kan deformere sig lettere end massivt materiale. Stang, bar og armeringsjern modstår skæringen mere end hule profiler, så værktøjskontrol betyder normalt mere end rå hastighed.
| Form | Hovedudfordringen | Almindelige startværktøjer | Praktisk note |
|---|---|---|---|
| Plader | Vibration, bøjning, kantforvrængning ved lange skær | Snips, sav til udskæring, cirkelsav med metalskærende savklinge, vinkelsliber | Bedst egnet til listearbejde og lange understøttede snit, ikke til frihåndssnit under hast |
| Rør | Rulning og opretholdelse af et kvadratisk snit | Rørskærer, håndsav, svingsav, båndsav, vinkelsliber | Dedikerede rørskærere er især nyttige til rene runde snit |
| Rør | Tynde vægge og hjørnetracking | Rørsav, båndsav, koldsav, svingsav, vinkelsliber | Hule profiler kræver støtte tæt ved snittet |
| Rør | Massivt materiale kræver mere indsats at skære | Håndsav, båndsav, vinkelsliber, cirkelsav med metalsavklinge | Et roterende værktøj i form af en metalstangskærer er for det meste en løsning med tyndere materiale |
| Bar | Vægt, lige linje og knivspids, hvis den afskårne del falder ned | Båndsav, koldsav, cirkelsav med metalskærende blad | Stive savopsætninger forbedrer normalt gentageligheden |
| Rebar | Ribbet overflade, fast holdning, forventning om grov overflade | Vinkelsliber, skære-sav, båndsav | Spænd fast, så materialet ikke kan dreje sig under skæringen |
Understøtnings- og mærkningsråd til forskellige former
- Understøt tynde plader bredt: Lange uunderstøttede sektioner kan vibrere og afvige fra linjen.
- Klem rundt materiale fast for at forhindre rotation: Rør og stænger må ikke kunne rotere, når snittet begynder.
- Knus ikke rørvægge: Stærk fastspænding er god, men for meget klemmekraft kan deformere tynde rør.
- Marker tydeligt den side, der skal bortskæres: Dette er endnu mere vigtigt ved smalle materialer og synlige overflader med færdig finish.
- Beskyt færdige overflader: En simpel polstring under klemmen hjælper med at undgå indtryk og ridser.
- Brug guide til lange lige snit: Dette er især nyttigt, når man skal finde ud af, hvordan man klipper metalbeklædning pænt eller hvordan man klipper tyndt metal uden at snittet går i vejret.
Formen bestemmer mere end værktøjsvalget. Den påvirker også varmeudviklingen, spåner og hvor meget efterbehandling kanten kræver, efter at stykket er adskilt. Det er her, kvaliteten af snittet virkelig kommer til syne, og hvor efterbehandling begynder at være lige så vigtig som selve snittet.
Renere metaludsnit og bedre kanter
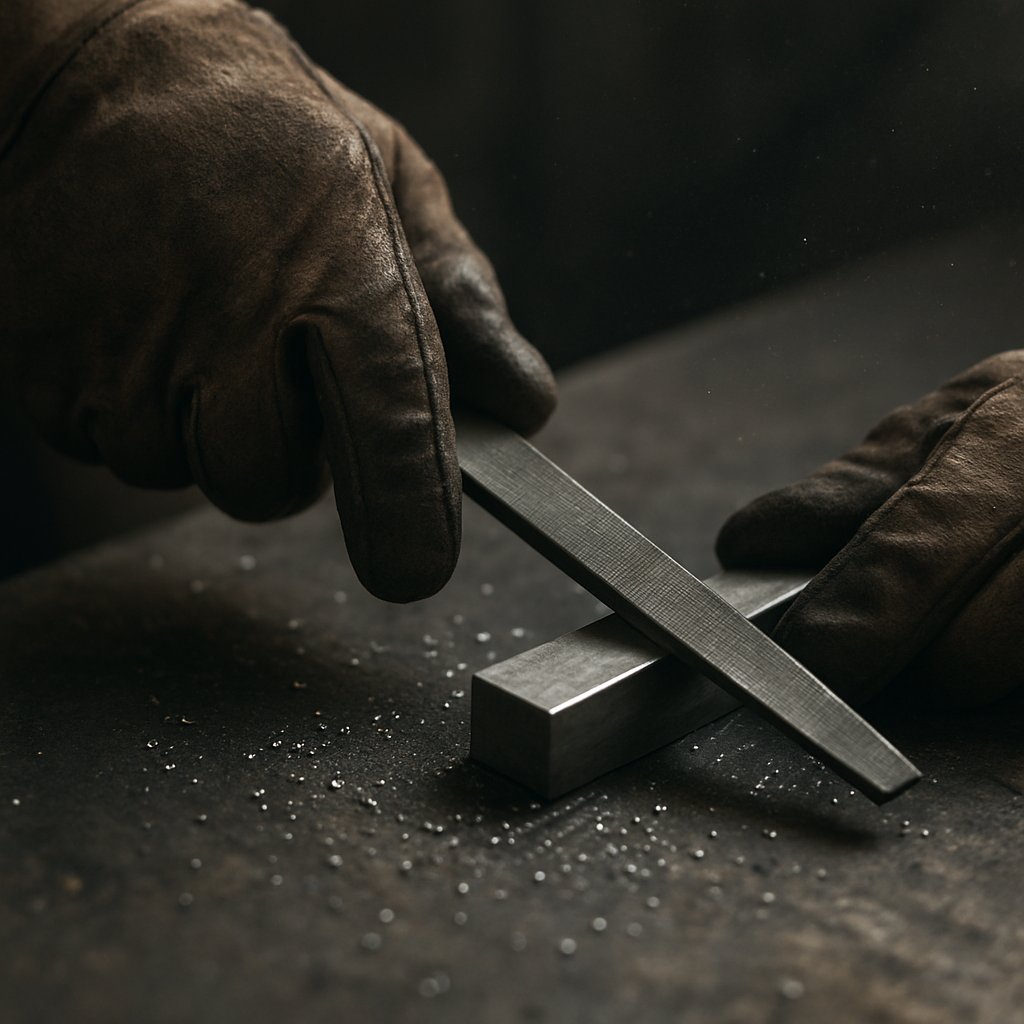
Stykket kan være adskilt, men jobbet er normalt ikke færdigt. Spåner, varmefarvning, let deformation og skarpe kanter vises ofte først, når snittet åbner sig. Derfor vurderes de reneste snit ikke kun ud fra hastigheden. De vurderes ud fra, hvor sikker, lige og brugbar kanten er, når værktøjet standser.
Sådan opnår du renere kanter med mindre varme
Kvaliteten af kanten starter, inden første kontakt. En tæthedsvejledning forklarer en simpel regel: Tyndere metal gavner normalt en højere tænderne for en finere overflade, mens tykkere materiale ofte fungerer bedre med færre tænder, så spåner kan fjernes mere effektivt og friktionen forbliver lavere. Samme logik gælder for en slibende metalskæreplade. I denne vejledning om afburning anvendes grovere kornstørrelser til hurtigere materialefjerning, mens finere kornstørrelser er bedre til glat afslutning. Med andre ord bestemmer den rigtige metalskæreblad eller -skive ofte kvaliteten af kanten, før snittet overhovedet begynder.
- Lad deledele køle af, inden de håndteres eller inspiceres nøjagtigt.
- Tjek efter deformation, drus eller synlige burrer langs kanten.
- Fjern hævede burrer, der kan påvirke pasformen eller forårsage skær.
- Gør skarpe kanter glatte og afrund let kanten.
- Forbered overfladen, hvis deledele skal svejses, fastgøres, belægges eller samles.
Sknittet er ikke færdigt, før kanten er sikker og klar til næste trin.
Afburning, glatning og forberedelse af deledele
Det samme vejledning om afburning gør en nyttig forskel. Avburring fjerner skarpe, tilbageværende materialer. Afslutning går videre ved at forbedre overfladeteksturen, kantformen og klarheden til belægning eller montage. Savning og klipning efterlader ofte mekaniske burrs. Varmere metoder kan efterlade termiske burrs eller slagger, der kræver mere rengøring.
For små opgaver giver en håndfil eller metalfil ofte mere kontrol end at foretage en anden aggressiv gennemgang med en slibemaskine. En metalfil er især nyttig, når du kun skal afbrede kanten uden at ændre delens form. Tjek kanten både ved berøring og syn. En del, der ser ren ud, kan stadig fange en handske eller nægte at sidde fladt. Når rengøring efter skæring tager længere tid end selve skæringen, skyldes det ofte manglende præcision – ikke mangel på tålmodighed.
Når industrielle metalskæringsmetoder giver mere mening
Hvis hver enkelt del stadig kræver slibning, justering og genkontrol, er problemet ikke længere blot at gennemføre lagerbeholdningen. På dette tidspunkt handler industrielt metaludskærning mindre om, hvad der kan skære gennem metal én gang, og mere om at gentage det samme resultat med kontrollerede mål, renere overflader og færre overraskelser.
Når DIY-udskæring ophører med at være den bedste løsning
Ved reparation, trimudskæring eller en enkelt beslag kan håndværktøjer måske godt svare på spørgsmålet om, hvad der kan skære metal – men præcisionsarbejde ændrer standarden. En opgave hører normalt til professionel produktionsstøtte, når du har brug for:
- Gentagne dele: Flere stykker, der skal stemme overens med hinanden – ikke bare ligne hinanden.
- Stramme tolerancer: Funktioner, der kræver målte nøjagtigheder i stedet for øjenmåling.
- Komplekse geometrier: Indre funktioner, bearbejdning af flere sider eller former, der er begrænset af værktøjets adgang.
- Dokumenteret kvalitetskontrol: Inspektionsprotokoller, kapacitetskontroller eller sporbare målinger.
- Krav på bilkvalitet: Sikkerhedskritiske eller kunde-styrede specifikationer, hvor konsekvensen er lige så vigtig som selve skæret.
Den bedste skæremetode er den, der passer til opgaven, kvalitetsmålet og produktionsstørrelsen.
Valg af præcisionsmetalsskæring til gentagne dele
Når arbejdet går ud over håndværktøjer, kan den rigtige maskine til metalsskæring være en CNC-freser, drejebank, EDM-opstilling eller en hybrideproces, der først former dele og derefter bearbejder kritiske funktioner. Shaoyi Metal Technology præsenterer dette som en praktisk fremgangsmåde for bildele, der kræver IATF 16949-kvalitetssystemer, statistisk proceskontrol og gentagelig produktion fra prototype til serieproduktion. Vejledningen til bilbearbejdning beskriver også tolerancer så stramme som ±0,005 mm i passende anvendelser.
For endnu strengere kontrol af funktioner beskriver Summit CNC, hvordan værksteder verificerer præcisionen ved hjælp af CMM-inspektion, målestifter og overfladeruheds-måling, hvor nogle dele holdes inden for en tolerance på ±0,0005 tommer. Hvis du derfor stadig stiller spørgsmålet om, hvad der kan skære gennem metal, så husk, at produktionsdele bedømmes ud over ren adskillelse. De skal passe sammen, være gentagelige og klare inspektionen. Det er her professionel support bliver det mere intelligente svar på, hvad der kan skære metal pålideligt i stor skala.
Ofte stillede spørgsmål om metalskæring
1. Hvad er den bedste måde at skære metal hjemme?
Den bedste metode til hjemmebrug afhænger af metallet, tykkelsen, formen og kvaliteten af kanten, som du har brug for. Tynde plader er ofte nemmere at skære med snips eller en sav, der er indstillet til metal, mens rør, stænger og tykkere materialer normalt kræver en håndsav, båndsav, svingsav eller en vinkelsliber til grovere arbejde. Den sikreste fremgangsmåde er at spænde stykket fast, bruge en savklinge eller slibeskive, der er godkendt til både værktøjet og materialet, udføre en kontrolleret skæring og til sidst fjerne spånerne.
2. Er en vinkelsliber det bedste værktøj til at skære metal?
En vinkelsliber er en af de hurtigste håndholdte muligheder til grove skæringer, især på stål, bolte, armeringsjern og stangmateriale, men den er ikke automatisk den bedste løsning til alle opgaver. Den frembringer flere gnister og mere varme end mange savbaserede metoder, og kanten kræver ofte mere efterbehandling bagefter. Hvis du ønsker bedre kontrol, mindre rod eller en renere kant på rør og gentagne skæringer, kan et båndsav eller et cirkelsav, der er udstyret til metal, være en bedre løsning.
3. Hvordan skærer man rustfrit stål uden at ødelægge kanten?
Rustfrit stål kræver normalt en langsommere og mere jævn skæring end blødt stål. Brug en slibeskive eller savklinge, der er godkendt til rustfrit stål, sikr god understøtning af arbejdsemnet, begynd forsigtigt på skæringslinjen og undgå at presse for hårdt på tilbehøret, da overskydende varme kan forringe overfladen og forkorte levetiden for forbrugsvarer. Ved tynde plader af rustfrit stål er stabil understøtning og let tilførselspres endnu mere afgørende, og en hurtig avrundingsbehandling efter skæringen hjælper med at rense kanten uden at ændre emnets form.
4. Hvad er den sikreste måde at skære plade metal eller metalbeklædning på?
Støt pladen bredt, så den ikke svinger, buer eller afviger under skæringen. Marker tydeligt den side, der skal kasseres, spænd, hvor det er muligt, beskyt færdige overflader, og brug øjenværn, handsker og høreværn, fordi tynde plader efterlader skarpe kanter, selv når skæret ser rent ud. Til små trimninger er knipsere ofte nemmere at styre, mens lange lige skær normalt udføres bedst med en guidet sav, der er indstillet til metal.
5. Hvornår skal du stoppe med at bruge DIY-værktøjer og gå over til professionel metalskæring?
DIY-værktøjer ophører med at være det bedste svar, når opgaven kræver gentagne dele, stramme tolerancer, komplekse former, sporbare inspektioner eller kvalitet på bilniveau. På dette tidspunkt er den egentlige udfordring ikke længere blot, hvad der kan skære metal, men hvad der kan levere samme resultat hver eneste gang med kontrolleret kvalitet. For bilrelateret arbejde fra prototype til produktion giver en maskinfremstillingsservicepartner certificeret i henhold til IATF 16949 – såsom Shaoyi Metal Technology – mere mening, da den understøtter dokumenteret proceskontrol, statistisk proceskontrol (SPC)-drevet konsekvens og skalérbar produktion.