 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN

- Otomotiv Metal Şekillendirme Tedarikçisi Niteliklendirme Süreci: 5 Adımda
- Otomotiv Metal Şekillendirme: Süreçler, Uygulamalar ve Kalite Standartları
- Otomotiv Sac Parçaları Ne Kadar Maliyetlidir? Parça Fiyatı Karşılaştırması ile Kalıp Maliyeti
- 5 Temel DFM İpucu ile Alüminyum Ekstrüzyon Maliyetlerini Azaltın

Otomotiv Bağlantı Elemanları ve Terminallerinin Sac ile Şekillendirilmesi: Hassas Mühendislik
Time : 2025-12-28
Özet
Otomotiv konektörlerini ve terminallerini presleme, metal şeritleri mikron düzeyinde toleranslara sahip karmaşık, iletken bileşenlere dönüştürmek için progresif kalıp teknolojisinden yararlanan yüksek hassasiyetli bir üretim sürecidir. Bu süreç, modern araçlarda meydana gelen sarsıntı ve termal çevrim gibi zorlu koşullar altında sinyal bütünlüğünü sağlamak için doğru bakır alaşımların—örneğin Bakır, Fosforlu Bronz veya Berilyumlu Bakır—seçimine büyük bağımlılık gösterir. Üreticiler, performansı doğrulamak için USCAR-2 ve IATF 16949 gibi katı standartlara uymak zorundadır. Mühendisler ve satınalma uzmanları için başarı, presleme pimler gibi tasarım geometrileriyle malzeme özelliklerini dengelemeye ve tedarikçilerin güçlü hat içi görsel muayene kabiliyetlerine sahip olmalarına bağlıdır.
Bağlantının Mühendisliği: Sac Kesme Süreci Ekosistemi
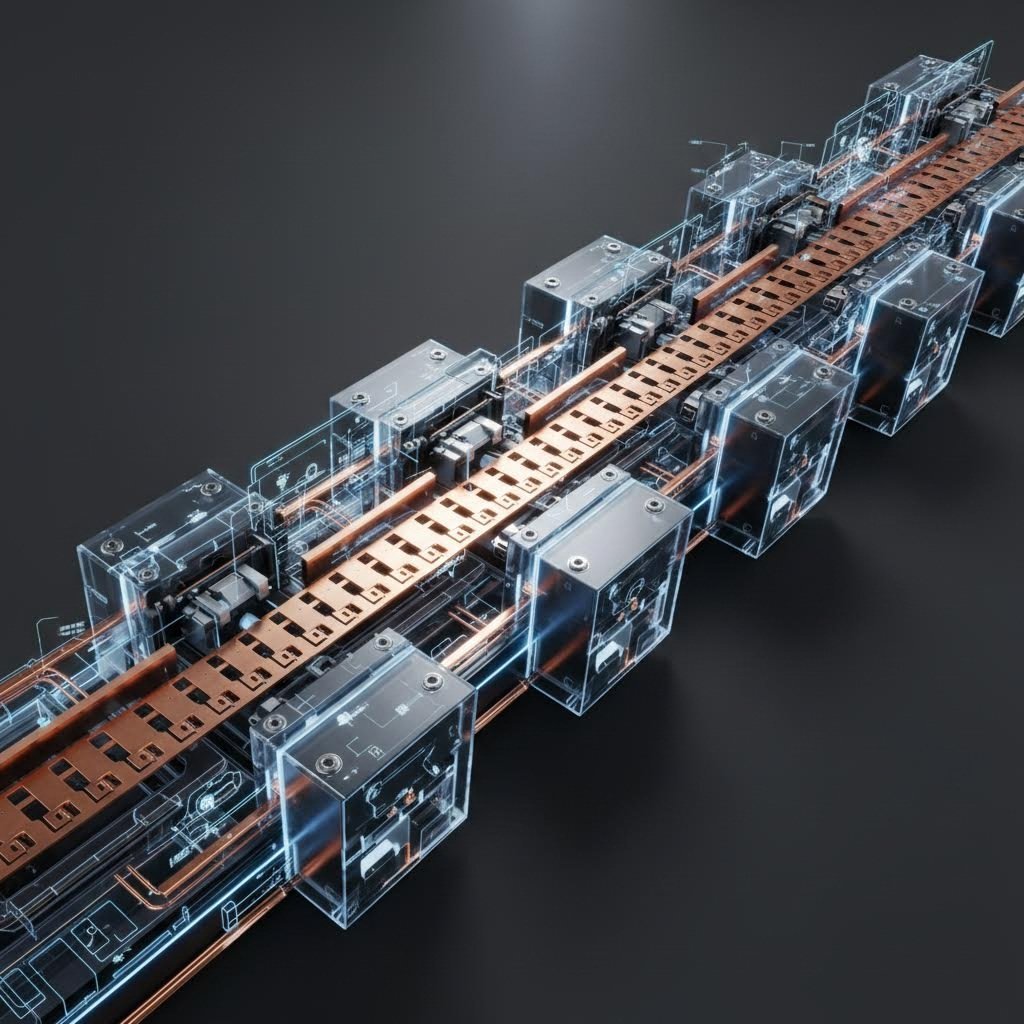
Otomotiv terminallerinin üretimi, basit metal şekillendirmenin çok ötesine geçer. Bu süreç, yüksek hızlı progresif kalıp sac kesme tekniği etrafında şekillenen bir ekosistemdir ve bu yöntemde sürekli metal şerit, bir dizi istasyondan geçirilir. Her istasyon, parçanın bir sonrakine geçmeden önce delme, gömme, bükme veya talaş kaldırma gibi belirli bir işlem gerçekleştirir. Bu sayede dakikada 1.000'den fazla vuruş hızına ulaşan üretimle otomotiv OEM'lerinin yüksek hacimli taleplerini karşılamak mümkün olur.
İleri düzey üreticiler, vidalar veya kontaklar gibi yardımcı bileşenlerin doğrudan sac kesme aşamasında yerleştirildiği "Kalıp İçi Montaj" teknolojilerini entegre eder. Bu birleştirme işlemi, ikincil işlemleri azaltır ve tolerans yığınlarını iyileştirir. Sektör liderlerine göre KS Tooling , iş akışı basının ötesine uzanır, sıklıkla dikişlemeyi doğrudan kaplama, kalıplama ve montaj aşamalarıyla birleştirerek sorunsuz bir üretim hattı oluşturur. Bu entegrasyon, hassas terminallerin yapısal bütünlüğünü korumak için kritik önem taşır.
Yüksek hacimli otomasyon için bileşenler genellikle gevşek parçalar olarak değil "rolden-rol" olarak üretilir. Bu format, aşağı akım otomatik montaj makinelerinin terminalleri yüksek hızla bağlantı korumalarına almasını ve yerleştirmesini sağlar. Bu yüksek hızlı ortamda sıfır kusursuz üretim sağlamak için, üst düzey tedarikçiler Wiegel gelişmiş görme denetim sistemlerini kullanın. Bu kameralar her vuruşu izler, kritik boyutları doğrular ve gerçek zamanlı olarak anomalileri tespit eder. Bu, güvenlik açısından kritik otomobil uygulamaları için pazarlık edilemez.
Malzeme Bilimi: Zorlu Otomobil Çevreleri için Alaşımlar
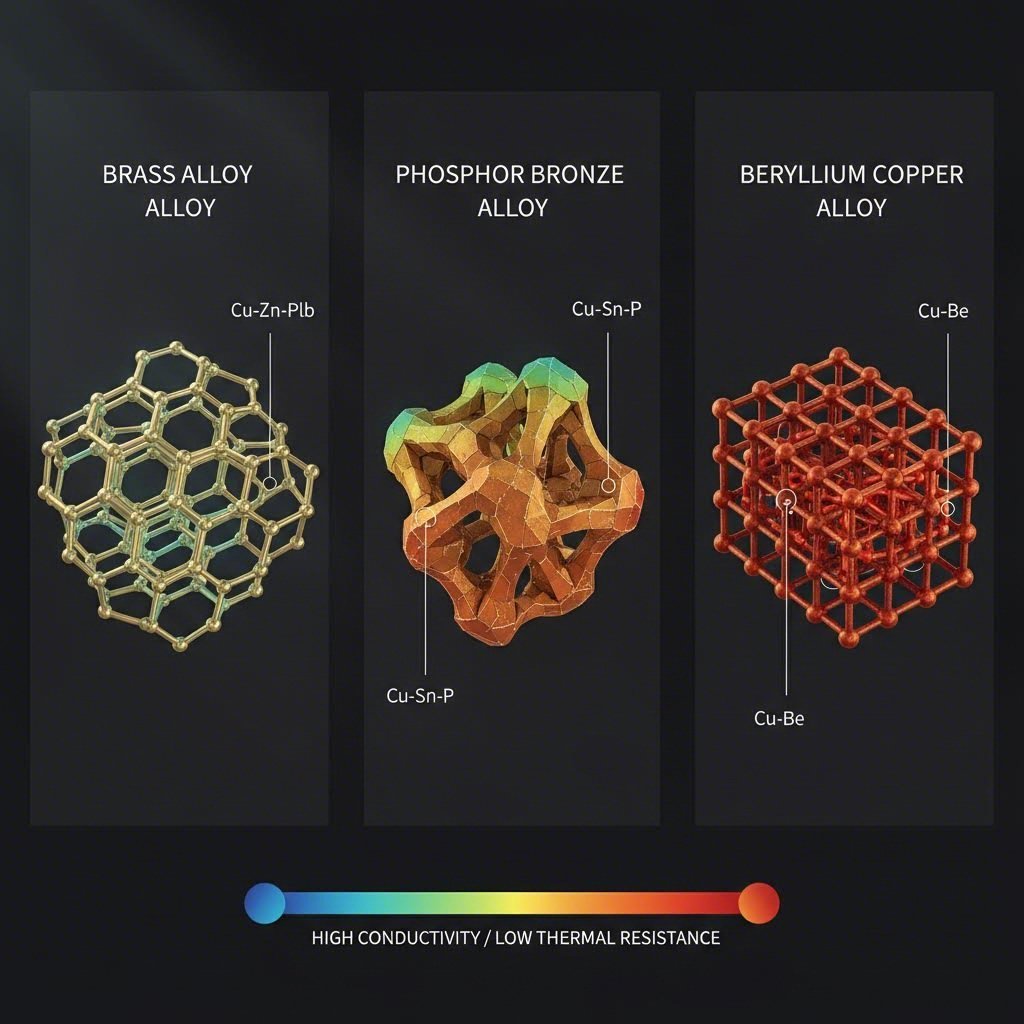
Doğru temel malzemenin seçilmesi, herhangi bir otomotiv konektörünün mühendislik temelidir. Malzeme, elektrik iletkenliğini, özellikle kaputun altındaki yüksek sıcaklıkları göz önüne alarak, verim gücü ve stres gevşeme direnci gibi mekanik özelliklerle dengelemelidir. Alaşım seçimi, terminalin aracın ömrü boyunca temas kuvvetini koruma yeteneğini belirler.
| Malzeme Sınıfı | Genel Alaşım | Performans Özellikleri | Tipik uygulama |
|---|---|---|---|
| Pirinç | C26000 (Kartrisör Bakır) | Yüksek iletkenlik (% 28 IACS), orta dayanıklılık, düşük maliyet. 110°C'den fazla stres rahatlamasına duyarlı. | Standart kabin bağlantıları, kritik olmayan sinyal iletimi. |
| Fosfor bronz | C51000 / C52100 | Bakırla karşılaştırıldığında üstün yorgunluk direnci ve yay özellikleri. ~ 130°C'ye kadar sabit. | Daha yüksek döngü dayanıklılığı gerektiren sensörler, anahtarlar ve terminaller. |
| Berilyum bakır | C17200 (BeCu) | En yüksek dayanıklılık ve gevşeme direnci. Yüksek titreşimler ve 200°C'ye kadar sıcaklıklar için mükemmel. | EV batarya sistemleri, küçültülmüş ADAS konektörleri, motor kontrol üniteleri. |
Temel alaşımın ötesinde, yüzey mühendisliği kilit bir rol oynar. Kaplama, oksidasyonu ve temas noktasını yalıtabilecek olan titreşimlerden kaynaklanan 'aşınma korozyonu'nu önler. Genel kullanım için kalay kaplama standarttır ancak sinyal sadakatinin en üst düzeyde olması gereken yüksek gerilimli EV uygulamaları veya düşük enerjili sensör verileri için altın veya gümüş kaplama gereklidir. Şunlar gibi üreticiler KS Terminals temel malzeme ve kaplama kombinasyonunun tuz spreyi ve termal şok doğrulama testlerini geçmek için hayati öneme sahip olduğunu vurgular.
Kritik Geometriler ve Tasarım Özellikleri
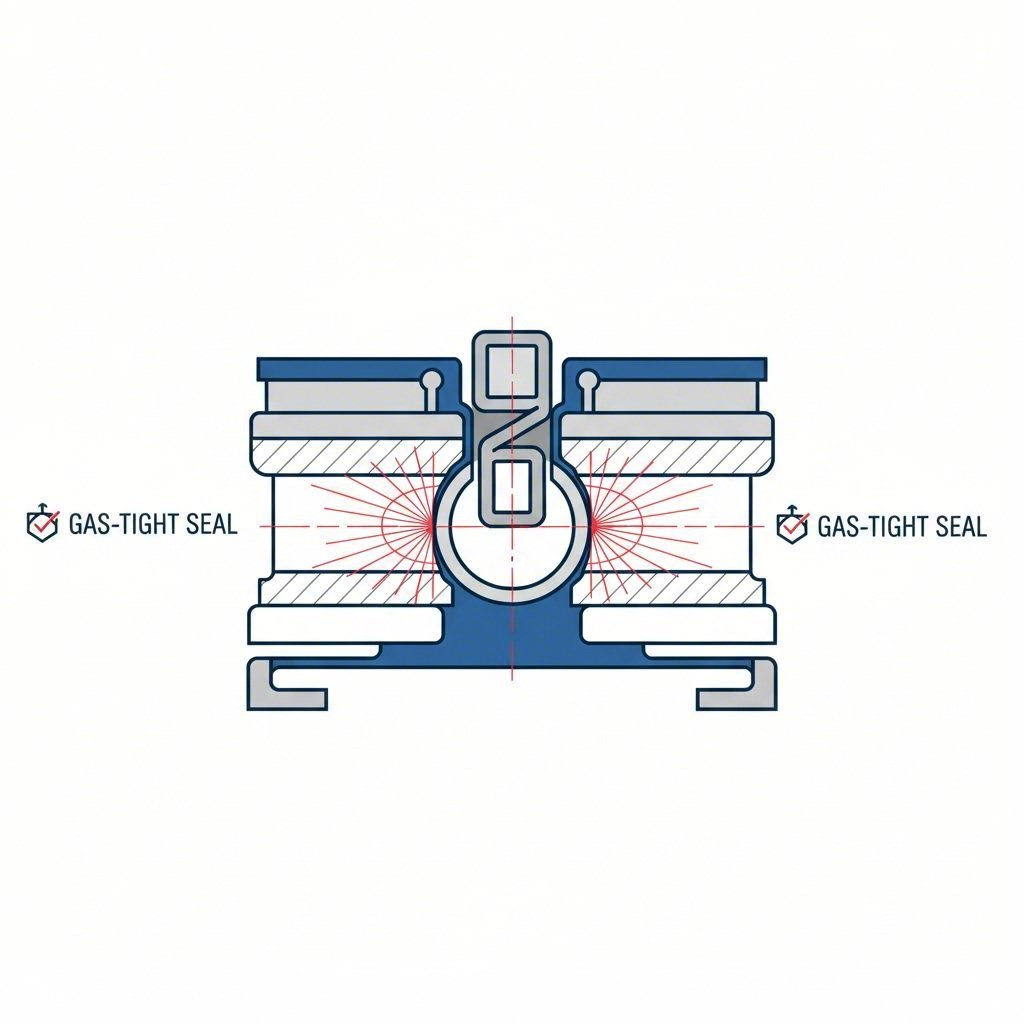
Baskılı bir terminalin geometrisi sadece yapısal değil, işlevseldir. Modern otomotiv tasarımları giderek daha çok Pres Geçme (Uyumlu Pim) teknolojisine bu "İğne Deliği" tasarımı, terminalin lehimlemeden bir PCB'ye yerleştirilmesine olanak tanır. Esnek bölüm, gazsız bir arayüz oluşturmak için yerleştirme sırasında elastik olarak sıkışır ve lehimleme sırasında oluşan termal gerilmeyi ortadan kaldırarak önemli titreşimlere dayanabilen sağlam bir bağlantı sağlar.
Tasarımcıların ayrıca sızdırmaz ve sızdırmaz olmayan sistemler arasında ayrım yapmaları gerekir. Motor bölmesi veya tekerlek yuvalarında bulunan konektörler IP67 veya IP69K derecelendirmesi gerektirir ve silikon contalar için özel tutucu özelliklere sahip terminallerin kullanılmasını gerektirir. Buna karşılık, kabin elektroniği genellikle boşluk ve maliyet tasarrufu sağlamak için sızdırmaz olmayan tasarımlar kullanır. Elektrik akışını optimize etmek için taze metal-metal temas bölgeleri oluşturmak üzere malzemenin çıkarıldığı "skiving" gibi teknolojiler, temas arayüzünü hassas şekilde şekillendirmek için kullanılır. Bağlantı büyük hacimli kablolama uygulamaları için işlenmemiş katı kontaklara maliyet açısından uygun bir alternatif olarak basılı ve şekillendirilmiş kontakların sunulduğunu belirtiyor ve bunun performansdan ödün verilmeden sağlandığını ifade ediyor.
Standartlar ve Doğrulama: USCAR ve IATF Çerçevesi
Otomotiv sektöründe, hassasiyet katı küresel standartlar aracılığıyla doğrulanır. USCAR-2 spesifikasyonu, otomotiv elektrik bağlantı sistemlerini test etmek için Kuzey Amerika referans ölçütüdür. Bağlayıcıları performans seviyelerine göre sınıflandırır, örneğin Titreşim Sınıfları (V1 şasi, V2 motor için) ve Sızdırmazlık Sınıfları (S1 sızdırmazlık yok, S3 yüksek basınçlı sıçramaya karşı) gibi. Avrupalı OEM'ler genellikle benzer şekilde krimp kuvveti izleme ve kontakt fizikleri üzerine katı gereklilikler getiren LV 214 standardına atıfta bulunur.
İmalat süreci açısından, IATF 16949 sertifikasyon zorunludur. Bu kalite yönetim standardı, presleme tedarikçisinin katı risk yönetimi (FMEA) ve süreç kontrol planlarına sahip olduğundan emin olur. Geçerleme yalnızca nihai parça ile ilgili değildir; tüm izlenebilirlik zincirinin belgelendirilmesini gerektirir. Tedarikçiler genellikle her parti mühendislik özelliklerine uyduğundan emin olmak için krimp sıkıştırma oranlarını ve kaplama kalınlığını doğrulamak üzere iç kesit analizi yapmak zorundadır.
TedariK Stratejisi: Presleme Tedarikçilerinin Değerlendirilmesi
Otomotiv konnektörleri ve terminalleri için bir presleme ortağı seçerken parça başına fiyatı aşan bir değerlendirme yapılması gerekir. Satın alma ekipleri tedarikçinin "Yetenek Ölçeğini" değerlendirmelidir. Temel metrikler pres tonaj kapasitesini ve strok hızını içerir ancak aynı zamanda Üretilebilirlik için Tasarıma (DFM) destek olabilme yeteneğini de kapsar. Yetkin bir tedarikçi, sert kalıp üretilmeden önce malzeme incelmesini ve yaylanmayı öngörmek amacıyla simülasyon desteği sunmalıdır.
Geliştirme aşamasından seri üretime geçiş gerektiren projelerde çeviklik önemlidir. Üreticiler şöyle uzmanlaşır: Shaoyi Metal Technology bu geçişi kolaylaştırmaya odaklanır ve hızlı prototiplemeden yüksek hacimli üretime kadar otomotiv sac pres çözümleri sunar. IATF 16949 sertifikasyonuna ve 600 tona kadar pres kapasitesine sahip olarak kontrol kolları ve alt şaseler gibi kritik bileşenleri küresel OEM standartlarına uygun şekilde teslim edebilirler. Tedarikçinin 50 prototipten milyonlarca parçaya kadar üretim ölçekleme kabiliyetinin değerlendirilmesi, araç piyasaya sürülürken tedarik zincirinin kesintisiz kalmasını sağlar.
Nihayetinde ideal ortak, kendi atölyesinde kalıp yapımı, rulodan ruloya kaplama ve kaplama işlemini (overmolding) içeren değer artırıcı hizmetleri sunar. Bu dikey entegrasyon, teslimat sürelerini kısaltır ve otomotiv montajının karmaşık lojistiğini yönetirken kalite sorumluluğunu merkezileştirir.
Sonuç
Otomotiv konnektörlerinin ve terminallerin preslenmesi, malzeme biliminin hassas mühendislikle buluştuğu bir disiplindir. Otonom sürüş sensörlerinden yüksek gerilimli elektrikli araç (EV) güç sistemlerine kadar modern taşıtların güvenilirliği, bu preslenmiş bileşenlerin bütünlüğüne bağlıdır. İlerleyen kalıp işlemesini, alaşım seçimini ve titiz USCAR doğrulamasını anlayarak mühendisler, tasarımlarının yollardaki en zorlu koşullarda dahi dayanmasını sağlayabilir. Başarı, her mikronu kritik bir performans ölçütü olarak gören sertifikalı tedarikçilerle iş birliği yapmaktan geçer.
Sıkça Sorulan Sorular
1. Preslenmiş ve işlenmiş terminaller arasında ne fark vardır?
Preslenmiş terminaller, sürekli metal şeritten bir kalıp kullanılarak şekillendirilir ve böylece yüksek hacimli, maliyet açısından verimli, yüksek tekrarlanabilirliğe sahip üretim için idealdir. İşlenmiş terminaller ise sağlam ham madde üzerinden kesilerek üretilir ve daha yüksek dayanıklılık ve akım yoğunluğu sunar ancak önemli ölçüde daha yüksek maliyete ve daha yavaş üretim hızına sahiptir.
2. Otomotiv konnektörlerinde Neden Berilyum Bakır (BeCu) kullanılır?
Berilyum Bakır, özellikle yüksek sıcaklıklarda stres gevşemesine karşı olağanüstü dayanım ve direnç gösterdiği için tercih edilir. Zamanla "yay" kuvvetini korur ve titreşimler ve termal çevrimlerden yıllar sonra bile konnektörün sıkı kalmasını sağlar; bu da güvenlik sistemleri için kritik öneme sahiptir.
3. USCAR-2 standardı konnektör tasarımını nasıl etkiler?
USCAR-2, titreşime, sıcaklık şokuna ve neme karşı direnç gibi performans test protokollerini belirler. Bir konnektör tasarımı, Kuzey Amerika'daki araçlarda kullanılabilmesi için bu belirli "sınıfları" (örneğin V1, S1) geçmek zorundadır ve bu durum geometriyi, malzeme seçimini ve kilitleme mekanizmalarını doğrudan etkiler.