 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ஆட்டோமொபைல் ஸ்டாம்பிங்கில் ஸ்பிரிங்பேக்கைத் தீர்க்க: 3 நிரூபிக்கப்பட்ட பொறியியல் முறைகள்
சுருக்கமாக
ஆட்டோமொபைல் ஸ்டாம்பிங்கில் ஸ்பிரிங்பேக்கை தீர்க்க எளிய overbending ஐ மட்டும் மீறிய பல-அடுக்கு பொறியியல் அணுகுமுறை தேவைப்படுகிறது. மிகவும் பயனுள்ள உத்திகள் வடிவியல் ஈடுசெய்தல் (rotary bending மற்றும் stiffeners போன்றவை), பதட்ட சமன் (இலக்கு 2% இழுவிசை அழுத்தத்தை அடைய post-stretch stake beads பயன்படுத்தி), மற்றும் முழு-சுழற்சி FEA சிமுலேஷன் எஃகு வெட்டுவதற்கு முன் நெகிழ்வுத்தன்மையை முன்கூட்டியே கணிக்க. மேம்பட்ட உயர் வலிமை கொண்ட எஃகுகளுக்கு (AHSS), தகட்டின் தடிமனில் சீரற்ற பதற்ற பரவளவை நிர்வகிப்பது மிகவும் முக்கியமானது, ஏனெனில் அதிகரிக்கும் விளிம்பு வலிமைகள் பக்கவாட்டு சுருள் மற்றும் கோண மாற்றத்திற்கான சாத்தியக்கூறுகளை அதிகரிக்கின்றன.
ஸ்பிரிங்பேக்கின் இயற்பியல்: நெகிழ்வுத்தன்மை மீட்சி மற்றும் பதற்ற சராசரிகள்
ஸ்பிரிங்பேக்கை திறம்பட தீர்க்க, பொறியாளர்கள் முதலில் அதை இயக்கும் இயந்திரத்தை அளவிட வேண்டும். ஸ்பிரிங்பேக் என்பது உருவாக்கும் சுமை நீக்கப்பட்ட பிறகு ஒரு அச்சிடப்பட்ட பாகத்தில் சீரற்ற முறையில் பரவியுள்ள பதற்றங்களின் நெகிழ்வுத்தன்மை மீட்சி என வரையறுக்கப்படுகிறது. வளைக்கும் போது, தகட்டுலோகம் வெளி ஆரத்தில் இழுவிசை பதற்றத்தையும், உள் ஆரத்தில் அழுத்து பதற்றத்தையும் அனுபவிக்கிறது. கருவி விடுவிக்கப்படும் போது, இந்த எதிர் விசைகள் சமநிலைக்கு திரும்ப முயல்கின்றன, இதனால் பாகம் திரிபுறுகிறது.
இந்த நிகழ்வு பொருளின் யங் மாடுலஸ் (நெகிழ்வுத்தன்மை மாடுலஸ்) மற்றும் ஓரம் வலிமை . உருவாக்கும் வலிமை அதிகரிக்கும் போது—DP980 அல்லது TRIP ஸ்டீல் போன்ற AHSS தரங்களில் பொதுவானது—நெகிழ்வுத்தன்மையான மீட்சி அளவு மிகவும் அதிகரிக்கிறது. மேலும், பிளாஸ்டிக் சீரழிவின் போது நெகிழ்வுத்தன்மை குறைதலும், பாஷ்சிங்கர் விளைவும் திரும்பப் பெறும் அளவை சரியாக கணிக்க சாதாரண நேரியல் இயந்திர மாதிரிகள் பெரும்பாலும் தோல்வியடைய காரணமாகின்றன. நெகிழ்வுத்தன்மையை நீக்குவதல்ல, மாறாக மீட்சி கணிக்கத்தக்கதாகவோ அல்லது நடுநிலையாக்கப்பட்டதாகவோ இருக்கும்படி பதற்ற சராசரியை மாற்றுவதே முக்கிய பொறியியல் சவால். பாஷ்சிங்கர் விளைவு மற்றும் பிளாஸ்டிக் சீரழிவின் போது நெகிழ்வுத்தன்மை குறைதல் திரும்பப் பெறும் அளவை சரியாக கணிக்க சாதாரண நேரியல் இயந்திர மாதிரிகள் பெரும்பாலும் தோல்வியடைய காரணமாகின்றன. நெகிழ்வுத்தன்மையை நீக்குவதல்ல, மாறாக மீட்சி கணிக்கத்தக்கதாகவோ அல்லது நடுநிலையாக்கப்பட்டதாகவோ இருக்கும்படி பதற்ற சராசரியை மாற்றுவதே முக்கிய பொறியியல் சவால்.
முறை 1: செயல்முறை-அடிப்படையிலான ஈடுகொடுத்தல் (பின்தொடர் நீட்டித்தல் & ஸ்டேக் பீட்ஸ்)
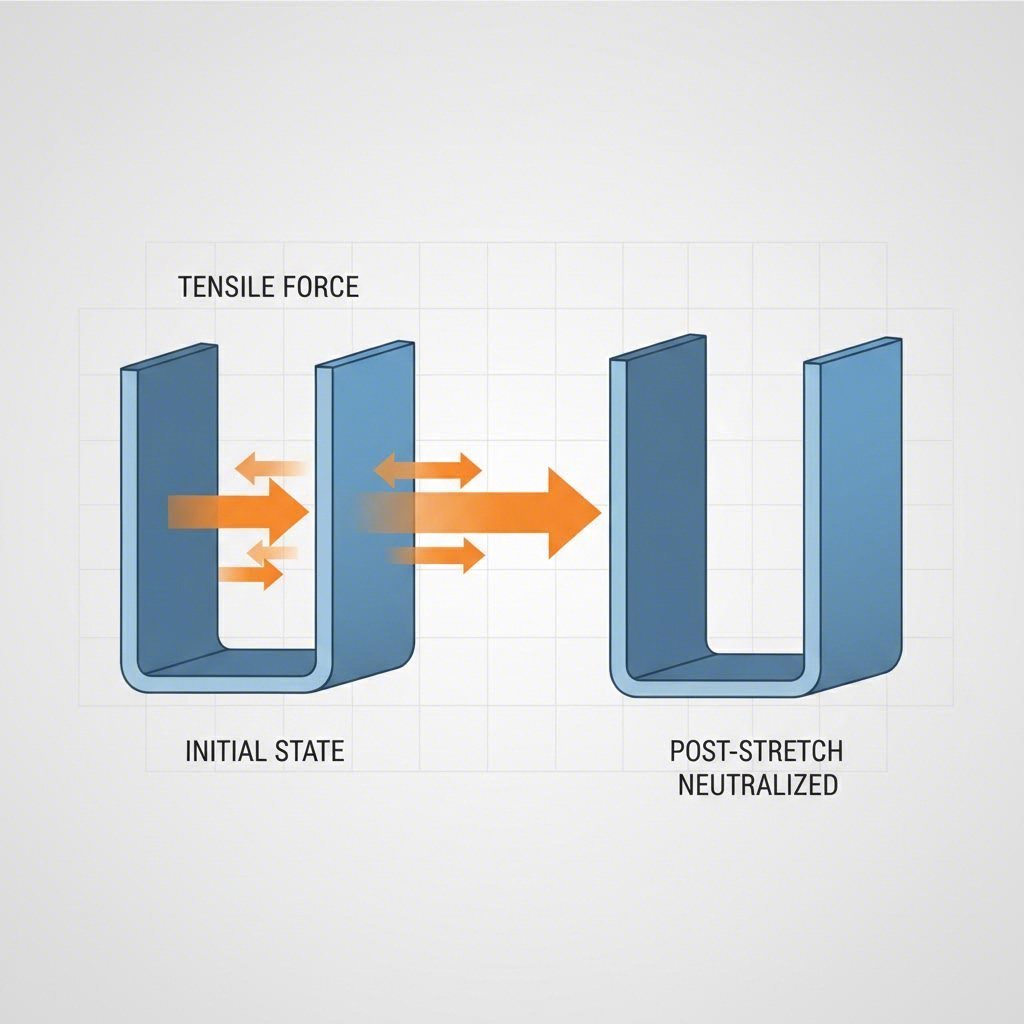
பக்கவாட்டு சுருட்டை நடுநிலைப்படுத்துவதற்கான மிகவும் உறுதியான முறைகளில் ஒன்று—குறிப்பாக கால்வாய் வடிவ பாகங்களுக்கு— இழுவைக்குப் பின் . இலக்கு பக்கவாட்டுச் சுவரின் பதற்ற நிலையை கலப்பு இழுப்பு-உட்புற சராசரியிலிருந்து முழு தடிமனிலும் ஒரே மாதிரியான இழுப்பு நிலைக்கு மாற்றுவதாகும்.
ஸ்டேக் பீட்ஸை செயல்படுத்துதல்
உலகளாட்சி ஸ்டீல் போன்ற துறை வழிகாட்டுதல்கள், சிறுவாலில் குறைந்தபட்சம் 2% இழுவிசை பதிவு உருவாக்க ஒரு தள இழுவிசை விசையைப் பயன்படுத்து பரிந்துரைக்கின்றன. இது பெரும்பாலும் ஸ்டேக் பீட்ஸ் (அல்லது லாக் பீட்ஸ்) பிளாங்க்ஹோல்டரிலோ அல்லது பஞ்சிலோ இருப்பதைப் பயன்படுத்து அடையப்படுகின்றது. இந்த பீட்ஸை அழுத்து ஸ்ட்ரோக்கின் இறுதியில் ஈடுபடுத்தல், உலோகத்தை பூட்டி சிறுவாலை நீட்டுவதை கட்டாயப்படுத்து, இந்த மாற்றம் நடுநிலை அச்சை தகட்டு உலோகத்திலிருந்து வெளியே நகர்த்துகின்றது, சுருள்வதை இயக்கும் அழுத்த வேறுபாட்டை ($Δσ$) சமமாக்குவதை பயனுள்ளதாக்குகின்றது.
திறமையானதாக இருந்தாலும், ஸ்டேக் பீட்ஸ் குறிப்பிட்ட டன் எடையையும் வலுவான செதில் கட்டமைப்பையும் தேவைப்படுத்து. மாற்றாக பொருள் செயல்திறன் மிக்கது ஹைப்ரிட் பீட் (அல்லது ஸ்டிங்கர் பீட்). ஹைப்ரிட் பீட்ஸ் தகட்டு உலோகத்திற்குள் ஊடுருவி ஓட்டத்தைக் கட்டுப்படுத்தும் அலை வடிவத்தை உருவாக்குகின்றன, பாரம்பரிய ஸ்டேக் பீட்ஸின் 25% க்கும் குறைவான பரப்பளவை மட்டுமே தேவைப்படுத்து, சிறிய பிளாங்க் அளவுகளை அனுமதிக்கின்றன.
செயலில் பிணைப்பான் விசை கட்டுப்பாடு
முன்னேறிய குஷன் சிஸ்டம்களுடன் உள்ள அழுத்துகளுக்கு செயலில் பிணைப்பான் விசை கட்டுப்பாடு மாறாத அழுத்தத்திற்கு பதிலாக, ஸ்ட்ரோக்கின் அடிப்பகுதியில் குறிப்பாக அழுத்தத்தை அதிகரிக்கும் வகையில் பிணைப்பான் விசையை சுழற்சி முறையில் அமைப்பதன் மூலம் இது ஒரு இயங்கு தீர்வை வழங்குகிறது. இந்த இறுதி கட்ட அழுத்த உச்சநிலை, ஆரம்ப கட்ட பிளவு அல்லது அதிக மெல்லியதாக்கம் ஏற்படாமல் இருக்க தேவையான சுவர் இழுப்பு விசையை வழங்குகிறது.
முறை 2: வடிவியல் & கருவி தீர்வுகள் (மிகை வளைத்தல் & சுழல் வளைத்தல்)
அதிக வலிமை கொண்ட நெகிழ்ச்சி மீட்சியை செயல்முறை அளவுருக்களால் மட்டும் ஈடுகட்ட முடியாத போது, கருவி மற்றும் பாகங்களின் வடிவமைப்பில் உடல் மாற்றங்கள் அவசியமாகின்றன. ஓவர்பெண்டிங் இலக்கு கோணத்தை விட அதிகமாக (எ.கா., 90° வளைவிற்கு 92°) பாகத்தை வளைக்க டை வடிவமைக்கப்படும் மிகவும் பொதுவான தொழில்நுட்பமாகும், இதனால் சரியான அளவிற்கு மீண்டு வர முடியும்.
சுழல் வளைத்தல் மற்றும் ஃபிளேஞ்ச் துடைப்பு டைகள்
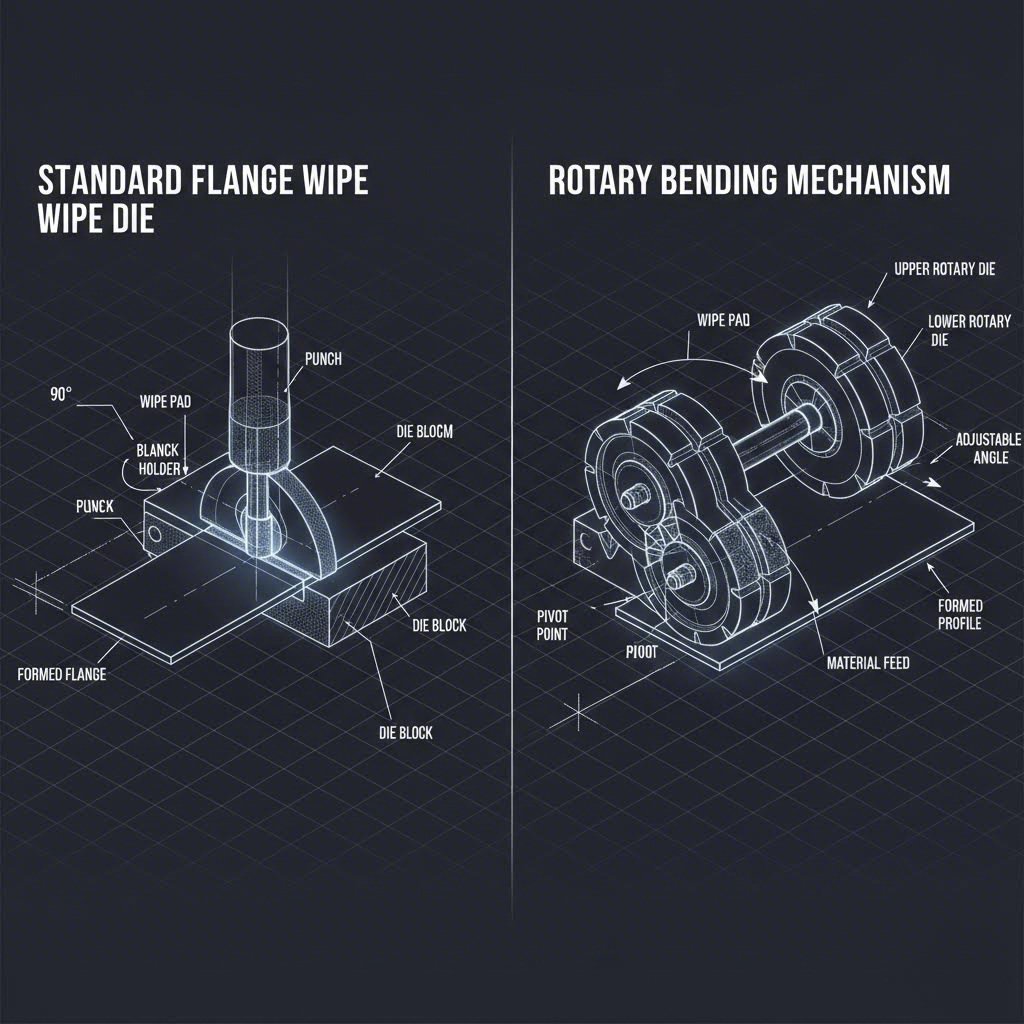
அதிக துல்லியம் கொண்ட AHSS பாகங்களுக்கு, சுழல் வளைத்தல் பாரம்பரிய ஃபிளேஞ் வைப் டைகளை விட அடிக்கடி சிறந்ததாக இருக்கிறது. ரொட்டரி பெண்டர்கள் உலோகத்தை மடிக்க ஒரு ராக்கரைப் பயன்படுத்துகின்றன, இது வைப் ஷூவுடன் தொடர்புடைய அதிக உராய்வு மற்றும் இழுவிசை சுமையை நீக்குகிறது. இந்த முறை வளைவு கோணத்தை சரிசெய்வதை (அடிக்கடி ராக்கரை ஷிம் செய்வதன் மூலம்) எளிதாக்கி, சோதனை சமயத்தில் ஈடுசெய்தலை சரிசெய்ய உதவுகிறது.
ஃபிளேஞ் வைப் டைகள் தேவைப்பட்டால், பொறியாளர்கள் சுருக்கு பதற்ற மேல்அமைவு ஐப் பயன்படுத்த வேண்டும். இதில் பாகத்தின் ஆரத்தை விட சற்று சிறியதாக டை ஆரத்தை வடிவமைத்து, பஞ்சில் பின்புற விடுவிப்பைப் பயன்படுத்துவது அடங்கும். இந்த அமைப்பு ஆரத்தில் பொருளை அழுத்தி, நெகிழ்வுரிய மாற்றத்தை (சுருக்கு வெளியீடு) ஏற்படுத்தி, நெகிழ்ச்சி மீட்சியை குறைக்கிறது. இந்த முறை உயர்தர எஃகுகளில் விரிசல் ஏற்படாமல் இருக்க துல்லியமான கட்டுப்பாட்டை தேவைப்படுத்துகிறது என்பதைக் கவனத்தில் கொள்ளவும்.
விறைப்பான்களை வடிவமைக்கவும்
வடிவமே ஸ்திரப்படுத்தியாக செயல்படலாம். விறைப்பான்களைச் சேர்க்க படிக்குரல் பெட்டிகள், அம்புக்குறிகள் அல்லது வளைவு கோட்டில் உருண்டைகள் போன்றவை நெகிழ்வு அழுத்தங்களை "பூட்டி" வைத்து, செக்ஷன் மாடுலஸை மிகவும் அதிகரிக்க முடியும். எடுத்துக்காட்டாக, ஒரு பாரம்பரிய 90-பாகை ஹேட் பிரிவை அறுங்கோண குறுக்கு வெட்டாக மாற்றுவது வளைத்தல் பதட்டங்களை சாதகமாக பரப்புவதன் மூலம் பக்கவாட்டு சுருட்டை உள்ளமைவாகக் குறைக்கும்.
முறை 3: சிமுலேஷன் & முழு சுழற்சி FEA
நவீன ஸ்பிரிங்பேக் மேலாண்மை மிகவும் நம்பியுள்ளது முடிவுறை உறுப்பு பகுப்பாய்வு (FEA) . ஆனால், ஒரு பொதுவான பிழை வரைதல் செயல்பாட்டை மட்டும் சிமுலேட் செய்வதாகும். சரியான முன்னறிவிப்புக்கு முழு சுழற்சி சிமுலேஷன் அது வரைதல், வெட்டுதல், துளையிடுதல் மற்றும் ஃபிளேஞ்சிங் ஆகியவற்றை உள்ளடக்கியதாக இருக்க வேண்டும்.
ஆட்டோஃபார்மிலிருந்து ஆராய்ச்சி, துணை செயல்பாடுகள் இறுதி ஸ்பிரிங்பேக்கை மிகவும் பாதிக்கின்றன என்பதை எடுத்துக்காட்டுகிறது. எடுத்துக்காட்டாக, வெட்டும் போது ஏற்படும் கிளாம்பிங் மற்றும் வெட்டும் விசைகள் புதிய பிளாஸ்டிக் சீரழிவுகளை உருவாக்கலாம் அல்லது பாகத்தின் வடிவத்தை மாற்றும் மீதியுள்ள பதட்டங்களை விடுவிக்கலாம். சிமுலேஷன் நம்பகத்தன்மையை அடைய, பொறியாளர்கள் பின்வருவனவற்றைச் செய்ய வேண்டும்:
- இயங்கு கடினமடைதலை (யோஷிடா-உஎமோரி மாதிரி) கணக்கில் எடுத்துக்கொள்ளும் மேம்பட்ட பொருள் அட்டைகளைப் பயன்படுத்தவும்.
- உண்மையான கருவியின் மூடல் மற்றும் பைண்டர் விடுவிப்பு தொடர்களை இயக்குங்கள்.
- பாகம் சோதனை அமைப்பில் எவ்வாறு அமர்ந்திருக்கிறது என்பதைப் பொறுத்து ஈர்ப்பு விளைவுகளைச் சேர்க்கவும்.
இயந்திரம் செய்யப்படுவதற்கு முன் ஈடுசெய்யப்பட்ட பரப்பை இயக்குவதன் மூலம், உற்பத்தியாளர்கள் உடல் மறுவெட்டு சுழற்சிகளின் எண்ணிக்கையை 5-7 இலிருந்து 2-3 ஆகக் குறைக்கலாம்.
இயக்கத்திற்கும் உற்பத்திக்கும் இடையே உள்ள இடைவெளியை நிரப்புதல்
இயக்கம் வழிகாட்டுதலை வழங்கினாலும், உடல் சரிபார்ப்பு இறுதி தடையாக உள்ளது. ஒரு இலக்க மாதிரியிலிருந்து உடல் ஸ்டாம்பிங் ஆக மாற்றுவது—குறிப்பாக முன்மாதிரியிலிருந்து பெரும்பான்மை உற்பத்திக்கு அளவிடும்போது—சிக்கலான ஈடுசெய்தல் உத்திகளை செயல்படுத்தக்கூடிய உற்பத்தி பங்காளியை தேவைப்படுத்துகிறது. Shaoyi Metal Technology iATF 16949 சான்றிதழ் மற்றும் 600 டன் வரை பதட்ட திறன்களுடன், கட்டுப்பாட்டு கைகள் மற்றும் துணைநிலைகள் போன்ற முக்கிய பாகங்களுக்கான கருவி வடிவமைப்புகளை சரிபார்க்க முடியும், இதனால் கோட்பாட்டு ஈடுசெய்தல் தொழிற்சாலை நிலையில் உண்மைக்கு ஏற்ப இருப்பதை உறுதி செய்யலாம்.
ஈடுசெய்தல் உத்திகளின் ஒப்பீடு
பாகத்தின் வடிவமைப்பு, பொருள் தரம் மற்றும் உற்பத்தி அளவைப் பொறுத்து சரியான முறையைத் தேர்ந்தெடுப்பது சார்ந்துள்ளது. கீழே உள்ள அட்டவணை முதன்மை அணுகுமுறைகளை ஒப்பிடுகிறது.
| அறிவு | சிறந்த பயன்பாடு | பார்வைகள் | தவறுகள் |
|---|---|---|---|
| ஓவர்பெண்டிங் | எளிய வளைவுகள், ஃபிளேஞ்சிங் | குறைந்த செலவு, வடிவமைப்பில் செயல்படுத்த எளிது | இயந்திர செயல்முறைக்குப் பிறகு சரிசெய்வது கடினம்; பக்கவாட்டு சுருள்வதில் குறைந்த விளைவு |
| Post-Stretch (Stake Beads) | சானல் பாகங்கள், ரெயில்கள், பக்கவாட்டு சுருள் | AHSS-க்கு மிகவும் பயனுள்ளது; பாகத்தின் வடிவ வடிவமைப்பை நிலைப்படுத்துகிறது | அதிக அழுத்த டன் தேவைப்படுகிறது; பிளாங்க் அளவை அதிகரிக்கிறது (ஸ்கிராப் விகிதம்) |
| சுழல் வளைத்தல் | நெருக்கமான தரநிலைகளுடன் கூடிய ஃபிளேஞ்சுகள் | சரிசெய்யக்கூடியது; குறைந்த கருவி அழிவு; தூய்மையான வளைவுகள் | அதிக ஆரம்ப கருவி செலவு; இயந்திர சிக்கல் |
| சுருக்கு மேல்அமைவு | கடுமையான ஆரங்கள், சரிபார்ப்பு படிகள் | மிகவும் துல்லியமான அளவு கட்டுப்பாடு | பொருள் மெல்லியதாகும் அல்லது விரிசல் ஏற்படும் அபாயம்; அதிக துல்லியத்தை தேவைப்படுத்துகிறது |
முடிவு
ஸ்பிரிங்பேக்கை தீர்ப்பது இயற்பியல் விதிகளை நீக்குவது பற்றியதல்ல, அவற்றை முழுமையாக கையாள்வது பற்றியது. வடிவவியல் மிகை வளைவை செயல்முறை-ஓரியண்டிட பின்-இழுப்புடன் இணைப்பதன் மூலமும், கடுமையான முழுச்சுழற்சி இருப்பு மாதிரியின் மூலம் முடிவுகளை சரிபார்ப்பதன் மூலமும், முன்னறிவிக்கப்படாத AHSS தரங்களுடன் கூட ஆட்டோமொபைல் பொறியாளர்கள் கடுமையான தொலரன்ஸ்களை அடைய முடியும். முக்கியமானது என்னவென்றால், சோதனை சரிசெய்தல்களை மட்டும் நம்புவதற்கு பதிலாக, வடிவமைப்பு கட்டத்தின் ஆரம்பத்திலேயே பதட்ட சமன்பாட்டை கையாள்வதுதான்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
1. மென்பிள்ளை எஃகை விட ஏன் மேம்பட்ட உயர் வலிமை எஃகில் (AHSS) ஸ்பிரிங்பேக் கடுமையாக இருக்கிறது?
ஸ்பிரிங்பேக் என்பது பொருளின் விளை வலிமத்திற்கு நேர் விகிதத்தில் இருக்கும். AHSS கிரேடுகள் மிருது எஃகை விட மிகவும் அதிகமான விளை வலிமத்தைக் கொண்டுள்ளன (அடிக்கடி 590 MPa முதல் 1000 MPa க்கும் மேல்). இதன் பொருள், சீரழிவின் போது அதிக நெகிழ்வுறு ஆற்றலைச் சேமிக்க முடியும், எனவே கருவி சுமை விடுவிக்கப்படும் போது மீட்பின் (ஸ்பிரிங்பேக்) அளவு அதிகமாக இருக்கும். மேலும், AHSS பெரும்பாலும் அதிக வேலை கடினமடைதலைக் காட்டுகிறது, இது பதட்ட பரவளையத்தை மேலும் சிக்கலாக்குகிறது.
கோண மாற்றத்திற்கும் பக்கவாட்டு சுருட்டுத்தன்மைக்கும் உள்ள வித்தியாசம் என்ன?
கோண மாற்றம் வளைவு ஆரத்தில் எளிய நெகிழ்வு மீட்பால் ஏற்படும் வளைவு கோணத்தில் ஏற்படும் விலகலை (எ.கா., 90° வளைவு 95° ஆக திறப்பது) குறிக்கிறது. பக்கச் சுவர் சுருள் தகடு உலோகத்தின் தடிமனில் உள்ள அடுக்குகளுக்கிடையே மீதமுள்ள பதட்டத்தில் ஏற்படும் வேறுபாட்டால் ஏற்படும் தட்டையான பக்கவாட்டுச் சுவரின் வளைவைக் குறிக்கிறது. கோண மாற்றம் பெரும்பாலும் மிகை வளைப்பதன் மூலம் சரிசெய்யப்படலாம், ஆனால் பக்கவாட்டு சுருட்டுத்தன்மை பொதுவாக பின்-நீட்சி (ஸ்டேக் பீடுகள்) போன்ற இழுவை-அடிப்படையிலான தீர்வுகளை தீர்க்க தேவைப்படுகிறது.
3. பருவநிலை பிணைப்பு சக்தியை அதிகரிப்பது பின்னடைவை நீக்க முடியுமா?
பிணைப்பு சக்தியை உலகளவில் அதிகரிப்பது, அதிக வலிமை கொண்ட பொருட்களில் ஸ்பிரிங்பேக்கை அகற்ற அரிதாகவே போதுமானது மற்றும் பிளவுபடுதல் அல்லது அதிகப்படியான மெல்லிய தன்மைக்கு வழிவகுக்கும். இருப்பினும், செயலில் பிணைப்பான் விசை கட்டுப்பாடு முக்கியமாக ஸ்ட்ரோக்கின் முடிவில் அழுத்தம் அதிகரிக்கும் போது, ஆரம்ப இழுப்பின் போது வடிவமைப்பை பாதிக்காமல், ஸ்பிரிங்பேக்கை குறைக்க தேவையான பக்கவாட்டு பதற்றத்தை (பின்னர் நீட்டிப்பு) திறம்பட பயன்படுத்தலாம்.