 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ஸ்டாம்பிங் செதுகு செலவை பாதிக்கும் காரணிகள்: 5 முக்கிய ஓட்டுநர்களின் பகுப்பாய்வு
சுருக்கமாக
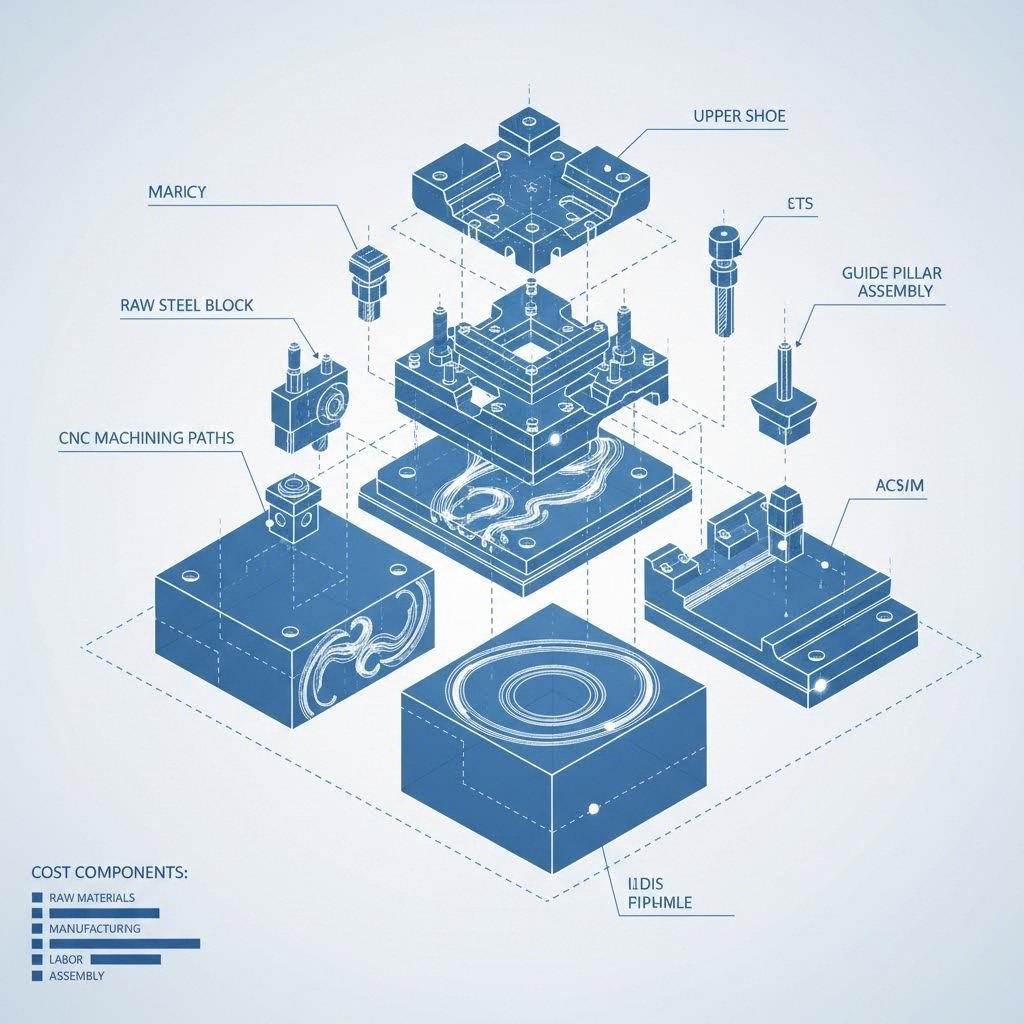
ஸ்டாம்பிங் டை செலவு முதன்மையாக நான்கு முக்கிய காரணிகளால் தீர்மானிக்கப்படுகிறது: பகுதி சிக்கல் (அனுமதிகள் மற்றும் வடிவவியல்), டை வகை (படித்தர vs. ஒற்றை-நிலை), பொருள் தேர்வு , மற்றும் உற்பத்தி அளவு . தொழில்துறை தரவுகளில் இருந்து ஒரு பயனுள்ள விதி: முறையான செதுக்கு உருவமைப்பில் ஒவ்வொரு கூடுதல் நிலையமும் வடிவமைப்பு மற்றும் இயந்திர நேரத்தின் காரணமாக மொத்தச் செலவை ஏறத்தாழ 8–12% அதிகரிக்கிறது. "கிளாஸ் A" கருவி கடினமான கருவி எஃகுகள் மற்றும் பராமரிப்புக்கு எளிமை காரணமாக அதிக ஆரம்ப முதலீட்டை (அடிக்கடி $50,000 ஐ மீறும்) தேவைப்படுகிறது, ஆனால் அதிக அளவு உற்பத்திக்கு ஓரலகு விலையை கணிசமாகக் குறைக்கிறது. மாறாக, மென்மையான கருவி முன்மாதிரிகளுக்கு ஏற்றது, ஆனால் நீண்டகால நிலைத்தன்மையை இழக்கிறது.
பாகத்தின் சிக்கலான தன்மை & வடிவவியல்: முதன்மை செலவு இயக்கி
பாகத்தின் உடல் வடிவமைப்பு செதுக்கு உருவத்தின் விலையை நிர்ணயிப்பதில் மிக முக்கியமான மாறியாகும். சிக்கலான தன்மை என்பது அம்சங்களின் எண்ணிக்கை மட்டுமல்ல; அவற்றை உருவாக்க தேவைப்படும் இயந்திர விதிகளைப் பொறுத்தது. ஒரு எளிய தட்டையான வாஷர் அடிப்படை பிளாங்கிங் செயல்பாட்டை தேவைப்படுகிறது, ஆனால் ஆழமாக இழுக்கப்பட்ட வாகன உடல் பேனல் இறுதி வடிவத்தை அடைய பல மீண்டும் இழுத்தல், கேம்ஸ் மற்றும் ஸ்லைடுகள் தேவைப்படும் சிக்கலான வடிவங்களை உள்ளடக்கியது.
கடுமையான அளவுகள் முக்கியமான செலவு பெருக்கியாகும். ±0.001 அங்குலங்களுக்குக் கீழ் அளவுகள் குறையும்போது, தேவையான CNC மில்லிங்கை விட துல்லியமான EDM (எலக்ட்ரிக்கல் டிஸ்சார்ஜ் மெஷினிங்) மற்றும் ஜிக் கிரைண்டிங் ஆகியவற்றை டை உற்பத்தியாளர் பயன்படுத்த வேண்டும். இந்த துல்லியமான உழைப்பு மிகவும் அதிக செலவு செய்யும். மேலும், சிக்கலான வடிவமைப்பு டையில் தேவைப்படும் நிலையங்களின் எண்ணிக்கையை தீர்மானிக்கிறது. ஷாயி நிறுவனத்தின் செலவு மதிப்பீட்டு தரவுகளின்படி, ஒரு முறையான டை வடிவமைப்பில் ஒரு நிலையத்தைச் சேர்ப்பது பொதுவாக கருவியின் விலையை 8% முதல் 12% ஆக உயர்த்தும். பொறியாளர்கள் கட்டுமானத்திற்கு ஏற்ற வடிவமைப்பு (DFM) கொள்கைகளைப் பயன்படுத்துவதன் மூலம் இந்த செலவுகளைக் குறைக்கலாம், எடுத்துக்காட்டாக, முக்கியமற்ற அளவுகளை தளர்த்துதல் மற்றும் மொத்த நிலையங்களின் எண்ணிக்கையைக் குறைப்பதற்காக வளைவு ஆரங்களை எளிமைப்படுத்துதல்.
டை வகை & உற்பத்தி அளவு: தேவைகளுக்கு ஏற்ப கருவி வகையை பொருத்துதல்
உங்கள் மதிப்பிடப்பட்ட ஆண்டு பயன்பாடு (EAU) உங்கள் ஆணையிடும் கருவி வகையை தீர்மானிக்க வேண்டும். தொழில்துறை நிலைத்தன்மை மற்றும் தொகை திறனை அடிப்படையாகக் கொண்டு டைகளை வகைகளாகப் பிரிக்கிறது:
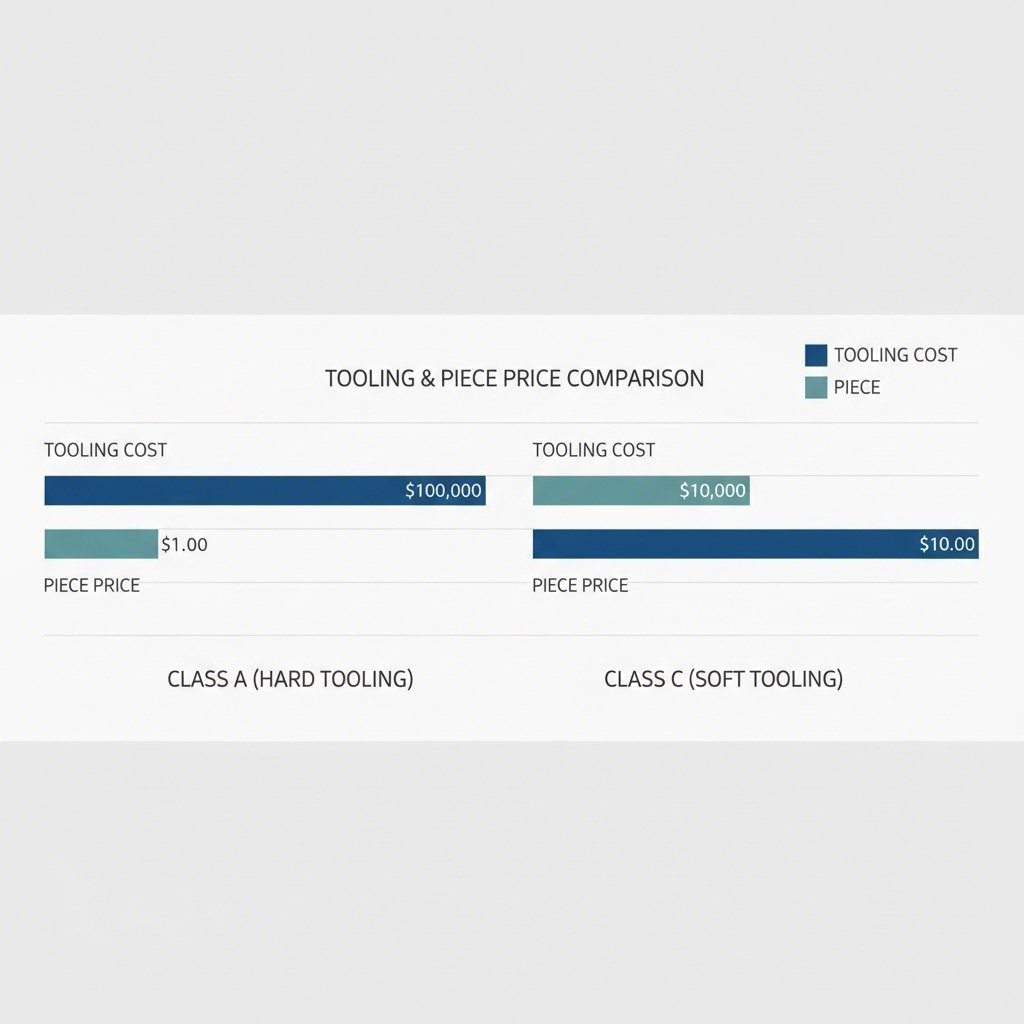
- A வகை கருவி: அதிக உற்பத்தி அளவுக்கு (பெரும்பாலும் 1 மில்லியன் அடிகளை மீறும்) வடிவமைக்கப்பட்டவை. இந்த டைகள் உயர்தர கடினமான கருவி எஃகுகளைப் பயன்படுத்தி, பராமரிப்பதற்கு எளிதாக பொறியமைக்கப்பட்டவை. முதலீட்டுச் செலவு அதிகமாக இருந்தாலும், இவை மிகக் குறைந்த பாகம்-பாக விலையையும், குறைந்த நேர இழப்பையும் வழங்குகின்றன.
- கிளாஸ் C கருவி: பெரும்பாலும் "மென்மையான கருவி" என்று அழைக்கப்படுகிறது, இவை குறைந்த அளவு உற்பத்திக்கு அல்லது முன்மாதிரிகளுக்கு (10,000 பாகங்களுக்கு கீழ்) உருவாக்கப்பட்டவை. இவை மலிவான பொருட்களையும் எளிமையான வடிவமைப்புகளையும் பயன்படுத்தி, ஆரம்ப முதலீட்டைக் குறைக்கின்றன, ஆனால் பராமரிப்பு தேவைகளையும் ஒரு பாகத்திற்கான உழைப்புச் செலவையும் அதிகரிக்கின்றன.
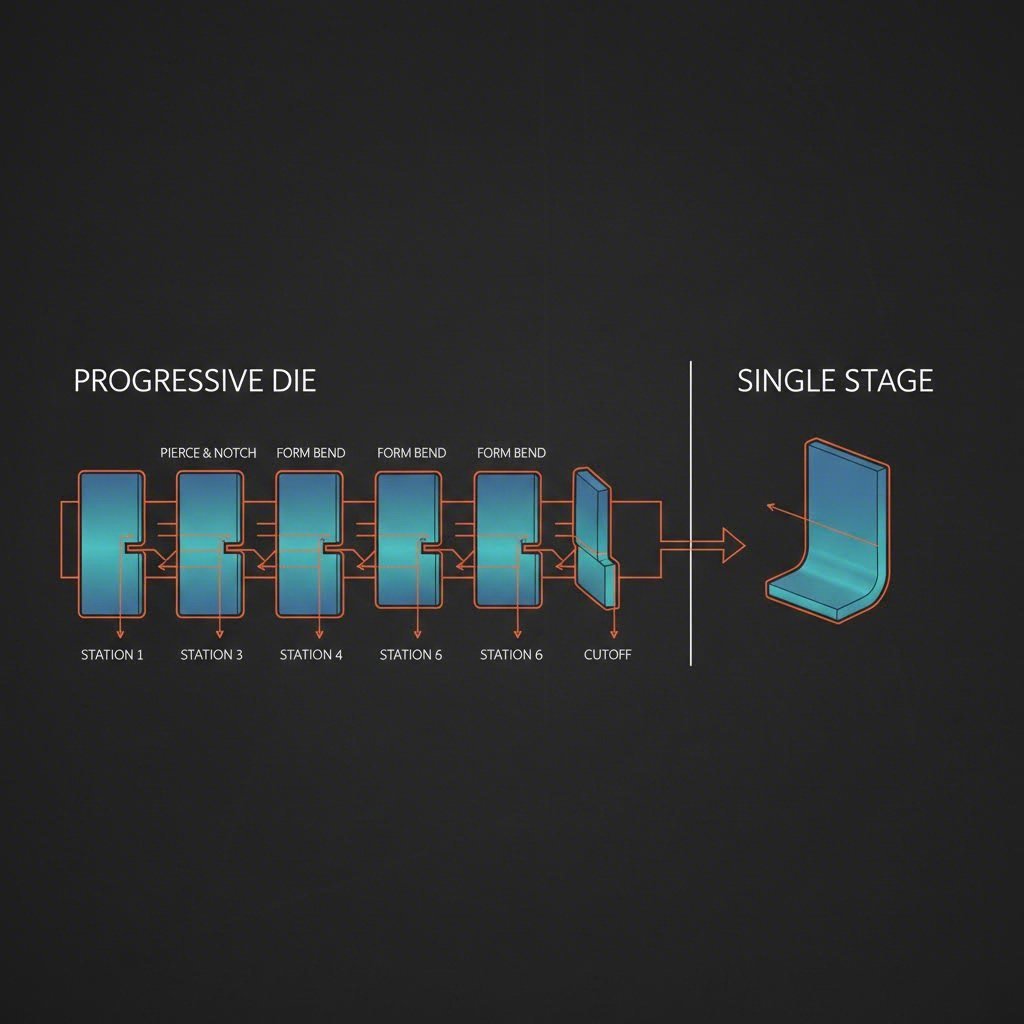
தேர்வு முன்னேறி பட்டியல்கள் மற்றும் ஒற்றை-நிலை (வரி) டைகள் படிப்படியாக உருவாகும் டைகளைப் பயன்படுத்துவதும் பட்ஜெட்டைப் பாதிக்கிறது. ஒவ்வொரு பதட்ட ஓட்டத்திலும் பல செயல்பாடுகளைச் செய்யும் படிப்படியான டைகள், அவற்றின் சிக்கலான தன்மை மற்றும் அளவு காரணமாக அதிக விலையைக் கொண்டுள்ளன. இருப்பினும், ஆண்டுக்கு 25,000 பாகங்களுக்கு மேல் உற்பத்தி செய்யும் போது, ஒரு பாகத்திற்கான உழைப்புச் செலவை மிகவும் குறைப்பதன் மூலம் படிப்படியான டையின் செயல்திறன் பொதுவாக ஆரம்ப NRE (Non-Recurring Engineering) செலவை ஈடுகட்டுகிறது.
பொருள் தேர்வு: பணிப்பொருள் எதிர் கருவி எஃகு
பொருளின் விலை இரண்டு வழிகளில் மதிப்பீட்டை பாதிக்கிறது: நீங்கள் அச்சிடும் பொருள் மற்றும் அச்சு தயாரிக்கப் பயன்படும் பொருள். டைட்டானியம், இன்கோனல் அல்லது மேம்பட்ட உயர் வலிம எஃகு (AHSS) போன்ற உயர் வலிமை கொண்ட பொருட்கள் உராய்வு ஏற்படுத்தக்கூடியவையாகவும், வடிவமைக்க கடினமாகவும் இருக்கும். இந்த பொருட்களை அச்சிடுவதற்கு, அச்சு உயர் தரமான கார்பைடு அல்லது குறிப்பிட்ட பூச்சு பூசப்பட்ட கருவி எஃகுகளிலிருந்து தயாரிக்கப்பட வேண்டும், இது விரைவான அழிவைத் தடுக்கும். வைர முடித்தல் மற்றும் வயர் பர்னிங் தேவைப்படுவதால், கார்பைட் கருவிகள் சாதாரண D2 கருவி எஃகை விட மூன்று மடங்கு அதிக விலையாக இருக்கலாம்.
இதற்கு மாறாக, அலுமினியம் அல்லது பித்தளை போன்ற மென்மையான உலோகங்களை அச்சிடுவது A2 அல்லது D2 சாதாரண கருவி எஃகைப் பயன்படுத்த அனுமதிக்கிறது, இது செய்முறைப்படுத்த எளிதானது மற்றும் குறைந்த விலையுடையது. வாங்கும் அணிகள் இந்த இடப்பெயர்ச்சியைப் புரிந்து கொள்ள வேண்டும்: ஒரு ஸ்டெயின்லெஸ் ஸ்டீல் பாகத்திற்கான மதிப்பீட்டைக் கேட்பது அதே பாக வடிவமைப்பை மென்மையான எஃகில் கேட்பதை விட கட்டாயமாக அதிக கருவி செலவை ஏற்படுத்தும், ஏனெனில் அச்சின் அழிவு காரணி மட்டுமே.
இரண்டாம் நிலை செலவுக் காரணிகள்: உழைப்பு, இருப்பிடம் மற்றும் நிச்சயமான
இயற்பியல் கருவிக்கு அப்பால், இறுதி மேற்கோளில் விற்பனையாளர் குறிப்பிட்ட மாறிகள் பெரும் பங்கு வகிக்கின்றன. தொழிலாளர் விகிதங்கள் பிராந்தியத்திற்கு ஏற்ப கடுமையாக மாறுபடும்; கலிபோர்னியா போன்ற உயர் வாழ்க்கை செலவு கொண்ட பகுதியில் உள்ள ஒரு டை கடை விஸ்கான்சின் அல்லது வெளிநாட்டில் உள்ள ஒரு கடைக்குக் காட்டிலும் வடிவமைப்பு மற்றும் எந்திர மணிநேரங்களுக்கு கணிசமாக அதிக கட்டணம் வசூலிக்கும். கூடுதலாக, மடிப்பு கடைகளின் "சாதன"ம் முக்கியமானது. ஒரு வகையான வகையான வாகனப் பெனல்களில் நிபுணத்துவம் பெற்ற ஒரு உற்பத்தியாளர், சிறிய, எளிய பிராக்கெட்டுகளுக்கு போட்டியிட முடியாத அளவுக்கு அதிகமான ஓவர்ஹெட் மற்றும் மணிநேர கட்டணங்களைக் கொண்டிருப்பார்.
மேலும், மொத்த மாற்றுச் செலவு (TCO) வெறும் ஸ்டிக்கர் விலைக்கு பதிலாக. குறைந்த விலை இறக்குமதி செய்யப்பட்ட மடிப்புகள் ஆரம்பத்தில் கவர்ச்சிகரமானதாகத் தோன்றலாம், ஆனால் பெரும்பாலும் மோசமான எஃகு தரம், தகவல் தொடர்பு தடைகள் மற்றும் விலையுயர்ந்த கப்பல் தாமதங்கள் போன்ற "மறைந்த செலவுகள்" பாதிக்கப்படுகின்றன. Shaoyi Metal Technology iATF 16949 சான்றிதழ் பெற்ற துல்லியத்துடன் செலவு குறைந்த உற்பத்தியை இணைக்கும் ஒரு கைவினை தீர்வு வழங்குவதன் மூலம் இந்த இடைவெளியை மூடுகிறது. உங்களுக்கு விரைவான முன்மாதிரி தயாரிப்பு (ஐந்து நாட்களுக்குள் 50 பாகங்களை வழங்குதல்) அல்லது அதிக அளவு வாகன உற்பத்தி தேவைப்பட்டாலும், அவர்களின் ஒருங்கிணைந்த அணுகுமுறை உங்கள் கருவி முதலீடு உங்கள் தரத் தரங்களுக்கும் அளவுத் தேவைகளுக்கும் சரியாக பொருந்துவதை உறுதி செய்கிறது, இது உலகளாவிய ஆதாரங்களுடன் தொடர்புடைய அபா
செலவு மதிப்பீட்டு முறைகள்ஃ சப்ளையர்கள் மேற்கோள்களை எவ்வாறு கணக்கிடுகிறார்கள்
சப்ளையர்கள் எவ்வாறு தங்கள் எண்களை உருவாக்குகிறார்கள் என்பதைப் புரிந்துகொள்வது சிறந்த பேச்சுவார்த்தை நடத்த உதவும். தொழில்துறையில் பயன்படுத்தப்படும் இரண்டு முக்கிய முறைகள் உள்ளனஃ
| அறிவு | விளக்கம் | நன்மைகள் & தீமைகள் |
|---|---|---|
| ஒற்றுமை அடிப்படையிலான | இதேபோன்ற கடந்தகால திட்டங்களின் வரலாற்றுத் தரவுகளின் அடிப்படையில் செலவு மதிப்பீடுகள். |
நன்மைகள்: வேகமாக மற்றும் குறைவான விவரங்கள் தேவைப்படுகிறது. குறைபாடுகள்ஃ அதிக பிழை விளிம்பு; தனித்துவமான சிக்கலான காரணிகளை அடிக்கடி தவறவிடுகிறது. |
| பகுப்பாய்வு (மென்பொருள்) | ஒவ்வொரு இயந்திர மணிநேரத்தையும், பொருள் பவுண்டுகளையும், வெப்ப சிகிச்சை சுழற்சியையும் உடைத்து செலவைக் கணக்கிடுகிறது. |
நன்மைகள்: மிகவும் துல்லியமான மற்றும் வெளிப்படையான. குறைபாடுகள்ஃ நேரம் எடுக்கும்; விரிவான CAD மாதிரிகள் தேவை. |
மிகச் சரியான விலை நிர்ணயத்திற்காக, கொள்முதல் மேலாளர்கள் ஒரு பகுப்பாய்வு பிரிவைக் கோர வேண்டும். இந்த வெளிப்படைத்தன்மை, வடிவமைப்பு மாற்றங்கள் (ஒரு சகிப்புத்தன்மையை தளர்த்துவது அல்லது ஒரு பொருளை மாற்றுவது போன்றவை) இறுதி மடிப்பு செலவை எவ்வாறு பாதிக்கும் என்பதை நீங்கள் சரியாகப் பார்க்க அனுமதிக்கிறது.
மூலோபாய ஆதாரங்கள்
ஒரு ஸ்டாம்பிங் டீயின் செலவு ஒரு நிலையான பொருட்களின் விலை அல்ல, ஆனால் ஆபத்து, ஆயுள் மற்றும் திறன் ஆகியவற்றின் பிரதிபலிப்பாகும். இந்த செலவுகளை கட்டுப்படுத்த மிகவும் பயனுள்ள வழி, சப்ளையரிடமிருந்து குறைந்த விகிதத்தை கோருவது அல்ல, ஆனால் தயாரிப்பு சார்ந்த வடிவமைப்பு (DFM) . வடிவமைப்பு கட்டத்தில் உங்கள் டீல் பங்குதாரருடன் ஆரம்பத்தில் ஈடுபடுவதன் மூலம், உங்கள் வடிவியல் "செலவு இயக்கிகளை" அடையாளம் காணலாம், அதாவது இறுக்கமான ரேடியஸ் அல்லது தேவையற்ற சகிப்புத்தன்மைகள் போன்றவை மற்றும் எஃகு வெட்டப்படுவதற்கு முன்பே அவற்றை அகற்றலாம். இறுதியில், உங்கள் உற்பத்தி வரிசையை இடைவெளி இல்லாமல் இயங்க வைப்பதற்கு தேவையான நீண்ட கால நம்பகத்தன்மையுடன் முன்கூட்டியே NRE செலவை சமநிலைப்படுத்துவதே குறிக்கோள்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
1. ஒருமுறை ஒரு உலோக முத்திரை சாய்க்கும் விலை எவ்வளவு?
சிக்கலான தன்மையை அடிப்படையாகக் கொண்டு செலவுகள் மாறுபடும். ஒரு சிறிய வளைவுக்கான ஒரு எளிய ஒற்றை நிலை டீ $3,000 முதல் $5,000 வரை செலவாகும். இருப்பினும், ஒரு ஆட்டோமொபைல் கூறுக்கான சிக்கலான முற்போக்கான டூ பொதுவாக $ 15,000 முதல் $ 50,000 க்கும் அதிகமாக இருக்கும். உடல் பேனல்களுக்கான பெரிய வகுப்பு A இடமாற்ற மடிப்புகள் எளிதில் $150,000 ஐ தாண்டலாம்.
2. முத்திரை குத்தும் செயல்முறையில் என்ன குறைபாடுகள் செலவை அதிகரிக்கிறது?
பொதுவான குறைபாடுகள் பிளவுகள், சுருக்கங்கள், அதிகப்படியான புருக்கள் ஆகியவை அடங்கும். இந்த பிரச்சினைகள் பெரும்பாலும் மோசமான டீ வடிவமைப்பு அல்லது தவறான பொருள் தேர்வு காரணமாக ஏற்படுகின்றன. இந்த குறைபாடுகளை சரிசெய்வதற்கு விலை உயர்ந்த டயர் மறு வேலை, சோதனை மற்றும் பிழை சரிசெய்தல் (பிழைத்திருத்தம்) மற்றும் உற்பத்தி நிறுத்த நேரம் தேவைப்படுகிறது. வடிவமைப்பு கட்டத்தில் சிமுலேஷன் மென்பொருளில் முதலீடு செய்வது இந்த விலையுயர்ந்த பிழைகளைத் தவிர்க்கலாம்.
3. முத்திரை குத்தும் முறையில் 7 படிகள் என்ன?
செயல்முறைகள் மாறுபடும் என்றாலும், நிலையான வரிசை பெரும்பாலும் பின்வருவனவற்றை உள்ளடக்கியதுஃ 1) வெட்டுதல் (கடினமான வடிவத்தை வெட்டுதல்), 2) துளைத்தல் (துளைகளைச் சேர்ப்பது), 3) வரைதல் (வடிவமைக்கும் ஆழம்), 4) வளைத்தல் (கோணங்களை உருவாக்குதல்), ஒவ்வொரு அடியும் டீயின் "நிலையத்தை" சேர்க்கிறது, இது கருவிகளின் செலவை படிப்படியாக அதிகரிக்கிறது.