 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


க்வார்ட்டர் பேனல் ஸ்டாம்பிங் ஆட்டோமோட்டிவ் வழிகாட்டி: கிளாஸ் A துல்லியம் மற்றும் செயல்மறை
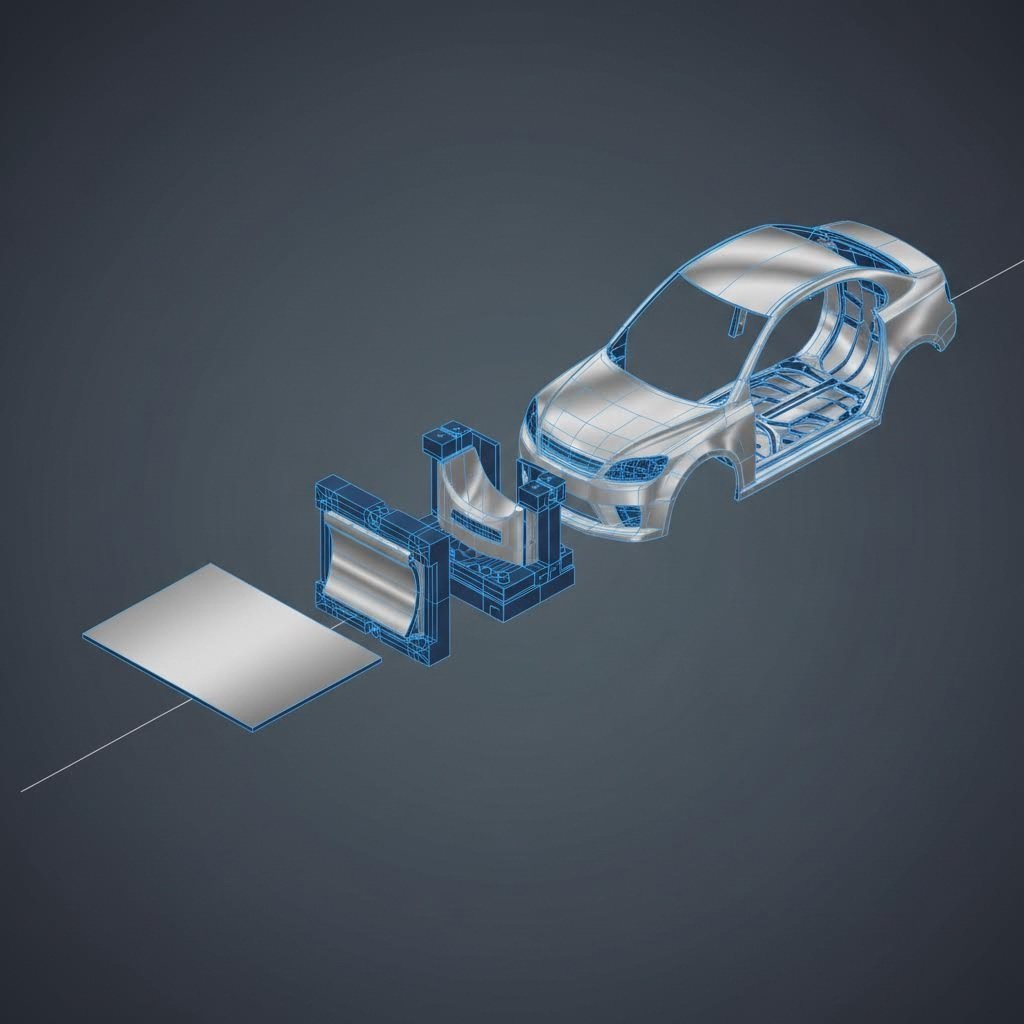
சுருக்கமாக
கார்டர் பேனல் ஸ்டாம்பிங் ஆட்டோமொபைல் செயல்மறைகள் உலோக உருவாக்குதலின் உச்சியத்தை பிரதிபலிக்கின்றன, தட்டையான தகட்டு உலோகத்திலிருந்து வாகனத்தின் பின்புற கட்டமைப்பை வரையறுக்கும் சிக்கலான, கிளாஸ் ஏ வளைந்த பரப்புகளாக மாற்றுகின்றன. இந்த அதிக துல்லிய தொழில்துறை மறைமறை பல தொடர் செயல்களை உள்ளடக்கியது— பிளாங்கிங், ஆழமான டிராயிங், டிரிம்மிங், மற்றும் ஃப்ளேஞ்சிங்— பொதுவாக டேண்டம் அல்லது டிரான்ஸ்ஃபர் பிரஸ் வரிசைகளில் செயல்படுத்தப்படுகின்றன. பொறியாளர்கள் மற்றும் கொள்முதல் தொழில் நிபுணர்களுக்கு, ஆழமான டிரா இயந்திரங்களை கையாளுதல், ஹை-ஸ்ட்ரெங்க்ஸ் லோ-அலாய் (HSLA) எஃகு அல்லது அலுமினியத்தில் ஸ்பிரிங்பேக்கை கட்டுப்படுத்தல், குறைகளை நீக்குவதற்காக கண்டிப்பான பரப்பு தரம் தரந்தரமான தரநிலைகளை பின்பற்றுதல் ஆகியவையே வெற்றிக்கான முக்கிய காரணிகளாகும்.
கார்டர் பேனல்: ஒரு 'கிளாஸ் ஏ' பொறியியல் சவால்
ஆட்டோமொபைல் வடிவமைப்பில், கார்னர் பேனல் என்பது ஒரு உலோகத் தகட்டை மட்டும் மீறியது; இது ஒரு முக்கிய "கிளாஸ் A" பரப்பாகும், அதாவது இது வாடிக்கையாளருக்கு மிகவும் காணக்கூடியதாகவும், கண்ணைக் கவரும் வகையில் குறைபாடற்றதாகவும் இருக்க வேண்டும். உள்ளமைக்கப்பட்ட கட்டமைப்பு பிராக்கெட்டுகளைப் போலல்லாமல், கார்னர் பேனல் காரின் தொடர்ச்சியான தோற்றத்தை வரையறுக்கிறது, பின்புற கதவுகள், கூரை வரி (C-தூண்), மற்றும் பேக் ஆகியவற்றிற்கு இடையே உள்ள இடைவெளியை நிரப்புகிறது. இது சக்கர வளைவு, எரிபொருள் நிரப்பும் பாகம், மற்றும் பின்புற விளக்கு பொருத்தும் அமைப்பு போன்ற சிக்கலான அம்சங்களை ஒருங்கிணைக்க வேண்டும், அதே நேரத்தில் ஒரு மென்மையான, காற்றோட்ட வடிவமைப்பை பராமரிக்க வேண்டும்.
இந்த பலகங்களை உற்பத்தி செய்வது ஒரு பொறியியல் முரண்பாடாகும்: அவை கட்டமைப்பு முழுமைத்தன்மை மற்றும் குழி எதிர்ப்பை வழங்குவதற்கு போதுமான கடினத்தன்மை கொண்டிருக்க வேண்டும், ஆனால் உலோகம் கீழே போகாமல் ஆழமான, சிக்கலான வடிவங்களுக்கு நீட்டப்படுவதற்கு போதுமான உருக்குலைவுத்தன்மையும் கொண்டிருக்க வேண்டும். பழைய இரண்டு-துண்டு வடிவமைப்புகளிலிருந்து நவீன "யூனி-சைட்" பலகங்களுக்கு (கால் பலகம் மற்றும் கூரை ரெயில் ஒரு அலகாக அச்சிடப்படும்) மாற்றம் ஆழமான இழுப்பு செயல்முறையின் கடினத்தன்மையை அதிகரித்துள்ளது. கிளாஸ் A பரப்பில் சில மைக்ரான் ஆழம் கூட உள்ள ஏதேனும் குறைபாடு ஏற்றுக்கொள்ள முடியாதது.
தயாரிப்பு செயல்முறை: காயில் முதல் பாகம் வரை
மூல உலோகத்தின் சுருளிலிருந்து ஒரு முடிக்கப்பட்ட உடல் பகுதிக்கு கால் பலகத்தின் பயணம் அதிக டன் இயற்பியலின் துல்லியமான நடனத்தை ஈடுபடுத்துகிறது. குறிப்பிட்ட வரிகள் மாறுபட்டாலும், மூல கால் பலக அச்சிடுதல் ஆட்டோமொபைல் பணிப்பாய்வு பொதுவாக நான்கு முக்கிய கட்டங்களைப் பின்பற்றுகிறது.
1. பிளாங்கிங் மற்றும் தனிப்பயனாக்கப்பட்ட பிளாங்குகள்
இந்த செயல்முறை பிளாங்கிங் (blanking) என்பதில் தொடங்குகிறது, இதில் மூலப்பொருள் சுருள் "பிளாங்க்" எனப்படும் தட்டையான, தோராயமான வடிவத்திலான தகடாக வெட்டப்படுகிறது. நவீன உற்பத்தி அடிக்கடி "தைலர்-வெல்டெட் பிளாங்க்ஸ்" (TWB) ஐப் பயன்படுத்துகிறது, இதில் ஸ்டாம்பிங் செய்வதற்கு முன் வெவ்வேறு தரம் அல்லது தடிமன் கொண்ட எஃகு லேசர் வெல்டிங் மூலம் ஒன்றாக இணைக்கப்படுகிறது. இது பொறியாளர்கள் மோதலுக்கு முக்கியமான பகுதிகளில் (C-தூண் போன்றவை) வலிமையான, தடித்த உலோகத்தையும், குறைந்த அழுத்தம் உள்ள பகுதிகளில் மெல்லிய, இலகுவான உலோகத்தையும் பயன்படுத்த அனுமதிக்கிறது, பாதுகாப்பை பாதிக்காமல் எடையை உகந்த முறையில் செய்ய உதவுகிறது.
2. டீப் டிராயிங் (வடிவமைத்தல் நிலை)
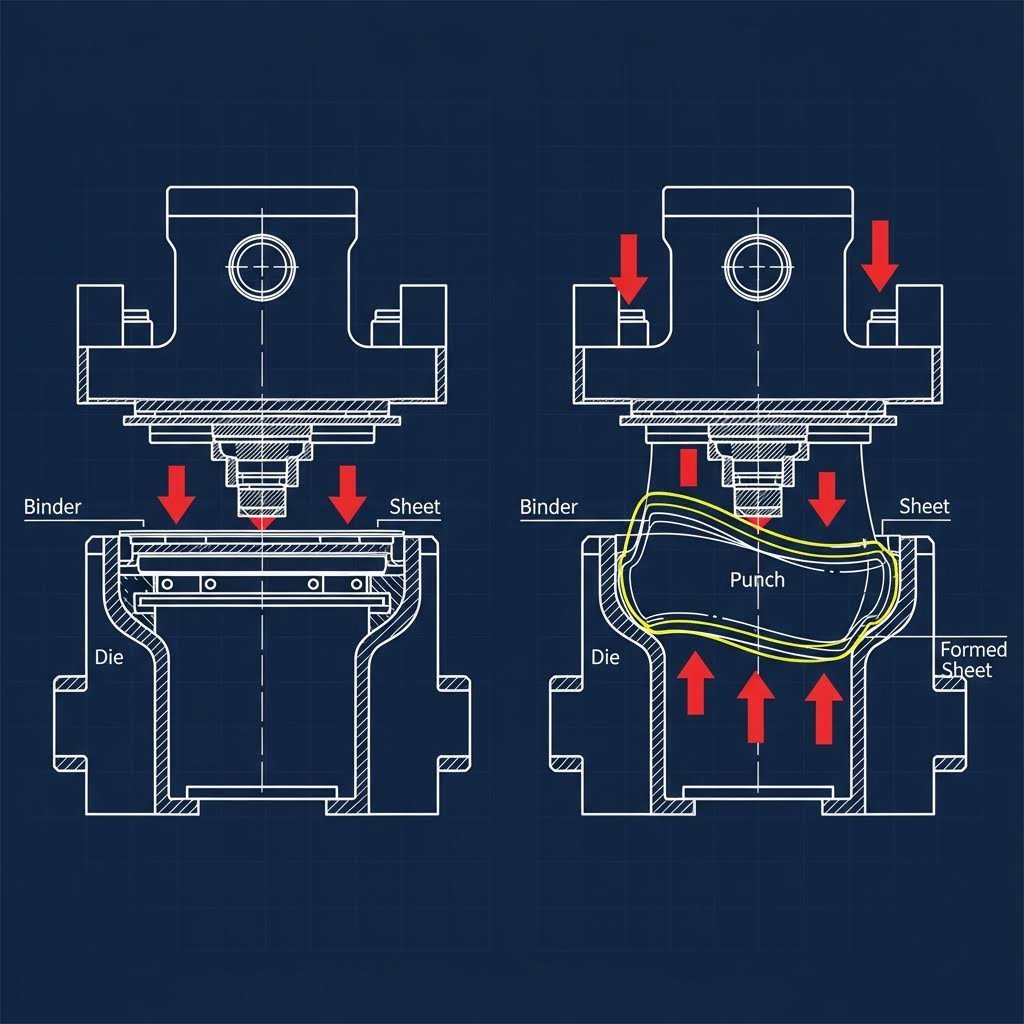
இது மிக முக்கியமான செயல்பாடாகும். தட்டையான பிளாங்க் ஒரு டிரா டையில் வைக்கப்படுகிறது, பின்னர் ஒரு பெரிய அழுத்தி (அடிக்கடி 1,000 முதல் 2,500 டன் வரை செலுத்தும் விசை) உலோகத்திற்கு எதிராக ஒரு பஞ்ச் ஐ தள்ளி, அதை ஒரு டை குழியில் நுழைக்கிறது. கால்வாட் பேனலின் 3D வடிவத்தை எடுக்க உலோகம் பிளாஸ்டிக்காக பாய்கிறது. பிளாங்கின் விளிம்பு ஒரு "பைண்டர்" ஆல் பிடிக்கப்பட்டிருக்கும், இது உலோகத்தின் பாய்ச்சத்தை கட்டுப்படுத்த துல்லியமான அழுத்தத்தை செலுத்துகிறது. அதிக பைண்டர் அழுத்தம் உலோகம் பிளவுபட காரணமாகிறது; குறைவான அழுத்தம் அது சுருக்கங்களை ஏற்படுத்துகிறது.
3. டிரிம்மிங் மற்றும் பியர்சிங்
பொதுவான வடிவம் உருவான பிறகு, தகடு வெட்டும் சாய்களுக்கு நகர்த்தப்படுகிறது. இங்கே, வரைதல் செயல்பாட்டின் போது பிடிப்பதற்காகப் பயன்படுத்தப்பட்ட ஓரங்களைச் சுற்றியுள்ள அதிகப்படியான தாழ்வான உலோகம் ("கூடுதல்") வெட்டி நீக்கப்படுகிறது. ஒரே நேரத்தில், துளையிடும் செயல்முறைகள் எரிபொருள் நிரப்புதல் கதவு, பக்க அடையாள விளக்குகள் மற்றும் ஏன்டெனா பொருத்துமிடங்களுக்கான துல்லியமான துளைகளை வெட்டுகின்றன. இங்கே துல்லியம் மிகவும் முக்கியமானது; இறுதி அசெம்பிளில் தகடு இடைவெளிகளுக்கு வழிவகுக்கும் வகையில் ஒரு மில்லிமீட்டர் கூட சீர்குலைவு ஏற்படலாம்.
4. ஃபிளேஞ்சிங் மற்றும் மீண்டும் அடித்தல்
இறுதி கட்டங்களில் கால் தகடு உட்புற சக்கர வீடு, பேக் தளம் மற்றும் பூட்டுடன் பொருத்தப்படும் இடங்களில் தகட்டின் ஓரங்களை வளைக்க உள்ளன. முதலில் வரைதலின் போது முழுமையாக உருவாக்கப்படாத பாத்திர கோடுகள் மற்றும் ஆர விவரங்களை தெளிவாக்க "மீண்டும் அடித்தல்" செயல்முறை பயன்படுத்தப்படலாம்.
முக்கிய குறைபாடுகள் & தரக் கட்டுப்பாடு
கார் பெயின்ட் செய்யப்பட்டவுடன் தெரியாத நுண்ணிய பரப்பு குறைகளுக்கு எதிராக உற்பத்தியாளர்கள் தொடர்ந்து போராடுவதால், கால் பேனில் ஒரு வகையான பரப்பு ஆகும், தரக்கட்டுப்பாடு என்பது எளிய அளவீட்டு சோதனைகளை விட முற்றிலும் விட்டுச் செல்கிறது.
"ஸ்டோனிங்" சோதனை மற்றும் ஜீப்ரா ஒளி
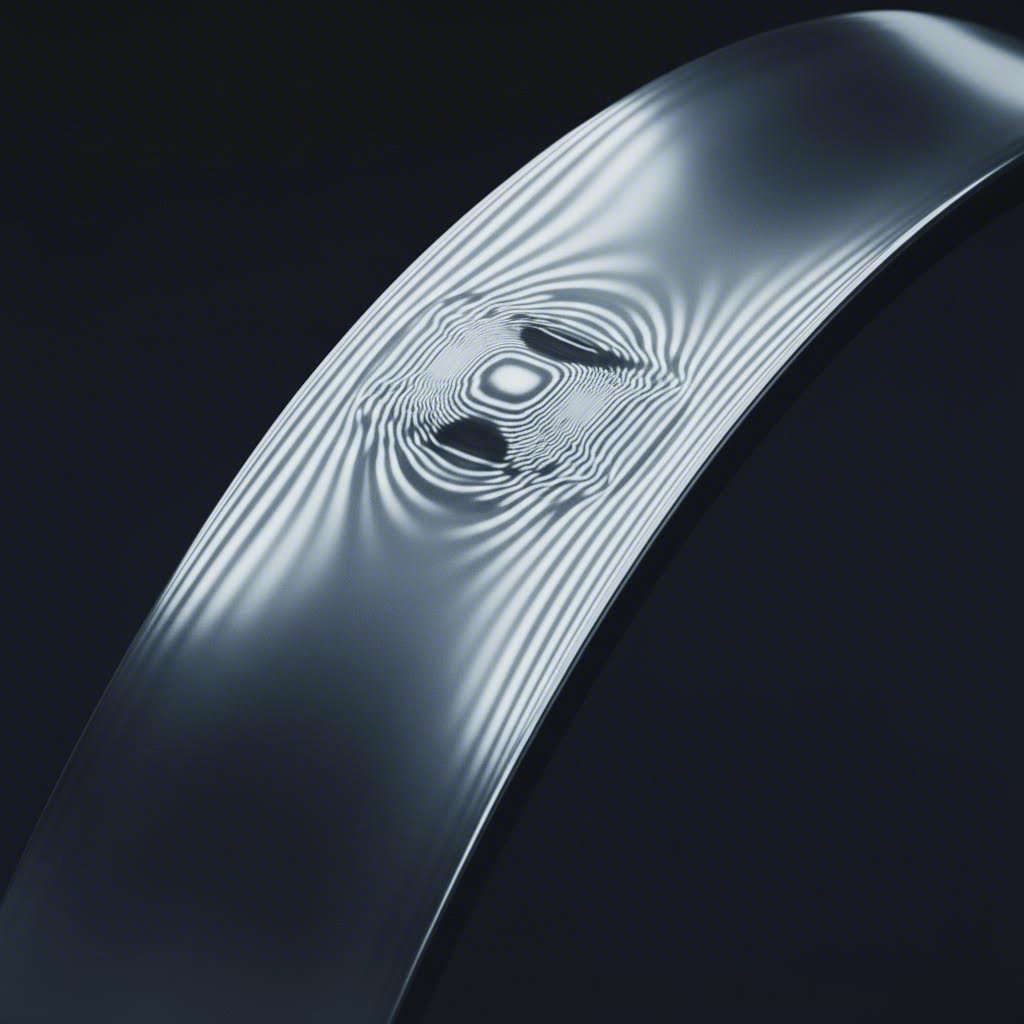
"தாழ்வுகள்" (ஆழங்கள்) அல்லது "உயரங்கள்" (தட்டுகள்) போன்ற கண்ணுக்குத் தெரியாதவைகளைக் கண்டறிய, ஆய்வாளர்கள் "ஸ்டோனிங்" நுட்பத்தைப் பயன்படுத்துக் கொள்கின்றனர். அச்சிடப்பட்ட பேனிலின் மீது ஒரு தட்டையான அரிக்கும் கல்லை அவர்கள் தேய்க்கின்றனர்; உயரமான இடங்களைக் கல் சீர்க்கின்றது மற்றும் தாழ்வுகளைத் தாண்டுகின்றது, பரப்பு உருவாக்கத்தின் காட்சி வரைபடத்தை உருவாக்குகின்றது. "ஜீப்ரா ஸ்ட்ரைப்பிங்" விளக்குகளுடன் தானியங்கு ஆய்வு சுரங்குகள் பேனில்களை ஸ்கேன் செய்கின்றன, பரவிய ஒளி கோடுகளின் திரிபுகளைப் பயன்படுத்து பரப்பு அலைகள் அல்லது "ஆரஞ்சு தோல்" போன்ற பரப்பு குறைகளைக் கண்டறிகின்றன.
ஸ்பிரிங்பேக் மற்றும் ஈடுசெய்தல்
அழுத்தம் நீங்கியவுடன், உலோகம் இயல்பாகவே அதன் அசல் தட்டையான வடிவத்திற்குத் திரும்ப முயல்கிறது—இந்த நிகழ்வு ஸ்பிரிங்பேக் (springback) எனப்படுகிறது. இது குறிப்பாக அதிக வலிமை கொண்ட எஃகு மற்றும் அலுமினியத்தில் அதிகம் காணப்படுகிறது. இதைச் சமன் செய்ய, டை (die) பொறியாளர்கள் ஆட்டோஃபார்ம் (AutoForm) போன்ற சிமுலேஷன் மென்பொருளைப் பயன்படுத்தி, "ஈடுசெய்தல்" (compensation) உடன் டை மேற்பரப்பை வடிவமைக்கின்றனர். இதன் மூலம் உலோகத்தை அதிகமாக வளைக்கின்றனர், எனவே அது திரும்பத் தளர்ந்த பிறகு சரியான இறுதி வடிவத்தை எடுக்கிறது.
பொருள் அறிவியல்: எஃகு மற்றும் அலுமினியம்
எரிபொருள் திறனை மேம்படுத்த வேண்டிய தேவை பொருள்களில் பெரும் மாற்றத்தை ஏற்படுத்தியுள்ளது. மென்மையான எஃகு ஒரு காலத்தில் தரமானதாக இருந்தாலும், வாகனத்தின் எடையைக் குறைக்க நவீன கார்களின் கால்வாசி பேனல்கள் அதிக வலிமை குறைந்த அலாய் (HSLA) எஃகு அல்லது அலுமினிய அலாய்கள் (5xxx மற்றும் 6xxx தொடர்) ஆகியவற்றிலிருந்து உருவாக்கப்படுகின்றன.
| அம்சம் | HSLA எஃகு | அலுமினியம் (5xxx/6xxx) |
|---|---|---|
| எடை | கனமான | இலேசானது (அதிகபட்சம் 40% சேமிப்பு) |
| வடிவமைப்புத்திறன் | நல்லது முதல் சிறந்தது வரை | குறைவானது (கிழிக்க வாய்ப்புள்ளது) |
| திரும்பி வருதல் (springback) | சரி | கடுமையானது (மேம்பட்ட ஈடுசெய்தல் தேவை) |
| 代價 | குறைவு | உயர் |
கால்வாசி அலுமினியம் பேனல்களை உருவாக்குவதற்கு தனித்துவமான சுழற்சி உத்திகள் தேவைப்படுகின்றன, மேலும் "காலிங்" (கருவியில் அலுமினியம் ஒட்டிக்கொள்வது) ஏற்படாமல் இருக்க டை பரப்பில் சிறப்பு பூச்சுகள் பெரும்பாலும் தேவைப்படுகின்றன. மேலும், அழுத்து கடையில் எஃகு தவிட்டுடன் கலப்படம் ஏற்படாமல் இருக்க அலுமினிய தவிட்டை கவனமாக தனித்தனியாக பிரிக்க வேண்டும்.
கருவி உத்திகள் மற்றும் வாங்குதல் கருத்துகள்
கால்வாசி பேனல்களுக்கு தேவையான டைகள் பெரியவை, பெரும்பாலும் இரும்பில் இருந்து இருப்பாக்கப்பட்டு பல டன் எடை கொண்டவை. இந்த கருவிகளை உருவாக்குவதில் "டை முகப்பு பொறியியல்" எனப்படுவது அடங்கும், இதில் உலோக ஓட்டத்தை கட்டுப்படுத்த கூடுதல் மற்றும் பைண்டர் பரப்புகள் வடிவமைக்கப்படுகின்றன. அதிக அளவு உற்பத்திக்கு, இந்த டைகள் பெரும்பாலும் கிரோம் அல்லது பிசிக்கல் வேப்பர் டெபாசிஷன் (PVD) அடுக்குகளுடன் கடினப்படுத்தி பூசப்படுகின்றன, இதனால் லட்சக்கணக்கான சுழற்சிகளை தாங்க முடியும்.
ஆனால், ஒவ்வொரு பகுதிக்கும் 2,000 டன் டிரான்ஸ்ஃபர் வரிசை தேவைப்படாது. தொடர்புடைய கட்டமைப்பு வலுப்படுத்தல்கள், பிராக்கெட்டுகள் அல்லது கட்டுப்பாட்டு கைகள் போன்ற சேஸிஸ் பாகங்களுக்கு, உற்பத்தியாளர்கள் பெரும்பாலும் மிகவும் திறமையான கூட்டாளிகளை நாடுகின்றனர். உதாரணமாக Shaoyi Metal Technology வேகமான புரோட்டோடைப்பிங் மற்றும் தொகுப்பு உற்பத்தி ஆகியவற்றுக்கிடையே உள்ள இடைவெளியை நிரப்புவதில் நிபுணத்துவம் பெற்றுள்ளன. IATF 16949 சான்றிதழ் மற்றும் 600 டன் வரை பதிவு திறன்களுடன், இந்த முக்கியமான துணை-பகுதிகளுக்கு தேவையான துல்லியத்தை வழங்கி, வாகனத்தின் அமைப்பு அடிப்பகுதி வெளிப்புற பரப்பின் Class A தரத்திற்கு ஏற்ப இருப்பதை உறுதி செய்கின்றன.
முடிவுரை: பாடி பேனல்களின் எதிர்காலம்
ஆட்டோமொபைல் கார்டர் பேனல் ஸ்டாம்பிங் உற்பத்தியில் ஒரு மிகவும் கடினமான துறையாக உள்ளது. வாகன வடிவமைப்புகள் கூர்மையான கதாபாத்திர கோடுகள் மற்றும் இலகுவான பொருட்களை நோக்கி மேம்படும்போது, பிழைக்கான வாய்ப்பு குறைகிறது. எதிர்காலம் "ஸ்மார்ட் ஸ்டாம்பிங்" இல் உள்ளது, இதில் சென்சார் பின்னூட்டத்தின் அடிப்படையில் நேரலையில் பைண்டர் விசையை பதிவு வரிசைகள் தானியங்கி முறையில் சரிசெய்கின்றன, மேலும் டிஜிட்டல் ட்வின் தொழில்நுட்பம் ஒரு பிளாங்க் வெட்டுவதற்கு முன்பே குறைபாடுகளை முன்னறிவிக்கிறது. ஆட்டோமேகர்களுக்கு, இந்த செயல்முறையை முழுமையாக கையாள்வது உலோகத்தை வடிவமைப்பதை மட்டும் பொருத்தது அல்ல; சாலையில் பிராண்டின் காட்சி கையொப்பத்தை வரையறுப்பதைப் பொருத்தது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
1. ஸ்டாம்பிங் முறையின் முக்கிய படிகள் என்ன?
சிக்கலைப் பொறுத்து, ஆட்டோமொபைல் ஸ்டாம்பிங் செயல்முறை பொதுவாக நான்கு முதல் ஏழு முக்கிய படிகளைக் கொண்டுள்ளது. முதன்மை வரிசை பின்வருமாறு: பிளாங்கிங் (அசல் வடிவத்தை வெட்டுதல்), ஆழமான இழுப்பு (deep drawing) (3D வடிவவியலை உருவாக்குதல்), வெட்டுதல்/துளையிடுதல் (அதிகப்படியான உலோகத்தை அகற்றி துளைகளை வெட்டுதல்), மற்றும் ஃபிளாங்கிங்/ரீஸ்டிரைக்கிங் (விளிம்புகளை உருவாக்கி விவரங்களைத் தெளிவாக்குதல்). வளைத்தல் அல்லது நாணயம் போன்ற கூடுதல் படிகள் குறிப்பிட்ட அம்சங்களுக்காகச் சேர்க்கப்படலாம்.
2. முன் ஃபெண்டர் மற்றும் பின் கார்ட்டர் பேனல் ஆகியவற்றிற்கு இடையேயான வித்தியாசம் என்ன?
முன் ஃபெண்டர் என்பது முன் சக்கரத்தை மூடும் உடல் பேனல் ஆகும், பொதுவாக எளிதாக மாற்றுவதற்காக சாசியில் பொருத்தப்பட்டிருக்கும். ஆனால், பின் கார்ட்டர் பேனல் பொதுவாக வாகனத்தின் ஒற்றை உடல் கட்டமைப்பில் நேரடியாக வெல்டிங் செய்யப்படுகிறது, பின் கதவிலிருந்து டேல்லைட்கள் வரை நீண்டிருக்கும். இது வெல்டிங் செய்யப்பட்ட கட்டமைப்பு உறுப்பாக இருப்பதால், ஒரு கார்ட்டர் பேனலை மாற்றுவது முன் ஃபெண்டரை மாற்றுவதை விட மிகவும் கடினமானதும், விலை உயர்ந்ததுமாகும்.
3. ஸ்டாம்பிங்கில் 'கிளாஸ் A' மேற்பரப்பை வரையறுப்பது எது?
ஒரு கிளாஸ் A முகப்பு என்பது காரின் வெளிப்புறத் தோற்றத்தைக் குறிக்கும், இது எந்தவொரு அழகியல் குறைபாடுகளும் இல்லாமல் இருக்க வேண்டும். ஸ்டாம்பிங்கில், இது பேனல் முழுவதும் சரியான வளைவுத்தொடர்ச்சியைக் கொண்டிருக்க வேண்டும் என்பதையும், சிங்க் மார்க்குகள், டிங்குகள், அலைகள் அல்லது "ஆரஞ்சு பீல்" உரோக்கைப் போன்ற உரோக்கம் போன்றவை இல்லாமல் இருக்க வேண்டும் என்பதையும் குறிக்கும். இந்த முகப்புகள் ஜீப்ரா லைட் ஆய்வு மற்றும் ஸ்டோனிங் சோதனைகள் போன்ற கண்டுபிடிக்கும் தரக் கட்டுப்பாட்டு நடவடிக்கைகளுக்கு உட்பட்டதாக இருக்கும்.