 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


எண்ணெய் பேன் மெட்டல் ஸ்டாம்பிங் செயல்முறை: முழுமையான பொறியியல் வழிகாட்டி
சுருக்கமாக
அந்த எண்ணெய் பான் உலோக ஸ்டாம்பிங் செயல்முறை முதன்மையாகப் பயன்படுத்துகிறது ஆழமான இழுவை தொழில்நுட்பம் குளிர்ந்த-உருட்டப்பட்ட எஃகு அல்லது அலுமினியத்தின் தட்டையான தகடுகளை துளி இல்லாத, கசிவற்ற தொட்டிகளாக மாற்ற. இந்த உற்பத்தி பாதையானது பிளாங்கிங், அதிக டன் எடை உருவாக்கம், துல்லியமான டிரிம்மிங் மற்றும் உள் பேஃபிள்களின் எதிர்ப்பு வெல்டிங் ஆகிய படிப்படியான படிகளை உள்ளடக்கியது. நீருக்கடியில் கசிவு சோதனை மற்றும் ஃபிளேஞ்ச் தட்டைத்தன்மை சரிபார்ப்பு போன்ற முக்கியமான தரக் கட்டுப்பாட்டு நடவடிக்கைகள், இந்த பாகங்கள் கண்டிப்பான ஆட்டோமொபைல் செயல்திறன் தரநிலைகளை பூர்த்தி செய்வதை உறுதி செய்கின்றன.
படி 1: பொருள் தேர்வு மற்றும் தயாரிப்பு
ஒரு நீடித்த, கசிவற்ற எண்ணெய் பானின் அடித்தளம் சரியான மூலப்பொருளைத் தேர்ந்தெடுப்பதில் உள்ளது. அலங்கார உடல் பேனல்களைப் போலல்லாமல், எண்ணெய் பான்கள் சாலை துகள்கள், வெப்ப சுழற்சி மற்றும் தொடர்ச்சியான அதிர்வுகளைத் தாங்க வேண்டும். இந்த செயல்முறையில் பயன்படுத்தப்படும் மிகவும் பொதுவான பொருள் குளிர்ந்த-உருட்டப்பட்ட எஃகு (SPCC, DC04, DC06) இந்த தரநிலைகள் அவற்றின் சிறந்த இழுவைத்தன்மை—கிழிக்காமல் கணிசமாக நீட்டக்கூடிய திறன்—மற்றும் தொடர் உற்பத்திக்கான செலவு சார்ந்த செயல்திறனுக்காக விரும்பப்படுகின்றன.
அதிக செயல்திறன் அல்லது ஐசிய வாகனங்களுக்கு, அலுமினியம் அதன் உயர்ந்த வெப்பம் சிதறடிக்கும் தன்மைகள் மற்றும் இலகுவான பண்புகள் காரணமாக பொதுவாக தேர்வு செய்யப்படும் பொருளாக உள்ளது, இது மொத்த எரிபொருள் சிக்கனத்திற்கு பங்களிக்கிறது. எனினும், விரிப்பதை தடுப்பதற்காக அழுத்தி வடிவமைக்கும் போது அலுமினியம் மேலும் துல்லியமான கட்டுப்பாட்டை தேவைப்படுத்துகிறது. அதிக சீரழிவு எதிர்ப்பு தேவைப்படும் கனமான பயன்பாடுகளுக்காக ஸ்டெயின்லெஸ் ஸ்டீல் சில சமயங்களில் பயன்படுத்தப்படுகிறது, இருப்பினும் அதிக விலை காரணமாக அது பரவலான ஏற்புக்கு தடையாக உள்ளது.
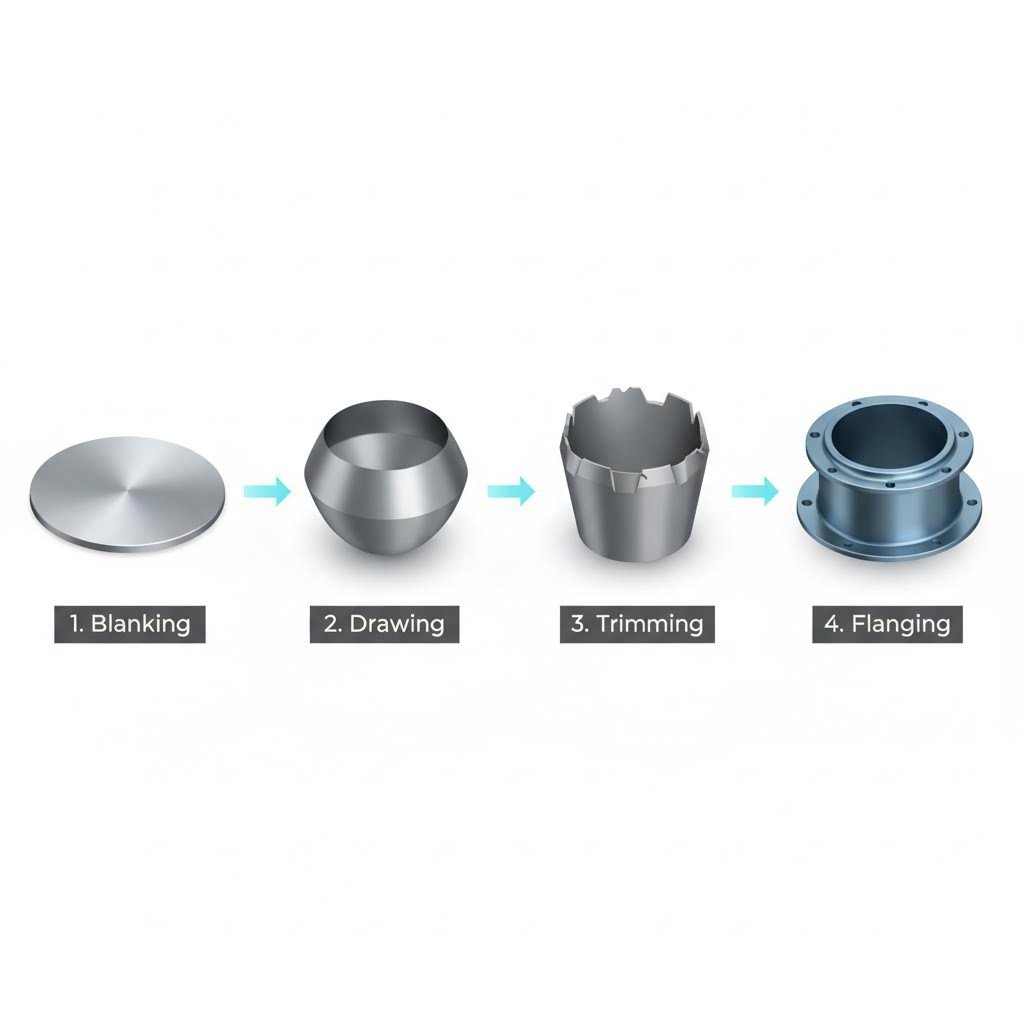
செயல்முறை தொடங்குகிறது பிளாங்கிங் , அங்கு ஆரம்ப வடிவம் ஒரு முதன்மை சுருளிலிருந்து வெட்டப்படுகிறது. இது ஒரு செவ்வகத்தை வெட்டுவது மட்டுமல்ல; இழுப்பு கட்டத்தின் போது சிறந்த பொருள் பாய்ச்சலை அனுமதிக்கும் வகையில் வெட்டுதளத்தின் வடிவவியல் கணக்கிடப்படுகிறது. முன்கூட்டியே கணக்கிடப்பட்ட வடிவத்தைப் பயன்படுத்துவது கழிவை குறைக்கிறது மற்றும் பின்வரும் ஆழமான இழுப்பு செயல்பாட்டின் போது சுருக்கங்கள் அல்லது கிழிப்புகளின் அபாயத்தைக் குறைக்கிறது.
கட்டம் 2: ஆழமான இழுப்பு அச்சிடும் பணிப்பாய்வு
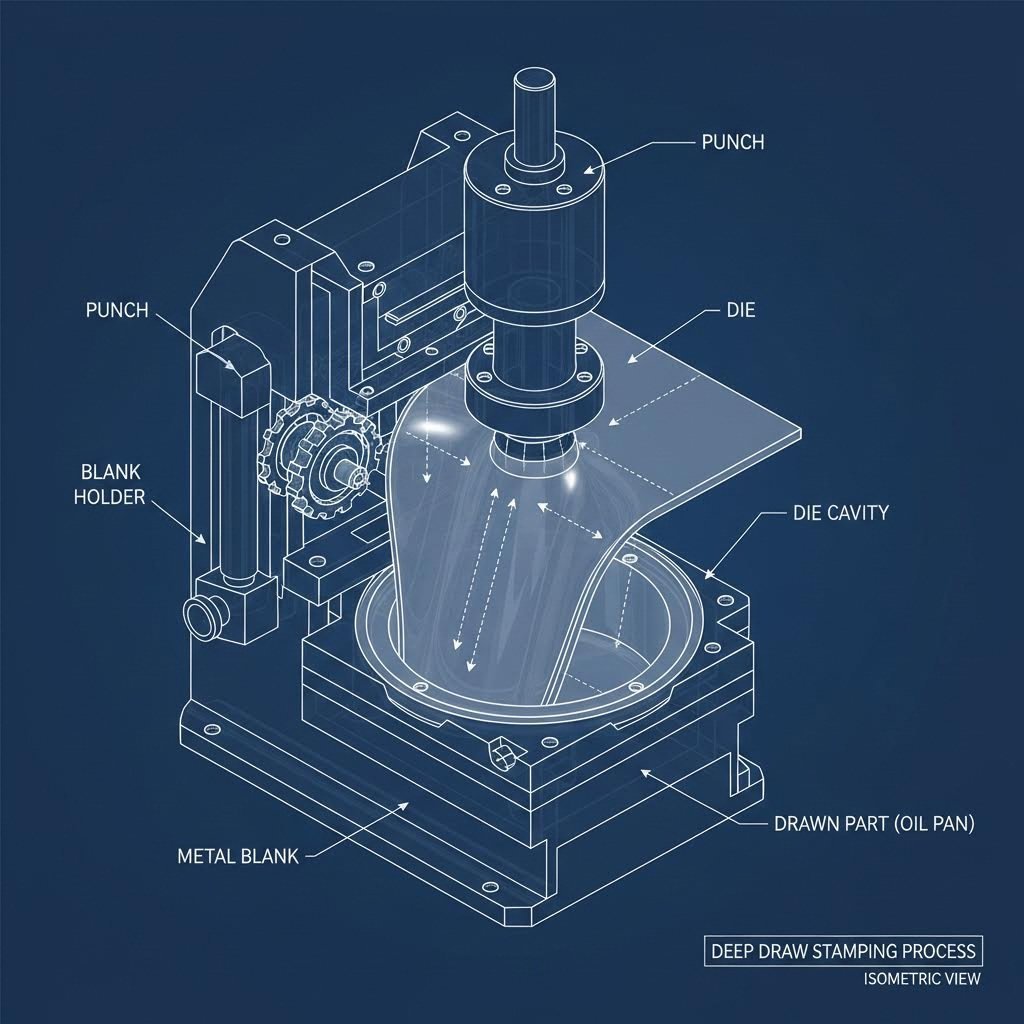
எண்ணெய் தொட்டி உற்பத்தியின் மையம் ஆழமான இழுப்பு முத்திரையிடுதல் . பகுதியின் விட்டத்தை விட ஆழம் அதிகமாக இருப்பதால், இந்த குறிப்பிட்ட தொழில்நுட்பம் சாதாரண தாள் உலோக வளைத்தலிலிருந்து வேறுபடுகிறது. ஹைட்ராலிக் அல்லது இயந்திர பதட்டங்களில் அதிக எடை தாங்கும் திறன் கொண்ட இயந்திரங்களில் இச்செயல்முறை நடைபெறுகிறது, அங்கு ஒரு பஞ்ச் உலோக பிளாங்கை ஒரு டை குழியில் தள்ளுகிறது. ஆபத்தான அளவிற்கு மெல்லியதாக இழுக்கப்படுவதற்கு பதிலாக, ஆழமான வரைதல் பொருள் வடிவத்திற்கு பிளாஸ்டிக்காக ஓடுவதை ஊக்குவிக்கிறது, அதே நேரத்தில் கட்டமைப்பு முழுமைத்துவத்தை பராமரிக்கிறது.
ஆழமான வரைதல் தொடரின் வழக்கமான செயல்முறை பல முக்கிய செயல்களை உள்ளடக்கியது:
- டையின் இருப்பிடம்: உருக்குலைந்த பிளாங்க் ஒரு பிளாங்க் ஹோல்டரால் டையின் மீது பொருத்தப்படுகிறது.
- பஞ்ச் இறங்குதல்: பஞ்ச் பெரும் விசையுடன் கீழே இறங்கி, உலோகத்தை டையில் தள்ளுகிறது.
- பொருள் ஓட்ட கட்டுப்பாடு: சுருக்கங்களை (மிகவும் தளர்வாக இருந்தால்) அல்லது கிழிப்பதை (மிகவும் இறுக்கமாக இருந்தால்) தடுக்க பிளாங்க் ஹோல்டர் துல்லியமான அழுத்தத்தை பயன்படுத்துகிறது.
நவீன எண்ணெய் பேனைப் போன்ற கடினமான வடிவவியலை (அடிப்பகுதி அமைப்புகளுக்கு ஏற்ப மாறுபடும் ஆழத்துடன்) உருவாக்க, மேம்பட்ட இயந்திரங்கள் தேவைப்படுகின்றன. 50 அலகுகளிலிருந்து மில்லியன் கணக்கான அளவிலான தொடர் உற்பத்தி வரை இத்தகைய துல்லியத்தை தேவைப்படுத்தும் ஆட்டோமொபைல் OEM'களுக்கு, Shaoyi Metal Technology iATF 16949 சான்றளிக்கப்பட்ட செயல்முறைகள் மற்றும் 600 டன் வரை திறன் கொண்ட அழுத்து இயந்திரங்களைப் பயன்படுத்தி, ஒவ்வொரு பாகமும் உலகளாவிய தரநிலைகளை பூர்த்தி செய்வதை உறுதி செய்கின்றன. அவர்களின் திறன்கள் ஆரம்ப வடிவமைப்பு சரிபார்ப்பு மற்றும் முழு-அளவிலான உற்பத்தி இடையே உள்ள இடைவெளியை நிரப்புகின்றன, இதனால் சுவரின் தடிமன் மற்றும் சாய்வு கோணங்கள் இழுப்பு முழுவதும் நிலையாக இருக்கின்றன.
படி 3: முக்கியமான இரண்டாம் நிலை செயல்பாடுகள்
அடிப்படை கோப்பை வடிவம் உருவான பிறகு, ஒரு எளிய உலோகப் பெட்டியை ஒரு செயல்பாட்டு எஞ்சின் எண்ணெய் சம்ப்பிலிருந்து வேறுபடுத்தும் இரண்டாம் நிலை செயல்பாடுகளுக்கு பாகம் உட்படுத்தப்படுகிறது. முதல் படி துண்டிடல் , இழுத்தல் செயல்முறையால் ஏற்படும் ஒழுங்கற்ற ஓரங்கள் வெட்டி நீக்கப்பட்டு இறுதி அளவுகள் நிறுவப்படுகின்றன.
பிளேஞ்சிங் இரண்டாம் நிலை படிகளில் மிகவும் முக்கியமானதாக இருக்கலாம். எஞ்சின் பிளாக் கிஸெட்டுடன் நெருக்கமான அடைப்பை உறுதி செய்ய, எண்ணெய் தொட்டியின் இணைப்பு மேற்பரப்பு முற்றிலும் தட்டையாக இருக்க வேண்டும். தொழில்துறை தரங்கள் பெரும்பாலும் 250 மிமீ நீளத்திற்கு 0.1 மிமீ உள்ள தட்டைத்தன்மை சகிப்புத்தன்மையை குறிப்பிடுகின்றன. இங்கு ஏதேனும் விலகல் இருந்தால், முடிக்கப்பட்ட வாகனத்தில் பேரழிவு விளைவிக்கக்கூடிய எண்ணெய் கசிவுகளுக்கு வழிவகுக்கும்.
எளிய ஸ்டாம்ப் செய்யப்பட்ட பாகங்களைப் போலல்லாமல், எண்ணெய் தொட்டிகள் கூட்டுப் பொருட்கள் ஆகும். இந்த கட்டத்தில் உள்நோக்கி மற்றும் வெளிப்புற பாகங்களை ஒருங்கிணைத்தல் அடங்கும்:
- தடுப்பு வெல்டிங்: உள்நோக்கி தடுப்புகள் தொட்டிக்குள் இடைவிடாமல் வெல்ட் செய்யப்படுகின்றன, இது முடுக்கம் அல்லது பிரேக் செய்யும் போது எண்ணெய் அலைவதைத் தடுக்கிறது, இது எண்ணெய் பிக்கப் குழாயை வறுமையடையச் செய்யும்.
- டிரெயின் பிளக் மவுண்டுகள்: அதிகபட்சம் 80 N·m வரை திருப்பு விசையைத் தாங்கக்கூடியதாக இருக்கும் வகையில், அடிப்பகுதியில் வலுப்படுத்தப்பட்ட திருகு அல்லது இருக்கை மின் எதிர்ப்பு வெல்டிங் மூலம் பொருத்தப்படுகிறது.
- பரப்பு உருவாக்கம்: இறுதியாக உலோகத் தொட்டிகள் பொதுவாக ஈ-கோட்டிங் (மின்னாற்பகுப்பு பூச்சு) அல்லது பவுடர் கோட்டிங் செய்யப்படுகின்றன. இது 480 மணி நேரத்திற்கும் அதிகமான தொழில்துறை தரமான உப்புத் தெளிப்பு சோதனைகளைக் கடந்து செல்வதற்கு அவசியமான உறுதியான துருப்பிடிக்காத பாதுகாப்பை வழங்குகிறது.
கட்டம் 4: தரம் உறுதி மற்றும் சோதனை
கப்பல் ஏற்றுவதற்கு முன், ஒவ்வொரு எண்ணெய் தொட்டியும் அதன் நம்பகத்தன்மையை உறுதிப்படுத்து கடுமையான சோதனை நெறிமுறைகளை கடந்தாக வேண்டும். ஒரு பழுது இயந்திரத்தை சேதப்படுத்துவிடும் என்பதால் பூஜ்ய குறைபாடுகளை ஆட்டோமொபைல் தரநிலைகள் தேவைப்படுகின்றன.
| பரிடு முறை | குறிப்பு | தர ஏற்றுதல் நிபந்தனைகள் |
|---|---|---|
| கசிவு சோதனை | இறப்பு நம்பகத்தன்மையை சரிபார்க்கவும் | 1.5 பார் காற்று அழுத்தத்தில் (30 விநாடிகள் மூழ்கியிருக்கும் போது) குமிழ்கள் இல்லை |
| தட்டைப்பட்ட ஆய்வு | இறப்பு நம்பகத்தன்மையை உறுதிப்படுத்தவும் | பிளேஞ்ச் பரப்பில் < 0.1மிமி விட்டுவேறுபாடு |
| உப்பு மெக்கு சோதனை | உறிஞ்சியல் தோல்விக்கு எதிர்த்து | சிவப்பு துருவில்லாமல் > 480 மணி நேரங்கள் |
| திருப்பு முயக்க சோதனை | டிரெயின் பிளக் உறுதித்தன்மை | மாற்றமின்றி > 80 N·m முறுக்குவிசையை தாங்கும் திறன் |
மேம்பட்ட வசதிகள் CMM (ஆயத்த-அளவீட்டு எந்திரங்கள்) மற்றும் "செல்/செல்லா" அளவுகோல்களைப் பயன்படுத்தி சிக்கலான வடிவவியல் சுருக்கங்களை சரிபார்க்கின்றன. இந்த ஆய்வுகள் அசெம்பிளி லைனில் பொருத்தும்போது பேன், சப்ஃபிரேம்கள், எக்ஸாஸ்ட் குழாய்கள் மற்றும் சஸ்பென்ஷன் பாகங்களை தெளிவாக கடக்கும் என்பதை உறுதி செய்கின்றன.

ஒருங்கிணைந்த FAQ
1. ஒருமுறை முத்திரை குத்தும் முறையில் 7 படிகள் என்ன?
திட்டமான 7-படி ஸ்டாம்பிங் பணிப்பாய்வு பின்வருவனவற்றை உள்ளடக்கியது: (1) வடிவமைப்பு மற்றும் இயங்கியல், (2) கருவி மற்றும் டை தயாரிப்பு, (3) பொருள் தேர்வு, (4) பிளாங்கிங் (ஆரம்ப வடிவத்தை வெட்டுதல்), (5) வடிவமைத்தல் (ஆழமான இழுத்தல்), (6) இரண்டாம் நிலை செயல்பாடுகள் (வெட்டுதல், துளையிடுதல், வெல்டிங்), மற்றும் (7) முடித்தல் மற்றும் ஆய்வு.
2. ஹாட் ஸ்டாம்பிங் மெட்டலின் செயல்முறை என்ன?
சூடான முத்திரை ஒரு எஃகு தாளை (பெரும்பாலும் போரான் எஃகு) குளிர்ந்த அச்சில் முத்திரை குத்துவதற்கு முன் அதிக வெப்பநிலைக்கு (சுமார் 900°C) வெப்பப்படுத்துகிறது. இது விரைவாக குளிர்ச்சியடைகிறது (அதை உருவாக்கும் போது) பகுதியை உருவாக்குகிறது, இது மிகவும் கடினமான மற்றும் உயர் வலிமை கொண்ட கூறுகளை உருவாக்குகிறது. பாதுகாப்பு-முக்கியமான உடல் தூண்களுக்கு பொதுவானது என்றாலும், நிலையான எண்ணெய் பானைகள் பொதுவாக குளிர் முத்திரையிடப்படுகின்றன.
3. உலோக அச்சிடலுக்கு சிறப்பு ஹேமர் தேவையா?
தொழில்துறை எண்ணெய் பானை உற்பத்திக்கு, சுத்திகள் பயன்படுத்தப்படுவதில்லை; ஹைட்ராலிக் அல்லது இயந்திர அழுத்தி வேலை செய்கிறது. இருப்பினும், கைமுறையாக உலோகத்தை முத்திரை குத்துதல் அல்லது முன்மாதிரி தயாரிப்பில், மேற்பரப்பை அழிக்காமல் உலோகத்தை தட்டையானதாக அல்லது சரிசெய்ய பித்தளை அல்லது பிளாஸ்டிக் மல்லெட்டைப் பயன்படுத்துகிறது, அதே நேரத்தில் கடினப்படுத்தப்பட்ட எஃகு சுத்தியல் வேலைநிறுத்தங்களுடன் பயன்படுத்தப்பட