 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


மெட்டல் ஸ்டாம்பிங் பாடி பேனல்கள் உற்பத்தி: ஒரு தொழில்நுட்ப வழிகாட்டி
சுருக்கமாக
உலோக ஸ்டாம்பிங் உடல் பேனல்கள் உற்பத்தி ஆட்டோமொபைலின் ஏரோடைனமிக், கட்டமைப்பு பாகங்களாக தகடு உலோகத்தை மாற்றுவதற்கு அதிக டன் துல்லிய செயல்முறைகள் தேவை. ஸ்டாண்டர்ட் பிராக்கெட்டுகளை விட மாறுபட்டு, பாடி பேனல்கள் குறைபாடற்ற, தோல்வியற்ற வெளிப்புற மேற்பரப்புகளை உறுதி செய்ய "கிளாஸ் A" கருவிகளை சிறப்பாகப் பயன்படுத்த வேண்டும். வாகனத்தின் எடையைக் குறைக்க தொழில்துறை பாரம்பரிய ஸ்டீலிலிருந்து அதிக வலிமை கொண்ட அலுமினிய உலோகக்கலவைகளுக்கு மாறிக்கொண்டிருக்கிறது, இது டை வடிவமைப்பில் மேம்பட்ட இயந்திர இயக்கவியல் (tribology) மற்றும் ஸ்பிரிங்-பேக் ஈடுசெய்தலை தேவைப்படுத்துகிறது.
ஆட்டோமொபைல் பொறியாளர்கள் மற்றும் வாங்கும் அதிகாரிகளுக்கு, சரியான டை தொழில்நுட்பத்தைத் தேர்ந்தெடுப்பது—பெரிய பேனல்களுக்கு பொதுவாக டிரான்ஸ்ஃபர் டைகள், சிறிய கட்டமைப்பு பாகங்களுக்கு படிமுறை டைகள்—மற்றும் அதிக தொகையிலான உற்பத்தி அழுத்தத்தின் கீழ் கண்டிப்பான மேற்பரப்பு தரக் கோட்பாடுகளை பராமரிக்கும் திறனை அடிப்படையாகக் கொண்டு சப்ளையர்களை சரிபார்ப்பதில் முக்கிய முடிவுகள் அமைகின்றன.
செயல்முறை தேர்வு: டிரான்ஸ்ஃபர் டை vs. படிமுறை டை
பாக வடிவமைப்பு, அளவு மற்றும் தொகுதி ஆகியவற்றை பொறுத்து ஆட்டோமொபைல் உடல் பேனல்களின் தயாரிப்பு அமைகிறது. சாதாரண ஸ்டாம்பிங் எளிய பிளாங்கிங்கைப் பயன்படுத்தலாம் என்றாலும், உடல் பேனல்கள் சிக்கலான பல-நிலை உருவாக்கத்தை தேவைப்படுகின்றன. முக்கியமான இரண்டு தொழில்நுட்பங்கள் டிரான்ஸ்ஃபர் டை ஸ்டாம்பிங் மற்றும் புரோகிரஸிவ் டை ஸ்டாம்பிங் ஆகும், இவை ஒவ்வொன்றும் தனித்துவமான பொறியியல் தேவைகளை பூர்த்தி செய்கின்றன.
டிரான்ஸ்ஃபர் டை ஸ்டாம்பிங்: பெரிய பேனல்களுக்கான தரம்
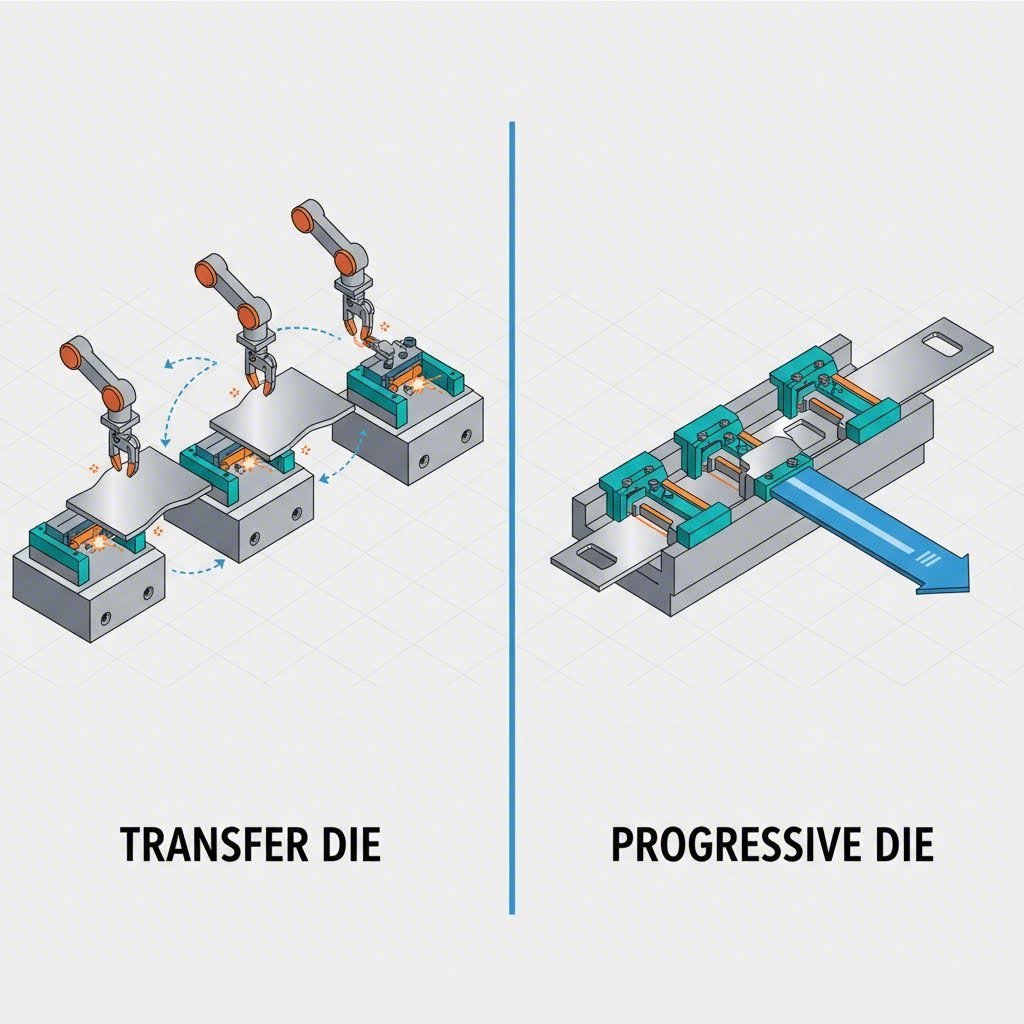
ஹூடுகள், கதவுகள், கூரைகள் மற்றும் ஃபெண்டர்கள் போன்ற பெரிய மேற்பரப்பு-முக்கியமான பாகங்களுக்கு, டிரான்ஸ்ஃபர் டை ஸ்டாம்பிங் தொழில்துறை தரமாகும். இந்த செயல்முறையில், சுழற்சியின் ஆரம்பத்திலேயே பாகம் உலோக தடியிலிருந்து பிரிக்கப்படுகிறது மற்றும் தானியங்கி விரல்கள் அல்லது ரயில்களால் நிலைகளுக்கிடையே இயந்திர ரீதியாக கொண்டு செல்லப்படுகிறது. இது கேரியர் தடியின் கட்டுப்பாடுகள் இல்லாமல் ஆழமான வரைதல் மற்றும் சிக்கலான வடிவமைப்புக்கு தேவையான ஒவ்வொரு கோணத்திலும் பாகத்தை சுதந்திரமாக கையாள அனுமதிக்கிறது.
புரோகிரஸிவ் டை ஸ்டாம்பிங்: கட்டமைப்பு பாகங்களுக்கான வேகம்
தொடர் சாயல் அச்சு உலோகத்தின் தொடர் தகட்டை பல நிலையங்கள் வழியாக செலுத்துகிறது, பாகம் இறுதி வெட்டுவதற்கு முன் தகட்டுடன் இணைந்திருக்கும். தூண்கள், வலுப்படுத்தல்கள் மற்றும் பிராக்கெட்டுகள் போன்ற சிறிய, அதிக அளவு கொண்ட கட்டமைப்பு பாகங்களுக்கு இந்த முறை வேகமாகவும் செலவு குறைவாகவும் இருக்கிறது. இருப்பினும், தகட்டுடன் இணைப்பு சிக்கலான வடிவங்களுக்காக பாகத்தை சுழற்றுவதற்கான திறனைக் கட்டுப்படுத்துகிறது, இது பெரிய வெளி தோல் பலகைகளுக்கு ஏற்றதாக இல்லை.
| அம்சம் | டிரான்ஸ்பர் டை ஸ்டாம்பிங் | தளர்வு மாறி அடிப்பொறிப்பு |
|---|---|---|
| பிரதான பயன்பாடு | பெரிய பலகைகள் (ஹூடுகள், கூரைகள், கதவுகள்) | கட்டமைப்பு பாகங்கள், பிராக்கெட்டுகள், ஹின்ஜ் தகடுகள் |
| பகுதி கையாளுதல் | சுயந்திரமான டிரான்ஸ்பர் (விரல்கள்/பாதைகள்) | கேரியர் தகட்டுடன் இணைக்கப்பட்டுள்ளது |
| பொருள் செலுத்தம் | அதிகம் (குறைந்த ஸ்கிராப் ஸ்கெலெட்டன்) | குறைவானது (கேரியர் தகட்டு அகலம் தேவைப்படும்) |
| கருவி செலவு | ஆரம்பத்தில் அதிகம் (சிக்கலான ஆட்டோமேஷன்) | சராசரி முதல் உயர் வரை |
| Production speed | மத்தியம் (10–30 ஸ்ட்ரோக்கள்/நிமிடம்) | அதிகம் (40–800+ தாக்கங்கள்/நிமிடம்) |
பொருள் தேர்வுஃ எஃகு vs அலுமினியம்
பொருள் தேர்வு உலோக ஸ்டாம்பிங் உடல் பேனல்கள் உற்பத்தி உருவாக்கத்திறன், செலவு மற்றும் எடை குறைப்புக்கு இடையே ஒரு சமநிலையாக உள்ளது. மின்சார வாகனங்களில் (EV) எரிபொருள் செயல்திறன் மற்றும் ரேஞ்ச் நீட்டிப்புக்கான தூண்டுதல் இலகுரக பொருட்களின் ஏற்புத்திறனை மூலோபாயமாக மாற்றியுள்ளது, அதனால் ஸ்டாம்பிங் அளவுருக்கள் அடிப்படையில் மாறியுள்ளன.
அலுமினியத்திற்கான மாற்றம்
அலுமினிய உலோகக்கலவைகள் (5000 மற்றும் 6000 தொடர்) ஹூடுகள், டெய்ல்கேட்டுகள் போன்றவற்றிற்கான மூடுதல்களுக்கு எஃகை விட 40% வரை எடை சேமிப்பை வழங்குவதால் மிகவும் விரும்பப்படுகின்றன. எனினும், அலுமினியம் குறிப்பிடத்தக்க உற்பத்தி சவால்களை வழங்குகிறது. உருவாக்கத்திற்குப் பிறகு உலோகத்தின் நெகிழ்வுத்தன்மை காரணமாக அசல் வடிவத்திற்கு திரும்பும் "ஸ்பிரிங்-பேக்" என்பதற்கு அதிக ஆளாகிறது—இதன் காரணமாக டை வடிவமைப்பில் அதிக வளைவு தேவைப்படுகிறது. மேலும், அலுமினியம் கருவியில் ஒட்டிக்கொள்ளும் (galling) போக்கை அதிகமாகக் கொண்டுள்ளது, இது கிழிப்பதைத் தடுக்க PVD-ஓட்டப்பட்ட டைக்கள் மற்றும் சிறப்பு தேய்மானிகளை தேவைப்படுத்துகிறது.
மேம்பட்ட உயர் வலிமை கொண்ட எஃகு (AHSS)
அலுமினியம் அதிகரித்தாலும், ஸ்டீல் அதன் சிறந்த இழுவிசை வலிமை காரணமாக பாதுகாப்பு கூட்டு பாகங்களுக்கு ஆதிக்கமாக உள்ளது. நவீன "ஜென் 3" ஸ்டீல்கள் ஒரு சம்பீதத்தை வழங்களிக்கின்றன, அதிக வலிமையை மேம்பட்ட உருவாக்கும் திறனுடன் வழங்களிக்கின்றன. தொழில்துறையினர் பெரும்பாலும் இந்தப் பொருட்களை மேலும் கடினமாக்கும் நுட்பங்களைப் பயன்படுத்தாலும், இது அழுத்து வரிசையிலிருந்து தேவைப்படும் டன் அளவை அதிகரிக்கின்றது. குளிர்த்தல் முதுக்கு சத்து இப்பொருட்களை மேலும் கடினமாக்கும் நுட்பங்களைப் பயன்படுத்தாலும், இது அழுத்து வரிசையிலிருந்து தேவைப்படும் டன் அளவை அதிகரிக்கின்றது.
"கிளாஸ் A" பரப்பு தரம் அடைதல்
உடல் பேனல் உற்பத்தியின் வரையறுக்கும் பண்பு "கிளாஸ் A" பரப்பு தரத்திற்கான தேவையாகும். கிளாஸ் A பரப்பு என்பது வாகனத்தின் தெரிந்த வெளிப்புற தோலைக் குறிக்கும், இது கணித ரீதியாக சரியாகவும், எந்த அழகியல் குறைபாடுகளும் இல்லாமலும் இருக்க வேண்டும். உள்நோக்கி உள்ள கட்டமைப்பு பாகங்கள் (கிளாஸ் B) அல்லது முடிந்த பிராக்கெட்டுகள் (கிளாஸ் C) போலல்லாமல், கிளாஸ் A பேனல்கள் அலைகளோ திரிபோ இல்லாமல் ஒளியை சீராக எதிரொளிக்க வேண்டும்.
குறைபாடுகளைத் தடுத்தலும் கண்டறிதலும்
இந்த அளவு தரத்தை அடைய, அச்சிடும் தளத்தில் கிட்டத்தட்ட தூசி இல்லாத சூழல் தேவைப்படுகிறது. அச்சில் சிக்கிய ஒரு நுண்ணிய தூசுத் துகள்கூட பேனலில் "முடி" அல்லது குழி ஏற்படுத்தி, அதை கழிவாக்கிவிடும். பொறியாளர்கள் எதிர்கொள்ளும் பொதுவான குறைபாடுகளில் பின்வருவன அடங்கும்:
- ஆரஞ்சு தோல்: மூலப்பொருளில் தவறான துகள் அளவு அல்லது அதிகப்படியான நீட்சி காரணமாக ஏற்படும் மேற்பரப்பு உருவமைப்பு.
- லுடரிங் (நீட்சி பாதிப்புகள்): உலோகத்தின் பயில் புள்ளி சீரற்ற முறையில் மீறப்படும்போது தெரியும் பாய்வு கோடுகள்.
- சிங்க் மார்க்ஸ்: உட்புற விளிம்புகள் அல்லது தொட்டிகள்மேல் பொருள் சுருங்குவதால் ஏற்படும் ஆழமான இடங்கள்.
முன்னணி தயாரிப்பாளர்கள் தானியங்கி ஒப்டிக்கல் ஆய்வு அமைப்புகளையும் "ஸ்டோனிங்"-ஐயும் பயன்படுத்துகின்றனர்—இது திறமை வாய்ந்த கருவித் தொழிலாளர்கள் பேனலின் மேற்பரப்பில் ஒரு அரிப்பு கல்லை தேய்த்து, கண்ணுக்கு தெரியாத உயர் மற்றும் தாழ் பகுதிகளை வெளிப்படுத்தும் கையால் செய்யப்படும் செயல்முறை. இந்த விவரத்தில் கவனம் செலுத்துவதுதான் ஒரு பொதுவான வண்டி அறிமுகப்படுத்துதல் கடைக்கும் சிறப்பு உடல் பேனல் தயாரிப்பாளருக்கும் உள்ள வேறுபாடு.
செலவு காரணிகள் மற்றும் விற்பனையாளர் தகுதி
ஸ்டாம்பிங்கின் பொருளாதாரம் கருவியின் மதிப்பு குறைத்தல் மற்றும் சுழற்சி நேரத்தை சார்ந்துள்ளது. கிளாஸ் A டிரான்ஸ்ஃபர் சாவடிகளின் தொகைக்கான ஆரம்ப மூலதன முதலீடு மில்லியன் டாலர்களை எட்டும். எனவே, விற்பனையாளர் தேர்வு என்பது பொருளின் விலை மட்டுமல்ல; அது வாழ்க்கால திறனைப் பற்றியது.
முன்மாதிரியிலிருந்து உற்பத்திக்கு இடையிலான இணைப்பு
OEMகளுக்கு முக்கியமான சிக்கல் மென்மையான கருவி புரோடோடைப்பிலிருந்து கடின கருவி தொடர் உற்பத்திக்கு மாறுவதாகும். இரு கட்டங்களையும் நிர்வகிக்ககூடிய விற்பனையாளர்கள் அபாயத்தை குறிப்பிடத்தக்க அளவு குறைக்கின்றனர். எடுத்துக்காட்டாக, Shaoyi Metal Technology விரைவு புரோடோடைப்பிங்கிலிருந்து அதிக அளவு உற்பத்தி வரை அளவில் மாறக்கூடிய திறன்களை வழங்குவதன் மூலம் இந்த முன்னேற்றத்தை எளிமைப்படுத்துள்ளன. அவர்களது வசதி 600 டன் வரை அழுத்து திறனை ஆதரிக்கின்றது மற்றும் IATF 16949 தரநிலைகளுக்கு ஏற்ப புரோடோடைப் கட்டத்தில் உருவாக்கப்பட்ட கண்டிப்பான தரக் கட்டுப்பாடுகள் உற்பத்தி மில்லியன் அலகுகளாக உயர்வதில் பராமரிக்கப்படுவதை உறுதி செய்கின்றது.
முக்கிய தேர்வு நிபந்தனைகள்
உடல் பேனல்களுக்கான சாத்தியமான பங்காளியை ஆடிட் செய்யும்போது, கொள்முதல் குழுக்கள் சரிபார்க்க வேண்டும்:
- அழுத்து டன் மற்றும் படுக்கட்டை அளவு: அவர்களிடம் ஒற்றை-துண்டு உடல் பக்கம் அல்லது ஹூடுக்கான 1000+ டன் அழுத்தங்கள் தேவையா?
- அனுகூல மென்பொருள்: எஃகை வெட்டுவதற்கு முன்பே ஸ்பிரிங்-பேக் மற்றும் மெல்லியதாக்கலை கணிக்க AutoForm அல்லது Dynaform ஐ அவர்கள் பயன்படுத்துகிறார்களா?
- இரண்டாம் நிலை செயல்பாடுகள்: ஹெம்-ரோலிங் (உட்புற பேனலை சுற்றி வெளிப்புற பேனலின் ஓரத்தை மடித்தல்) மற்றும் ரோபோட்டிக் அசெம்பிளியை அவர்களால் கையாள முடியுமா?
முடிவு
அறிமுகம் உலோக ஸ்டாம்பிங் உடல் பேனல்கள் உற்பத்தி இது உலோகவியல் அறிவியல், துல்லியமான பொறியியல் மற்றும் கண்டிப்பான தரக் கட்டுப்பாட்டின் ஒருங்கிணைப்பை தேவைப்படுத்துகிறது. வாகன வடிவமைப்புகள் மேலும் வானொலி எதிர்ப்பு மற்றும் இலகுவானதாக மாறும் போது, மேம்பட்ட அலுமினியம் வடிவமைத்தல் மற்றும் Class A மேற்பரப்பு முழுமையின் மீதான சார்பு மட்டுமே அதிகரிக்கும். இந்தத் துறையில் வெற்றி பெறுவது தேவையான உயர்-டன் உள்கட்டமைப்பை மட்டுமல்லாமல், டை டிரைபோலஜி மற்றும் குறைபாடு குறைப்பு பற்றிய ஆழமான புரிதலையும் கொண்ட உற்பத்தியாளர்களுடன் கூட்டணி அமைப்பதை பொறுத்தது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
1. Class A மற்றும் Class B ஸ்டாம்பிங் மேற்பரப்புகளுக்கு இடையே உள்ள வித்தியாசம் என்ன?
கிளாஸ் A மேற்பரப்புகள் ஒரு வாகனத்தின் தெரிவதற்குரிய வெளிப்புற பாகங்கள் (ஹூடுகள், ஃபெண்டர்கள், கதவுகள்) ஆகும், இவை பெயிண்ட் செய்யும் நோக்கத்திற்கு ஏற்ற குறைபாடற்ற, கண்ணாடி போன்ற முடிவை தேவைப்படுகின்றன. கிளாஸ் B மேற்பரப்புகள் உள்ளமைந்த அல்லது கட்டமைப்புச் சார்ந்த பாகங்கள் (தரை பேன்கள், உள் கதவு கட்டமைப்புகள்) ஆகும், இங்கு கருவிக் கோடுகள் அல்லது அலைகள் போன்ற சிறிய அழகியல் குறைபாடுகள் கட்டமைப்பு நேர்மை பராமரிக்கப்பட்டால் ஏற்றுக்கொள்ளப்படுகின்றன.
2. நவீன உடல் பேனல்களில் ஏன் அலுமினியம் மிக அதிகமாக பயன்படுத்தப்படுகிறது?
அலுமினியம் எஃகை விட சுமார் மூன்றில் ஒரு பங்கு எடை கொண்டது, இது எரிபொருள் வாகனங்களில் எரிபொருள் சிக்கனத்தை மிகவும் மேம்படுத்துகிறது மற்றும் மின்சார வாகனங்களின் ரேஞ்சை நீட்டிக்கிறது. ஸ்பிரிங்-பேக் காரணமாக அதிக விலையும், ஸ்டாம்ப் செய்வதற்கு கடினமாக இருந்தாலும், பிரீமியம் மற்றும் EV மாடல்களுக்கு எடை சேமிப்பு செலவை நியாயப்படுத்துகிறது.
3. உடல் பேனல்களை ஸ்டாம்ப் செய்ய எந்த அளவிலான ப்ரெஸ் டன்னேஜ் தேவை?
பெரிய உடல் பலகைகளை அச்சிடுவதற்கு பெரும்பாலும் 1,000 முதல் 3,000 டன் அல்லது அதற்கு மேற்பட்ட திறன் கொண்ட பெரிய ஹைட்ராலிக் அல்லது இயந்திர அழுத்தங்கள் தேவைப்படுகின்றன. குறிப்பாக அதிக வலிமை கொண்ட உலோகக்கலவைகளைப் பயன்படுத்தும்போது, உலோகத்தை சிக்கலான வடிவங்களில் உருவாக்க கிழிக்காமல் இருக்க இந்த அதிக விசை அவசியம்.