 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ஸ்டாம்ப் செய்யப்பட்ட பாகங்களில் ஓரத்தில் விரிசலை நீக்குதல்: AHSS வழிகாட்டி
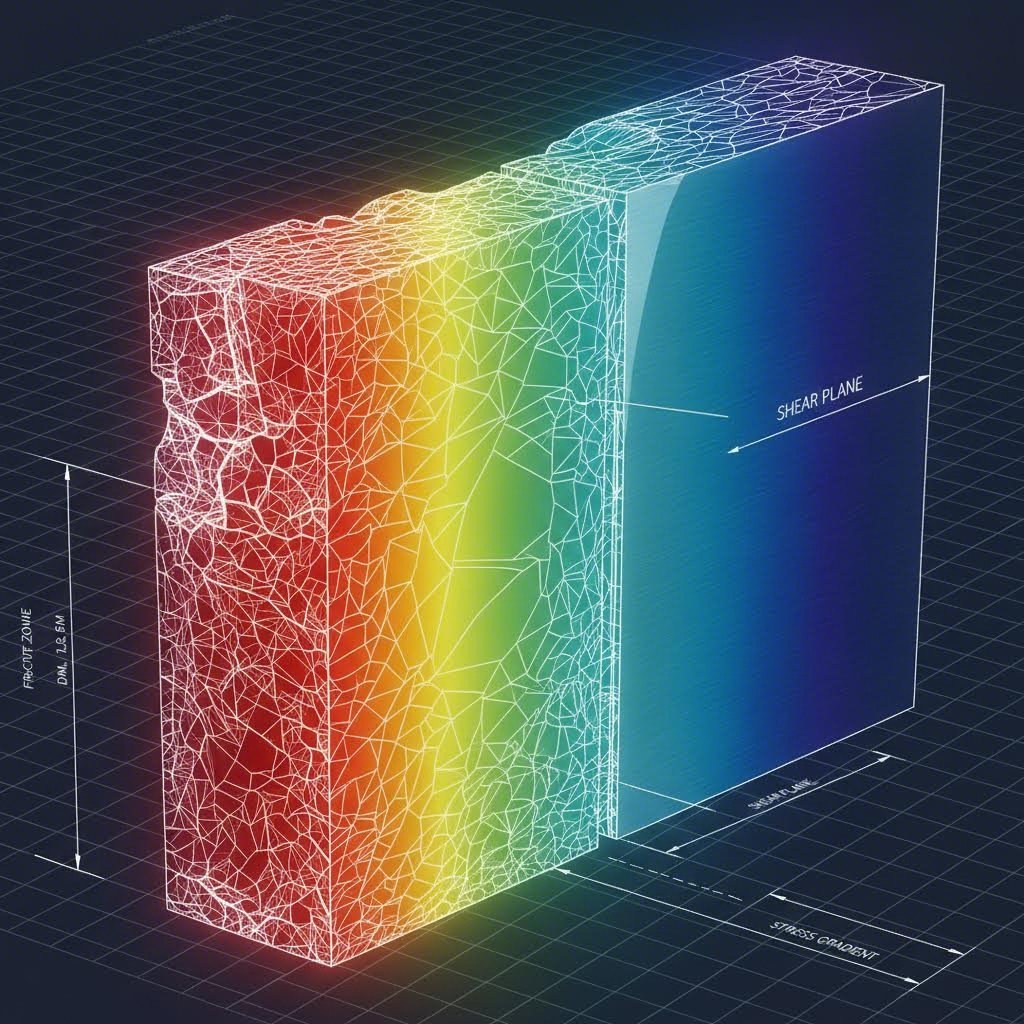

< h2>TL;DR</ h2>< p>குறிப்பாக மேம்பட்ட உயர் வலிமை எஃகுகளில் (AHSS) முத்திரையிடப்பட்ட பகுதிகளில் விளிம்பு விரிசலை அகற்றுவது, உலகளாவிய நெகிழ்வுத்தன்மையிலிருந்து (கழுத்து) உள்ளூர் வடிவமைப்புக்கு (உடை) கவன 10% வெட்டு திறன் போன்ற பாரம்பரிய விதிமுறைகள், இரட்டை கட்ட (DP) எஃகு போன்ற நவீன பொருட்களுடன் அடிக்கடி தோல்வியடைகின்றன. இதைத் தீர்க்க, பொறியாளர்கள் வெட்டு அனுமதிகளை மேம்படுத்த வேண்டும் (பெரும்பாலும் பொருள் தடிமன் 1520% ஆக அதிகரிக்கிறது), ஐஎஸ்ஓ 16630 ஆல் சரிபார்க்கப்பட்ட உயர் துளை விரிவாக்க விகிதங்கள் (எச்இஆர்) கொண்ட பொருட்களைத் தேர்ந்தெடுத்து, "மெட்டல் வெட்டுதல் பாதிக்கப்பட்ட மண்டலத்தை (SAZ) உரையாற்றுவது விளிம்பு செயலிழப்பைத் தடுப்பதற்கான மிகவும் பயனுள்ள முறை ஆகும். உண்மையில், விளிம்பு விரிசல் என்பது <strong>உள்ளூர் வடிவமைப்பின் தோல்வியாகும்</strong>, இது நிலையான இழுவிசை சோதனைகளில் அளவிடப்படும் <strong>உலகளாவிய வடிவமைப்பின்</strong> வித்தியாசமாகும். உலகளாவிய வடிவமைப்புக்குரிய தன்மை ஒரு பகுதியின் உடலில் கழுத்து போன்ற தோல்விகளை நிர்வகிக்கிறது, அங்கு திரிபு விநியோகிக்கப்படுகிறது. எட்ஜ் கிராக்கிங், எவ்வாறாயினும், கத்தரித்த விளிம்பில் நிகழ்கிறது, அங்கு பொருள்'s மைக்ரோ கட்டமைப்பு வெட்டு செயல்முறையால் பாதிக்கப்பட்டுள்ளது. </p><p>ஒரு குத்து வெற்றுப்பகுதியை உருவாக்கும்போது, அது ஒரு "கத்தரித்த பாதிப்பு ம இந்த குறுகிய பகுதியில், பொருள் அடிப்படை உலோகத்தை விட கணிசமாக கடினமானது மற்றும் உடையக்கூடியது. AHSS தரங்களுக்காக, இந்த விளைவு வலுவடைகிறது. உதாரணமாக, இரட்டை கட்ட (DP) எஃகுகள் மென்மையான ஃபெரிட் மேட்ரிக்ஸில் சிதறிய கடின மார்டென்சைட் தீவுகளால் ஆனவை. வெட்டுதல் செயல்பாட்டின் போது, இந்த கட்டங்களுக்கு இடையிலான தீவிர கடினத்தன்மை வேறுபாடு ஃபெரிட்-மார்டென்சைட் இடைமுகத்தில் நுண்ணோக்கிய வெற்றிடங்களை உருவாக வைக்கிறது. </p><p>கீழ்புறம் பின்னர் நீட்டிக்கப்படும்போது, ஃபிளேன்சிங் அல்லது துளை விரிவாக்கத்தின் எனவே, விளிம்பு நடத்தை கணிப்பதற்கு இழுவிசை இழுவிசை / நீட்டிப்பு தரவுகளை நம்பியிருப்பது ஒரு அடிப்படை பொறியியல் பிழையாகும். கட்டுப்படுத்தும் காரணி, பொருள் உலகளவில் எவ்வளவு நீட்டிக்கப்படுகிறது என்பது அல்ல, ஆனால் முறிவு பரவுவதற்கு முன்பு சேதமடைந்த விளிம்பு எவ்வளவு விரிவடையும். மென்மையான எஃகுக்கு இந்த விகிதம் பயனுள்ளதாக இருந்தாலும், AHSS க்கு இது பெரும்பாலும் தீங்கு விளைவிக்கும். உயர் வலிமை கொண்ட பொருட்களில் இறுக்கமான இடைவெளிகள் "இரண்டாம் நிலை வெட்டுதல்" (secondary shear) - குத்து மற்றும் மடிப்பு ஆகியவற்றிலிருந்து தொடங்குகின்ற விரிசல்கள் தொடர்ச்சியாக சந்திப்பதில்லை. இந்த தவறான சீரமைப்பு மீதமுள்ள பொருளைக் கடக்க பஞ்சை கட்டாயப்படுத்துகிறது, இது ஒரு வளைந்த, கடுமையாக வேலை செய்யப்பட்ட விளிம்பை உருவாக்குகிறது, இது ஒரு அழுத்த உயர்வாக செயல்படும் இரண்டாம் நிலை பளபளப்பான மண்டலத்துடன். <p><p>தொழில் ஆய்வுகளிலிருந்து சமீபத்திய தர பல DP மற்றும் CP (கூட்டப்பட்ட கட்டம்) தரங்களுக்கு, பொருள் தடிமன் <strong>1520% க்கு அதிகரிக்கும் அனுமதி ஒரு சுத்தமான முறிவை உருவாக்குகிறது. ஒரு பெரிய இடைவெளி மேல் மற்றும் கீழ் முறிவு விமானங்கள் சீராக இணைக்க அனுமதிக்கிறது, வெட்டுதல் பாதிக்கப்பட்ட மண்டலத்தின் ஆழத்தை குறைக்கிறது மற்றும் விளிம்பில் கடினத்தன்மை ஸ்பைக் குறைக்கிறது. </p><p>இந்த எதிர்மறையான அணுகுமுறை தரத்தை மேம்படுத்துவதற்கான இடைவெளியைத் திறப்பதுபெ இருப்பினும், இது பர் உயரத்துடன் சமநிலையில் இருக்க வேண்டும். பெரிய இடைவெளிகள் அதிக உயரத்தை உருவாக்கும் போது, விளிம்பு தன்னை அதிக நெகிழ்வுத்தன்மையை வைத்திருக்கிறது. <p><h2>பொருள் தேர்வுஃ துளை விரிவாக்க விகிதம் (HER)</h2><p>பிளான்ஸ் துளைகள் அல்லது நீட்டிக்கப்பட்ட விளிம்புகள் கொண்ட பாகங்களுக்கான பொருளை வாங்கும்போது, <strong>ஐஎஸ்ஓ 16630 துளை விரிவாக்க சோதனை</strong> என்பது பாரம்ப இந்த சோதனை ஒரு குமிழி துளை (60° உச்சியில்) ஒரு துளை விரிவடைகிறது, ஒரு துளை தடிமன் கிராக் தோன்றும் வரை, விளிம்பின் நெகிழ்வுத்தன்மையை நேரடியாக அளவிடுகிறது. டிபி ஸ்டீல்கள் அவற்றின் வலிமை-செலவு விகிதத்திற்காக பிரபலமாக இருந்தாலும், அவற்றின் நுண்ணிய கட்டமைப்பு ஏற்றத்தாழ்வு (கடின மார்டென்சைட் vs மென்மையான ஃபெரைட்) அவற்றை விளிம்பு செயலிழப்புக்கு ஆளாகிறது. <strong>கடின கட்ட (சி சிபி தரங்கள் பேனைட் மற்றும் மழைப்பொழிவு வலுவூட்டப்பட்ட ஃபெரிட்டின் ஒரு அணிகளைப் பயன்படுத்துகின்றன, இது ஒரு சீரான கடினத்தன்மை விநியோகத்தை உருவாக்குகிறது. இந்த ஒற்றுமை, ஷியரிங் போது மைக்ரோ-வெற்றுகளின் அணுவைக் குறைக்கிறது, இது CP எஃகுகளுக்கு ஒத்த இழுவிசை வலிமை கொண்ட DP எஃகுகளுடன் ஒப்பிடும்போது கணிசமாக அதிகமான HER மதிப்புகளை வழங்குகிறது. <a href="https://www.ulbrich.com/blog/cracking-under-pressure-how-high-quality-metal-and-metallurgical-expertship-prevent-cracking-in-stamping/">Ulbrich</a> என்ற வலைத்தளத்தின் நிபுணர்கள் குறிப்பிட்டுள்ளபடி கட்டுப்படுத்தப்பட்ட சேர்க்கை வரம்புகளுடன் உயர்தர, சுத்தமான எஃகு குறிப்பிடுவது, பொருள்'களின் கோட்பாட்டு HER உற்பத்தியில் அடையக்கூடியது என்பதை உறுதிப்படுத்த உதவுகிறது. ஒரு பகுதிக்கு ஒரு நீட்சி விளிம்பு தேவைப்படும்போது, அது பொருள்'s வரம்புகளை மீறுகிறது, செயல்முறை பொறியாளர்கள் திரிபு பாதையை மாற்ற வேண்டும். ஒரு பயனுள்ள நுட்பம் <strong>உலோகப் பெறுபவர்களைப் பயன்படுத்துவதாகும்</strong>. ஒரு உபரி பொருளை (ஒரு "கெயின்ர்") டிராய் டை அல்லது பிணைப்பான் வடிவமைப்பதன் மூலம், பொறியாளர்கள் வடிவமைக்கும் செயல்பாட்டின் போது ஃபிளேன்ஜில் பாயும் கூடுதல் மூலப்பொருளை வழங்க முடியும். இது ஒரு தூய நீட்சி நிலையை ஒரு இழுத்தல்-நீட்சி கலவையாக மாற்றுகிறது, இது விளிம்பில் உள்ளூர் திரிபுகளை கணிசமாகக் குறைக்கிறது. ஒரு சிப் அல்லது மங்கலான வெட்டு விளிம்பு சிதைந்த பொருள் மண்டலத்தின் அளவை அதிகரிக்கிறது, விளிம்பை மேலும் கடினப்படுத்துகிறது. AHSS உற்பத்திக்கு வழக்கமான கூர்மைப்படுத்தும் அட்டவணைகள் கட்டாயமானவை. கூடுதலாக, வளைந்த குத்துக்களைப் பயன்படுத்துவது (பெரும்பாலும் 3 6 டிகிரி கூரை மேல் சிரைப்புடன்) அதிர்ச்சி சுமைகளைக் குறைக்கலாம் மற்றும் சிரைக்கப்பட்ட முகத்தின் தரத்தை மேம்படுத்தலாம். உதாரணமாக, <a href="https://www.shao-yi.com/auto-stamping-parts/">ஷாவோய் மெட்டல் டெக்னாலஜி</a> நவீன வாகன எஃகுகளின் கோரும் செயலாக்க சாளரங்களை நிர்வகிக்க அதிக தொன்மம் கொண்ட (600 டன் வரை விரைவான முன்மாதிரி அல்லது வெகுஜன உற்பத்திக்கு இருந்தாலும், AHSS நடத்தை வித்தியாசத்தை புரிந்துகொள்ளும் ஒரு ஸ்டாம்ப்பரைப் பயன்படுத்துவது செலவு குறைந்த கருவிகள் மீண்டும் மீண்டும் செய்வதைத் தடுக்கிறது. </p><h2>தீர்வு நடவடிக்கைகளின் சுருக்கம்</h2><p>கரையில் விரிசலை முத்திரையிடலில் உலகளாவிய மற்றும் உள்ளூர் வடிவமைப்புக்கு என்ன வித்தியாசம்?</h3><p>உலகளாவிய வடிவமைப்புக்கு ஒரு பொருள் ஒரு பெரிய பகுதியில் திரிபு விநியோகிக்க திறனைக் குறிக்கிறது, வரைதல் செயல்பாடுகளின் போது கழுத்து (தினை) எதிர்ப்பு. இது n- மதிப்புடன் தொடர்புடையது (வேலை கடினப்படுத்தும் எக்ஸ்போனண்ட்). இதற்கு மாறாக, உள்ளூர் வடிவமைப்புக்குரிய தன்மை என்பது, குறிப்பிட்ட அழுத்த செறிவுகளில் உடைவதற்கு பொருள்'எதிர்ப்பு ஆகும், அதாவது வெட்டப்பட்ட விளிம்புகள். இது துளை விரிவாக்க விகிதத்துடன் தொடர்புடையது மற்றும் விளிம்பு விரிசலைத் தடுப்பதில் முதன்மை காரணியாகும். AHSS இல் கட்டிங் கிளீன்ஷிப் விளிம்பு கிராக்கிங்கை எவ்வாறு பாதிக்கிறது?</h3><p>கட்டிங் கிளீன்ஷிப் வெட்டப்பட்ட விளிம்பின் தரத்தை நிர்ணயிக்கிறது. ஏ.எச்.எஸ்.எஸ்.இல் போதுமான அளவு தெளிவு (எ. கா., பாரம்பரிய 10%) இரண்டாம் நிலை வெட்டுதலை ஏற்படுத்துகிறது, இது எளிதில் விரிசல் ஏற்படும் ஒரு குறுகிய, உடையக்கூடிய விளிம்பு சுயவிவரத்தை உருவாக்குகிறது. 1520% வரை அதிகரிக்கும் தெளிவு, குத்து மற்றும் டீவிலிருந்து உடைவு விரிசல்களை சுத்தமாக இணைக்க அனுமதிக்கிறது, இதன் விளைவாக குறைந்த வேலை கடினத்தன்மை மற்றும் அதிக நெகிழ்வுத்தன்மையுடன் மென்மையான விளிம்பை உருவாக்குகிறது. ISO 16630 துளை விரிவாக்க சோதனை என்றால் என்ன? ISO 16630 என்பது உலோகப் படலங்களின் விளிம்பு நெகிழ்வுத்தன்மையை மதிப்பீடு செய்வதற்கான நிலையான சோதனை முறையாகும். ஒரு மாதிரிக்குள் 10 மிமீ துளை (வழக்கமாக 12% கிளியர்ன்ஸ் கொண்டது) குத்துகிறது, மேலும் ஒரு கூம்பு குத்துதல் துளை ஒரு தடிமன் கிராக் தோன்றும் வரை துளை விரிவடைகிறது. துளை விட்டம் (HER) சதவீத அதிகரிப்பு, மூலப்பொருளின் விளிம்பு விரிசலை எதிர்க்கும் திறனுக்கான அளவு அளவீடுகளை வழங்குகிறது. இரட்டை கட்ட (DP) எஃகு ஏன் விளிம்பு கிராக்கிங்கால் பாதிக்கப்படுகிறது?</h3><p>DP எஃகு ஒரு மென்மையான ஃபெரிட் மேட்ரிக்ஸில் கடின மார்டென்சைட் தீவுகளால் ஆன ஒரு நுண்ணிய கட்டமைப்பைக் கொண்டுள்ளது. வெட்டுதல் போது, இந்த கட்டங்களுக்கு இடையிலான கடினத்தன்மை வேறுபாடு கடுமையான அழுத்த செறிவுகளை உருவாக்குகிறது, இது கட்ட எல்லைகளில் மைக்ரோ-வெற்றுமைகளை உருவாக்குகிறது. இந்த வெற்றுகள் விளிம்பை பலவீனப்படுத்துகின்றன, இது அடுத்தடுத்த வடிவமைக்கும் செயல்பாடுகளின் போது விரிசலுக்கு மிகவும் பாதிக்கப்படக்கூடியதாக அமைகிறது. <p>உலோகப் பெறுபவர்கள் ஒரு டீ வடிவமைப்பின் கூடுதல் அல்லது பிணைப்பு பகுதிக்கு சேர்க்கப்பட்ட வடிவியல் அம்சங்கள். அவை குறிப்பிட்ட பகுதிகளில் அதிகப்படியான பொருள் நீளத்தை வழங்குகின்றன. வடிவமைத்தல் அல்லது ஃபிளேன்சிங் செயல்பாட்டின் போது, இந்த கூடுதல் பொருள் பகுதியில் பாய்கிறது, இது விளிம்பில் தேவையான நீட்சி அளவைக் குறைக்கிறது. இது உள்ளூர் அழுத்தத்தை குறைக்கிறது மற்றும் விளிம்பு அதன் முறிவு வரம்பை அடைவதைத் தடுக்கிறது.