 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ஸ்டாம்பிங்கில் டை காலிங் தடுப்பு: ஒட்டும் அழிப்புக்கான பொறியியல் தீர்வுகள்

சுருக்கமாக
ஸ்டாம்பிங்கில் டை காலிங் என்பது ஒட்டும் அழிப்பின் ஒரு அழிவு வடிவமாகும், பெரும்பாலும் "கோல்டு வெல்டிங்" என்று அழைக்கப்படுகிறது, இதில் அதிக உராய்வு மற்றும் வெப்பத்தின் காரணமாக டூல் மற்றும் வேல்பீஸ் நுண்ணிய அளவில் இணைகின்றன. இதைத் தடுப்பதற்கு ஒரே நேரத்தில் செய்யப்படும் ஒரு எளிய தீர்வை விட, பல-அடுக்கு பொறியியல் அணுகுமுறை தேவைப்படுகிறது. மூன்று முதன்மை பாதுகாப்பு வரிகள் பின்வருமாறு: டை வடிவமைப்பை உகந்ததாக்குதல் தடிமனான பகுதிகளில் (எடுத்துக்காட்டாக, இழுவை மூலைகளில்) பஞ்ச்-டு-டை இடைவெளியை அதிகரிப்பதன் மூலம் ஒத்திராத டூல் பொருட்களைத் தேர்ந்தெடுத்தல் (எடுத்துக்காட்டாக, அலுமினியம் பிரெஞ்சு) வேதியியல் ஈர்ப்பை உடைப்பதற்காக, மற்றும் முன்னேறிய பூச்சுகளைப் பயன்படுத்துதல் tiCN அல்லது DLC போன்றவை, மேற்பரப்பு முற்றிலும் பாலிஷ் செய்யப்பட்ட பிறகு மட்டுமே. எக்ஸ்ட்ரீம் பிரஷர் (EP) சமையலெண்ணெய்களைப் பயன்படுத்துதல் மற்றும் பிரஸ் வேகத்தைக் குறைத்தல் போன்ற செயல்பாட்டு சரிசெய்தல்கள், இறுதி நடவடிக்கைகளாக செயல்படுகின்றன.
காலிங்கின் இயற்பியல்: ஏன் கோல்டு வெல்டிங் நிகழ்கிறது
டை காலிங்கைத் தடுக்க, அது அரிப்பு அழிவிலிருந்து அடிப்படையில் வேறுபட்டது என்பதை முதலில் புரிந்துகொள்ள வேண்டும். அரிப்பு அழிவு கடினமான காகிதத்துடன் மரத்தை இடைமறிப்பது போன்றது, ஆனால் காலிங் ஒரு ஒட்டும் அழிமை நிகழ்வாகும். இது ஸ்டாம்பிங் பிரஸின் பெரும் அழுத்தத்தின் கீழ் உலோகப் பரப்புகளில் உள்ள பாதுகாப்பு ஆக்சைடு அடுக்குகள் சிதைந்தால் ஏற்படுகிறது. இது நடக்கும்போது, பணிப்பொருளின் வேதியியல் ரீதியாக செயலில் உள்ள "இளம்" உலோகம் கருவி எஃகுடன் நேரடியாக தொடர்பு கொள்கிறது.
நுண்ணிய அளவில், பரப்புகள் எப்போதும் முற்றிலும் சீரானவை அல்ல; அவை அசெரிட்டிகள் என்று அழைக்கப்படும் உச்சிகள் மற்றும் பள்ளத்தாக்குகளால் ஆனவை. அதிக டன் அளவீட்டில், இந்த அசெரிட்டிகள் ஒன்றோடொன்று பொருந்தி கடுமையான இடத்தேர்ந்த சூட்டை உருவாக்குகின்றன. இரண்டு உலோகங்களுக்கும் வேதியியல் ஈர்ப்பு இருந்தால்—ஸ்டெயின்லெஸ் ஸ்டீல் மற்றும் D2 கருவி எஃகு போன்றவை, இவை இரண்டும் குரோமியத்தின் அதிக அளவைக் கொண்டுள்ளன—அவை அணு அளவில் இணைக்கப்படலாம். இந்த செயல்முறை பரப்பு-முதல்-பரப்பு குடியேற்றம் அல்லது குளிர்ந்த வெல்டிங் . கருவி தொடர்ந்து நகர்ந்தால், இந்த வெல்டட் பந்துகள் அறுக்கப்பட்டு, மென்மையான பரப்பிலிருந்து பொருளின் துண்டுகளைப் பிடுங்கி, கடினமான கருவியின் மீது படிகின்றன. பின்னர் இந்த படிகள் அல்லது "கால்ஸ்", பின்வரும் பாகங்களில் பேரழிவு உரசலை ஏற்படுத்தும் மூட்டைகளாக செயல்படுகின்றன.
பாதுகாப்பின் முதல் வரிசை: டை வடிவமைப்பு & வடிவவியல்
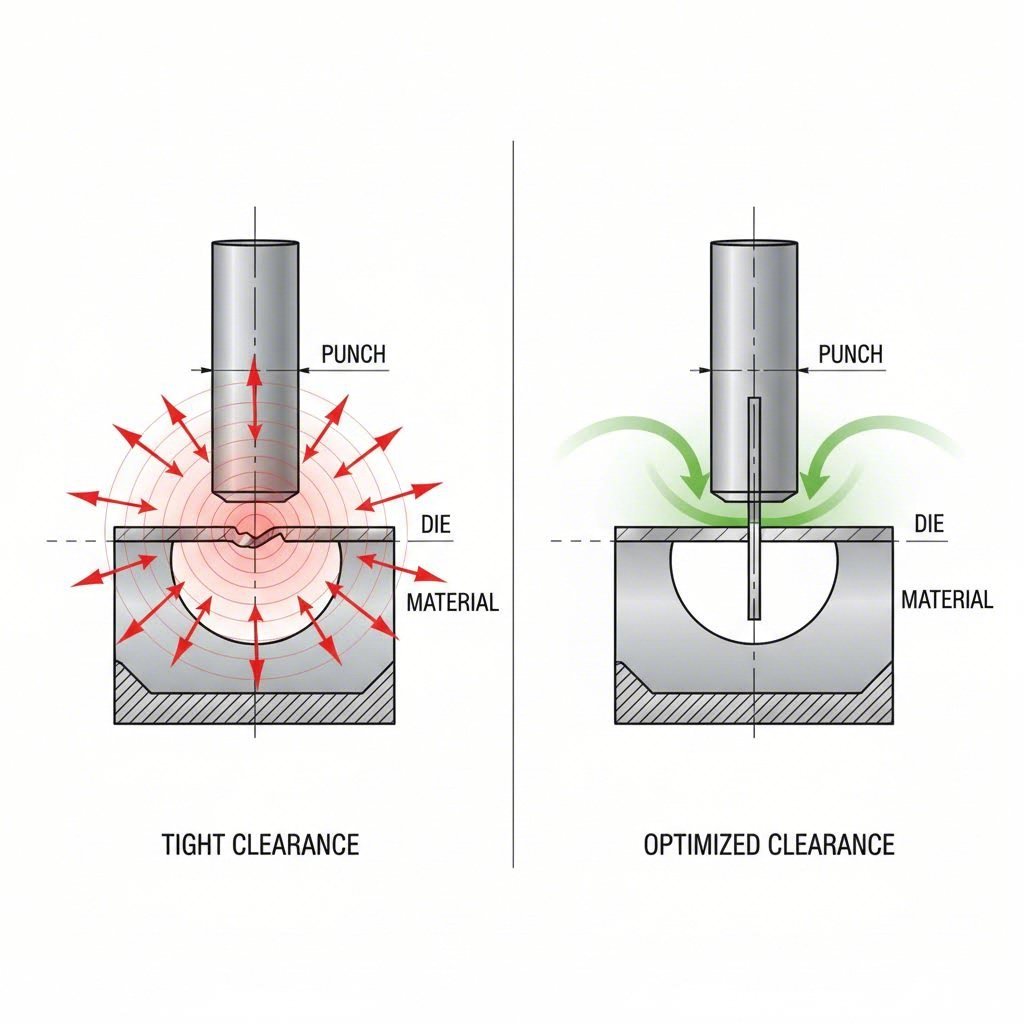
தொழில்துறையில் உள்ள மிகவும் பொதுவான தவறான கருத்து, எந்த அழிப்பு சிக்கலையும் பூச்சுகள் சரிசெய்ய முடியும் என்பதாகும். எனினும், தொழில் நிபுணர்கள் வேர் காரணம் இயந்திர ரீதியாக இருந்தால், ஒரு பூச்சைப் பூசுவது என்பது சிக்கலை "பூசுவது" மட்டுமே என்று எச்சரிக்கின்றனர். பெரும்பாலும் முதன்மை இயந்திர குற்றவாளி பஞ்ச்-டூ-டை தெளிவு , குறிப்பாக ஆழமாக இழுக்கப்பட்ட பாகங்களில்.
ஆழமான வரைதலில், ஷீட் உலோகம் டை குழி உள்ளே பாயும் போது தளத்திற்கு உள்ளான சுருக்கத்திற்கு உட்படுகிறது, இது பொருள் இயல்பாக தடிமனாவதை ஏற்படுத்துகிறது. டை வடிவமைப்பு இந்த தடிமனாதலைக் கணக்கில் எடுத்துக்கொள்ளவில்லை எனில்—குறிப்பாக வரைதல் மூலைகளின் செங்குத்துச் சுவர்களில்—தெளிவு மறைந்துவிடும். டை பொருளை செயல்பாட்டில் "நெரிக்கிறது", எந்த அளவு சுத்திகரிப்பானைப் பயன்படுத்தினாலும் சமாளிக்க முடியாத பெரும் உராய்வு உச்சங்களை உருவாக்குகிறது. MetalForming Magazine இந்த தடிமனாகும் பகுதிகளில் கூடுதல் தெளிவை (அடிக்கடி பொருளின் தடிமனில் 10–20%) இயந்திரம் செய்வது ஒரு முக்கிய தடுப்பு நடவடிக்கை ஆகும்.
ஆட்டோமொபைல் கட்டுப்பாட்டு கைகள் அல்லது சப்ஃபிரேம்கள் போன்ற சிக்கலான உற்பத்தி ஓட்டங்களுக்கு, இந்த தடிமனாகும் பகுதிகளை முன்னறிவிப்பது சிக்கலான பொறியியலை தேவைப்படுத்துகிறது. இங்குதான் சிறப்பு தயாரிப்பாளர்களுடன் கூட்டு சேர்வது ஒரு மூலோபாய நன்மையாக மாறுகிறது. BYD, Wu Ling Bingo, Leapmotor T03, ORA Lightning Cat போன்ற நிறுவனங்கள் Shaoyi Metal Technology முன்னேறிய CAE பகுப்பாய்வு மற்றும் IATF 16949-சான்றளிக்கப்பட்ட நெறிமுறைகளைப் பயன்படுத்தி இந்த அனுமதிக்கப்பட்ட இடைவெளிகளை டை வடிவமைப்பு கட்டத்தில் பொறியியல் செய்வதன் மூலம், உயர் தொகுதி ஆட்டோமொபைல் ஸ்டாம்பிங் முதல் தாக்கத்திலிருந்தே கால்-இலவசமாக இருப்பதை உறுதி செய்கிறது.
மற்றொரு வடிவவியல் காரணி மெருகூட்டும் திசை டூல் மற்றும் டை தயாரிப்பாளர்கள் டை பிரிவுகளை இணையாக ஸ்டாம்பிங் அல்லது இழுத்தல் இயக்கத்தின் திசையில் மெருகூட்ட வேண்டும். குறுக்கு-மெருகூட்டுதல் பணி பகுதியின் மீது அரிப்பு தோல்வியை ஏற்படுத்தும் நுண்ணிய ஓட்டைகளை விட்டுச் செல்கிறது, இது சுருக்கு திரவத்தின் சிதைவை விரைவுபடுத்துகிறது.
பொருள் அறிவியல்: "வேறுபட்ட உலோகங்கள்" உத்தி
ஸ்டெயின்லெஸ் ஸ்டீல் அல்லது உயர் வலிமை உலோகக்கலவைகளை ஸ்டாம்பிங் செய்யும்போது, கருவி எஃகு தேர்வு முக்கியமானது. D2 கருவி எஃகை ஸ்டெயின்லெஸ் ஸ்டீலை ஸ்டாம்பிங் செய்ய பயன்படுத்துவது ஒரு பொதுவான தோல்வி வடிவம். D2 தோராயமாக 12% குரோமியம் கொண்டிருக்கிறது, மேலும் ஸ்டெயின்லெஸ் ஸ்டீல் துரு எதிர்ப்புக்கு குரோமியத்தை நம்பியுள்ளது, எனவே இந்த இரண்டு பொருட்களுக்கும் "உலோகவியல் ஒப்புதல்" அதிகம். அவை ஒன்றாக ஒட்டிக்கொள்ள விரும்புகின்றன.
தீர்வு வேறுபட்ட உலோகங்களை இந்த வேதியியல் இணக்கத்தை உடைக்க. கடுமையான காலிங் பயன்பாடுகளுக்கு, பொறியியல் வெண்கலப் பொருட்கள், குறிப்பாக அலுமினியம் பிரோஞ்சு , பாரம்பரிய கருவி எஃகுகளை விட அடிக்கடி சிறந்தவை. அலுமினியம் வெண்கலம் எஃகை விட மென்மையானதாக இருந்தாலும், அது சிறந்த நீரிழிவு மற்றும் வெப்ப கடத்துதிறனைக் கொண்டுள்ளது, மேலும் முக்கியமாக, இரும்புச் சேர்மங்களுடன் குளிர்-வெல்டிங் செய்ய மறுக்கிறது. அதிக உராய்வு உள்ள பகுதிகளில் அலுமினியம் வெண்கல உள்ளமைவுகள் அல்லது புஷிங்குகளைப் பயன்படுத்துவது, கடினமான பொருட்கள் தோல்வியடையும் இடங்களில் ஒட்டும் அழிவை நீக்க முடியும்.
தடிமனான தன்மைக்கு கருவி எஃகு தேவைப்பட்டால், பவுடர் மெட்டலர்ஜிக்கல் (PM) தரங்களை (CPM 3V அல்லது M4 போன்றவை) கருதுக. இவை D2 ஐ விட மென்மையான கார்பைட் பரவளைவை வழங்குகின்றன, இது ஒட்டும் அழிவு சுழற்சியைத் தூண்டுவதற்கு குறைவான வாய்ப்புள்ள மென்மையான பரப்பை வழங்குகிறது.
மேம்பட்ட மேற்பரப்பு சிகிச்சைகள் & பூச்சுகள்
இயந்திர அமைப்புகள் மற்றும் பொருட்கள் சீராக்கப்பட்ட பிறகு, மேற்பரப்பு பூச்சுகள் இறுதி தடையாக செயல்படுகின்றன. நவீன ஸ்டாம்பிங்குக்கு ஃபிசிக்கல் வேபர் டெபாசிஷன் (PVD) பூச்சுகள் தரமானவை, ஆனால் சரியான வேதியியலைத் தேர்ந்தெடுப்பது முக்கியமானது.
- TiCN (டைட்டானியம் கார்பனைட்ரைட்): தரநிலை TiN ஐ விட அதிக கடினத்தன்மை மற்றும் குறைந்த உராய்வை வழங்கும் ஒரு சிறந்த பொதுவான பூச்சு. இது அதிக வலிமை கொண்ட எஃகுகளை உருவாக்குவதற்கு அகலமாகப் பயன்படுகிறது.
- DLC (டயமண்ட்-லைக் கார்பன்): அதி குறைந்த உராய்வு குணகத்திற்காக அறியப்பட்ட, DLC அலுமினியம் மற்றும் கடினமான இரும்புச் சார்ந்த பயன்பாடுகளுக்கான உயர்தர தேர்வாகும். இது கிராஃபைட்டின் பண்புகளை நகலெடுப்பதால், பணிப்பொருள் குறைந்தபட்ச எதிர்ப்புடன் நழுவ அனுமதிக்கிறது.
- நைட்ரைடுஃ ஒரு பூச்சு அல்ல, ஒரு பரவல் செயல்முறையாகும்; நைட்ரைடிங் கருவித் தங்கத்தின் மேற்பரப்பை கடினமாக்குகிறது. கீழே உள்ள அடிப்படைப் பொருள் மென்மையான புள்ளியை உருவாக்குவதால் கடின பூச்சு வெடிக்கும் 'முட்டைஓடு விளைவு' ஐத் தடுக்க PVD பூச்சுகளைப் பூசுவதற்கு முன் அடிப்படை சிகிச்சையாக அடிக்கடி பயன்படுத்தப்படுகிறது.
முக்கிய எச்சரிக்கை: பூச்சு அடிப்படை தயாரிப்பை பொறுத்தது. கருவியின் மேற்பரப்பு கண்ணாடி முடிச்சிற்கு பாலிஷ் செய்யப்பட வேண்டும் முன்னே பூச்சு. ஏற்கனவே உள்ள கீறல்கள் அல்லது உருமாற்றங்கள் பூச்சால் எளிதாக நகலெடுக்கப்படும், கடினமான, கூர்மையான உச்சிகளை உருவாக்கி பணிப்பொருளை தாக்கும்.
இயங்கும் நடவடிக்கைகள்: தேய்மானம் & பராமரிப்பு
கடைநிலையில், செயல்பாட்டாளர்கள் கண்டிப்பான செயல்முறை கட்டுப்பாட்டின் மூலம் கல்லிங் அபாயங்களைக் குறைக்கலாம். முதல் மாறக்கூடிய காரணி சருக்கம் . கல்லிங் தடுப்பதற்காக, எளிய எண்ணெய்கள் பெரும்பாலும் போதுமானதாக இருக்காது. இந்த செயல்முறை EP (அதிக அழுத்தம்) கூடுதல்கள் (சல்பர் அல்லது குளோரின் போன்றவை) அல்லது திட தடைகள் (கிராஃபைட் அல்லது மாலிப்டினம் டைசல்பைட் போன்றவை) கொண்ட சீதனங்களை தேவைப்படுகிறது. இந்த கூடுதல்கள் தொன்னாஜிய படலத்தை உருவாக்குகின்றன, இது திரவ எண்ணெய் அழுத்தத்தால் வெளியேற்றப்பட்டாலும் உலோகங்களை பிரித்து வைக்கிறது.
வெப்ப மேலாண்மை இரண்டாவது செயல்பாட்டு கைப்பிடி ஆகும். கல்லிங் வெப்பத்தால் தூண்டப்படுகிறது; அதிக வெப்பநிலை பணிப்பொருளை மென்மையாக்கி இணைப்பதை ஊக்குவிக்கிறது. கல்லிங் தோன்றினால், அழுத்தி இயந்திரத்தின் வேகத்தைக் குறைக்க (ஒரு நிமிடத்திற்கான அடிகள்) முயற்சிக்கவும். இது செயல்முறை வெப்பநிலையைக் குறைக்கிறது மற்றும் சீதனத்திற்கு அடிக்கடி மீட்பதற்கு அதிக நேரம் வழங்குகிறது. ரோலரி உடைக்கும் செயல்பாடுகளுக்கு உள்ளூர் வெப்பம் குவிவதையும், பொருள் சேர்வதையும் தடுக்க அடிகளை மாற்றி அமைக்கும் "பாலம்" வெட்டுதல் தொடரை பரிந்துரைக்கிறது.
இறுதியாக, தொழில்நுட்ப பராமரிப்பு முன்னெச்சரிக்கையாக இருக்க வேண்டும். ஒரு கல் தோன்றுவதற்கு காத்திருக்க வேண்டாம். கல் பெரிதாகி பாகங்களுக்கு சேதத்தை ஏற்படுத்துவதற்கு முன், அதை நுண்ணிய அளவில் அகற்ற ஒரு திட்டத்தை உருவாக்கி, கட்டுப்பாட்டு ஆரங்களை கற்களில் இருந்து சுத்தம் செய்ய வேண்டும். கூர்மையான கருவிகள் பாகத்தை உருவாக்க தேவையான டன்னேஜைக் குறைக்கின்றன, இதனால் கல் உருவாவதை ஊக்குவிக்கும் உராய்வு மற்றும் வெப்பம் குறைகிறது.
செயல்முறையில் பொறியியல் நம்பகத்தன்மையை உருவாக்குதல்
கட்டுப்பாட்டு கல்லைத் தடுப்பது அதிர்ஷ்டத்தைப் பொறுத்ததல்ல; இது உராய்வின் இயற்பியல் மற்றும் பொறியியல் கொள்கைகளைப் பின்பற்றுவதாகும். பொருள் ஓட்டத்திற்கான போதுமான இடைவெளியை வழங்குதல், வேதியியல் ரீதியாக பொருந்தாத பொருட்களைத் தேர்வு செய்தல் மற்றும் தேய்மானத்தைத் தடுக்கும் திரவத்தின் தடுப்புப் படலத்தைப் பராமரித்தல் போன்ற உராய்வு விதிகளை மதித்தல் மூலம், உற்பத்தியாளர்கள் குளிர் வெல்டிங்கை கிட்டத்தட்ட முற்றிலுமாக நீக்க முடியும். ஒரு கட்டுப்பாட்டு சிக்கிக்கொள்வதால் ஏற்படும் நிறுத்தத்தின் செலவையும், கீறப்பட்ட பாகங்களின் தேவையின்மை விகிதத்தையும் விட முன்னெடுப்பு வடிவமைப்பு பகுப்பாய்வு மற்றும் உயர்தர பொருட்களின் செலவு மிகக் குறைவானது. அறிகுறியை அல்ல, மூலக்காரணத்தை சரிசெய்யவும்; அப்போது உற்பத்தி நம்பகத்தன்மை தானாக வரும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
1. ஸ்டாம்பிங் டைகளில் கல்லை எவ்வாறு குறைப்பது?
உராய்வைக் குறைப்பதற்கு, மூன்று துறைகளில் கவனம் செலுத்தவும்: இயந்திரவியல், பொருட்கள் மற்றும் தேய்மானம். முதலில், பஞ்ச்-டூ-டை தெளிவு போதுமானதாக இருப்பதை உறுதி செய்யவும் (தடிமனான மண்டலங்களில் 10-20% கூடுதல் சேர்க்க). இரண்டாவதாக, குளிர்ந்த வெல்டிங்கைத் தடுக்க அலுமினியம் பிரோஞ்சு அல்லது பூச்சு PM எஃகுகள் போன்ற வேறுபட்ட உலோகங்களைப் பயன்படுத்தவும். மூன்றாவதாக, சுமையின் கீழ் தடுப்பு திரவத்தை பராமரிக்க அதிக கனமான தேய்மானிகளை EP (எக்ஸ்டிரீம் பிரஷர்) கூடுதலுடன் பயன்படுத்தவும்.
2. உராய்வை தடுக்க உராய்வு தடுப்பு திரவம் உதவுகிறதா?
ஆம், உராய்வைத் தடுக்கும் கலவைகள் பரப்புகளுக்கிடையே திட தேய்மானிகளை (செப்பு, கிராஃபைட் அல்லது மாலிப்டினம் போன்றவை) அறிமுகப்படுத்துவதன் மூலம் உராய்வைத் தடுக்க முடியும். இந்த திடப்பொருட்கள் திரவ எண்ணெய்கள் அதிக அழுத்தத்தால் வெளியேற்றப்பட்டாலும் கூட, இணைந்த உலோகங்களை தனித்தனியாக வைத்திருக்கும் ஒரு உடல் தடுப்பாக செயல்படுகின்றன. எனினும், உராய்வைத் தடுப்பது ஒரு உள்ளூர் செயல்பாட்டு தீர்வாகும், மேலும் குறைந்த தெளிவு போன்ற அடிப்படை வடிவமைப்பு குறைபாடுகளை சரிசெய்யாது.
3. உராய்வின் முதன்மை காரணம் என்ன?
உராய்வின் முதன்மை காரணம் ஒட்டும் அழிமை உராவல் மற்றும் வெப்பத்தால் இயங்குகிறது. உலோகப் பரப்புகளில் உள்ள பாதுகாப்பு ஆக்சைடு படலத்தை அதிக அழுத்தம் உடைக்கும்போது, வெளிப்படும் அணுக்கள் ஒன்றுடன் ஒன்று இணைய அல்லது "வெல்டிங்" செய்யப்படலாம். கருவி மற்றும் பணிப்பொருளின் வேதியியல் கூறுகள் ஒரே மாதிரியாக இருக்கும்போது (எ.கா., பூச்சு பூசப்படாத கருவி எஃகைக் கொண்டு ஸ்டெயின்லெஸ் ஸ்டீலை அச்சிடுதல்), இது மிகவும் பொதுவானது, இது உயர் உலோகவியல் ஈர்ப்பை ஏற்படுத்துகிறது.