 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


எஞ்சின் பிளாக்குகளுக்கான டை காஸ்டிங் மற்றும் மண் காஸ்டிங்: சரியான தேர்வு
சுருக்கமாக
எஞ்சின் பிளாக்குகளுக்கான டை காஸ்டிங் மற்றும் மணல் காஸ்டிங் ஆகியவற்றை ஒப்பிடும்போது, மணல் காஸ்டிங் மிகவும் பொதுவான மற்றும் தகவமைக்கக்கூடிய முறையாகும். டை காஸ்டிங் சிறந்த மேற்பரப்பு முடிப்பையும் துல்லியத்தையும் வழங்குகிறது என்றாலும், அதிக கருவி செலவு காரணமாக பெரிய, சிக்கலான எஞ்சின் பிளாக்குகளுக்கு இது குறைவாகப் பயன்படுத்தப்படுகிறது, இருப்பினும் சில அதிக அளவு அலுமினிய வடிவமைப்புகளுக்கு இது பயன்படுத்தப்படுகிறது. மணல் காஸ்டிங் குறைந்த ஆரம்பச் செலவு, சிக்கலான உள் சேனல்களுக்கான வடிவமைப்பு தகவமைப்பு மற்றும் தேவையான இரும்பு மற்றும் அலுமினிய உலோகக் கலவைகளைக் கையாளும் திறன் ஆகியவற்றின் அவசியமான சேர்க்கையை வழங்குகிறது, இது இந்த குறிப்பிட்ட பயன்பாட்டிற்கு சிறந்த தேர்வாக இருக்கிறது.
முக்கிய செயல்முறைகள் விளக்கம்: டை காஸ்டிங் மற்றும் மணல் காஸ்டிங் பற்றி புரிந்து கொள்ளுதல்
எஞ்சின் பிளாக்குகளுக்கு ஒரு முறை மற்றொன்றை விட ஏன் விரும்பப்படுகிறது என்பதைப் புரிந்து கொள்ள, டை காஸ்டிங் மற்றும் மணல் காஸ்டிங் இரண்டின் அடிப்படைக் கொள்கைகளைப் புரிந்து கொள்வது அவசியம். இரண்டுமே உருகிய உலோகத்தை ஒரு வார்ப்புருவில் ஊற்றி ஒரு பாகத்தை உருவாக்குவதை ஈடுபடுத்தினாலும், அவற்றின் பொருட்கள், முறைகள் மற்றும் இயந்திரங்கள் முற்றிலும் வேறுபட்டவை, இது செலவு, துல்லியம் மற்றும் பயன்பாடு ஆகியவற்றில் வேறுபட்ட முடிவுகளுக்கு வழிவகுக்கிறது.
டை காஸ்டிங் என்றால் என்ன?
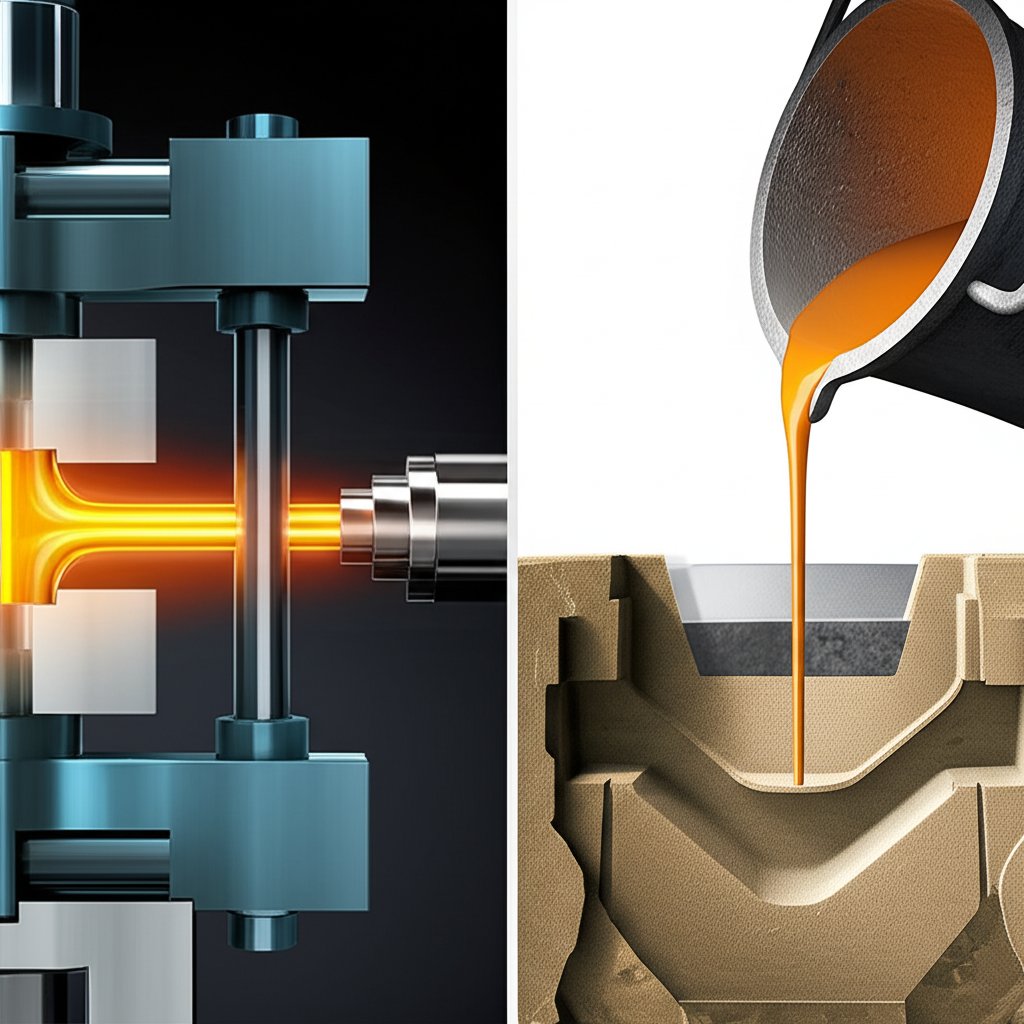
டை காஸ்டிங் என்பது உருகிய உலோகத்தை அதிக அழுத்தத்தில் மீண்டும் மீண்டும் பயன்படுத்தக்கூடிய வார்ப்புக் குழியில், அதாவது டையில் செலுத்தும் தொழில்துறை செயல்முறையாகும். இந்த டைகள் பொதுவாக கடினமான எஃகிலிருந்து செய்யப்படுகின்றன மற்றும் செருகுதல் சமயத்தில் பாதுகாப்பாக இரண்டு பாதிகளாக பொருத்தப்பட்டிருக்கும். போன்ற தொழில்துறை நிபுணர்களின் தகவல்களின்படி, Neway Precision இந்த அதிக அழுத்த செயல்முறை சிறந்த அளவுரு துல்லியத்துடனும், மென்மையான பரப்பு முடித்த தோற்றத்துடனும் பாகங்களை உருவாக்க அனுமதிக்கிறது. இது அலுமினியம், துத்தநாகம் மற்றும் மெக்னீசியத்தைப் போன்ற இரும்புச் சாரா உலோகங்களுக்கு ஏற்றது.
டை காஸ்டிங் செயல்முறை பொதுவாக பின்வரும் படிகளைப் பின்பற்றுகிறது:
- டை (Die) தயாரிப்பு: பாகத்தை வெளியேற்றுவதற்கும், வெப்பநிலையைக் கட்டுப்படுத்தவும் எஃகு டை சுத்தம் செய்யப்பட்டு தைலமேற்றப்படுகிறது.
- ஊட்டுதல்: உருகிய உலோகம் அதிவேகத்திலும், அதிக அழுத்தத்திலும் டை குழியில் செருகப்படுகிறது.
- தீக்கும்: உலோகம் டையில் விரைவாகக் குளிர்ந்து திடமாகிறது.
- தள்ளுதல்: டையின் இரு பாதிகளும் திறக்கப்படுகின்றன, மேலும் திடமான காஸ்ட்டிங் வெளியேற்றும் குச்சிகளால் நீக்கப்படுகிறது.
மணல் காஸ்டிங் என்றால் என்ன?
மண் வார்ப்பு என்பது பழமையான மற்றும் பல்துறை உலோக வார்ப்பு முறைகளில் ஒன்றாகும். இது உலோகத்திற்கு பதிலாக செறிவூட்டப்பட்ட மண்ணால் செய்யப்பட்ட வார்ப்புக்கு உருவாக்கப்பட்ட வார்ப்புத் தந்திரத்தைப் பயன்படுத்துகிறது. கப்ரியன் இறுதி பாகத்தின் வடிவம் மண்ணில் அழுத்தப்பட்டு வார்ப்பு குழியை உருவாக்குகிறது. வார்ப்பு செய்யப்பட்ட பிறகு வார்ப்பு உடைக்கப்பட்டு பொருள் வெளியே எடுக்கப்படுவதால், மண் வார்ப்பு ஒரு தேய்மான வார்ப்பு ஆகும். எனவே ஒவ்வொரு பாகத்திற்கும் புதிய வார்ப்பு உருவாக்கப்பட வேண்டும். இந்த செயல்முறை பெரிய பாகங்களுக்கு ஏற்றதாக இருக்கும். இரும்பு, எஃகு, வெண்கலம் மற்றும் பித்தளை போன்ற உயர் உருகும் புள்ளிகளைக் கொண்ட பல்வேறு உலோகங்களுடன் பயன்படுத்த முடியும்.
மண் வார்ப்பில் பொதுவாக பின்பற்றப்படும் படிகள்:
- வார்ப்பு உருவாக்குதல்: பாகத்தின் வடிவத்தில் குழியை உருவாக்க மண் ஒரு வடிவத்தைச் சுற்றி இறுக்கமாக நிரப்பப்படுகிறது, பின்னர் வடிவம் அகற்றப்படுகிறது. சிக்கலான உட்புற அம்சங்களை உருவாக்க மண் கோர்கள் வார்ப்புக்குள் வைக்கப்படலாம்.
- ஊற்றுதல்: உருகிய உலோகம் பொதுவாக இடம் நிரப்ப ஈர்ப்பு விசையைப் பயன்படுத்தி வார்ப்புக் குழியில் ஊற்றப்படுகிறது.
- திடமாதல்: உலோகம் மண் வார்ப்பில் குளிர்ந்து கடினமடைய அனுமதிக்கப்படுகிறது.
- ஷேக் அவுட்: உறுதிப்படுத்தப்பட்ட பிறகு, மண் வார்ப்பு சுருக்கத்தை அகற்றி வார்ப்பு விடுவிக்கப்படுகிறது. பின்னர் மீதமுள்ள மண்ணை அகற்ற பாகம் சுத்தம் செய்யப்படுகிறது.
தலை-தலை ஒப்பீடு: டை வார்ப்பு மற்றும் மண் வார்ப்பு இடையேயான முக்கிய வேறுபாடுகள்
டை வார்ப்பு மற்றும் மண் வார்ப்பு இடையேயான தேர்வு செலவு, அளவு, துல்லியம் மற்றும் பொருள் தொடர்பான பரிமாற்றங்களை சார்ந்துள்ளது. பொறியாளர்கள் மற்றும் தயாரிப்பு வடிவமைப்பாளர்களுக்கு, இந்த வேறுபாடுகளைப் புரிந்துகொள்வது வணிக ரீதியாக சரியான முடிவெடுக்க முக்கியமானது. ஒரு செயல்முறை வேகத்தையும் துல்லியத்தையும் வழங்குகிறது, மற்றொன்று குறிப்பிட்ட பயன்பாடுகளுக்கு நெகிழ்வுத்தன்மையையும் செலவு செயல்திறனையும் வழங்குகிறது.
பல உற்பத்தி ஆதாரங்களிலிருந்து தரவுகளை ஒருங்கிணைத்து உருவாக்கப்பட்ட பின்வரும் அட்டவணை, அவற்றின் முதன்மை வேறுபாடுகளை தெளிவாக வழங்குகிறது.
| காரணி | சுருக்க உறுத்தியல் | மண் ஓ castingடு |
|---|---|---|
| கருவி செலவு | மிக அதிகம் (இயந்திரம் செய்யப்பட்ட ஸ்டீல் வார்ப்புகள்) | மிகக் குறைவு (எளிய வார்ப்புகள்) |
| உற்பத்தி அளவு | அதிக அளவிற்கு (10,000+ பாகங்கள்) ஏற்றது | குறைந்த முதல் நடுத்தர அளவிற்கு செலவு செயல்திறன் கொண்டது |
| பரப்பு முடிவுகள் | சிறந்த, மென்மையான முடித்தல் | ரவைத்த, உரோமம் கொண்ட முடித்தல் |
| அளவுகளின் துல்லியம் | அதிக துல்லியம் (கடினமான அனுமதிப்பு, எ.கா., ±0.1மிமீ) | குறைந்த துல்லியம் (அகலமான அனுமதிப்பு) |
| பகுதி சிக்கல் | மெல்லிய சுவர்கள் மற்றும் சிக்கலான விவரங்களுக்கு சிறந்தது | உள் சிக்கலான பெரிய பாகங்களுக்கு சிறந்தது (கோர்களைப் பயன்படுத்தி) |
| Production speed | மிக வேகமான சுழற்சி நேரம் (பாகத்திற்கு வினாடிகள்) | மெதுவான சுழற்சி நேரம் (பாகத்திற்கு நிமிடங்கள் முதல் மணிநேரம் வரை) |
| பொருள் தெரிவுகள் | அந்த உலோக உலோகக்கலவைகளுக்கு மட்டுமே ஏற்றது (Al, Zn, Mg) | ஏதேனும் உலோகத்திற்கு (இரும்பு, எஃகு, பித்தளை, வெண்கலம், அலுமினியம்) |
கருவி செலவுகள் மற்றும் உற்பத்தி அளவு மிக முக்கியமான வேறுபாடுகள் ஆகும். டை காஸ்டிங்கிற்கான ஸ்டீல் செதிலை உருவாக்குவதற்கான அதிக முன்னெடுப்பு செலவு, பெரும்பாலான உற்பத்தியின் மூலமே நியாயப்படுத்த முடியும், அங்கு பாகத்திற்கான செலவு மிகக் குறைவாக இருக்கும். இதற்கு மாறாக, மணல் காஸ்டிங்கிற்கான மாதிரிகளின் குறைந்த செலவு, புரோடோடைப்கள், சிறிய உற்பத்தி அல்லது மிகப்பெரிய பாகங்களுக்கு ஏற்றதாக இருக்கும், அங்கு ஸ்டீல் செதில் மிகவும் விலை உயர்ந்ததாக இருக்கும்.
மேற்பரப்பு முடித்தல் மற்றும் துல்லியம் உலை இறைப்பதன் முக்கிய நன்மைகளாகும். லுப்டன் & ப்ளேஸ் , சுருக்கமான ஸ்டீல் கட்டமைப்பு மற்றும் அதிக அழுத்த செலுத்தல் பெரும்பாலும் பின்புற செயலாக்கத்தை தேவைப்படாத உயர்தர முடித்தலை வழங்குகிறது. மணலின் உரைநடை காரணமாக மணல் இறைப்பது இயல்பாகவே மேற்பரப்பை மோசமாக உருவாக்குகிறது, எனவே பாகங்கள் பெரும்பாலும் இரண்டாம் நிலை இயந்திர செயலாக்கம் அல்லது முடித்தலை தேவைப்படுகின்றன.
பாகத்தின் சிக்கலான தன்மை மற்றும் அளவு மேலும் துல்லியமான ஒப்பீட்டை வழங்குகிறது. மிகவும் மெல்லிய சுவர்கள் மற்றும் நுண்ணிய, சிக்கலான வெளிப்புற விவரங்களைக் கொண்ட பாகங்களை உருவாக்குவதில் உலை இறைப்பது சிறந்தது. இருப்பினும், மிகப்பெரிய பாகங்களை உருவாக்குவதற்கு மணல் இறைப்பது மிகவும் நெகிழ்வானது மற்றும் முக்கிய கட்டமைப்பிற்குள் தற்காலிக மணல் கோர்களைப் பயன்படுத்தி இயந்திர தொகுதியில் உள்ள நீர் ஜாக்கெட்டுகள் போன்ற அசாதாரணமான சிக்கலான உள் பாதைகளை உருவாக்க முடியும்.
எஞ்சின் பிளாக் பயன்பாடு: ஏன் மணல் இறைப்பது ஆதிக்கம் செலுத்துகிறது
எஞ்சின் பிளாக்கை உற்பத்தி செய்வதில், டை காஸ்டிங்கின் கோட்பாட்டளவிலான நன்மைகள் - துல்லியம் மற்றும் வேகம் - அதன் நடைமுறை மற்றும் பொருளாதார குறைபாடுகளால் முற்றிலும் மறைக்கப்படுகின்றன. எஞ்சின் பிளாக்கின் சிக்கலான தன்மை, அளவு மற்றும் உற்பத்தி பொருளாதாரம் ஆகியவை மணல் காஸ்டிங்கின் பலத்தை சரியாக பொருத்துவதால், இந்த பயன்பாட்டிற்கு மணல் காஸ்டிங் ஒரு மிகவும் பிரபலமான முறையாக உள்ளது.
டை காஸ்டிங்கிற்கான முதன்மை தடை, வானளாவிய கருவி செலவாகும். எஞ்சின் பிளாக் ஒரு பெரிய மற்றும் மிகவும் சிக்கலான பகுதியாகும். அதை உருவாக்குவதற்குத் தகுந்த கடினமான ஸ்டீல் டையை உருவாக்க மில்லியன் கணக்கான டாலர்கள் செலவாகும் மற்றும் அதை உருவாக்க நீண்ட நேரம் தேவைப்படும். ஆட்டோமொபைல் உற்பத்தியாளர்கள் அடிக்கடி எஞ்சின் வடிவமைப்புகளை புதுப்பிப்பதைக் கருத்தில் கொண்டால், ஒரு நிரந்தர வார்ப்புருவத்தில் இந்த பெரும் முதலீடு சாத்தியமற்றதாகும். குறைந்த செலவில், தூசி ஆகும் வார்ப்புருக்களுடன் கூடிய மணல் காஸ்டிங், வடிவமைப்பு மாற்றங்களை விரைவாகவும், குறைந்த செலவிலும் செய்ய அனுமதிக்கிறது.
மேலும், ஒரு எஞ்சின் பிளாக்கின் வடிவமைப்பானது குளிர்வாய் (நீர்க்கால்வாய்கள்) மற்றும் எண்ணெய் அரங்குகளுக்கான சிக்கலான உள் சேனல்களை சார்ந்துள்ளது. இந்த சிக்கலான உள் வடிவங்கள் மண் ஓடை சார்ந்த ஊற்று முறைக்கு ஏற்றவாறு உள்ளன. இந்த செயல்முறையானது முக்கிய வார்ப்புருவினுள் வைக்கப்படும் துல்லியமாக உருவாக்கப்பட்ட மண் உள்ளகங்களைப் பயன்படுத்துகிறது. உலோகம் ஊற்றப்பட்டு திடமான பிறகு, மண் உள்ளகங்கள் எளிதாக உடைக்கப்பட்டு வெளியேற்றப்படுகின்றன, இதனால் சிக்கலான குழாய் பாதைகளின் வலையமைப்பு உருவாகிறது. இதை நிரந்தர ஸ்டீல் செதிலைப் பயன்படுத்தி செய்வது கிட்டத்தட்ட சாத்தியமற்றது மற்றும் அளவுக்கு அதிகமான செலவு தேவைப்படும்.
இறுதியாக, மணல் வார்ப்பு இயந்திரத் தொகுதிகளுக்கு பொதுவாகப் பயன்படுத்தப்படும் பொருட்கள், அதாவது வார்ப்பு இரும்பு மற்றும் அலுமினியக் கலவைகளை கையாளும் அளவுக்கு பல்துறை உள்ளது. அலுமினியத் தொகுதிகளை மட்பாண்டமாகக் கட்டிக் கொள்ளலாம் என்றாலும், இந்த செயல்முறை பொதுவாக சிறிய இயந்திரங்களுக்கு மட்டுமே ஒதுக்கப்பட்டுள்ளது. பெரும்பாலான வாகனங்களில், குறிப்பாக வார்ப்பிரும்புகளில் பயன்படுத்தப்படும் பெரிய, வலுவான தொகுதிகளுக்கு, மணல் வார்ப்பு மட்டுமே நடைமுறை மற்றும் செலவு குறைந்த தீர்வாகும். இந்த நெகிழ்வுத்தன்மை உற்பத்தியாளர்கள் உற்பத்தி செயல்முறை மூலம் கட்டுப்படுத்தப்படாமல் செயல்திறன் மற்றும் ஆயுள் ஆகியவற்றிற்கான சிறந்த பொருளைத் தேர்வு செய்ய முடியும் என்பதை உறுதி செய்கிறது.
வார்ப்புத் துறையைத் தாண்டிஃ வார்ப்புத் துறையையும் முதலீட்டு வார்ப்புத் துறையையும் பார்ப்பது
மண் வார்ப்புடன் ஒப்பிடும்போது டை வார்ப்பு பற்றிய விவாதம் பெரும்பாலும் மையமாக இருக்கும்போது, பிற உற்பத்தி செயல்முறைகள் குறிப்பிட்ட பயன்பாடுகளுக்கு வெவ்வேறு நன்மைகளை வழங்குகின்றன. முதலீட்டு வார்ப்பு மற்றும் வார்ப்பு போன்ற இந்த மாற்று வழிகளை புரிந்துகொள்வது, ஒரு உற்பத்தி முறையைத் தேர்ந்தெடுக்கும் பொறியாளர்களுக்கு முழுமையான படத்தை வழங்குகிறது.
தொழில்நுட்ப மாதிரிக் கலைப்பு , போன்ற ஆதாரங்களால் விளக்கப்பட்டுள்ளது Howard Precision Metals , அசாதாரண மேற்பரப்பு பூச்சு மற்றும் உயர் பரிமாண துல்லியத்துடன் பாகங்களை உற்பத்தி செய்வதற்காக அறியப்படும் மற்றொரு வார்ப்பு முறையாகும், இது பெரும்பாலும் டை வார்ப்பை விட சிறந்தது. இது ஒரு மண்வாரி வடிவத்தை பயன்படுத்தி ஒரு மண்வாரி வடிவத்தை உருவாக்குகிறது, பின்னர் உலோகத்தை ஊற்றுவதற்கு முன்பு உருகும். இந்த செயல்முறை மிகவும் சிக்கலான, சிக்கலான பாகங்களுக்கு (டுர்பைன் பிளேடுகள் போன்றவை) சிறந்தது மற்றும் பரந்த அளவிலான இரும்பு மற்றும் அல்லாத இரும்பு உலோகங்களுடன் பயன்படுத்தப்படலாம். இருப்பினும், இது பொதுவாக டை காஸ்டிங்கை விட அதிக விலை மற்றும் மெதுவாக உள்ளது, இது குறைந்த அளவு, உயர் துல்லிய பயன்பாடுகளுக்கு ஏற்றதாக அமைகிறது.
வார்ப்பு மற்றும் வார்ப்பு வடிவமைப்பை வேறுபடுத்துவதும் முக்கியம். சுவாரஸ்ஸு செயல் . உலோகத்தை உருகும் முறை அல்ல; மாறாக, அது தடிமனான உலோகத் துண்டுகளை அழுத்த சக்திகளைப் பயன்படுத்தி, அல்லது உதைப்பதன் மூலம் அல்லது அழுத்துவதன் மூலம் வடிவமைக்கிறது. இந்த செயல்முறை சிறந்த வலிமை மற்றும் நீடித்த பாகங்களை உருவாக்குகிறது, ஏனெனில் உலோகத்தின் உள் தானிய அமைப்பு சுத்திகரிக்கப்பட்டு சீரமைக்கப்படுகிறது. வலிமைக்கு முக்கியத்துவம் உள்ள முக்கியமான, அதிக அழுத்த ஆட்டோமொபைல் கூறுகளுக்கு, வார்ப்பு பெரும்பாலும் விரும்பப்படும் முறையாகும். உயர் செயல்திறன் தீர்வுகளைத் தேடும் நிறுவனங்களுக்கு, சிறப்பு வழங்குநர்கள் சாயி (நிங்போ) மெட்டல் டெக்னாலஜி துல்லியமான வடிவமைப்பு கொண்ட வாகன உலோகப் பாகங்களை வழங்குகிறது, இது தொழில்துறையில் இந்த செயல்முறையின் முக்கியத்துவத்தை நிரூபிக்கிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
1. ஒருமுறை மணல் வார்ப்பதை விட டயர் வார்ப்பு சிறந்தது?
எந்த ஒரு செயல்முறையும் "சிறந்தது" அல்ல; சிறந்த தேர்வு முற்றிலும் திட்டத்தின் தேவைகளைப் பொறுத்தது. உயர் துல்லியம் மற்றும் மென்மையான மேற்பரப்பு முடிவைக் கோரும் சிறிய மற்றும் நடுத்தர அளவிலான பாகங்களின் அதிக அளவு உற்பத்திக்கு டை காஸ்டிங் சிறந்தது. பெரிய பாகங்கள், குறைந்த உற்பத்தி அளவுகள், சிக்கலான உள் வடிவியல் கொண்ட கூறுகள் மற்றும் குறைந்த ஆரம்ப கருவி செலவு முக்கியமானதாக இருக்கும் திட்டங்களுக்கு மணல் வார்ப்பு சிறந்தது.
2. எந்த வகையான வார்ப்பு இயந்திரத் தொகுதிகளுக்குப் பயன்படுத்தப்படுகிறது?
மணல் வார்ப்பு என்பது இயந்திரத் தொகுதிகளை உற்பத்தி செய்வதற்குப் பயன்படுத்தப்படும் மிகவும் பொதுவான முறையாகும், குறிப்பாக வார்ப்பு இரும்பு வடிவமைப்புகளுக்கும் குறைந்த அளவிலான அலுமினிய உற்பத்திக்கும். உயர் அளவிலான அலுமினியத் தொகுதிகளுக்கு டை காஸ்டிங் போன்ற பிற முறைகளும் பயன்படுத்தப்படுகின்றன, ஆனால் சிக்கலான உள் வழித்தடங்களுடன் பெரிய, சிக்கலான பகுதிகளை செலவு குறைந்த முறையில் உற்பத்தி செய்யும் மணல் வார்ப்பு திறன் இது ஒரு பிரபலமான தேர்வாக அமைகிறது.
3. ஏன் இயந்திரத் தொகுதிகளுக்கு மணல் வார்ப்பு பயன்படுத்தப்படுகிறது?
பல்வேறு காரணிகளின் காரணமாக, இயந்திரத் தொகுதிகளுக்கு மணல் வார்ப்பு பயன்படுத்தப்படுகிறது. முதலாவதாக, இத்தகைய ஒரு பெரிய பகுதியில் முக்கியத்துவம் வாய்ந்த மற்றும் அடிக்கடி வடிவமைப்பு புதுப்பிப்புகளை அனுமதிக்கும் டை-கோஸ்டிங் விட கருவி செலவுகள் கணிசமாகக் குறைவாக உள்ளன. இரண்டாவதாக, இது எளிதாக குளிர்விப்பு மற்றும் எண்ணெய் தேவைப்படும் சிக்கலான உள் சேனல்களை உருவாக்க முடியும். இறுதியாக, இது மிகவும் பல்துறை மற்றும் பொதுவாக இயந்திர தொகுதிகளுக்கு பயன்படுத்தப்படும் வார்ப்பிரும்பு மற்றும் அலுமினிய அலாய் பொருத்தமானது.