 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ஆட்டோ பாகங்களுக்கான முக்கிய தேர்வு: டை காஸ்டிங் மற்றும் நிரந்தர மோல்ட்
சுருக்கமாக
ஆட்டோமொபைல் பயன்பாடுகளுக்கு, டை காஸ்டிங் மற்றும் நிரந்தர வார்ப்பு வார்ப்புக்கு இடையே உள்ள தேர்வு, உற்பத்தி அளவு, செலவு மற்றும் பாகங்களின் பண்புகளுக்கு இடையே உள்ள சமரசத்தை சார்ந்தது. டை காஸ்டிங், அதிக வேகத்தில் சிக்கலான, துல்லியமான பாகங்களை மென்மையான மேற்பரப்புடன் உற்பத்தி செய்வதில் சிறந்தது; இது முன்னெடுப்பு கருவி செலவு அதிகமாக இருந்தாலும், அதிக உற்பத்தி அளவுகளுக்கு ஏற்றது. எதிர்மாறாக, நிரந்தர வார்ப்பு வார்ப்பு, குறைந்த கருவி முதலீட்டை ஈடுபடுத்துகிறது மற்றும் அடர்த்தியான, வலுவான பாகங்களை உருவாக்குகிறது; இது குறைந்த-இடைநிலை உற்பத்தி அளவுகளுக்கு பொருளாதார ரீதியாகவும், இயந்திர நேர்மை முக்கியமாக இருக்கும் போது ஏற்றது.
முக்கிய செயல்முறை இயந்திரவியல்: அதிக அழுத்தம் மற்றும் ஈர்ப்பு விசை-ஊட்டப்பட்ட
உலோகக் கலனில் உருகிய உலோகம் எவ்வாறு நுழைகிறது என்பதைப் புரிந்துகொள்வதிலிருந்து டை காஸ்டிங் மற்றும் நிரந்தர வார்ப்பு ஆகியவற்றிற்கிடையே உள்ள அடிப்படை வேறுபாட்டைப் புரிந்துகொள்ள முடியும். உற்பத்தி வேகத்திலிருந்து இறுதி பாகத்தின் பண்புகள் வரை பல அம்சங்களை இந்த முக்கிய வேறுபாடு பாதிக்கிறது. இரு முறைகளும் பொதுவாக எஃகில் செய்யப்பட்ட மீண்டும் பயன்படுத்தக்கூடிய உலோக வார்ப்புகளைப் பயன்படுத்துகின்றன, ஆனால் நிரப்பும் முறை முற்றிலும் வேறுபட்டது.
உயர் அழுத்த டை காஸ்டிங் (HPDC) என்பது உருகிய உலோகம் அபாரமான அழுத்தத்தில் எஃகு டையில் தள்ளப்படும் ஒரு மிகவும் தானியங்கியாக்கப்பட்ட செயல்முறை ஆகும். 1,500 முதல் 20,000 PSI க்கும் மேற்பட்ட அழுத்தம், உலோகம் வார்ப்பு குழியின் எல்லா சிக்கலான விவரங்களையும் அசாதாரண வேகத்தில் நிரப்புவதை உறுதி செய்கிறது. இந்த செயல்முறை வேகமானது, உலோகம் விரைவாக திடமடைகிறது, மிகக் குறுகிய சுழற்சி நேரங்களுக்கு அனுமதிக்கிறது. இந்த வேகம்தான் டை காஸ்டிங் தொடர் உற்பத்தி செய்யப்படும் ஆட்டோமொபைல் பாகங்களுக்கான முக்கிய முறையாக இருப்பதற்கு முதன்மை காரணம்.
மாறாக, நிரந்தர வார்ப்பு முறையானது பெரும்பாலும் ஈர்ப்பு விசையை சார்ந்துள்ளது. இந்த முறையில், உருகிய உலோகம் வார்ப்புக்குள் ஊற்றப்பட்டு, அடியிலிருந்து மேல்நோக்கி குழியை நிரப்புகிறது. சில மாறுபாடுகள் நிரப்புதலை உதவுவதற்காக குறைந்த அழுத்தத்தை (7 முதல் 30 PSI) அல்லது சாய்வான ஊற்றும் இயந்திரத்தைப் பயன்படுத்துகின்றன, ஆனால் அது HPDC-ஐ விட மிகவும் மென்மையான செயல்முறையாகவே உள்ளது. உலோகம் திண்மமாகும்போது வாயுக்கள் வெளியேற அனுமதிக்கும் வகையில் குளிர்ச்சி விகிதம் மெதுவாக இருக்கும். இதன் விளைவாக, அதிக அழுத்தத்தில் செலுத்துதலுடன் தயாரிக்கப்படும் பாகங்களை விட அடர்த்தியான, குறைந்த துளைகள் கொண்ட உள்ளமைப்பு கிடைக்கிறது.
இந்த இயந்திர வேறுபாடுகள் கீழே உள்ள அட்டவணையில் குறிப்பிட்டுள்ளபடி, உபகரணங்களின் சிக்கல்தன்மை மற்றும் செயல்முறையின் மொத்த வேகத்தை நிர்ணயிக்கின்றன.
| பண்பு | அதிக அழுத்த சாப்பு வார்ப்பு | நிரந்தர வார்ப்பு வாய்க்கால் |
|---|---|---|
| நிரப்பும் முறை | அதிக அழுத்த செலுத்துதல் | ஈர்ப்பு விசையால் அல்லது குறைந்த அழுத்தத்தில் |
| சாதாரண அழுத்தம் | 1,500 - 25,000+ PSI | ஈர்ப்பு விசை அல்லது 3 - 20 PSI |
| சுழற்சி வேகம் | மிக வேகமாக (வினாடிகள் முதல் நிமிடங்கள்) | மெதுவான (நிமிடங்கள்) |
| உபகரண சிக்கல் | அதிகம் (சிக்கலான இயந்திரங்கள்) | சரி |
கருவியமைப்பு மற்றும் செலவு பகுப்பாய்வு: முதலீடு மற்றும் உற்பத்தி அளவு
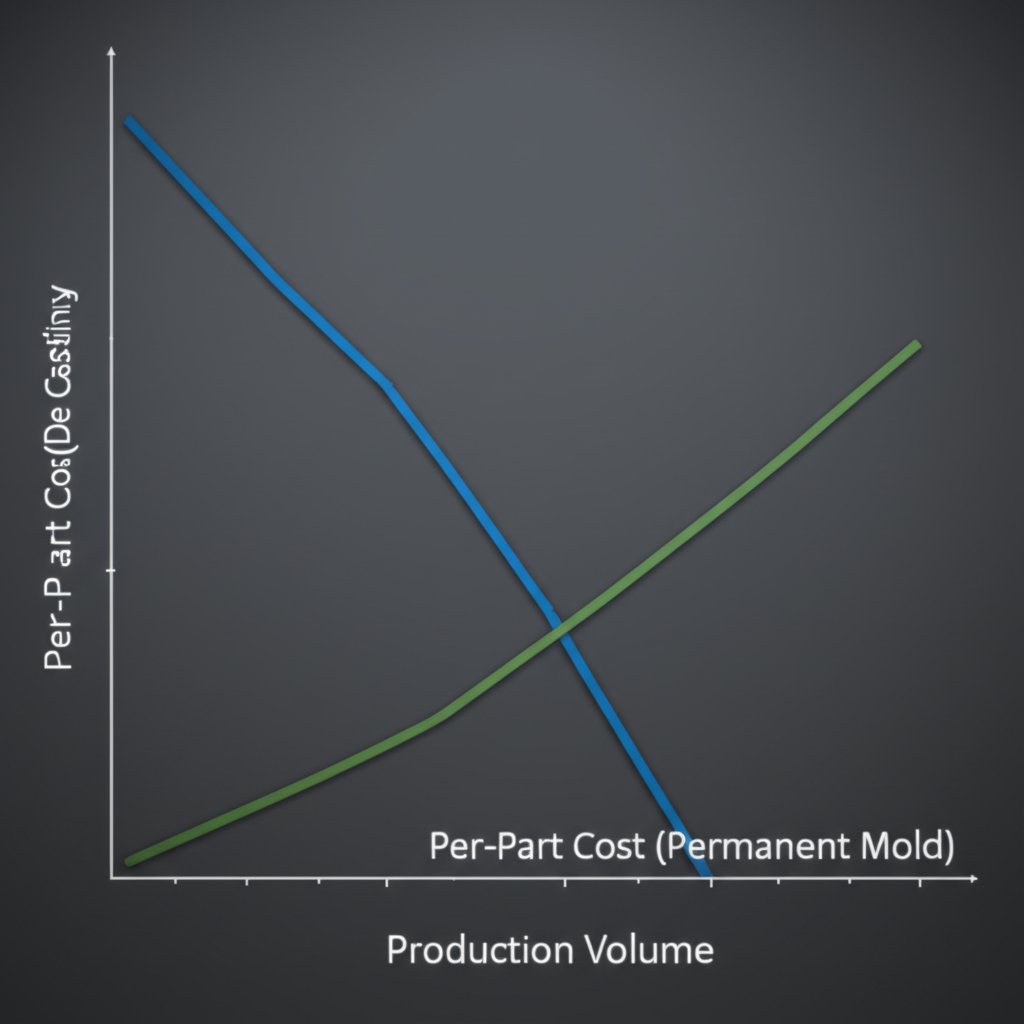
பல ஆட்டோமொபைல் வாங்குதல் முடிவுகளுக்கான மிக முக்கியமான காரணி செலவாகும், இங்குதான் இரு செயல்முறைகளும் தெளிவாக வேறுபடுகின்றன. முதன்மை விதி எளிமையானது: டை காஸ்டிங்கிற்கு மிக அதிக ஆரம்ப கருவி செலவு இருந்தாலும், ஒரு பாகத்திற்கான செலவு குறைவாக இருக்கும்; நிரந்தர வார்ப்பு முறைக்கு மிதமான கருவி செலவும், ஒரு பாகத்திற்கான செலவு அதிகமாகவும் இருக்கும். இறுதி முடிவு எதிர்பார்க்கப்படும் உற்பத்தி அளவைப் பொறுத்தது.
டை காஸ்டிங் வார்ப்புகள், அல்லது டைகள், அதிக அழுத்தங்களையும், மீண்டும் மீண்டும் ஏற்படும் வெப்ப அதிர்வையும் தாங்கும்படி வடிவமைக்கப்பட்டுள்ளன. இவை உயர்தர கருவி எஃகில் செய்யப்பட்டு, சிக்கலான பொறியியல் தேவைப்படுவதால், மிகவும் விலையுயர்ந்தவை. தொழில்துறை ஆதாரங்களின்படி, டை காஸ்டிங் கருவியமைப்பின் செலவு $60,000 முதல் $500,000 க்கும் மேலாக . இந்த மிகப்பெரிய முதலீடு 10,000 ஐ மிஞ்சும் அளவிலான உயர் தொகையிலான உற்பத்தி ஓட்டங்களுக்கு மட்டுமே நியாயப்படுத்த முடியும், இதில் பல நூறு ஆயிரம் அல்லது மில்லியன் கணக்கான பாகங்களின் வழியாக செலவு பகிரப்பட்டு, ஒரு பாகத்திற்கான செலவு மிகக் குறைவாக இருக்கும்.
நிரந்தர வார்ப்பு கருவிகள் மிகவும் குறைந்த விலையில் கிடைக்கின்றன, பொதுவாக செலவு $10,000 முதல் $90,000 க்கு இடைப்பட்டதாக இருக்கும். வார்ப்புகள் அதிக அழுத்தத்தை தாங்க வேண்டியதில்லாமல், அவை வடிவமைப்பில் எளிமையாகவும், குறைந்த உறுதியான பொருட்களால் செய்யப்படலாம். இது குறைந்த பட்ஜெட் அல்லது குறைந்த உற்பத்தி அளவுகளைக் கொண்ட திட்டங்களுக்கு இந்த செயல்முறையை அணுகக்கூடியதாக ஆக்குகிறது. குறைந்த-முதல்-நடுத்தர அளவு உற்பத்தி ஓட்டங்களுக்கு, பொதுவாக ஆண்டுக்கு சுமார் 3,000 பாகங்கள் எனக் கருதப்படுவது, நிரந்தர வார்ப்பு வார்ப்பு எப்போதும் பொருளாதார ரீதியாக சிறந்த தேர்வாக இருக்கும். சமநிலைப் புள்ளி மிகவும் முக்கியமானது; உற்பத்தி அளவு பத்தாயிரங்களில் உயரும்போது, டை வார்ப்பின் குறைந்த பாக-செலவு அதன் ஆரம்ப கருவி செலவை ஈடுகட்டத் தொடங்கும்.
பாகத்தின் தரம் மற்றும் பண்புகள்: இரண்டு முடித்தல்களின் கதை
செலவைத் தாண்டி, இற castingக்கும் முறையின் தேர்வு இறுதி பாகத்தின் தரம், இயந்திரப் பண்புகள் மற்றும் வடிவமைப்பு சாத்தியக்கூறுகளை நேரடியாகப் பாதிக்கிறது. ஒவ்வொரு செயல்முறையும் வெவ்வேறு ஆட்டோமொபைல் பயன்பாடுகளுக்கு ஏற்ற தனித்துவமான பண்புகளைக் கொண்ட பாகங்களை உருவாக்குகிறது. துல்லியம் மற்றும் பரப்பு முடித்த தன்மைக்காக டை காஸ்டிங் பிரபலமானது, அதே நேரத்தில் உள் தரத்திற்கும் வலிமைக்கும் நிரந்தர வார்ப்பு மதிப்பிடப்படுகிறது.
உயர் அழுத்தம் ஒரு சீரான ஸ்டீல் கட்டுகளுக்கு எதிராக உலோகத்தை தள்ளுவதால், டை-காஸ்ட் பாகங்கள் 32-90 RMS இடையே அமையும் சிறந்த, அசல் ஊற்றப்பட்ட மேற்பரப்பு முடித்த தன்மையைக் கொண்டுள்ளன. இது மறுநிலை முடித்த செயல்பாடுகளுக்கான தேவையைக் குறைக்கிறது. இந்த செயல்முறை அசாதாரண அளவில் சரியான பரிமாண துல்லியத்தையும், சில சமயங்களில் 0.04 அங்குலங்கள் வரை மெல்லிய சுவர்களை உருவாக்குவதையும் சாத்தியமாக்குகிறது, இது லேசான மற்றும் சிக்கலான பாகங்களுக்கு, எடுத்துக்காட்டாக கியர் பெட்டிகள் அல்லது மின்னணு கூடங்களுக்கு ஏற்றது. எனினும், வேகமான செருகுதல் மற்றும் திடப்படுத்தல் காற்று மற்றும் வாயுக்களைச் சிக்கிக்கொள்ளச் செய்யலாம், இதனால் உள் துளைகள் உருவாகின்றன. இந்த துளைகள் பாகத்தின் கட்டமைப்பு நேர்மையைப் பாதிக்கலாம், மேலும் பெரும்பாலான டை-காஸ்ட் பாகங்களை வெப்பத்தால் சிகிச்சையளிக்கவோ அல்லது வெல்டிங் செய்யவோ முடியாது.
நிரந்தர வார்ப்பு முறையில் உற்பத்தி செய்யப்படும் பாகங்கள் பொதுவாக மேலும் செயலாக்கம் தேவைப்படும் அளவில் மோசமான மேற்பரப்பு முடித்தலைக் கொண்டுள்ளன (பொதுவாக 150-250 RMS). எனினும், மெதுவான, மென்மையான நிரப்புதல் வாயுக்கள் வார்ப்பு குழியிலிருந்து வெளியேற அனுமதிக்கிறது, இதன் விளைவாக குறைந்த துளைத்தன்மையும் அடர்த்தியானதுமான வார்ப்பு உருவாகிறது. இந்த உள் தரம் நிரந்தர வார்ப்பு பாகங்களை அழுத்த நெருக்கம் அல்லது இயந்திர வலிமை முக்கியமான பயன்பாடுகளில், உதாரணமாக சஸ்பென்ஷன் பாகங்கள் அல்லது ஹைட்ராலிக் சிலிண்டர்களில், வலிமையானதாகவும் நம்பகத்தன்மையானதாகவும் ஆக்குகிறது. இந்த பாகங்கள் அவற்றின் இயந்திர பண்புகளை மேலும் மேம்படுத்த வெப்ப சிகிச்சைக்கும் உட்படுத்தலாம்.
| அடிப்படை | அதிக அழுத்த சாப்பு வார்ப்பு | நிரந்தர வார்ப்பு வாய்க்கால் |
|---|---|---|
| பரப்பு முடிவுகள் | சிறந்தது (32-90 RMS) | நல்லது (150-250 RMS) |
| அளவுகளின் துல்லியம் | மிக அதிகம் | உயர் |
| சுவர் அடர்த்தி | மிகவும் மெல்லியது சாத்தியம் (≥0.04") | தடிமனானது தேவை (≥0.1") |
| துளைத்தன்மை நிலை | உள் துளைத்தன்மைக்கான அதிக சாத்தியக்கூறு | குறைவு; பொதுவாக தரமான பாகங்கள் |
| இயந்திர வலிமை | நல்லது, மெல்லிய தானிய மேற்பரப்புடன் | குறைந்த துளைத்தன்மை காரணமாக சிறந்தது |
பொருள் தேர்வு மற்றும் வடிவமைப்பு கருதுகோள்கள்
இரு செயல்முறைகளிலும் வேறுபடும் முக்கியமான காரணி, உலோக உலோகக்கலவையின் தேர்வாகும். டை கேஸ்ட்டிங்கின் அதிக அழுத்த தன்மை பொருள் தேர்வில் கணிசமான கட்டுப்பாடுகளை ஏற்படுத்துகிறது, அதே நேரத்தில் நிரந்தர வார்ப்பு சிறப்பு அதிக நெகிழ்வுத்தன்மையை வழங்குகிறது. ஒரு ஆட்டோமொபைல் பாகம் குறிப்பிட்ட பொருள் பண்புகளை தேவைப்படும் போது, இது அடிக்கடி முடிவெடுக்கும் காரணியாக இருக்கும்.
டை கேஸ்ட்டிங் பெரும்பாலும் அதிக ஓட்டம் மற்றும் ஒப்பீட்டளவில் குறைந்த உருகும் புள்ளிகளைக் கொண்ட பெர்ரஸ் அல்லாத உலோகக்கலவைகளுடன் பயன்படுத்தப்படுகிறது. மிகவும் பொதுவான பொருட்களில் அலுமினிய உலோகக்கலவைகள் (380 மற்றும் 390 போன்றவை), துத்தநாகம் மற்றும் மெக்னீசியம் ஆகியவை அடங்கும். Casting Source என்பதால் குறிப்பிடப்பட்டுள்ளபடி, பல்வேறு உலோகக்கலவைகளைப் பயன்படுத்துவதில் டை கேஸ்ட்டிங் மிகக் குறைந்த பொறுமையைக் கொண்டுள்ளது. இரும்பு மற்றும் எஃகு போன்ற பெர்ரஸ் உலோகங்கள் பொதுவாக ஏற்றதல்ல, ஏனெனில் அவற்றின் அதிக உருகும் வெப்பநிலை எஃகு டைகளை விரைவாக அழித்துவிடும். வடிவமைப்பு அடிப்படையில், குறைந்த இயந்திர செயல்முறைகள் தேவைப்படும் சிக்கலான, நேர்-நெட்-வடிவ பாகங்களை உருவாக்குவதில் டை கேஸ்ட்டிங் சிறந்து விளங்குகிறது, இது அதிக தொகையிலான உற்பத்தியில் செலவுகளை ஈடுகட்ட உதவுகிறது.
நிரந்தர வார்ப்பு மிகவும் பல்துறைசார் கொண்டது. இது அலுமினியம், துத்தநாகம் மற்றும் மெக்னீசியத்திற்காகவும் பயன்படுத்தப்பட்டாலும், செப்பு மற்றும் பித்தளை உலோகக்கலவைகள் போன்ற அதிக உருகுநிலை கொண்ட உலோகக்கலவைகளையும் ஏற்றுக்கொள்ள முடியும். குறிப்பிட்ட செயல்திறன் தேவைகளை பூர்த்தி செய்ய பொறியாளர்களுக்கு அதிக வாய்ப்புகளை வழங்கும் வகையில் இந்த அகன்ற பொருள் தேர்வு உள்ளது. குறிப்பிட்ட அம்சங்களை ஈர்ப்பு சக்தியால் ஊற்றும் செயல்முறையில் அடைவது கடினமாக இருப்பதால், வார்ப்பு வடிவமைப்பை விட வடிவமைப்பு சிக்கல் ஓரளவு குறைவாக உள்ளது. இருப்பினும், அரை-நிரந்தர வார்ப்பு செயல்முறையில் தூசி கோர்களை பயன்படுத்துவதன் மூலம், வார்ப்பு மூலம் சாத்தியமற்ற சிக்கலான உட்புற குழிகளை உருவாக்க முடியும்.
உங்கள் ஆட்டோமொபைல் பயன்பாட்டிற்கான சரியான தேர்வை மேற்கொள்ளுதல்
சரியான ஓத்துவை செயல்முறையைத் தேர்ந்தெடுப்பது பொருளாதார மற்றும் பொறியியல் தேவைகளை சமப்படுத்தும் ஒரு உத்திக்கூறான முடிவாகும். ஆட்டோமொபைல் பயன்பாடுகளுக்கு, சரியான தேர்வு திட்டத்தின் நோக்கங்களைப் பற்றிய தெளிவான புரிதலைப் பொறுத்தது. எஞ்சின் பிளாக்குகள், டிரான்ஸ்மிஷன் ஹவுசிங்குகள் மற்றும் உள் அலங்காரப் பகுதிகள் போன்ற அதிக அளவிலான, சிக்கலான மற்றும் இலகுவான பாகங்களுக்கு மென்மையான மேற்பரப்பு முடித்தல் அவசியமாக இருக்கும் போது, டை ஓத்துவை தீர்ச்சமாக முன்னணியில் உள்ளது.
குறைந்த-முதல் நடுத்தர அளவிலான பயன்பாடுகளில் சிறந்த இயந்திர வலிமை மற்றும் அழுத்த நெருக்கம் தேவைப்படும் இடங்களில் நிரந்தர வார்ப்பு தனது இடத்தைக் கண்டறிகிறது. உள் திண்மை முழுமையான மேற்பரப்பு முடித்தலை விட முக்கியமாக இருக்கும் அமைப்பு பாகங்களான சஸ்பென்ஷன் பாகங்கள், ஸ்டீயரிங் நாக்குகள் மற்றும் பிரேக் காலிப்பர்களுக்கு இது விரும்பப்படும் முறையாகும். உற்பத்தி அளவு, பட்ஜெட் மற்றும் தேவையான பொருள் பண்புகள் போன்ற காரணிகளை கவனமாக மதிப்பீடு செய்வதன் மூலம், ஆட்டோமொபைல் பொறியாளர்கள் மற்றும் வடிவமைப்பாளர்கள் சிறந்த செயல்திறன் மற்றும் மதிப்பை வழங்கும் செயல்முறையைத் தேர்ந்தெடுக்க முடியும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
டை காஸ்டிங் மற்றும் நிரந்தர வார்ப்பு காஸ்டிங் ஆகியவற்றிற்கு இடையே அடிப்படை வேறுபாடு என்ன?
உருகிய உலோகம் வார்ப்பில் நிரப்பப்படும் முறையில் அடிப்படை வேறுபாடு அமைந்துள்ளது. டை காஸ்டிங் உயர் அழுத்தத்தில் உலோகத்தை செலுத்துகிறது, இதன் விளைவாக வேகமான உற்பத்தி, சிக்கலான வடிவங்கள் மற்றும் சுத்தமான பரப்புகள் கிடைக்கின்றன. நிரந்தர வார்ப்பு காஸ்டிங் வார்ப்பில் உலோகத்தை ஊற்ற ஈர்ப்பு அல்லது குறைந்த அழுத்தத்தைப் பயன்படுத்துகிறது, இது மெதுவான செயல்முறையாகும், அதிக அடர்த்தி கொண்ட, வலுவான பாகங்களை குறைந்த கருவிப் பொருட்கள் செலவில் உருவாக்குகிறது.
நிரந்தர வார்ப்பு காஸ்டிங்கின் முக்கிய குறைபாடுகள் யாவை?
நிரந்தர வார்ப்பு காஸ்டிங்கின் முதன்மை குறைபாடுகளில் டை காஸ்டிங்கை விட மெதுவான உற்பத்தி சுழற்சிகள் அடங்கும், இது மிக அதிக அளவு உற்பத்திக்கு ஏற்றதல்ல. பெரிய அளவில் ஒரு பாகத்திற்கான செலவும் அதிகமாக இருக்கும். மேலும், இது பொதுவாக உயர் அழுத்த டை காஸ்டிங்கைப் போல சிக்கலான விவரங்கள் அல்லது மெல்லிய சுவர்களை அடைய முடியாது, மேலும் பாகங்கள் பெரும்பாலும் கூடுதல் முடித்தல் தேவைப்படுகின்றன.
pDC மற்றும் GDC இடையே உள்ள வேறுபாடு என்ன?
PDC என்பது உருவாக்கும் இடைவெளி வார்ப்பு (Pressure Die Casting) என்பதைக் குறிக்கிறது, இதில் உருகிய உலோகம் அதிக அழுத்தத்தில் செதிலில் செலுத்தப்படுகிறது. GDC என்பது ஈர்ப்பு வார்ப்பு (Gravity Die Casting) என்பதைக் குறிக்கிறது, இதில் உருகிய உலோகம் ஈர்ப்பு விசையின் மூலம் செதிலை நிரப்ப ஊற்றப்படுகிறது. அதிக அழுத்த இடைவெளி வார்ப்பு என்பது PDC-இன் ஒரு வகை ஆகும், நிரந்தர செதில் வார்ப்பு GDC-இன் ஒரு வடிவமாகும்.