 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


போரான் ஸ்டீல் ஹாட் ஸ்டாம்பிங் செயல்முறை: பொறியியல் அளவுருக்கள் & உலோகவியல்
சுருக்கமாக
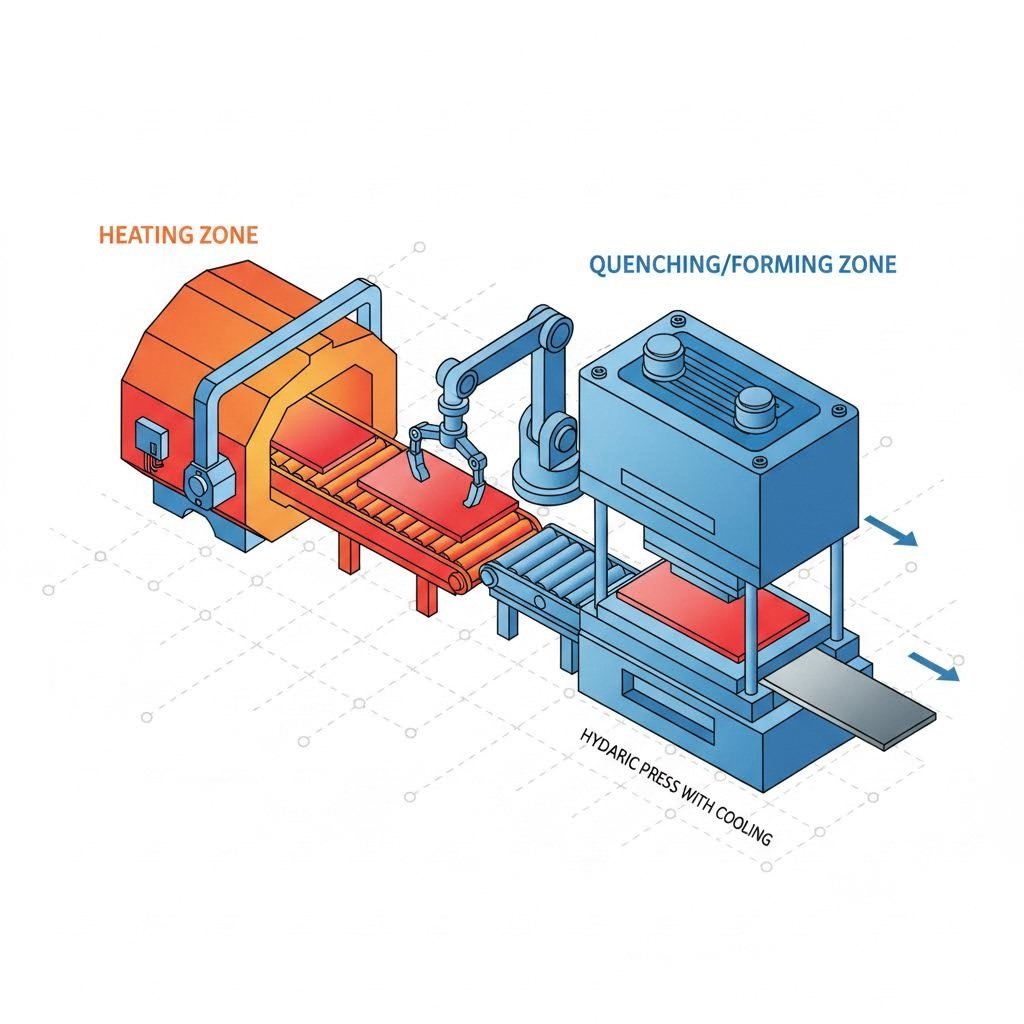
அந்த போரான் எஃகு சூடான ஸ்டாம்பிங் செயல்முறை (அழுத்தி கடினப்படுத்துதல் என்றும் அழைக்கப்படுகிறது), குறைந்த-அலாய் போரான் எஃகை—பொதுவாக 22MnB5 —ஐ ஃபெர்ரிட்டிக்-பெயர்லிட்டிக் நுண்கட்டமைப்பிலிருந்து (~600 MPa) முழுமையான மார்டன்சைட்டிக் நிலைக்கு (~1500 MPa) மாற்றும் ஒரு வெப்ப உருவாக்கும் முறையாகும். இந்த மாற்றம், பொருளை ஆஸ்டனிட்டைசேஷன் வெப்பநிலைக்கு ( 900–950°C ) சூடேற்றி, பின்னர் நீர்-குளிர்விக்கப்பட்ட செதிலில் அதை உருவாக்கி, வினாடிக்கு 27°C/நொ க்கு மேல் வேகத்தில் குளிர்விப்பதன் மூலம் அடையப்படுகிறது. இந்த செயல்முறை B-தூண்கள் மற்றும் கூரை ரெயில்கள் போன்ற சிக்கலான, இலகுவான உயர்-பலத்தன்மை கொண்ட ஆட்டோமொபைல் பாகங்களை உற்பத்தி செய்ய உதவுகிறது.
ஹாட் ஸ்டாம்பிங்கின் இயற்பியல்: நேரடி மற்றும் மறைமுக முறைகள்
ஹாட் ஸ்டாம்பிங் ஒரு தனித்துவமான செயல்முறை அல்ல; இது இரண்டு தனித்தனி முறைகளாக பிரிக்கப்படுகிறது— நேரடி மற்றும் மறைமுக — வெப்ப சுழற்சியை ஒப்பிடும்போது உருவாக்கம் நிகழும் நேரத்தைப் பொறுத்து வரையறுக்கப்படுகிறது. குறிப்பிட்ட பாகங்களின் வடிவங்களுக்கான உபகரணங்களைத் தேர்வுசெய்யும்போது இந்த வேறுபாட்டைப் புரிந்துகொள்வது மிகவும் முக்கியமானது.
நேரடி ஹாட் ஸ்டாம்பிங்
அதிக செயல்திறன் காரணமாக அதிகப்படியான கட்டமைப்பு பாகங்களுக்கு நேரடி முறை தொழில்துறை தரமாக உள்ளது. இந்த செயல்முறையில், ஒரு தட்டையான பிளாங்க் முதலில் ஒரு அடுப்பில் சுமார் 900–950°C என சூடேற்றப்பட்டு ஒரு சீரான ஆஸ்டெனைட்டிக் கட்டமைப்பைப் பெறுகிறது. பின்னர் சூடான பிளாங்க் விரைவாக (பொதுவாக 3 வினாடிகளுக்குள்) பதட்டத்திற்கு கொண்டுசெல்லப்படுகிறது, அங்கு அது உருவாக்கப்படுவதுடன், குளிர்ந்த கருவியில் ஒரே நேரத்தில் குளிர்விக்கப்படுகிறது. இந்த முறை செலவு குறைந்ததாக இருந்தாலும், உயர் வெப்பநிலையில் பொருளின் உருவாக்க திறனால் வரம்புப்படுத்தப்படுகிறது; மிக அதிகமான இழுப்பு ஆழங்கள் மெல்லியதாகவோ அல்லது விரிசல் ஏற்படவோ காரணமாகலாம்.
மறைமுக ஹாட் ஸ்டாம்பிங்
எஃகின் சூடான உருவாக்க எல்லைகளை தாண்டிய மிகவும் சிக்கலான வடிவங்களைக் கொண்ட பாகங்களுக்கு, மறைமுக முறை பயன்படுத்தப்படுகிறது. இங்கு, பிளாங்க் குளிர்ந்த நிலையில் உருவாக்கப்படுகிறது வெப்பமூட்டுவதற்கு முன் நேர்-பாதி வடிவத்திற்கு (90–95% முழுமையடைந்தது). பின்னர் முன்னதாக உருவாக்கப்பட்ட பாகம் ஒரு சிறப்பு அடுப்பில் ஆஸ்டெனிட்டாக்கப்பட்டு, இறுதி சரிசெய்தல் மற்றும் குவென்ச்சிங் படிக்கு அழுத்தத்திற்கு மாற்றப்படுகிறது. இது மேலும் சிக்கலான வடிவங்களை அனுமதிக்கும்போது, கூடுதல் குளிர் ஸ்டாம்பிங் நிலை மற்றும் 3D வடிவ அடுப்பு கையாளுதல் அமைப்புகளின் தேவை காரணமாக சுழற்சி நேரம் மற்றும் முதலீட்டு செலவு குறிப்பிடத்தக்க அளவில் அதிகரிக்கிறது.
உலோகவியல் மாற்றம்: 22MnB5 ஐ மார்டென்சைட்டாக மாற்றுதல்
ஹாட் ஸ்டாம்பிங்கின் முக்கிய மதிப்பு அதன் நுண்கட்டமைப்பு கட்ட மாற்றத்தில் உள்ளது 22MnB5 எஃகு. அதன் வழங்கப்பட்ட நிலையில், இந்த பொரோன்-அலாய் எஃகு ஃபெரிட்டிக்-பியர்லிட்டிக் நுண்கட்டமைப்பைக் கொண்டுள்ளது, அதன் விளிம்பு வலிமை தோராயமாக 350–550 MPa மற்றும் இழுவிசை வலிமை தோராயமாக 600 MPa ஆகும். இந்த கட்டமைப்பை மாற்றுவதற்கான மூன்று முக்கிய மாறிகளை கையாளுவதில் செயல்முறை பொறியியல் கவனம் செலுத்துகிறது.
1. ஆஸ்டெனிட்டாக்கம்
எஃகை அதன் மேல் முக்கிய வெப்பநிலைக்கு மேல் (Ac3) சூடாக்க வேண்டும், பொதுவாக 850°C , இருப்பினும் செயல்முறை அமைப்பு புள்ளிகள் பொதுவாக 900°C முதல் 950°C முழுமையான மாற்றத்தை உறுதி செய்ய. நிலைநேரத்தின் போது (பொதுவாக 4–10 நிமிடங்கள், தடிமன் மற்றும் உலை வகையைப் பொறுத்தது), கார்பன் ஒரு திண்ம கரைசலில் நுழைகிறது, ஆஸ்டெனைட்டை உருவாக்குகிறது. இந்த முகமையமைந்த கனசதுர (FCC) அமைப்பு நெகிழ்வானது, குளிர் ஸ்டாம்பிங்கை விட குறைந்த டன்னேஜில் சிக்கலான வடிவமைப்பதற்கு அனுமதிக்கிறது.
2. போரான் மற்றும் குளிர்விக்கும் வீதங்களின் பங்கு
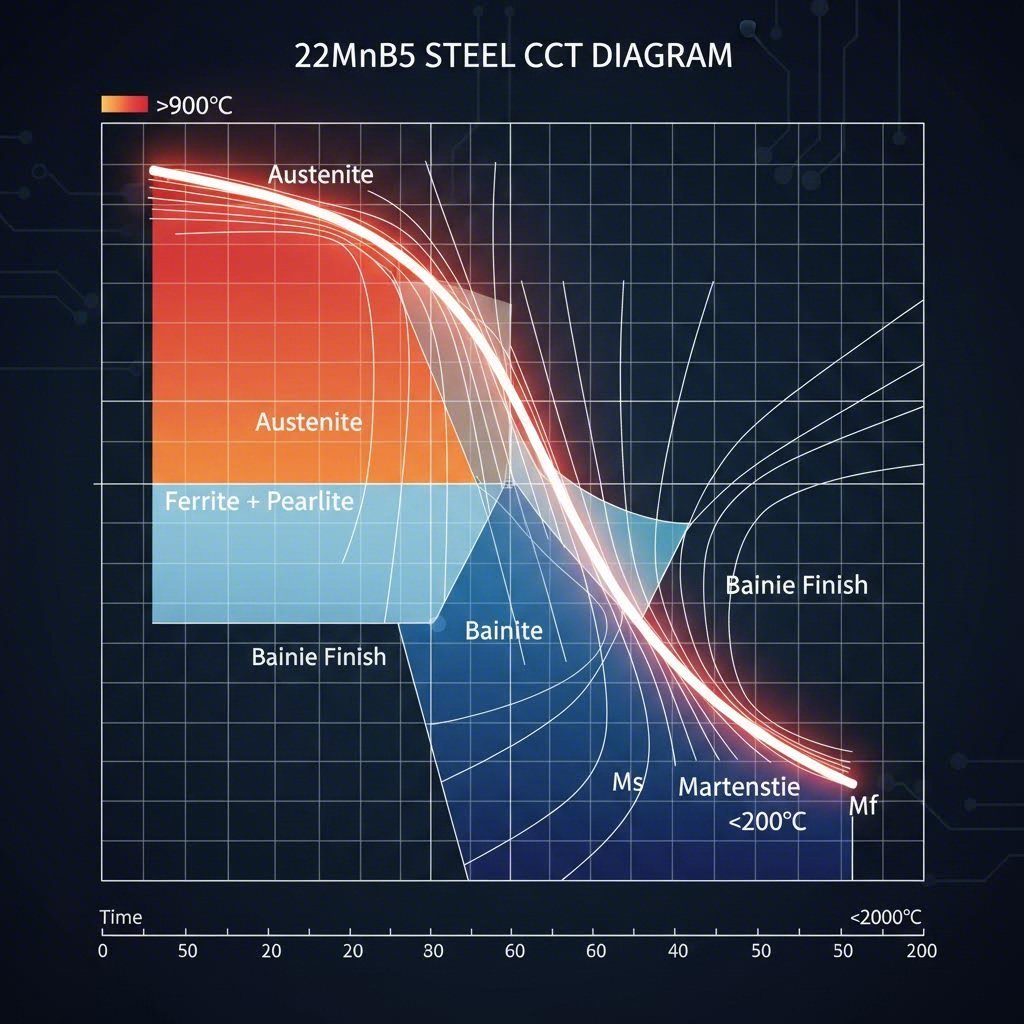
ஃபெரைட் மற்றும் பெர்லைட் உருவாவதை குளிர்விக்கும் போது தாமதப்படுத்த கலவையில் போரான் (0.002–0.005%) சேர்க்கப்படுகிறது. இந்த கெட்டியாக்கும் முகவர் எஃகை கையாளக்கூடிய வீதத்தில் குளிர்விக்க அனுமதிக்கிறது—பொதுவாக >27°C/நொ (அத்தியாவசிய குளிர்விப்பு வீதம்)—பெய்னைட் வளைவரையின் மூக்கைத் தவிர்த்து நேரடியாக மார்டென்சைட் ஆக மாற அனுமதிக்கிறது. குளிர்விக்கும் வீதம் இந்த விலக்கை விடக் குறைவாக இருந்தால், பெய்னைட் போன்ற மென்மையான கட்டங்கள் உருவாகி, இறுதி வலிமையைக் குறைக்கின்றன.
3. அல்-சி பூச்சு தீர்வு
700°C க்கு மேல் உள்ள வெப்பநிலையில், திறந்த எஃகு விரைவாக ஆக்சிஜனேற்றமடைந்து, டைகளை சேதப்படுத்தும் ஒரு கடினமான அளவை உருவாக்குகிறது மற்றும் பின்னர் ஷாட் பிளாஸ்டிங் தேவைப்படுகிறது. இதைத் தடுக்க, Usibor 1500P ஆல்யூமினியம்-சிலிக்கான் (Al-Si) பூச்சு முன்கூட்டியே பயன்படுத்தப்படுகிறது. சூடேற்றும் போது, இந்த பூச்சு அடிப்பகுதியுடன் உலோகக்கலவையாகி Fe-Al-Si பரவல் அடுக்கை உருவாக்குகிறது, இது ஸ்கேலிங் மற்றும் டீகார்பனைசேஷனை தடுக்கிறது. இந்த புதுமை பாதுகாப்பான அடுப்பு வளிமண்டலங்கள் மற்றும் பின்வரும் சுத்தம் செய்யும் படிகளுக்கான தேவையை நீக்குகிறது, உற்பத்தி வரியை எளிதாக்குகிறது.
உற்பத்தி வரி: முக்கியமான உபகரணங்கள் & அளவுருக்கள்
ஹாட் ஸ்டாம்பிங் வரியை செயல்படுத்துவதற்கு அதிக வெப்ப நேர்மாற்றங்கள் மற்றும் அதிக டன் திறனை கையாளக்கூடிய சிறப்பு இயந்திரங்கள் தேவைப்படுகின்றன. மூலதன முதலீடு மிக அதிகமாக இருக்கும், பெரும்பாலும் முன்மாதிரி மற்றும் ஓவர்ஃப்ளோ உற்பத்திக்கான மூலோபாய கூட்டணிகளை தேவைப்படுத்துகிறது.
- அடுப்பு தொழில்நுட்பம்: அதிக அளவிலான நேரடி ஹாட் ஸ்டாம்பிங்குக்கான தரமான உபகரணங்கள் ரோலர் ஹீத் ஃபர்னேசஸ் ஆகும். இயந்திர பண்புகள் மாறாமல் இருப்பதை உறுதி செய்ய, ±5°C க்குள் வெப்பநிலை சீர்மை பராமரிக்கப்பட வேண்டும். மறைமுக செயல்முறைகள் அல்லது குறைந்த அளவீடுகளுக்கு, கேம்பர் ஃபர்னேசஸ் பயன்படுத்தப்படலாம். மொத்த தங்கும் நேரம் பிளாங்க் தடிமனைப் பொறுத்தது, பொதுவாக t = (தடிமன் × மாறிலி) + அடிப்படை நேரம் , பொதுவான அளவீடுகளுக்கு 4–6 நிமிடங்களில் முடிவடைகிறது.
- ஹைட்ராலிக் மற்றும் சர்வோ பிரஸஸ்: குளிர்ந்த ஸ்டாம்பிங்கை விட மாறுபட்டு, பாகத்தை குளிர்ந்த டை பரப்புகளுக்கு எதிராக பிடித்திருக்க, பிரஸ் ஸ்ட்ரோக்கின் அடிப்பகுதியில் தங்க வேண்டும். ஹைட்ராலிக் அல்லது சர்வோ-ஹைட்ராலிக் பிரஸ்கள் தேவையான குவென்ச்சிங் நேரத்திற்கு (5–10 வினாடிகள்) அதிகபட்ச டன் எடையை (பொதுவாக 800–1200 டன்) பொருத்தவும் பிடித்திருக்கவும் முடியும் என்பதால் விரும்பப்படுகின்றன. மொத்த சுழற்சி நேரம் பொதுவாக 10 முதல் 30 வினாடிகள் வரை இருக்கும்.
- கருவியமைப்பு மற்றும் குளிர்விக்கும் சேனல்கள்: டை என்பது ஒரு வெப்ப பரிமாற்றி ஆகும். அதிக ஓட்ட வீதத்தில் நீரை சுழற்ற உள்ளமைந்த சிக்கலான உள்துறை குளிர்விப்பு சேனல்களை (அடிக்கடி துளையிடப்பட்ட அல்லது 3D அச்சிடப்பட்ட) கொண்டிருக்க வேண்டும். வெப்பத்தை விரைவாக அகற்றுவதே நோக்கமாகும், கருவியின் மேற்பரப்பு வெப்பநிலை 200°C க்கு கீழே இருப்பதை உறுதி செய்வதன் மூலம் திறமையான குளிர்விப்பை உறுதி செய்யலாம்.
- லேசர் டிரிம்மிங்: முடிக்கப்பட்ட பாகம் ~1500 MPa இழுவிசை வலிமையைக் கொண்டிருப்பதால், பாரம்பரிய இயந்திர டிரிம்மிங் டைகள் கிட்டத்தட்ட உடனடியாக அழிந்துவிடும். எனவே, லேசர் டிரிம்மிங் (பொதுவாக 5-அச்சு ஃபைபர் லேசர்கள்) உருவாக்கிய பிறகு துளைகள் மற்றும் இறுதி சுற்றளவை வெட்டுவதற்கான தரப்பட்ட முறையாகும்.
முன்மாதிரியிலிருந்து தொடர் உற்பத்திக்கு மாறும் தயாரிப்பாளர்கள் இந்த உபகரண சங்கிலியின் சிக்கலால் இடையூறு ஏற்படலாம். இந்த இடைவெளியை மூட உதவும். ஷாயி மெட்டல் தொழில்நுட்பத்தின் விரிவான ஸ்டாம்பிங் தீர்வுகள் அவற்றின் துல்லியமான அழுத்து பணி 600 டன்கள் வரை மற்றும் IATF 16949 தரநிலைகளை பின்பற்றுவது போன்ற திறன்கள், உடனடி கனமான மூலதன செலவினங்கள் இல்லாமல் செயல்முறை அளவுருக்களை சரிபார்க்கவும், உற்பத்தியை அதிகரிக்கவும் தேவையான பொறியியல் உள்கட்டமைப்பை வழங்குகின்றன.
மேம்பட்ட பயன்பாடுகள்: தனிப்பயன் பண்புகள் & மென்மையான மண்டலங்கள்
நவீன வாகன பாதுகாப்பு வடிவமைப்பு ஒரு தனி உறுப்பானது இரட்டை பண்புகளைக் கொண்டிருக்க வேண்டிய தேவையை ஏற்படுத்துகிறது: உயர் ஊடுருவல் எதிர்ப்பு (கடினம்) மற்றும் உயர் ஆற்றல் உறிஞ்சுதல் (மென்மை). சூடான ஸ்டாம்பிங் இதை சாத்தியமாக்குகிறது தனிப்பயனாக்கப்பட்ட பண்புகள் .
மென்மையான மண்டல தொழில்நுட்பம்
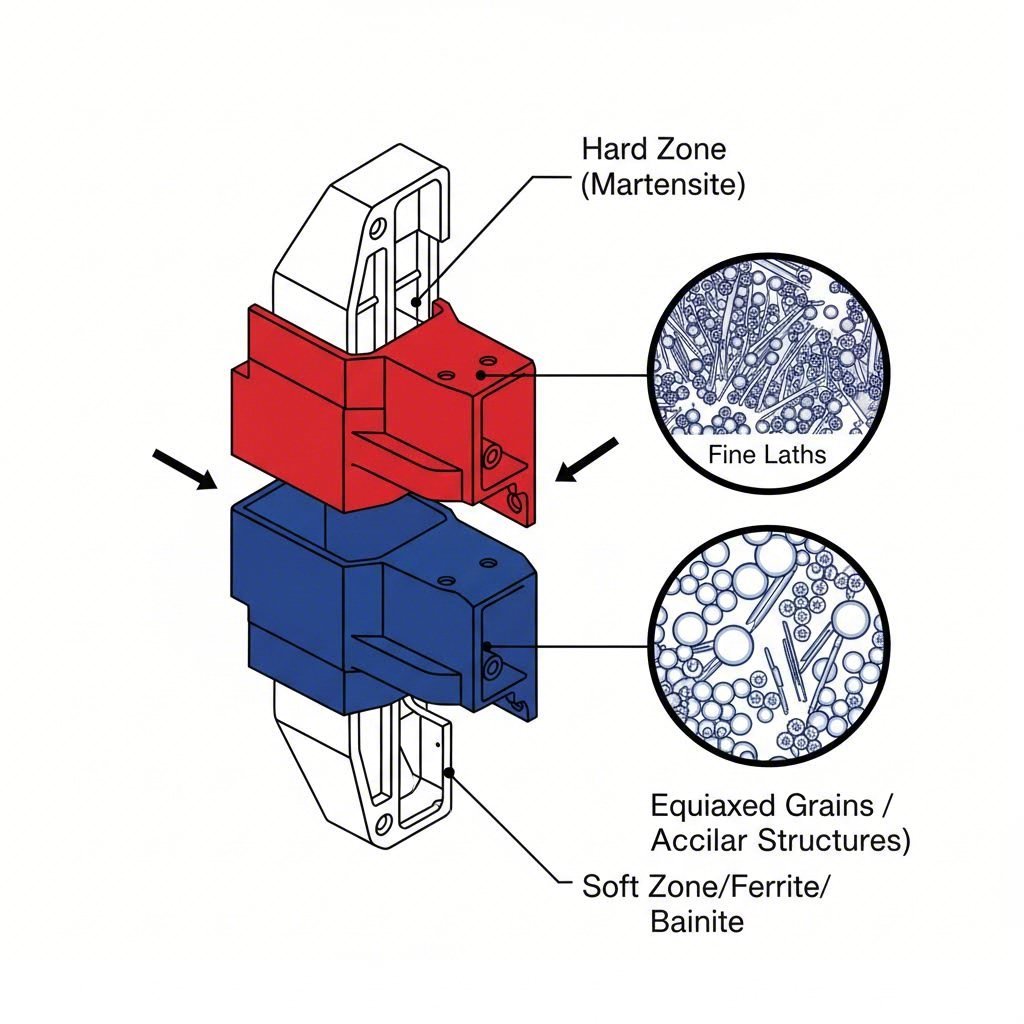
டையின் குறிப்பிட்ட பகுதிகளில் குளிர்ச்சி விகிதத்தைக் கட்டுப்படுத்துவதன் மூலம், பொறியாளர்கள் உள்ளூர் மண்டலங்களில் மார்டென்சைட்டிக் மாற்றத்தைத் தடுக்க முடியும். உதாரணமாக, ஒரு B-தூணின் மேல் பகுதி பயணிகளின் தலையைப் பாதுகாக்க முழுவதுமாக மார்டென்சைட்டிக் (1500 MPa) இருக்க வேண்டும், ஆனால் பக்கவாட்டு மோதலின் போது ஆற்றலை உறிஞ்சுவதற்கு கீழ் பகுதி மென்மையான, நெகிழ்வானதாக (500–700 MPa) இருக்க வேண்டும். கருவியின் குறிப்பிட்ட பகுதிகளை அடைப்பு செய்வதன் மூலமோ அல்லது டை வெப்பநிலையை மார்டென்சைட் தொடக்க (Ms) வெப்பநிலைக்கு மேலே வைத்திருப்பதற்காக சூடேற்றும் கூறுகளைப் பயன்படுத்துவதன் மூலமோ இது சாத்தியமாகிறது, இதனால் பெய்னைட் அல்லது பெர்ரைட் உருவாக அனுமதிக்கப்படுகிறது.
தனிப்பயன் வெல்டட் பிளாங்க்ஸ் (TWBs)
வெப்ப அடியெழுத்து செயல்முறைக்கு முன் இரண்டு வெவ்வேறு எஃகு தரங்கள் அல்லது தடிமன்களை லேசர் வெல்டிங் செய்வது மற்றொரு அணுகுமுறையாகும். ஒரு பிளாங்க் போரான் எஃகு தகட்டை நெகிழ்ச்சியான HSLA எஃகு தகட்டுடன் இணைக்கலாம். வெப்ப அடியெழுத்து செய்யும் போது, போரான் பக்கம் கடினமடைகிறது, அதே நேரத்தில் HSLA பக்கம் நெகிழ்ச்சியை பராமரிக்கிறது, இதனால் சிக்கலான கடிகார வெப்ப அமைப்புகள் இல்லாமலேயே வெவ்வேறு செயல்திறன் மண்டலங்களைக் கொண்ட பாகம் உருவாகிறது.
உத்திர பகுப்பாய்வு: நன்மைகள், தீமைகள் & செலவுகள்
வெப்ப அடியெழுத்தை செயல்படுத்த முடிவு செய்வது செயல்திறன் மற்றும் செலவுக்கு இடையே ஒரு சிக்கலான சமரசத்தை ஈடுகொடுக்கிறது. பின்வரும் பகுப்பாய்வு ஆட்டோமொபைல் பொறியாளர்களுக்கான முக்கிய முடிவு காரணிகளை வலியுறுத்துகிறது.
| அம்சம் | நன்மை | தீமை |
|---|---|---|
| எடைக்கு வலிமை | 1500–2000 MPa ஐ அடைவதன் மூலம், பாதுகாப்பை பாதிக்காமல் மிகவும் மெல்லிய அளவீடுகளை (எடை குறைத்தல்) அனுமதிக்கிறது. | Al-Si பூச்சு செய்யப்பட்ட போரான் எஃகிற்கான பொருள் செலவுகள் சாதாரண உயர் வலிமை எஃகுகளை விட அதிகம். |
| வடிவ துல்லியம் | ஸ்பிரிங்பேக் பூஜ்யம் ஆஸ்டெனிட்டிக் நிலையில் உருவாக்குவதாலும், குவென்ச்சிங் போது பதட்டம் நீங்குவதாலும். | குளிர் அடியெழுத்தை விட (2–5 வினாடிகள்) அதிக சுழற்சி நேரங்கள் (10–30 வினாடிகள்) உற்பத்தி வீதத்தை குறைக்கிறது. |
| செயல்முறை சிக்கல் | பல உருவாக்கும் படிகள்/இறப்புகளுக்கான தேவையை நீக்குகிறது; ஒரே அடியில் சிக்கலான வடிவங்கள் உருவாக்கப்படுகின்றன. | லேசர் வெட்டுதல் மற்றும் உலைகளுக்கான அதிக ஆற்றல் நுகர்வு ஆகியவற்றிற்கான அதிக செலவு தேவைப்படுகிறது. |
| கருவி பராமரிப்பு | சூடான எஃகை உருவாக்க குறைந்த டன் தேவைப்படுவதால் அழுத்தும் கட்டங்களில் ஏற்படும் இயந்திர அழுத்தம் குறைகிறது. | இறப்புகளில் உள்ள வெப்ப சோர்வு (வெப்ப சரிபார்ப்பு) காரணமாக அதிக செலவுள்ள கருவி எஃகுகள் மற்றும் அடிக்கடி பராமரிப்பு தேவைப்படுகிறது. |