 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ஆட்டோமொபைல் ஹூட் ஸ்டாம்பிங் செயல்முறை ஓட்டம்: ஒரு தொழில்நுட்ப உற்பத்தி வழிகாட்டி
சுருக்கமாக
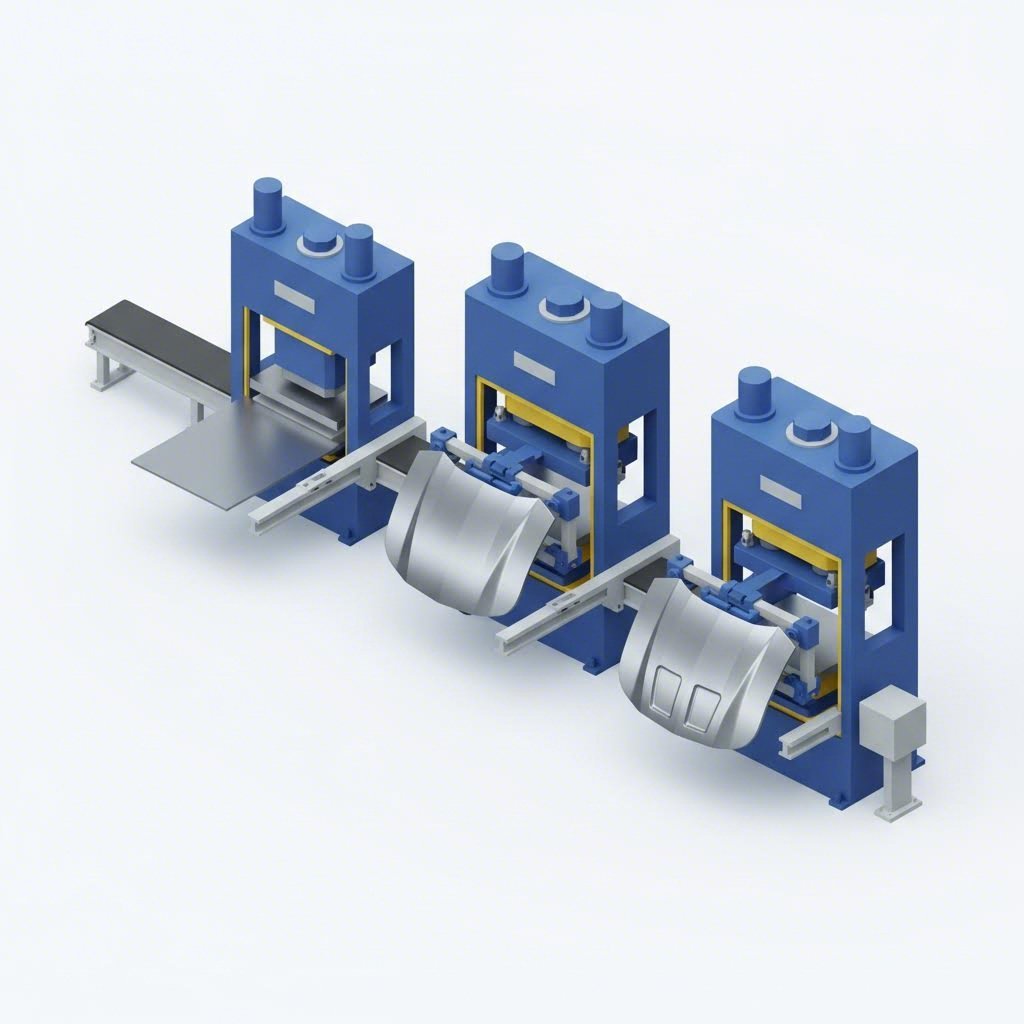
அந்த ஆட்டோமொபைல் ஹூட் ஸ்டாம்பிங் செயல்முறை ஓட்டம் எஃகு அல்லது அலுமினியத்தின் தட்டையான தகடு குச்சிகளை - பொதுவாக அலுமினியம் அல்லது எஃகு - "பாடி-இன்-வொயிட்" (BIW) முடிந்த மூடும் கூறுகளாக மாற்றும் துல்லிய தயாரிப்பு தொடர் ஆகும். இந்த பணிப்பாய்வு இரண்டு இணை அழுத்து வரிசைகளைப் பயன்படுத்தி ஹூட் உள் பலகை (அமைப்பு முதுகெலும்பு) மற்றும் Hood Outer Panel (Class A அழகியல் பரப்பு) தனித்தனியாக உருவாக்குகிறது. முக்கிய கட்டங்களில் பிளாங்கிங் ,ஆழமான இழுப்பு (deep drawing) ,துண்டிடல் ,பியர்சிங் , மற்றும் பிளேஞ்சிங் . இந்த செயல்முறை ஹெமிங் கட்டத்தில் முடிவடைகிறது, இதில் வெளி பேனல் ஒருங்கிணைந்த, கடினமான கூறு உருவாக்க மாஸ்டிக் சீலண்டுகளைப் பயன்படுத்தி உள் பேனலின் மீது மடிக்கப்படுகிறது. நவீன வாகன உற்பத்திக்கு அவசியமான பொறியியல் இயந்திரவியல், டை லைன் வரிசைப்படுத்தல் மற்றும் தரக் கட்டுப்பாட்டு உத்திகளை இந்த வழிகாட்டி விளக்குகிறது.
ஒரு ஆட்டோமொபைல் ஹூடின் அமைப்பியல்: உள் மற்றும் வெளி பேனல்கள்
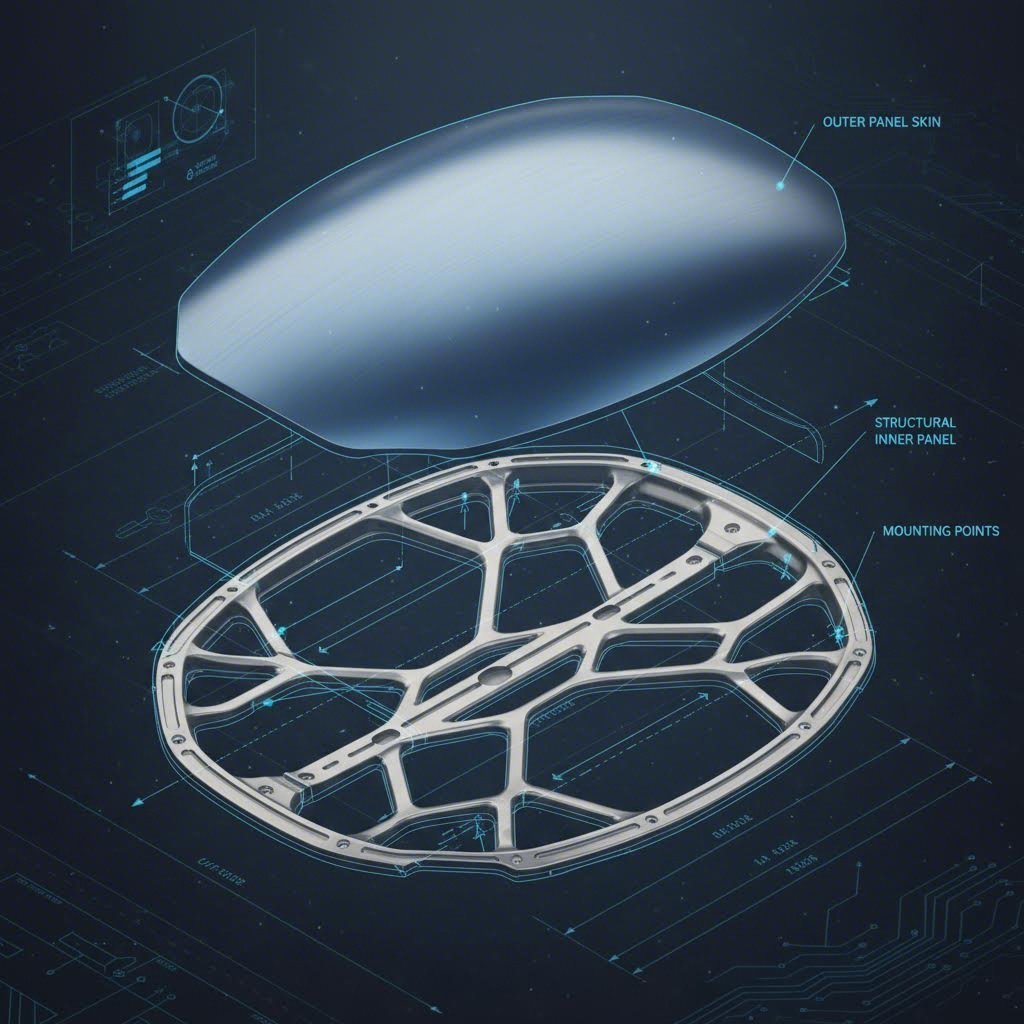
உற்பத்தி வரிசையைப் பகுப்பாய்வு செய்வதற்கு முன், வாகனின் ஹூட் (பன்னீட்) ஆனது உருவாக்கப்படும் இரு முக்கிய பாகங்களை வேறுபடுத்து அறிவது முக்கியமாகும். இவை ஒத்த அழுத்து வரிசைகளில் செல்லுமாறு இருந்தாலும், இவற்றின் பொறியியல் தேவைகள்—எனவே இவற்றின் டை வடிவமைப்புகள்—மகத்தான வேறுபாடுகளைக் கொண்டுள்ளன.
ஹூட் வெளிப்புற பேனல் (ஸ்கின்)
அந்த Hood Outer Panel என்பது வாகனத்தின் தெரிந்த பரப்பு ஆகும், இது குறைபாடற்ற "கிளாஸ் A" முடிவை தேவைப்படுகிறது. இதன் முதன்மையான செயல்பாடு ஏரோடைனமிக் செயல்திறனும், பம்பர்கள் மற்றும் கிரில்லுடன் அழகியல் தொடர்ச்சியும் ஆகும். இப்பேனல் வாடிக்கையாளரால் காணப்படுவதால், பிளவுகள் அல்லது சுருக்கங்கள் போன்ற பரப்பு குறைபாடுகள் ஏற்கதக்கவையாக இல்லை. எடையைக் குறைப்பதற்காக அலுமினிய உலோகக் கலவைகள் (6000-தொடர் போன்ற) பெரும்பாலும் வெளிப்புற பேனலுக்காகப் பயன்படுத்தப்படுகின்றன, அதே நேரத்தில் இது ஸ்பிரிங்பேக்குடன் சவால்களை அறிமுகப்படுத்துள்ளது.
ஹூட் உள்புற பேனல் (அமைப்பு)
ஸ்கினுக்கு அடியில் மூடப்பட்டிருப்பது, ஹூட் உள் பலகை அது கட்டமைப்பு முதுகெலும்பாகச் செயல்படுகிறது. மோதல் ஆற்றலை (மடிப்பு மண்டலங்கள்) நிர்வகிக்கவும், ஒலி, அதிர்வு மற்றும் கடுமையைக் குறைக்கவும் (NVH) வடிவமைக்கப்பட்ட கீழ்தட்டுகள், உருமாற்றங்கள் மற்றும் துளைகள் போன்ற சிக்கலான வடிவவியலை இது கொண்டுள்ளது. உட்புறப் பலகம் மூடி இணைப்புகள், பூட்டுகள் மற்றும் மூடியைத் தாங்கும் கம்பிக்கான பொருத்தும் புள்ளிகளையும் கொண்டுள்ளது. வெளிப்புறப் பலகத்தின் சுத்தமான மேற்பரப்பை விட, உட்புறப் பலகம் மேற்பரப்பு முடிக்கு முன்னுரிமை அளிக்காமல் வடிவவியல் கடினத்தன்மையை முன்னுரிமை அளிக்கிறது. பெரும்பாலும் அதிக வலிமை கொண்ட எஃகு (HSS) அல்லது சிறப்பு அலுமினிய தரங்கள் பயன்படுத்தப்படுகின்றன.
படி 1: அச்சு வரி செயல்பாடுகள் (அச்சேற்றும் தொடர்)
இன் மையம் ஆட்டோமொபைல் ஹூட் ஸ்டாம்பிங் செயல்முறை ஓட்டம் அது "டை வரி"-இல் நடைபெறுகிறது, பொதுவாக தனி அச்சுகளின் தொடராக (tandem press line) அல்லது உள்நாட்டு அச்சு போக்குவரத்து ரெயில்களுடன் கூடிய ஒரு பெரிய அச்சாக (transfer press) இருக்கும். தட்டையான பிளாங்கை ஒரு உருவாக்கப்பட்ட பலகமாக மாற்றுவதற்கான தொடர் பொதுவாக ஐந்து முதல் ஆறு செயல்பாடுகளை உள்ளடக்கியதாக இருக்கும்.
1. பிளாங்கிங் (Blanking)
செயல்முறை ஒரு திரளாக உள்ள திறந்த உலோகத் தகட்டிலிருந்து தொடங்குகிறது. இந்தத் திரள் ஒரு வெட்டும் அழுத்தியில் ஊட்டப்படுகிறது, இது கழிவுகளை குறைப்பதற்காக ஏற்றவாறு பொருளை குறிப்பிட்ட 2D வடிவங்களாக (வெற்று தகடுகள்) வெட்டுகிறது. பின்னர் இந்த வெற்று தகடுகள் அடுத்தடுத்த உருவாக்கும் நிலைகளின் போது உராய்வு குறைபாடுகளை தடுப்பதற்காக கழுவி எண்ணெய் தடவப்படுகிறது.
2. ஆழமான இழுப்பு (உருவாக்குதல்)
இது மிக முக்கியமான செயல்பாடாகும். தடிமனான வெற்று தகடு ஒரு பிணைப்பு வளையத்தால் பிடித்து வைக்கப்படுகிறது, பின்னர் ஒரு உந்து கருவி உலோகத்தை ஒரு குழியினுள் தள்ளி ஹூடின் 3D வடிவத்தை உருவாக்குகிறது. பொருளின் ஓட்டத்தைக் கட்டுப்படுத்துவது இங்கு மிகவும் முக்கியமானது; போதுமான அழுத்தம் இல்லாததால் சுருக்கங்கள் ஏற்படும், அதிக அழுத்தம் இருந்தால் பிளவுகள் ஏற்படும். ஆழமான இழுப்பு உருவாக்கும் கட்டுகள் பேனலின் முதன்மை வடிவவியல் மற்றும் கடினத்தன்மையை தீர்மானிக்கின்றன.
3. டிரிம்மிங் மற்றும் பியர்சிங்
வடிவம் உருவான பிறகு, பேனல் வெட்டும் நிலைக்கு நகர்கிறது. இங்கு, பிணைப்பு பகுதியிலிருந்து கழிவான உலோகம் வெட்டி நீக்கப்பட்டு இறுதி சுற்றளவு வடிவம் பெறப்படுகிறது. ஒரே நேரத்தில் அல்லது அடுத்தடுத்த நிலையில், துளையிடும் கட்டுகள் உள் பேனலுக்கான காற்றோட்ட துளைகள் அல்லது வெளி பேனலுக்கான பேட்ஜ் பொருத்தும் புள்ளிகள் போன்ற தேவையான துளைகளை உருவாக்குகின்றன.
4. ஃபிளேஞ்சிங் மற்றும் மீண்டும் அடித்தல்
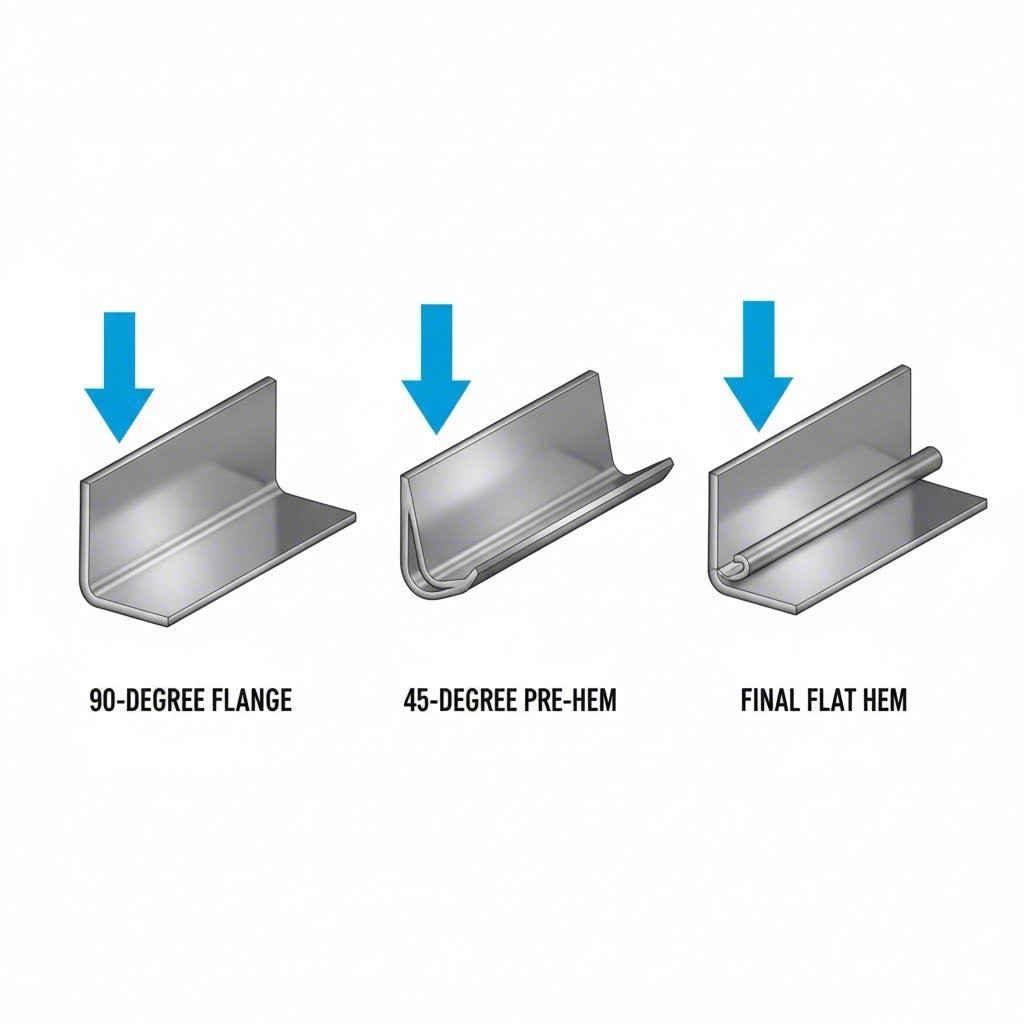
பேனலின் ஓரங்களைக் கீழ்நோக்கி (உட்புறத்திற்கு) அல்லது மேல்நோக்கி (வெளிப்புறத்திற்கு) வளைப்பதன் மூலம் பொருத்தப்படும் பரப்புகளுக்கான தயாரிப்பு செய்யப்படுகிறது. வெளிப்புற பேனலுக்கு, எதிர்கால ஹெம்மிங் செயல்முறையை எளிதாக்குவதற்கு இந்த ஃப்ளேஞ்சுகள் 90 டிகிரிகளுக்கு வளைக்கப்படுகின்றன. பாகத்தை சரிபார்க்கவும், கேரக்டர் லைன்களை கூர்மையாக்கவும், ஈடுசெய்யவும் திரும்பி வருதல் (springback) .
இந்த நிலைகளில் துல்லியத்தை அடைய திடமான இயந்திரங்கள் தேவைப்படுகின்றன. கருவிகள் மற்றும் பாகங்கள் தயாரிப்பதற்கான சிறப்பு பங்காளிகளை உற்பத்தியாளர்கள் அடிக்கடி நம்பியிருக்கிறார்கள்; எடுத்துக்காட்டாக, Shaoyi Metal Technology வேகமான முன்மாதிரி தயாரிப்பிலிருந்து அதிக அளவு உற்பத்திக்கு இடையே உள்ள இடைவெளியை 600 டன் வரை பிரஸ் திறனைப் பயன்படுத்தி நிரப்புவதன் மூலம், பாகங்கள் கண்டிப்பான அளவு துல்லியத்தை பூர்த்தி செய்வதை உறுதி செய்கின்றன.
படி 2: திருமண செயல்முறை (ஹெம்மிங் & அசெம்பிளி)
ஹூட் உற்பத்தியின் வரையறுக்கப்பட்ட நிலை உட்புற மற்றும் வெளிப்புற பேனல்களின் "திருமணம்" ஆகும். வெளிப்புற ஹூடின் கிளாஸ் A பரப்பை வெல்டிங் சேதப்படுத்தும் என்பதால், தொழில்துறை ஒரு இயந்திர இணைப்பு செயல்முறையை நம்பியுள்ளது, அதை ஹெமிங் .
மாஸ்டிக் சீலண்ட் பயன்பாடு
சேர்க்கப்படுவதற்கு முன், ஒரு ரோபோட் வெளிப்புற தகட்டின் உட்புற சுற்றளவின் வழியாக கட்டமைப்பு ஒட்டு (மாஸ்டிக்) ஒரு கோடாக பூசுகிறது. அதிக வேகத்தில் அதிர்வு ஒலிகளைத் தடுக்க, உட்புற தகட்டின் இடையே உள்ள விரல்களை வெளிப்புற தோலுடன் இணைக்க நடுவில் அதிர்வு எதிர்ப்பு ஒட்டுத் துளிகள் பொருத்தப்படுகின்றன.
ஹெம்மிங் தொடர்
உட்புற தகடு வெளிப்புற தகட்டின் உள்ளே பொருத்தப்படுகிறது. பின்னர் வெளிப்புற தகட்டின் 90-டிகிரி தள்ளங்கள் இரண்டு படிகளில் உட்புற தகட்டின் ஓரத்தின் மீது மடக்கப்படுகின்றன:
- முன்னேற்பாட்டு ஹெம்மிங்: தள்ளங்கள் 90 டிகிரியிலிருந்து தோராயமாக 45 டிகிரிக்கு வளைக்கப்படுகின்றன.
- இறுதி ஹெம்மிங்: இரண்டு கட்டமைப்புகளையும் ஒன்றாக பூட்ட, தள்ளங்கள் உட்புற தகட்டின் மீது தட்டையாக (ரோப் அல்லது தட்டையான ஹெம்) அழுத்தப்படுகின்றன.
டை ஹெம்மிங் எதிர் ரோலர் ஹெம்மிங்
இந்த செயலுக்கு இரண்டு முதன்மை முறைகள் உள்ளன. மரபுவழி டை ஹெம்மிங் முழு ஃப்ளேஞ்சையும் ஒரே ஸ்ட்ரோக்கில் மடிக்க அர்ப்பணிக்கப்பட்ட டையைப் பயன்படுத்துகிறது. இது மிகவும் வேகமானதும், துல்லியமானதுமாக இருப்பதால், அதிக அளவிலான தொடர் உற்பத்திக்கு ஏற்றது. எனினும், கருவி வடிவமைப்பு விலை அதிகம். இதற்கு மாறாக, ரோபோட்டிக் ரோலர் ஹெம்மிங் ரோபோட்டிக் கையில் உள்ள ரோலர் கருவியைப் பயன்படுத்தி ஓரத்தை முறிக்கிறது. இந்த முறை குறைந்த அளவு அல்லது சிக்கலான சுற்றளவுகளுக்கு மிகவும் நெகிழ்வானதும், செலவு குறைந்ததுமாக இருக்கும், ஆனால் சுழற்சி நேரம் அதிகம்.
தரக் கட்டுப்பாடு & குறைபாடு தடுப்பு உத்தி
இறுதி அசெம்பிளி ஆட்டோமொபைல் தரநிலைகளைப் பூர்த்தி செய்வதை உறுதி செய்ய, கடுமையான தரக் கட்டுப்பாடு தேவைப்படுகிறது. குறைபாடு தடுப்பு டை வடிவமைப்பு கட்டத்தில் பொருளின் நடத்தையை முன்கூட்டியே கணிக்க அனுகூல மென்பொருளைப் பயன்படுத்துவதன் மூலம் தொடங்குகிறது.
பொதுவான மேற்பரப்பு குறைபாடுகள்
- ஸ்பிரிங்பேக்: உருவாக்கப்பட்ட பிறகு உலோகம் (குறிப்பாக அலுமினியம்) அதன் அசல் வடிவத்திற்கு திரும்ப முயற்சிக்கும் போக்கு. பொறியாளர்கள் டையில் உலோகத்தை அதிகமாக மடிப்பதன் மூலம் இதைச் சரிசெய்கிறார்கள்.
- ஆரஞ்சு தோல்: அதிகப்படியான தானிய நீட்சியின் காரணமாக ஏற்படும் கச்சா மற்றும் உருவமைப்பு பரப்பு, இது பெயிண்ட் முடித்த பணியை சீர்குலைக்கிறது.
- ஸ்கிட் கோடுகள்: டிராயிங் கட்டத்தில் ஷீட் உலோகம் டை ஆரத்தின் மீது இழுத்துச் செல்வதால் ஏற்படும் கீறல்கள்.
ஆய்வு பொதுவாக நீல ஒளி ஸ்கேனிங் cAD மாதிரியிலிருந்து பாகத்தின் விலகல்களின் டிஜிட்டல் வெப்ப வரைபடத்தை உருவாக்க, அதேபோல் இடைவெளி மற்றும் சம அளவு சகிப்புத்தன்மையை ஆபரேட்டர்கள் கையால் சரிபார்க்கும் பாரம்பரிய "சரிபார்ப்பு பிடிப்புகள்". ஹூட் வாகனத்தின் முக்கிய காட்சி கவனத்தை ஈர்க்கும் பகுதியாக இருப்பதால், இந்த தரங்களை பராமரிப்பது மிகவும் முக்கியமானது.
நிரந்தரமான மூடுதலை பொறியியல்
அந்த ஆட்டோமொபைல் ஹூட் ஸ்டாம்பிங் செயல்முறை ஓட்டம் எஃகு தொழில்துறை வலிமைக்கும் மற்றும் மைக்ரான் அளவிலான துல்லியத்திற்கும் இடையேயான ஒருங்கிணைப்பாகும். கம்பளியிலிருந்து ஆரம்ப பிளாங்கிங் முதல் உள் மற்றும் வெளி பேனல்களை இணைக்கும் நுண்ணிய ரோபோட்டிக் ஹெம்மிங் வரை, அமைப்பு பாதுகாப்பு மற்றும் அழகியல் நிரந்தரத்தை உறுதி செய்ய ஒவ்வொரு படியும் ஒருங்கிணைக்கப்பட வேண்டும். எரிபொருள் திறனை மேம்படுத்த அலுமினியம் மற்றும் கலப்பு பொருட்கள் போன்ற இலகுவான பொருட்களை நோக்கி தொழில் நகர்வதால், இந்த ஸ்டாம்பிங் மற்றும் அசெம்பிளி நுட்பங்களின் சிக்கல்தன்மை தொடர்ந்து மேம்படுகிறது, உற்பத்தி பொறியாளர்கள் மற்றும் டை வடிவமைப்பாளர்களிடமிருந்து உயர்ந்த தரங்களை எதிர்பார்க்கிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
1. ஆட்டோமொபைல் ஹூட் ஸ்டாம்பிங் செயல்முறையின் முக்கிய படிகள் என்ன?
இந்த செயல்முறை பொதுவாக ஒரு பேனலுக்கு ஐந்து முதல் ஆறு முக்கிய படிகளை உள்ளடக்கியதுஃ வெட்டுதல் (வடிவத்தை வெட்டுதல்), ஆழமான வரைதல் (3 டி சுயவிவரத்தை உருவாக்குதல்), டிரிம்மிங் (அதிகப்படியான உலோகத்தை அகற்றுதல்), பியர்சிங் (துளைகளை
2. கார் ஹூட்ஸில் உலோகத்திற்கு பதிலாக ஏன் ஹெம்மிங் பயன்படுத்தப்படுகிறது?
ஹெமிங் பயன்படுத்தப்படுகிறது, ஏனெனில் ஸ்பாட் வெல்டிங் ஹூட்டின் வெளிப்புற "வகுப்பு A" மேற்பரப்பில் தெரியும் எரிப்பு, குழிகள் அல்லது சிதைவுகளை உருவாக்கும். ஹெமிங் இயந்திர ரீதியாக வெளிப்புற பேனலை உள் பேனலின் மீது மடிக்கிறது, இது காணக்கூடிய அழகியல் மேற்பரப்பை கெடுக்காமல் வலுவான பிணைப்பை உருவாக்குகிறது.
3. ஹூட் உள் மற்றும் வெளிப்புற பேனல்கள் இடையே வேறுபாடு என்ன?
அந்த Hood Outer Panel அழகியல் நோக்கங்களுக்காக வடிவமைக்கப்பட்டுள்ளது (மென்மையான வளைவுகள், ஏரோடைனமிக் வடிவம்) மற்றும் மேற்பரப்பு குறைபாடுகள் இல்லாததாக இருக்க வேண்டும். தி ஹூட் உள் பலகை கட்டமைப்பு வலிமை, தாக்க உறிஞ்சுதல் (குறுகிய பகுதிகள்) மற்றும் கூறு பொருத்துதல் ஆகியவற்றிற்காக வடிவமைக்கப்பட்டுள்ளது, இது மென்மையான பூச்சுக்கு பதிலாக சிக்கலான விலா எலும்புகள் மற்றும் வெட்டுக்களைக் கொண்டுள்ளது.
4. கார் ஹூட் முத்திரை குத்த பொதுவாக என்ன பொருட்கள் பயன்படுத்தப்படுகின்றன?
நவீன கார் ஹூடுகள் பொதுவாக மெல்லிய எஃகு, அதிக வலிமை கொண்ட எஃகு (HSS) அல்லது அலுமினிய உலோகக்கலவைகளில் இருந்து அச்சிடப்படுகின்றன. எஃகை விட குறிப்பிடத்தக்க அளவில் எடையைக் குறைப்பதால் எரிபொருள் பொருளாதாரத்தையும் கையாளுதலையும் மேம்படுத்துவதால் ஹூடுகளுக்கு அலுமினியம் மிகவும் பிரபலமாகி வருகிறது, இருப்பினும் அதிக ஸ்பிரிங்பேக் காரணமாக அச்சிடுவது கடினமாக இருக்கிறது.
தகடு உலோக அச்சிடலில் ஸ்பிரிங்பேக் என்றால் என்ன?
ஸ்பிரிங்பேக் என்பது உருவாக்கும் சுமை நீக்கப்பட்ட பிறகு உலோகத்தின் நெகிழ்வுத்தன்மை மீட்சி ஆகும். இறுதி பாகம் நோக்கிய அளவுகளில் இருந்து விலகுவதற்கு உலோகம் அதன் அசல் தட்டையான வடிவத்திற்கு திரும்ப முயற்சிக்கிறது. இந்த விளைவை ஈடுசெய்ய டை பொறியாளர்கள் இயந்திர மாதிரியையும் "மிகை-கிரௌனிங்" நுட்பங்களையும் பயன்படுத்துகிறார்கள்.