 Sodelujemo na razstavi Automechanika Frankfurt 2026 — 8. september | Hala 4.2, stojališče M31 —
 EN


Kako rezati kovino brez poškodbe roba ali tveganja poškodbe?
Rezanje kovin glede na vrsto kovine in način reza
Če se sprašujete kako režete kovino brez poškodbe roba , začnite z eno idejo: ni nobenega samega orodja, ki bi ustrezalo vsem nalogam. Najboljši rezultat je odvisen od petih spremenljivk: vrste kovine, njene debeline, oblike, zahtevane kakovosti roba in orodij, ki jih lahko varno uporabljate.
Kaj vpliva na najboljši način rezanja kovin
Najboljši način rezanja kovin se spreminja, ker se kovine različno obnašajo pod vplivom toplote, tlaka in obrabe. MSC pojasnjuje, da železove kovine vsebujejo osnovo iz železa ali pomembno vsebino železa, zato ta skupina vključuje jeklo z ogljikom in nerjavno jeklo. Neželezove kovine, kot je aluminij, tega ne vsebujejo. To je pomembno, ker oblikovanje drobcev, toplota in interakcija orodja niso enaki pri različnih materialih.
- Vrsta kovine: Železove in neželezove kovine pogosto zahtevajo različna rezalna orodja, kolesa ali rezalne hitrosti.
- Debelina: Tanek list se reže precej drugače kot debelejši material. Tanek list običajno pomeni material z majhno debelino, ki se lahko vibrira ali deformira. Debeljši material pa pomeni palice, plošče ali konstrukcijske elemente, za katere so potrebne tršje metode.
- Oblika: Raven list, cev, palica ali kotni profil ne podpirajo reza na enak način.
- Kakovost reza: Grob rez je hitrejši in funkcionalen, vendar lahko pusti ostanki (burje) ali grubejši rob. Končni rez pa cilja čistejši in natančnejši rob z manjšim potrebnim dodatnim obdelovanjem.
- Dostop orodja: Naprava, ki v delavnici reže kovino, morda ni primerna za uporabo v garaži ali pred hišo.
Hitri odgovor za večino domačih projektov
Najvarnejša začetna točka za večino domačih rezalnih nalog na kovinah je najprej prilagoditi orodje materialu in debelini, nato pa izbrati med hitrim grobim režem in čistejšim končnim režem.
Za mnoge domače naloge je rezanje kovin odvisno od ročnih žag, škarj ali brusilnika z ustrezno priključno napravo. Za večje ali debelejše jeklene dele Service Steel opozarja, da se običajne metode razširijo na žaganje, plazemsko rezanje, rezanje z vodnim curkom, lasersko rezanje in plamensko rezanje, pri čemer se vsaka metoda izbere glede na debelino in zahtevane tolerance. Če uporabljate krožno ploščo ali rezilno ploščo, preverite navodila proizvajalca o namenu in mejah obratovanja – ne ugibajte. Weiler posebej svetuje, da ujemate vrtilne frekvence krožne plošče z orodjem ter da uporabljate ustrezno vrsto krožne plošče za orodje in zaščitno napravo. To je začetek dobre rezine in hkrati tudi začetek varnega rezanja.
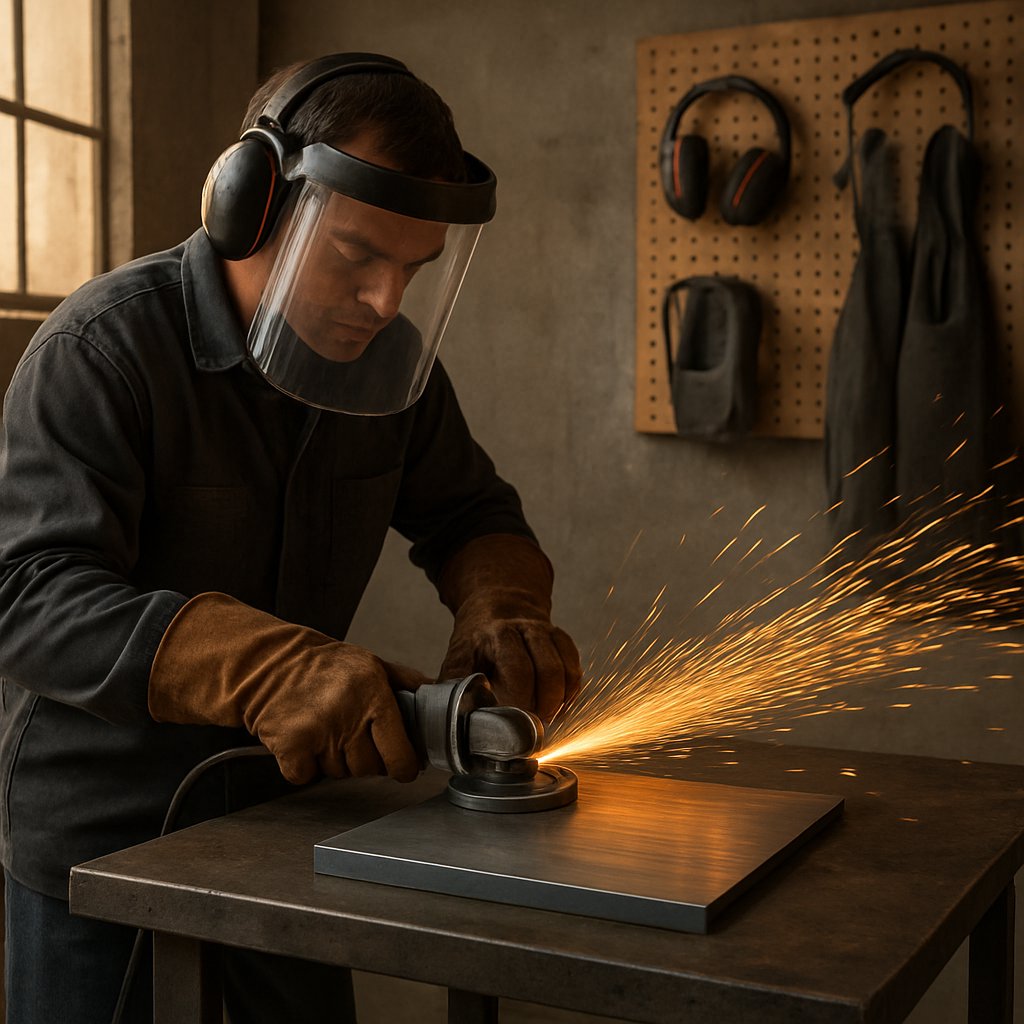
Varno rezanje kovin od začetka do konca
Dobre rezultate zagotavljajo že ukrepi pred prvo iskro ali letijočo drobco. Tanke plošče, ki jih prerežemo z rezalnimi škarjami, imajo ostrine kot britva. Rezanje kovine z žago lahko povzroči izmet drobcev in odskok, če se material premakne. Abrazivni rezalni krogi povzročajo iskre, toploto in tveganje odpovedi kroga. Ker ima vsaka metoda drugačen profil nevarnosti, mora biti vaša varnostna oprema prilagojena orodju, dodatku in kovini.
Varnost pred začetkom reza
Nekaj preprostih preverjanj prepreči večino napak začetnikov. Varnostna navodila podjetja Weiler poudarjajo uporabo ustrezne rezalne zaščitne naprave – ne pa brusilne zaščitne naprave – pri rezalnih krogih na kotnih brusilnikih. Enako navodilo določa, da mora biti nazivna hitrost vrtenja kroga enaka ali višja od hitrosti orodja, poškodovane kroge je treba zamenjati ter da rezalnih krogov nikoli ne smemo upogibati za ukrivljene reze ali jih uporabljati za brušenje. Kratka navodila Univerze Connecticut (UConn) za žage ponavljajo isto načelo: pregledajte rezalno ploščo, ohranite zaščitno napravo na mestu in ne prisiljajte reza.
- Osebna zaščitna oprema: Nosite varnostne očala in zaščitno masko za obraz, zaščito za slušni organ, rokavice, trpežno obutev in tesno prilegajočo obleko. Pri delih z močnim iskrenjem je morda potrebna tudi ognjeodorna obleka ali usnjen predpasnik.
- Vpenjanje obdelovanca: Predmet pritrdite s kleščami ali v tesnilu, da se ne more upogniti, zavrteti ali kotaliti. Cevi je treba zatlačiti, rez pa mora ostati odprt, da se žlebič ali kroglica ne zagozdi.
- Nadzor isker: Odstranite papir, topila, krpe, piljevino in gorivo iz delovnega prostora. Pravila OSHA za topla dela sosednje gorljive snovi obravnavajte kot resno nevarnost požara in jih zato morate premakniti ali zaščititi.
- Zračenje: Ne sekajte v slabo prezračevanih notranjih prostorih, jarkih ali omejenih prostorih brez ustrezne ventilacije. Nekatera sekalska opravila in materiali zahtevajo mehansko prezračevanje.
- Zaščita sluha: Žagice in brusilniki so tako glasni, da je zaščita sluha (ušesne čepke ali ušesne čepke) redna zahteva, ne pa le možnost.
- Ravnanje z vročimi kovinami: Sveži rezi pustijo vroče robne nastavke in vroče konce. Predmetu najprej dovolj časa za ohladitev, ga ločite ali jasno opozorite druge, preden ga dotaknete.
- Določite kovino in preverite, ali je rezilna plošča ali kroglica označena za to materialno vrsto in orodje.
- Preverite orodje, varnostno ohišje, stransko ročko, kabel ali baterijo ter porabljene dele glede na razpoke, manjkajoče zobce, izkrivitve ali obrabo.
- Odstranite gorljive snovi, nastavite smer isker in zagotovite ustrezno prezračevanje.
- Podprite in pritrdite delovni kos tako, da se rez ne bo zapiral, prijel ali zavrtel v sredini rezanja.
- Preverite svoj položaj in primež, nato vklopite orodje v nadzorovanem položaju pred tem, ko ga dotaknete kovine.
Nevarnosti med in po rezanju
Večina težav se začne, ko se priključek dotakne kovine. Odbijanje se pojavi, kadar se rezilna plošča ali kroglica zatakne, zavrti ali zadene napačno območje. Univerza UConn opozarja, da je zgornji četrtinski del rezilne plošče za odrezovanje še posebej podvržen odbijanju, kar se še poslabša pri slabi pritrditvi, saj se delovni kos lahko premakne v rez. Poškodba kroglice ali rezilne plošče lahko nastane zaradi bočnega pritiska, poškodb, napačne uporabe, prevelike hitrosti ali prisiljanja orodja namesto, da bi mu omogočili samostojno rezanje.
Med rezanjem kovine z žago opozorite na vibracije, povečane vibracije ali opozorilo, skrito v iskalnem izrazu »če se vrtljajev na minuto (rpm) žage zmanjšajo med rezanjem«. Ta znižanje hitrosti ni znak, da bi pritisnili močneje. Zaustavite delo in preverite tlak podajanja, stanje rezilja, podporo ter ali je dodatek primeren za obdelovani material.
Če ste se spraševali »kaj so iskre pri rezanju kovine«, jih obravnavajte kot vroče delce z resno možnostjo vžiga ognja, ne pa kot neškodljivo svetlobo. Leteči drobci lahko poškodujejo oči, vroči robovi pa hkrati režejo in opekljajo. Nabiranje toplote lahko tudi spremeni barvo roba in del izdelka naredi težje varno rokovanje. Za bralce, ki iščejo »katero kovino ni mogoče rezati z brušilcem ali električno žago«, velja najvarnejše pravilo: ne režite nobene kovine, za katero oznaka na rezilu ali krogu ne navaja dovoljenja, in bodite še posebej pozorni pri trših specialnih legirah, ki lahko povzročijo prekomerno segrevanje ali prevleko običajnih dodatkov.
Varno rezanje je nadzorovana zaporedja, ne srečen prehod. Ista logika se spremeni v ponovljiv delovni proces na delovni mizi, v garaži ali pri rezalnem strošku.
Korak za korakom: delovni proces za rezanje kovin za začetnike
Večina začetnikov ne potrebuje različnega postopka za vsako orodje. Potrebujejo en sam ponovljiv postopek. Če je vaša prva misel, kako rezati kovino brez izgube materiala ali tveganja grube roba, uporabite vedno isto zaporedje: določite kovino, načrtujte rez, zavarujte delovni kos, izberite ustrezno pribor in nato očistite rob. Ta pristop deluje ne glede na to, ali kovino režete z žago, škarjami ali rezalnim krožnikom.
Priprava je pomembnejša, kot si večina ljudi misli. Weiler opozarja, da tanjši rezalni krožniki odstranijo manj materiala, izboljšajo natančnost in povzročajo manj toplote. Trgovina za hladne žage prav tako poudarja preprosto resnico: nezdružljiva oprema lahko povzroči toplotno poškodbo, deformacijo, izgubo materiala in slab kakovosten končni površinski izdelek. Če se torej sprašujete, kako lahko čisto režem kovino, začnite z načrtovanjem kot delom rezanja, ne kot zamikom pred njim.
Univerzalni postopek rezanja kovin
- Določite kovino. Odločite se, ali režete feromagnetno kovino, kot je jeklo, ali neforomagnetno kovino, kot je aluminij. Vrsta materiala vpliva na izbiro rezil in koles.
- Izberite vrsto reza. Odločite se, ali potrebujete raven rez, ukrivljen rez, hitro grobo rezanje ali čistejše končno rezanje.
- Natančno izmerite in označite. Uporabite jasno črto in označite stran odpadkov, da boste vedeli, kje naj se priključek premika.
- Podprite in pritrdite obdelovani kos. Stabilna podpora zmanjšuje vibracije, preprečuje valjanje okroglega profila in pomaga preprečiti zaklepanje.
- Izberite pravo rezilno ploščo ali kroglico. Prilagodite dodatke tako orodju kot tudi kovini. V trgovini za hladne žage ločimo rezilne plošče za železne kovine (jeklo in nerjavnega jekla) od rezilnih plošč za neželezne kovine (aluminij in mesing). Pri abrazivnem rezu vplivata tudi oblika in debelina krogle na nadzor in končno površino.
- Začnite rez previdno. Pustite, da se rezilna plošča ali kroglica najprej ustali na poti, preden povečate tlak pri podajanju.
- Ohranjajte enakomeren nadzor. Ostanite na črti in pustite, da orodje opravi delo. Če se pojavijo vibracije, hitro zmanjšanje hitrosti ali odmikanje od črte, ustavite delo in popravite nastavitev.
- Če je potrebno, pustite material ohladiti. Toplota vpliva tako na varnost pri rokovanju kot tudi na kakovost roba.
- Odstranite ostro robje. Kos ni dejansko končan, dokler niso odstranjene ostre robice. V procesu obdelave aluminijastih profili, Winsen vključuje odstranjevanje ostankov in čiščenje kot standardno končno stopnjo.
Od merjenja do odstranjevanja ostankov
Odgovor na vprašanje, kako čistо prerežemo kovino, običajno ni večja sila. Gre za bolj natančno označevanje, boljšo podporo in pravo porabno orodje. Natančnost označbe je ključnega pomena – nekoliko napačna označba kasneje povzroči slabo prileganje. Neustrezno pritrjen delovni kos se lahko vibrira in odmakne rezno črto. Neustrezno izbrano rezilno ploščo ali kroglico povzročita prekomerno segrevanje in več dodatnega čiščenja. Za vsakogar, ki se uči rezati kovino doma, so ti majhni nastavitveni izbori pogosto pomembnejši od surove moči orodja.
- Siljenje orodja namesto, da bi mu omogočili, da reže.
- Uporaba napačne rezilne plošče ali kroglice za določeno kovino.
- Hitro začetek in odstop od rezne črte.
- Izpuščanje sponk in poskus držanja dela z roko.
- Zanemarjanje segrevanja in prehitro dotikanje rezne robov.
- Izpuščanje odstranjevanja ostankov po ločitvi reza.
Če ste se že večkrat vprašali, kako rezati kovino z manj napakami, si shranite ta delovni proces in ga ponavljajte, dokler se ne bo zdel avtomatski. Zaporedje ostane znano tudi, kadar se orodje spremeni, in ravno tam se začne izbira orodja oblikovati končni rezultat.
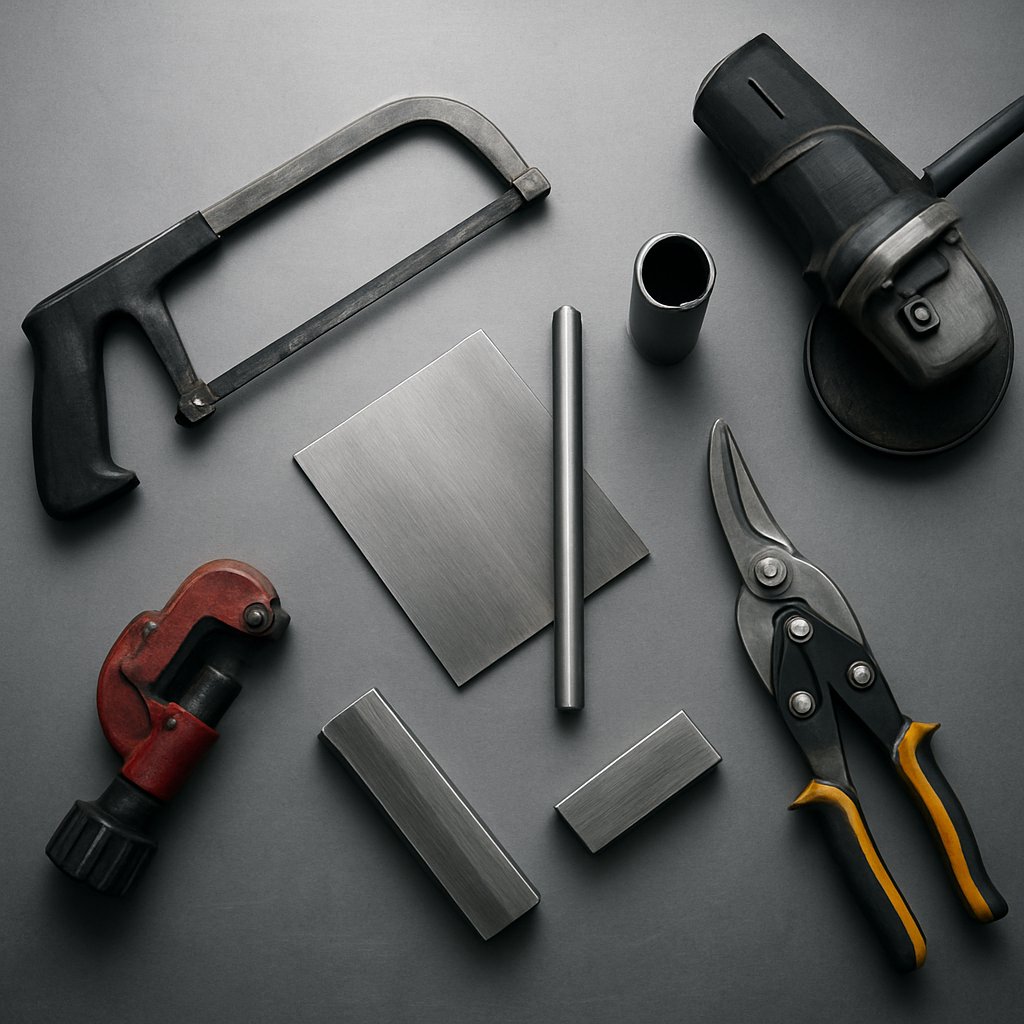
Izbira pravega orodja za želeni rez
Na tej stopnji se vprašanje premakne s procesa na ujemanje. Dobro delovno zaporedje pomaga vsakič, a orodje še vedno določa, kako hitro poteka rez, kako čist izgleda rob in koliko nadzora ohranite. Zato ne obstaja eno najboljše orodje za rezanje kovine. Med mnogimi orodji za rezanje kovine vsako rešuje drugačen problem.
Grassroots Motorsports poudarja, da so letalske škarje najprimernejše za obrezovanje robov tankih plošč, ročni žagici dobro opravita pri majhnih profilih, kotni brusilniki hitro odstranijo srednje debelo kovino, trakaste žage pa sijajo pri ceveh in natančnih oblikah. A Vodnik Johnson Tools doda uporabno kontrasto: nihajoča orodja so boljša za tesna prostora in ravne reze, krožne žage pa se izkazujejo pri dolgih ravnih rezih, medtem ko so povratne žage hitrejše za grube demontažne opravke.
Kako izbrati orodje glede na rez
Najprej pomislite na štiri stvari: debelino, obliko črte, dostopnost in končno obdelavo. Tanke plošče pogosto zahtevajo lažja ročna orodja za rezanje kovin, kot so škarje. Cevi in palice običajno zahtevajo žage. Abrazivna orodja so hitrejša, vendar pogosto zamenjajo kakovost končne obdelave za hitrost. Če iščete najboljše orodje za rezanje kovin, začnite z rezom, ki ga potrebujete, ne z orodjem, ki ga že imate.
| Orodje | Najbolj primerni primer uporabe | Raven ali ukrivljen | Kakovost roba | Hitrost | Raven iskrenja | Nadzor | Učna krivulja |
|---|---|---|---|---|---|---|---|
| Škarje | Obrezovanje robov tankih plošč | Ravni in nежni ukrivi | Čisto obrezovanje ozkih odpadkov pri tankih ploščah | Hitro pri materialih s tanjšim profilom | Brez | Visoka | Nizka |
| Ročna žaga | Male cevi in majhen profil | Predvsem ravno | Zadovoljivo do dobro | Počasi | Brez | Visoka | Nizka |
| Kotni brusilnik | Srednje debel kovinski material in hitri, grubi rez | Ravne in ukrivljene rezne linije z velikim radijem | Grubši rez, pogosto je potrebno več čiščenja | Hitro. | Visoka | Srednja | Srednja |
| Trakasta žaga | Vodoravno za cevi, navpično za natančne oblike | Ravni ali oblikovani rez, odvisno od vrste žage | Čist in natančen | Srednje do hitro | Minimalen | Visoka | Srednja |
| Krožna žaga z ustrezno rezilno ploščo | Dolgi ravni rez na ploščah ali palicah | Ravno | Primerno za dolge serije | Hitro. | Odvisno od rezilne plošče in nastavitve | Srednja | Srednja |
| Vračalno žago | Cevi, okvirji, rezanje pri rušenju | Grobih izrezov več kot natančnih ukrivljenih rezov | Zobati do grobega | Hitro. | Nižji kot rez z abrazivnim kolesom | Srednje do nizko | Nizka do srednja |
| Nihajočem orodju | Izravnani rez, vogali, majhne cevi, vijaki, tanki list | Kratki ravnimi rez in delo s podrobnostmi | Čisto za natančne majhne reze | Počasi | Nizka | Visoka | Nizka do srednja |
| Vrtalnik ali brusilnik z diskom | Delo z majhnim odreznim diskom in dostop v omejenih prostorih | Ravne in ukrivljene rezne linije z velikim radijem | Umerezeno | Srednje za lažje profile | Visoka hitrost z abrazivnimi krogi | Srednja | Srednja |
Ena podrobnost iz Grassroots Motorsports je lahko enostavno spregledana, a zelo uporabna: letalske škarje so zasnovane za odrezovanje največ 1/4 palca s roba plošče, die grinder z rezalnim krogom pa je najbolj udoben za material do približno 3/16 palca, preden se rez zaznamno upočasni. Ti omejitveni parametri vam pomagajo izogniti izbiro orodja za rezanje kovine, ki že od samega začetka težava pri opravljanju naloge.
Ravni rezi, krivulje, tanek in debel material
- Najčistejši rob: Trakasta žaga je pogosto najboljša izbira za rezanje kovine, kadar je natančnost ključnega pomena – ne glede na cevi, palice ali oblikovane dele. Škarje lahko prav tako pustijo gladak rob na tankem listu, kadar jih uporabljamo kot orodje za obrezovanje.
- Najhitrejši grob rez: Za srednje-debelo materialno debelino izberite kotni brusilnik ali pa vibracijsko žago, kadar je hitrost pomembnejša od končne površine.
- Najlažja ročna možnost: Oscilacijsko orodje ponuja odlično nadzorovanje v tesnih prostorih. Ročna žaga je počasnejša, vendar še vedno eno najpreprostejših orodij za rezanje kovine v majhni delavnici ali garaži.
- Najboljša izbira za tanko pločevino: Škarje za obrezovanje robov in krožna žaga z ustrezno rezilno ploščo za dolge ravninske reze.
Prekrivanje med temi orodji je dejansko prisotno, vendar se občutek vsakega reza spremeni takoj, ko se rezilo ali kolo dotakne kovine. Tukaj postanejo pomembnejši tlak, začetni kot in nadzor črte kot podatki na tehničnem listu.
Tehnike rezanja kovin orodje za orodje
Nadzor črte se takoj spremeni, ko se spremeni dodatek. Kolo potrebuje enakomerno sled. Rezilna plošča žage potrebuje prostor za »zagriz«. Manjša orodja za podrobne delovne operacije zahtevajo več potrpežljivosti kot moči. Zato je tehnika skoraj enako pomembna kot izbira orodja.
Kako rezati kovino s kotnim brusilcem
Empire Abrasives opisuje kotni brusilec kot eno največstranskih orodij za rezanje kovin, hkrati pa opozarja, da je najprimernejši za grube reze in nerazdelano kovino, saj kolo segreva in lahko poškoduje barvo ali končno površino. Pri rezanju kovine s kotnim brusilcem je ključ do nadzora lahka roka, ne surova sila.
- Kotni brusilec: Začnite z rezalnim krožnikom, ki se ravno dotika odpadne strani črte, da odpre plitko žleb. Nato orodje držite pravokotno in uporabljajte lahko, enakomerno pritisk. Pričakujte iskre in grobejši rob kot pri večini zobatih žag.
Kako žage spremenijo tehniko
Žage odstranjujejo kovino z zobmi namesto s prodiranjem, zato se občutek takoj spremeni. Rez običajno zahteva enakomerni napredek in boljšo podporo.
- Ročna žaga za kovino: Empire opozarja, da so ročne žage za kovino uporabne za ravninske reze v ceveh, polizdelkih in debelejših pločevinah ter pustijo relativno čist rez, ki ga je enostavno izboljšati. Začnite z kratkimi premiki, da določite pot, nato uporabite daljše, enakomerni premike. Uporabno je dovolj pritiska, da ostanejo zobci v stiku z materialom. Siljenje okvirja ni priporočljivo.
- Trakasta žaga: Pri rezanju kovine z obročasto žago vodite delovni kos mirno in ga popolnoma podpirajte. Pustite, da se rezalni rob sledi označeni črti, namesto da bi zavijali delovni kos, da pospešite rez. Če se rezalni rob začne odmikati ali če se delovni kos začne treskati, ustavite delo in ponovno nastavite podporo, preden nadaljujete.
- Krožna žaga pripravljena za rezanje kovine: Kovino lahko režete z krožno žago le takrat, ko je opremljena z rezilom ali abrazivnim krogom, ki je posebej zasnovan za kovino. Empire posebej opozarja, da je obrnitev standardnega žagarskega rezila za les nevarna in ni priporočljiva. Delovni kos vedno podpirajte, pri daljših rezih uporabite ravno vodilo in delovni kos enakomerno napredujte, da ostane rezalni rob na označeni črti.
- Vzvratna žaga: Empire to orodje opisuje kot agresivno in najbolj primerno za rušenje ali grobo rezanje. Začnite z stabilnim položajem, rezalni rob držite poravnano z označitvijo in pustite, da ustrezno rezilo za kovino opravi delo. Pričakujte večjo vibracijo in grubejši rez kot pri počlejšnjih in bolj nadzorovanih metodah.
Kdaj imajo smisel majhna rotacijska in nihajna orodja
Ožina prostora spremeni odgovor še enkrat. Včasih je velik žag ali brusilnik preveč grčast za rez, ki ga potrebujete.
- Oscilacijsko orodje: Če se sprašujete, ali lahko oscilacijsko orodje reže kovino, je odgovor da – za majhne, natančne naloge, če uporabite ustrezno rezilo. Orodja Johnson priporočajo, da rezilo prilagodite materialu, označite in zavarujete delovni kos, uporabljate lahko pritisk in za kovino uporabljate nižje hitrosti, saj to izboljša nadzor in zmanjša segrevanje ter iskrenje. Začnite nežno na označeni črti in pustite, da deluje oscilacija.
- Rotacijsko orodje: Če iščete informacije o tem, ali Dremel reže kovino, je praktičen odgovor da – za delo s podrobnostmi. Empire opisuje rotacijska orodja kot natančna orodja za majhne dele, krivulje, ravnine črte in fine podrobnosti. Uporabljajte lahak pritisk, bodite potrpežljivi in pričakujte počasnejši napredek kot pri brusilniku. Majhna rezalna kolesa so uporabna v omejenem dostopu, vendar niso najboljša izbira za dolge reze ali debele preseke.
Ostrik ali kroglico vedno prilagodite tako orodju kot tudi kovini. Če se začne nabirati toplota, zmanjša se nadzor ali pa rez začne zveneti nepravilno, se umaknite in ponovno ocenite situacijo. Isto brusilko ali žago, ki se zdi enostavna za uporabo pri mehki jekleni plošči, lahko pri nerjavnem jeklu ali aluminiju deluje zelo različno, kar spremeni celotno strategijo.
Kako vrsta kovine spremeni vašo strategijo rezanja
Ista brusilka ali žaga se lahko zdi predvidljiva, dokler se kovina ne spremeni. Mehka jeklena plošča, nerjavno jeklo in aluminij se ne obnašajo enako glede na toploto, obrabo ali tlak pri podajanju, zato metoda, ki deluje pri eni kovini, pri drugi lahko povzroči grdo rezano robo. Železne kovine, kot sta mehka jeklena plošča in nerjavno jeklo, vsebujejo železo. Neželezne kovine, kot je aluminij, ga ne vsebujejo. Ta razlika vpliva na oblikovanje drobcev, zamaševanje, toploto in končni izgled roba.
Razlike med mehko jekleno ploščo, nerjavnim jeklom in aluminijem
Če se učite režati jeklo, naj bo mehka jeklena plošča vaša osnovna referenčna točka, ne pa pravilo za vse kovine. Xmake opisuje nerjavnega jekla kot tršega in bolj odpornega proti koroziji kot aluminij, vendar tudi manj obdelovalnega, z počasnejšim rezanjem in hitrejšim obrabljanjem orodij. Isto vir opaža, da je aluminij lažje obdelovati in oblikovati. V praksi je najboljši način rezanja nerjavnega jekla običajno počasnejši in natančnejši rez z ustrezno porabljivo komponento, medtem ko se aluminij pogosto zdi lažji za rezati, dokler napačna krožna plošča ne začne zamaševati.
| Kovina | Vrsta | Obnašanje pri rezanju | Občutljivost na toploto | Tveganje za zamašitev ali trdnenje zaradi obdelave | Orodja so pogosto lažje za nadzorovati |
|---|---|---|---|---|---|
| Mehen ocel | Železove | Navadno najbolj potrpežljiva za splošno rezanje | Umerezeno | Nižje tveganje kot pri nerjavnem jeklu ali aluminiju | Ročni žagici, trakaste žagice, krožne žagice z noži za kovine ter prečne krožne plošče za jeklo |
| Nerjavnega jekla | Železove | Težji rez, počasnejši napredek, večja obraba orodij | Višja skrb za kakovost roba | Nagnjen k trdnenju zaradi obdelave | Trdne nastavitve žag in kolesa ali rezalniki iz nerjavnega jekla z enakomernim podajanjem |
| Aluminijaste | Neželezove | Mehkejši in lažje oblikovljivi, vendar se lahko pri napačnem dodatku razmazujejo ali zamašujejo | Toplota se lahko hitro nabira na dodatku, tudi če se kovina enostavno reže | Visoka verjetnost obremenitve z napačnim abrazivom | Rezalniki ali diski za neželezne kovine, še posebej pri dobro podprtem delu |
| Tršja jekla in zlitine | Železove | Višja odpornost pri rezanju in večja obremenitev ročnih orodij | Upravljanje toplote je pomembnejše | Lahko hitro skrajša življenjsko dobo dodatkov | Tršje žage ali trša specialna kolesa |
Če raziskujete, kako rezati nerjavnega jekla, je pogosta napaka, da ga režete prehitro, kot bi rezali mehko jeklo. Če gre za tanke materialne dele in vas zanima, kako rezati ploščo iz nerjavnega jekla, je stabilna podpora in lahka, nadzorovana hitrost podajanja običajno pomembnejša od surove hitrosti. Pri rezanju aluminija se rez lahko čuti gladko vse do trenutka, ko se stružki začnejo lepiti in dodatna oprema ne odstranjuje več učinkovito.
Izbira rezil in krogle po materialu
Izbira porabnih delov je tista, pri kateri postanejo razlike med materiali očitne. Buddies Abrasives opozarja, da se za mehko jeklo običajno uporabljajo okrepljeni rezalni krogi s smolo in aluminijevim oksidom. Za nerjavno jeklo in tršje zlitine so običajno bolj primerni krogi iz cirkonijevega aluminija, keramičnega aluminija ali podobnih mešanic, ki se bolje obnašajo pri težjih kovinah. Isto navodilo opozarja, da za aluminij in druge neželezove kovine potrebujemo diske, zasnovane za uporabo na neželezovih kovinah, saj standardni diski za jeklo lahko zaradi zamašitve nevarno izgubijo rezalno učinkovitost namesto da bi čisto rezali.
- Mehki jeklo: Dobro izhodišče za nože in kolesa splošne rabe.
- Nerjaveče ocelesi: Uporabite porabne materiale, primerni za nerjavnega jekla, in rez izvajajte namerno. Za mnoge naloge je to najboljši način reza nerjavnega jekla brez nepotrebnega segrevanja.
- Aluminij: Izberite dodatke za neželezne kovine in ustavite rez, če se kolo začne zamaševati ali če se čipki začnejo razmazovati.
Material vam pove, kakšen dodatek potrebujete. Oblika pa vam pove, kako se bo rez obnašal. Plošča iz nerjavnega jekla, aluminijasta cev in palica iz mehkega jekla lahko vse potrebujejo različno podporo in označevanje že pred zamenjavo orodja.
Kako rezati kovinske plošče, cevi, cevke in palice
Material še vedno igra pomembno vlogo, a oblika pogosto spremeni preprost rez v frustrirajočega. Ko ljudje iščejo kako rezati kovinske plošče ali kako rezati kovinske cevi , se običajno soočajo s problemom oblike prav tako kot s problemom materiala. Tanke plošče lahko vibrirajo, okrogli polizdelki se lahko zavrtijo, votle profili pa se obnašajo drugače kot trdni. Vodnik Anchorlube loči ploščo, cev, cevnico in palico ravno zaradi tega, Backyard Provider pa prikazuje enak vzorec pri jeklenih ceveh in cevnice. Celo kadar ostane kovina enaka, se priporočeno orodje lahko spremeni, ker oblika vpliva na nadzor rezanja.
Kako režete ploščo, cev, cevnico in palico
Če gre vaš projekt resnično za kako rezati lim ,kako režete kovinsko ovojno ploščo , ali kako režete tanko kovino , najprej razmislite o podpori in dolžini reza. Ploščato kovino pogosto dobro režejo škarje za majhne obrezovanja, medtem ko so daljše ravninske reze lažje izvesti z žago, prilagojeno za kovino. Okrogla cev potrebuje pomoč, da ostane nepremična in kvadratna, zato so cevne rezalke, ročne žage, trakaste žage, povratne žage in brusilniki v različnih situacijah ustrezna orodja. Cevnica izgleda lažja za rezanje, ker ima ravne površine, vendar se tanke stene lažje deformirajo kot masivni material. Palica, drog in armaturna ojačitev upirata rezanju bolj kot votli profili, zato je nadzor orodja običajno pomembnejši od surove hitrosti.
| Oblika | Glavna težava | Pogosto uporabljena začetna orodja | Praktična opomba |
|---|---|---|---|
| Listna kovina | Vibracije, upogibanje, distorzija roba pri dolgih rezih | Škarje, žagica, krožna žaga z rezilom za rezanje kovin, kotni brusilnik | Najprimernejše za obdelavo robov in dolge podprte reze, ne za prostoročne hitre reze |
| Cev | Zavijanje in ohranjanje kvadratne rezalne linije | Rezalnik cevi, ročna žaga, vibracijska žaga, trakasta žaga, kotni brusilnik | Posebni rezalniki cevi so zlasti uporabni za čiste okrogle reze |
| Cev | Tanke stene in sledenje vogalom | Rezalnik cevi, trakasta žaga, hladna žaga, vibracijska žaga, kotni brusilnik | Votli profili potrebujejo podporo blizu mesta reza |
| Palica | Trdno materialno presek zahteva več truda pri rezanju | Ročna žaga, trakasta žaga, kotni brusilnik, krožna žaga z rezilom za kovine | Vrtilni orodji s stili rezalnika kovinskih palic so predvsem rešitve za tanjše materialne debeline |
| Palica | Teža, ravnost in stisk, če se odpadna rezka spusti | Trakasta žaga, hladna žaga, krožna žaga z rezilom za rezanje kovin | Trdne nastavitve žag običajno izboljšajo ponovljivost |
| Armaturne palice | Rebriasta površina, trdna priprava, pričakovanja glede grube končne obdelave | Kotni brusilnik, žaga za rezanje pod kotom, trakasta žaga | Zategnite vpenjalno napravo tako, da se material ne more zavrteti med rezanjem |
Nasveti za podpiranje in označevanje različnih oblik
- Široko podprite tanke plošče: Dolgi nepodprti odseki se lahko tresčejo in zgrešijo narisano črto.
- Zategnite okrogel material, da se ne vrti: Cevelj in palica se ne smejo vrteti, ko se začne rez.
- Ne stiskajte sten cevi: Trdno pridrževanje je dobro, vendar prevelik tlak s kleščami lahko deformira tanke cevi.
- Jasno označite stran odpadkov: To je še pomembnejše pri ozkem materialu in vidnih končnih delih.
- Zaščitite končane površine: Enostavna podložka pod kleščami pomaga izogniti se udarcem in risom.
- Vodite dolge ravne reze: To je zlasti uporabno, kadar ugotavljate, kako lepo razrezati kovinsko oplato ali kako razrezati tanko kovino brez odmikanja roba.
Oblika določa več kot le izbiro orodja. Vpliva tudi na toploto, nastanek drobnih izrastkov (burrov) in količino dodatne obdelave roba po ločitvi dela. To je mesto, kjer se resnično kaže kakovost reza in kjer začne končna obdelava biti enako pomembna kot sam rez.
Čistejši rezi kovin in boljši robovi
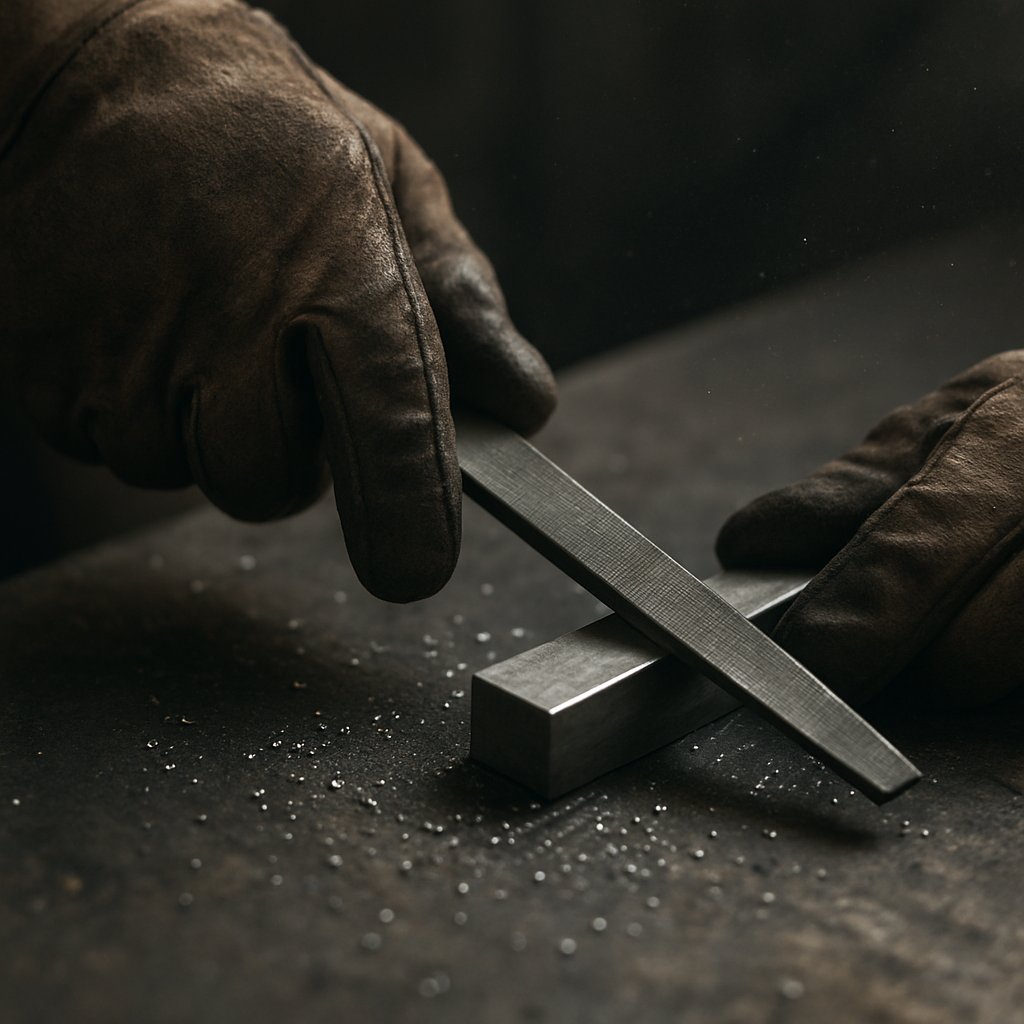
Del se lahko že loči, vendar delo še ni končano. Drobnih izrastkov (burrov), barvnih sprememb zaradi toplote (toplotnega obarvanja), rahlega ukrivljanja in ostrih kotov se pogosto opazi šele po odprtju reza. Zato najčistejše reze ne sodimo le po hitrosti. Sodimo jih po tem, kako varno, ravno in uporabno je rob takoj po ustavitvi orodja.
Kako doseči čistejše robove z manj toplote
Kakovost roba se začne že pred prvim stikom. A smernica za število zob pojasnjuje preprosto pravilo: tanjši kovinski material običajno koristi večjo številko zob za bolj drobno končno obdelavo, medtem ko debelejši material pogosto deluje bolje z manjšim številom zob, saj se ostanki lažje odstranijo in trenje ostane nižje. Ista logika velja tudi za abrazivni kovinski rezalni krog. V tem vodniku za odstranjevanje ostankov se grobejše zrnate trdnosti uporabljajo za hitrejše odstranjevanje materiala, medtem ko so bolj drobne zrnate trdnosti primernejše za gladko končno obdelavo. Z drugimi besedami, pravi kovinski rezalni nož ali krog pogosto določita kakovost roba že pred začetkom reza.
- Preden delo obrabljate ali natančno pregledate, pustite, da se ohladi.
- Preverite, ali je pri robu prišlo do deformacije, ostankov taline (dross) ali vidnih ostankov.
- Odstranite izbočene ostanke, ki lahko ovirajo prileganje ali povzročijo reze.
- Zagladite ostri robovi in rahlo zaokrožite rob.
- Pripravite površino, če bo delo varjeno, pritrdljeno, prevlečeno ali sestavljeno.
Rez ni končan, dokler rob ni varno obdelan in primeren za naslednji korak.
Odstranjevanje ostankov, zagladitev in priprava dela
Isto vodnik za odstranjevanje ostankov naredi uporabno razliko. Odstranjevanje ostankov (deburring) odstrani ostre, preostale materiale. Dokončna obdelava gre dlje in izboljša površinsko strukturo, obliko robov ter pripravljenost za nanos premaza ali sestavo. Rezanje in striženje pogosto pustita mehanske ostanke. Toplejše metode lahko pustijo toplotne ostanke ali drozd, ki zahtevajo dodatno čiščenje.
Za majhne naloge ročna brusilna žaga ali kovinska brušilna žaga pogosto ponudita večjo kontrolu kot še ena agresivna obraba z brusilcem. Kovinska brušilna žaga je še posebej uporabna, kadar je potrebno le zaokrožiti rob brez spremembe oblike dela. Rob preverite tako z dotikom kot tudi z očmi. Del, ki izgleda čist, še vedno lahko zaklene rokavico ali se ne namesti ravnovesno.
Ko je industrijsko kovinsko rezanje bolj smiselno
Če je za vsak del še vedno potrebno brušenje, prilagajanje in ponovno preverjanje, problem ni več le v tem, da se prebije zaloge. V tem trenutku industrijsko rezanje kovin ni več toliko vprašanje tega, kaj enkrat prereže kovino, kot pa ponavljanja istega rezultata z natančnimi dimenzijami, čistejšimi površinami in manj preskokov.
Ko domača izdelava preneha biti najboljša možnost
Za popravek, obrezovanje ali enkratno izdelavo nosilca lahko ročna orodja odgovorijo na vprašanje, kaj lahko kovino prereže – in sicer povsem zadostno. Natančno delo spremeni standard. Naloga običajno zahteva strokovno proizvodno podporo, kadar potrebujete:
- Ponavljajoče se dele: Več kosov, ki se morajo med seboj ujemati, ne le videti podobni.
- Tolačne tolerance: Značilnosti, ki zahtevajo merljivo natančnost namesto približnega prileganja z očesom.
- Težke geometrije: Notranje značilnosti, obdelava na več ploskvah ali oblike, ki jih omejuje dostop orodja.
- Dokumentirani nadzor kakovosti: Evidence pregledov, preverjanja sposobnosti ali sledljive meritve.
- Zahteve avtomobilskih standardov: Specifikacije, ki so ključne za varnost ali jih nadzoruje stranka, kjer je pomembna enako veliko doslednost kot natančnost rezanja.
Najboljša metoda rezanja je tista, ki ustreza nalogi, ciljni kakovosti in obsegu proizvodnje.
Izbira natančnega kovinskega rezanja za ponovljive dele
Ko delo preseže možnosti ročnih orodij, je prava naprava za rezanje kovin lahko CNC-frezalnik, obrabni center, EDM-naprava ali hibridni postopek, ki najprej oblikuje del in nato obdeluje kritične značilnosti. Shaoyi Metal Technology predstavlja to kot praktično pot za avtomobilsko opremo, ki zahteva kakovostne sisteme IATF 16949, statistično nadzorovanje procesov in ponovljivo proizvodnjo od prototipa do serijske izdelave. Vodniki za avtomobilske obdelave opisujejo tudi dopustne odstopanja do ±0,005 mm v primerenih aplikacijah.
Za še natančnejši nadzor značilnosti Summit CNC opisuje, kako obrati preverjajo natančnost z meritvami na koordinatnem merilnem stroju (CMM), merilnimi vtiči in merjenjem površinske hrapavosti, pri čemer se nekatera dela izdelujejo z natančnostjo ±0,0005 palca. Če torej še vedno sprašujete, kaj lahko prereže kovino, si zapomnite, da se serijski deli ocenjujejo ne le glede na ločitev, temveč tudi glede na to, ali ustrezajo, ponavljajo se in uspešno prestanejo pregled. Prav tu se profesionalna podpora izkaže za pametnejšo rešitev za zanesljivo in masovno rezanje kovin.
Pogosto zastavljena vprašanja o rezanju kovin
1. Kako najbolj učinkovito rezati kovino doma?
Najboljša domača metoda je odvisna od vrste kovine, debeline, oblike in kakovosti roba, ki jo potrebujete. Tanke plošče je pogosto lažje rezati s škarjami ali žago, prilagojeno za kovino, medtem ko za cevi, palice in debelejše materiale običajno predlagamo ročno žago, trakasto žago, vibracijsko žago ali kotno brusilko za grobejša dela. Najvarnejši pristop je, da delo zategnete v tesnilo, uporabite rezilno ploščico ali krožno ploščico, ki je odobrena za uporabo s tem orodjem in materialom, izvedete nadzorovan rez in končate z odstranitvijo ostankov.
2. Je kotni brusilnik najboljši orodje za rezanje kovin?
Kotni brusilnik je ena najhitrejših ročnih možnosti za grobe reze, zlasti pri jeklu, vijakih, armaturni ocelini in palicah, vendar ni samodejno najboljša izbira za vsako nalogo. Ustvarja več iskr in toplote kot mnoge metode z žagami, rob pa pogosto zahteva dodatno obdelavo. Če želite boljšo kontrolno možnost, manj umazanije ali čistejši rob pri ceveh in ponavljajočih se rezih, je trakasta žaga ali krožna žaga, prilagojena za rezanje kovin, lahko bolj primerna izbira.
3. Kako prerežete nerjavnega jekla, ne da bi pokvarili rob?
Nerjavno jeklo običajno zahteva počasnejši in enakomernejši rez kot mehko jeklo. Uporabite rezilno ploščo ali kroglico, ki je posebej primerna za nerjavno jeklo, delovni kos dobro podprite, začnite previdno na označeni črti in izogibajte se prisiljanju pripomočka, saj prekomerna toplota lahko poslabša končno površino in skrajša življenjsko dobo porabnih delov. Pri tankih listih nerjavnega jekla je stabilna podpora in rahel tlak pri podajanju še pomembnejša, hkrati pa hitra operacija odstranjevanja ostankov po rezanju pomaga očistiti rob brez spremembe oblike dela.
4. Kako je najvarnejši način rezanja plošč iz kovine ali kovinske obloge?
Podprite ploščo na širokem območju, da se med rezanjem ne ziblje, ne upogiba in ne odmika. Jasno označite stran, ki jo boste odrezali, kjer je mogoče, jo pritrdite z sponkami, zaščitite končane površine in nosite zaščitna očala, rokavice ter zaščito za sluh, saj tanke kovinske plošče ostanejo ostre tudi takrat, ko izgleda rez čist. Za majhne obrezovanja so škarje pogosto lažje za uporabo, dolgi ravni rezi pa so običajno boljši z vodeno žago, nastavljeno za rezanje kovine.
5. Ko morate prekiniti uporabo orodij za domačo uporabo in preiti na profesionalno rezanje kovin?
Orodja za samostojno izdelavo (DIY) prestanejo biti najboljša rešitev, ko opravilo zahteva ponavljajoče se dele, tesne tolerance, zahtevne oblike, sledljivost pregledov ali kakovost na ravni avtomobilskih komponent. V tem trenutku se dejanska izziv ne nanaša več le na to, kaj lahko reže kovino, temveč na to, kaj lahko vsakič zagotovi enak rezultat z nadzorovano kakovostjo. Za avtomobilska opravila od izdelave prototipov do serijske proizvodnje ima smisel sodelovati z obrabnim partnerjem, ki je certificiran v skladu z IATF 16949, kot je npr. Shaoyi Metal Technology, saj ta podpira dokumentirano nadzorovanje procesov, konstantnost na podlagi statističnega procesnega nadzora (SPC) in razširljivo proizvodnjo.