 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Kĺbovanie automobilových konektorov a svoriek: Precízne inžinierstvo
ZKRATKA
Väzbenie automobilových konektorov a svoriek je vysokopresný výrobný proces, ktorý využíva technológiu postupných matríc na premenu kovových pásov na komplexné vodivé komponenty s toleranciami na úrovni mikrometrov. Tento proces vo veľkej miere závisí od správnej voľby mediakových zliatin – ako napríklad mosadz, fosforová bronz alebo berýliová meď – aby sa zabezpečila integrity signálu za extrémnych podmienok vibrácií a tepelného cyklovania, ktoré sa vyskytujú v moderných vozidlách. Výrobcovia sa musia riadiť prísnymi štandardmi, ako sú USCAR-2 a IATF 16949, aby potvrdili výkon. Pre inžinierov a odborníkov na nákup je úspech založený na vyvážení vlastností materiálu s konštrukčnými geometriami, ako sú kolíky s lisovaním, a zabezpečenie, že dodávatelia disponujú robustnými možnosťami inline vizuálnej kontroly.
Inžinierstvo spojenia: Ekosystém razivačského procesu
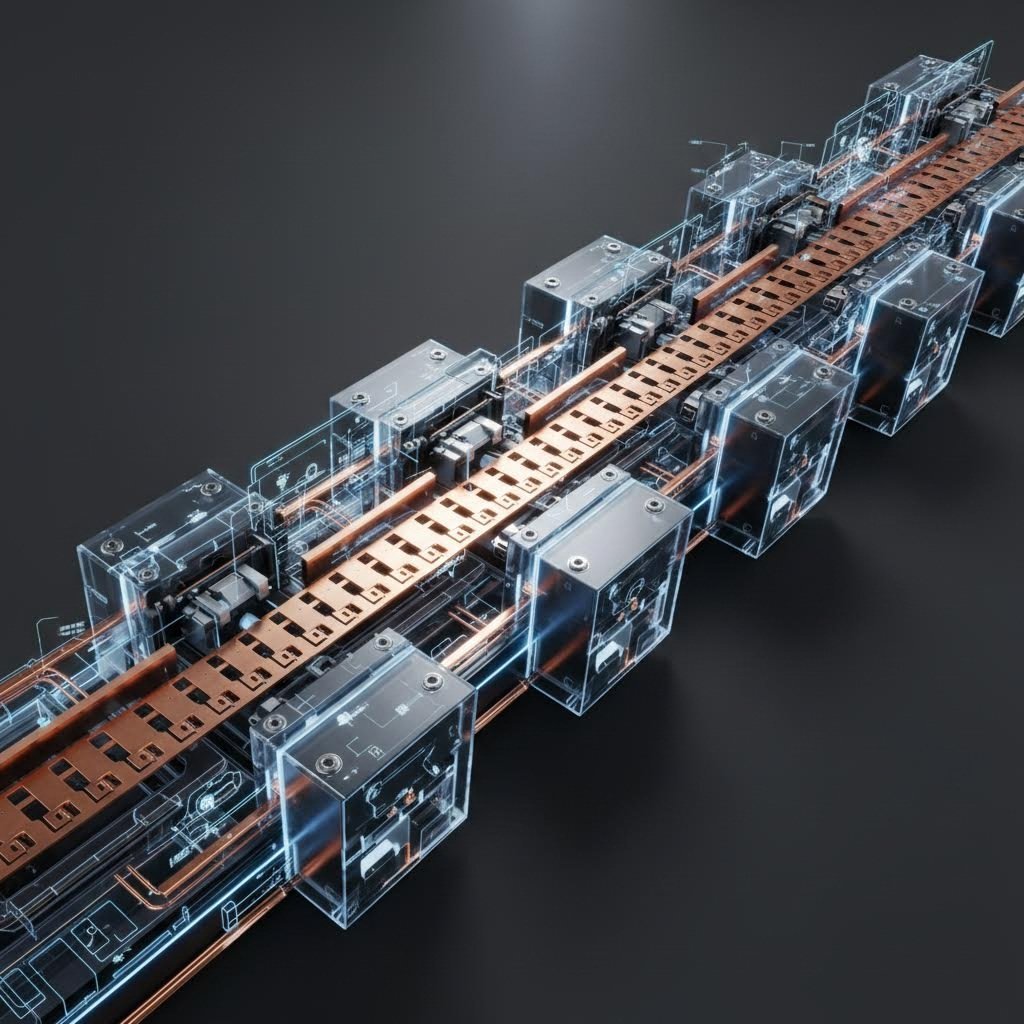
Výroba automobilových svoriek ide ďaleko za rámec jednoduchého tvárnenia kovov. Je to ekosystém založený na vysokorýchlostnom postupnom razení s postupovou matricou , metóde, pri ktorej sa nepretržitý kovový pás posúva cez sériu staníc. Každá stanica vykonáva konkrétnu operáciu – prebíjanie, kalibrovanie, ohýbanie alebo odrezávanie – než sa diel posunie na ďalšiu. To umožňuje hromadnú výrobu komplexných geometrií pri rýchlostiach často presahujúcich 1 000 zdvihov za minútu, čo je nevyhnutné na pokrytie vysokých objemov požadovaných automobilovými výrobcami (OEM).
Pokročilí výrobcovia integrujú technológie „montáže vo vnútri matrice“ ("In-Die Assembly"), pri ktorých sa pomocné komponenty, ako sú skrutky alebo kontakty, vkladajú priamo počas fázy razenia. Táto konsolidácia zníži potrebu sekundárneho manipulovania a zlepší tolerancie. Podľa odborníkov z radov priemyselných lídrov, ako napríklad KS Tooling , pracovný postup pokračuje ďalej za lisom a často priamo prepojuje kľúčovanie s procesmi povlakovania, vstrekovania a montáže, čím vzniká nepretržitá výrobná linka. Táto integrácia je kľúčová pre zachovanie štrukturálnej integrity jemných kontaktov.
Pre vysokorýchlostnú automatizáciu sa komponenty zvyčajne vyrábajú „z cievky na cievku“ namiesto vo voľnej forme. Tento formát umožňuje následným automatickým montážnym strojom rýchlo odberať a umiestňovať kontakty do konektorových skriniek. Aby sa v tomto prostredí s vysokou rýchlosťou dosiahla výroba bez chýb, najlepší dodávatelia ako Wiegel využívajú pokročilé systémy optického kontrolovania. Tieto kamery sledujú každý zdvih, overujú kritické rozmery a v reálnom čase detekujú odchýlky, čo je nevyhnutné pre bezpečnostne kritické automobilové aplikácie.
Veda o materiáloch: Zliatiny pre náročné automobilové prostredia
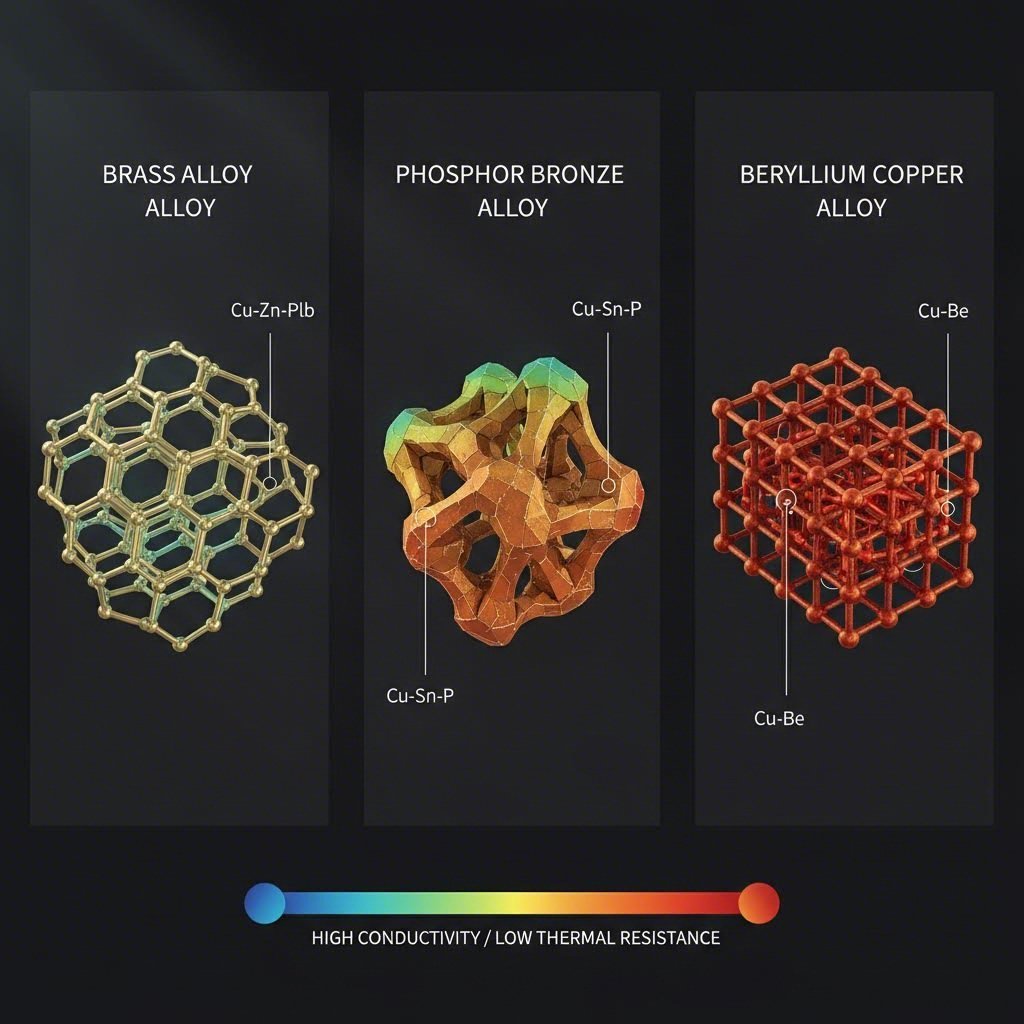
Výber správneho základného materiálu je inžinierskym základom každého automobilového konektora. Materiál musí byť vyvážený z hľadiska elektrickej vodivosti a mechanických vlastností, ako je medza klzu a odolnosť voči uvoľňovaniu napätia, najmä vzhľadom na vysoké teploty pod kapotou. Voľba zliatiny určuje schopnosť svorky udržať kontaktný tlak počas celého životného cyklu vozidla.
| Klasifikácia materiálu | Bežná zliatina | Výkonové charakteristiky | Typické použitie |
|---|---|---|---|
| Mosadz | C26000 (Cartridge Brass) | Vysoká vodivosť (28 % IACS), stredná pevnosť, nízka cena. Náchylná na uvoľňovanie napätia nad 110 °C. | Štandardné konektory v kabíne, prenos signálu bez vyšších nárokov. |
| Fosfor bronz | C51000 / C52100 | Vyššia odolnosť proti únave a lepšie pružné vlastnosti v porovnaní s mosadzou. Stabilná až do približne 130 °C. | Senzory, spínače a svorky vyžadujúce vyššiu odolnosť cyklovania. |
| Beryllová miedz | C17200 (BeCu) | Najvyššia pevnosť a odolnosť proti uvoľňovaniu napätia. Vynikajúca pre vysoké vibrácie a teploty až do 200 °C. | Systémy batérií EV, miniaturizované konektory ADAS, riadiace jednotky motora. |
Okrem základnej zliatiny má povrchové inžinierstvo kľúčovú úlohu. Pokovovanie zabraňuje oxidácii a „korózii spôsobenej mikropohybmi“ – mikropohybom spôsobeným vibráciami, ktoré môže izolovať kontaktový bod. Zatiaľ čo pokovovanie cínom je štandardné pre bežné použitie, pre aplikácie vysokého napätia v elektromobiloch alebo pre snímače s nízkou energiou, kde je rozhodujúca vernosť signálu, sa vyžaduje zlato alebo striebro. Výrobcovia ako KS Terminals zdôrazňujú, že správna kombinácia základného materiálu a pokovovania je nevyhnutná na úspešné absolvovanie testov odolnosti voči solnému rozprašovaniu a tepelným rázom.
Kritické geometrie a konštrukčné prvky
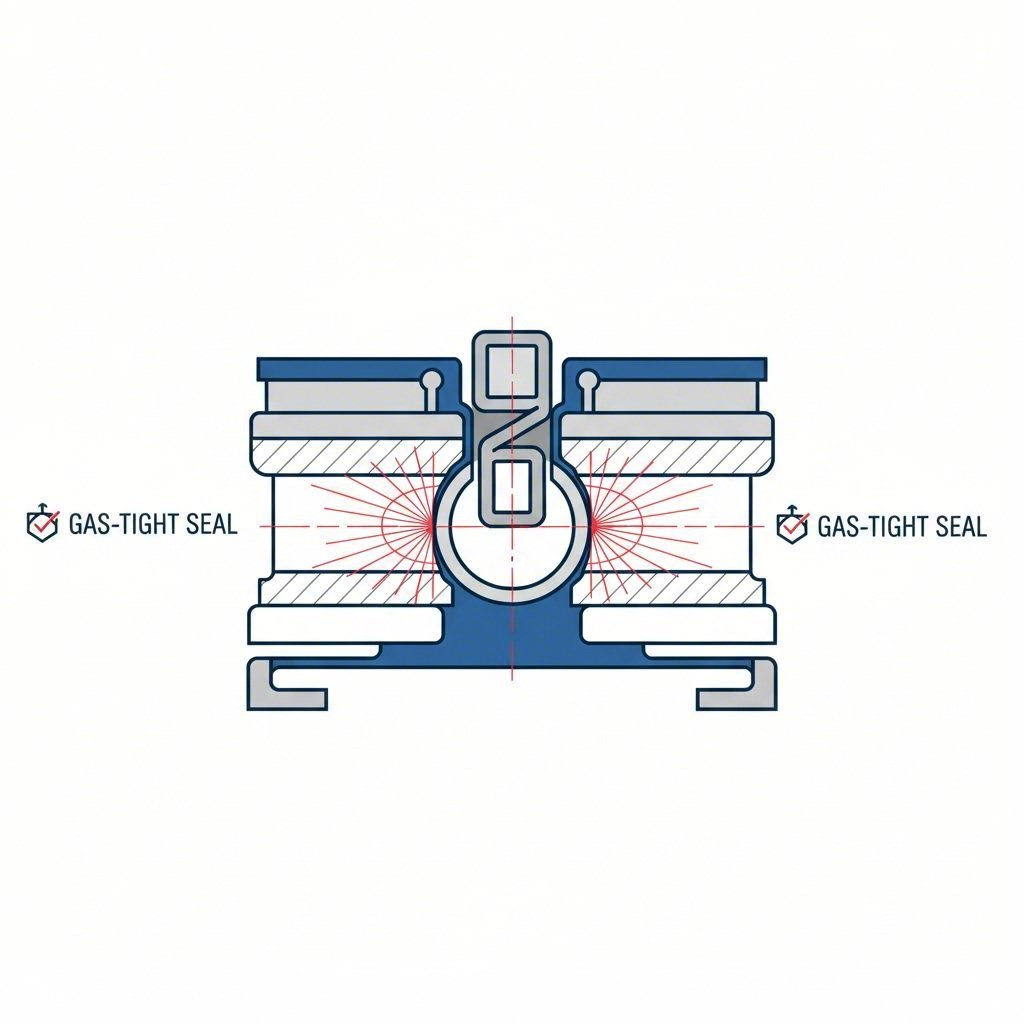
Geometria razenej svorky je funkčná, nie len konštrukčná. Súčasné automobilové konštrukcie sa stále viac opierajú o Technológiu Press-Fit (komplikantný kolík) . Tento dizajn „Oko ihly“ umožňuje vložiť svorku do plošného spoja bez spájkovania. Pružná časť sa počas vkladania pružne stlačí a vytvorí tesné spojenie chránené pred plynmi, čím eliminuje tepelné napätie spôsobené spájkovaním a zabezpečuje pevné spojenie odolné voči výraznému vibráciám.
Navrhovatelia musia tiež rozlišovať medzi uterminálnymi a neuzatvorenými systémami. Konektory umiestnené v priestore motora alebo v blatech kolies vyžadujú ochranu IP67 alebo IP69K, čo si vyžaduje svorky navrhnuté so špecifickými upevňovacími prvky pre tesnenia zo silikónu. Naopak, elektronika v kabíne často využíva neuzatvorené konštrukcie, aby ušetrila miesto a náklady. Technológie ako „skiving“ sa používajú na presné tvarovanie kontaktnej plochy, pričom sa odstraňuje materiál za účelom vytvorenia čerstvých kovovo-kovových kontaktových zón, ktoré optimalizujú tok elektrického prúdu. TE Connectivity uvádza, že plátované a tvárnené kontakty často ponúkajú cenovo výhodnú alternatívu ku kontaktným telieskam zhotoveným obrábaním pre veľkosériové káblové aplikácie, a to bez straty výkonu.
Štandardy a validácia: Rámec USCAR a IATF
V odvetví automobilového priemyslu sa presnosť overuje prostredníctvom prísnych globálnych štandardov. Špecifikácia USCAR-2 je severoamerickým referenčným benchmarkom pre testovanie elektrických spojovacích systémov v automobiloch. Kategorizuje konektory na základe výkonnostných úrovní, ako sú Triedy vibrácií (V1 pre podvozok, V2 pre motor) a Triedy tesnenia (S1 pre netesnené, S3 pre vysokotlaký postrek). Európski výrobci často odkazujú na štandard LV 214, ktorý kladie podobne prísne požiadavky na monitorovanie sily tlačenia a fyziku kontaktov.
Pre výrobný proces samotný, IATF 16949 certifikácia je povinná. Tento štandard riadenia kvality zabezpečuje, že dodávateľa dielov vyražovaním má prísne plány riadenia rizík (FMEA) a riadenia procesov. Validácia sa netýka len konečného dielu; vyžaduje dokumentovanie celého reťazca stopovateľnosti. Dodávatelia často musia vykonať internú analýzu priečnych rezov, aby overili pomer stlačenia pri spojovaní a hrúbku povlaku, čím sa zabezpečí, že každá dávka spĺňa inžinierske špecifikácie.
Stratégia zabezpečovania dodávok: Hodnotenie dodávateľov vyražovaných dielov
Výber partnera pre vyražovanie automobilových konektorov a svoriek si vyžaduje presahovanie hraníc ceny za kus. Nákupné tímy musia vyhodnotiť „rozsah schopností“ dodávateľa. Kľúčové ukazovatele zahŕňajú nosnosť lisu a rýchlosť zdvihu, ale aj schopnosť podporovať návrh s ohľadom na výrobnosť (DFM). Schopný dodávateľ by mal ponúkať podporu simulácií, aby predpovedal ztenšovanie materiálu a pruženie ešte pred výrobou tvrdých nástrojov.
Pre projekty vyžadujúce prechod od vývoja po hromadnú výrobu je kľúčová schopnosť rýchlej reakcie. Výrobcovia ako Shaoyi Metal Technology sa špecializujú na premostenie tohto medzera, ponúkajúc komplexné riešenia pre automobilové kovanie, ktoré sa pohybujú od rýchleho prototypovania po vysokozdružnú výrobu. S certifikáciou IATF 16949 a možnosťami lisov až do 600 ton dokážu dodávať kritické komponenty ako riadiace ramená a podvozky, a to v súlade so štandardmi globálnych OEM. Posúdenie schopnosti dodávateľa škálovať – od 50 prototypov po milióny dielov – zabezpečuje nepretržený dodávateľský reťazec počas spustenia výroby vozidiel.
Nakoniec ideálny partner ponúka pridružené služby ako vlastná výroba nástrojov, plámovanie z cievky a overmolding. Táto vertikálna integrácia skracuje dodávacie lehoty a centralizuje zodpovednosť za kvalitu, čo je kľúčový faktor pri riadení komplexnej logistiky montáže automobilov.
Záver
Ponáranie automobilových konektorov a svoriek je oblasť, v ktorej sa stretáva vedná o materiáloch s presným inžinierstvom. Spoľahlivosť moderných vozidiel – od snímačov autonómneho riadenia až po vysokonapäťové pohonné systémy EV – závisí od integrity týchto ponáraných komponentov. Porozumením jemným rozdielom v postupnom spracovaní v dies, voľbe zliatín a prísnej validácii podľa USCAR môžu inžinieri zabezpečiť, že ich návrhy prežijú najnáročnejšie podmienky na cestách. Úspech spočíva v spolupráci s certifikovanými dodávateľmi, ktorí každý mikrón považujú za kritický ukazovateľ výkonu.
Často kladené otázky
1. Aký je rozdiel medzi ponáranými a obrábanými svorkami?
Ponárané svorky sú tvorené z nepretržitého pásu kovu pomocou formy, čo ich robí ideálnymi pre vysoké objemy, nákladovo efektívnu výrobu s vysokou opakovateľnosťou. Obrábané svorky sú rezané z masívneho materiálu, čo ponúka vyššiu trvanlivosť a hustotu prúdu, ale za výrazne vyšších nákladov a pomalšej rýchlosťou výroby.
2. Prečo sa v automobilových konektoroch používa meď s berýliom (BeCu)?
Meď s berýliom sa vyberá pre jej vynikajúcu pevnosť a odolnosť voči uvoľňovaniu napätia, najmä pri vysokých teplotách. Udržiava svoju „pružnú“ silu v priebehu času, čo zabezpečuje tesné spojenie konektora aj po rokoch vibrácií a tepelného zaťaženia, čo je kritické pre bezpečnostné systémy.
3. Ako ovplyvňuje štandard USCAR-2 návrh konektorov?
Štandard USCAR-2 stanovuje skúšobné protokoly pre výkon, vrátane odolnosti voči vibráciám, tepelnému šoku a vlhkosti. Návrh konektora musí prejsť týmito konkrétnymi „triedami“ (napr. V1, S1), aby bol schválený na použitie v motorových vozidlách v Severnej Amerike, čo ovplyvňuje geometriu, voľbu materiálu a uzamykacie mechanizmy.