 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Ponsen van auto-connectoren en aansluitpunten: Precisie-engineering
TL;DR
Het stansen van automotive verbindingsaansluitingen is een zeer nauwkeurig productieproces dat gebruikmaakt van progressieve matrijstechnologie om metalen banden te transformeren in complexe, geleidende onderdelen met toleranties op micronniveau. Dit proces is sterk afhankelijk van de juiste keuze van koperlegeringen—zoals messing, fosforbrons of berylliumkoper—om signaalintegriteit te garanderen onder de zware omstandigheden van trillingen en thermische wisselingen in moderne voertuigen. Fabrikanten moeten zich strikt houden aan strenge normen zoals USCAR-2 en IATF 16949 om de prestaties te valideren. Voor ingenieurs en inkoopspecialisten is succes afhankelijk van het balanceren van materiaaleigenschappen met ontwerpgeometrieën zoals press-passen en het waarborgen dat leveranciers beschikken over robuuste inline visie-inspectiecapaciteiten.
Het vormgeven van de verbinding: het stansprocesecosysteem
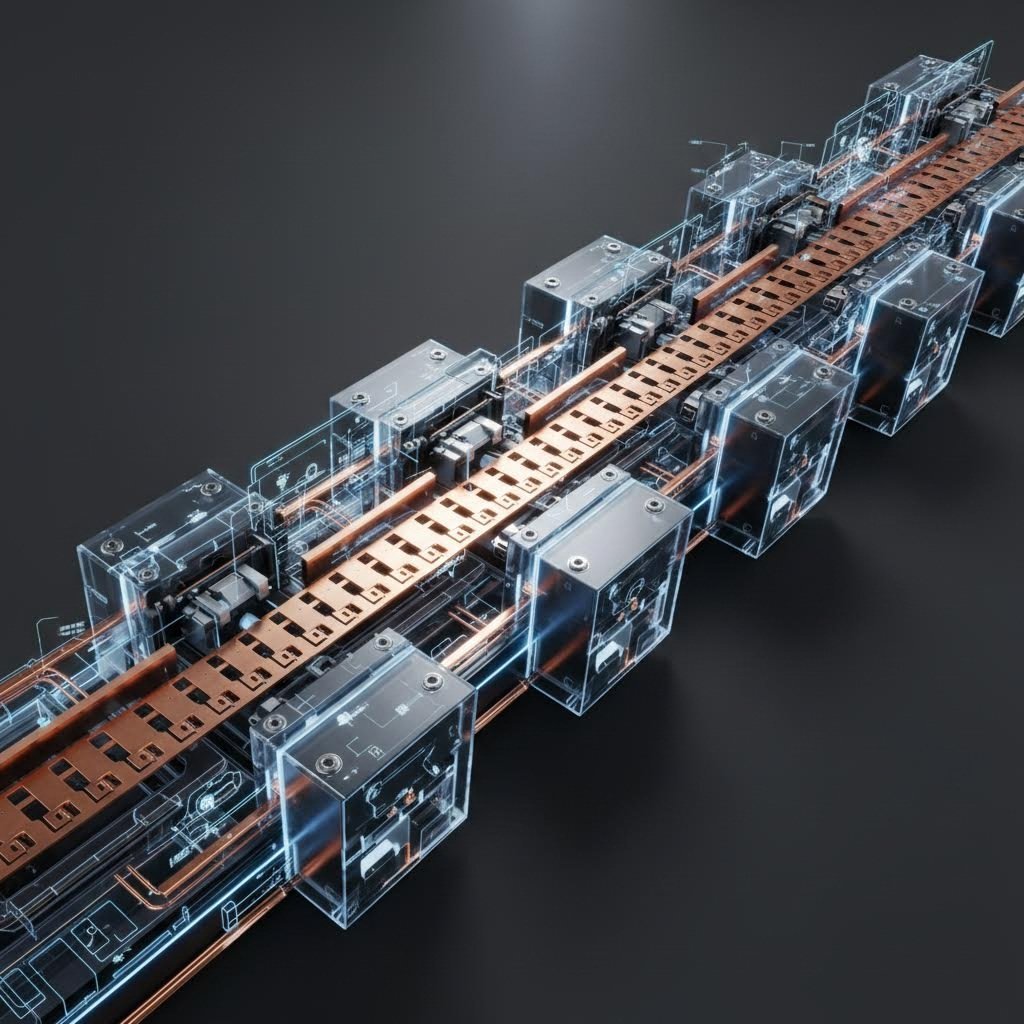
De productie van auto-aansluitingen gaat ver uit boven eenvoudig metaalvormen. Het is een ecosystem gericht op snelslagprogressief stansen , een methode waarbij een continu metalen strip door een reeks stations wordt gevoerd. Elk station voert een specifieke bewerking uit—ponsen, coining, buigen of schaven—voordat het onderdeel doorgaat naar het volgende station. Dit maakt massaproductie van complexe geometrieën mogelijk met snelheden die vaak meer dan 1.000 slagen per minuut overschrijden, wat noodzakelijk is om te voldoen aan de hoge volumes die worden gevraagd door autofabrikanten.
Geavanceerde fabrikanten integreren "In-Die Assembly"-technologieën, waarbij hulpcomponenten zoals schroeven of contacten direct tijdens de stansfase worden ingebracht. Deze consolidatie vermindert nabewerking en verbetert tolerantie-opstapeling. Volgens brancheleiders zoals KS Tooling , strekt de werkstroom zich uit tot buiten de pers, waarbij stansvaak direct wordt gekoppeld aan plateren, gieten en assemblagefasen om een naadloze productielijn te creëren. Deze integratie is cruciaal voor het behoud van de structurele integriteit van delicate aansluitingen.
Voor automatisering in hoge volumes worden componenten doorgaans 'reel-to-reel' geproduceerd in plaats van als losse onderdelen. Dit formaat stelt geautomatiseerde assemblagemachines stroomafwaarts in staat terminals met hoge snelheid in connectorbehuizingen te plaatsen. Om productie zonder fouten in deze high-speed omgeving te garanderen, maken toonaangevende leveranciers zoals Wiegel gebruik van geavanceerde visuele inspectiesystemen. Deze camera's monitoren elke slag, controleren kritieke afmetingen en detecteren in real-time afwijkingen, wat onontbeerlijk is voor veiligheidskritische automotive toepassingen.
Materiaalkunde: Legeringen voor extreme automotive omgevingen
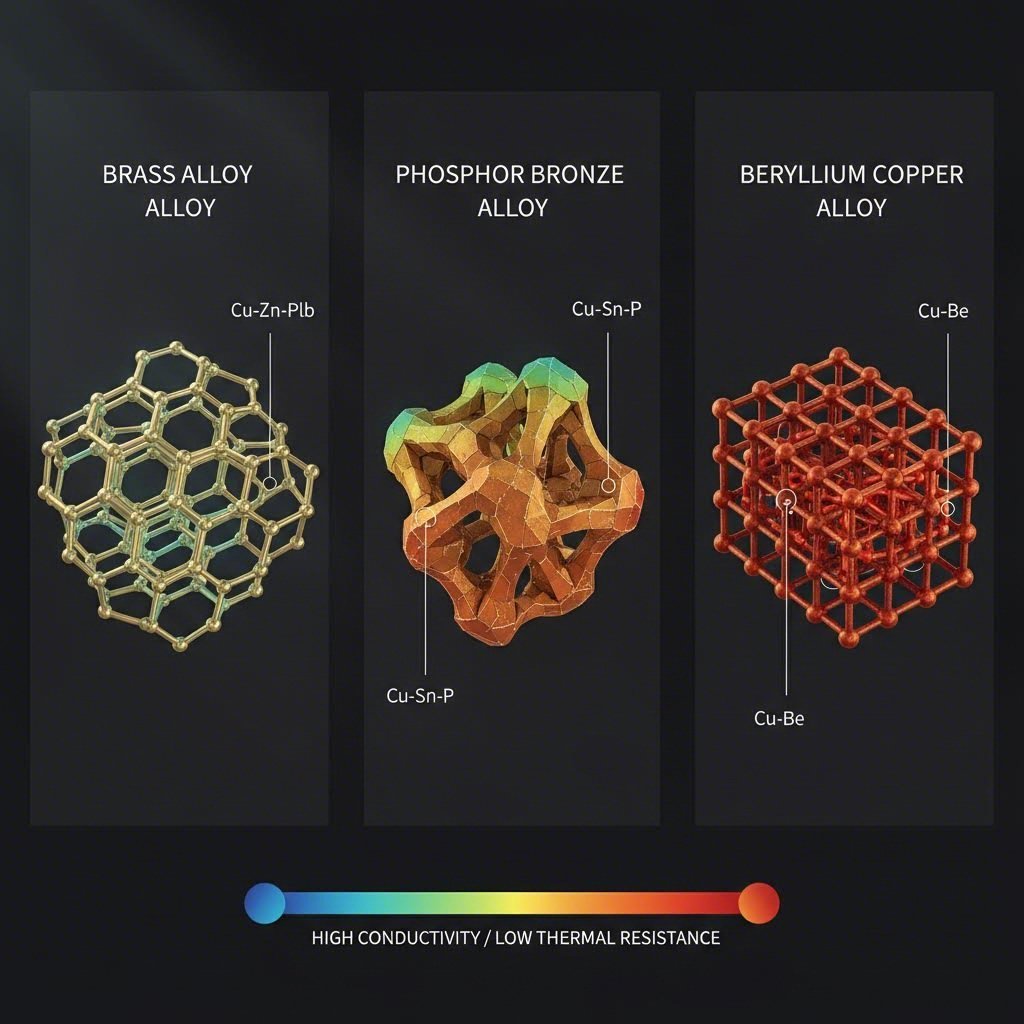
Het kiezen van het juiste basismateriaal is de ingenieursbouwsteen voor elke automotiveconnector. Het materiaal moet een balans bieden tussen elektrische geleidbaarheid en mechanische eigenschappen zoals vloeigrens en weerstand tegen spanningsrelaxatie, met name gezien de hoge temperaturen onder de motorkap. De keuze van de legering bepaalt in hoeverre de terminal gedurende de levensduur van het voertuig contactdruk kan behouden.
| Materiaalklasse | Veelvoorkomende legering | Prestatiekenmerken | Typische toepassing |
|---|---|---|---|
| Messing | C26000 (Patroonmessing) | Hoge geleidbaarheid (28% IACS), matige sterkte, lage kosten. Gevoelig voor spanningsrelaxatie boven 110°C. | Standaardconnectoren voor in de cabine, niet-kritische signaaloverdracht. |
| Fosforbrons | C51000 / C52100 | Superieure vermoeiingsweerstand en veereigenschappen in vergelijking met messing. Stabiel tot ca. 130°C. | Sensoren, schakelaars en terminals die een hogere duurzaamheid bij veelvuldig schakelen vereisen. |
| Berylliumkoper | C17200 (BeCu) | Hoogste sterkte en weerstand tegen relaxatie. Uitstekend geschikt voor hoge trillingen en temperaturen tot 200°C. | EV-batterijsystemen, geminiaturiseerde ADAS-connectoren, motorregelunits. |
Naast de basislegering speelt oppervlakte-engineering een cruciale rol. Beplassen voorkomt oxidatie en "frettingcorrosie"—microbewegingen veroorzaakt door trillingen die het contactpunt kunnen isoleren. Hoewel tinbeplassen standaard is voor algemeen gebruik, zijn goud of zilver vereist voor hoogspannings-EV-toepassingen of laagenergetische sensordata waar signaalzuiverheid van groot belang is. Fabrikanten zoals KS Terminals benadrukken dat de juiste combinatie van basismateriaal en beplating essentieel is om zoutnevel- en thermoschockvalidatietests te doorstaan.
Kritieke geometrieën en ontwerpkenmerken
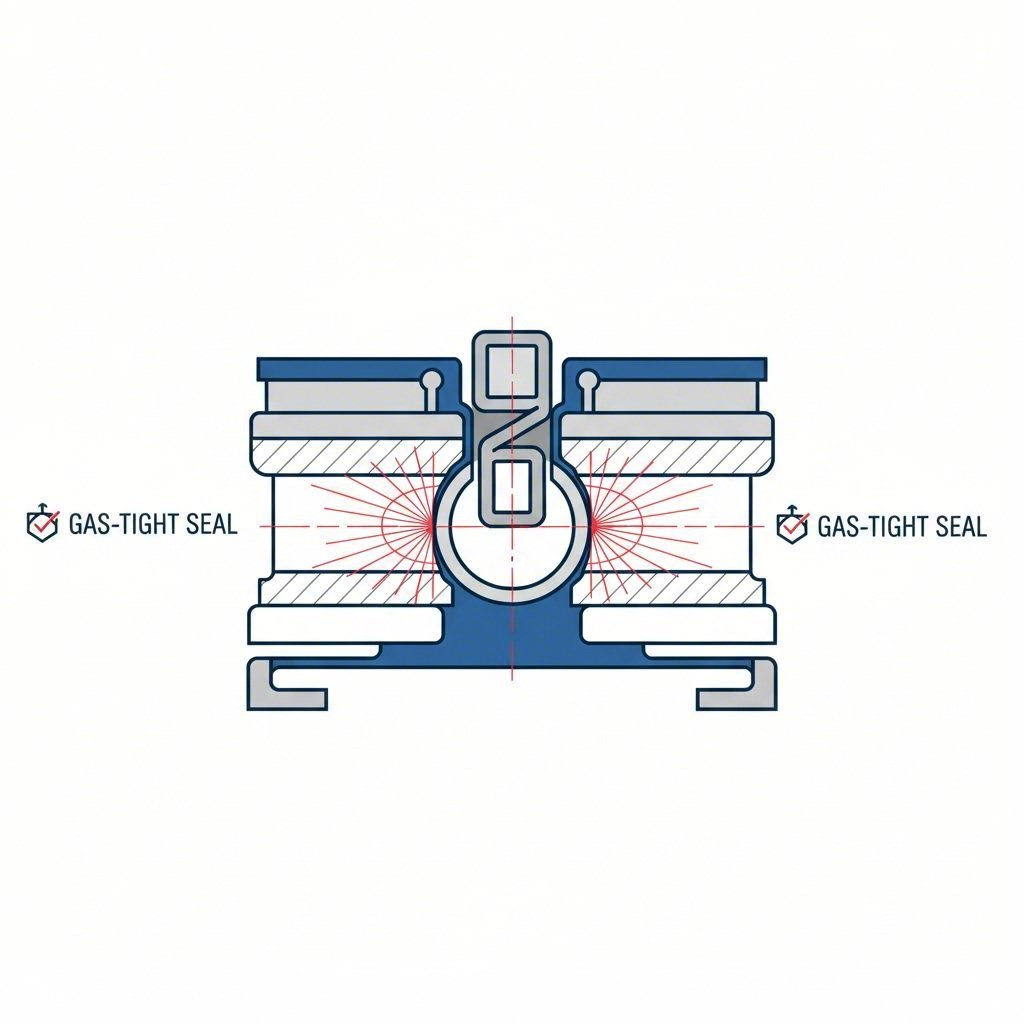
De geometrie van een gestanst aansluitstuk is functioneel, niet louter structureel. Moderne automotiveontwerpen maken in toenemende mate gebruik van Press-Fit (Compliant Pin) technologie . Dit "Eye of the Needle"-ontwerp maakt het mogelijk de aansluiting in een printplaat te plaatsen zonder solderen. Het elastische gedeelte wordt tijdens het invoegen veerkrachtig samengeperst, waardoor een gasdichte verbinding ontstaat, wat de thermische belasting van solderen elimineert en een robuuste verbinding oplevert die bestand is tegen significante trillingen.
Ontwerpers moeten ook onderscheid maken tussen afgedichte en niet-afgedichte systemen. Connectoren die zich in de motorruimte of wiellanden bevinden, vereisen IP67- of IP69K-classificaties, wat terminals vereist met specifieke retentie-elementen voor siliconenafdichtingen. Daarentegen worden voor elektronica in de cabine vaak niet-afgedichte ontwerpen gebruikt om ruimte en kosten te besparen. Technologieën zoals "skiving" worden gebruikt om de contactinterface nauwkeurig te vormen, waarbij materiaal wordt verwijderd om verse metaal-op-metaal-contactzones te creëren die de elektrische stroom optimaliseren. TE Connectivity merkt op dat gestanste en gevormde contacten vaak een kosteneffectief alternatief bieden voor gesneden massieve contacten bij grote volumes bedradingstoepassingen, zonder in te boeten aan prestaties.
Normen en validatie: het kader van de USCAR en de IATF
In de automobielsector wordt precisie gevalideerd door middel van strenge wereldwijde normen. De USCAR-2 de specificatie is de Noord-Amerikaanse benchmark voor het testen van elektrische aansluitingssystemen voor auto's. Het classificeert connectoren op basis van prestatieniveaus, zoals trillingsklassen (V1 voor chassis, V2 voor motor) en afdichtingsklassen (S1 voor niet-afdicht, S3 voor hogedrukspray). Europese OEM's verwijzen vaak naar de LV 214-norm, die vergelijkbaar strikte eisen stelt aan de controle van de krimpkracht en de contactfysica.
Voor het productieproces zelf, IATF 16949 de certificering is verplicht. Deze kwaliteitsmanagementnorm zorgt ervoor dat de stampleverancier over een strenge risicobeheersing (FMEA) en procescontroleplannen beschikt. De validatie is niet alleen het laatste deel, maar vereist dat de hele traceerbaarheidsketen wordt gedocumenteerd. Leveranciers moeten vaak interne doorsnedeanalyses uitvoeren om de krimpcompressieverhoudingen en de bekledingdikte te verifiëren, zodat elke partij aan de technische specificaties voldoet.
Aankoopstrategie: beoordeling van de stempelleveranciers
Het selecteren van een partner voor het stempelen van auto-aansluitingen en -terminals vereist dat er verder wordt gekeken dan de prijs per onderdeel. De aanbestedingsteams moeten de "capaciteitsschaal" van een leverancier beoordelen. Belangrijkste indicatoren zijn onder meer de perscapaciteit en slagsnelheid, maar ook de mogelijkheid om Design for Manufacturability (DFM) te ondersteunen. Een bekwame leverancier moet simulatieondersteuning bieden om dunner worden en terugkeren van materiaal te voorspellen voordat harde gereedschappen worden gebouwd.
Voor projecten die een overgang van ontwikkeling naar massaproductie vereisen, is behendigheid van cruciaal belang. Fabrikanten zoals Shaoyi Metal Technology de Commissie heeft in haar advies van 15 juni 2002 een voorstel ingediend voor een richtlijn betreffende de toepassing van de richtlijnen inzake de bescherming van de gezondheid en de gezondheid van werknemers in verband met de toepassing van de richtlijnen inzake de bescherming van de gezondheid en de gezondheid van werknemers. Met IATF 16949-certificering en perscapaciteit tot 600 ton kunnen ze kritieke componenten leveren zoals besturingsarmen en subframes, terwijl ze voldoen aan wereldwijde OEM-normen. Het beoordelen van het vermogen van een leverancier om te scalen van 50 prototypes naar miljoenen onderdelen zorgt ervoor dat de toeleveringsketen ononderbroken blijft tijdens de lancering van het voertuig.
Uiteindelijk biedt de ideale partner diensten met toegevoegde waarde, zoals het bouwen van eigen gereedschappen, het overspelen van rollen en het overvormen. Deze verticale integratie vermindert de levertijden en centraaliseert de verantwoordelijkheid voor kwaliteit, een cruciale factor bij het beheren van de complexe logistiek van de automobielmontage.
Conclusie
Stempelen van automobielconnectoren en -terminals is een discipline waarin materiaalwetenschappen samenkomen met precisie-techniek. De betrouwbaarheid van moderne voertuigenvan autonome rijsensoren tot hoogspannings-EV-aandrijflijnenhangt af van de integriteit van deze gestempelde onderdelen. Door de nuances van progressieve matrasverwerking, legeringsselectie en rigoureuze USCAR-validatie te begrijpen, kunnen ingenieurs ervoor zorgen dat hun ontwerpen de zwaarste omstandigheden van de weg overleven. Succes ligt in samenwerking met gecertificeerde leveranciers die elke micron als een kritische prestatiemeter behandelen.
Veelgestelde vragen
1. de Wat is het verschil tussen gestempelde en bewerkte terminals?
Stamped terminals worden gevormd uit een continue strip met een matras, waardoor ze ideaal zijn voor een grote hoeveelheid, kosteneffectieve productie met een hoge herhaalbaarheid. De bewerkte terminals worden gesneden uit vaste grondstoffen, waardoor ze een hogere duurzaamheid en stroomdichtheid bieden, maar tegen een aanzienlijk hogere kosten en een langzamer productiesnelheid.
2. Het is een onmogelijke zaak. Waarom wordt berylliumkoper (BeCu) gebruikt in autoaansluitingen?
Berylliumkopper wordt gekozen vanwege zijn uitzonderlijke sterkte en weerstand tegen stressrelaxatie, met name bij hoge temperaturen. Het behoudt zijn "veer" kracht in de loop van de tijd, waardoor de connector strak blijft, zelfs na jaren van trillingen en thermische cyclussen, wat van cruciaal belang is voor veiligheidssystemen.
3. Het is een onmogelijke zaak. Hoe werkt het USCAR-2-concept?
USCAR-2 bepaalt de testprotocollen voor prestaties, inclusief weerstand tegen trillingen, temperatuurschok en vochtigheid. Een connector moet deze specifieke "klassen" (bijv. V1, S1) doorstaan om goedgekeurd te worden voor gebruik in Noord-Amerikaanse voertuigen, wat invloed heeft op de geometrie, materiaalkeuze en vergrendelingsmechanismen.