 Wij zijn aanwezig op Automechanika Frankfurt 2026 — 8 september | Hal 4.2, Stand M31 —
 EN


Hoe snijdt u metaal zonder de rand te beschadigen of letsel te riskeren
Hoe u metaal kunt snijden, afhankelijk van het materiaal en het soort snede
Als u zich afvraagt hoe snijdt u metaal zonder de rand te beschadigen , begin met één idee: er is geen enkel gereedschap dat geschikt is voor elke taak. Het beste resultaat hangt af van vijf variabelen: het type metaal, de dikte, de vorm, de gewenste kwaliteit van de snijkant en de gereedschappen die u veilig kunt gebruiken.
Wat beïnvloedt de beste manier om metaal te snijden
De beste manier om metaal te snijden verandert omdat metalen zich anders gedragen onder invloed van hitte, druk en slijtage. MSC legt uit dat ferro-metalen een ijzerbasis of een aanzienlijk ijzergehalte bevatten, waardoor deze groep koolstofstaal en roestvrij staal omvat. Niet-ferro-metalen, zoals aluminium, bevatten dit niet. Dit is van belang omdat spaanvorming, warmte en gereedschapsinteractie per materiaal verschillen.
- Metaalsoort: Ferro- en niet-ferro-metalen vereisen vaak verschillende bladen, wielen of snijsnelheden.
- Dikte: Dunne plaat wordt heel anders gesneden dan dik materiaal. Dunne plaat betekent meestal lichtgewicht materiaal dat kan trillen of vervormen. Dik materiaal verwijst naar staven, platen of constructiedelen die robuustere methodes vereisen.
- Vorm: Een vlakke plaat, buis, staaf of hoekijzer ondersteunt de snede niet op dezelfde manier.
- Snijkwaliteit: Een ruwe snede is snel en functioneel, maar kan splinters of een ruwere rand achterlaten. Een afwerkende snede richt zich op een schonere, nauwkeurigere rand met minder nabewerking.
- Toegang voor gereedschap: Wat in een werkplaats metaal kan snijden, is mogelijk niet praktisch in een garage of op een oprit.
Een snelle oplossing voor de meeste thuistoepassingen
Het veiligste uitgangspunt voor de meeste thuiswerkzaamheden waarbij metaal wordt gesneden, is om eerst het gereedschap aan te passen aan het materiaal en de dikte, en vervolgens te kiezen tussen een snelle ruwe snede of een schonere afwerkende snede.
Voor veel doe-het-zelfklussen komt het snijden van metaal neer op het gebruik van handzagen, knipschaar of een slijpmachine met de juiste accessoire. Voor grotere of dikker staal Service Steel merkt op dat veelgebruikte methoden uitbreiden tot zagen, plasma-, waterstraal-, laser- en vlamsnijden, waarbij elke methode wordt gekozen op basis van de dikte en de vereiste toleranties. Als u een schijf of blad gebruikt, controleer dan de toepassings- en bedrijfsbeperkingsaanbevelingen van de fabrikant, en vertrouw niet op gissingen. Weiler raadt specifiek aan om de toerentalclassificatie van de schijf aan te passen aan het gereedschap en het juiste type schijf te gebruiken voor het gereedschap en de beschermkap. Daar beginnen goede sneden, en daar beginnen veilige sneden ook.
Veilige metaalsnijding van begin tot eind
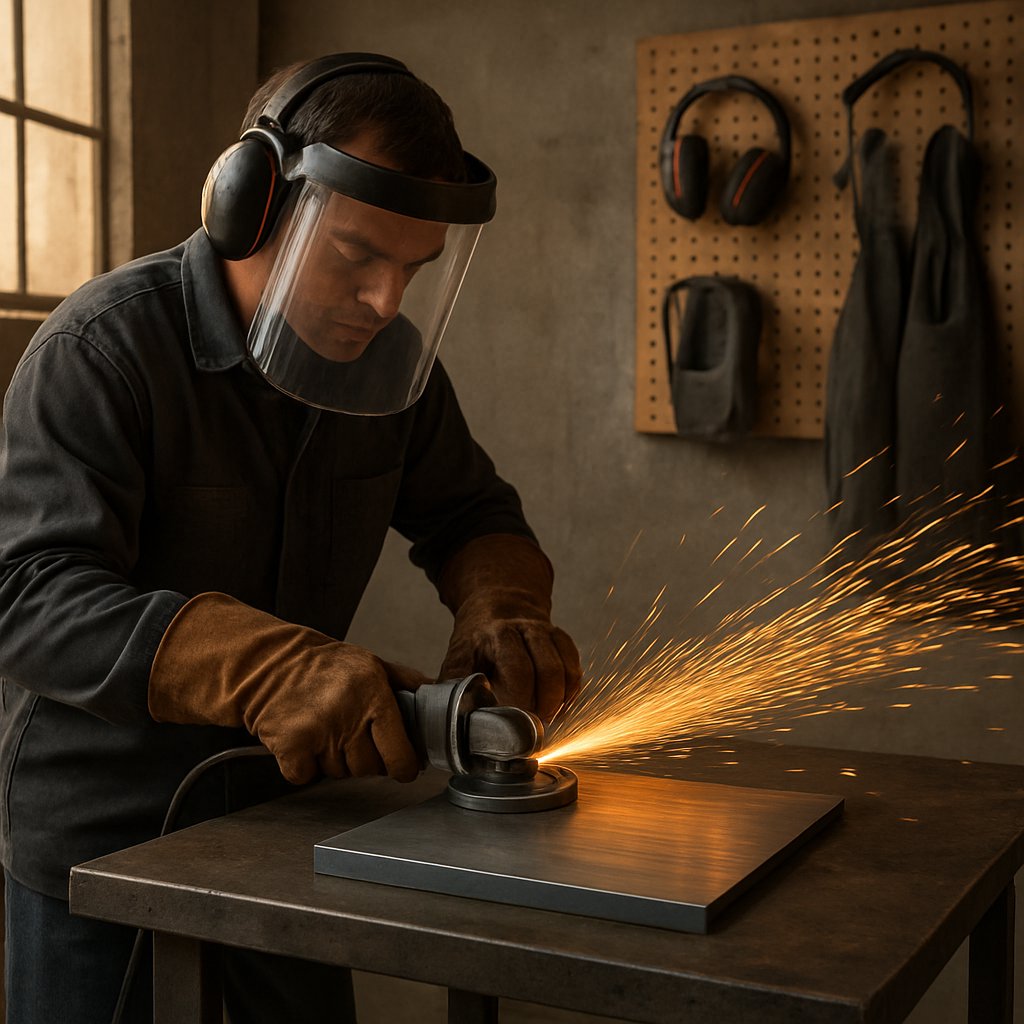
Goede resultaten beginnen nog voordat de eerste vonk of spaan ontstaat. Dun plaatmateriaal dat met een knipschaar wordt gesneden, levert scherpe snijkanten op. Het snijden van metaal met een zaag kan spaanverstrooiing en terugslag veroorzaken als het materiaal verschuift. Slijpende afschermingswielen veroorzaken vonken, warmte en het risico op wielbreuk. Aangezien elke methode een ander risicoprofiel heeft, moet uw veiligheidsopstelling afgestemd zijn op het gereedschap, de toebehoren en het metaal.
Veiligheid vóór het snijden begint
Een paar controles voorkomen de meeste fouten van beginners. Weilers veiligheidsrichtlijnen benadrukken het gebruik van de juiste afscherming voor snijden (niet een slijpafscherming) bij het gebruik van afschermingswielen op hoekschuurmachines. Dezelfde richtlijnen stellen dat de snelheidsclassificatie van het wiel gelijk moet zijn aan of hoger moet zijn dan de werksnelheid van het gereedschap, beschadigde wielen moeten worden vervangen, en dat afschermingswielen nooit mogen worden gebogen voor rondsneden of gebruikt mogen worden voor slijpen. De UConn-richtlijn voor zagen herhaalt hetzelfde principe voor zagen: controleer het zaagblad, houd de afscherming op zijn plaats en dwing de snit niet.
- PPE: Draag veiligheidsbril en gezichtsbescherming, gehoorbescherming, handschoenen, stevige schoeisel en goed zittende kleding. Bij werk met veel vonken is mogelijk ook vuurbestendige kleding of een lederen schort vereist.
- Werkstukopspanning: Klem of span het stuk vast zodat het niet kan buigen, draaien of rollen. Buizen moeten worden geblokkeerd en de snede moet open blijven zodat de zaagblad of schijf niet vastloopt.
- Vonkenbeheersing: Verwijder papier, oplosmiddelen, doeken, zaagsel en brandstof uit de omgeving. OSHA-regels voor heet werk behandel nabijgelegen brandbare materialen als een ernstig brandgevaar en zorg ervoor dat ze worden verplaatst of afgeschermd.
- Ventilatie: Snijd niet in slecht geventileerde binnengebieden, greppels of ruimten met beperkte toegang zonder voldoende luchtcirculatie. Sommige snijoperaties en materialen vereisen mechanische ventilatie.
- Hoorsuiker: Zagen en slijpmachines zijn zo lawaaiig dat oordopjes of oorkappen standaard moeten worden gebruikt, niet optioneel.
- Hanteer heet metaal: Verse sneden veroorzaken hete splinters en hete uiteinden. Laat het onderdeel afkoelen, isoleer het of waarschuw duidelijk anderen voordat u het aanraakt.
- Identificeer het metaal en controleer of het blad of de schijf is gelabeld voor dat materiaal en gereedschap.
- Inspecteer het gereedschap, de beveiligingskap, het zijhandvat, de kabel of accu en het verbruiksartikel op scheuren, ontbrekende tanden, vervorming of slijtage.
- Verwijder brandbare materialen, richt de vonkenrichting in en zorg voor voldoende ventilatie.
- Steun en klemp het werkstuk zodanig dat de snede niet dichtklapt, vastloopt of tijdens het snijden rolt.
- Controleer uw houding en greep, start het gereedschap vervolgens in een gecontroleerde positie voordat u contact maakt met het metaal.
Gevaren tijdens en na het snijden
De meeste problemen ontstaan zodra het hulpmiddel het metaal raakt. Terugslag treedt op wanneer een blad of schijf vastloopt, draait of een verkeerde zone raakt. UConn waarschuwt dat het bovenste kwart van een doorslijpschijf bijzonder gevoelig is voor terugslag, en slechte klemping verergert dit omdat het werkstuk kan verschuiven in de snede. Schijf- of bladbreuk kan optreden door zijdelingse druk, beschadiging, verkeerd gebruik, overspeed of dwingen van het gereedschap in plaats van het laten snijden.
Let tijdens het snijden van metaal met een zaag letten op trillingen, toenemende vibratie of de waarschuwing die verborgen zit in de zoekterm "als het toerental van de zaag daalt tijdens het snijden". Deze snelheidsdaling is geen teken om harder te duwen. Stop en controleer de voedingsdruk, de staat van het zaagblad, de ondersteuning en of het hulpmiddel geschikt is voor het betreffende materiaal.
Als u zich afvraagt "wat zijn de vonken bij het snijden van metaal", behandel ze dan als hete deeltjes met reëel ontstekingspotentieel, niet als onschuldig licht. Vliegende spaanders kunnen oogletsel veroorzaken en hete buren kunnen tegelijkertijd snijden en branden. Warmteopbouw kan ook de rand verkleuren en het stuk gevaarlijker maken om veilig te hanteren. Voor lezers die zoeken naar "welk metaal kan niet worden gesneden met een haakse slijper of een reciprocagezaag", geldt de veiligste regel eenvoudigweg: snijd geen metaal waarvoor het zaagblad of de slijpschijf niet is goedgekeurd, en wees extra voorzichtig bij hardere speciale legeringen die oververhitten of de gewone hulpmiddelen kunnen glazeren.
Een veilige snede is een gecontroleerde reeks stappen, geen gelukkige doorgang. Dezelfde logica wordt omgezet in een reproduceerbaar werkvloeibaar proces op het werkbankje, in de garage of bij de zaagtafel.
Een stapsgewijs metaalzaagproces voor beginners
De meeste beginners hebben geen andere routine nodig voor elk gereedschap. Ze hebben één reproduceerbaar proces nodig. Als uw eerste gedachte is: ‘Hoe zaag ik metaal zonder materiaal te verspillen of een ruwe snijkant te veroorzaken?’, volg dan altijd dezelfde volgorde: identificeer het metaal, plan de snede, beveilig het werkstuk, kies de juiste toebehoren en reinig tenslotte de snijkant. Deze aanpak werkt ongeacht of u metaal zaagt met een zaag, knipschaar of slijpschijf.
De instelling is belangrijker dan veel mensen verwachten. Weiler merkt op dat dunne slijpschijven minder materiaal verwijderen, de precisie kunnen verbeteren en minder warmte genereren. Cold Saw Shop onderstreept ook een eenvoudige waarheid: onverenigbare apparatuur kan leiden tot thermische schade, vervorming, verspilling van materiaal en een slechte oppervlakteafwerking. Dus als u zich afvraagt hoe u metaal schoon kunt snijden, begin dan met het plannen als onderdeel van het snijproces te beschouwen, niet als een vertraging ervoor.
De universele metaalsnijworkflow
- Identificeer het metaal. Bepaal of u een ferro-metallisch metaal zoals staal of een niet-ferro-metallisch metaal zoals aluminium snijdt. Het soort materiaal beïnvloedt de keuze van de zaagbladen en schijven.
- Kies het snijtype. Bepaal of u een rechte snede, een boog, een snelle ruwe snede of een nettere afwerkingsnede nodig hebt.
- Meet en markeer zorgvuldig. Gebruik een duidelijke lijn en markeer de afvalzijde, zodat u weet waar de hulpstukken moeten volgen.
- Steun en bevestig het werkstuk. Stabiele ondersteuning vermindert trillingen, voorkomt dat ronde profielen gaan rollen en helpt binding te voorkomen.
- Selecteer het juiste blad of de juiste schijf. Kies het accessoire dat geschikt is voor zowel de machine als het metaal. Cold Saw Shop onderscheidt ferro-bladen voor staal en roestvrij staal van niet-ferro-bladen voor aluminium en messing. Bij slijpend snijden beïnvloeden ook het type en de dikte van de schijf de controle en de afwerking.
- Begin de snit voorzichtig. Laat het blad of de schijf eerst een baan vormen voordat u de aanvoerdruk verhoogt.
- Behoud een stabiele bediening. Blijf op de lijn en laat de machine het werk doen. Als de machine trilt, sterk vertraagt of afwijkt, stop dan en corrigeer de instelling.
- Laat het materiaal indien nodig afkoelen. Hitte beïnvloedt zowel de veiligheid bij het hanteren als de kwaliteit van de snijkant.
- Verwijder de snijkant. Het onderdeel is pas echt klaar wanneer scherpe buren zijn verwijderd. In het aluminiumafwerkproces, Winsen omvat ontbramen en schoonmaken als standaard eindbewerking.
Van meten naar ontbramen
Het antwoord op de vraag hoe je metaal schoon kunt snijden is meestal niet meer kracht, maar betere markering, betere ondersteuning en het juiste slijp- of snijgereedschap. Een licht verkeerde markering leidt later tot een slechte pasvorm. Een losstaand werkstuk kan trillen en de snijlijn verstoren. Een ongeschikt blad of schijf kan meer warmte en meer nabewerking veroorzaken. Voor iedereen die thuis leert hoe je metaal moet snijden, zijn deze kleine instellingen vaak belangrijker dan het brute vermogen van het gereedschap.
- Het gereedschap dwingen in plaats van het laten snijden.
- Het gebruik van het verkeerde blad of de verkeerde schijf voor het betreffende metaal.
- Te snel beginnen en van de snijlijn af springen.
- Klemmen overslaan en proberen het stuk met de hand vast te houden.
- Warmteopbouw negeren en de snijkant te snel aanraken.
- Ontbramen overslaan nadat de snede is voltooid.
Als u zich afvraagt hoe u metaal kunt snijden met minder fouten, bewaar dan deze werkwijze en herhaal deze totdat het vanzelf gaat. De volgorde blijft vertrouwd, zelfs als de tool verandert, en dat is precies waar de keuze van de tool begint de eindresultaten te beïnvloeden.
De juiste tool kiezen voor de gewenste snede
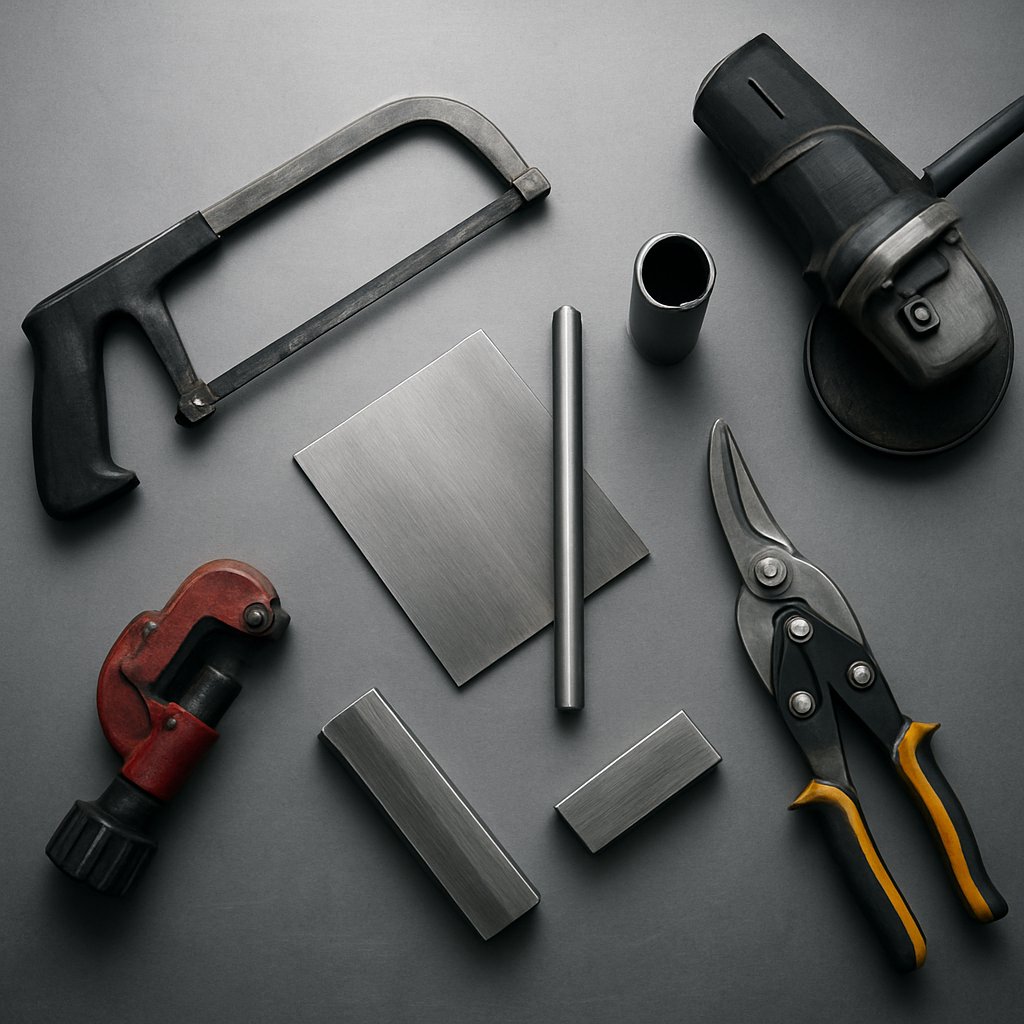
Op dit moment verschuift de vraag van proces naar passendheid. Een goede werkwijze helpt telkens weer, maar de tool bepaalt nog steeds hoe snel de snede wordt uitgevoerd, hoe netjes de rand eruitziet en hoeveel controle u behoudt. Daarom is er geen enkele ‘beste’ tool voor het snijden van metaal. Van de vele tools voor het snijden van metaal lost elke tool een ander probleem op.
Grassroots Motorsports benadrukt dat luchtvaartscharen het beste zijn voor het afsnijden van dunne plaatranden, handzaagslijpers goed werken op klein profielmateriaal, hoekschijfmachines snel werk maken van medium-dik metaal, en bandschijfmachines uitblinken bij buizen en nauwkeurige vormen. Een Johnson Tools-gids voegt een nuttig contrast toe: oscillatiegereedschappen zijn beter geschikt voor nauwe ruimtes en vlakke sneden, cirkelzagen zijn sterk bij lange rechte sneden, en heen-en-weergaande zagen zijn sneller bij grove sloopwerkzaamheden.
Hoe het gereedschap aan de snede aan te passen
Denk eerst aan vier dingen: dikte, vorm van de lijn, toegankelijkheid en afwerking. Dunne plaat wordt vaak het beste bewerkt met lichtere handgereedschappen voor metaalbewerking, zoals knipschaar. Buizen en staafmateriaal profiteren meestal van zagen. Slijpgereedschappen zijn sneller, maar vaak ten koste van de afwerkkwaliteit. Als u het beste gereedschap wilt kiezen om metaal te snijden, begin dan met de gewenste snede, niet met het gereedschap dat u al in bezit hebt.
| Gereedschap | Beste Gebruiksscenario | Recht of gebogen | Randkwaliteit | Snelheid | Vonkenproductie | Controle | Leercurve |
|---|---|---|---|---|---|---|---|
| Snippers | Afknippen van randen van dunne plaat | Rechte en zachte bochten | Schoon bij dunne plaat bij het afsnijden van smalle afvalstrook | Snel bij materiaal met lage dikte | Geen | Hoog | Laag |
| Zwaardzaag | Kleine buizen en klein profiel | Voornamelijk recht | Redelijk tot goed | Traag | Geen | Hoog | Laag |
| Hoekgrinder | Mediumdik metaal en snelle grove sneden | Rechte en grote-boogcurven | Ruwer, vaak meer nabewerking | Snel | Hoog | Gemiddeld | Gemiddeld |
| Bandzaag | Horizontaal voor buis, verticaal voor nauwkeurige vormen | Rechte of gevormde sneden, afhankelijk van het zaagtype | Schoon en nauwkeurig | Gemiddeld tot snel | Minimaal | Hoog | Gemiddeld |
| Cirkelzaag met de juiste zaagblad | Lange rechte sneden in plaat- of stafmateriaal | Recht | Goed bij lange lopende sneden | Snel | Varieert per zaagblad en instelling | Gemiddeld | Gemiddeld |
| Wisselzaag | Pijpen, constructie, sloopsneden | Ruwe uitsparingen in plaats van fijne bochten | Kartelig tot ruw | Snel | Lager dan snijden met een slijpsteen | Middelmatig tot laag | Laag tot gemiddeld |
| Oscillerend gereedschap | Afgestemde sneden, hoeken, kleine buizen, schroeven, dunne platen | Korte rechte sneden en detailwerk | Schoon voor nauwkeurige kleine sneden | Traag | Laag | Hoog | Laag tot gemiddeld |
| Rotatiegereedschap of slijpmachine | Klein werk met afscheidschijven en toegang tot moeilijk bereikbare plekken | Rechte en grote-boogcurven | Matig | Middelmatig op lichtere secties | Hoog bij gebruik van slijpschijven | Gemiddeld | Gemiddeld |
Een detail uit Grassroots Motorsports is gemakkelijk te missen, maar zeer nuttig: luchtvaartknipschaar is ontworpen om maximaal 1/4 inch van een paneelrand af te knippen, en een freesmachine met een slijpschijf is het meest comfortabel bij materiaal tot ongeveer 3/16 inch, voordat het snijden merkbaar vertraagt. Deze beperkingen helpen u voorkomen dat u per ongeluk een gereedschap kiest om metaal te snijden dat vanaf het begin tegen de taak ingaat.
Rechte sneden – bochten – dunne en dikke materialen
- Schoonste snijkant: Een bandschuurmachine is vaak het beste gereedschap om metaal te snijden wanneer nauwkeurigheid belangrijk is bij buizen, staven of gevormde onderdelen. Knipschaar kan ook een gladde snijkant achterlaten op dun plaatmateriaal wanneer deze als afwerkgereedschap wordt gebruikt.
- Snelste ruwe snede: Kies voor een hoekschuurmachine bij matig dikke secties, of voor een heen-en-weergaande zaag wanneer snelheid belangrijker is dan afwerking.
- Makkelijkste handbediende optie: Een oscillatiegereedschap biedt uitstekende controle in smalle ruimtes. Een handzaag is langzamer, maar blijft toch één van de eenvoudigste gereedschappen om metaal te snijden in een kleine werkplaats of garage.
- Beste keuze voor dun plaatmateriaal: Knipschaar voor het afknippen van de randen en een cirkelzaag met het juiste blad voor lange rechte sneden.
De overlap tussen deze gereedschappen is reëel, maar het gevoel bij elke snede verandert zodra het blad of de schijf het metaal raakt. Druk, starthoek en lijncontrole worden hier belangrijker dan wat op het specificatieblad staat.
Technieken per gereedschap voor het snijden van metaal
Lijncontrole voelt direct anders aan zodra de toebehoren verandert. Een schijf wil een stabiel spoor volgen. Een zaagblad wil ruimte om te bijten. Kleinere fijnwerk-gereedschappen belonen geduld meer dan kracht. Daarom telt techniek bijna evenveel als de keuze van het gereedschap.
Hoe metaal te snijden met een haakse slijper
Empire Abrasives beschrijft de haakse slijper als een van de meest veelzijdige gereedschappen voor het snijden van metaal, maar merkt ook op dat deze het beste geschikt is voor ruwe sneden en onafgewerkt metaal, omdat de schijf heet wordt en de lak of afwerking kan beschadigen. Bij het snijden van metaal met een haakse slijper komt de controle vooral door een lichte aanpak, niet door brute kracht.
- Haakse slijper: Begin met de slijpschijf zodanig dat deze net de afvalzijde van de lijn raakt, zodat een ondiepe groef kan worden aangebracht. Houd het gereedschap vervolgens loodrecht en gebruik lichte, gelijkmatige druk. Verwacht vonken en een ruwere snijkant dan bij de meeste getande zagen. Bij het gebruik van een haakse slijper om staal te snijden, of bij het snijden van staal met een slijper op bouten en staven, moet u stoppen als trillingen, warmte of afwijken toenemen. Schijven kunnen breken bij onjuist gebruik, dus zijdelingse belasting is nooit de bedoeling.
Hoe zagen de techniek veranderen
Zagen verwijderen metaal met tanden in plaats van door slijtage, waardoor het gevoel direct verandert. De snede vereist meestal een stabielere voeding en betere ondersteuning.
- Handzaag: Empire merkt op dat handzagen geschikt zijn voor rechte sneden in buizen, profielen en platen van zwaardere dikte, en dat ze een relatief schone snede achterlaten die gemakkelijk kan worden afgewerkt. Begin met korte slagen om het snijpad vast te leggen, daarna met langere, gelijkmatige slagen. Voldoende druk om de tanden goed in het materiaal te laten grijpen is nuttig. Het frame forceren is dat niet.
- Bandzaag: Bij het snijden van metaal met een bandschuurmachine moet u het werk rustig aanvoeren en volledig ondersteunen. Laat het blad de lijn volgen in plaats van het materiaal te draaien om de snit te versnellen. Als het blad begint af te wijken of het werk gaat trillen, pauzeer dan en herstel de ondersteuning voordat u verdergaat.
- Cirkelzaag ingesteld voor metaal: U kunt metaal alleen met een cirkelzaag snijden als deze is uitgerust met een blad of slijpschijf die specifiek is ontworpen voor metaal. Empire waarschuwt nadrukkelijk dat het omkeren van een standaard houtzaagblad onveilig is en niet wordt aanbevolen. Zorg ervoor dat het werk goed ondersteund wordt, gebruik een rechte geleiding bij lange sneden en voer het materiaal gelijkmatig aan, zodat het blad op de lijn blijft.
- Heen-en-weerzaag: Empire omschrijft dit gereedschap als agressief en het meest geschikt voor sloopwerk of ruw snijden. Begin in een stabiele positie, houd het blad uitgelijnd met de markering en laat het juiste metaalblad het werk doen. Verwacht meer trillingen en een ruwere snijkant dan bij langzamere, beter gecontroleerde methodes.
Wanneer kleine rotatie- en oscillatiegereedschappen zinvol zijn
Krappe ruimtes veranderen het antwoord opnieuw. Soms is een grote zaag of slijpmachine gewoon te onhandig voor de gewenste snede.
- Oscillerend gereedschap: Als u zich afvraagt of een oscillerend gereedschap metaal kan snijden, dan is het antwoord ja voor kleine, precieze klussen, mits u de juiste zaagbladen gebruikt. Johnson Tools raadt aan om het zaagblad aan te passen aan het materiaal, de werkstukken duidelijk aan te geven en stevig vast te zetten, lichte druk uit te oefenen en lagere snelheden te gebruiken bij metaal, omdat dit de controle verbetert en warmte- en vonkvorming beperkt. Begin voorzichtig op de aangegeven lijn en laat de oscillatie het werk doen.
- Rotatiegereedschap: Als u zich afvraagt of een Dremel metaal kan snijden, dan is het praktische antwoord ja voor gedetailleerd werk. Empire beschrijft rotatiegereedschappen als precisiegereedschappen voor kleine onderdelen, bogen, rechte lijnen en fijne details. Houd de druk licht, wees geduldig en verwacht langzamer voortgang dan met een slijpmachine. Kleine doorslijpschijven zijn handig bij moeilijk toegankelijke plaatsen, maar ze zijn niet de beste keuze voor lange sneden of dikke secties.
Pas het blad of de schijf altijd aan op zowel de tool als het metaal. Als de temperatuur stijgt, de controle afneemt of het snijgeluid verandert, trekt u zich terug en herbeoordeelt u de situatie. Dezelfde slijpmachine of zaag die eenvoudig werkt op zacht staal kan zich heel anders gedragen bij roestvrij staal of aluminium, en deze materiaalwisseling verandert de hele strategie.
Hoe het soort metaal uw snijstrategie beïnvloedt
Dezelfde slijpmachine of zaag kan voorspelbaar lijken totdat het metaal verandert. Zacht staal, roestvrij staal en aluminium reageren niet op dezelfde manier op warmte, slijtage of voedingdruk, dus een methode die bij het ene metaal werkt, kan bij een ander een ruwe snijkant opleveren. Ferro-metalen, zoals zacht staal en roestvrij staal, bevatten ijzer. Niet-ferro-metalen, zoals aluminium, bevatten geen ijzer. Dit verschil beïnvloedt spaanvorming, verstopping, warmteontwikkeling en de afwerking die u aan de snijkant ziet.
Hoe zacht staal, roestvrij staal en aluminium van elkaar verschillen
Als u leert hoe u staal moet snijden, beschouwt u zacht staal als uitgangspunt, niet als regel voor elk metaal. Xmake beschrijft roestvast staal als sterker en bestendiger tegen corrosie dan aluminium, maar ook moeilijker bewerkbaar, met langzamer snijden en snellere slijtage van gereedschap. Dezelfde bron merkt op dat aluminium gemakkelijker te bewerken en te vormen is. In de praktijk is de beste manier om roestvast staal te snijden meestal een langzamere, doordachte snede met het juiste verbruiksartikel, terwijl aluminium vaak eenvoudiger aanvoelt totdat het verkeerde schijfje begint te verstopten.
| Metaal | Type | Snijgedrag | Gevoeligheid voor hitte | Risico op verstopping of verharding door bewerking | Gereedschappen zijn vaak makkelijker te beheersen |
|---|---|---|---|---|---|
| Zacht staal | Ijzerachtig | Meestal het meest vergevingsgezind voor algemeen snijden | Matig | Lager risico dan roestvast staal of aluminium | Handzaags, bandschijven, cirkelzagen met metalen bladen en afkortschijven voor staal |
| Roestvrij staal | Ijzerachtig | Moeilijkere snede, langzamere voortgang, meer slijtage van gereedschap | Grotere zorg voor randkwaliteit | Gevoelig voor verharding door bewerking | Stevige zaagopstellingen en roestvrijstaalgeschikte wielen of bladen met constante voeding |
| Aluminium | Niet-ijzerhoudend | Zachter en gemakkelijker te vormen, maar kan uitlopen of verstopping veroorzaken bij het verkeerde hulpmiddel | Warmte kan snel opbouwen bij het hulpmiddel, zelfs wanneer het metaal gemakkelijk wordt gesneden | Hoog risico op verstopping met het verkeerde schuurmiddel | Bladen of schijven die geschikt zijn voor non-ferro-metalen, vooral bij goed ondersteund werk |
| Hardere stalen en legeringen | Ijzerachtig | Hogere snijweerstand en meer belasting op handgereedschap | Warmtebeheersing is belangrijker | Kan de levensduur van het hulpmiddel snel verkorten | Stevigere zagen of robuustere speciaalwielen |
Als u onderzoek doet naar het snijden van roestvrij staal, is de meest voorkomende fout om het te snel aan te pakken, net als bij zacht staal. Als het project betrekking heeft op dun materiaal en u zich afvraagt hoe u roestvrijstalen platen kunt snijden, is stabiele ondersteuning en een lichte, gecontroleerde voeding vaak belangrijker dan pure snelheid. Bij het snijden van aluminium kan het gevoel van het snijproces soepel zijn tot het moment waarop de spaanders gaan plakken en het hulpmiddel niet meer goed afvoert.
Keuze van bladen en schijven op basis van materiaal
De keuze van vervangbare onderdelen is het gebied waar materiaalverschillen duidelijk naar voren treden. Buddies Abrasives merkt op dat voor zacht staal vaak versterkte slijpschijven met harsbinding en aluminiumoxidekorrels worden gebruikt. Roestvrij staal en hardere legeringen passen beter bij zirkoniumalumina, keramisch alumina of vergelijkbare mengsels die beter bestand zijn tegen zwaardere metalen. Dezelfde handleiding waarschuwt dat aluminium en andere non-ferrometalen schijven vereisen die specifiek zijn ontworpen voor non-ferrometalen, omdat standaardschijven voor staal gevaarlijk kunnen verstopt raken in plaats van schoon te snijden.
- Staal: mild Goed uitgangspunt voor algemene messen en wielen.
- Van roestvrij staal: Gebruik verbruiksartikelen die geschikt zijn voor roestvrij staal en voer de snede doordachte uit. Voor veel werkzaamheden is dit de beste manier om roestvrij staal te snijden zonder onnodige warmte toe te voegen.
- Aluminium: Kies accessoires voor niet-ferro-metalen en stop wanneer het wiel begint te verstopt raken of de spaanders beginnen te smeren.
Het materiaal vertelt u welk hulpmiddel u moet gebruiken. De vorm bepaalt hoe die snede zich gedraagt. Een plaat roestvrij staal, een aluminium buis en een staaf van zacht staal kunnen allemaal verschillende ondersteuning en markering vereisen, zelfs voordat u het gereedschap wisselt.
Hoe u plaatmetaal, pijp, buis en staaf kunt snijden
Het materiaal blijft belangrijk, maar de vorm is vaak wat een eenvoudige snede verandert in een frustrerende klus. Wanneer mensen zoeken naar hoe u plaatmetaal kunt snijden of hoe u metalen pijp kunt snijden , hebben ze meestal te maken met een vormprobleem evenzeer als met een materiaalprobleem. Dunne platen kunnen trillen, ronde staven kunnen rollen en holle profielen gedragen zich anders dan massieve profielen. De Anchorlube-gids scheidt platen, buizen, profielen en staven specifiek om die reden, en Backyard Provider toont hetzelfde patroon met staalbuizen en -profielen. Zelfs wanneer het metaal hetzelfde blijft, kan de aanbevolen tool veranderen omdat de vorm bepaalt hoe de snede wordt gecontroleerd.
Hoe u platen, buizen, profielen en staven kunt snijden
Als uw project echt draait om hoe u plaatmetaal kunt afwerken ,hoe u metalen gevelbekleding kunt snijden , of hoe u dun metaal kunt snijden , denk dan eerst na over ondersteuning en snijlengte. Plaatmetaal reageert vaak goed op knipschaar voor kleine bijsnijdingen, terwijl langere rechte sneden gemakkelijker zijn met een zaag die is ingesteld op metaal. Ronde buizen moeten stabiel blijven en loodrecht op de snijlijn worden gehouden, dus buisnijzers, handzaags, bandscharen, heen-en-weerzagen en slijpmachines zijn elk in verschillende situaties geschikt. Profielen lijken eenvoudiger omdat ze vlakke vlakken hebben, maar dunne wanden kunnen zich gemakkelijker vervormen dan massief materiaal. Staven, balken en wapening bieden meer weerstand tegen het snijden dan holle secties, dus controle over de tool is meestal belangrijker dan brute snelheid.
| Vorm | Belangrijkste uitdaging | Veelgebruikte starttools | Praktische opmerking |
|---|---|---|---|
| Plaat | Trillingen, buiging, randvervorming bij lange sneden | Knipschaar, decoupeerzaag, cirkelzaag met metaalbewerkingsblad, hoekschuurmachine | Ideaal voor afwerkingswerk en lange ondersteunde sneden, niet voor vrijhandig snel snijden |
| Buis | Rolbeweging en het behouden van een vierkante snede | Buissnijder, handzaag, heen-en-weerzaag, bandschuurmachine, hoekschuurmachine | Speciale buissnijders zijn bijzonder geschikt voor schone ronde sneden |
| Tube | Dunne wanden en hoekvolging | Buis- en buiszaag, bandschuurmachine, koudzaag, heen-en-weerzaag, hoekschuurmachine | Holle profielen moeten dicht bij de snede worden ondersteund |
| Deeltjes | Massief materiaal vereist meer kracht om te snijden | Handzaag, bandschuurmachine, hoekschuurmachine, cirkelzaag met metaalblad | Een roterende gereedschapsmachine in de stijl van een metalen staafsnijder is meestal een oplossing met dunner materiaal |
| Bar | Gewicht, rechtheid en knijpen als het afvalstuk valt | Bandzaag, koudzaag, cirkelzaag met metaalbewerkingsblad | Stevige zaagopstellingen verbeteren meestal de herhaalbaarheid |
| Wapeningsstaal | Geribbeld oppervlak, stevige vastzetting, verwachtingen van een ruwe afwerking | Hoekschuurmachine, snijzaag, bandzaag | Klem het materiaal stevig vast zodat het niet kan draaien tijdens het zagen |
Ondersteunings- en markeringstips voor verschillende vormen
- Breed ondersteunen van dunne platen: Lange niet-ondersteunde secties kunnen trillen en van de lijn afwijken.
- Klem de ronde stang vast tegen het rollen: De buis en de staaf mogen niet meer kunnen draaien zodra het snijden is begonnen.
- Vermijd het indrukken van de buiswanden: Stevig vasthouden is goed, maar te veel klemdruk kan dunne buizen vervormen.
- Markeer duidelijk de afvalzijde: Dit is nog belangrijker bij smalle materialen en zichtbare afwerkstukken.
- Bescherm afgewerkte oppervlakken: Een eenvoudige onderlegplaat onder de klem helpt deuken en krassen te voorkomen.
- Gebruik een geleiding voor lange rechte sneden: Dit is vooral handig bij het bepalen van de beste manier om metalen gevelbekleding netjes te snijden of dun metaal te snijden zonder dat de snijkant afwijkt.
De vorm bepaalt meer dan alleen de keuze van het gereedschap. Ze beïnvloedt ook de warmteontwikkeling, de vorming van buren en de hoeveelheid nabewerking die de snijkant na het afscheiden van het onderdeel nodig heeft. Daar wordt de kwaliteit van de snit echt zichtbaar en wordt de nabewerking even belangrijk als de snit zelf.
Schoonere metaalsneden en betere snijkanten
Het onderdeel is weliswaar afgescheiden, maar de klus is meestal nog niet klaar. Buren, verkleuring door warmte, lichte vervorming en scherpe hoeken komen vaak pas tevoorschijn nadat de snit is geopend. Daarom worden de schoonste sneden niet alleen beoordeeld op basis van snelheid. Ze worden beoordeeld op basis van hoe veilig, recht en bruikbaar de snijkant is zodra het gereedschap stopt.
Hoe u schoonere snijkanten kunt verkrijgen met minder warmteontwikkeling
De kwaliteit van de snijkant begint al vóór het eerste contact. Een gids voor tandenaantal legt een eenvoudige regel uit: dunner metaal profiteert meestal van een hoger tandenaantal voor een fijner afwerkingsresultaat, terwijl dikker materiaal vaak beter werkt met minder tanden, zodat spaanders gemakkelijker worden verwijderd en de wrijving lager blijft. Dezelfde logica geldt ook voor een slijpende metalen snijwielen. In deze ontbraminggids worden grovere korrelgrootten gebruikt voor snellere materiaalafname, terwijl fijnere korrelgrootten beter zijn voor een gladder afwerkingsresultaat. Met andere woorden, het juiste metalen snijblad of -wiel bepaalt vaak al de randkwaliteit nog voordat het snijden begint.
- Laat het onderdeel afkoelen voordat u het aanpakt of nauwkeurig inspecteert.
- Controleer op vervorming, slakken of zichtbare ontbramingen langs de rand.
- Verwijder verhoogde ontbramingen die de pasvorm kunnen verstoren of snijwonden kunnen veroorzaken.
- Vervlak de scherpe hoeken en brek de rand lichtjes af.
- Bereid het oppervlak voor als het onderdeel zal worden gelast, bevestigd, gecoat of gemonteerd.
De snede is pas voltooid zodra de rand veilig is en geschikt voor de volgende bewerking.
Ontbraming, vervlakken en voorbereiden van het onderdeel
Hetzelfde ontbraminggids maakt een nuttig onderscheid. Ontbramen verwijdert scherpe restmaterialen. Afwerken gaat verder door de oppervlaktetextuur, vorm van de rand en geschiktheid voor coating of assemblage te verbeteren. Zaag- en schaarbewerkingen laten vaak mechanische bramen achter. Warmere bewerkingen kunnen thermische bramen of slak achterlaten, die meer schoonmaak vereisen.
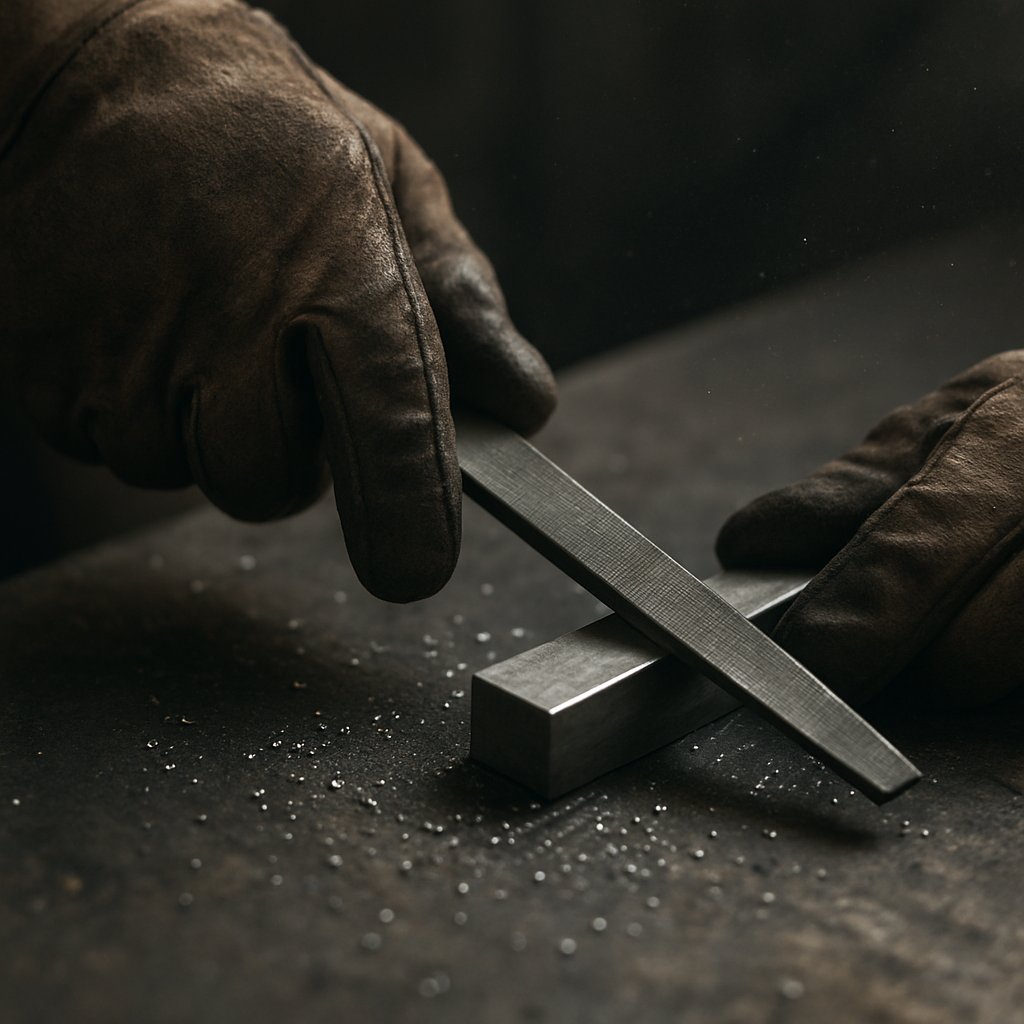
Voor kleine klussen geeft een handvijl of metalen vijl vaak meer controle dan een nieuwe agressieve pass met een slijpmachine. Een metalen vijl is bijzonder nuttig wanneer u alleen de rand hoeft af te breken zonder de vorm van het onderdeel te veranderen. Controleer de rand zowel met het oog als met de hand. Een onderdeel dat er schoon uitziet, kan nog steeds een handschoen blijven haken of niet vlak op zijn plaats willen liggen. Wanneer de nabewerking na het snijden langer duurt dan het snijden zelf, is het echte probleem vaak precisie, niet geduld.
Wanneer industriële metaalbewerking meer zinvol is
Als elk onderdeel nog steeds op maat geslepen, afgesteld en opnieuw gecontroleerd moet worden, is het probleem niet langer alleen het doorwerken van de voorraad. Op dat moment draait industriële metaalbewerking minder om wat één keer door metaal kan snijden, en meer om het herhalen van hetzelfde resultaat met nauwkeurig gecontroleerde afmetingen, schonere oppervlakken en minder onverwachte uitkomsten.
Wanneer zelfstandig snijden niet langer de beste optie is
Voor een reparatie, een afkortingsdoorsnede of een unieke beugel kunnen handgereedschappen voldoende zijn om de vraag ‘wat kan metaal snijden?’ te beantwoorden. Bij precisiewerk verandert de norm. Een klus behoort meestal tot professionele productieondersteuning wanneer u het volgende nodig hebt:
- Herhaalde onderdelen: Meerdere stukken die exact op elkaar moeten passen, niet alleen er ‘bijna’ hetzelfde uitzien.
- Strakke toleranties: Kenmerken die gemeten nauwkeurigheid vereisen in plaats van schatting op het oog.
- Moeilijke geometrieën: Interne kenmerken, bewerking van meerdere vlakken of vormen die beperkt zijn door toegankelijkheid van het gereedschap.
- Gedocumenteerde kwaliteitscontrole: Inspectierapporten, geschiktheidscontroles of traceerbare metingen.
- Eisen op automobielniveau: Veiligheidskritieke of door de klant beheerde specificaties waarbij consistentie even belangrijk is als de snit zelf.
De beste snijmethode is die welke het werk, de kwaliteitsdoelstelling en de productieschaal het beste aansluit.
Precisie-metaalsnijden kiezen voor herhaalbare onderdelen
Zodra het werk verder gaat dan handgereedschap, kan de juiste machine voor het snijden van metaal een CNC-freesmachine, draaibank, EDM-opstelling of een hybride proces zijn dat het onderdeel eerst vormt en vervolgens de kritieke kenmerken bewerkt. Shaoyi Metal Technology presenteert dit als een praktische aanpak voor automotive-onderdelen die IATF 16949-kwaliteitssystemen, statistische procescontrole en herhaalbare productie vereisen, van prototype tot massaproductie. De richtlijnen voor automotive-bewerking beschrijven ook toleranties tot ±0,005 mm in geschikte toepassingen.
Voor nog strengere controle van functiekenmerken beschrijft Summit CNC hoe werkplaatsen de nauwkeurigheid verifiëren met CMM-inspectie, maatstiften en oppervlakteruwhedemeting, waarbij sommige onderdelen tot op ±0,0005 inch worden gehandhaafd. Als u zich dus nog steeds afvraagt wat metaal kan doorsnijden, denk er dan aan dat productieonderdelen beoordeeld worden op meer dan alleen scheiding. Ze moeten passen, herhaalbaar zijn en bestand zijn tegen inspectie. Dat is waar professionele ondersteuning het verstandigere antwoord wordt op de vraag wat metaal betrouwbaar en op grote schaal kan doorsnijden.
Veelgestelde vragen over metaalbewerking
1. Wat is de beste manier om metaal thuis te snijden?
De beste methode voor thuisgebruik hangt af van het type metaal, de dikte, de gewenste vorm en de kwaliteit van de snijkant. Dunne platen zijn vaak eenvoudiger te bewerken met kniptang of een zaag die is ingesteld op metaal, terwijl buizen, staven en dikker materiaal meestal beter geschikt zijn voor een handzaag, bandschuurmachine, heen-en-weerzaag of een haakse slijper voor grovere werkzaamheden. De veiligste aanpak is om het werkstuk vast te zetten, een zaagblad of schijf te gebruiken die is goedgekeurd voor zowel het gereedschap als het materiaal, een gecontroleerde snit uit te voeren en ten slotte de buren te verwijderen.
2. Is een hoekschuurmachine de beste tool om metaal te snijden?
Een hoekschuurmachine is een van de snelste handbediende opties voor ruwe sneden, vooral op staal, bouten, wapening en staven, maar is niet automatisch de beste keuze voor elke klus. Het veroorzaakt meer vonken en warmte dan veel zaaggebaseerde methoden, en de snijkant moet vaak nader worden afgewerkt. Als u betere controle wilt, minder rommel of een schonere snijkant bij buis- en herhaalde sneden, dan is een bandschuurmachine of een cirkelzaag die geschikt is voor metaal vaak een betere keuze.
3. Hoe snijdt u roestvrij staal zonder de snijkant te beschadigen?
Roestvrij staal vereist meestal een langzamere, stabielere snede dan zacht staal. Gebruik een blad of schijf die specifiek is bedoeld voor roestvrij staal, ondersteun het werkstuk goed, begin zacht op de snijlijn en vermijd het forceren van de toebehoren, omdat overtollige warmte de afwerking kan verergeren en de levensduur van de verbruiksartikelen verkort. Bij dun roestvrijstaalplaat is een stabiele ondersteuning en lichte aanvoerdruk nog belangrijker, en een snelle ontbraming na de snede helpt de snijkant netjes af te werken zonder de vorm van het onderdeel te veranderen.
4. Wat is de veiligste manier om plaatmetaal of metalen gevelbekleding te snijden?
Steun de plaat breed zodat deze tijdens het snijden niet fladdert, buigt of afwijkt. Markeer duidelijk de afvalzijde, bevestig met klemmen waar mogelijk, beschermd afgewerkte oppervlakken en draag oogbescherming, handschoenen en gehoorbescherming, omdat dun plaatmetaal scherpe randen kan vormen, zelfs als de snede er schoon uitziet. Voor kleine bijsnijdingen zijn knipschaar vaak makkelijker te hanteren, terwijl lange rechte sneden meestal beter uitvallen met een geleide zaag die is ingesteld op metaal.
5. Wanneer moet u stoppen met het gebruik van doe-het-zelfgereedschap en overgaan op professioneel metaalbewerkingsgereedschap?
DIY-gereedschappen zijn niet langer het beste antwoord wanneer de klus herhaalde onderdelen, nauwe toleranties, complexe vormen, traceerbare inspectie of consistentie op automobielniveau vereist. Op dat moment is de echte uitdaging niet langer alleen wat metaal kan snijden, maar wat elke keer hetzelfde resultaat kan produceren met gecontroleerde kwaliteit. Voor automobielwerk van prototype naar productie is een bewerkingspartner met IATF 16949-certificering, zoals Shaoyi Metal Technology, vaak een betere keuze, omdat deze ondersteuning biedt voor gedocumenteerde procesbeheersing, SPC-gedreven consistentie en schaalbare productie.