 Kami akan Membuat Pameran di Automechanika Frankfurt 2026 — 8 September | Dewan 4.2, Gerai M31 —
 EN


Bagaimana Anda Memotong Logam Tanpa Merosakkan Tepi Atau Mengambil Risiko Kecederaan
Cara Memotong Logam Berdasarkan Jenis Bahan dan Jenis Potongan
Jika anda bertanya-tanya bagaimana cara memotong logam tanpa merosakkan tepinya , mulakan dengan satu idea: tiada alat tunggal yang sesuai untuk semua kerja. Hasil terbaik bergantung pada lima pemboleh ubah: jenis logam, ketebalannya, bentuknya, kualiti tepi yang diperlukan, dan alat-alat yang boleh digunakan dengan selamat.
Apakah yang Mengubah Cara Terbaik untuk Memotong Logam
Cara terbaik untuk memotong logam berubah kerana logam berkelakuan berbeza di bawah haba, tekanan, dan abrasi. MSC menerangkan bahawa logam ferus mengandungi besi sebagai bahan asas atau kandungan besi yang signifikan, jadi kelompok ini termasuk keluli karbon dan keluli tahan karat. Logam bukan ferus, seperti aluminium, tidak mengandungi besi. Ini penting kerana pembentukan geram, haba, dan interaksi alat pemotong berbeza antara satu bahan dengan bahan lain.
- Jenis Logam: Logam ferus dan bukan ferus sering memerlukan bilah, cakera, atau kelajuan pemotongan yang berbeza.
- Ketebalan: Kepingan nipis dipotong secara sangat berbeza berbanding bahan tebal. Kepingan nipis biasanya merujuk kepada bahan berketebalan ringan yang boleh bergetar atau terdistorsi. Bahan tebal merujuk kepada batang, plat, atau komponen struktur yang memerlukan kaedah yang lebih kukuh.
- Bentuk: Kepingan rata, paip, rod, atau besi bersudut tidak menyokong proses pemotongan dengan cara yang sama.
- Kualiti potongan: Pemotongan kasar adalah pantas dan berfungsi, tetapi mungkin meninggalkan geram atau tepi yang kasar. Pemotongan akhir bertujuan untuk menghasilkan tepi yang lebih bersih dan tepat dengan sedikit pembersihan tambahan.
- Akses Alat: Alat yang digunakan untuk memotong logam di bengkel mungkin tidak praktikal digunakan di garaj atau di lorong masuk rumah.
Jawapan Pantas untuk Kebanyakan Projek Rumah
Titik permulaan yang paling selamat untuk kebanyakan kerja memotong logam di rumah ialah dengan mencocokkan alat kepada bahan dan ketebalannya terlebih dahulu, kemudian memilih antara potongan kasar yang cepat atau potongan penyelesaian yang lebih bersih.
Bagi banyak tugas DIY, cara memotong logam bergantung kepada gergaji tangan, gunting logam, atau pengisar dengan aksesori yang sesuai. Untuk keluli yang lebih besar atau tebal, Service Steel mencatat bahawa kaedah biasa berkembang kepada pemotongan dengan gergaji, plasma, jet air, laser, dan nyalaan—masing-masing dipilih berdasarkan ketebalan dan keperluan toleransi. Jika anda menggunakan cakera atau bilah, semak panduan penggunaan dan had operasi daripada pembuatnya, bukan tekaan. Weiler secara khusus menasihati agar kadar RPM cakera dicocokkan dengan alat dan menggunakan jenis cakera yang sesuai untuk alat serta pelindungnya. Di situlah bermulanya potongan yang baik, dan juga di situlah bermulanya potongan yang selamat.
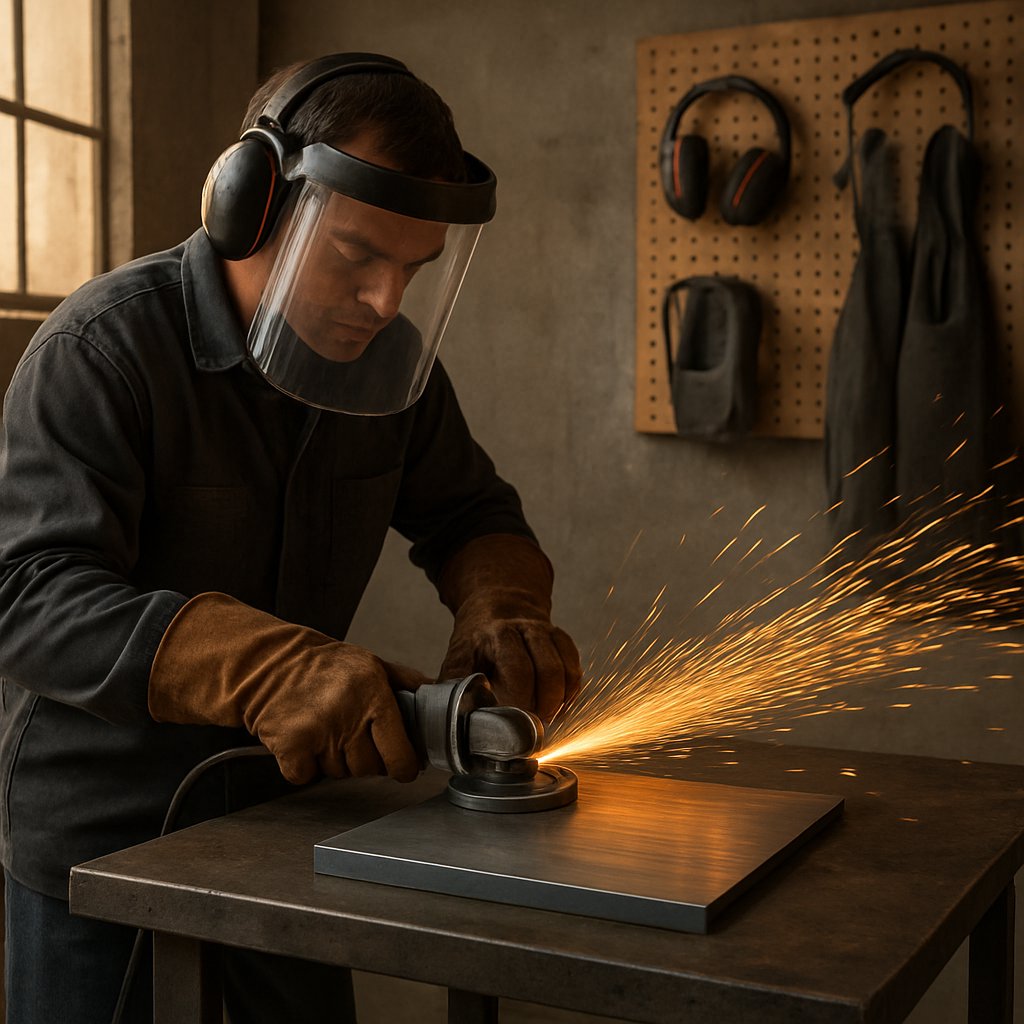
Memotong Logam dengan Selamat dari Permulaan hingga Selesai
Keputusan yang baik bermula sebelum percikan atau serpihan pertama. Memotong kepingan nipis dengan gunting menghasilkan tepi yang tajam seperti pisau. Memotong logam dengan gergaji boleh menyebabkan serpihan terlontar dan terjadinya sentakan balik jika bahan kerja berubah kedudukan. Cakera pemotong abrasif menghasilkan percikan, haba, dan risiko kegagalan cakera. Memandangkan setiap kaedah mempunyai profil bahaya yang berbeza, persediaan keselamatan anda mesti sesuai dengan alat, aksesori, dan jenis logam yang digunakan.
Keselamatan Sebelum Memulakan Pemotongan
Beberapa semakan ringkas dapat mencegah kebanyakan kesilapan pelajar baru. Panduan keselamatan Weiler menekankan penggunaan pelindung pemotongan yang sesuai—bukan pelindung penggilapan—bersama cakera pemotong pada penggilap sudut. Panduan yang sama juga menyatakan kadar kelajuan cakera mesti sama atau melebihi kelajuan alat, cakera yang rosak mesti digantikan, dan cakera pemotong tidak boleh dibengkokkan untuk membuat potongan melengkung atau digunakan untuk menggilap. Ringkasan penggunaan gergaji oleh UConn mencerminkan prinsip yang sama untuk gergaji: periksa bilah, pastikan pelindung dipasang dengan betul, dan jangan paksa proses pemotongan.
- PPE: Pakai kaca mata keselamatan bersama pelindung muka, pelindung pendengaran, sarung tangan, kasut yang kukuh, dan pakaian yang ketat. Kerja yang menghasilkan banyak percikan api mungkin juga memerlukan pakaian tahan api atau apron kulit.
- Pemegang kerja: Klip atau ikat benda kerja dengan pengapit supaya tidak boleh melengkung, berpusing, atau bergolek. Paip harus dihalang daripada bergerak, dan bahagian yang dipotong harus kekal terbuka supaya bilah atau cakera tidak terperangkap.
- Kawalan percikan api: Kosongkan kertas, pelarut, kain lap, serbuk kayu, dan bahan bakar dari kawasan tersebut. Peraturan kerja panas OSHA anggap bahan mudah terbakar di sekitar sebagai risiko kebakaran serius dan wajib dipindahkan atau dilindungi.
- Pengudaraan: Jangan memotong di kawasan dalam bangunan yang kurang pengudaraan, longkang, atau ruang terhad seperti itu tanpa aliran udara yang memadai. Sesetengah operasi pemotongan dan bahan memerlukan pengudaraan mekanikal.
- Perlindungan pendengaran: Gerudi dan pengisar cukup kuat menghasilkan bunyi sehingga sumbatan telinga atau pelindung telinga harus digunakan secara rutin, bukan pilihan.
- Pengendalian logam panas: Potongan baharu meninggalkan tepi tajam yang panas dan hujung yang panas. Biarkan komponen sejuk, pisahkan daripada orang lain, atau beri amaran jelas kepada orang lain sebelum menyentuhnya.
- Kenal pasti logam tersebut dan sahkan bilah atau cakera dilabelkan untuk bahan dan alat tersebut.
- Periksa alat, pelindung, pemegang sisi, kabel atau bateri, dan bahan habis pakai untuk kecacatan seperti retak, gigi yang hilang, bengkok, atau haus.
- Keluarkan bahan mudah terbakar, susun arah percikan, dan pastikan pengudaraan memadai.
- Sokong dan klem benda kerja supaya potongan tidak tertutup, terjepit, atau berguling semasa proses memotong.
- Periksa posisi berdiri dan pegangan anda, kemudian hidupkan alat dalam posisi terkawal sebelum menyentuh logam.
Bahaya Semasa dan Selepas Memotong
Kebanyakan masalah bermula apabila aksesori menyentuh logam. Tendangan balik berlaku apabila bilah atau cakera terkunci, berpusing, atau menyentuh zon yang salah. UConn memberi amaran bahawa suku atas bilah gergaji pemotong sangat berisiko mengalami tendangan balik, dan pengeklemannya yang lemah memperburuk keadaan ini kerana benda kerja boleh berubah kedudukan ke dalam jalur potongan. Kegagalan cakera atau bilah boleh berlaku akibat tekanan sisi, kerosakan, penggunaan yang tidak sesuai, kelajuan berlebihan, atau memaksakan alat bukan dengan membiarkannya memotong secara semula jadi.
Semasa memotong logam dengan gergaji, perhatikan getaran berlebihan (chatter), peningkatan getaran, atau amaran tersembunyi dalam frasa carian "jika rpm gergaji menurun semasa membuat potongan". Penurunan kelajuan ini bukan tanda untuk menekan lebih kuat. Hentikan operasi dan periksa tekanan suapan, keadaan bilah, sokongan, serta kesesuaian aksesori dengan jenis bahan.
Jika anda pernah bertanya-tanya "apakah percikan yang timbul semasa memotong logam", anggaplah percikan tersebut sebagai zarah panas yang benar-benar berpotensi menyalakan api, bukan cahaya yang tidak berbahaya. Serpihan yang terlontar boleh mencederakan mata, manakala tepi tajam panas (hot burrs) boleh menyebabkan luka dan lecur secara serentak. Pemanasan berlebihan juga boleh mengubah warna tepi potongan dan menjadikan benda kerja lebih sukar dikendalikan dengan selamat. Bagi pembaca yang mencari maklumat tentang "logam manakah yang tidak boleh dipotong menggunakan pengisar atau sawzall", peraturan paling selamat adalah mudah: jangan memotong sebarang logam yang tidak dibenarkan oleh label pada bilah atau cakera, dan berhati-hatilah secara khas terhadap aloi khusus yang lebih keras kerana ia boleh menjadi terlalu panas atau menyebabkan pelapisan (glazing) pada aksesori biasa.
Potongan yang selamat ialah urutan terkawal, bukan semata-mata kejayaan secara kebetulan. Logik yang sama ini boleh dijadikan alur kerja yang boleh diulang pada meja kerja, di bengkel, atau di meja gergaji.
Alur Kerja Pemotongan Logam Langkah demi Langkah untuk Pemula
Kebanyakan pemula tidak memerlukan rutin berbeza untuk setiap alat. Mereka hanya memerlukan satu proses yang boleh diulang. Jika fikiran pertama anda ialah bagaimana memotong logam tanpa membazirkan bahan atau mengambil risiko tepi yang kasar, gunakan turutan yang sama setiap kali: kenal pasti jenis logam, rancang potongan, kencangkan benda kerja, pilih aksesori yang sesuai, kemudian bersihkan tepi. Pendekatan ini berkesan sama ada anda memotong logam menggunakan gergaji, gunting logam, atau cakera pemotong.
Persediaan lebih penting daripada yang dijangkakan ramai orang. Weiler mencatatkan bahawa cakera pemotong yang lebih nipis menghilangkan bahan yang lebih sedikit, dapat meningkatkan ketepatan, dan menghasilkan haba yang lebih rendah. Bengkel Gergaji Sejuk juga menyerlahkan satu fakta mudah: peralatan yang tidak sesuai boleh menyebabkan kerosakan terma, ubah bentuk, pembaziran bahan, dan hasil permukaan yang kurang baik. Jadi, jika anda bertanya-tanya bagaimana cara memotong logam dengan bersih, mulakan dengan menganggap perancangan sebagai sebahagian daripada proses pemotongan, bukan kelengahan sebelum pemotongan.
Aliran Kerja Pemotongan Logam Universal
- Kenal pasti jenis logam. Tentukan sama ada anda memotong logam ferus seperti keluli atau logam bukan ferus seperti aluminium. Jenis bahan mempengaruhi pilihan bilah dan cakera.
- Pilih jenis pemotongan. Tentukan sama ada anda memerlukan pemotongan lurus, lengkung, pemotongan kasar yang cepat, atau pemotongan akhir yang lebih bersih.
- Ukur dan tandakan dengan teliti. Gunakan garisan yang jelas dan tandakan bahagian yang akan dibuang supaya anda tahu di mana aksesori harus bergerak.
- Sokong dan ikat teguh benda kerja. Sokongan yang stabil mengurangkan getaran, mencegah batang bulat daripada berguling, dan membantu mengelakkan terkunci.
- Pilih bilah atau roda yang betul. Padankan aksesori dengan alat dan logam tersebut. Kedai Gerudi Segera memisahkan bilah ferus untuk keluli dan keluli tahan karat daripada bilah bukan ferus untuk aluminium dan loyang. Untuk pemotongan abrasif, jenis dan ketebalan roda juga mempengaruhi kawalan dan hasil akhir.
- Mulakan pemotongan secara perlahan. Biarkan bilah atau roda menentukan laluan terlebih dahulu sebelum anda meningkatkan tekanan suapan.
- Kekalkan kawalan yang stabil. Ikuti garisan dengan tepat dan biarkan alat melakukan kerja. Jika ia bergetar, melambat secara mendadak, atau menyimpang dari garisan, hentikan dan baiki susunan.
- Biarkan bahan menyejuk jika diperlukan. Haba mempengaruhi keselamatan pengendalian serta kualiti tepi.
- Buang jeli pada tepi. Kerja kepingan ini belum benar-benar selesai sehingga jeli tajam telah dibuang. Dalam proses penyesuaian aluminiumnya, Winsen termasuk penghilangan berbinggit dan pembersihan sebagai langkah penyelesaian piawai.
Daripada Pengukuran hingga Penghilangan Berbinggit
Jawapan kepada cara memotong logam dengan bersih biasanya bukanlah dengan menggunakan lebih banyak daya. Ia adalah penandaan yang lebih baik, sokongan yang lebih baik, dan bahan habis pakai yang sesuai. Tanda yang sedikit tersesat akan menjadi ketidaksesuaian yang buruk pada kemudian hari. Benda kerja yang longgar boleh bergetar dan menarik potongan keluar dari garisan. Mata pemotong atau cakera yang tidak sesuai boleh menghasilkan lebih banyak haba dan lebih banyak kerja susulan. Bagi sesiapa sahaja yang sedang belajar cara memotong logam di rumah, pilihan persiapan kecil ini sering kali lebih penting daripada kuasa kasar alat itu.
- Memaksa alat sebaliknya daripada membiarkannya memotong.
- Menggunakan mata pemotong atau cakera yang salah untuk logam tersebut.
- Terburu-buru pada permulaan dan melompat keluar dari garisan.
- Mengabaikan pengapit dan cuba memegang benda kerja dengan tangan.
- Mengabaikan penumpukan haba dan menyentuh tepi terlalu awal.
- Mengabaikan proses penghilangan berbinggit selepas potongan terpisah.
Jika anda telah bertanya-tanya bagaimana cara memotong logam dengan lebih sedikit kesilapan, simpan alur kerja ini dan ulanginya sehingga ia terasa automatik. Urutan ini tetap biasa walaupun alat berubah, dan di sinilah pemilihan alat bermula mempengaruhi hasil akhir.
Memilih Alat yang Tepat untuk Potongan yang Diperlukan
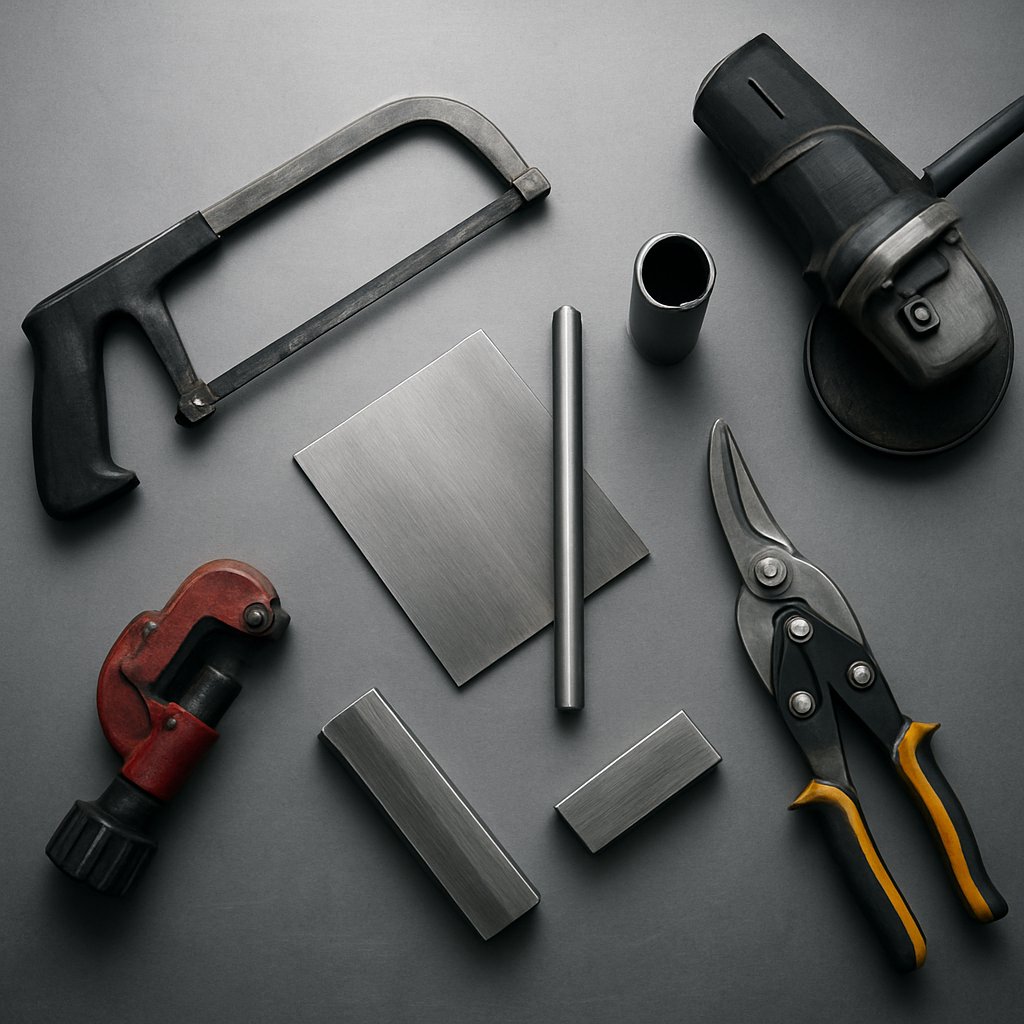
Pada peringkat ini, soalan berubah daripada proses kepada kesesuaian. Alur kerja yang baik membantu setiap kali, tetapi alat masih menentukan kelajuan potongan, kekemasan tepi, dan tahap kawalan yang anda miliki. Oleh sebab itu, tiada satu alat pun yang terbaik secara mutlak untuk memotong logam. Antara pelbagai alat untuk memotong logam, setiap satu menyelesaikan masalah yang berbeza.
Grassroots Motorsports menegaskan bahawa gunting penerbangan paling sesuai untuk memotong tepi kepingan nipis, gergaji tangan berfungsi baik pada bahan kecil, pengisar sudut menjalankan kerja pantas pada logam sederhana tebal, dan gergaji rantai unggul dalam memotong tiub dan bentuk yang tepat. A Panduan Johnson Tools menambahkan kontras yang berguna: alat berayun lebih baik untuk ruang sempit dan potongan rata, gergaji bulat unggul dalam potongan lurus panjang, manakala gergaji bolak-balik lebih cepat untuk kerja perobohan kasar.
Cara Memadankan Alat dengan Jenis Potongan
Pertimbangkan empat perkara terlebih dahulu: ketebalan, bentuk garis, akses, dan hasil akhir. Kepingan nipis biasanya memberi hasil terbaik dengan alat tangan pemotong logam yang ringan seperti gunting logam. Tiub dan batang logam biasanya memerlukan gergaji. Alat pengikis (abrasif) lebih pantas, tetapi sering kali mengorbankan kualiti hasil akhir demi kelajuan. Jika anda ingin memilih alat terbaik untuk memotong logam, mulakan dengan jenis potongan yang diperlukan, bukan alat yang sudah anda miliki.
| Alat | Kes Guna Terbaik | Lurus atau melengkung | Kualiti tepi | Kelajuan | Arus percikan | Kawalan | Lengkungan Pembelajaran |
|---|---|---|---|---|---|---|---|
| Snips | Memotong tepi kepingan nipis | Lengkung lurus dan lembut | Bersih pada kepingan nipis semasa memotong sisa sempit | Pantas pada bahan berketebalan rendah | Tiada | Tinggi | Rendah |
| Gergaji Besi | Tiub kecil dan bahan kecil | Terutamanya lurus | Sederhana hingga Baik | Lambat | Tiada | Tinggi | Rendah |
| Penggiling Sudut | Logam berketebalan sederhana dan potongan kasar yang pantas | Lurus dan lengkung jejari besar | Lebih kasar, sering memerlukan pembersihan tambahan | Pantas | Tinggi | Sederhana | Sederhana |
| Pemotong Berbentuk Gelanggang | Mendatar untuk tiub, menegak untuk bentuk yang tepat | Potongan lurus atau potongan berbentuk, bergantung pada jenis gergaji | Bersih dan tepat | Sederhana hingga cepat | Minimum | Tinggi | Sederhana |
| Gergaji bulat dengan bilah yang sesuai | Potongan lurus panjang pada kepingan atau batang | Lurus | Sesuai untuk kerja jarak jauh | Pantas | Bergantung pada bilah dan susunan | Sederhana | Sederhana |
| Pemotong bolak-balik | Paip, rangka, dan potongan pembongkaran | Potongan kasar lebih daripada lengkung halus | Bergigi hingga kasar | Pantas | Lebih rendah daripada pemotongan roda abrasif | Sederhana hingga rendah | Rendah hingga sederhana |
| Alat Berayung | Potongan rata, sudut tajam, paip kecil, skru, dan kepingan nipis | Potongan lurus pendek dan kerja terperinci | Bersih untuk potongan kecil yang tepat | Lambat | Rendah | Tinggi | Rendah hingga sederhana |
| Alat putar atau pengisar die | Kerja roda pemotong kecil dan akses yang lebih ketat | Lurus dan lengkung jejari besar | Sederhana | Sederhana pada bahagian yang lebih ringan | Tinggi dengan roda abrasif | Sederhana | Sederhana |
Satu butiran daripada Grassroots Motorsports mudah diabaikan tetapi sangat berguna: gunting penerbangan direka untuk memotong tidak lebih daripada 1/4 inci dari tepi panel, manakala pengisar die dengan cakera pemotong paling selesa digunakan pada bahan setebal kira-kira 3/16 inci sebelum kelajuan pemotongan menurun ketara. Had-had tersebut membantu anda mengelakkan pemilihan alat pemotong logam yang sudah bermasalah sejak awal tugas.
Potongan Lurus, Lengkung, Bahan Nipis dan Bahan Tebal
- Tepi paling bersih: Gergaji pita sering merupakan alat terbaik untuk memotong logam apabila ketepatan penting dalam memotong tiub, bar, atau komponen berbentuk. Gunting juga boleh meninggalkan tepi yang licin pada kepingan nipis apabila digunakan sebagai alat pemotong tambahan.
- Potongan kasar paling pantas: Pilih pengisar sudut untuk bahagian berketebalan sederhana, atau gergaji goyang apabila kelajuan lebih penting daripada hasil akhir.
- Pilihan alat pegang paling mudah: Alat berayun menawarkan kawalan yang sangat baik dalam ruang sempit. Gergaji tangan lebih perlahan, tetapi masih merupakan salah satu alat paling mudah untuk memotong logam di bengkel atau garaj kecil.
- Pilihan terbaik untuk kepingan nipis: Gunting untuk memotong tepi, dan gergaji bulat dengan bilah yang sesuai untuk potongan lurus panjang.
Tumpang tindih antara alat-alat ini memang wujud, tetapi rasa setiap potongan berubah apabila bilah atau cakera menyentuh logam. Tekanan, sudut permulaan, dan kawalan garisan menjadi lebih penting di sini berbanding spesifikasi teknikal pada lembaran data.
Teknik-Teknik Mengikut Alat untuk Memotong Logam
Kawalan garisan bermula terasa berbeza sebaik sahaja aksesori berubah. Cakera memerlukan laluan yang stabil. Bilah gergaji memerlukan ruang untuk menggigit. Alat-alat terperinci yang lebih kecil memberi ganjaran kepada kesabaran lebih daripada kuasa. Itulah sebabnya teknik hampir sama pentingnya dengan pilihan alat.
Cara Memotong Logam Menggunakan Pengisar Sudut
Empire Abrasives menggambarkan pengisar sudut sebagai salah satu alat pemotong logam yang paling pelbagai guna, tetapi juga mencatatkan bahawa ia paling sesuai untuk potongan kasar dan logam yang belum siap habis kerana cakera beroperasi pada suhu tinggi dan boleh merosakkan cat atau permukaan akhir. Untuk kerja memotong logam menggunakan pengisar sudut, kawalan diperoleh melalui sentuhan ringan, bukan daya kasar.
- Pengisar sudut: Mulakan dengan cakera pemotong yang hanya menyentuh sisi buangan garisan supaya ia dapat membuka alur yang cetek. Kemudian kekalkan alat dalam kedudukan tegak dan gunakan tekanan yang ringan serta mantap. Percikan api dan tepi yang lebih kasar daripada kebanyakan gergaji bergerigi adalah perkara biasa. Apabila menggunakan pengisar sudut untuk memotong keluli, atau memotong keluli dengan pengisar sudut pada bolt dan batang keluli, hentikan kerja jika getaran, haba, atau penyimpangan bertambah. Cakera boleh pecah jika digunakan secara tidak betul, jadi beban sisi tidak pernah menjadi matlamat.
Bagaimana Gergaji Mengubah Teknik
Gergaji mengeluarkan logam dengan gigi, bukan melalui kikisan, jadi rasa pemotongan akan berubah sebaik sahaja. Pemotongan biasanya memberi hasil yang lebih baik apabila dilakukan dengan suapan yang mantap dan sokongan yang lebih baik.
- Gergaji Hacksaw: Empire mencatatkan bahawa gergaji hacksaw berguna untuk pemotongan lurus pada paip, bahan stok, dan kepingan logam berketebalan tinggi, serta meninggalkan permukaan potongan yang relatif bersih dan mudah diperhalusi. Mulakan dengan ayunan pendek untuk menetapkan laluan, kemudian gunakan ayunan yang lebih panjang dan sekata. Tekanan yang cukup untuk mengekalkan gigi tetap terlibat adalah berguna. Namun, memaksakan rangka tidak digalakkan.
- Gergaji Rantai: Apabila memotong logam dengan gergaji pita, pandu benda kerja secara tenang dan pastikan ia sepenuhnya disokong. Biarkan bilah mengikuti garisan potongan tanpa memutar benda kerja untuk mempercepat proses pemotongan. Jika bilah mula menyimpang atau benda kerja mula bergetar, hentikan seketika dan atur semula sokongan sebelum meneruskan.
- Persiapan gergaji bulat untuk memotong logam: Anda hanya boleh memotong logam dengan gergaji bulat apabila dilengkapi dengan bilah atau cakera abrasif yang direka khas untuk logam. Empire secara khusus memberi amaran bahawa membalikkan bilah kayu biasa adalah tidak selamat dan tidak digalakkan. Pastikan benda kerja disokong dengan baik, gunakan panduan lurus apabila potongan panjang, dan suapkan benda kerja secara sekata supaya bilah kekal pada garisan potongan.
- Gergaji reciprocating: Empire menggambarkan alat ini sebagai agresif dan paling sesuai untuk kerja pembongkaran atau pemotongan kasar. Mulakan dari kedudukan yang stabil, pastikan bilah selari dengan tanda potongan, dan biarkan bilah logam yang sesuai melakukan kerja. Sedia untuk menghadapi getaran yang lebih kuat dan tepi potongan yang lebih kasar berbanding kaedah yang lebih perlahan dan terkawal.
Apabila Alat Putar Kecil dan Alat Berayun Sesuai Digunakan
Ruang sempit mengubah jawapan sekali lagi. Kadang-kadang gergaji atau pengisar besar terlalu tidak cekap untuk potongan yang diperlukan.
- Alat berayun: Jika anda bertanya sama ada alat berayun boleh memotong logam, jawapannya ialah ya untuk kerja kecil dan tepat apabila dipasangkan dengan mata pisau yang sesuai. Johnson Tools menyarankan agar mata pisau dipadankan dengan bahan, menandakan dan mengikat benda kerja dengan kukuh, menggunakan tekanan ringan, serta memilih kelajuan lebih rendah untuk logam kerana ini meningkatkan kawalan dan membantu mengurangkan haba serta percikan. Mulakan secara perlahan di atas garisan dan biarkan ayunan melakukan kerja.
- Alat putar: Jika anda mencari jawapan kepada soalan sama ada Dremel boleh memotong logam, jawapan praktikalnya ialah ya untuk kerja terperinci. Empire menerangkan alat putar sebagai alat ketepatan untuk komponen kecil, lengkung, garisan lurus, dan butiran halus. Gunakan tekanan ringan, bersabarlah, dan jangkakan kemajuan yang lebih perlahan berbanding pengisar. Cakera pemotong kecil sangat berguna dalam ruang akses terhad, tetapi bukan pilihan terbaik untuk potongan panjang atau bahagian tebal.
Padankan bilah atau roda dengan alat dan logam setiap kali. Jika haba meningkat, kawalan berkurang, atau bunyi potongan menjadi tidak normal, tarik balik dan semak semula. Pengisar atau gergaji yang sama yang terasa mudah digunakan pada keluli lembut boleh berkelakuan sangat berbeza apabila digunakan pada keluli tahan karat atau aluminium, dan perubahan bahan ini mengubah keseluruhan strategi.
Bagaimana Jenis Logam Mengubah Strategi Pemotongan Anda
Pengisar atau gergaji yang sama boleh terasa boleh diramalkan sehingga logam berubah. Keluli lembut, keluli tahan karat, dan aluminium tidak bertindak balas terhadap haba, pengikisan, atau tekanan suapan dengan cara yang sama; oleh itu, kaedah yang berkesan pada satu jenis logam boleh menghasilkan tepi yang kasar pada logam lain. Logam ferus, seperti keluli lembut dan keluli tahan karat, mengandungi besi. Logam bukan ferus, seperti aluminium, tidak mengandungi besi. Perbezaan ini mempengaruhi pembentukan cip, pengekalan sisa, haba, dan hasil akhir yang dilihat pada tepi.
Perbezaan Antara Keluli Lembut, Keluli Tahan Karat, dan Aluminium
Jika anda sedang belajar cara memotong keluli, anggap keluli lembut sebagai asas, bukan sebagai peraturan untuk semua jenis logam. Xmake menggambarkan keluli tahan karat sebagai lebih kuat dan lebih tahan kakisan berbanding aluminium, tetapi juga kurang mudah diproses, dengan kadar pemotongan yang lebih perlahan dan kerosakan alat yang lebih cepat. Sumber yang sama mencatat bahawa aluminium lebih mudah diproses dan dibentuk. Dalam amalan, cara terbaik untuk memotong keluli tahan karat biasanya ialah dengan potongan yang lebih perlahan dan lebih berhati-hati menggunakan bahan habis pakai yang sesuai, manakala aluminium sering kali terasa lebih mudah sehingga cakera pemotong yang salah mula tersumbat.
| Logam | Jenis | Kelakuan pemotongan | Kep敏ndasan Terhadap Haba | Risiko pemuatan atau pengerasan akibat kerja | Alat biasanya lebih mudah dikawal |
|---|---|---|---|---|---|
| Keluli Lembut | Ferum | Biasanya paling toleran untuk pemotongan umum | Sederhana | Risiko lebih rendah berbanding keluli tahan karat atau aluminium | Gergaji tangan, gergaji pita, gergaji bulat dengan bilah logam, dan cakera pemotong khas untuk keluli |
| Keluli tahan karat | Ferum | Pemotongan yang lebih sukar, kemajuan lebih perlahan, kerosakan alat lebih tinggi | Keprihatinan lebih tinggi terhadap kualiti tepi | Mudah mengalami pengerasan akibat kerja | Tetapan gergaji kaku dan roda atau mata gergaji yang tahan karat dengan suapan yang stabil |
| Aluminium | Bukan Ferus | Lebih lembut dan lebih mudah dibentuk, tetapi boleh menyebabkan kotoran melebar atau tersumbat pada aksesori yang tidak sesuai | Haba boleh terkumpul dengan cepat pada aksesori walaupun logam dipotong dengan mudah | Risiko pemuatan tinggi dengan bahan pengikis yang tidak sesuai | Mata gergaji atau cakera yang direka khas untuk logam bukan ferus, terutamanya pada kerja yang disokong dengan baik |
| Keluli dan aloi yang lebih keras | Ferum | Rintangan pemotongan yang lebih tinggi dan tekanan lebih besar pada alat tangan | Pengurusan haba menjadi lebih penting | Boleh memendekkan jangka hayat aksesori dengan cepat | Gergaji yang lebih kaku atau roda khas yang lebih tahan lasak |
Jika anda sedang menyelidik cara memotong keluli tahan karat, kesilapan biasa ialah terburu-buru melakukannya seperti keluli lembut. Jika projek tersebut melibatkan bahan nipis dan anda ingin mengetahui cara memotong kepingan keluli tahan karat, sokongan yang stabil serta suapan yang ringan dan terkawal biasanya lebih penting daripada kelajuan kasar. Bagi pemotongan logam aluminium, rasa pemotongan boleh menjadi licin sehingga titik di mana serbuk logam mula melekat dan aksesori berhenti mengeluarkan kotoran dengan baik.
Memilih Mata Pemotong dan Cakera Mengikut Bahan
Pilihan bahan habis pakai adalah di mana perbezaan bahan menjadi jelas. Buddies Abrasives menyatakan bahawa keluli lembut biasanya menggunakan cakera potong berperekat resin diperkukuh dengan butir aluminium oksida. Keluli tahan karat dan aloi yang lebih keras biasanya lebih sesuai dipadankan dengan zirkonia alumina, alumina seramik, atau campuran serupa yang lebih tahan lama apabila digunakan pada logam yang lebih sukar. Panduan yang sama memberi amaran bahawa aluminium dan logam bukan ferus lain memerlukan cakera yang direka khas untuk penggunaan logam bukan ferus, kerana cakera keluli biasa boleh tersumbat secara berbahaya dan tidak memotong dengan bersih.
- Keluli lembut: Titik permulaan yang baik untuk bilah dan roda tujuan umum.
- Keluli tahan karat: Gunakan bahan habis pakai yang direka khas untuk keluli tahan karat dan pastikan potongan dilakukan secara berhati-hati. Bagi banyak kerja, ini merupakan cara terbaik memotong keluli tahan karat tanpa menambahkan haba yang tidak perlu.
- Aluminium: Pilih aksesori bukan ferus dan hentikan operasi jika roda mula tersumbat atau serpihan mulai meleleh.
Jenis bahan memberitahu anda jenis aksesori yang sesuai. Bentuk pula memberitahu anda bagaimana potongan itu berkelakuan. Sekeping keluli tahan karat, satu tiub aluminium, dan satu batang keluli lembut boleh memerlukan sokongan dan penandaan yang berbeza walaupun sebelum alat diubah.
Cara Memotong Logam Lembaran, Paip, Tiub, dan Batang
Jenis bahan masih penting, tetapi bentuk sering kali menjadi faktor yang mengubah potongan mudah kepada potongan yang menyusahkan. Apabila orang mencari cara memotong logam lembaran aTAU cara memotong paip logam , mereka biasanya menghadapi masalah bentuk sebanyak masalah bahan. Logam lembaran nipis boleh bergetar, benda bulat boleh berguling, dan bahagian berongga berkelakuan berbeza daripada bahagian pejal. Panduan Anchorlube memisahkan kepingan, paip, tiub, dan batang untuk sebab yang tepat itu, dan Backyard Provider menunjukkan corak yang sama dengan paip dan tiub keluli. Walaupun logam tetap sama, alat yang disyorkan boleh berubah kerana bentuknya mengawal proses pemotongan.
Cara Memotong Kepingan, Paip, Tiub dan Batang
Jika projek anda benar-benar berkaitan dengan cara memotong logam lembaran ,cara memotong pembalut logam , atau cara memotong logam nipis , fikirkan dahulu tentang sokongan dan panjang potongan. Kepingan logam biasanya memberi tindak balas yang baik terhadap gunting untuk potongan kecil, manakala jalur lurus yang lebih panjang mungkin lebih mudah dilakukan dengan gergaji yang disetel khas untuk logam. Paip bulat memerlukan bantuan untuk kekal stabil dan tegak lurus semasa dipotong, jadi pelbagai alat seperti pemotong paip, geraji tangan (hacksaw), geraji pita (band saw), geraji bolak-balik (reciprocating saw), dan pengisar (grinder) masing-masing sesuai dalam situasi berbeza. Tiub kelihatan lebih mudah dipotong kerana mempunyai permukaan rata, tetapi dinding nipisnya boleh mengalami deformasi lebih mudah berbanding bahan pejal. Batang, bar dan besi bertetulang (rebar) lebih tahan terhadap pemotongan berbanding bahagian berongga, maka kawalan alat biasanya lebih penting daripada kelajuan kasar.
| Bentuk | Cabaran utama | Alat permulaan yang biasa digunakan | Nota Praktikal |
|---|---|---|---|
| Logam lembaran | Getaran, lenturan, dan distorsi tepi pada potongan panjang | Pemotong snips, gergaji jigsaw, gergaji bulat dengan mata pisau pemotong logam, pengisar sudut | Terbaik untuk kerja pinggir dan potongan panjang yang disokong, bukan potongan bebas tanpa panduan |
| Paip | Menggelung dan mengekalkan potongan dalam kedudukan tegak lurus | Pemotong paip, gergaji besi, gergaji goyang, gergaji pita, pengisar sudut | Pemotong paip khusus amat berguna untuk potongan bulat yang bersih |
| Tube | Dinding nipis dan penjejakan sudut | Pemotong tiub, gergaji pita, gergaji sejuk, gergaji goyang, pengisar sudut | Bahagian berongga memerlukan sokongan rapat di kawasan potongan |
| Tulang | Bahan pepejal memerlukan lebih banyak tenaga untuk dipotong | Gergaji besi, gergaji pita, pengisar sudut, gergaji bulat dengan mata pisau logam | Alat putar bergaya pemotong rod logam kebanyakannya merupakan penyelesaian yang lebih nipis |
| Bar | Berat, kelurusan, dan tekanan jika bahagian yang dipotong jatuh | Gergaji jalur, gergaji sejuk, gergaji bulat dengan bilah pemotong logam | Tetapan gergaji kaku biasanya meningkatkan ketepatan pengulangan |
| Rebar | Permukaan berusuk, pegangan kuat, jangkaan hasil akhir yang kasar | Gerudi sudut, gergaji potong, gergaji jalur | Klip dengan kukuh supaya bahan tidak berpusing semasa memotong |
Tip Sokongan dan Penandaan untuk Bentuk yang Berbeza
- Sokong lempeng nipis secara meluas: Bahagian panjang tanpa sokongan boleh bergetar dan menyimpang daripada garisan.
- Klipkan bahan bulat terhadap penggelindingan: Paip dan batang tidak boleh berputar setelah pemotongan bermula.
- Jangan remukkan dinding tiub: Pegangan yang kukuh adalah baik, tetapi tekanan klem yang terlalu tinggi boleh mengubah bentuk tiub nipis.
- Tandakan bahagian sisa dengan jelas: Ini lebih penting lagi pada bahan sempit dan komponen siap yang kelihatan.
- Lindungi permukaan siap: Bantalan ringkas di bawah klem membantu mengelakkan lekuk dan kesan goresan.
- Pandu potongan lurus panjang: Ini terutamanya berguna ketika menentukan cara memotong panel logam secara kemas atau cara memotong logam nipis tanpa tepi yang melencung.
Bentuk menentukan lebih daripada pilihan alat. Ia juga mempengaruhi haba, gerigi (burrs), dan jumlah pembersihan yang diperlukan pada tepi selepas bahagian tersebut terpisah. Di sinilah kualiti potongan benar-benar kelihatan, dan di sinilah proses penyelesaian bermula menjadi sama pentingnya dengan proses pemotongan itu sendiri.
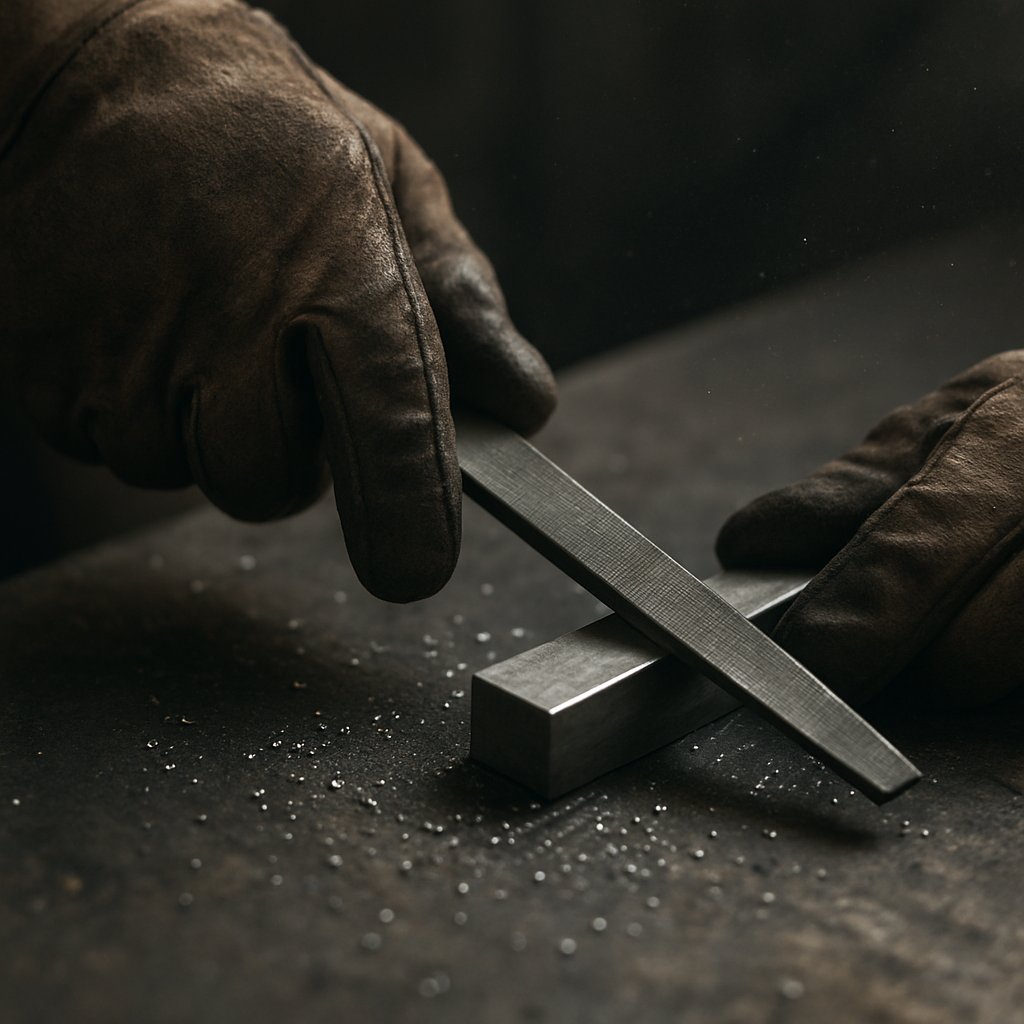
Potongan Logam yang Lebih Bersih dan Tepi yang Lebih Baik
Bahagian tersebut mungkin telah terpisah, tetapi kerja biasanya belum selesai. Gerigi (burrs), warna kehitaman akibat haba (heat tint), sedikit rintis (warping), dan sudut tajam seperti bilah pisau sering kali hanya kelihatan setelah potongan dibuka. Oleh sebab itu, potongan yang paling bersih tidak dinilai berdasarkan kelajuan sahaja. Potongan tersebut dinilai berdasarkan seberapa selamat, lurus, dan boleh digunakan tepinya apabila alat berhenti.
Cara Mendapatkan Tepi yang Lebih Bersih dengan Haba yang Lebih Rendah
Kualiti tepi bermula sebelum sentuhan pertama. Sebuah panduan bilangan gigi menerangkan satu peraturan mudah: logam yang lebih nipis biasanya mendapat manfaat daripada bilangan gigi yang lebih tinggi untuk hasil akhir yang lebih halus, manakala bahan yang lebih tebal sering kali berfungsi lebih baik dengan bilangan gigi yang lebih sedikit supaya serbuk logam dapat dikeluarkan dengan lebih mudah dan geseran tetap rendah. Logik yang sama juga berlaku pada roda pemotong logam berabrasif. Dalam panduan penghilangan jeli ini, ketumpatan butiran yang kasar digunakan untuk penyingkiran bahan yang lebih cepat, manakala ketumpatan butiran yang halus lebih sesuai untuk hasil akhir yang lebih licin. Dengan kata lain, bilah atau roda pemotong logam yang sesuai sering kali menentukan kualiti tepi sebelum proses pemotongan bermula.
- Biarkan komponen sejuk terlebih dahulu sebelum dikendalikan atau diperiksa secara teliti.
- Periksa kewujudan rintangan, sisa lebur (dross), atau jeli kelihatan di sepanjang tepi.
- Keluarkan jeli yang timbul yang boleh mengganggu ketepatan pasangan atau menyebabkan luka.
- Haluskan sudut tajam dan longgarkan sedikit tepi.
- Sediakan permukaan jika komponen akan dilas, dikimpal, dilapisi, atau dipasang.
Pemotongan belum selesai sehingga tepi menjadi selamat dan bersedia untuk langkah seterusnya.
Menghilangkan Jeli, Menghaluskan dan Menyediakan Komponen
Yang sama panduan menghilangkan jeli membuat perbezaan yang berguna. Penyingkiran duri menghilangkan bahan tajam yang tertinggal. Penyelesaian pula melangkah lebih jauh dengan memperbaiki tekstur permukaan, bentuk tepi, dan kesiapan untuk salutan atau pemasangan. Pemotongan dengan gergaji dan pengguntingan sering meninggalkan duri mekanikal. Kaedah yang lebih panas boleh meninggalkan duri haba atau sisa lebur (dross) yang memerlukan pembersihan tambahan.
Untuk kerja-kerja kecil, fail tangan atau fail logam biasanya memberikan kawalan yang lebih baik berbanding melakukan laluan kasar tambahan dengan pengisar. Fail logam terutamanya berguna apabila anda hanya perlu memecahkan tepi tanpa mengubah bentuk komponen. Periksa tepi dengan sentuhan serta penglihatan. Komponen yang kelihatan bersih masih boleh menyangkut sarung tangan atau gagal diletakkan rata. Apabila pembersihan pasca-pemotongan mengambil masa lebih lama daripada proses pemotongan itu sendiri, isu sebenar sering kali berkaitan dengan ketepatan, bukan kesabaran.
Apabila Pemotongan Logam Industri Lebih Masuk Akal
Jika setiap bahagian masih memerlukan pengikisan, pemasangan, dan semakan semula, masalahnya bukan lagi sekadar menghabiskan stok. Pada ketika itu, pemotongan logam industri menjadi kurang berkaitan dengan apa yang dapat memotong logam sekali sahaja dan lebih berfokus kepada pengulangan hasil yang sama dengan dimensi yang terkawal, permukaan yang lebih bersih, serta kejutan yang lebih sedikit.
Apabila Pemotongan Sendiri Berhenti Menjadi Pilihan Terbaik
Untuk kerja pembaikan, potongan pendek, atau pelat khas tunggal, alat tangan mungkin cukup memadai untuk menjawab soalan tentang apa yang boleh memotong logam. Namun, kerja ketepatan mengubah piawaian. Suatu tugas biasanya memerlukan sokongan pengeluaran profesional apabila anda memerlukan:
- Bahagian berulang: Beberapa kepingan yang mesti sepadan antara satu sama lain, bukan sekadar kelihatan hampir sama.
- Toleransi ketat: Ciri-ciri yang memerlukan ketepatan ukuran, bukan sekadar anggaran visual.
- Geometri kompleks: Ciri dalaman, pemesinan pelbagai permukaan, atau bentuk yang terhad oleh akses alat.
- Kawalan Kualiti yang Didokumentasikan: Rekod pemeriksaan, semakan kebolehan, atau pengukuran yang boleh dilacak.
- Keperluan tahap automotif: Spesifikasi yang kritikal dari segi keselamatan atau dikawal oleh pelanggan, di mana konsistensi sama pentingnya dengan ketepatan pemotongan itu sendiri.
Kaedah pemotongan terbaik ialah kaedah yang sesuai dengan tugas, sasaran kualiti, dan skala pengeluaran.
Memilih Pemotongan Logam Presisi untuk Komponen yang Boleh Diulang
Apabila kerja melampaui alat tangan, mesin yang sesuai untuk memotong logam mungkin ialah mesin pengisar CNC, pusat pusingan, susunan EDM, atau proses hibrid yang membentuk komponen terlebih dahulu dan kemudian menghasilkan ciri-ciri kritikal melalui pemesinan. Shaoyi Metal Technology mengemukakan ini sebagai laluan praktikal untuk komponen automotif yang memerlukan sistem kualiti IATF 16949, Kawalan Proses Statistik, dan pengeluaran yang boleh diulang dari fasa prototip hingga skala penuh. Panduan pemesinan automotifnya juga menjelaskan toleransi seketat ±0.005 mm dalam aplikasi yang sesuai.
Untuk kawalan ciri yang lebih ketat, Summit CNC menerangkan bagaimana bengkel mengesahkan ketepatan dengan pemeriksaan CMM, pin pengukur, dan pengukuran kekasaran permukaan, dengan sebahagian kerja dikekalkan dalam toleransi ±0,0005 inci. Jadi, jika anda masih bertanya apa yang boleh memotong logam, ingatlah bahawa komponen pengeluaran dinilai bukan sekadar berdasarkan pemisahan sahaja. Komponen tersebut mesti muat dengan tepat, boleh diulang, dan tahan terhadap pemeriksaan. Di sinilah sokongan profesional menjadi jawapan yang lebih bijak untuk soalan: apakah yang boleh memotong logam secara boleh dipercayai dalam skala besar.
Soalan Lazim Mengenai Pemotongan Logam
1. Apakah cara terbaik untuk memotong logam di rumah?
Kaedah terbaik di rumah bergantung pada jenis logam, ketebalannya, bentuknya, dan kualiti tepi yang diperlukan. Kepingan nipis biasanya lebih mudah dipotong menggunakan gunting atau gergaji yang disetel khas untuk logam, manakala paip, batang, dan bahan yang lebih tebal biasanya lebih sesuai dipotong menggunakan gergaji tangan (hacksaw), gergaji pita (band saw), gergaji balas (reciprocating saw), atau pengisar sudut (angle grinder) untuk kerja kasar. Pendekatan paling selamat ialah mengapit benda kerja dengan ketat, menggunakan bilah atau cakera yang diluluskan untuk alat dan bahan yang digunakan, membuat potongan secara terkawal, dan menyelesaikan kerja dengan membuang janggut (burrs).
2. Adakah pengisar sudut alat terbaik untuk memotong logam?
Pengisar sudut merupakan salah satu pilihan alat pegang terpantas untuk potongan kasar, khususnya pada keluli, bolt, besi bertetulang (rebar), dan batang keluli, tetapi ia bukan secara automatik pilihan terbaik untuk setiap kerja. Alat ini menghasilkan lebih banyak percikan dan haba berbanding kebanyakan kaedah berbasis gergaji, dan tepi potongan sering memerlukan pembersihan tambahan selepas itu. Jika anda menghendaki kawalan yang lebih baik, kurang sisa, atau tepi potongan yang lebih bersih pada tiub dan potongan berulang, gergaji rantai atau gergaji bulat yang dilengkapi untuk logam boleh menjadi pilihan yang lebih sesuai.
3. Bagaimanakah cara memotong keluli tahan karat tanpa merosakkan tepinya?
Keluli tahan karat biasanya memberi hasil terbaik dengan potongan yang lebih perlahan dan stabil berbanding keluli lembut. Gunakan bilah atau cakera yang direka khas untuk keluli tahan karat, sokong benda kerja dengan baik, mulakan secara perlahan di atas garisan potongan, dan elakkan menekan aksesori secara berlebihan kerana haba berlebihan boleh merosakkan permukaan akhir dan memendekkan jangka hayat bahan habis pakai. Untuk kepingan keluli tahan karat yang nipis, sokongan yang stabil dan tekanan suapan yang ringan menjadi lebih penting, manakala laluan penghilangan berbingung (deburring) yang cepat selepas potongan membantu membersihkan tepi tanpa mengubah bentuk komponen.
4. Apakah cara paling selamat untuk memotong logam lembaran atau dinding logam?
Sokong lembaran secara meluas supaya tidak bergetar, membengkok, atau berpindah semasa pemotongan. Tandakan bahagian yang akan dibuang dengan jelas, kuncikan di mana-mana yang boleh, lindungi permukaan siap, dan pakai perlindungan mata, sarung tangan, serta perlindungan pendengaran kerana logam lembaran nipis menghasilkan tepi tajam walaupun potongan kelihatan bersih. Untuk potongan kecil, gunting biasanya lebih mudah dikawal, manakala potongan lurus panjang biasanya lebih baik dilakukan dengan gergaji berpandu yang disetel khas untuk logam.
5. Bilakah anda perlu berhenti menggunakan alat DIY dan beralih kepada pemotongan logam profesional?
Alat-alat DIY berhenti menjadi jawapan terbaik apabila kerja memerlukan komponen yang diulang, toleransi ketat, bentuk yang sukar, pemeriksaan yang boleh dilacak, atau konsistensi tahap automotif. Pada ketika itu, cabaran sebenar bukan lagi sekadar apa yang mampu memotong logam, tetapi apa yang mampu menghasilkan hasil yang sama setiap kali dengan kualiti yang dikawal. Bagi kerja automotif dari prototaip hingga pengeluaran, rakan pembuatan yang disijilkan IATF 16949 seperti Shaoyi Metal Technology boleh menjadi pilihan yang lebih masuk akal kerana ia menyokong kawalan proses yang didokumenkan, konsistensi berdasarkan Kawalan Statistik Proses (SPC), dan pengeluaran yang boleh diskalakan.